 EN

Für welche schwerlastfähigen Gasturbinenkompressoren sind geschmiedete Schaufeln geeignet?
Die Auswahl der richtigen geschmiedeten Verdichterschaufel für einen Hochleistungs-Gasturbinenverdichter erfordert mehr als nur die Übereinstimmung einer Teilenummer. In Hochleistungs-Industrieeinheiten – egal ob für Stromerzeugung, GuD-Anlagen oder industrielle Antriebe – durchläuft der Verdichter 15 bis 25 Stufen bei stetig steigendem Druck und Temperatur. Jede Stufe stellt eigene aerodynamische Anforderungen, strukturelle Belastungen und Materialvorgaben. Eine falsche Schaufenabstimmung führt zu geringerer Verdichtungseffizienz, beschleunigtem Verschleiß oder im schlimmsten Fall zu einem ungeplanten Ausfall, der Ihren Wartungszeitraum um mehrere Wochen verzögert.
Nachdem ich Bewertungen zum Austausch von Schaufeln an mehreren industriellen Turbinenrahmen durchgeführt habe, kann ich Ihnen sagen, dass die Frage nach der Passgenauigkeit zwischen Spezifikation und Anwendungsfall der entscheidende Punkt ist, an dem die meisten Beschaffungsfehler entstehen – nicht bei der Preisverhandlung. Eine Schaufel, die auf einem Datenblatt richtig aussieht, kann dennoch die falsche Wahl sein, wenn Profil, Werkstoffgüte oder Wurzelgeometrie nicht exakt den spezifischen Betriebsbedingungen Ihrer Turbinenstufe entsprechen.
Warum schwerindustrielle Gasturbo-Kompressoren schaufelstufenoptimierte, geschmiedete Schaufeln erfordern
Schwerindustrielle Gasturbo-Kompressoren – wie sie in industriellen Rahmen der Typen GE 7F/9F, Siemens SGT-800-Serie und vergleichbaren Plattformen eingesetzt werden – laufen mit hohen axialen Strömungsgeschwindigkeiten, wobei sich das Staudruckverhältnis stufenweise vom Einlass bis zum Austritt erhöht. Die Betriebsumgebung verändert sich deutlich über den gesamten Kompressorabschnitt hinweg:
- Vordere Stufen: Niedrigere Temperatur, höchste Exposition gegenüber FOD (Fremdkörperbeschädigung) und Einlasserosion, breitere Profilsehnenlängen
- Mittlere Stufen: Steigender Druck und steigende Temperatur, engere geometrische Toleranzen erforderlich für aerodynamische Effizienz
- Hintere Stufen: Erhöhte Betriebstemperaturen, höhere mechanische Belastung, kürzere Sehnenlängen, anspruchsvollere Materialanforderungen
Kompressorlaufschaufeln in Standardqualität oder gegossene Kompressorlaufschaufeln können zwar auf dem Papier die geforderten Abmessungen erfüllen, doch sie erreichen häufig nicht die Profilgenauigkeit und Ermüdungslebensdauer, die ein kontinuierlicher Dauerbetrieb unter hoher Last erfordert. Geschmiedete Laufschaufeln – insbesondere präzisionsschmiedete Kompressorlaufschaufeln – bieten die mikrostrukturelle Integrität und dimensionsbezogene Konsistenz, die diese Maschinen über ihre gesamten Inspektionsintervalle hinweg benötigen.
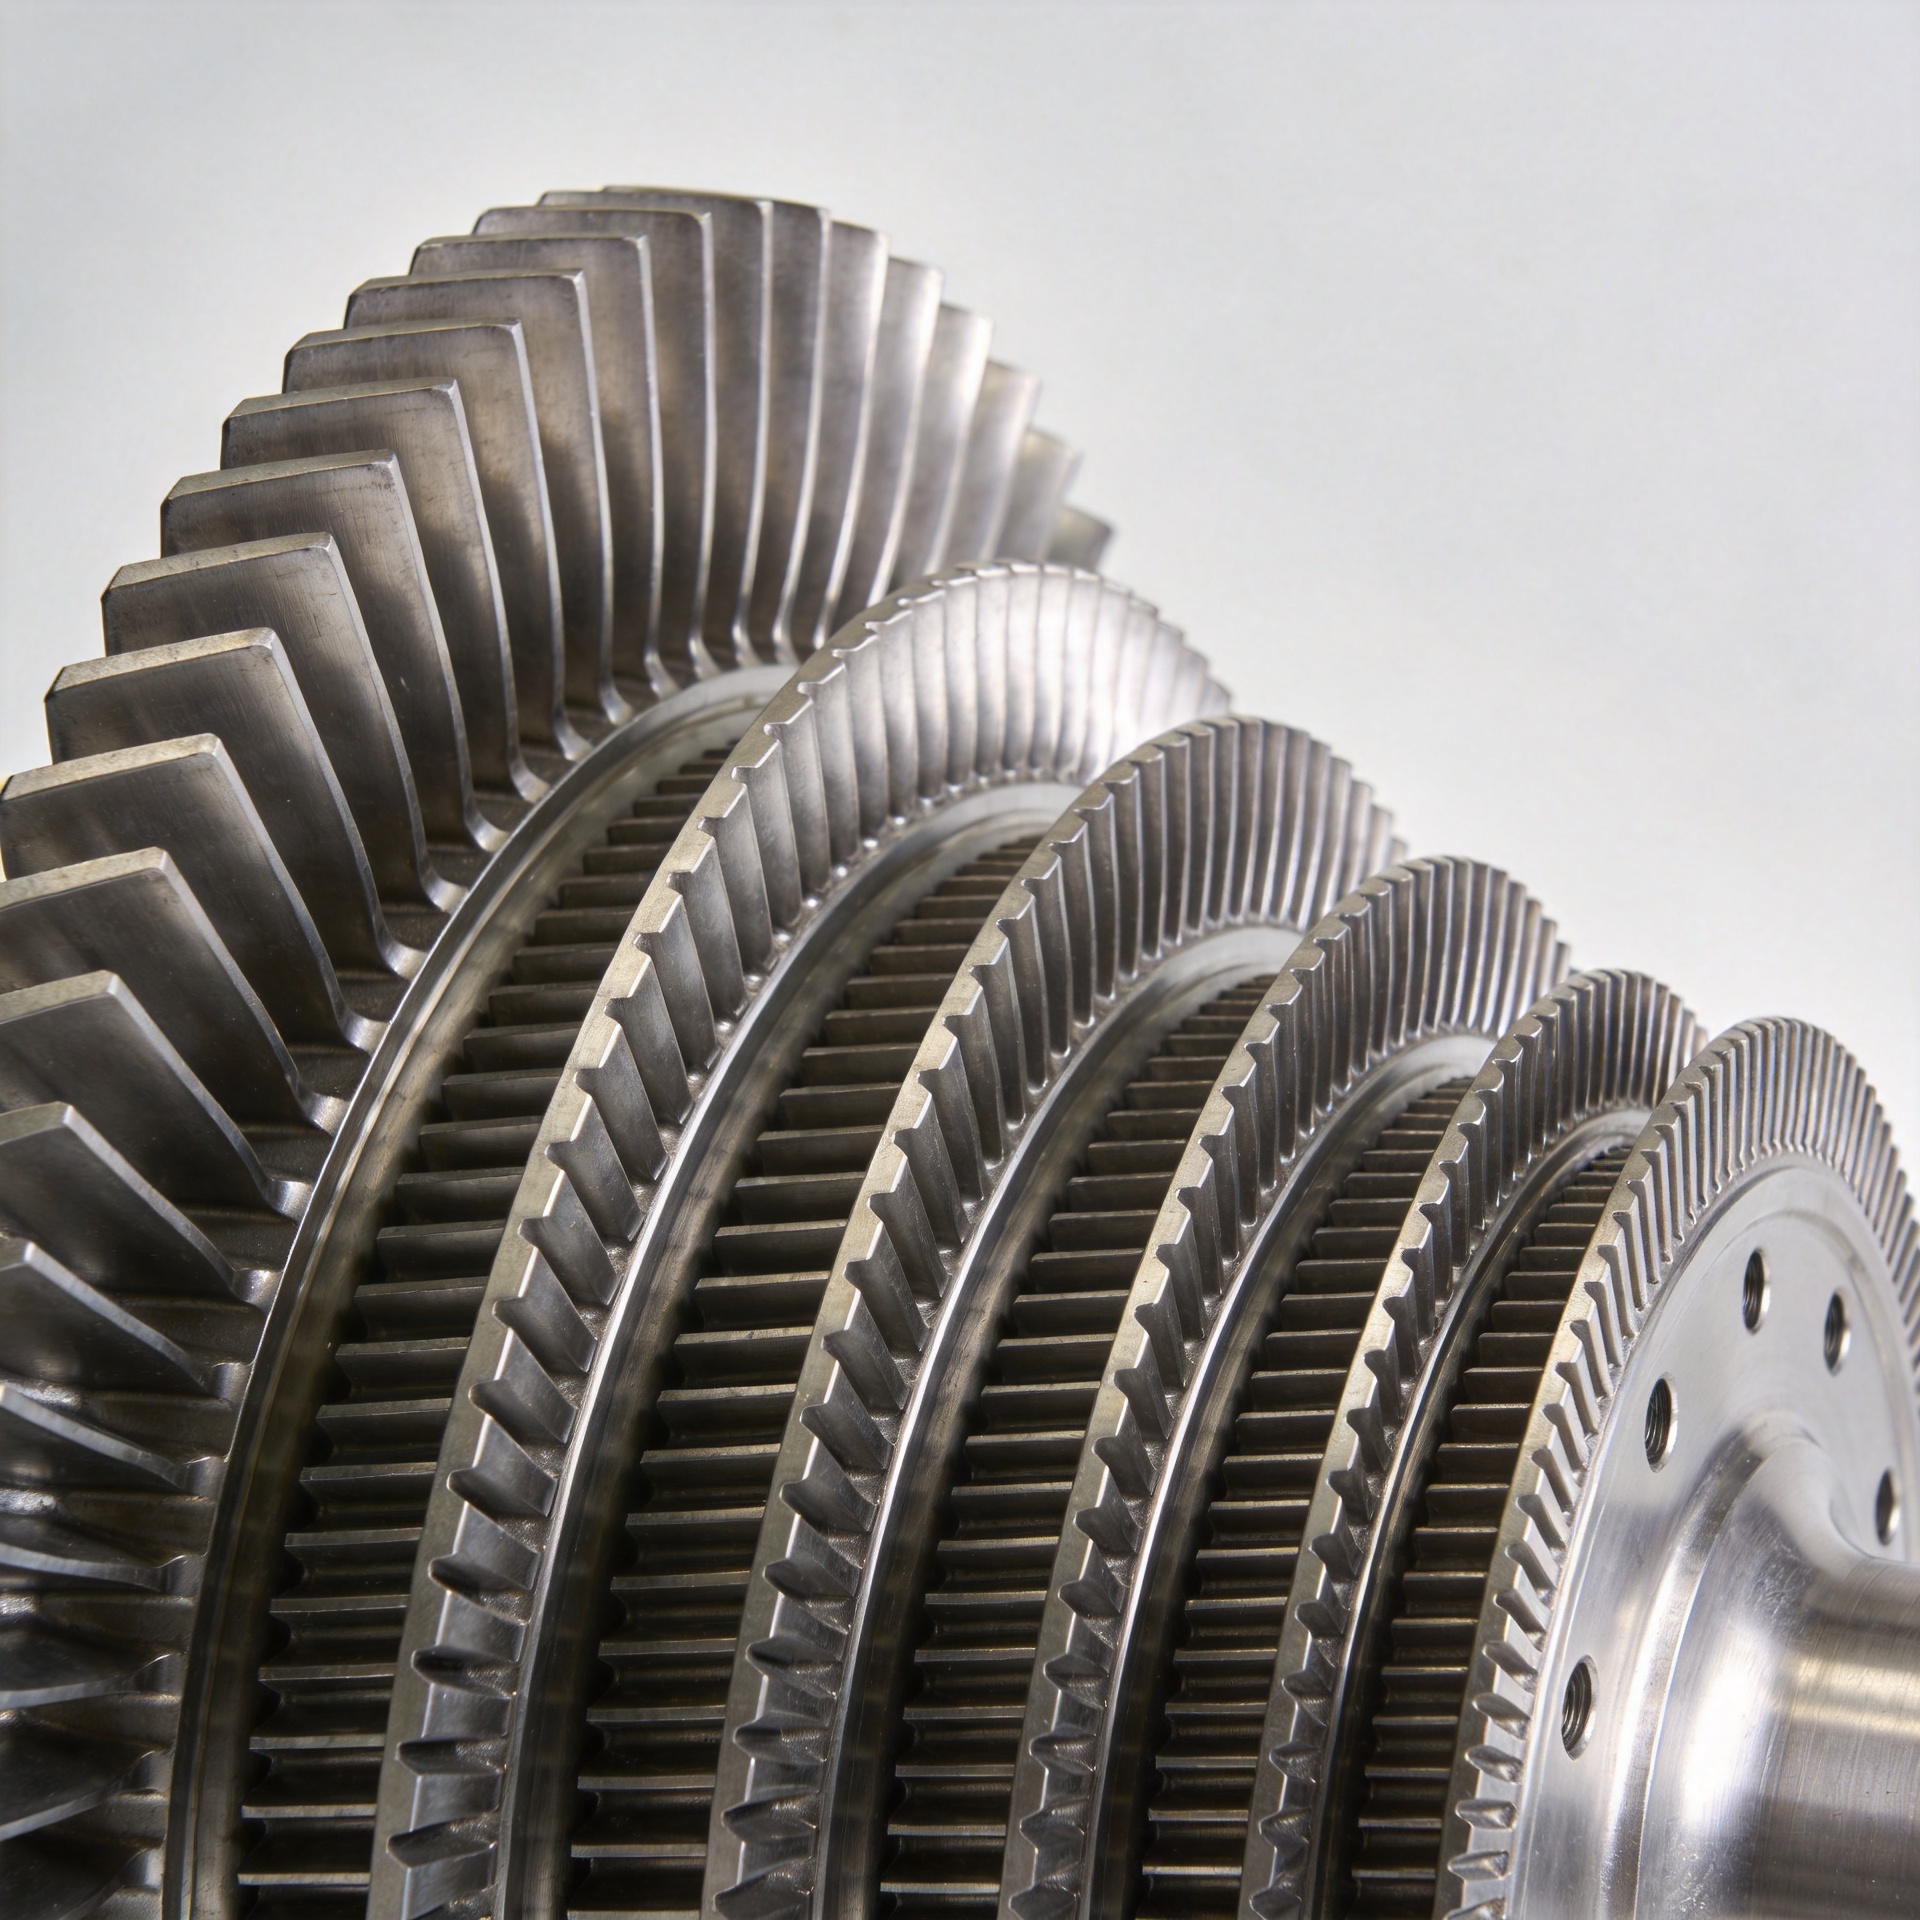
Abstimmung geschmiedeter Laufschaufeln auf die Kompressorstufenposition
Die Abstimmung von Laufschaufeln in einem schwerlastbetriebenen Gasturbinenkompressor hängt von einem einzigen Faktor ab: der stufenspezifischen Übereinstimmung mit den technischen Spezifikationen. Eine flottenweite Generalisierung ist hier nicht zulässig.
Vordere Verdichterstufen (ungefähr Stufen 1–8)
Die vorderen Stufen verarbeiten Umgebungsluft mit der höchsten Volumenstromrate. Die wichtigsten Auswahlkriterien für geschmiedete Schaufeln an dieser Position sind:
- Material:Titanlegierungen – Ti-6Al-4V oder gleichwertige Güten – sind nach wie vor der Industriestandard für die vorderen Verdichterstufen aufgrund ihrer hohen spezifischen Festigkeit, guten Korrosionsbeständigkeit und Gewichtseffizienz
- Profil: Breitseitige Luftleitprofile mit hohem Seitenverhältnis, konzipiert für die Eintrittsströmungsbedingungen und widerstandsfähig gegen Erosion an der Vorderkante
- Wichtigste Herausforderung: FOD-Zähigkeit und Erosionsbeständigkeit – geschmiedetes Titan bietet eine Kerbzähigkeit, die im Vergleich zu gegossenen Alternativen entscheidend ist, insbesondere an der Verdichtervorderseite, wo das Risiko der Fremdkörpereinleitung am höchsten ist
Falls Ihre Hochleistungsturbineneinheit in einer umgebungsbedingten Hochpartikelatmosphäre, in Küstennähe oder in der Wüste betrieben wird, gehört eine Anti-Erosions-Beschichtung auf der geschmiedeten Verdichterschaufel zur Spezifikation – und ist keine optionale Zusatzfunktion. Die Auswahl der Werkstoffgüte bleibt unverändert, doch die Anforderung an die Oberflächenbehandlung verändert den Lieferantenqualifikationsprozess.
Mittlere Verdichterstufen (ca. Stufen 9–16)
Die mittleren Stufen überbrücken den Druck- und Temperaturübergang im Verdichter. Geschmiedete Titanlegierungen bleiben die dominierende Werkstoffwahl, doch die Profilgenauigkeit gewinnt erheblich an Bedeutung, da die Schaufeltiefe abnimmt und die Fertigungstoleranzen strenger werden.
Eine häufige Falle hier: anzunehmen, dass eine Schaufel, die bei der Erststückprüfung die maßlichen Toleranzen erfüllt, dieselbe maßliche Konsistenz über den gesamten Produktionslauf hinweg aufweisen wird. Bei Hochstufenturbinen mit hoher Belastung ist die Prozessfähigkeit über die gesamte Serienproduktion – und nicht nur die Konformität des Erststücks – entscheidend für zuverlässige Ergebnisse Ihrer Eingangsprüfung. Fordern Sie von jedem Schmiedeschaufel-Lieferanten, den Sie für Mittelstufenpositionen qualifizieren, detaillierte maßliche Prüfprotokolle pro Charge an.
Hintere Verdichterstufen (ungefähr Stufen 17 und darüber)
Die hinteren Stufen arbeiten unter deutlich erhöhten Temperaturen und mechanischer Belastung. Hier weicht die Werkstoffauswahl vom Titan ab:
- Material:Nickelbasierte Legierungen – Qualitätsstufen entsprechend IN-718 oder ähnlichen Bezeichnungen –, die ihre Streckgrenze und Kriechfestigkeit bei hohen Betriebstemperaturen bewahren, bei denen Titanlegierungen nicht mehr geeignet sind
- Profil: Kürzere Sehne, hochpräzise Tragflügelgeometrie mit engen Maßtoleranzen sowohl beim Tragflügelprofil als auch bei der Geometrie der Wurzelbefestigung
- Kritische Passvorgabe: Die stufenspezifische Schaufelwurzel-Geometrie muss exakt den Nutmaßen der Turbinenscheibe (Dovetail-Nut) für Ihren spezifischen Rahmen entsprechen – eine Schaufel, die die Tragflügelinspektion besteht, aber Abweichungen im Wurzelprofil aufweist, führt entweder zum Einbaurisiko oder verursacht einen Rotorauswuchtfehler
Bei der Beschaffung von Hinterstufenschaufeln treten im MRO-Ersatzbetrieb die meisten Spezifikationsabweichungen auf. Praktisch bedeutet dies: Eine Schaufelspezifikation, die an einem schwerlastfähigen Turbinenrahmen validiert wurde, ist nicht auf einen anderen OEM-Rahmen mit nominell ähnlicher Größe übertragbar. Lage der Stufe, Scheibengeometrie und Legierungsbezeichnung müssen jeweils exakt abgestimmt werden.
Warum geschmiedete Konstruktion in schwerlastfähigen Verdichteranwendungen entscheidend ist
Betreiber von industriellen Gasturbinen, die Schwerlasteinheiten betreiben, stoßen gelegentlich auf gegossene Verdichterschaufeln in der Aftermarket-Zulieferkette – angeboten als kostengünstigere Alternativen. Bei kontinuierlichem Grundlast- oder Kombikraftwerk-Betrieb wird der Unterschied in der Ermüdungsbeständigkeit im Laufe der Zeit signifikant.
Geschmiedete Verdichterschaufeln entwickeln während des Schmiedeprozesses eine feinkörnige Mikrostruktur, die eine überlegene Ermüdungsbeständigkeit unter den zyklischen aerodynamischen und mechanischen Belastungen gewährleistet, wie sie für den Betrieb von Schwerlastverdichtern charakteristisch sind. In Anlagen mit geplanten Inspektionsintervallen von 20.000 äquivalenten Betriebsstunden oder länger beeinflusst die Lebensdauer der Schaufeln unmittelbar die gesamten Wartungskosten pro Betriebsstunde.
Die Entscheidung zwischen Schmieden und Gießen folgt keiner einzigen universellen Regel – gegossene Schaufeln können in bestimmten Niederdruck- oder Teillaststufen für einige Anwendungen akzeptabel sein. Doch das kontinuierliche Hochzyklus-, Hochlast-Betriebsprofil der meisten schwerindustriellen Gasturboverdichter begünstigt konsistent die geschmiedete Mikrostruktur hinsichtlich Ermüdungsbeständigkeit und dimensionsstabiler Eigenschaften.
Dokumentationsanforderungen bei der Auswahl geschmiedeter Schaufeln
Die Auswahl der richtigen geschmiedeten Schaufel für einen schwerindustriellen Gasturboverdichter ist nicht nur eine metallurgische und geometrische Entscheidung. Für Betreiber und MRO-Dienstleister ist das Dokumentationspaket genauso entscheidend wie die Schaufelspezifikation selbst.
Bei der Bewertung geschmiedeter Verdichterschaufeln für schwerindustrielle Anwendungen prüfen Sie, ob Ihr Lieferant Folgendes bereitstellt:
- Materialzertifizierung: Legierungszusammensetzung und mechanische Eigenschaften, die der jeweiligen Glühcharge zugeordnet sind – nicht nur allgemeine Konformitätsaussagen zum Werkstoffgrad
- Maßprüfbegutachtung: CMM- oder 3D-Scanning-Ergebnisse an wichtigen Profilquerschnitten – nicht beschränkt auf Längen-, Breiten- und Wurzelprüfungen
- Erstmusterbegutachtungsbericht (FAIR): Erforderlich für jede Schaufel, die Sie zum ersten Mal an Ihrem spezifischen Turbinengestell qualifizieren
- Rückverfolgbarkeit der Schmelzcharge: Zuordnung jeder ausgelieferten Schaufel zu ihrer Schmiedeproduktionscharge zur Möglichkeit einer Ursachenanalyse
Dies sind Mindestanforderungen beim Beschaffungsprozess für schwerindustrielle Turbinen, keine differenzierenden Merkmale. Ein Lieferant, der diese Dokumentationsinhalte nicht als Standardpraxis bereitstellen kann, bringt ein inakzeptables Risiko in Ihr Wartungsprogramm ein.
Navi Power Technology Co. Ltd. liefert präzisionsgeschmiedete Verdichterschaufeln für industrielle Gasturbinen und stellt mit jeder Lieferung standardmäßig Materialzertifikate, Chargenverfolgbarkeit für Wärmebehandlung sowie Berichte über die geometrische Prüfung bereit. Das patentierte Schmiedeverfahren mit geringem Bearbeitungszug ermöglicht Luftfahrtprofil-Toleranzen von 0,1–1 mm; die mehrstufige Lieferfähigkeit umfasst eine breite Palette schwerer Gasturbinenanwendungen in asiatischen, nordamerikanischen und südamerikanischen Märkten. Für die Überprüfung technischer Zeichnungen oder die Abstimmung technischer Spezifikationen wenden Sie sich bitte an das Navi Power-Team unter [email protected] oder besuchen Sie compressorblade.com .
Zusammenfassung: Wichtige Kriterien zur Passgenauigkeit von Verdichterschaufeln für schwere Gasturbinen
- Passen Sie das geschmiedete Schaufenmaterial der Stufenposition an: Titanlegierungen für vordere und mittlere Stufen, nickelbasierte Legierungen für hintere Hochtemperaturstufen
- Überprüfen Sie die dimensionsbezogene Konsistenz der Produktionscharge – nicht nur die Konformität des Erstteils
- Bestätigen Sie die Geometrie von Wurzel und Profil des Luftleitblechs anhand Ihres spezifischen Schwerlast-Turbinenrahmens – allein die Stufenposition reicht nicht aus
- Fordern Sie Materialzertifikate, Chargenverfolgbarkeit der Wärmebehandlung sowie pro Charge durchgeführte dimensionsbezogene Inspektionen als Standarddokumentation an
- Für einen kontinuierlichen Schwerlastbetrieb bieten geschmiedete Verdichterschaufeln Vorteile hinsichtlich Ermüdungslebensdauer und dimensionsstabiler Eigenschaften gegenüber gegossenen Alternativen