 EN

भारी उपयोग वाले गैस टरबाइन कंप्रेसर के लिए कौन से फ़ोर्ज्ड ब्लेड्स उपयुक्त हैं?
भारी उपयोग वाली गैस टरबाइन कंप्रेसर के लिए सही फ़ोर्ज्ड कंप्रेसर ब्लेड का चयन करना केवल एक भाग संख्या का मिलान करने से अधिक है। भारी उपयोग वाली औद्योगिक इकाइयों (चाहे वे बिजली उत्पादन, संयुक्त-चक्र संयंत्रों या औद्योगिक ड्राइव्स के लिए हों) में, कंप्रेसर खंड १५ से २५ चरणों तक काम करता है, जहाँ दबाव और तापमान क्रमशः बढ़ते रहते हैं। प्रत्येक चरण की अपनी ऐरोडायनामिक आवश्यकताएँ, संरचनात्मक भार और सामग्री आवश्यकताएँ होती हैं। ब्लेड का सही मिलान न करने पर संपीड़न दक्षता कम हो जाती है, क्षरण तेज़ हो जाता है, या सबसे खराब स्थिति में अप्रत्याशित बंद करना पड़ सकता है, जिससे आपकी रखरखाव अवधि सप्ताहों के लिए विलंबित हो जाती है।
कई औद्योगिक टरबाइन फ्रेम पर ब्लेड प्रतिस्थापन मूल्यांकन कार्य करने के बाद, मैं आपको बता सकता हूँ कि अधिकांश खरीद त्रुटियाँ विनिर्देश से अनुप्रयोग के मिलान के प्रश्न पर होती हैं — मूल्य वार्ता में नहीं। एक डेटाशीट पर सही लगने वाला ब्लेड भी गलत विकल्प हो सकता है, यदि उसकी प्रोफ़ाइल, सामग्री ग्रेड या रूट ज्यामिति आपके विशिष्ट टरबाइन स्टेज की स्थितियों के सटीक रूप से मेल नहीं खाती है।
भारी-ड्यूटी गैस टरबाइन कंप्रेसर को स्टेज-मैच्ड फ़ोर्ज्ड ब्लेड क्यों आवश्यकता होती है
भारी-ड्यूटी गैस टरबाइन कंप्रेसर — जो GE 7F/9F, साइमेंस SGT-800 श्रृंखला और समकक्ष प्लेटफ़ॉर्म जैसे औद्योगिक फ्रेम में पाए जाते हैं — उच्च अक्षीय प्रवाह वेग पर चलते हैं, जहाँ स्टेज दबाव अनुपात इनलेट से डिस्चार्ज तक क्रमिक रूप से बढ़ते हैं। कंप्रेसर अनुभाग में कार्यात्मक वातावरण में महत्वपूर्ण परिवर्तन होता है:
- सामने के स्टेज: कम तापमान, FOD (विदेशी वस्तु क्षति) और इनलेट क्षरण के प्रति सर्वाधिक संवेदनशीलता, चौड़े चॉर्ड ब्लेड प्रोफ़ाइल
- मध्य स्टेज: दबाव और तापमान में वृद्धि, एरोडायनामिक दक्षता के लिए ज्यामितीय सहिष्णुताओं को कड़ा करना आवश्यक
- पिछले चरण: उच्च संचालन तापमान, उच्च यांत्रिक प्रतिबल, छोटी जीवा लंबाई, अधिक मांग वाली सामग्री आवश्यकताएँ
मानक-ग्रेड या ढलवाँ कंप्रेसर ब्लेड्स कागज पर आकारिक आवश्यकताओं को पूरा कर सकते हैं, लेकिन लगातार भारी उपयोग की मांग के अनुसार प्रोफ़ाइल की सटीकता और कम्पन प्रतिरोध क्षमता प्रदान नहीं कर पाते। फ़ोर्ज्ड ब्लेड्स — विशेष रूप से सटीक फ़ोर्ज्ड कंप्रेसर ब्लेड्स — इन मशीनों को पूर्ण निरीक्षण अंतराल के दौरान सूक्ष्म संरचनात्मक अखंडता और आकारिक स्थिरता प्रदान करते हैं।
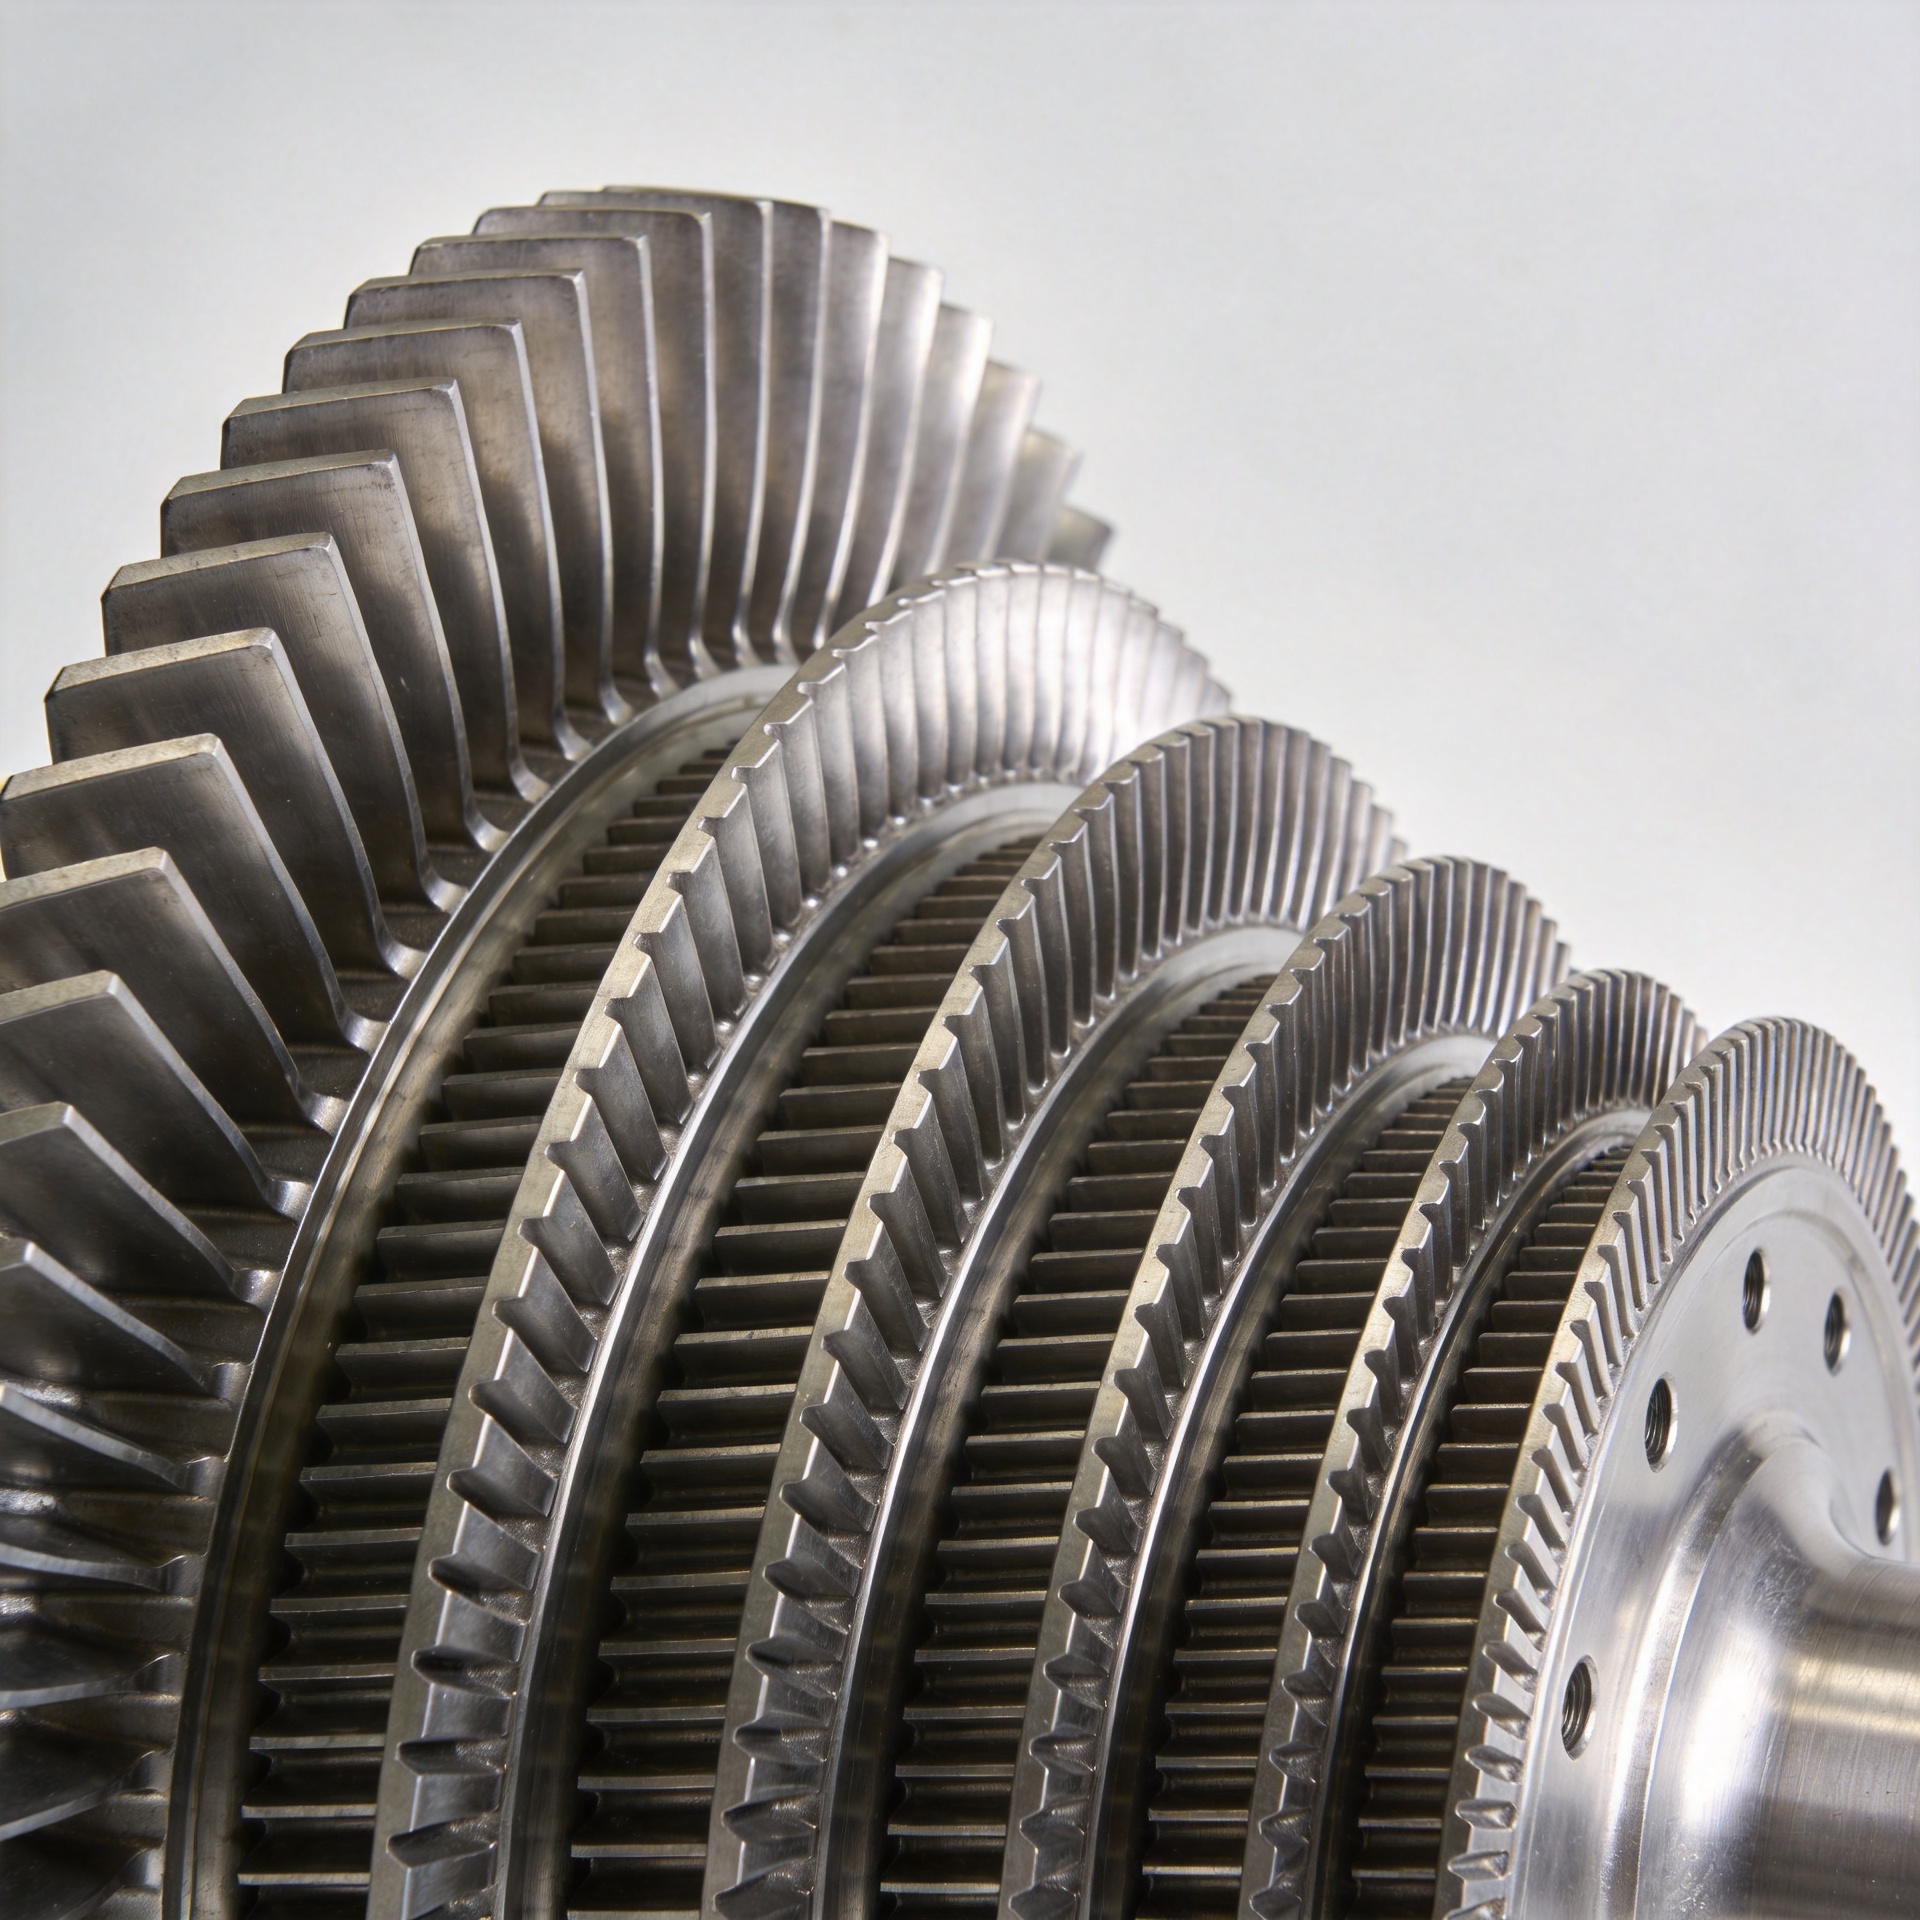
कंप्रेसर चरण स्थिति के लिए फ़ोर्ज्ड ब्लेड्स का मिलान
भारी उपयोग वाले गैस टरबाइन कंप्रेसर में ब्लेड मिलान का एक ही मुद्दा है: चरण-विशिष्ट विनिर्देश संरेखण। बेड़े के समग्र सामान्यीकरण का यहाँ कोई मान्यता नहीं है।
सामने के कम्प्रेसर चरण (लगभग चरण १–८)
सामने के चरण वातावरण के तापमान पर वायु को सबसे अधिक आयतनिक प्रवाह दर के साथ संभालते हैं। इस स्थिति पर जोड़े गए ब्लेड्स के चयन के प्रमुख मापदंड हैं:
- सामग्री: टाइटेनियम मिश्र धातुएँ — टाइ-६एल-४वी या समकक्ष ग्रेड — उच्च विशिष्ट सामर्थ्य, अच्छी संक्षारण प्रतिरोधकता और भार दक्षता के कारण सामने के कम्प्रेसर चरणों के लिए उद्योग का मानक बनी हुई हैं
- प्रोफाइल: चौड़े कॉर्ड, उच्च अनुपात के वायु-रेखीय आकार, जो इनलेट प्रवाह स्थितियों को संभालने और अग्र-किनारा क्षरण के प्रतिरोध के लिए डिज़ाइन किए गए हैं
- मुख्य चिंता: FOD के प्रति कठोरता और क्षरण प्रतिरोध — जोड़े गए टाइटेनियम में ढलाई विकल्पों की तुलना में नॉच कठोरता के लाभ होते हैं, जो कम्प्रेसर के सामने के भाग में सबसे अधिक महत्वपूर्ण होते हैं, जहाँ मलबे के अवशोषण का जोखिम सबसे अधिक होता है
यदि आपकी भारी टर्बाइन इकाई उच्च कणों वाले, तटीय, या मरुस्थलीय वातावरण में काम करती है, तो फ़ोर्ज्ड कम्प्रेसर ब्लेड पर एंटी-इरोज़न कोटिंग विनिर्देश का हिस्सा बन जाती है — यह कोई वैकल्पिक अतिरिक्त नहीं है। सामग्री ग्रेड का चयन समान रहता है, लेकिन सतह उपचार की आवश्यकता आपूर्तिकर्ता योग्यता की चर्चा को बदल देती है।
मध्य कम्प्रेसर चरण (लगभग चरण ९–१६)
मध्य चरण कम्प्रेसर के माध्यम से दबाव और तापमान संक्रमण को संतुलित करते हैं। फ़ोर्ज्ड टाइटेनियम मिश्र धातुएँ अब भी प्रमुख सामग्री विकल्प बनी हुई हैं, लेकिन जैसे-जैसे ब्लेड का कॉर्ड संकरा होता है और आकारिक सहिष्णुता की आवश्यकताएँ कड़ी होती हैं, प्रोफ़ाइल की शुद्धता का महत्व काफ़ी बढ़ जाता है।
इस स्थान पर एक सामान्य गलती: यह मानना कि आपके प्रथम-लेख निरीक्षण के नमूने पर आयामी सहिष्णुता को पूरा करने वाली ब्लेड, पूर्ण उत्पादन चक्र के दौरान भी उसी आयामी स्थिरता प्रदान करेगी। उच्च-चरण की भारी टर्बाइनों के लिए, उत्पादन बैचों के दौरान प्रक्रिया क्षमता — केवल प्रथम-लेख अनुपालन नहीं — ही आपके आगमन निरीक्षण के परिणामों की रक्षा करती है। किसी भी फ़ोर्ज्ड ब्लेड आपूर्तिकर्ता से, जिसे आप मध्य-चरण स्थितियों के लिए पात्रता प्रदान कर रहे हैं, बैच-स्तरीय आयामी निरीक्षण अभिलेखों का अनुरोध करें।
पिछले कम्प्रेसर चरण (लगभग चरण १७ और उसके बाद)
पिछले चरण उल्लेखनीय रूप से उच्च तापमान और यांत्रिक प्रतिबल के तहत संचालित होते हैं। यह वह स्थान है जहाँ सामग्री के चयन में टाइटेनियम से दूर जाने की प्रवृत्ति शुरू होती है:
- सामग्री: निकेल-आधारित मिश्र धातुएँ — IN-718 या समान नामांकनों के ग्रेड समकक्ष — जो उच्च संचालन तापमान पर आयतन शक्ति और रिलैक्सेशन प्रतिरोध को बनाए रखती हैं, जहाँ टाइटेनियम मिश्र धातुएँ अब उपयुक्त नहीं हैं
- प्रोफाइल: छोटी चॉर्ड, उच्च-सटीकता वाली एयरफ़ॉयल ज्यामिति जिसमें एयरफ़ॉयल प्रोफ़ाइल और मूल संलग्नक ज्यामिति दोनों पर कड़ी आयामी सहिष्णुताएँ होती हैं
- महत्वपूर्ण मिलान आवश्यकता: चरण-विशिष्ट ब्लेड मूल ज्यामिति को आपके विशिष्ट फ़्रेम के टरबाइन डिस्क डोवटेल ग्रूव आयामों के सटीक रूप से संगत होना चाहिए — एक ब्लेड जो एयरफ़ॉयल निरीक्षण पास कर लेता है लेकिन जिसकी मूल प्रोफ़ाइल में विचलन होता है, वह स्थापना में विफल हो जाएगा या रोटर असंतुलन पैदा करेगा
पिछले चरण के ब्लेड की खरीद एमआरओ प्रतिस्थापन कार्यक्रमों में विनिर्देश मेल न होने के सबसे बड़े अनुपात का कारण बनती है। व्यावहारिक रूप से इसका अर्थ है: एक भारी-उपयोग टरबाइन फ़्रेम पर सत्यापित ब्लेड विनिर्देश किसी अन्य ओईएम फ़्रेम पर स्वतः लागू नहीं होता, भले ही उनका आकार समान प्रतीत हो। चरण की स्थिति, डिस्क ज्यामिति और मिश्र धातु का नामांकन — ये सभी विशिष्ट रूप से मेल खाने चाहिए।
भारी-उपयोग संपीड़क अनुप्रयोगों में फ़ोर्ज्ड निर्माण क्यों महत्वपूर्ण है
उद्योगिक गैस टरबाइन ऑपरेटर, जो भारी ड्यूटी यूनिट्स का प्रबंधन करते हैं, कभी-कभी अफ्टरमार्केट आपूर्ति श्रृंखला में ढलवां कंप्रेसर ब्लेड के सामने आ जाते हैं — जो कम लागत वाले विकल्प के रूप में प्रस्तुत किए जाते हैं। निरंतर बेसलोड या कॉम्बाइंड-साइकिल संचालन के लिए, समय के साथ थकान प्रदर्शन में अंतर महत्वपूर्ण हो जाता है।
जForged कंप्रेसर ब्लेड को फोर्जिंग प्रक्रिया के दौरान एक सूक्ष्म दाने की सूक्ष्म संरचना विकसित होती है, जो भारी ड्यूटी कंप्रेसर संचालन के चक्रीय एरोडायनामिक और यांत्रिक भार के तहत उत्कृष्ट थकान प्रतिरोध प्रदान करती है। उन यूनिट्स में, जिनके नियोजित निरीक्षण अंतराल २०,००० समकक्ष संचालन घंटे या उससे अधिक होते हैं, ब्लेड की सेवा आयु सीधे प्रति संचालन घंटा कुल रखरखाव लागत को प्रभावित करती है।
जोड़ने की तुलना में ढलाई का निर्णय कोई एकल सार्वभौमिक नियम नहीं है — कुछ अनुप्रयोगों के लिए विशिष्ट कम-दबाव या आंशिक-भार चरणों में ढले हुए ब्लेड स्वीकार्य हो सकते हैं। लेकिन अधिकांश भारी-उपयोग औद्योगिक गैस टरबाइन कंप्रेसरों की लगातार उच्च-चक्र, उच्च-भार संचालन प्रोफ़ाइल थकान प्रतिरोध और आयामी स्थिरता के लिए जोड़े गए सूक्ष्म-संरचना को लगातार प्राथमिकता देती है।
जोड़े गए ब्लेड के मिलान के समय दस्तावेज़ीकरण आवश्यकताएँ
भारी-उपयोग गैस टरबाइन कंप्रेसर के लिए सही जोड़े गए ब्लेड का चयन केवल धातुविज्ञान और ज्यामिति का निर्णय नहीं है। संचालकों और एमआरओ सेवा प्रदाताओं के लिए, दस्तावेज़ीकरण पैकेज ब्लेड विनिर्देश के समान ही महत्वपूर्ण है।
भारी-उपयोग अनुप्रयोगों के लिए जोड़े गए कंप्रेसर ब्लेड का मूल्यांकन करते समय, सुनिश्चित करें कि आपका आपूर्तिकर्ता निम्नलिखित प्रदान करता है:
- मातेरियल सर्टिफिकेशन: मिश्र धातु की संरचना और यांत्रिक गुण, जो विशिष्ट ऊष्मा बैच से जुड़े हों, केवल सामान्य ग्रेड अनुपालन के कथन नहीं
- आयामी निरीक्षण रिपोर्ट: मुख्य एयरफ़ॉयल काट के अनुप्रस्थ-काटों पर सीएमएम या 3डी स्कैनिंग के परिणाम — लंबाई, चौड़ाई और रूट जाँचों तक ही सीमित नहीं
- प्रथम-आर्टिकल निरीक्षण रिपोर्ट (FAIR): किसी भी ब्लेड के लिए आवश्यक, जिसे आप अपने विशिष्ट टरबाइन फ्रेम पर पहली बार योग्यता प्रदान कर रहे हैं
- हीट बैच ट्रेसैबिलिटी: प्रत्येक डिलीवर किए गए ब्लेड को उसके फ़ोर्जिंग उत्पादन रन से जोड़ना, ताकि मूल कारण की जाँच की क्षमता हो सके
ये भारी औद्योगिक टरबाइन खरीद में न्यूनतम आवश्यकताएँ हैं, न कि अंतर बनाने वाली विशेषताएँ। कोई आपूर्तिकर्ता जो इन दस्तावेज़ीकरण तत्वों को मानक प्रथा के रूप में प्रदान नहीं कर सकता, आपके रखरखाव कार्यक्रम में अस्वीकार्य जोखिम पैदा करता है।
नैवी पावर टेक्नोलॉजी कंपनी लिमिटेड औद्योगिक गैस टरबाइनों के लिए सटीक फोर्ज्ड कंप्रेसर ब्लेड आपूर्ति करती है, जिनके साथ प्रत्येक डिलीवरी के साथ सामग्री प्रमाणन, ऊष्मा बैच ट्रेसैबिलिटी और आयामी निरीक्षण रिपोर्ट्स मानक रूप से प्रदान की जाती हैं। उनकी पेटेंटिड कम-अनुमति फोर्जिंग प्रक्रिया एयरफ़ॉयल के आयामी सहिष्णुता को 0.1–1 मिमी तक प्राप्त करती है, जबकि बहु-चरणीय आपूर्ति क्षमता एशियाई, उत्तर अमेरिकी और दक्षिण अमेरिकी बाज़ारों में भारी टरबाइन अनुप्रयोगों की विस्तृत श्रृंखला को कवर करती है। इंजीनियरिंग ड्रॉइंग समीक्षा या तकनीकी विनिर्देश संरेखण के लिए, नैवी पावर टीम से [email protected] पर संपर्क करें या विज़िट करें compressorblade.com .
सारांश: भारी गैस टरबाइन कंप्रेसर ब्लेड के लिए प्रमुख मिलान मानदंड
- फोर्ज्ड ब्लेड सामग्री को चरण स्थिति के अनुसार मिलाएँ: अग्र और मध्य चरणों के लिए टाइटेनियम मिश्र धातुएँ, पिछले उच्च-तापमान चरणों के लिए निकल-आधारित मिश्र धातुएँ
- केवल प्रथम-लेख संगतता नहीं, बल्कि उत्पादन बैच की आयामी स्थिरता की जाँच करें
- अपने विशिष्ट भारी-उपयोग टरबाइन फ्रेम के साथ मूल और एयरफ़ॉयल प्रोफ़ाइल ज्यामिति की पुष्टि करें — केवल चरण स्थिति पर्याप्त नहीं है
- सामग्री प्रमाणन, ऊष्मा बैच ट्रेसेबिलिटी और प्रति-बैच आयामी निरीक्षण को मानक दस्तावेज़ीकरण के रूप में आवश्यक करें
- निरंतर भारी-उपयोग संचालन के लिए, फ़ोर्ज्ड कंप्रेसर ब्लेड्स कैस्ट विकल्पों की तुलना में थकान जीवन और आयामी स्थिरता में लाभ प्रदान करते हैं