 EN

重-dutyガスタービン圧縮機向け鍛造ブレードの選定基準とは?
大型ガスタービン・コンプレッサ向け鍛造コンプレッサ・ブレードを選定する際には、単に部品番号を照合するだけでは十分ではありません。発電用、複合サイクル発電所用、あるいは産業用ドライブ用など、あらゆる大型産業用タービン装置において、コンプレッサ部は15~25段の段階を経て、徐々に高まる圧力および温度条件下で運転されます。各段階には、それぞれ固有の空力的要件、構造的負荷、および材質要件が存在します。ブレードの互換性を誤ると、圧縮効率の低下、摩耗の加速、最悪の場合には予期せぬ停止(アンプランド・アウテージ)を招き、保守作業のスケジュールが数週間も遅れることになります。
複数の産業用タービン・フレームにおけるブレード交換評価を実施してきた経験から、調達ミスの多くは価格交渉ではなく、仕様と実際の使用条件との適合性に関する判断ミスに起因していると断言できます。仕様書上で見た目が合っても、ブレードのプロファイル、材質等級、または根元部の形状が、ご使用のタービン段ごとの特定の運転条件に正確に一致しなければ、そのブレードは依然として不適切な選択となります。
なぜ重機用ガスタービン圧縮機には段ごとに最適化された鍛造ブレードが必要なのか
重機用ガスタービン圧縮機(GE社7F/9F、Siemens社SGT-800シリーズなど、およびこれらと同等の産業用フレームに搭載)は、入口から吐出まで段ごとに圧力比が徐々に高まる高軸流速度で運転されます。圧縮機セクション内では、運転環境が段ごとに大きく変化します。
- 前段: 温度は比較的低く、異物損傷(FOD)や入口エロージョンへの暴露度が最も高く、弦長の広いブレード・プロファイル
- 中間段: 圧力と温度の上昇、空力効率向上のためのより厳しい幾何学的公差要件
- 後段部: 高温運転、高い機械的応力、短い弦長、より厳しい材料要件
標準グレードまたは鋳造製のコンプレッサブレードは、紙面上では寸法要件を満たす場合でも、連続した過酷な定格運転に求められるブレード断面精度や疲労寿命を確保できないことがあります。鍛造ブレード——特に高精度鍛造コンプレッサブレード——は、全検査期間を通じてこれらの機器に必要な微細構造的整合性および寸法の一貫性を提供します。
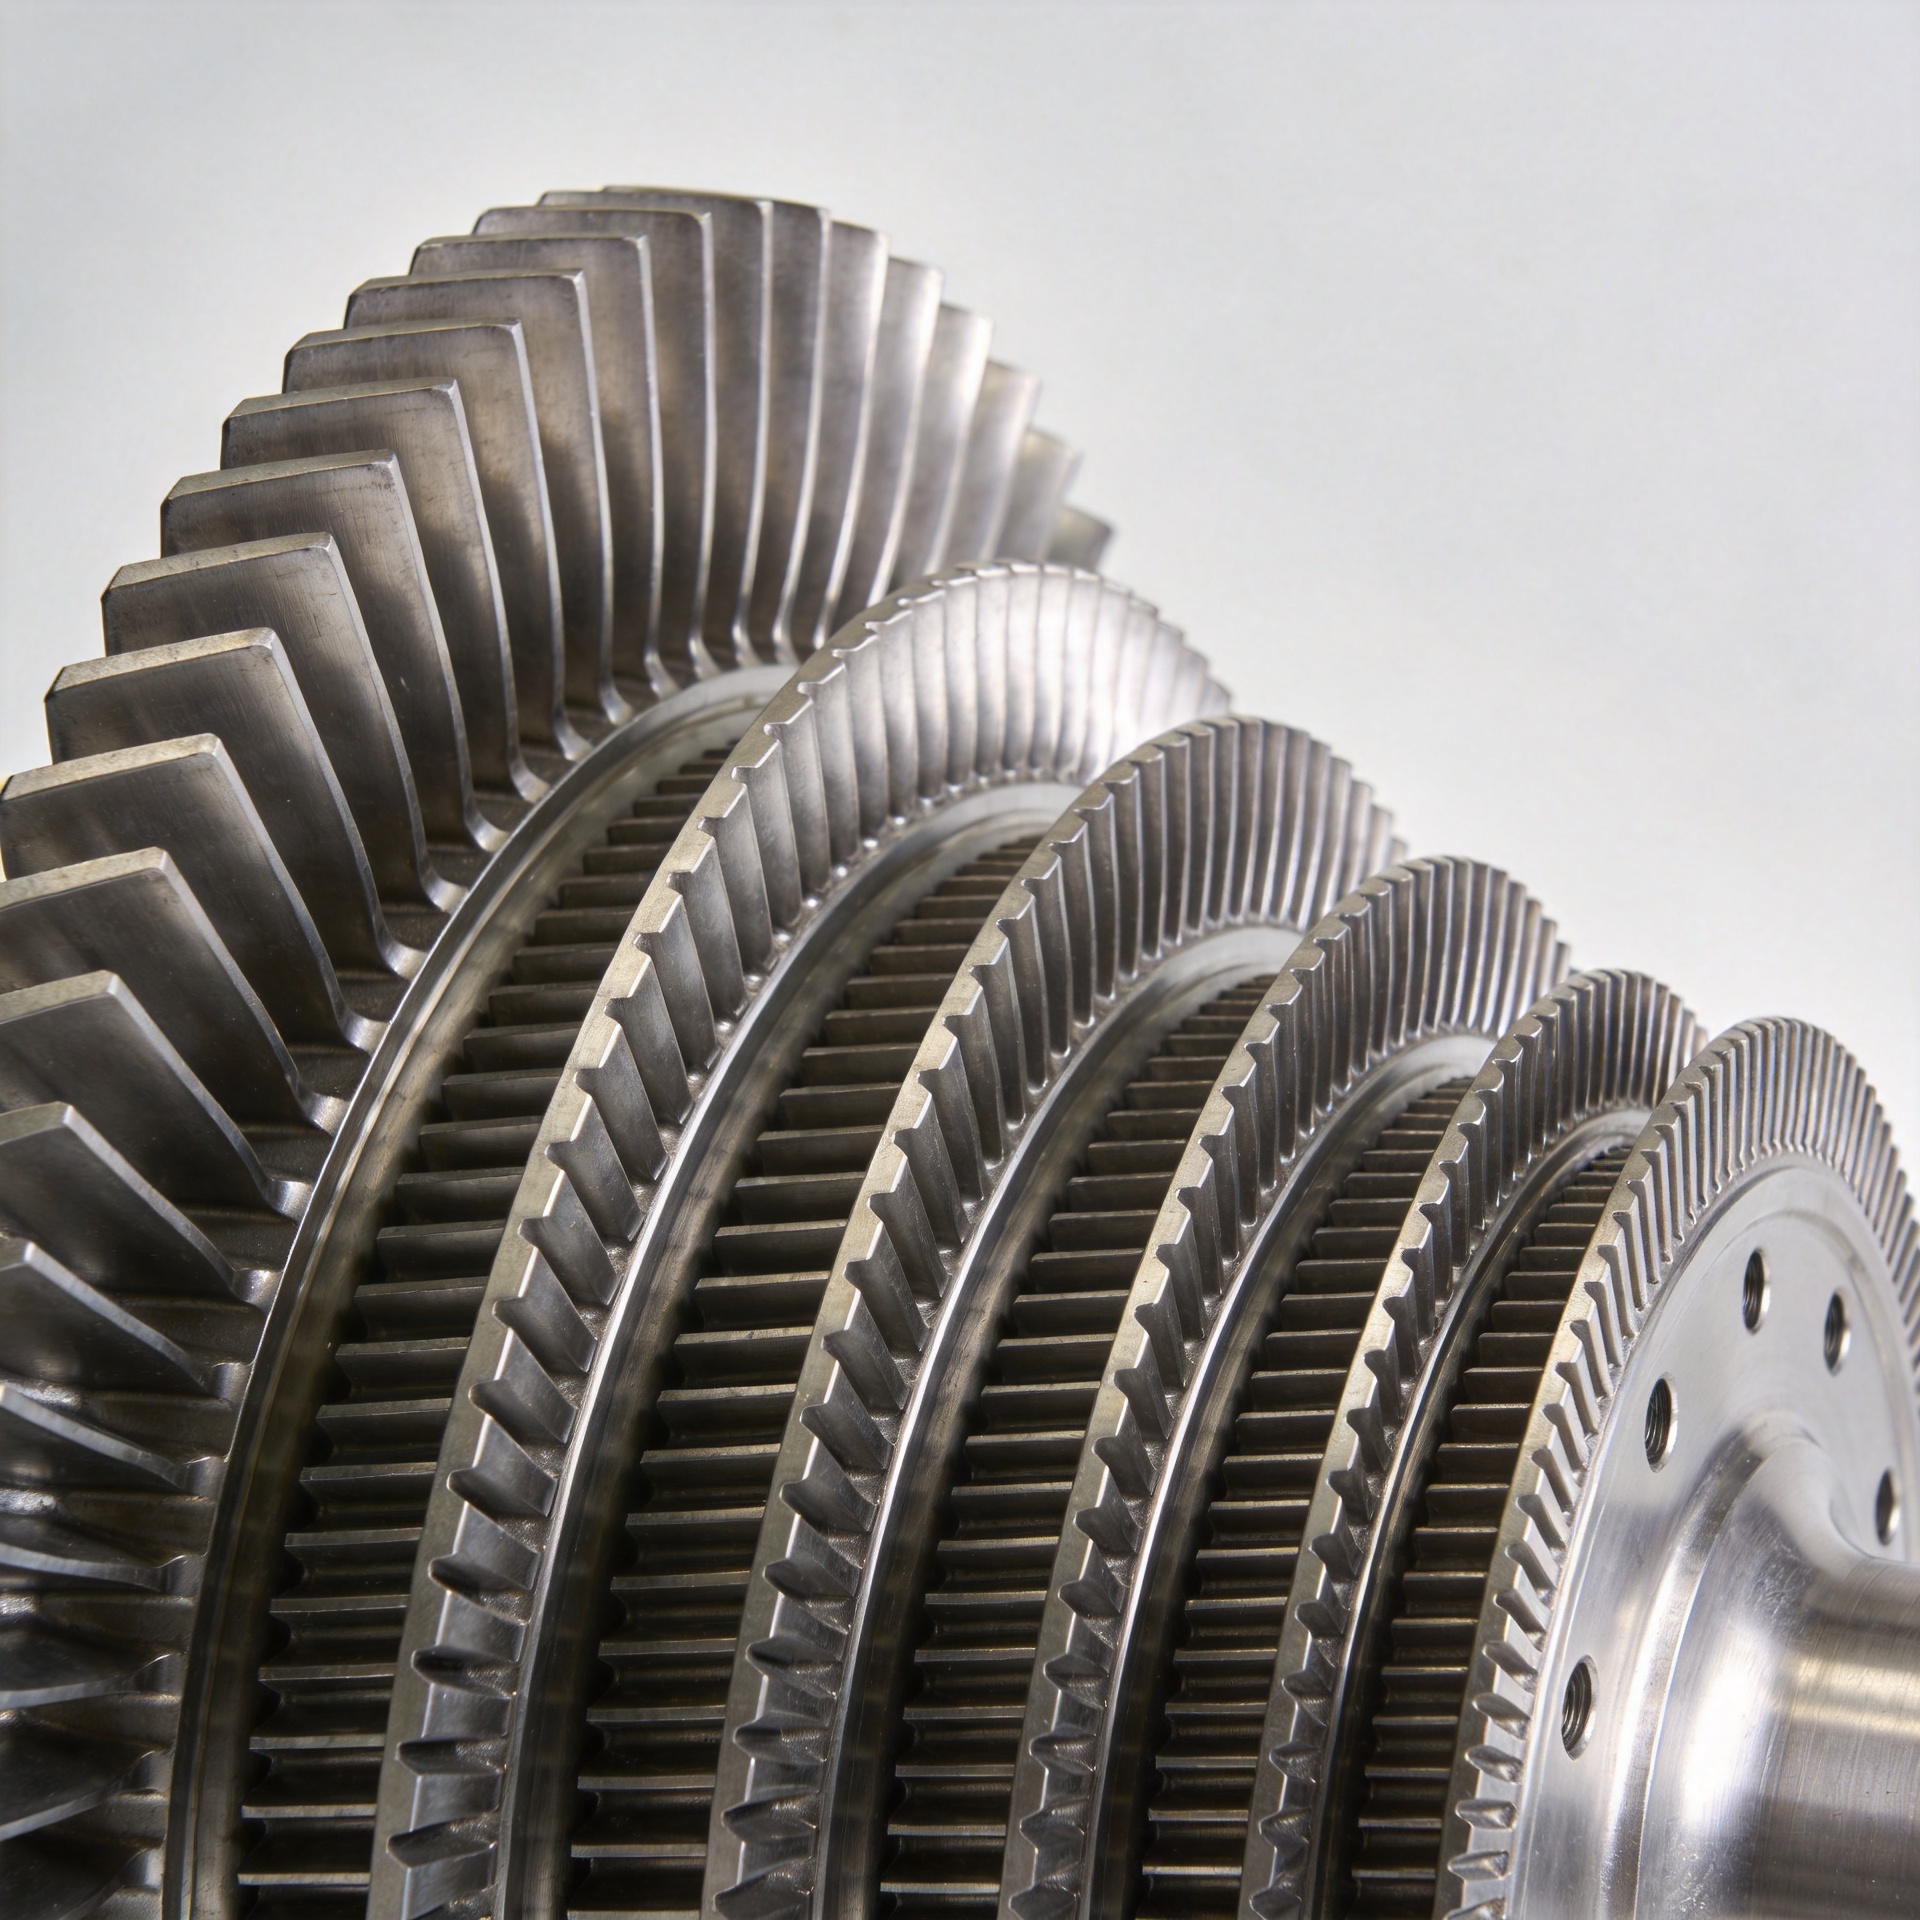
鍛造ブレードとコンプレッサ段位置のマッチング
大型ガスタービンコンプレッサにおけるブレードのマッチングは、結局のところ一点に集約されます——段ごとに定められた仕様への正確な適合です。機 fleet 全体で一律の仕様を適用することは、現実的ではありません。
前方圧縮機段(約第1段~第8段)
前方段では、最も体積流量が大きい常温の空気を処理します。この位置に用いる鍛造ブレードを選定する際の主な基準は以下のとおりです。
- 素材: チタン合金(Ti-6Al-4Vまたは同等グレード)は、比強度が高く、耐食性に優れ、軽量であるという特長から、現在も前方圧縮機段における業界標準材です。
- プロファイル: 入口气流条件に対応し、前縁部の侵食に耐えるよう設計された、幅広・高アスペクト比の翼型
- 主な懸念事項: 異物混入(FOD)に対する靭性および侵食抵抗性――鍛造チタンは、鋳造材と比較してノッチ靭性に優れており、異物混入リスクが最も高い圧縮機最前段において特に重要です。
高粉塵、沿岸、または砂漠環境で稼働する大型タービン装置の場合、鍛造コンプレッサブレードへの耐摩耗コーティングは、オプションではなく仕様の一部となります。材質等級の選定は従来通りですが、表面処理に関する要件が変更されるため、サプライヤーの資格審査における検討内容も変わります。
中間段(約第9段~第16段)
中間段は、コンプレッサ内の圧力および温度の遷移を担います。依然として鍛造チタン合金が主流の材料選択ですが、ブレードの弦長が短くなり、寸法公差の要求が厳しくなるにつれ、プロファイル精度の重要性が著しく高まります。
ここでよくある誤りは、初品検査サンプルにおいて寸法公差を満たすブレードが、量産全ロットで同程度の寸法安定性を確保できると想定することです。高段・重-dutyタービンでは、初品検査での適合性だけでなく、ロット間における工程能力(プロセス・ケイパビリティ)こそが、入荷検査結果を確実に守る鍵となります。中段位置への採用を検討中の鍛造ブレードサプライヤーには、ロット単位の寸法検査記録を必ず提出していただくよう要請してください。
後方圧縮機段(おおよそ第17段以降)
後方段では、著しく高温・高応力の運転環境が求められます。このため、材質選定はチタンから他へと移行します。
- 素材: チタン合金では適用が困難となる高温運転条件下でも、降伏強度およびクリープ抵抗性を維持するニッケル基超合金(インコネル718相当またはこれに準ずる規格)
- プロファイル: 弦長が短く、高精度の翼型形状を実現。翼型プロファイルおよび根元取付部の形状において、寸法公差が厳密に管理されている
- 重要な適合要件: 各段ごとに定義されたブレード根元形状は、お客様の特定フレームに対応するタービンディスクのドルフィン溝寸法と完全に一致しなければなりません。翼型部の検査は合格しても、根元形状に偏差がある場合、ブレードの取り付けが不可能になるか、ロータの不釣り合いを引き起こします
修理・保守(MRO)における交換用ブレード調達では、特に後段ブレードで仕様不適合が最も多く発生します。これは具体的には、あるメーカーの大型タービンフレームで検証済みのブレード仕様が、外形サイズが類似していても他社製フレームへそのまま適用できないことを意味します。段位置、ディスク形状、使用合金の規格は、すべて個別に一致させる必要があります
大型圧縮機用途において鍛造製造が重要な理由
産業用ガスタービンの運転担当者は、大型機向けの後発部品市場で、コストを抑えた代替品として提供される鋳造コンプレッサブレードに遭遇することがあります。連続ベースロード運転や複合サイクル運転では、疲労性能の差が長期間にわたり顕著になります。
鍛造コンプレッサブレードは、鍛造工程で微細な粒界構造が形成され、大型コンプレッサの運転時に生じる周期的な空力および機械的負荷に対して優れた疲労抵抗性を示します。点検間隔が2万時間相当運転時間以上と計画されている機関では、ブレードの寿命が運転時間あたりの総保守コストに直接影響します。
鍛造と鋳造の選択には、一律に適用できる単一の普遍的なルールは存在しません。一部の用途では、低圧または部分負荷段において鋳造ブレードが許容される場合もあります。しかし、ほとんどの大型産業用ガスタービン・コンプレッサは、連続した高サイクル・高負荷運転を特徴としており、疲労強度および寸法安定性の観点から、一貫して鍛造組織が優れています。
鍛造ブレードの適合確認に必要な文書要件
大型ガスタービン・コンプレッサ向けに適切な鍛造ブレードを選定する際は、冶金的・幾何学的な検討にとどまらず、オペレーターやMROサービスプロバイダーにとって、添付される技術文書パッケージはブレード仕様そのものと同等に重要です。
大型用途向け鍛造コンプレッサブレードを評価する際は、サプライヤーが以下の情報を確実に提供することを確認してください:
- 材料認証: 合金組成および機械的特性は、汎用的な鋼種規格への適合表明ではなく、当該熱処理ロットに明確に紐づけられたデータである必要があります。
- 寸法検査報告書: 主要なエアフォイル断面におけるCMMまたは3Dスキャンの測定結果(長さ・幅・根元部の検査に限定されない)
- 初品検査報告書(FAIR): 特定のタービンフレームで初めて認定を受けるブレードすべてに必要
- 熱処理ロットのトレーサビリティ: 納入された各ブレードを、その鍛造製造ロットと紐づけ、原因究明が可能となるようにすること
これらは、産業用大型タービン調達において最低限求められる要件であり、差別化要素ではありません。これらの文書を標準的な対応として提供できないサプライヤーは、お客様の保守計画に許容できないリスクをもたらします。
Navi Power Technology Co. Ltd.は、産業用ガスタービン向け高精度鍛造コンプレッサブレードを供給しています。納品時には、材料証明書、熱処理ロット追跡情報、寸法検査報告書を標準添付しています。同社の特許取得済み低公差鍛造プロセスにより、エアフォイル部の寸法公差を0.1~1 mmに収めています。また、多段式供給体制を整え、アジア、北米、南米市場向けの各種大型タービン用途に対応可能です。設計図面のレビューまたは技術仕様への適合確認については、Navi Powerチームまで[email protected]へお問い合わせいただくか、以下ウェブサイトをご覧ください compressorblade.com .
概要:大型ガスタービン用コンプレッサブレードの主要適合要件
- 鍛造ブレードの材質は、設置段数に応じて選定すること——前段および中段にはチタン合金、高温となる後段にはニッケル基超合金を用いる
- 初品確認だけでなく、生産ロット単位での寸法の一貫性も確認すること
- ご使用の特定の大型タービンフレームに対して、ブレードの根元形状および翼型プロファイルの幾何学的形状を確認してください。段位置のみでは不十分です。
- 材料証明書、熱処理ロットのトレーサビリティ、およびロットごとの寸法検査を標準添付書類としてご提出ください。
- 連続的な大型タービン用重-duty運転には、鋳造品よりも鍛造コンプレッサブレードの方が疲労寿命および寸法安定性に優れています。