 EN

¿Para qué turbinas de gas de servicio pesado están diseñadas las palas forjadas?
Seleccionar el álabes forjado adecuado para un compresor de turbina de gas pesada implica más que simplemente coincidir con un número de pieza. En unidades industriales pesadas (ya sea para generación de energía, plantas de ciclo combinado o accionamientos industriales), la sección del compresor opera entre 15 y 25 etapas bajo presión y temperatura progresivamente crecientes. Cada etapa tiene sus propias exigencias aerodinámicas, cargas estructurales y requisitos de material. Un emparejamiento incorrecto de los álabes conlleva una menor eficiencia de compresión, un desgaste acelerado o, en el peor de los casos, una parada no planificada que retrasa su ventana de mantenimiento varias semanas.
Tras haber llevado a cabo evaluaciones de sustitución de álabes en múltiples estructuras de turbinas industriales, puedo afirmarle que el error más frecuente en la adquisición no radica en la negociación de precios, sino en la adecuación entre la especificación técnica y la aplicación real. Un álabe que parece correcto en una hoja de datos puede seguir siendo una elección inadecuada si su perfil, su grado de material o su geometría de raíz no coinciden con precisión con las condiciones específicas de su etapa de turbina.
Por qué los compresores de turbinas de gas pesadas requieren álabes forjados adaptados por etapa
Los compresores de turbinas de gas pesadas —presentes en estructuras industriales como las GE 7F/9F, la serie Siemens SGT-800 y plataformas comparables— operan a elevadas velocidades de flujo axial, con relaciones de presión por etapa que aumentan progresivamente desde la entrada hasta la descarga. El entorno operativo varía considerablemente a lo largo de la sección del compresor:
- Etapas frontales: Temperatura más baja, mayor exposición a daños por objetos extraños (FOD) y a la erosión de entrada, perfiles de álabe con cuerda más ancha
- Etapas intermedias: Aumento de la presión y la temperatura; se requieren tolerancias geométricas más ajustadas para lograr eficiencia aerodinámica
- Etapa trasera: Temperaturas operativas elevadas, mayor esfuerzo mecánico, longitudes de cuerda más cortas y requisitos más exigentes en cuanto a materiales
Las palas de compresor de grado estándar o fundidas pueden cumplir los requisitos dimensionales sobre el papel, pero no logran ofrecer la precisión del perfil ni la vida útil frente a la fatiga que exige una operación continua en condiciones severas. Las palas forjadas —en particular, las palas de compresor forjadas con precisión— garantizan la integridad microestructural y la consistencia dimensional que estos equipos necesitan durante todo su intervalo de inspección.
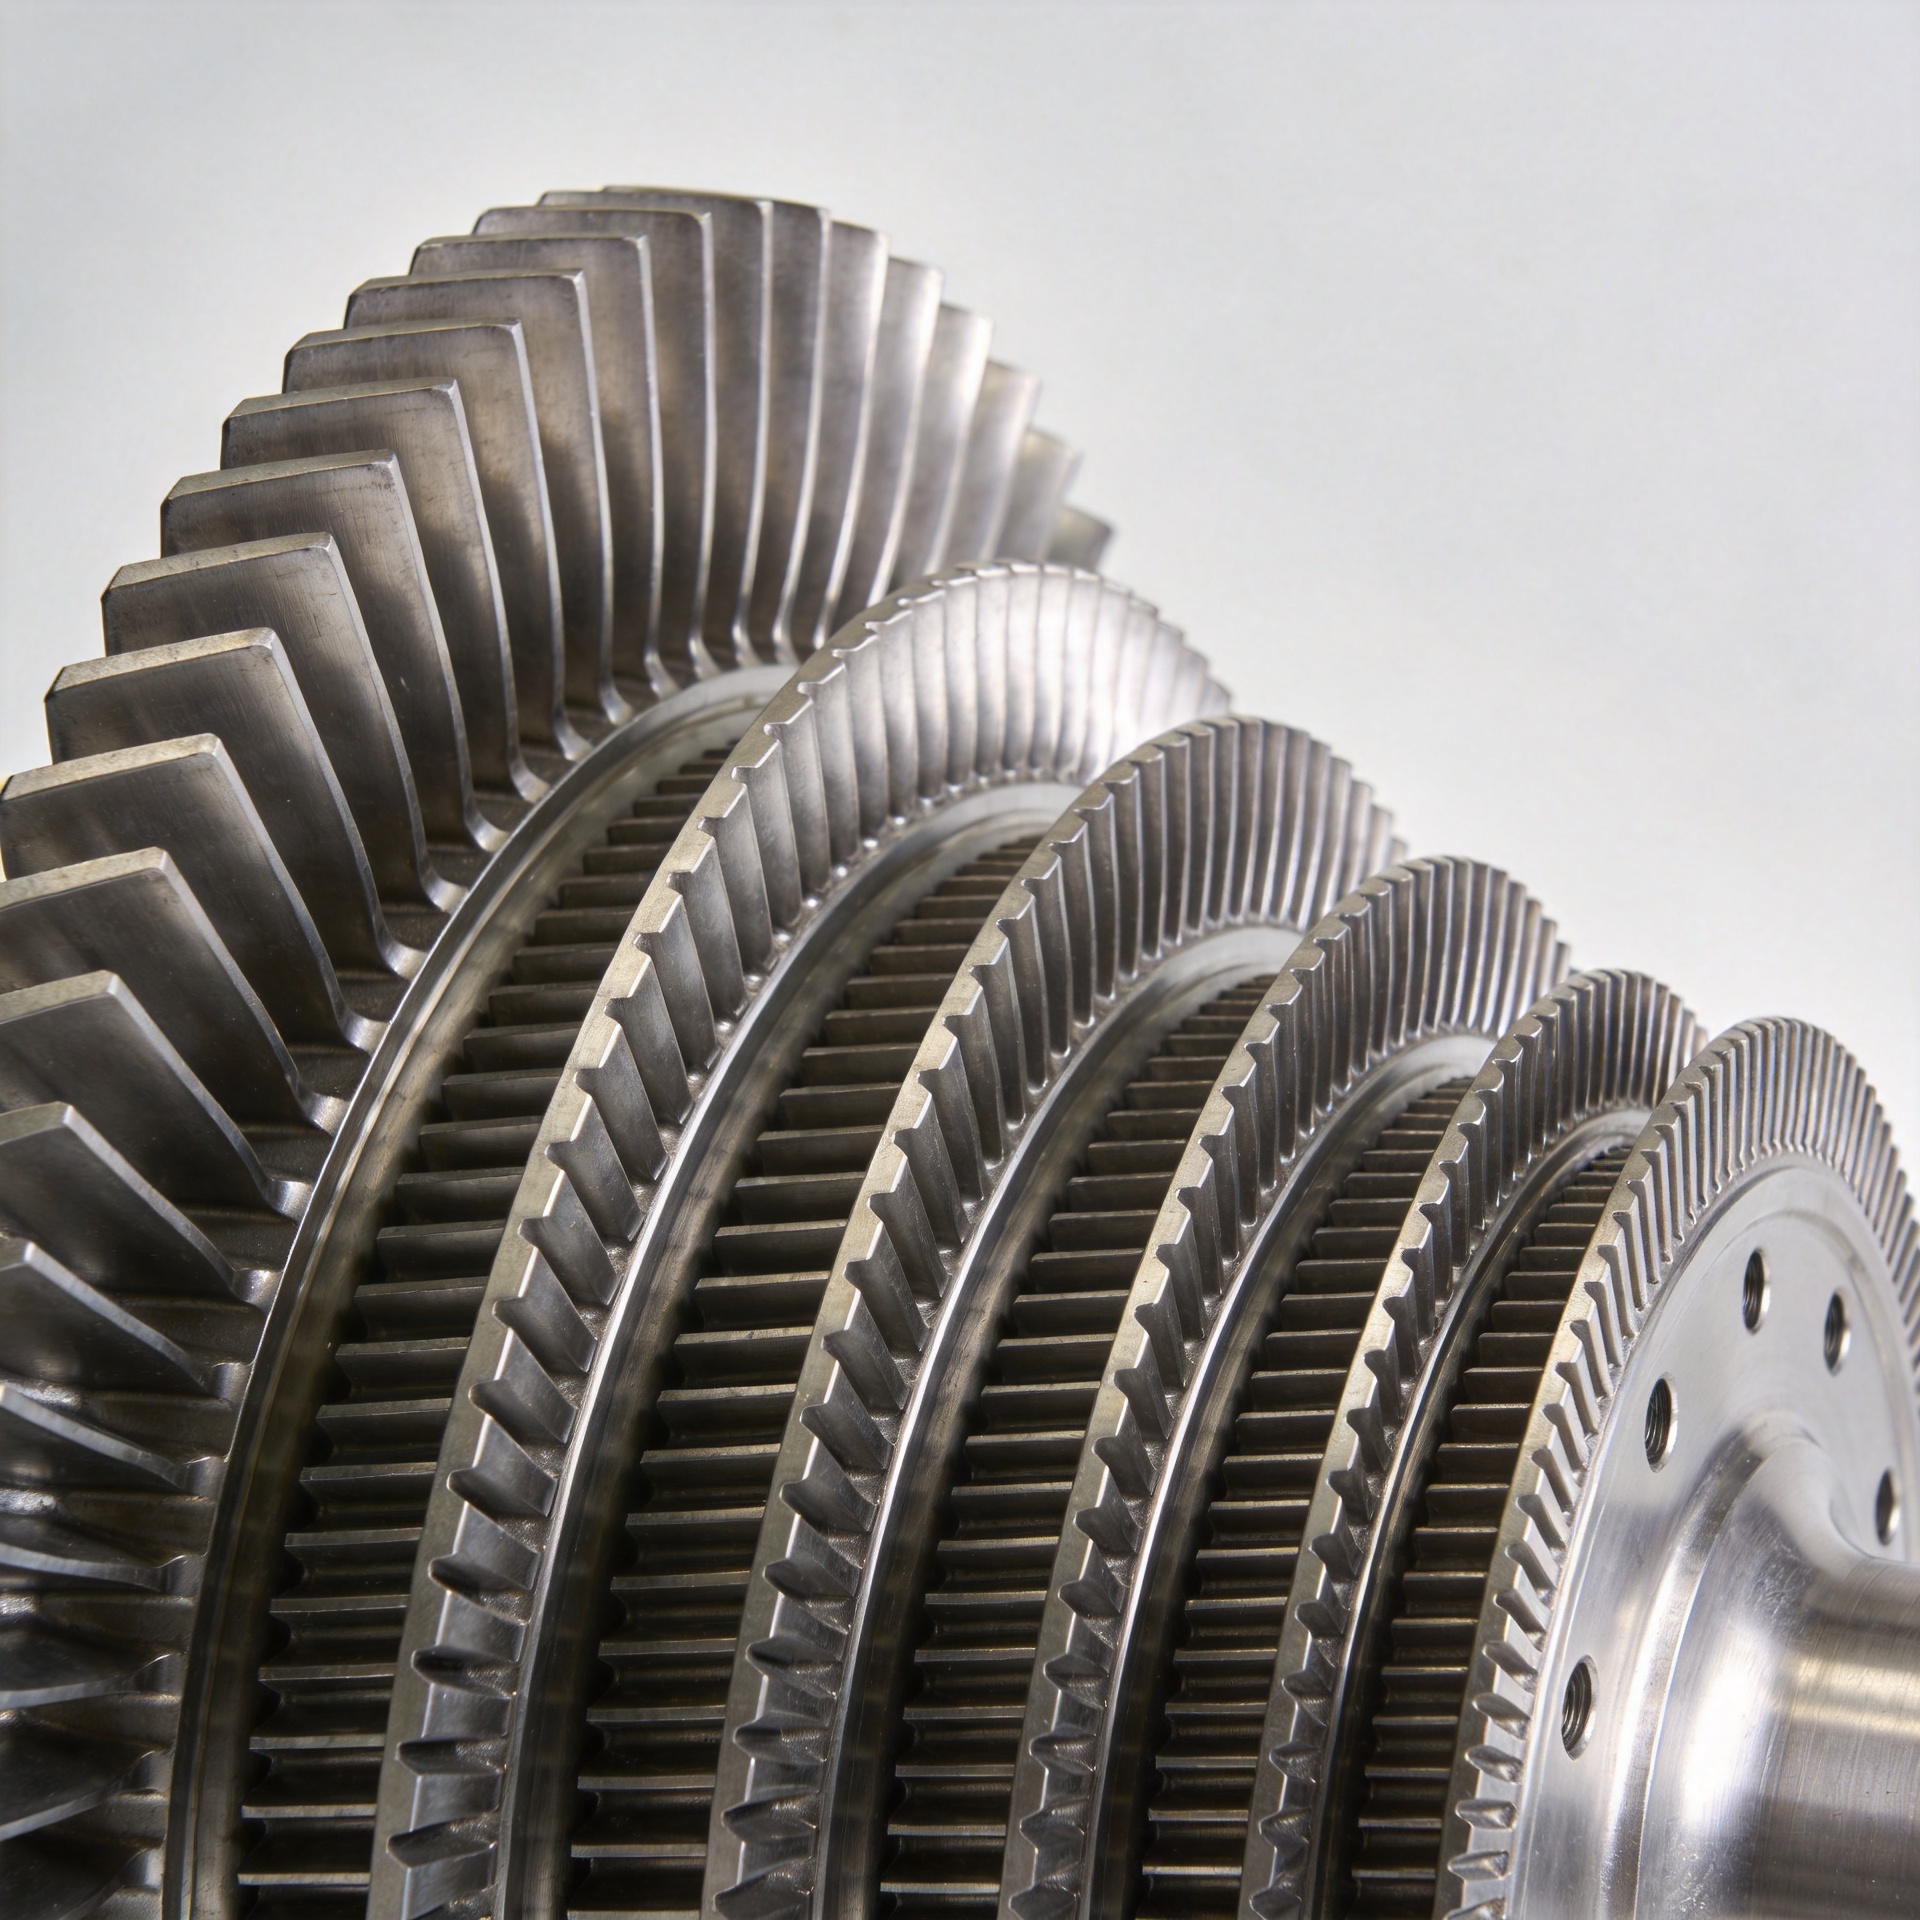
Adaptación de palas forjadas a la posición de la etapa del compresor
La adaptación de palas en un compresor de turbina de gas de servicio pesado depende de un único factor: la alineación con las especificaciones propias de cada etapa. No es válido generalizar a escala de flota.
Etapa delantera del compresor (aproximadamente etapas 1–8)
Las etapas delanteras manejan aire a temperatura ambiente con el caudal volumétrico más elevado. Los criterios principales de selección para las palas forjadas en esta posición son:
- Material:Aleaciones de titanio — Ti-6Al-4V o equivalentes de grado — siguen siendo el estándar industrial para las etapas delanteras del compresor debido a su alta resistencia específica, buena resistencia a la corrosión y eficiencia en peso
- Perfil: Álabes de gran cuerda y alta relación de aspecto diseñados para soportar las condiciones de flujo de entrada y resistir la erosión del borde de ataque
- Preocupación principal: Resistencia al FOD y a la erosión — el titanio forjado ofrece ventajas en tenacidad ante entalladuras frente a alternativas fundidas, lo cual resulta especialmente crítico en la parte delantera del compresor, donde el riesgo de ingestión de escombros es máximo
Si su unidad de turbina de servicio pesado opera en un entorno con alta concentración de partículas, costero o desértico, el recubrimiento antierosión en la pala forjada del compresor forma parte de la especificación, no de una opción adicional. La selección del grado de material se mantiene, pero el requisito de tratamiento superficial modifica la conversación sobre la calificación del proveedor.
Etapa media del compresor (aproximadamente etapas 9 a 16)
Las etapas medias gestionan la transición de presión y temperatura a través del compresor. Las aleaciones forjadas de titanio siguen siendo la opción dominante de material, pero la precisión del perfil adquiere una importancia significativamente mayor a medida que la cuerda de la pala se reduce y los requisitos de tolerancia dimensional se vuelven más exigentes.
Un error común aquí: suponer que una paleta que cumple con las tolerancias dimensionales en su muestra de inspección inicial garantizará la misma consistencia dimensional a lo largo de toda la serie de producción. En turbinas pesadas de etapas altas, lo que protege los resultados de su inspección de entrada no es solo el cumplimiento de la muestra inicial, sino la capacidad del proceso a lo largo de los lotes de producción. Solicite registros de inspección dimensional por lote de cualquier proveedor de paletas forjadas que esté calificando para posiciones de etapas intermedias.
Etapas traseras del compresor (aproximadamente etapas 17 y posteriores)
Las etapas traseras operan a temperaturas y tensiones mecánicas significativamente más elevadas. Aquí es donde la selección de materiales se aleja del titanio:
- Material:Aleaciones a base de níquel — grados equivalentes a IN-718 o designaciones similares — que mantienen la resistencia al flujo y la resistencia a la fluencia a temperaturas operativas elevadas, donde las aleaciones de titanio ya no son adecuadas
- Perfil: Cuerda más corta, geometría de perfil aerodinámico de alta precisión con tolerancias dimensionales ajustadas tanto en el perfil aerodinámico como en la geometría de fijación de la raíz
- Requisito crítico de coincidencia: La geometría específica de la raíz de la paleta para cada etapa debe corresponder exactamente a las dimensiones de la ranura en forma de cola de milano del disco de la turbina para su bastidor específico; una paleta que pase la inspección del perfil aerodinámico pero presente desviaciones en el perfil de la raíz fallará durante la instalación o provocará un desequilibrio del rotor
La adquisición de paletas para etapas traseras es donde ocurre la mayor proporción de incoherencias de especificación en los programas de reemplazo MRO. En la práctica, esto significa que una especificación de paleta validada en un bastidor de turbina de servicio pesado no es válida para un bastidor de otro fabricante de equipos originales (OEM), aunque tenga tamaño nominalmente similar. La posición de la etapa, la geometría del disco y la designación de la aleación deben coincidir específicamente.
Por qué la construcción forjada es fundamental en aplicaciones de compresores de servicio pesado
Los operadores de turbinas de gas industriales que gestionan unidades de alta potencia a veces encuentran álabes de compresor fundidos en la cadena de suministro del mercado secundario, ofrecidos como alternativas de menor costo. Para operaciones continuas de carga base o en ciclo combinado, la diferencia en el rendimiento frente a la fatiga se vuelve significativa con el tiempo.
Los álabes de compresor forjados desarrollan una microestructura de grano refinada durante el proceso de forja, lo que les confiere una resistencia superior a la fatiga bajo las cargas aerodinámicas y mecánicas cíclicas características de la operación de compresores de alta potencia. En unidades con intervalos planificados de inspección de 20 000 horas equivalentes de funcionamiento o más, la vida útil de los álabes influye directamente en el costo total de mantenimiento por hora de funcionamiento.
La decisión entre forjado y fundido no sigue una regla universal única: las palas fundidas pueden ser aceptables en etapas específicas de baja presión o carga parcial para ciertas aplicaciones. Sin embargo, el perfil operativo continuo de alto ciclo y alta carga de la mayoría de los compresores industriales de turbinas de gas de servicio pesado favorece sistemáticamente la microestructura forjada por su resistencia a la fatiga y su estabilidad dimensional.
Requisitos documentales al seleccionar palas forjadas
Elegir la pala forjada adecuada para un compresor de turbina de gas de servicio pesado no es solo una decisión metalúrgica y geométrica. Para los operadores y los proveedores de servicios de mantenimiento, reparación y operación (MRO), el paquete documental es tan crítico como la propia especificación de la pala.
Al evaluar palas forjadas para compresores en aplicaciones de servicio pesado, verifique que su proveedor proporcione:
- Certificación de Material: Composición de aleación y propiedades mecánicas vinculadas al lote térmico específico, no solo declaraciones genéricas de conformidad con la categoría
- Informe de inspección dimensional: Resultados de CMM o escaneo 3D en secciones transversales clave del perfil aerodinámico — no limitados a comprobaciones de longitud, anchura y raíz
- Informe de inspección de la primera pieza (FAIR): Obligatorio para cualquier álabe que esté calificando por primera vez en su bastidor específico de turbina
- Trazabilidad por lote térmico: Vinculación de cada álabe entregado con su lote de producción de forja para habilitar la investigación de la causa raíz
Estos son requisitos mínimos en la adquisición de turbinas industriales de servicio pesado, no características diferenciadoras. Un proveedor que no pueda proporcionar estos elementos documentales como práctica estándar introduce un riesgo inaceptable en su programa de mantenimiento.
Navi Power Technology Co. Ltd. suministra palas de compresor forjadas con precisión para turbinas de gas industriales, ofreciendo como estándar con cada entrega certificación del material, trazabilidad por lote térmico e informes de inspección dimensional. Su proceso patentado de forja con bajo margen de tolerancia logra tolerancias dimensionales del perfil aerodinámico de 0,1 a 1 mm, con capacidad de suministro en múltiples etapas que abarca una gama de aplicaciones de turbinas de alta potencia en los mercados de Asia, América del Norte y América del Sur. Para revisión de planos de ingeniería o alineación con especificaciones técnicas, póngase en contacto con el equipo de Navi Power en [email protected] o visite compressorblade.com .
Resumen: Criterios clave de coincidencia para palas de compresor de turbinas de gas de alta potencia
- Ajuste el material de la pala forjada a la posición de la etapa: aleaciones de titanio para las etapas frontal y media, aleaciones a base de níquel para las etapas traseras de alta temperatura
- Verifique la consistencia dimensional del lote de producción, no solo la conformidad del primer artículo
- Confirme la geometría del perfil de raíz y de perfil aerodinámico con su bastidor específico de turbina de servicio pesado: la posición de etapa por sí sola no es suficiente
- Se requiere certificación del material, trazabilidad por lote térmico e inspección dimensional por lote como documentación estándar
- Para operación continua de servicio pesado, las palas de compresor forjadas ofrecen ventajas en vida a la fatiga y estabilidad dimensional frente a alternativas fundidas