 EN

Ağır İşletim Gaz Türbini Kompresörü İçin Hangi Dövme Kanatlar Uygun Dur?
Agir iş yüküne dayanıklı bir gaz türbini kompresörü için doğru dövme kompresör kanadını seçmek, sadece bir parça numarasını eşleştirmekten daha fazlasını gerektirir. Agir iş yüküne dayanıklı endüstriyel ünitelerde (elektrik üretimi, birleşik çevrim santralleri veya endüstriyel tahrik sistemleri için olursa olsun), kompresör bölümü artan basınç ve sıcaklık altında 15 ila 25 kademe boyunca çalışır. Her kademede aerodinamik gereksinimler, yapısal yükler ve malzeme gereksinimleri farklıdır. Kanat eşleştirmesinde hata yapmak, kompresyon verimliliğinde azalma, hızlandırılmış aşınma veya en kötü durumda bakım pencerenizi haftalarca erteleyen planlanmamış bir arıza anlamına gelir.
Birçok endüstriyel türbin çerçevesi üzerinde kanat değiştirme değerlendirmeleri yapmış biri olarak, satın alma hatalarının çoğunun fiyat müzakerelerinde değil, aksine teknik özelliklerin uygulamaya uygunluğuna dair soruda yapıldığını söyleyebilirim. Bir veri sayfasında doğru görünen bir kanat, profili, malzeme sınıfı veya kök geometrisi belirli türbin kademesi koşullarını tam olarak karşılamıyorsa yine de yanlış seçim olabilir.
Neden Ağır İşletim Koşullu Gaz Türbini Kompresörleri Kademe-Uyumlu Dövme Kanatlara İhtiyaç Duyar?
Ağır işletme koşullu gaz türbini kompresörleri — GE 7F/9F, Siemens SGT-800 serisi ve bunlara benzer endüstriyel çerçevelerde bulunan — girişten çıkışa doğru kademeli olarak artan kademe basınç oranlarıyla yüksek eksenel akış hızlarında çalışır. Çalışma ortamı, kompresör bölümünde önemli ölçüde değişir:
- Ön kademeler: Daha düşük sıcaklık, FOD (yabancı cisim hasarı) ve giriş aşınmasına en yüksek maruziyet, daha geniş kirişli kanat profilleri
- Orta kademeler: Artan basınç ve sıcaklık, aerodinamik verimlilik için daha sıkı geometrik toleranslar gerektirir
- Arka kademe: Yüksek işletme sıcaklıkları, artmış mekanik gerilme, daha kısa kiriş uzunlukları, daha zorlu malzeme gereksinimleri
Standart sınıf veya döküm kompresör kanatları, boyutsal gereksinimleri kağıt üzerinde karşılayabilir ancak sürekli ağır iş yükü koşullarında profil doğruluğu ve yorulma ömrü açısından gerekli performansı sağlayamaz. Dövme kanatlar — özellikle yüksek hassasiyetli dövme kompresör kanatları — bu makinelerin tam muayene aralıkları boyunca gerekli mikroyapısal bütünlüğü ve boyutsal tutarlılığı sağlar.
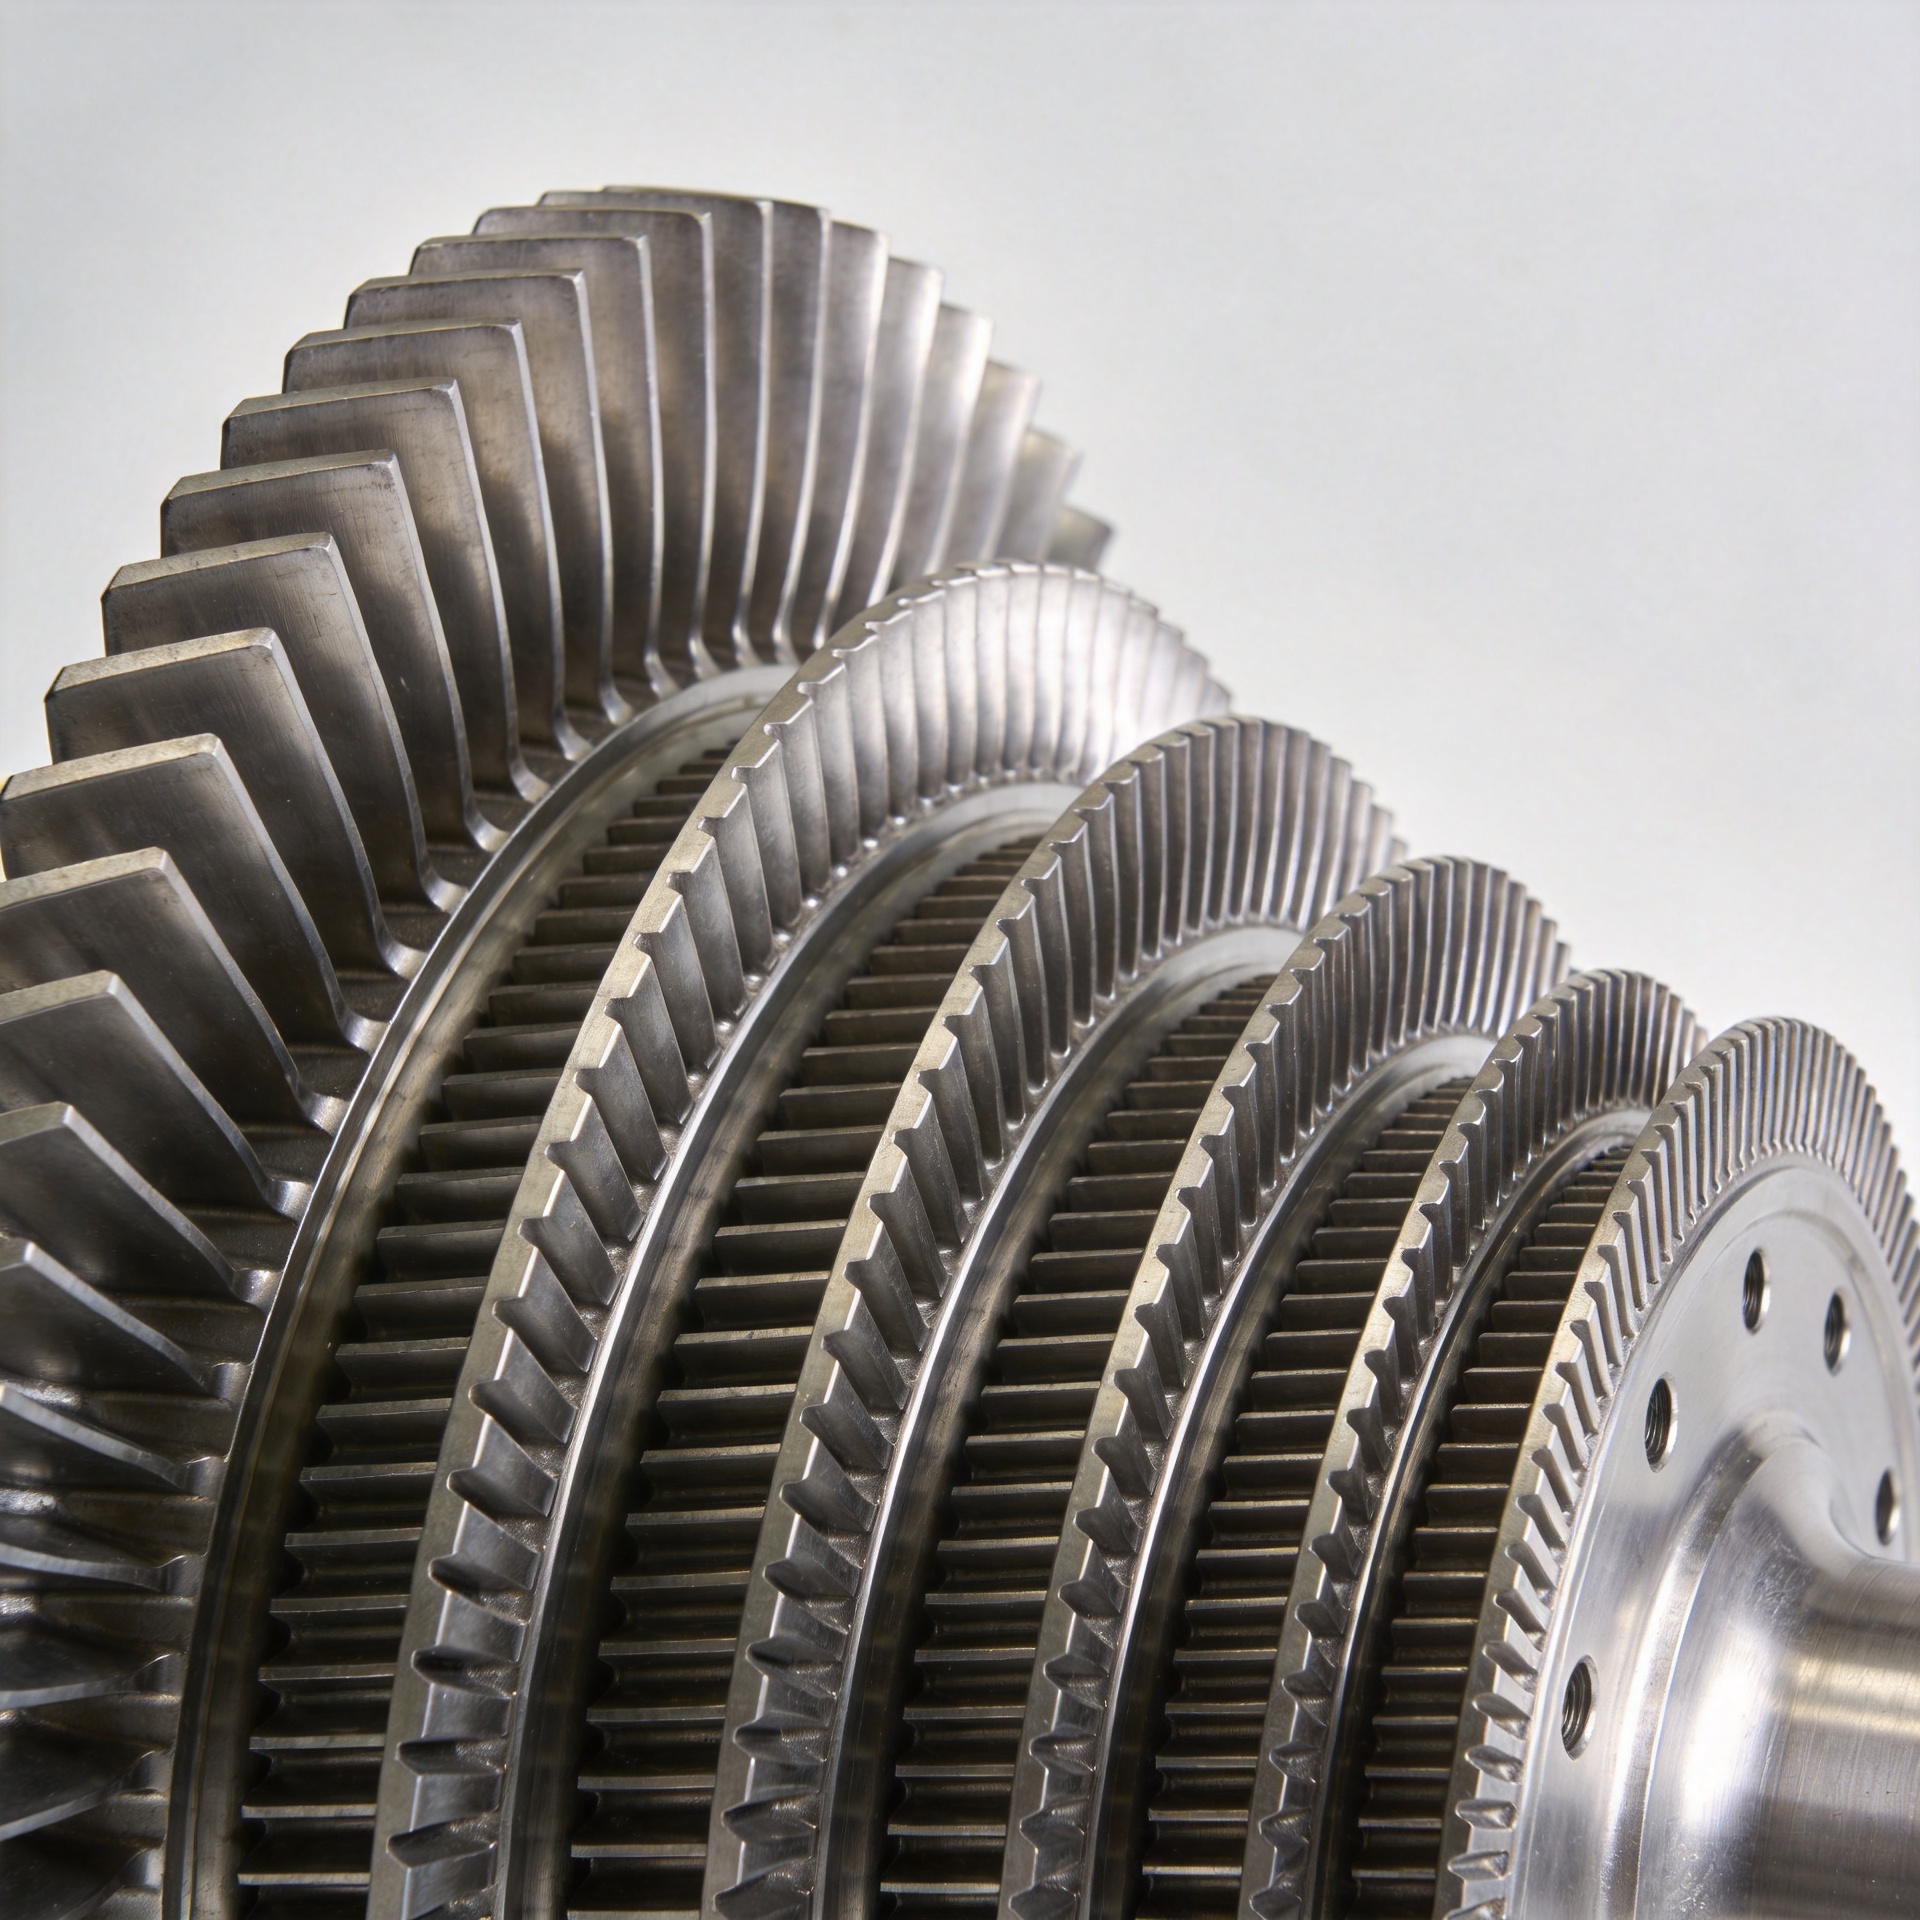
Dövme Kanatların Kompresör Kademe Konumuna Uyumu
Ağır iş yükü koşullarında çalışan bir gaz türbini kompresöründe kanat uyumu tek bir şeye bağlıdır: kademe özel teknik özelliklerin eşleşmesi. Filo genelinde geçerli genelleştirmeler burada geçerli değildir.
Ön Kompresör Kademesi (Yaklaşık Kademe 1–8)
Ön kademeler, en yüksek hacimsel debiye sahip ortam sıcaklığındaki havayı işler. Bu konumda dövme kanatçıklarının ana seçim kriterleri şunlardır:
- Malzeme: Titanyum alaşımları — Ti-6Al-4V ya da eşdeğer kaliteler — yüksek özgül mukavemet, iyi korozyon direnci ve ağırlık verimliliği nedeniyle ön kompresör kademesi için sektör standardı olarak kalmaktadır
- Profil: Giriş akış koşullarını karşılamak ve ön kenar aşınmasına direnmek üzere tasarlanmış geniş kordalı, yüksek uzunluk-genişlik oranlı hava kanatları
- Ana endişe: Yabancı cisim hasarı (FOD) tokluğu ve aşınma direnci — dövme titanyum, yabancı cisim emilme riskinin en yüksek olduğu kompresörün önünde, döküm alternatiflerine kıyasla çentik tokluğunda avantaj sağlar
Eğer ağır iş yüküne dayanıklı türbin üniteniz yüksek parçacık yoğunluğuna sahip, kıyı bölgelerinde veya çöl ortamında çalışıyorsa, dövme kompresör kanadına aşınmaya karşı koruyucu kaplama teknik şartnamede yer alır — isteğe bağlı bir ek özellik değildir. Malzeme sınıfı seçimi aynı kalır ancak yüzey işlemi gereksinimi, tedarikçi uygunluk değerlendirmesini değiştirir.
Orta Kompresör Kademesi (Yaklaşık Kademe 9–16)
Orta kademeler, kompresör boyunca basınç ve sıcaklık geçişini sağlar. Dövme titanyum alaşımları hâlâ baskın malzeme seçeneğidir; ancak kanat kiriş uzunluğu kısalırken ve boyutsal tolerans gereksinimleri sıkılaştıkça profil doğruluğu önemli ölçüde daha kritik hâle gelir.
Burada yaygın bir hata: İlk örnek inceleme örneğinizde boyutsal toleranslara uyan bir kanadın, tam üretim partisinde aynı boyutsal tutarlılığı sağlayacağını varsaymaktır. Yüksek kademe ağır iş yükü türbinleri için, ilk örneğin uygunluğu kadar değil, üretim partileri boyunca süreç yeteneği — giriş kontrol sonuçlarınızı koruyan faktördür. Orta kademe konumlar için nitelik kazandırmakta olduğunuz herhangi bir dövme kanat tedarikçisinden parti düzeyinde boyutsal inceleme kayıtları talep edin.
Arka Kompresör Kademesi (Yaklaşık 17. Kademe ve Sonrası)
Arka kademeler, önemli ölçüde daha yüksek sıcaklıklarda ve mekanik gerilim altında çalışır. Bu noktada malzeme seçimi titanyumdan uzaklaşmaya başlar:
- Malzeme: Titanyum alaşımlarının artık uygun olmadığı yüksek işletme sıcaklıklarında akma dayanımı ve sürünme direncini koruyan nikel bazlı alaşımlar — IN-718 sınıfı eşdeğerler veya benzer tanımlamalar
- Profil: Daha kısa kiriş, hava kanadı profili ve kök bağlantı geometrisi üzerinde sıkı boyutsal toleranslara sahip yüksek hassasiyetli hava kanadı geometrisi
- Kritik uyum gereksinimi: Sahne özel bıçak kök geometrisi, belirli çerçeveniz için türbin diskine ait güvercin kuyruğu oluk boyutlarıyla tam olarak eşleşmelidir — hava kanadı incelemesini geçse bile kök profili sapmaları olan bir bıçak, montajda başarısız olur veya rotor dengesizliğine neden olur
Arka sahne bıçaklarının temini, MRO değiştirme programlarında teknik özellik uyuşmazlıklarının en büyük oranını oluşturur. Bunun pratikte anlamı şudur: bir ağır iş yükü türbini çerçevesinde doğrulanmış bir bıçak tekniği, nominal olarak benzer boyutta olsa bile farklı bir OEM çerçevesine aktarılamaz. Sahne konumu, disk geometrisi ve alaşım kodu tam olarak eşleştirilmelidir.
Neden Ağır İş Yükü Kompresör Uygulamalarında Dövme Üretim Önemlidir
Endüstriyel gaz türbini operatörleri, bazen ağır iş yüküne dayanıklı üniteleri yönetirken, daha düşük maliyetli alternatifler olarak ikinci el tedarik zincirinde döküm kompresör kanatçıklarıyla karşılaşabilir. Sürekli temel yük veya birleşik çevrim işletimi için yorgunluk performansındaki fark, zamanla önemli hale gelir.
Dövme kompresör kanatçıkları, dövme işlemi sırasında rafine bir tane mikroyapısı geliştirir; bu da ağır iş yüküne dayanıklı kompresör işletimine özgü çevrimsel aerodinamik ve mekanik yükleme altında üstün yorgunluk direnci sağlar. 20.000 eşdeğer işletme saati veya daha uzun planlı muayene aralıklarına sahip ünitelerde kanatçık servis ömrü, işletme saati başına toplam bakım maliyetini doğrudan etkiler.
Dövme ile döküm arasındaki karar, tek bir evrensel kurala dayanmaz — bazı uygulamalarda, belirli düşük basınçlı veya kısmi yük altındaki aşamalarda dökülmüş kanatçıklar kabul edilebilir olabilir. Ancak çoğu ağır işleyişli endüstriyel gaz türbini kompresörünün sürekli yüksek çevrim sayısı ve yüksek yük altında çalışması, yorulmaya karşı direnç ve boyutsal kararlılık açısından dövülmüş mikroyapıyı tutarlı şekilde tercih etmektedir.
Eşleştirilen Dövülmüş Kanatçıklar İçin Belgelendirme Gereksinimleri
Ağır işleyişli gaz türbini kompresörleri için doğru dövülmüş kanatçığı seçmek yalnızca metalurjik ve geometrik bir karar değildir. İşletmeciler ve MRO hizmet sağlayıcıları için belgelendirme paketi, kanatçık spesifikasyonu kadar kritiktir.
Ağır işleyişli uygulamalar için dövülmüş kompresör kanatçıklarını değerlendirirken tedarikçinizin aşağıdaki unsurları sağlamasını doğrulayın:
- Malzeme Sertifikasyonu: Alaşım bileşimi ve mekanik özellikler, yalnızca genel sınıf uyumluluk ifadeleri değil, özel ısı partisine bağlı olarak belirtilmelidir.
- Boyutsal muayene raporu: Ana kanat kesitlerindeki kritik hava profilleri boyunca CMM veya 3B tarama sonuçları — yalnızca uzunluk, genişlik ve kök kontrolleriyle sınırlı değildir
- İlk örnek muayene raporu (FAIR): Belirli türbin çerçevenizde ilk kez nitelendirmek istediğiniz herhangi bir kanat için gereklidir
- Isı partisyonu izlenebilirliği: Teslim edilen her kanadı, kök neden analizi yeteneği sağlamak amacıyla dövme üretim partisine bağlamak
Bunlar ağır iş yüküne dayanıklı endüstriyel türbin satın alımlarında eşik gereksinimlerdir; ayırt edici özellikler değil. Bu belge unsurlarını standart uygulama olarak sağlayamayan bir tedarikçi, bakım programınıza kabul edilemez riskler getirir.
Navi Power Technology Co. Ltd., endüstriyel gaz türbinleri için hassas dövme kompresör kanatçıkları sağlar; her teslimatta malzeme sertifikası, ısı partisi izlenebilirliği ve boyutsal muayene raporları standart olarak verilir. Patentli düşük toleranslı dövme süreçleriyle hava profili boyutsal toleranslarını 0,1–1 mm aralığında tutar; çok aşamalı tedarik kapasitesi, Asya, Kuzey Amerika ve Güney Amerika pazarlarında çeşitli ağır iş yükü türbini uygulamalarını kapsar. Mühendislik çizim incelemesi veya teknik özellik uyumlandırması için Navi Power ekibiyle [email protected] adresinden iletişime geçin ya da ziyaret edin compressorblade.com .
Özet: Ağır İş Yükü Gaz Türbini Kompresör Kanatçıkları İçin Temel Uyum Kriterleri
- Dövme kanatçık malzemesini aşama konumuna göre eşleştirin: ön ve orta aşamalar için titanyum alaşımları, arka yüksek sıcaklık aşamaları için nikel bazlı alaşımlar
- İlk örnek uyumunu değil, üretim partisi boyutsal tutarlılığını doğrulayın
- Kök ve kanat profili geometrisini özel ağır iş turbine çerçevenize göre doğrulayın — sadece aşama konumu yeterli değildir
- Malzeme sertifikası, ısı partisi izlenebilirliği ve partiyi baz alan boyutsal inceleme gibi standart belgeleri talep edin
- Sürekli ağır iş operasyonları için, dövme kompresör kanatları, döküm alternatiflerine kıyasla yorulma ömrü ve boyutsal kararlılık avantajı sağlar