 EN

ใบพัดที่ผลิตด้วยวิธีการตีขึ้นรูปแบบใดที่เหมาะสมกับคอมเพรสเซอร์ของกังหันก๊าซสำหรับงานหนัก
การเลือกใบพัดเครื่องอัดอากาศที่ผ่านกระบวนการตีขึ้นรูปสำหรับเครื่องอัดอากาศเทอร์โบแก๊สแบบหนักนั้น ไม่ใช่เพียงแค่การจับคู่รหัสชิ้นส่วนเท่านั้น สำหรับหน่วยอุตสาหกรรมแบบหนัก (ไม่ว่าจะใช้ในการผลิตไฟฟ้า โรงไฟฟ้าแบบวงจรรวม หรือระบบขับเคลื่อนเชิงอุตสาหกรรม) ส่วนเครื่องอัดอากาศจะทำงานใน 15 ถึง 25 ขั้นตอน โดยความดันและอุณหภูมิจะเพิ่มขึ้นอย่างต่อเนื่องในแต่ละขั้นตอน แต่ละขั้นตอนจึงมีความต้องการด้านอากาศพลศาสตร์ แรงทางโครงสร้าง และวัสดุที่แตกต่างกัน การเลือกใบพัดที่ไม่ตรงกับข้อกำหนดอาจส่งผลให้ประสิทธิภาพการอัดลดลง การสึกหรอเร่งขึ้น หรือในกรณีรุนแรงที่สุด อาจเกิดการหยุดเดินเครื่องโดยไม่ได้วางแผนไว้ ซึ่งจะทำให้ช่วงเวลาการบำรุงรักษาของท่านล่าช้าออกไปหลายสัปดาห์
หลังจากที่ได้ดำเนินการประเมินการเปลี่ยนใบพัดสำหรับกังหันอุตสาหกรรมหลายรุ่นแล้ว ข้าพเจ้าสามารถยืนยันได้ว่า ข้อผิดพลาดส่วนใหญ่ในการจัดซื้อเกิดขึ้นที่ขั้นตอนการพิจารณาว่าข้อกำหนดทางเทคนิคสอดคล้องกับการใช้งานจริงหรือไม่ — ไม่ใช่ในขั้นตอนการต่อรองราคา แม้ใบพัดจะดูเหมาะสมตามข้อมูลในแผ่นข้อมูล แต่ก็อาจไม่ใช่ตัวเลือกที่ถูกต้อง หากลักษณะรูปทรง ระดับคุณภาพของวัสดุ หรือรูปร่างของส่วนฐานไม่ตรงกับเงื่อนไขเฉพาะของแต่ละขั้นตอนการทำงานของกังหันอย่างแม่นยำ
เหตุใดคอมเพรสเซอร์กังหันแก๊สแบบหนักจึงต้องใช้ใบพัดที่ผลิตด้วยกระบวนการตีขึ้นรูปและจับคู่ให้สอดคล้องกับแต่ละขั้นตอน
คอมเพรสเซอร์กังหันแก๊สแบบหนัก — ซึ่งใช้งานในโครงสร้างกังหันอุตสาหกรรม เช่น GE 7F/9F, ซีเมนส์ SGT-800 ซีรีส์ และแพลตฟอร์มที่เทียบเคียงกัน — ทำงานที่ความเร็วลมตามแนวแกนสูง โดยอัตราส่วนแรงดันในแต่ละขั้นตอนจะเพิ่มขึ้นอย่างต่อเนื่องตั้งแต่ช่องรับลมเข้าจนถึงช่องปล่อยลมออก สภาพแวดล้อมในการทำงานเปลี่ยนแปลงไปอย่างมากตลอดส่วนคอมเพรสเซอร์:
- ขั้นตอนด้านหน้า: อุณหภูมิต่ำกว่า มีความเสี่ยงสูงสุดต่อความเสียหายจากวัตถุแปลกปลอม (FOD) และการกัดกร่อนที่ทางเข้าลม มีใบพัดที่มีความกว้างของใบ (chord) มากกว่า
- ขั้นตอนกลาง: ความดันและอุณหภูมิที่เพิ่มสูงขึ้น รวมถึงความต้องการความแม่นยำทางเรขาคณิตที่เข้มงวดยิ่งขึ้นเพื่อประสิทธิภาพอากาศพลศาสตร์
- ขั้นตอนด้านหลัง: อุณหภูมิในการทำงานที่สูงขึ้น แรงเครื่องจักรที่มากขึ้น ความยาวของขอบใบพัดที่สั้นลง และข้อกำหนดวัสดุที่เข้มงวดยิ่งขึ้น
ใบพัดคอมเพรสเซอร์เกรดมาตรฐานหรือแบบหล่ออาจสอดคล้องกับข้อกำหนดด้านมิติในเอกสาร แต่กลับไม่สามารถให้ความแม่นยำของรูปทรงและอายุการใช้งานภายใต้ภาวะความล้าที่จำเป็นสำหรับการปฏิบัติงานหนักอย่างต่อเนื่องได้ ใบพัดที่ผ่านกรรมวิธีตีขึ้นรูป (forged blades) โดยเฉพาะใบพัดคอมเพรสเซอร์ที่ผ่านการตีขึ้นรูปอย่างแม่นยำ จะให้ความสมบูรณ์ของโครงสร้างจุลภาคและความสม่ำเสมอของมิติที่เครื่องจักรเหล่านี้ต้องการตลอดช่วงเวลาการตรวจสอบทั้งหมด
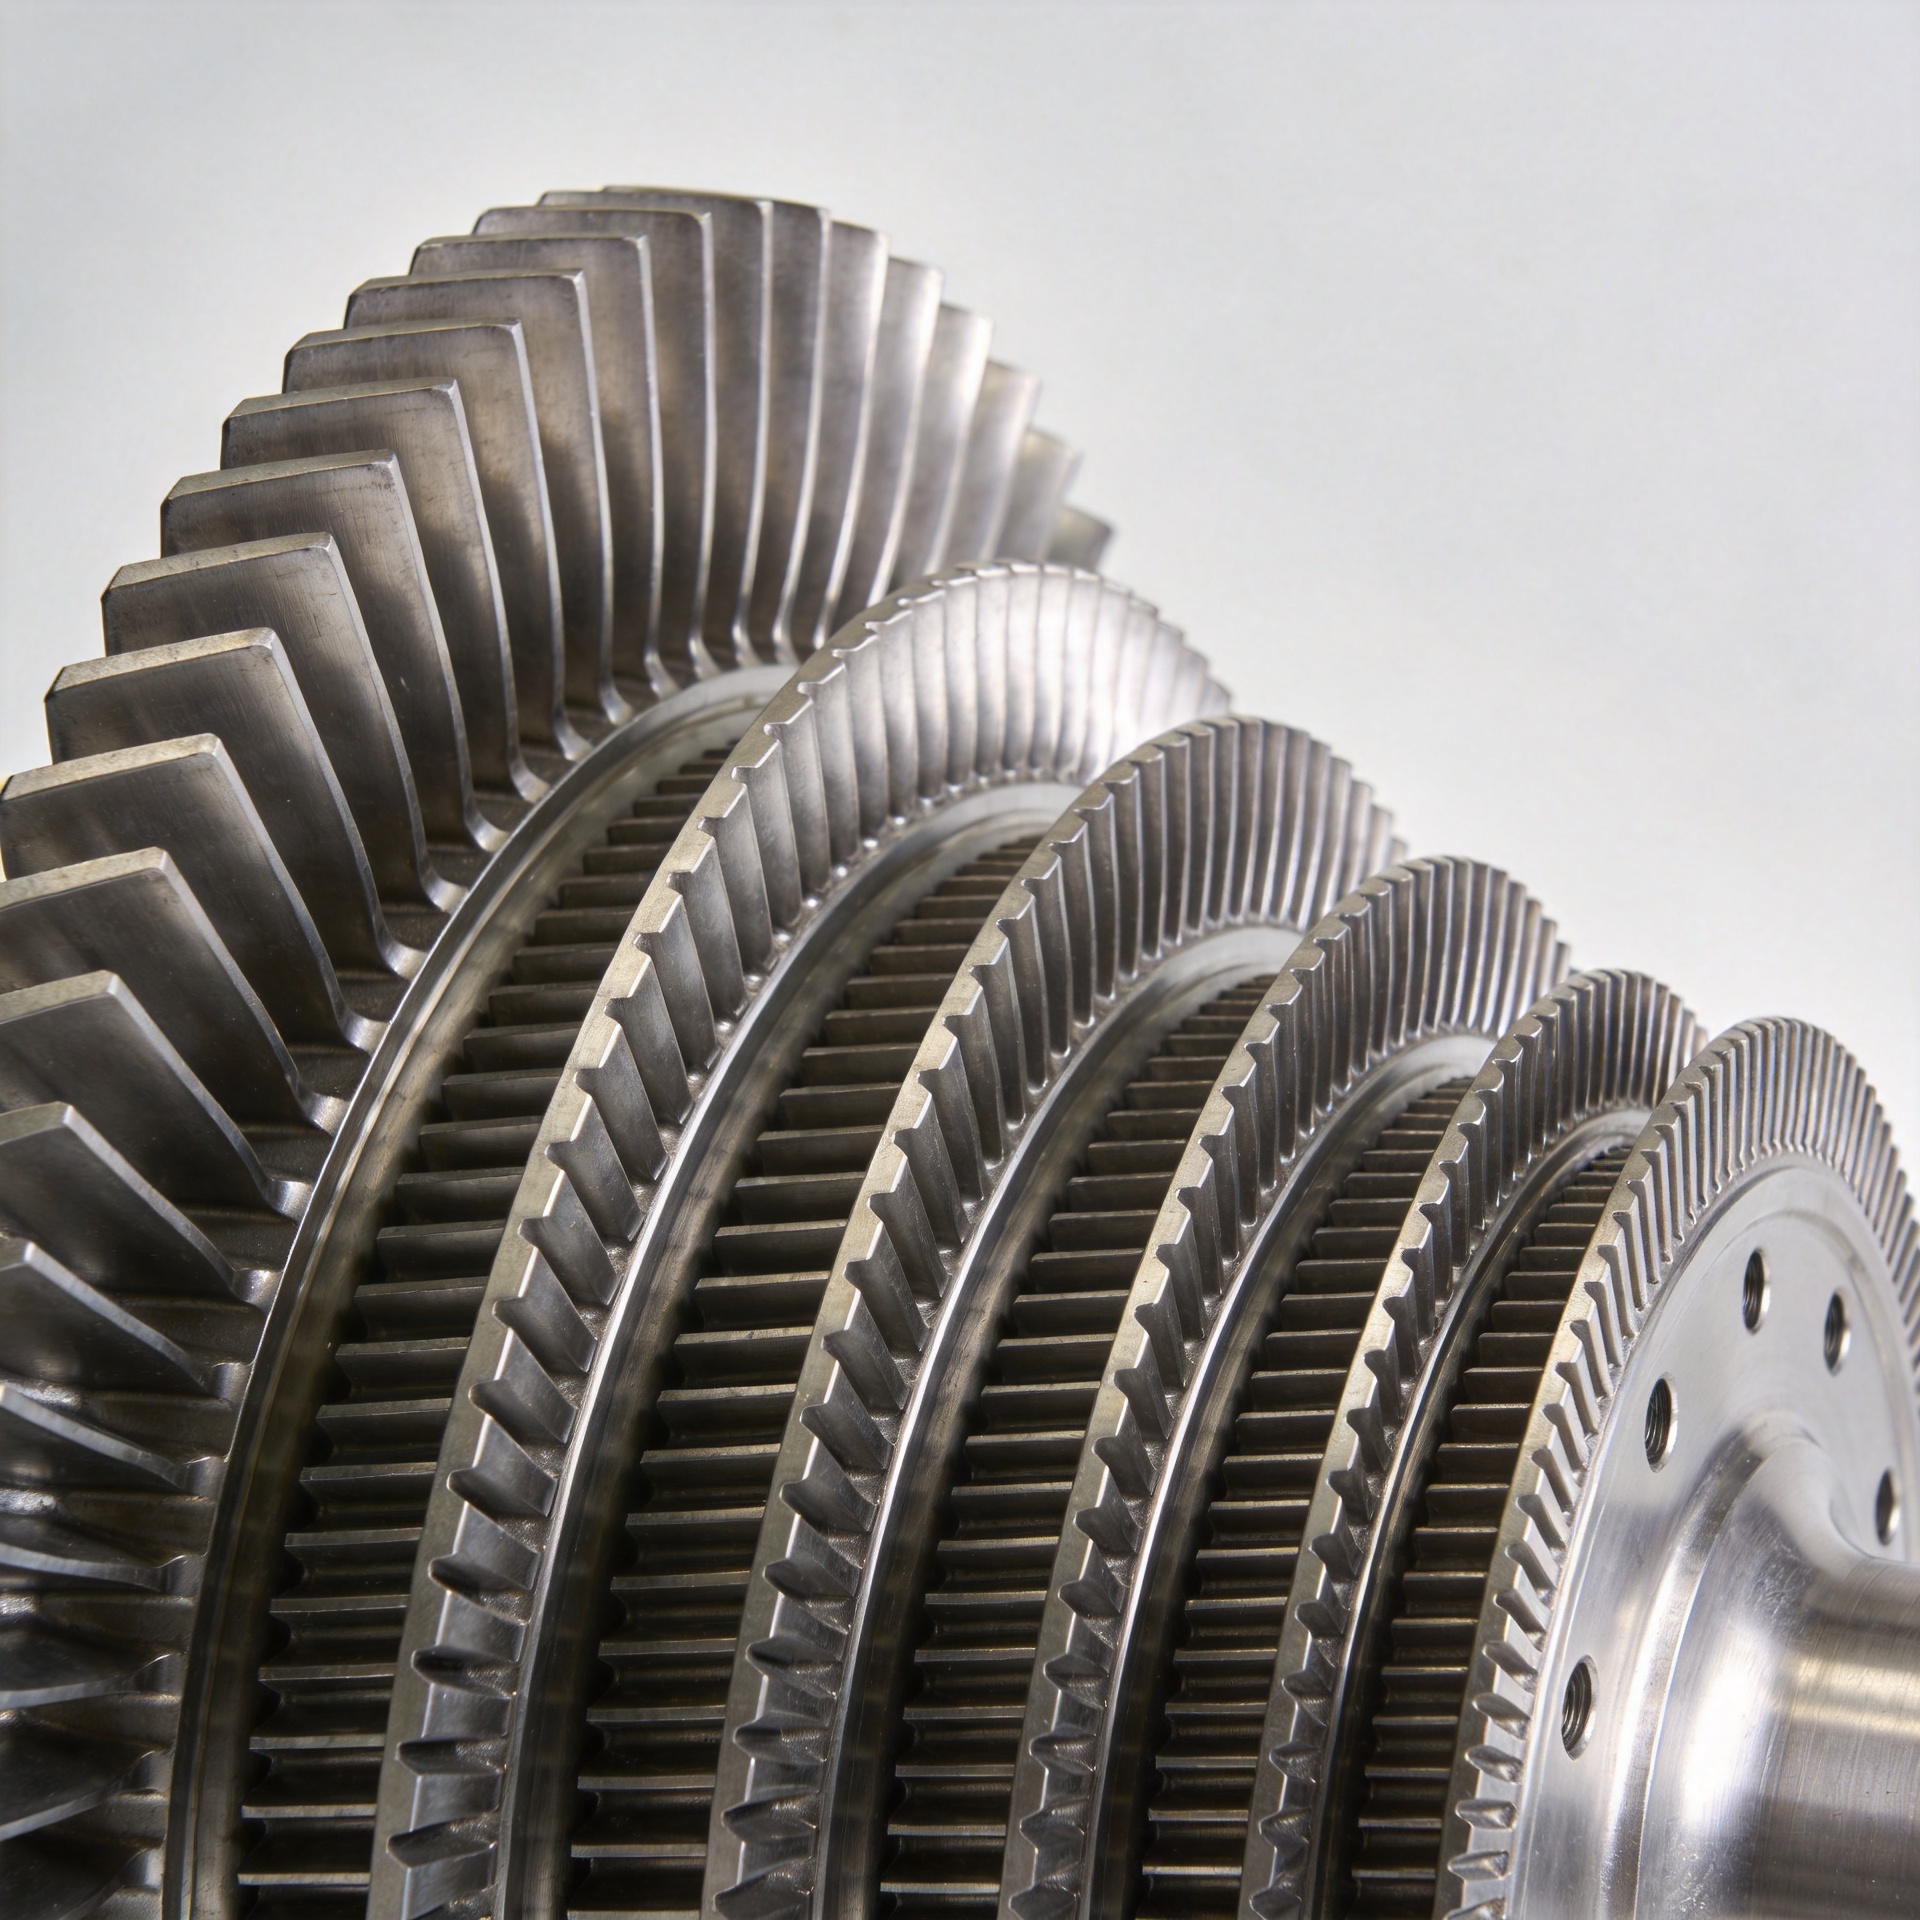
การจับคู่ใบพัดที่ผ่านการตีขึ้นรูปให้ตรงกับตำแหน่งขั้นตอนของคอมเพรสเซอร์
การจับคู่ใบพัดในคอมเพรสเซอร์กังหันก๊าซแบบหนัก ขึ้นอยู่กับเพียงสิ่งเดียว คือ การจัดแนวให้สอดคล้องกับข้อกำหนดเฉพาะของแต่ละขั้นตอน การใช้แนวทางทั่วไปสำหรับฝูงเครื่องทั้งหมดไม่สามารถใช้ได้
ขั้นตอนการบีบอัดด้านหน้า (ประมาณขั้นตอนที่ 1–8)
ขั้นตอนด้านหน้าจัดการกับอากาศที่มีอุณหภูมิแวดล้อมและมีอัตราการไหลเชิงปริมาตรสูงสุด หลักเกณฑ์หลักในการเลือกใบพัดที่ผ่านกระบวนการตีขึ้นรูปสำหรับตำแหน่งนี้คือ:
- วัสดุ: โลหะผสมไทเทเนียม — Ti-6Al-4V หรือเกรดที่เทียบเท่า — ยังคงเป็นมาตรฐานอุตสาหกรรมสำหรับขั้นตอนการบีบอัดด้านหน้า เนื่องจากมีความแข็งแรงต่อน้ำหนักสูง ทนต่อการกัดกร่อนได้ดี และมีประสิทธิภาพด้านน้ำหนัก
- โปรไฟล์: แอร์ฟอยล์แบบกว้างและมีอัตราส่วนความยาวต่อความกว้างสูง ออกแบบมาเพื่อจัดการกับสภาวะการไหลเข้า และต้านทานการสึกกร่อนบริเวณขอบนำหน้า
- ประเด็นสำคัญ: ความทนทานต่อสิ่งแปลกปลอม (FOD) และความต้านทานการสึกกร่อน — ไทเทเนียมที่ผ่านกระบวนการตีขึ้นรูปให้คุณสมบัติด้านความเหนียวเมื่อมีรอยบาก (notch toughness) ที่เหนือกว่าทางเลือกแบบหล่อ ซึ่งมีความสำคัญอย่างยิ่งในส่วนหน้าของคอมเพรสเซอร์ที่มีความเสี่ยงสูงสุดต่อการดูดซับสิ่งแปลกปลอม
หากหน่วยเทอร์ไบน์แบบหนักของท่านทำงานในสภาพแวดล้อมที่มีอนุภาคแขวนลอยสูง ใกล้ชายฝั่ง หรือในทะเลทราย การเคลือบป้องกันการกัดกร่อนบนใบพัดคอมเพรสเซอร์ที่ผ่านกระบวนการตีขึ้นรูปจะถูกกำหนดเป็นส่วนหนึ่งของข้อกำหนดทางเทคนิค — ไม่ใช่ตัวเลือกเสริมที่สามารถละเว้นได้ การเลือกระดับวัสดุยังคงเหมือนเดิม แต่ข้อกำหนดเกี่ยวกับการบำบัดผิวจะส่งผลต่อการประเมินคุณสมบัติของผู้จัดจำหน่าย
ขั้นตอนกลางของคอมเพรสเซอร์ (ประมาณขั้นตอนที่ 9 ถึง 16)
ขั้นตอนกลางทำหน้าที่เชื่อมต่อการเปลี่ยนแปลงของความดันและอุณหภูมิภายในคอมเพรสเซอร์ โลหะผสมไทเทเนียมที่ผ่านกระบวนการตีขึ้นรูปยังคงเป็นวัสดุหลักที่นิยมใช้ อย่างไรก็ตาม ความแม่นยำของรูปร่างใบพัดมีความสำคัญมากยิ่งขึ้น เนื่องจากความกว้างของใบพัด (chord) แคบลง และข้อกำหนดด้านความคลาดเคลื่อนของขนาดมีความเข้มงวดมากขึ้น
ข้อผิดพลาดทั่วไปที่นี่คือ การสันนิษฐานว่าใบพัดที่ผ่านเกณฑ์ความถูกต้องด้านมิติในการตรวจสอบตัวอย่างชิ้นแรก จะให้ความสม่ำเสมอของมิติเท่ากันตลอดการผลิตจริงทั้งหมด สำหรับกังหันขนาดใหญ่แบบหนักในขั้นตอนสูง ความสามารถของกระบวนการในการรักษามิติให้คงที่ระหว่างชุดการผลิตแต่ละชุด — ไม่ใช่เพียงแค่ความสอดคล้องของตัวอย่างชิ้นแรกเท่านั้น — จึงเป็นสิ่งที่คุ้มครองผลลัพธ์ของการตรวจสอบสินค้าเข้าของท่าน โปรดเรียกร้องบันทึกการตรวจสอบมิติระดับชุดการผลิตจากผู้จัดจำหน่ายใบพัดที่ขึ้นรูปด้วยการตีขึ้นร้อนทุกรายที่ท่านกำลังประเมินคุณสมบัติสำหรับตำแหน่งในขั้นตอนกลาง
ขั้นตอนคอมเพรสเซอร์ด้านหลัง (ประมาณขั้นตอนที่ 17 เป็นต้นไป)
ขั้นตอนด้านหลังทำงานภายใต้อุณหภูมิและแรงเครื่องจักรที่สูงกว่ามาก ซึ่งเป็นจุดที่การเลือกวัสดุเปลี่ยนออกจากไทเทเนียม
- วัสดุ: โลหะผสมนิกเกิล — ชนิดที่เทียบเคียงเกรด IN-718 หรือรหัสเรียกอื่นที่คล้ายคลึงกัน — ซึ่งสามารถรักษาความแข็งแรงขณะให้แรงดึงและความต้านทานการไหลแบบครีปไว้ได้ที่อุณหภูมิการทำงานสูง โดยที่โลหะผสมไทเทเนียมไม่เหมาะสมอีกต่อไป
- โปรไฟล์: คอร์ดสั้นลง รูปทรงแอร์ฟอยล์ที่มีความแม่นยำสูง พร้อมความคลาดเคลื่อนเชิงมิติที่แคบมากทั้งในส่วนของโปรไฟล์แอร์ฟอยล์และเรขาคณิตการติดตั้งที่โคนใบพัด
- ข้อกำหนดการจับคู่ที่สำคัญ: เรขาคณิตโคนใบพัดเฉพาะแต่ละสเตจจะต้องสอดคล้องกับขนาดร่องแบบดอฟเทลของดิสก์เทอร์ไบน์อย่างแม่นยำสำหรับเฟรมของท่าน — ใบพัดที่ผ่านการตรวจสอบส่วนแอร์ฟอยล์แล้ว แต่มีความคลาดเคลื่อนในส่วนโคนใบพัด จะไม่สามารถติดตั้งได้ หรืออาจก่อให้เกิดความไม่สมดุลของโรเตอร์
การจัดซื้อใบพัดสำหรับสเตจด้านหลังเป็นจุดที่เกิดความไม่สอดคล้องกับข้อกำหนดมากที่สุดในการดำเนินการเปลี่ยนชิ้นส่วนซ่อมบำรุง (MRO) ซึ่งหมายความว่า ข้อกำหนดใบพัดที่ได้รับการยืนยันแล้วสำหรับเฟรมเทอร์ไบน์หนักชนิดหนึ่ง จะไม่สามารถนำไปใช้กับเฟรมของผู้ผลิตอื่น (OEM) ที่มีขนาดโดยรวมใกล้เคียงกันได้ ตำแหน่งสเตจ รูปทรงดิสก์ และรหัสโลหะผสม จำเป็นต้องตรงกันอย่างเฉพาะเจาะจง
เหตุใดการขึ้นรูปด้วยกรรมวิธีการตีขึ้นรูป (Forged Construction) จึงมีความสำคัญต่อการใช้งานในคอมเพรสเซอร์แบบหนัก
ผู้ปฏิบัติงานกังหันก๊าซเชิงอุตสาหกรรมที่ดูแลหน่วยงานแบบหนักอาจพบใบพัดคอมเพรสเซอร์ที่ผลิตด้วยวิธีการหล่อในห่วงโซ่อุปทานภาคหลัง — ซึ่งมีจำหน่ายในราคาต่ำกว่า อย่างไรก็ตาม สำหรับการใช้งานแบบฐานโหลดต่อเนื่อง หรือแบบวงจรรวม การแตกต่างกันของสมรรถนะต่อการเหนื่อยล้าจะมีน้ำหนักมากขึ้นเรื่อย ๆ เมื่อเวลาผ่านไป
ใบพัดคอมเพรสเซอร์ที่ผลิตด้วยวิธีการตีขึ้นรูปจะเกิดโครงสร้างจุลภาคของเม็ดเกรนที่ละเอียดและสม่ำเสมอมากขึ้นระหว่างกระบวนการตีขึ้นรูป ซึ่งส่งผลให้มีความต้านทานต่อการเหนื่อยล้าได้ดีเยี่ยมภายใต้แรงทางอากาศพลศาสตร์และแรงเชิงกลแบบเป็นจังหวะ ซึ่งเป็นลักษณะเฉพาะของการทำงานของคอมเพรสเซอร์แบบหนัก ในหน่วยงานที่มีกำหนดการตรวจสอบตามแผนทุก 20,000 ชั่วโมงการทำงานเทียบเท่า หรือมากกว่านั้น อายุการใช้งานของใบพัดจะส่งผลโดยตรงต่อต้นทุนการบำรุงรักษาต่อชั่วโมงการใช้งานทั้งหมด
การตัดสินใจระหว่างการขึ้นรูปด้วยการตีขึ้นรูป (forging) กับการหล่อ (casting) ไม่ได้ยึดตามกฎทั่วไปเพียงข้อเดียว — ใบพัดที่ผลิตด้วยการหล่ออาจยอมรับได้ในบางขั้นตอนที่มีแรงดันต่ำหรือรับโหลดบางส่วน สำหรับการใช้งานเฉพาะเจาะจง แต่ลักษณะการปฏิบัติงานแบบวงจรต่อเนื่องสูงและรับโหลดหนักของคอมเพรสเซอร์ก๊าซเทอร์ไบน์อุตสาหกรรมขนาดใหญ่ส่วนใหญ่ส่งผลให้โครงสร้างจุลภาคที่ได้จากการตีขึ้นรูปมีข้อได้เปรียบอย่างชัดเจนในด้านความต้านทานต่อการเหนื่อยล้าและความเสถียรของมิติ
ข้อกำหนดด้านเอกสารเมื่อจับคู่ใบพัดที่ผ่านการตีขึ้นรูป
การเลือกใบพัดที่ผ่านการตีขึ้นรูปที่เหมาะสมสำหรับคอมเพรสเซอร์ก๊าซเทอร์ไบน์ขนาดใหญ่ ไม่ใช่เพียงการตัดสินใจด้านโลหะวิทยาและรูปทรงเรขาคณิตเท่านั้น แต่สำหรับผู้ดำเนินการและผู้ให้บริการซ่อมบำรุง (MRO) ชุดเอกสารประกอบก็มีความสำคัญไม่แพ้ข้อกำหนดทางเทคนิคของใบพัดเอง
เมื่อประเมินใบพัดคอมเพรสเซอร์ที่ผ่านการตีขึ้นรูปสำหรับการใช้งานแบบหนัก โปรดตรวจสอบให้แน่ใจว่าผู้จัดจำหน่ายของท่านให้ข้อมูลดังต่อไปนี้
- ใบรับรองวัสดุ: องค์ประกอบของโลหะผสมและสมบัติเชิงกลที่เชื่อมโยงกับชุดการอบร้อน (heat batch) เฉพาะ ไม่ใช่เพียงคำแถลงทั่วไปเกี่ยวกับความสอดคล้องกับเกรดมาตรฐานเท่านั้น
- รายงานผลการตรวจสอบมิติ: ผลลัพธ์จากการวัดด้วยเครื่อง CMM หรือการสแกนแบบ 3 มิติ ที่จุดตัดสำคัญของรูปทรงอากาศพลศาสตร์ — ไม่จำกัดเฉพาะความยาว ความกว้าง และการตรวจสอบบริเวณรากของใบพัด
- รายงานผลการตรวจสอบตัวอย่างชิ้นแรก (FAIR): จำเป็นสำหรับใบพัดแต่ละชิ้นที่คุณกำลังดำเนินการรับรองครั้งแรกบนโครงสร้างกังหันเฉพาะของคุณ
- การติดตามล็อตความร้อน: เชื่อมโยงใบพัดแต่ละชิ้นที่จัดส่งมาเข้ากับชุดการผลิตด้วยกรรมวิธีการตีขึ้นรูป เพื่อให้สามารถสืบหาสาเหตุหลักได้
ข้อกำหนดเหล่านี้เป็นเกณฑ์ขั้นต่ำในการจัดซื้อสำหรับกังหันอุตสาหกรรมแบบหนัก ไม่ใช่คุณสมบัติที่ใช้แยกแยะผู้จัดจำหน่าย ผู้จัดจำหน่ายที่ไม่สามารถจัดเตรียมเอกสารเหล่านี้ตามมาตรฐานปฏิบัติทั่วไป จะก่อให้เกิดความเสี่ยงที่ยอมรับไม่ได้ต่อโปรแกรมการบำรุงรักษาของคุณ
บริษัท เนวี พาวเวอร์ เทคโนโลยี จำกัด จัดหาใบพัดคอมเพรสเซอร์ที่ผ่านการตีขึ้นรูปอย่างแม่นยำสำหรับกังหันก๊าซเชิงอุตสาหกรรม โดยให้ใบรับรองวัสดุ รายงานการติดตามชุดความร้อน และรายงานการตรวจสอบมิติเป็นมาตรฐานพร้อมทุกการจัดส่ง กระบวนการตีขึ้นรูปแบบสิทธิบัตรเฉพาะของบริษัท ซึ่งใช้ค่าเผื่อน้อยมาก สามารถควบคุมความคลาดเคลื่อนมิติของส่วนอากาศพลศาสตร์ได้ในช่วง 0.1–1 มม. พร้อมความสามารถในการจัดจำหน่ายแบบหลายขั้นตอน ครอบคลุมแอปพลิเคชันกังหันหนักหลากหลายประเภทในตลาดเอเชีย อเมริกาเหนือ และอเมริกาใต้ สำหรับการทบทวนแบบแปลนทางวิศวกรรม หรือการปรับสมดุลตามข้อกำหนดทางเทคนิค กรุณาติดต่อทีมเนวี พาวเวอร์ ที่ [email protected] หรือเยี่ยมชม compressorblade.com .
สรุป: เกณฑ์สำคัญในการจับคู่ใบพัดคอมเพรสเซอร์สำหรับกังหันก๊าซกำลังสูง
- จับคู่วัสดุใบพัดที่ผ่านการตีขึ้นรูปกับตำแหน่งขั้นตอน: ใช้อัลลอยด์ไทเทเนียมสำหรับขั้นตอนหน้าและกลาง ส่วนอัลลอยด์นิกเกิลเหมาะสำหรับขั้นตอนหลังที่ต้องรับอุณหภูมิสูง
- ตรวจสอบความสม่ำเสมอของมิติในแต่ละชุดการผลิต ไม่ใช่เพียงแค่การยืนยันความสอดคล้องของตัวอย่างแรก
- ยืนยันรูปทรงเรขาคณิตของส่วนรากและโปรไฟล์แอร์ฟอยล์ให้ตรงกับโครงสร้างกังหันแบบหนักพิเศษเฉพาะของท่าน — การระบุตำแหน่งขั้นตอนเพียงอย่างเดียวไม่เพียงพอ
- ต้องมีใบรับรองวัสดุ ข้อมูลการติดตามชุดการอบร้อน และผลการตรวจสอบมิติสำหรับแต่ละชุดเป็นเอกสารมาตรฐาน
- สำหรับการใช้งานแบบต่อเนื่องภายใต้ภาระหนัก พัดลมอัดอากาศที่ผ่านกระบวนการตีขึ้นรูปจะให้ข้อได้เปรียบด้านอายุการใช้งานทนต่อแรงสั่นสะเทือนและเสถียรภาพของมิติเหนือทางเลือกที่ผลิตด้วยวิธีหล่อ