 EN

تیغههای فورژ شده برای چه کاربردی در کمپرسور توربین گاز سنگین مناسباند؟
انتخاب پره فشردهکننده کورهشده مناسب برای فشردهکننده توربین گازی سنگین بیش از صرفاً تطبیق شماره قطعه است. در واحدهای صنعتی سنگین (چه برای تولید نیرو، نیروگاههای چرخه ترکیبی یا سیستمهای محرک صنعتی)، بخش فشردهکننده در ۱۵ تا ۲۵ مرحله تحت فشار و دمای رو به افزایش کار میکند. هر مرحله نیازمند مشخصات آیرودینامیکی، بارهای ساختاری و الزامات مواد خاص خود است. عدم تطبیق صحیح پرهها منجر به کاهش بازده فشردهسازی، سایش سریعتر یا در بدترین حالت، توقف غیر برنامهریزیشدهای میشود که زمان تعمیر و نگهداری شما را به مدت چند هفته از زمان تعیینشده منحرف میکند.
با انجام ارزیابیهای جایگزینی تیغهها روی چندین قاب توربین صنعتی، میتوانم به شما بگویم که سؤال انطباق مشخصات با کاربرد، جایی است که بیشترین اشتباهات خرید رخ میدهد — نه در مذاکره قیمت. تیغهای که در برگه دادهها ظاهر مناسبی دارد، ممکن است همچنان انتخاب نادرستی باشد اگر پروفیل، درجه ماده یا هندسه ریشه دقیقاً با شرایط مرحله خاص توربین شما مطابقت نداشته باشد.
چرا کمپرسورهای توربین گازی سنگینوزن به تیغههای آهنگردِ متناظر با مرحله نیاز دارند
کمپرسورهای توربین گازی سنگینوزن — که در قابهای صنعتی مانند GE 7F/9F، سری Siemens SGT-800 و پلتفرمهای مشابه یافت میشوند — با سرعت بالای جریان محوری و با نسبتهای فشار مرحلهای که بهتدریج از ورودی تا خروجی افزایش مییابند، کار میکنند. محیط عملیاتی در سراسر بخش کمپرسور بهطور قابلتوجهی تغییر میکند:
- مراحل جلویی: دمای پایینتر، بیشترین مواجهه با آسیب اجسام خارجی (FOD) و فرسایش ورودی، پروفیلهای تیغه با طول وتر بیشتر
- مراحل میانی: افزایش فشار و دما، و نیاز به تحملهای هندسی سختتر برای بهبود بازده آیرودینامیکی
- پرههای بخش عقب: دماهای بالاتر در حین کار، تنش مکانیکی شدیدتر، طول وتر کوتاهتر، و نیازهای سختگیرانهتر به مواد
پرههای کمپرسور از رده استاندارد یا ریختهگریشده ممکن است از نظر ابعادی در ظاهر مشخصات را برآورده کنند، اما دقت پروفیل و عمر خستگی لازم برای کار سنگین و مداوم را فراهم نمیکنند. پرههای کمپرسور بهصورت متالورژیکیِ فورجشده — بهویژه پرههای کمپرسور با فورج دقیق — استحکام ساختار ریز و ثبات ابعادی را که این ماشینها در تمام دورههای بازرسی خود نیاز دارند، فراهم میکنند.
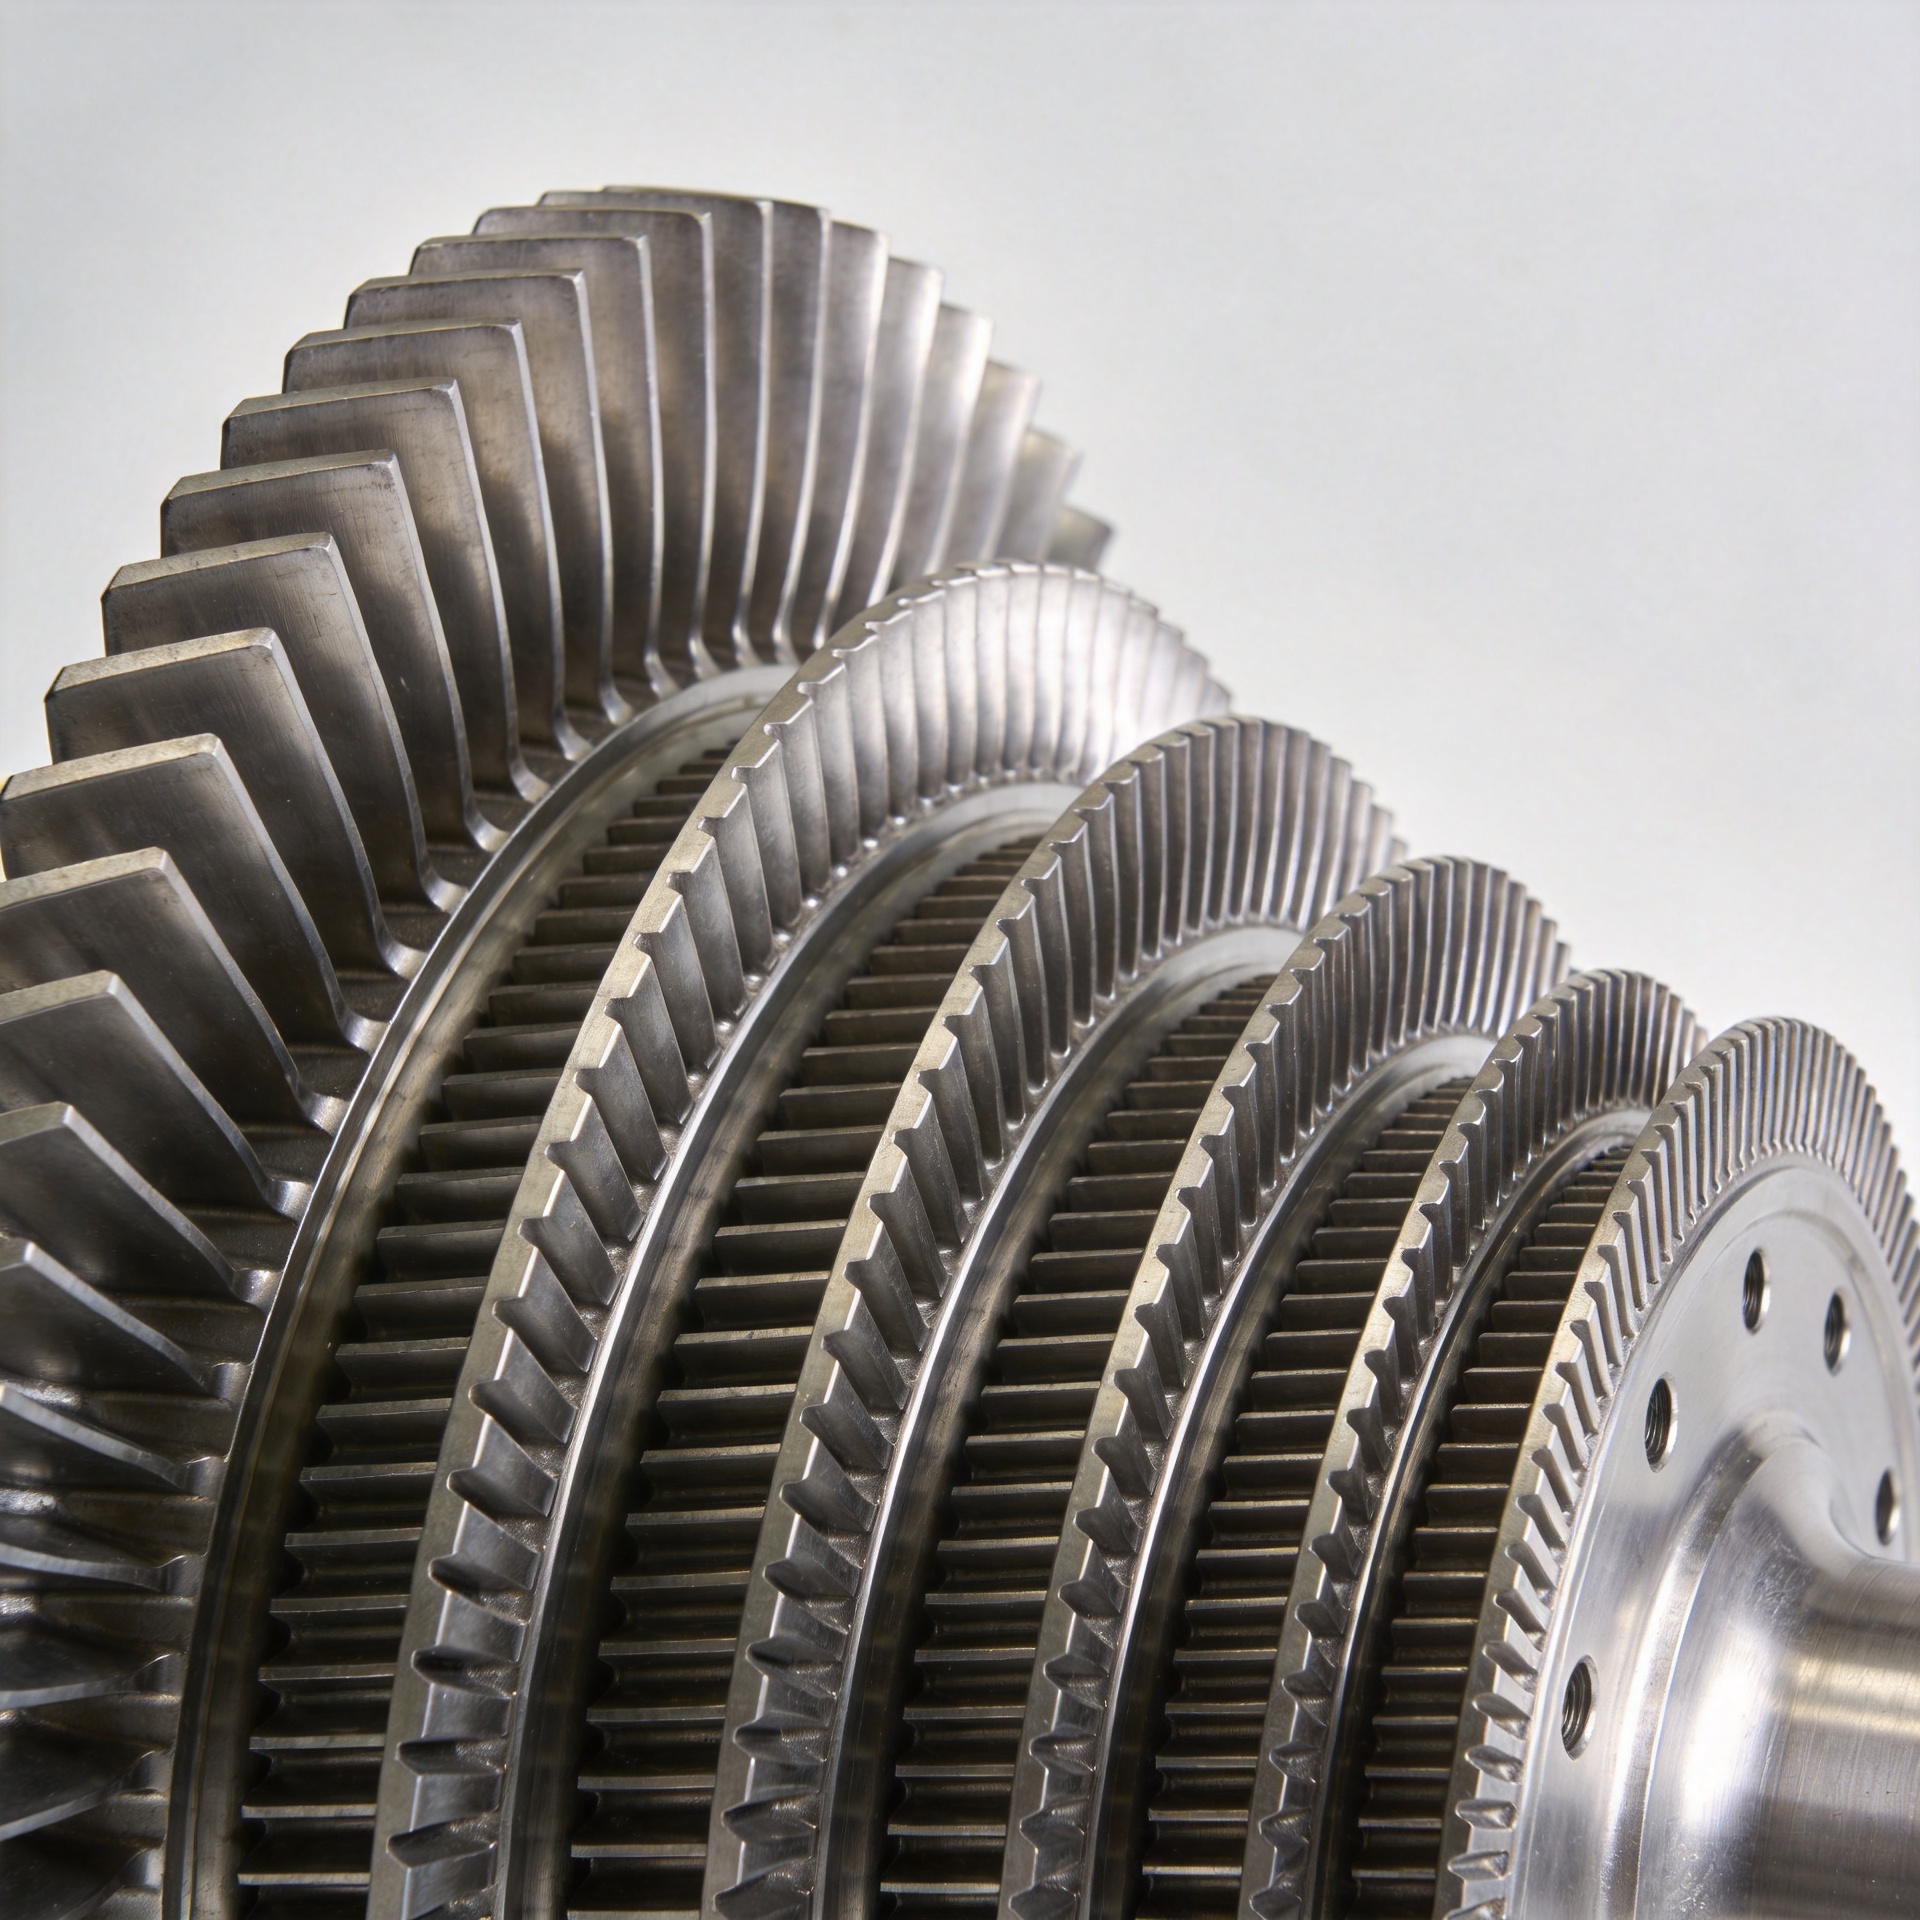
تطبیق پرههای فورجشده با موقعیت مرحله کمپرسور
تطبیق پرهها در کمپرسور توربین گاز سنگین تنها به یک اصل برمیگردد: انطباق دقیق با مشخصات خاص هر مرحله. تعمیمدهی عمومی در سطح کل ناوگان قابلقبول نیست.
مرحلههای جلویی فشردهکننده (تقریباً مراحل ۱ تا ۸)
مراحل جلویی، هوا را در دمای محیط و با بیشترین نرخ جریان حجمی پردازش میکنند. معیارهای اصلی انتخاب پرههای فورج شده در این موقعیت عبارتند از:
- مادهٔ سازنده: آلیاژهای تیتانیوم — مانند Ti-6Al-4V یا معادلهای استاندارد آن — به دلیل استحکام ویژهٔ بالا، مقاومت خوب در برابر خوردگی و کارایی وزنی، همچنان استاندارد صنعتی برای مراحل جلویی فشردهکننده هستند
- プロفایل: پرههای با عرض گسترده و نسبت ارتفاع به عرض بالا، که برای تحمل شرایط جریان ورودی و مقاومت در برابر فرسایش لبهٔ حمله طراحی شدهاند
- نکتهٔ کلیدی: مقاومت در برابر آسیب ناشی از اجسام خارجی (FOD) و فرسایش — تیتانیوم فورج شده از نظر شکلپذیری در برابر نوک تیز (notch toughness) برتری نسبت به گزینههای ریختهگری شده دارد که این برتری در بخش جلویی فشردهکننده، جایی که خطر جذب ذرات خارجی بیشترین مقدار را دارد، اهمیت اساسی دارد
اگر واحد توربین سنگینشما در محیطی با غلظت بالای ذرات معلق، ساحلی یا بیابانی کار میکند، پوشش ضدفرسایش روی تیغههای فشردهکنندهٔ آهنگریشده بخشی از مشخصات فنی محسوب میشود — نه یک قابلیت اضافی اختیاری. انتخاب درجهٔ ماده بدون تغییر باقی میماند، اما نیاز به پردازش سطحی، گفتوگوی واجد شرایطبودن تأمینکنندگان را تغییر میدهد.
مرحلههای میانی فشردهکننده (تقریباً مراحل ۹ تا ۱۶)
مراحل میانی انتقال فشار و دما را در طول فشردهکننده پلزنی میکنند. آلیاژهای تیتانیوم آهنگریشده همچنان گزینهٔ اصلی مواد هستند، اما دقت پروفیل بهطور قابلتوجهی حیاتیتر میشود، زیرا طول وتر تیغه کاهش یافته و محدودیتهای دقت ابعادی سختتر میشوند.
یک اشتباه رایج در اینجا این است که فرض شود تیغهای که در نمونهٔ اولیهٔ بازرسی شما از نظر ابعادی در محدودهٔ مجاز قرار دارد، در کل تولید انبوه نیز همین پایداری ابعادی را حفظ خواهد کرد. برای توربینهای سنگین مرحلهٔ بالا، توانایی فرآیند در سرتاسر دستههای تولید — نه صرفاً انطباق نمونهٔ اولیه — است که نتایج بازرسی ورودی شما را تضمین میکند. از هر تأمینکنندهای که برای موقعیتهای مرحلهٔ میانی ارزیابی میکنید، سوابق بازرسی ابعادی سطح دسته را درخواست کنید.
مراحل فشردهکنندهٔ عقب (تقریباً از مرحلهٔ ۱۷ به بعد)
مراحل عقب در دماها و تنشهای مکانیکی بسیار بالاتری کار میکنند. این جاست که انتخاب مواد از تیتانیوم دور میشود:
- مادهٔ سازنده: آلیاژهای نیکلی — معادل درجههای IN-718 یا نامگذاریهای مشابه — که استحکام تسلیم و مقاومت در برابر خزش را در دماهای بالای کاری حفظ میکنند، جایی که آلیاژهای تیتانیوم دیگر مناسب نیستند
- プロفایل: طول کوتاهتر وتر، هندسه بالهای با دقت بالا با تلرانس ابعادی بسیار دقیق در هر دو مورد: پروفیل بال و هندسه اتصال ریشه
- نیازمندی حیاتی تطبیق: هندسه ریشه پره برای هر مرحله باید دقیقاً با ابعاد شیار دُوْتِیل دیسک توربین مربوط به قاب خاص شما مطابقت داشته باشد — پرهای که از بازرسی پروفیل بال عبور کند اما انحرافی در پروفیل ریشه داشته باشد، یا در نصب شکست میخورد یا عدم تعادل روتور ایجاد میکند
خرید پرههای مرحله عقبتر بزرگترین سهم را در وقوع نامطابقتهای مشخصات در برنامههای جایگزینی تعمیر و نگهداری (MRO) دارد. این در عمل بدین معناست که مشخصات پرهای که روی یک قاب توربین سنگین تأیید شده است، بهطور خودکار به قاب توربین سازنده دیگری با اندازه اسمی مشابه منتقل نمیشود. موقعیت مرحله، هندسه دیسک و نامگذاری آلیاژ باید همگی بهطور دقیق و جداگانه مطابقت یابند.
چرا ساخت فورجشده در کاربردهای کمپرسورهای سنگین اهمیت دارد
اپراتورهای توربینهای گازی صنعتی که واحدهای سنگین را مدیریت میکنند، گاهی در زنجیرهٔ تأمین پساز فروش با تیغههای کمپرسور ریختهگریشده مواجه میشوند — که بهعنوان جایگزینهای ارزانتر ارائه میشوند. برای کارکرد پایهٔ مداوم یا کارکرد چرخهٔ ترکیبی، تفاوت در عملکرد خستگی با گذشت زمان اهمیت قابلتوجهی پیدا میکند.
تیغههای کمپرسورِ آهنگینشده در طول فرآیند آهنگینکردن ساختار ریزدانهای ظریفی ایجاد میکنند که مقاومت بالاتری در برابر خستگی تحت بارهای آیرودینامیکی و مکانیکی دورهایِ مشخصکنندهٔ کارکرد کمپرسورهای سنگین فراهم میآورد. در واحدهایی که بازههای برنامهریزیشدهٔ بازرسی آنها ۲۰۰۰۰ ساعت معادل کارکرد یا بیشتر است، عمر خدماتی تیغهها مستقیماً بر هزینهٔ کل نگهداری به ازای هر ساعت کارکرد تأثیر میگذارد.
تصمیمگیری دربارهٔ انتخاب فرآیند زدن یا ریختهگری به یک قاعدهٔ جهانی واحد تکی وابسته نیست — در برخی کاربردها، پرههای ریختهگریشده ممکن است در مراحل خاصی با فشار کمتر یا بار جزئی قابل قبول باشند. اما مشخصهٔ عملیاتی پیوستهٔ چرخههای زیاد و بار سنگینِ بیشتر فشردهکنندههای توربین گازی صنعتی سنگین، همواره ساختار ریزدانهٔ زدهشده را به دلیل مقاومت بالاتر در برابر خستگی و پایداری ابعادی ترجیح میدهد.
الزامات اسنادی هنگام تطبیق پرههای زدهشده
انتخاب پرهٔ مناسب زدهشده برای فشردهکنندهٔ توربین گازی سنگین تنها یک تصمیم متالورژیکی و هندسی نیست. برای بهرهبرداران و ارائهدهندگان خدمات تعمیر و نگهداری (MRO)، بستهٔ اسنادی به اندازهٔ خود مشخصات پره حیاتی است.
هنگام ارزیابی پرههای فشردهکنندهٔ زدهشده برای کاربردهای سنگین، اطمینان حاصل کنید که تأمینکنندهٔ شما ارائهدهندهٔ موارد زیر است:
- گواهینامه مواد: ترکیب آلیاژ و خواص مکانیکی مرتبط با دستهٔ حرارتی خاص، نه صرفاً بیانیههای کلی دربارهٔ انطباق با درجهٔ استاندارد
- گزارش بازرسی ابعادی: نتایج CMM یا اسکن سهبعدی در مقاطع عرضی کلیدی پرهها — نه تنها بررسیهای طول، عرض و ریشه
- گزارش بازرسی نمونهٔ اولیه (FAIR): برای هر پرهای که برای اولین بار روی قاب توربین خاص شما صلاحیتیابی میشود، الزامی است
- ردیابی دستهٔ حرارتی: ارتباط دادن هر پره تحویلدادهشده با دسته تولید آن در فرآیند فورجینگ، بهمنظور امکان بررسی علت اصلی مشکلات
اینها الزامات حدی در خرید توربینهای صنعتی سنگین هستند، نه ویژگیهای متمایزکننده. تأمینکنندهای که نتواند این اسناد را بهعنوان بخشی از رویه استاندارد خود ارائه دهد، ریسکی غیرقابل قبول در برنامه نگهداری شما ایجاد میکند.
شرکت ناوی پاور تکنولوژی کو. لتد. پرههای فشردهساز ساختهشده با زورگیری دقیق را برای توربینهای گازی صنعتی تأمین میکند و گواهی مواد، ردیابی دستههای حرارتی و گزارشهای بازرسی ابعادی را بهصورت استاندارد با هر تحویل ارائه میدهد. فرآیند زورگیری انحصاری آنها با مقدار اضافهٔ کم، دقت ابعادی پروفیل هوایی را در محدودهٔ ۰٫۱ تا ۱ میلیمتر تضمین میکند و قابلیت تأمین چندمرحلهای آنها طیف گستردهای از کاربردهای توربینهای سنگین را در بازارهای آسیا، آمریکای شمالی و آمریکای جنوبی پوشش میدهد. برای بررسی نقشههای مهندسی یا همسنجی مشخصات فنی، با تیم ناوی پاور از طریق [email protected] تماس بگیرید یا به وبسایت آنها مراجعه کنید. compressorblade.com .
خلاصه: معیارهای کلیدی تطبیق پرههای فشردهساز توربینهای گازی سنگین
- جنس پرهٔ زورگیریشده را با موقعیت مرحلهای تطبیق دهید: آلیاژهای تیتانیوم برای مراحل جلویی و میانی، و آلیاژهای نیکلپایه برای مراحل عقبی با دمای بالا
- ثبات ابعادی دستههای تولیدی را تأیید کنید، نه صرفاً انطباق نمونهٔ اولیه
- تأیید هندسهٔ پایه و نمای مقطع بالها را در برابر قاب توربین سنگین خاص شما انجام دهید — تنها موقعیت مرحله کافی نیست
- مدارک استاندارد شامل گواهی مواد، ردیابی دفعهٔ حرارتی و بازرسی ابعادی برای هر دفعه است
- برای کارکرد پیوستهٔ سنگین، پرههای فشردهشدهٔ کمپرسور مزایایی در طول عمر خستگی و پایداری ابعادی نسبت به گزینههای ریختهگریشده دارند