 EN

how-short-is-the-lead-time-for-bulk-compressor-blade-orders, how-short-is-the-lead-time-for-bulk-compressor-blade-orders, /news
EN
2026/10/13
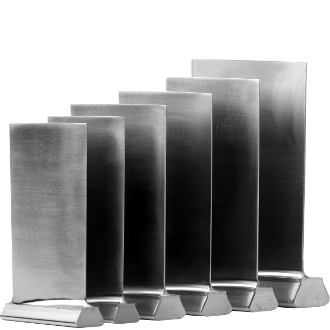
Nákupní manažeři plánující údržbovou kampaně vždy kladou stejnou otázku: jak krátká je doba dodání pro objednávku lopatek kompresoru ve velkém množství? Upřímná odpověď závisí na výkresech, materiálu a kapacitě – avšak moderní kování dokáže tuto dobu výrazně zkrátit, pokud jsou již v počáteční fázi podniknuty správné kroky.
Provozovatel z Blízkého východu provozující poháněný mechanicky plynový turbostroj zaslal kovárně kompletní výkresy a specifikace materiálů. Dodavatel vyrobil vysokopřesné kované lopatky pomocí patentované technologie s 3 formami a dávku odeslal v krátkém časovém rámci. Po instalaci stroj běžel bezchybně a splnil všechny výkonové cíle, které si zakazník stanovil již od prvního dne.
Zákazník poskytl technické výkresy CAD, specifikaci slitiny (Inconel 718) a toleranční obálku již na začátku. Protože suroviny byly již skladem, kovárna nečelila žádnému zpoždění při nákupu. Výroba dávky začala ve stejném týdnu a první kontrolní výrobek prošel při počátečním předložení bez nutnosti korektivních opakování či neočekávaných zpoždění. Kupující navíc předem sdílel kontrolní body inspekce, čímž odstranil nejasnosti během revize a udržel dávku na původním plánu.
Dlouhá dodací lhůta nutí provozy k prodloužení výpadků nebo provozu degradovaných jednotek. Každý týden zastavené výroby snižuje tržby a zvyšuje riziko řetězových poruch v celém systému. U plynové turbíny může zpožděná dodávka kompletu lopatek objemového kompresoru znamenat denní ztrátu ve výši několika set tisíc dolarů v období špičkové poptávky – ještě před tím, než by byla první lopatka vůbec odeslána.
Tradiční jednodílné nástroje vyrábějí jeden polotovar za jeden zdvih. Technologie tří forem umísťuje tři dutiny do synchronizované skupiny, čímž se výstup za jeden cyklus lisu ztrojnásobí. Toto paralelní lití je nejvýznamnějším faktorem zkrácení výrobního dodacího času pro hromadnou objednávku lopatek kompresoru, protože propustnost stoupá bez nutnosti zvyšovat počet hodin provozu lisu.
Výměna forem spotřebuje kalendářní dny na konvenčních linkách. Předem vyrobené dvouformové nástroje umožňují, aby jedna forma běžela, zatímco druhá je nastavována, čímž se doba výměny skrývá za běžnou výrobou. Stálá výrobní kapacita spolu s připravenými nástroji udržuje plán v pohybu místo čekání na nastavení, takže hromadná objednávka postupuje každou směnu.
Kované šarže jsou vyráběny v souladu se standardem ISO 9001 s dokumentovanými parametry procesu a sledovatelnými záznamy o kontrolách. Pokud to aplikace vyžaduje, před zahájením sériové výroby je předložen dokument PPAP, který potvrzuje schopnost výrobce splnit požadavky. Tato disciplinovaná kontrola zabrání opakovanému zpracování, které jinak prodlužuje dodavatelský řetězec i slibovaný termín dodání pro kupujícího.
Včasná uveřejnění výkresů umožňuje kovárně připravit nástroje a rezervovat čas na lisy. Jakmile je harmonogram dodávek uzamčen, materiál i kapacita jsou vyhrazeny pro vaši hromadnou objednávku, čímž je chráněna před konkurenční poptávkou. Kupující, kteří poskytnou technické výkresy před obdobím výpadků, mají k dispozici nejširší výběr možných počátečních dat.
Požádejte o dvojnásobné nástroje pro kritické profily a požádejte o předskladování suroviny pro váš slitinový materiál. Logika dodávek „přesně včas“ funguje obousměrně: předem umístěné zásoby a náhradní formy zkracují dlouhou výrobní dodací lhůtu pro kompresorovou lopatku na krátkou, předvídatelnou dobu, kterou plánovač může obhájit.
Otázka 1: Jaká je realistická dodací lhůta pro objednávku kompresorových lopatek v dávkové výrobě? Answer: Realistická dodací lhůta pro objednávku kompresorových lopatek v dávkové výrobě činí od tří do osmi týdnů od vydání výkresů a připravenosti materiálu. Třímoldové kování a předskladovaná slitina dále zkracují tuto dobu. Složité superlitiny nebo nástroje pro první výrobu prodlouží dodací lhůtu o několik týdnů. Před potvrzením termínů výpadků s vaší továrnou ověřte kapacitu lisu a stav nástrojů.
Otázka 2: Proč technologie třímoldového kování zkracuje výrobní dodací lhůtu? Answer: technologie s 3 formami zvyšuje výstup kovového lití za jednu stlačovací zdvih třikrát, protože paralelně běží tři dutiny. Výkon dávkové výroby roste bez nutnosti prodloužit dobu provozu lisy. Toto paralelní lití je hlavním důvodem, proč se hromadné programy dokončují rychleji. Ve spojení s předem vyrobenými nástroji a neviditelnou výměnou forem se výrazně zkracuje doba výrobního cyklu pro hromadnou objednávku kompresorových lopatek, přičemž rozměrová kvalita zůstává pod kontrolou podle normy ISO 9001.
Otázka 3: Jak mohou kupující zkrátit dodací lhůtu u velké objednávky? Answer: Kupující zkracují dodací lhůtu tím, že vydají výkresy co nejdříve, požádají o dvojí nástrojování a předem zajistí skladování surového materiálu pro požadovanou slitinu. Zajištění rezervy výrobní kapacity chrání hromadnou objednávku před konkurenční poptávkou. Časná koordinace se dodavatelovým dodavatelským řetězcem zabrání zbytečnému čekání po několik týdnů. Jasné komunikace zajišťují předvídatelnost a dodržení dodací lhůty.
Otázka 4: Kdy by měl být požadován PPAP pro kovově lité lopatky? Answer: PPAP by měl být požadován v případě, že lopatka kompresoru vstupuje do bezpečnostně kritického nebo regulovaného vlaku, nebo když je poprvé spuštěn nový profil. Potvrzuje způsobilost procesu a dokumentaci ještě před zahájením sériové výroby. Většina standardních opakovaných objednávek se řídí pouze kontrolou podle ISO 9001, avšak PPAP poskytuje dodatečnou jistotu tam, kde je riziko výpadku výroby závažné a nepředvídatelné.
Otázka 5: Které faktory nejvíce ovlivňují minimální objednací množství (MOQ) a konečnou dobu dodání? Answer: Minimální objednací množství (MOQ) a konečná doba dodání pro lopatku kompresoru závisí na typu slitiny, složitosti profilu, stavu nástrojů a kapacitě lisu. Běžné třídy nerezové oceli nebo Inconelu se skladovou disponibilitou vyžadují nižší minimální množství. Vzácné superlitiny nebo nové nástroje zvyšují jak MOQ, tak dobu výrobního cyklu. Časná poskytnutí výkresů a použití dvou sad nástrojů umožňují udržet rozsáhlou objednávku v přísném časovém harmonogramu.