 EN

how-short-is-the-lead-time-for-bulk-compressor-blade-orders, how-short-is-the-lead-time-for-bulk-compressor-blade-orders, /news
EN
2026/10/13
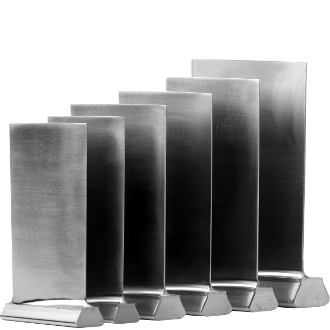
Bakım kampanyası planlayan alıcılar her zaman aynı soruyu sorar: Toplu kompresör kanadı siparişi için teslimat süresi ne kadar kısadır? Dürüst cevap, çizimlere, malzemeye ve kapasiteye bağlıdır—ancak doğru adımlar erken atıldığında modern dövme işlemi bu süreyi önemli ölçüde kısaltabilir.
Orta Doğu’da faaliyet gösteren bir işletme, mekanik olarak tahrik edilen bir gaz türbininde kullanılan tam çizimleri ve malzeme spesifikasyonlarını dövme tedarikçisine iletti. Tedarikçi, patentli 3-kalıp teknolojisiyle yüksek hassasiyetli dövme kanatlar üretti ve partiyi kısa bir süre içinde sevk etti. Kurulumdan sonra ünite kusursuz çalıştı ve alıcının ilk günden itibaren belirlediği tüm performans hedeflerini karşıladı.
Müşteri, CAD çizimlerini, alaşım spesifikasyonunu (Inconel 718) ve tolerans zarfını önceden yayınladı. Ham madde zaten stokta olduğundan, dövme işlemi için herhangi bir tedarik gecikmesi yaşanmadı. Toplu üretim aynı hafta başladı ve ilk parça denetimi, düzeltme döngüleri veya geç çıkan sürprizler olmadan ilk gönderimde başarıyla tamamlandı. Alıcı ayrıca denetim kontrol noktalarını önceden paylaştı; bu durum inceleme sırasında belirsizliği ortadan kaldırdı ve toplu üretimin orijinal planında kalmasını sağladı.
Uzun teslim süresi, fabrikaların bakım aralıklarını uzatmasına ya da performansı düşürülmüş ünitelerle çalışmaya devam etmesine neden olur. Üretimin her haftalık durması, geliri azaltır ve tüm sistemde zincirleme arızalar riskini artırır. Bir gaz türbini için, büyük hacimli kompresör kanatçığı setinde yaşanan gecikme, tek bir kanatçık bile sevk edilmeden önce, yüksek talep döneminde günlük altı haneli kayba yol açabilir.
Geleneksel tek boşluklu kalıp, her vuruşta bir adet yarı mamul üretir. 3-kalıp teknolojisi, üç boşluğu senkronize bir küme halinde yerleştirerek, pres çevrimi başına üretim miktarını üç katına çıkarır. Bu paralel kalıplama işlemi, bir kompresör kanadı toplu siparişi için imalat öncelik süresini kısaltmada en büyük etken olup, üretim kapasitesi artırılmadan pres çalışma saati eklenmeden verim artışı sağlanır.
Kalıp değişimi, geleneksel üretim hatlarında takvim günlerini tüketir. Önceden hazırlanmış çift kalıp sistemiyle bir boşluk üretim yaparken ikincisi ayarlanabilir; böylece kalıp değişimi üretim sürecinin arkasında gizlenir. Sabit üretim kapasitesi ile önceden hazırlanmış kalıplar, üretim programının kurulum beklemeden ilerlemesini sağlar; bu nedenle bir toplu sipariş her vardiyada ilerler.
Dövme partları, belgelenmiş süreç parametreleri ve izlenebilir muayene kayıtlarıyla ISO 9001 üretim kontrolüne tabidir. Uygulama gerektirdiğinde, PPAP teslimi, seri üretim başlamadan önce yeteneği doğrular. Bu disiplinli kontrol, tedarik zincirini ve alıcının vaat edilen teslimat takvimini uzatan tekrar işlenme döngülerini önler.
Erken çizim yayını, dövme işlemi için kalıp hazırlığını ve pres zamanı rezervasyonunu mümkün kılar. Teslimat takvimi bir kez sabitlendikten sonra, malzeme ve kapasite toplu siparişiniz için ayrılmış olur ve bu da siparişinizi rekabetçi taleplerden korur. Bakım penceresi öncesinde çizimleri paylaşan alıcılar, en geniş başlangıç tarihleri yelpazesine erişim kazanır.
Kritik profiller için çift kalıp talep edin ve alaşımınız için ham madde ön stok talep edin. Tam zamanında üretim mantığı iki yönlü çalışır: önceden konumlandırılmış stok ve bekleyen kalıplar, bir kompresör kanadı için uzun imalat teslim süresini, planlayıcının savunabileceği kısa ve öngörülebilir bir süreye dönüştürür.
Soru 1: Toplu kompresör kanadı siparişi için gerçekçi bir teslim süresi nedir? Cevap: Toplu kompresör kanadı siparişi için gerçekçi bir teslim süresi, çizimlerin yayınlanması ve malzemenin hazır hale getirilmesinden sonra üç ila sekiz hafta arası değişir. Üç kalıplı dövme ve ön stokta tutulan alaşım bu süreyi daha da kısaltır. Karmaşık süperalaşımlar veya ilk kez kullanılan kalıplar birkaç hafta ekler. Tesisinizle bakım kesintisi tarihlerini taahhüt etmeden önce pres kapasitesini ve kalıp durumunu doğrulayın.
Soru 2: Neden üç kalıplı teknoloji imalat teslim süresini kısaltır? Cevap: 3-kalıp teknolojisi, üç boşluğu paralel olarak çalıştırarak her pres vuruşundaki dövme çıktısını üç katına çıkarır. Toplu üretim verimi, ekstra pres saatleri harcanmadan artar. Bu paralel kalıplama, toplu programların daha hızlı tamamlanmasının temel nedenidir. Önceden hazırlanmış kalıplarla ve gizli kalıp değişimleriyle birlikte, bir kompresör kanadı toplu siparişi için üretim teslim süresi keskin bir şekilde azalırken boyutsal kalite ISO 9001 kapsamında kontrol altında kalır.
Soru 3: Alıcılar büyük bir siparişin teslim tarihini nasıl kısaltabilir? Cevap: Alıcılar, çizimleri erken yayınlamakla, çift kalıp talep etmekle ve belirtilen alaşım için ham maddeyi önceden stoklamakla teslim tarihini kısaltırlar. Üretim kapasitesi rezervinin sabitlenmesi, toplu siparişi rakip taleplerden korur. Tedarikçinin tedarik zinciriyle erken uyum sağlanması, kaçınılabilir haftalarca bekleme süresini önler. Açık iletişim, teslim tarihini tahmin edilebilir ve takipte tutulur hâle getirir.
Soru 4: Dövme kanatlar için PPAP ne zaman talep edilmelidir? Cevap: PPAP, kompresör kanadı güvenliğe kritik veya düzenlenmiş bir trene girdiğinde ya da yeni bir profil ilk kez çalıştırıldığında talep edilmelidir. Bu, seri üretimden önce süreç yeteneğini ve belgelendirmeyi doğrular. Çoğu standart yeniden sipariş yalnızca ISO 9001 kontrolüne dayanır; ancak PPAP, durma süresi riski ciddi ve plansız olduğunda ek güvence sağlar.
Soru 5: MOQ ve nihai teslim süresini en çok etkileyen faktörler nelerdir? Cevap: Bir kompresör kanadı için MOQ ve nihai teslim süresi, alaşım türüne, profil karmaşıklığına, kalıp durumuna ve pres kapasitesine bağlıdır. Stokta bulunan yaygın paslanmaz çelik veya Inconel sınıfları daha düşük minimum miktarlar gerektirir. Nadir süperalaşımlar veya yeni kalıplar hem MOQ’yu hem de üretim teslim süresini artırır. Erken çizim teslimi ve çift kalıplama, büyük siparişin sıkı bir takvimde kalmasını sağlar.