 EN

how-short-is-the-lead-time-for-bulk-compressor-blade-orders, how-short-is-the-lead-time-for-bulk-compressor-blade-orders, /news
EN
2026/10/13
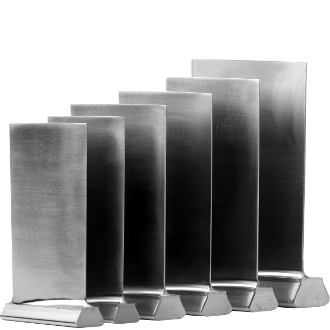
خریدارانی که برای اجرای کمپین نگهداری برنامهریزی میکنند، همیشه یک سؤال را میپرسند: کوتاهترین زمان تحویل برای سفارش عمدهٔ پرههای فشردهکننده چقدر است؟ پاسخ صادقانه بستگی به نقشهها، جنس ماده و ظرفیت تولید دارد — اما با انجام بهموقع مراحل مناسب، ریختهگری مدرن میتواند این زمان را بهطور چشمگیری کاهش دهد.
یک اپراتور در خاورمیانه که توربین گازی محرک مکانیکی را بهصورت پیوسته بهکار میبرد، نقشههای کامل و مشخصات جنس ماده را به کارگاه ریختهگری ارسال کرد. تأمینکننده با استفاده از فناوری ثبتشدهٔ سه قالبی، پرههای فشردهکنندهٔ ریختهگریشده با دقت بالا تولید کرد و کل محموله را در بازهٔ زمانی کوتاهی ارسال نمود. پس از نصب، واحد بدون هیچگونه مشکلی کار کرد و از روز اول تمام اهداف عملکردی تعیینشده توسط خریدار را برآورده ساخت.
مشتری نقشههای CAD، مشخصات آلیاژ (Inconel 718) و محدودهٔ تلرانس را از ابتدا ارائه داد. با وجود مواد اولیه در انبار، کارگاه زورآهنگی با هیچ تأخیری در تأمین مواد مواجه نشد. تولید سریای همان هفته آغاز شد و بازرسی قطعهٔ اول در اولین ارسال موفقیتآمیز بود و نیازی به حلقههای اصلاحی یا کشف تأخیرهای غیرمنتظره نبود. خریدار هم نقاط بازرسی را از پیش ارائه کرد که این امر ابهام را در فرآیند بازبینی برطرف کرد و تولید سری را در مسیر اصلیاش نگه داشت.
زمان تحویل طولانی موجب میشود کارخانهها دورههای توقف را امتداد دهند یا واحدها را در حالت کاهشیافته به کار بیندازند. هر هفته توقف تولید، درآمد را کاهش میدهد و احتمال بروز شکستهای زنجیرهای در سراسر خط تولید را افزایش میدهد. برای توربین گازی، تأخیر در تحویل مجموعهای از پرههای کمپرسور اصلی میتواند در دورهٔ تقاضای اوج، زیان روزانهای معادل صدها هزار دلار ایجاد کند — حتی پیش از اینکه هر پرهای ارسال شده باشد.
ابزارهای سنتی تکحفرهای، در هر ضربه یک قطعه را میسازند. فناوری قالبهای سهتایی، سه حفره را در یک خوشه همگامشده جایگذاری میکند و خروجی را در هر چرخه فشار به سه برابر افزایش میدهد. این روش ریختهگری موازی بزرگترین عامل کاهش زمان تولید برای سفارش عمده پرههای فشردهکننده است، زیرا ظرفیت تولید بدون افزودن ساعت کاری پرس افزایش مییابد.
تعویض قالب در خطوط معمولی روزهای تقویمی را مصرف میکند. ابزارهای دوگانه از پیش ساختهشده این امکان را فراهم میکنند که یک حفره در حال کار باشد در حالی که حفره دوم در حال تنظیم است و اینگونه زمان تعویض را در پشت فرآیند تولید پنهان میکند. ظرفیت تولید پایدار همراه با ابزارهای از پیش آمادهشده، برنامهریزی را به جای انتظار برای نصب، به پیش میبرد؛ بنابراین سفارش عمده در هر شیفت پیشرونده است.
دستههای ساختهشده با رعایت کنترل تولید استاندارد ایزو ۹۰۰۱، با پارامترهای فرآیندی مستند و سوابق بازرسی قابل ردیابی تولید میشوند. در مواردی که کاربرد نیازمند آن باشد، ارائهی پاپ (PPAP) قبل از تولید انبوه، توانایی تأمینکننده را تأیید میکند. این کنترل منظم از حلقههای اصلاح مجدد جلوگیری میکند که در غیر این صورت زنجیرهی تأمین و زمان تحویل تعهدی به خریدار را طولانی میسازند.
در دسترس قرار دادن زودهنگام نقشهها به کارگاه شکلدهی اجازه میدهد تا ابزارها را پیشآماده کند و زمان فشاردهی را رزرو نماید. پس از تثبیت زمان تحویل، مواد اولیه و ظرفیت تولید بهصورت اختصاصی برای سفارش عمدهی شما رزرو میشوند و از تقاضاهای رقیب در امان میمانند. خریدارانی که نقشهها را پیش از دورهی توقف تولید ارسال میکنند، گستردهترین مجموعهی تاریخهای شروع را در اختیار دارند.
درخواست ابزارهای دوگانه برای پروفیلهای حیاتی را بدهید و موجودی اولیه مواد اولیه را برای آلیاژ خود درخواست کنید. منطق تحویل دقیقاً در زمان مورد نیاز (just-in-time) در هر دو جهت عمل میکند: موجودی پیشآمادهشده و قالبهای آمادهبهکار، زمان تولید طولانی یک تیغه فشردهکننده را به زمان کوتاه و قابل پیشبینی تبدیل میکنند که برنامهریز میتواند آن را توجیه کند.
سوال ۱: زمان تحویل واقعبینانه برای سفارش عمده تیغه فشردهکننده چقدر است؟ پاسخ: زمان تحویل واقعبینانه برای سفارش عمده تیغه فشردهکننده، پس از انتشار نقشهها و آمادهسازی مواد، بین سه تا هشت هفته متغیر است. روش شکلدهی با سه قالب و موجودی پیشآمادهشده آلیاژ، این بازه را بیشتر کوتاه میکند. آلیاژهای فوقپیچیده یا ابزارهای جدید چندین هفته به این زمان اضافه میکنند. قبل از تعیین تاریخهای توقف تولید با کارخانه خود، ظرفیت پرس و وضعیت ابزارها را تأیید کنید.
سوال ۲: چرا فناوری سهقالبی زمان تولید را کوتاه میکند؟ پاسخ: فناوری سه قالبی، خروجی فورژینگ را در هر ضربهٔ پرس سهبرابر میکند؛ زیرا سه حفره بهصورت موازی کار میکنند. ظرفیت تولید انبوه افزایش مییابد بدون اینکه ساعات اضافی پرس مورد نیاز باشد. این روش قالبگیری موازی دلیل اصلی اتمام سریعتر برنامههای انبوه است. همراه با ابزارهای از پیش ساختهشده و تعویض قالبها در حالت پنهان، زمان تولید برای سفارش انبوه پرهٔ کمپرسور بهطور چشمگیری کاهش مییابد، درحالیکه کیفیت ابعادی تحت کنترل استاندارد ایزو ۹۰۰۱ باقی میماند.
سوال ۳: خریداران چگونه میتوانند زمان تحویل سفارش بزرگ را کوتاه کنند؟ پاسخ: خریداران با انتشار نقشهها در اسرع وقت، درخواست ابزارهای دوگانه و ذخیرهٔ پیشازوقت مواد اولیه برای آلیاژ مشخصشده، زمان تحویل را کوتاه میکنند. رزرو ظرفیت تولید از رقابت با سفارشهای دیگر جلوگیری میکند. هماهنگی زودهنگام با زنجیرهٔ تأمین تأمینکننده، هفتههای قابل اجتناب انتظار را از بین میبرد. ارتباط شفاف، زمان تحویل را قابل پیشبینی و دقیق نگه میدارد.
سوال ۴: در چه زمانی باید PPAP برای پرههای فورژ شده درخواست شود؟ پاسخ: درخواست PPAP زمانی باید ارائه شود که پرهٔ فشردهکننده وارد قطاری با اهمیت ایمنی یا قطاری تحت نظارت میشود یا زمانی که پروفیل جدید برای اولین بار اجرا میشود. این فرآیند توانایی فرآیند تولید و مستندسازی را پیش از تولید انبوه تأیید میکند. بیشتر سفارشهای استاندارد مجدداً تنها به کنترل ISO 9001 متکی هستند، اما PPAP در مواردی که خطر توقف تولید شدید و غیرقابل پیشبینی است، اطمینان بیشتری فراهم میکند.
سوال ۵: کدام عوامل بیشترین تأثیر را بر MOQ و زمان تحویل نهایی دارند؟ پاسخ: MOQ و زمان تحویل نهایی پرهٔ فشردهکننده به نوع آلیاژ، پیچیدگی پروفیل، وضعیت ابزارها و ظرفیت پرس بستگی دارد. درجههای رایج استیل ضدزنگ یا اینکونل با موجودی انباری نیازمند حداقل سفارش کوچکتری هستند. اما آلیاژهای فوقالعاده نادر یا ابزارهای تازه، هم MOQ و هم زمان تولید را افزایش میدهند. انتشار زودهنگام نقشه و استفاده از دو مجموعه ابزار، سفارش عمده را در زمانبندی بسیار دقیق نگه میدارند.