 EN

how-short-is-the-lead-time-for-bulk-compressor-blade-orders, how-short-is-the-lead-time-for-bulk-compressor-blade-orders, /news
EN
2026/10/13
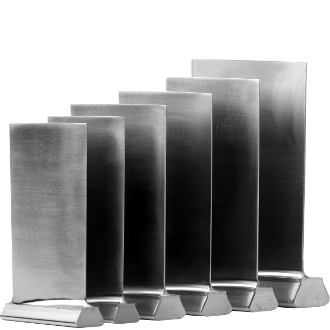
Gli acquirenti che pianificano una campagna di manutenzione pongono sempre la stessa domanda: qual è il tempo di consegna più breve per un ordine in blocco di pale del compressore? La risposta onesta dipende dai disegni, dal materiale e dalla capacità produttiva, ma la forgiatura moderna può ridurlo drasticamente, purché i passaggi giusti vengano avviati tempestivamente.
Un operatore del Medio Oriente che gestisce una turbina a gas azionata meccanicamente ha trasmesso al fornitore disegni completi e specifiche materiali. Il fornitore ha prodotto pale forgiati ad alta precisione mediante la brevettata tecnologia a tre stampi e ha spedito il lotto entro un breve lasso di tempo. Dopo l’installazione, l’unità ha funzionato perfettamente, raggiungendo fin dal primo giorno tutti gli obiettivi di prestazione stabiliti dall’acquirente.
Il cliente ha rilasciato in anticipo i disegni CAD, la specifica della lega (Inconel 718) e l’intervallo di tolleranza. Poiché il materiale grezzo era già disponibile a magazzino, la fonderia non ha subito ritardi nell’approvvigionamento. La produzione in lotti è iniziata nella stessa settimana e l’ispezione del primo esemplare ha avuto esito positivo al primo invio, senza necessità di correzioni né sorprese tardive. L’acquirente ha inoltre condiviso fin dall’inizio i punti di ispezione, eliminando ambiguità durante la revisione e mantenendo il lotto sul percorso originale.
Tempi di consegna lunghi costringono gli impianti a prolungare le fermate o a far funzionare unità degradate. Ogni settimana di produzione bloccata erode i ricavi e aumenta il rischio di guasti a catena sull’intero impianto. Per una turbina a gas, un ritardo nella fornitura di un set completo di pale del compressore principale può comportare una perdita giornaliera a sei cifre durante i periodi di domanda massima, ancor prima che una singola pala venga spedita.
L'att attrezzatura tradizionale a singola cavità forgiava un grezzo per ogni corsa. La tecnologia a 3 stampi posiziona tre cavità in un gruppo sincronizzato, triplicando la produzione per ogni ciclo della pressa. Questa modellazione parallela è il fattore principale che riduce i tempi di consegna nella produzione in serie di pale per compressore, poiché la produttività aumenta senza incrementare le ore di funzionamento della pressa.
Il cambio stampo assorbe giorni solari sulle linee convenzionali. L'uso di attrezzature doppie pre-assemblate consente di far funzionare una cavità mentre la seconda viene predisposta, nascondendo il tempo di cambio dietro la produzione effettiva. Una capacità produttiva costante unita ad attrezzature già pronte mantiene il rispetto del cronoprogramma invece di subire ritardi legati alle fasi di setup, permettendo così che un ordine in serie progredisca in ogni turno.
I lotti forgiati seguono il controllo produttivo ISO 9001, con parametri di processo documentati e registri ispettivi tracciabili. Qualora l’applicazione lo richieda, la presentazione PPAP conferma la capacità prima delle produzioni in volume. Questo controllo disciplinato evita cicli di ritrattamento che altrimenti allungano la catena di approvvigionamento e il cronoprogramma di consegna promesso all’acquirente.
Il rilascio anticipato dei disegni consente alla fonderia di predisporre in anticipo gli utensili e prenotare il tempo macchina sulle presse. Una volta fissato il cronoprogramma di consegna, i materiali e la capacità produttiva vengono riservati per il vostro ordine in blocco, proteggendolo dalla domanda concorrente. Gli acquirenti che condividono i disegni prima della finestra di fermo ottengono la più ampia gamma di date di avvio possibili.
Chiedere la realizzazione di utensili doppi per i profili critici e richiedere lo stoccaggio anticipato della materia prima per la vostra lega. La logica just-in-time funziona in entrambe le direzioni: scorte pre-posizionate e stampi di riserva trasformano un lungo tempo di produzione per una paletta di compressore in uno breve e prevedibile, che il pianificatore può giustificare.
Domanda 1: Qual è un tempo di consegna realistico per un ordine in grande quantità di palette di compressore? Risposta: Un tempo di consegna realistico per un ordine in grande quantità di palette di compressore varia da tre a otto settimane una volta rilasciati i disegni e predisposto il materiale. La forgiatura con 3 stampi e la lega già stoccata riducono ulteriormente questo intervallo. Leghe super-resistenti complesse o utensili realizzati per la prima volta aggiungono diverse settimane. Confermare la capacità della pressa e lo stato degli utensili prima di fissare le date di fermo impianto con il vostro stabilimento.
Domanda 2: Perché la tecnologia a 3 stampi accorcia il tempo di produzione? Risposta: la tecnologia a 3 cavità triplica la produzione di pezzi forgiati per ogni corsa della pressa, eseguendo tre cavità in parallelo. La produttività della produzione in lotti aumenta senza richiedere ulteriori ore di lavoro della pressa. Questa stampatura parallela è il motivo principale per cui i programmi in grande quantità vengono completati più rapidamente. In abbinamento a utensili pre-costruiti e a sostituzioni di stampi nascoste, il tempo di consegna per un ordine in grande quantità di pale di compressore si riduce drasticamente, mentre la qualità dimensionale rimane controllata secondo lo standard ISO 9001.
Domanda 3: Come possono gli acquirenti ridurre il calendario di consegna per un ordine di grandi dimensioni? Risposta: Gli acquirenti riducono il calendario di consegna rilasciando i disegni in anticipo, richiedendo utensili doppi e accumulando in anticipo il materiale grezzo per la lega specificata. La prenotazione anticipata della capacità produttiva protegge l’ordine in grande quantità dalla concorrenza di altre richieste. Un allineamento precoce con la catena di approvvigionamento del fornitore evita settimane di attesa evitabili. Una comunicazione chiara mantiene il calendario di consegna prevedibile e rispettato.
Domanda 4: Quando va richiesto il PPAP per le pale forgiati? Risposta: La richiesta PPAP deve essere effettuata quando la paletta del compressore entra in un sistema critico per la sicurezza o soggetto a regolamentazione, oppure quando un nuovo profilo viene avviato per la prima volta. Tale processo conferma la capacità produttiva e la completezza della documentazione prima dell’avvio della produzione in serie. La maggior parte dei rifornimenti standard si basa esclusivamente sul controllo ISO 9001, ma la PPAP fornisce un ulteriore livello di garanzia laddove il rischio di fermo impianto è elevato e imprevisto.
Domanda 5: Quali fattori influenzano maggiormente la quantità minima d’ordine (MOQ) e il tempo di consegna finale? Risposta: La quantità minima d’ordine (MOQ) e il tempo di consegna finale per una paletta del compressore dipendono dal tipo di lega, dalla complessità del profilo, dallo stato degli utensili e dalla capacità della pressa. Per le leghe comuni in acciaio inossidabile o Inconel già disponibili a magazzino sono sufficienti MOQ più ridotte. Le superleghe rare o la realizzazione di nuovi utensili aumentano sia la MOQ sia il tempo di fabbricazione. La tempestiva rilascio del disegno tecnico e l’impiego di utensili doppi consentono di mantenere gli ordini di grandi dimensioni su un cronoprogramma stringente.