 EN

how-short-is-the-lead-time-for-bulk-compressor-blade-orders, how-short-is-the-lead-time-for-bulk-compressor-blade-orders, /news
EN
2026/10/13
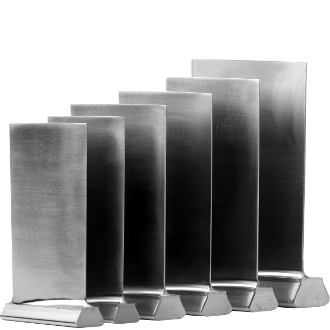
रखरखाव अभियान की योजना बनाने वाले खरीदार हमेशा एक ही प्रश्न पूछते हैं: थोक कम्प्रेसर ब्लेड ऑर्डर के लिए लीड टाइम कितनी कम हो सकती है? ईमानदार उत्तर ड्रॉइंग्स, सामग्री और क्षमता पर निर्भर करता है—लेकिन सही कदम जल्दी उठाने पर आधुनिक फोर्जिंग इसे काफी कम कर सकती है।
मध्य पूर्व के एक ऑपरेटर ने यांत्रिक रूप से संचालित गैस टरबाइन चलाते हुए पूर्ण ड्रॉइंग्स और सामग्री विनिर्देश फ़ोर्ज को भेजे। आपूर्तिकर्ता ने पेटेंटिड ३-मॉल्ड प्रौद्योगिकी के माध्यम से उच्च-परिशुद्धता वाले फोर्ज्ड ब्लेड तैयार किए और बैच को छोटी समय सीमा के भीतर शिप कर दिया। स्थापना के बाद यूनिट निर्दोष रूप से चली और खरीदार द्वारा पहले दिन से निर्धारित सभी प्रदर्शन लक्ष्यों को पूरा किया।
ग्राहक ने सीएडी ड्रॉइंग्स, मिश्र धातु विनिर्देश (इनकोनेल 718) और सहनशीलता की सीमा पहले ही जारी कर दी थी। कच्चा माल पहले से ही स्टॉक में उपलब्ध था, इसलिए फोर्ज को कोई खरीद प्रक्रिया विलंब नहीं हुआ। बैच उत्पादन उसी सप्ताह शुरू हो गया, और पहले नमूने का निरीक्षण प्रारंभिक प्रस्तुति पर ही सफल रहा, बिना किसी सुधारात्मक चक्र या देरी के आश्चर्य के। खरीददार ने निरीक्षण के महत्वपूर्ण बिंदुओं को भी पहले से साझा कर दिया, जिससे समीक्षा के दौरान अस्पष्टता समाप्त हो गई और बैच मूल ट्रैक पर बना रहा।
लंबा नेतृत्व समय संयंत्रों को ठहराव की अवधि बढ़ाने या कमजोर इकाइयों के साथ चलने के लिए मजबूर करता है। उत्पादन में रुकावट का प्रत्येक सप्ताह राजस्व को कम करता है और पूरी ट्रेन में श्रृंखलागत विफलताओं के जोखिम को बढ़ाता है। एक गैस टर्बाइन के लिए, बल्क कंप्रेसर ब्लेड सेट में देरी का अर्थ चोटी की मांग के दौरान प्रतिदिन लाखों रुपये की हानि हो सकती है, और यह तब भी हो सकता है जब तक कि कोई भी ब्लेड शिप नहीं किया गया हो।
पारंपरिक एकल-गुहा टूलिंग प्रति स्ट्रोक एक ब्लैंक को फोर्ज करती है। 3-मोल्ड प्रौद्योगिकि में तीन गुहाओं को एक समकालिक क्लस्टर में रखा जाता है, जिससे प्रेस चक्र प्रति आउटपुट तीन गुना बढ़ जाता है। यह समानांतर मोल्डिंग कंप्रेसर ब्लेड के बल्क ऑर्डर के लिए निर्माण नेतृत्व समय को कम करने का सबसे बड़ा कारक है, क्योंकि प्रवाह दर बिना प्रेस घंटों को बढ़ाए बढ़ जाती है।
मोल्ड परिवर्तन पारंपरिक लाइनों पर कैलेंडर दिनों को खाता है। पूर्व-निर्मित डबल-टूलिंग के साथ एक गुहा चल रही होती है जबकि दूसरी को सेट किया जा रहा होता है, जिससे परिवर्तन को उत्पादन के पीछे छुपाया जा सकता है। स्थिर उत्पादन क्षमता और पूर्व-स्थापित टूलिंग के साथ शेड्यूल निरंतर आगे बढ़ता रहता है, बजाय सेटअप की प्रतीक्षा करने के, इसलिए एक बल्क ऑर्डर प्रत्येक शिफ्ट में आगे बढ़ता है।
प्राप्त बैचों का उत्पादन आईएसओ 9001 के अनुसार नियंत्रित किया जाता है, जिसमें प्रक्रिया के मापदंडों का दस्तावेज़ीकरण और निरीक्षण अभिलेखों का ट्रेस करना संभव है। जहाँ आवेदन की आवश्यकता होती है, वहाँ पीपीएपी (PPAP) प्रस्तुति बड़े पैमाने पर उत्पादन शुरू करने से पहले क्षमता की पुष्टि करती है। यह अनुशासित नियंत्रण पुनर्कार्य चक्रों को रोकता है, जो अन्यथा आपूर्ति श्रृंखला और खरीदार के लिए वादा किए गए डिलीवरी समय-सारणी को लंबा कर देते हैं।
जल्दी ड्रॉइंग जारी करने से फोर्ज उपकरणों की पूर्व-तैयारी कर सकता है और प्रेस समय की बुकिंग कर सकता है। एक बार डिलीवरी समय-सारणी अंतिम हो जाने के बाद, आपके थोक आदेश के लिए सामग्री और क्षमता को आरक्षित कर लिया जाता है, जिससे यह प्रतिस्पर्धी मांगों से सुरक्षित रहता है। जो खरीदार बंद करने की अवधि से पहले ड्रॉइंग्स साझा करते हैं, उन्हें सबसे विस्तृत शुरुआत की तारीखों का चयन करने का अवसर प्राप्त होता है।
महत्वपूर्ण प्रोफाइल्स के लिए ड्यूल-टूलिंग का अनुरोध करें और अपने मिश्र धातु के लिए कच्चे माल के पूर्व-स्टॉक का अनुरोध करें। जस्ट-इन-टाइम तर्क दोनों तरफ से काम करता है: पूर्व-स्थापित स्टॉक और स्टैंडबाय मॉल्ड्स कंप्रेसर ब्लेड के लंबे निर्माण नेतृत्व समय को एक छोटे, भरोसेमंद समय में बदल देते हैं जिसे प्लानर अपनी योजना में सुरक्षित रूप से शामिल कर सकता है।
प्रश्न 1: एक बल्क कंप्रेसर ब्लेड ऑर्डर के लिए वास्तविक नेतृत्व समय क्या है? उत्तर: एक बल्क कंप्रेसर ब्लेड ऑर्डर के लिए वास्तविक नेतृत्व समय तीन से आठ सप्ताह के बीच होता है, जबकि ड्रॉइंग्स जारी कर दी गई हों और सामग्री तैयार कर ली गई हो। 3-मॉल्ड फोर्जिंग और पूर्व-स्टॉक की गई मिश्र धातु इस समय सीमा को और कम कर देती है। जटिल सुपर-मिश्र धातुओं या पहली बार की टूलिंग के मामले में कई सप्ताह अतिरिक्त लग सकते हैं। अपने संयंत्र के साथ बंद करने की तारीखों की पुष्टि करने से पहले प्रेस क्षमता और टूलिंग की स्थिति की पुष्टि कर लें।
प्रश्न 2: 3-मॉल्ड तकनीक निर्माण नेतृत्व समय को क्यों कम करती है? उत्तर: 3-मॉल्ड प्रौद्योगिकी एक ही प्रेस स्ट्रोक में तीन कैविटीज़ को समानांतर चलाकर फोर्ज्ड आउटपुट को तीन गुना बढ़ा देती है। अतिरिक्त प्रेस घंटों के बिना बैच उत्पादन की गति बढ़ जाती है। यह समानांतर मॉल्डिंग बल्क कार्यक्रमों के त्वरित पूरा होने का मुख्य कारण है। पूर्व-निर्मित टूलिंग और छिपे हुए मॉल्ड परिवर्तन के साथ संयोजित होने पर, कम्प्रेसर ब्लेड के बल्क ऑर्डर का विनिर्माण लीड टाइम तेज़ी से कम हो जाता है, जबकि आकारिक गुणवत्ता ISO 9001 के अंतर्गत नियंत्रित रहती है।
प्रश्न 3: खरीदार बड़े ऑर्डर के लिए डिलीवरी शेड्यूल को कैसे कम कर सकते हैं? उत्तर: खरीदार ड्रॉइंग्स को जल्दी जारी करके, ड्यूअल-टूलिंग का अनुरोध करके और निर्दिष्ट मिश्र धातु के लिए कच्चे माल का पूर्व-स्टॉकिंग करके डिलीवरी शेड्यूल को कम करते हैं। उत्पादन क्षमता के आरक्षण को तय करने से बल्क ऑर्डर को प्रतिस्पर्धी मांग से सुरक्षित रखा जाता है। आपूर्तिकर्ता की आपूर्ति श्रृंखला के साथ जल्दी समन्वय से अनावश्यक सप्ताहों की प्रतीक्षा रोकी जा सकती है। स्पष्ट संचार डिलीवरी शेड्यूल को भविष्यवाणी योग्य और समय पर रखता है।
प्रश्न 4: फोर्ज्ड ब्लेड्स के लिए PPAP कब अनुरोध किया जाना चाहिए? उत्तर: पीपीएपी की मांग तब की जानी चाहिए जब कंप्रेसर ब्लेड किसी सुरक्षा-महत्वपूर्ण या विनियमित ट्रेन में प्रवेश करता है, या जब कोई नया प्रोफ़ाइल पहली बार चलता है। यह बड़े पैमाने पर उत्पादन से पहले प्रक्रिया क्षमता और दस्तावेज़ीकरण की पुष्टि करता है। अधिकांश मानक पुनर्आदेश केवल आईएसओ ९००१ नियंत्रण पर आधारित होते हैं, लेकिन पीपीएपी उन स्थितियों में अतिरिक्त आश्वासन प्रदान करता है जहाँ डाउनटाइम का जोखिम गंभीर और अनियोजित हो।
प्रश्न 5: एमओक्यू और अंतिम लीड टाइम को सबसे अधिक कौन-कौन से कारक प्रभावित करते हैं? उत्तर: कंप्रेसर ब्लेड के लिए एमओक्यू और अंतिम लीड टाइम मिश्र धातु के प्रकार, प्रोफ़ाइल की जटिलता, टूलिंग की स्थिति और प्रेस क्षमता पर निर्भर करते हैं। स्टॉक में उपलब्ध सामान्य स्टेनलेस या इनकोनेल ग्रेड के लिए छोटे न्यूनतम ऑर्डर की आवश्यकता होती है। दुर्लभ सुपरअलॉय या नई टूलिंग दोनों एमओक्यू और विनिर्माण लीड टाइम को बढ़ा देती हैं। प्रारंभिक ड्रॉइंग जारी करना और ड्यूल-टूलिंग बल्क ऑर्डर को कड़े समयसीमा पर बनाए रखती है।