 EN

how-short-is-the-lead-time-for-bulk-compressor-blade-orders, how-short-is-the-lead-time-for-bulk-compressor-blade-orders, /news
EN
2026/10/13
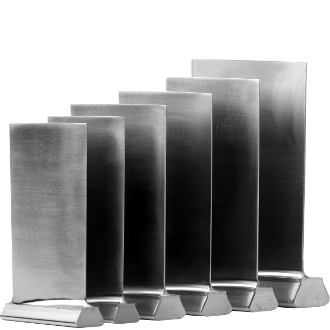
Köpare som planerar en underhållskampanj ställer alltid samma fråga: hur kort är ledtiden för en partibeställning av kompressorskivor? Det ärliga svaret beror på ritningar, material och kapacitet – men modern smidesproduktion kan kraftigt förkorta den om rätt åtgärder vidtas tidigt.
En operatör i Mellanöstern som kör en mekaniskt driven gasturbin skickade kompletta ritningar och materialspecifikationer till smide. Leverantören tillverkade högprecisionssmidda skivor genom en patentregistrerad 3-formsteknik och skickade partiet inom ett kort tidsfönster. Efter installation körde aggregatet felfritt och uppfyllde alla prestandamål som köparen hade satt från dag ett.
Kunden släppte CAD-ritningar, legeringsspecifikationen (Inconel 718) och toleransområdet redan i förväg. Eftersom råmaterialet redan fanns i lager upplevde smidesverket inga leveransfördröjningar. Serietillverkningen startade samma vecka, och den första artikeln godkändes vid den initiala inspektionen utan korrigerande återkopplingar eller sena överraskningar. Köparen delade även inspektionskontrollpunkterna i förväg, vilket eliminerade tvetydigheter under granskningen och höll serien på dess ursprungliga spår.
En lång ledtid tvingar anläggningar att förlänga avbrott eller driva degraderade enheter. Varje vecka med stoppad produktion minskar intäkterna och ökar risken för kedjereaktioner av fel genom hela processen. För en gasturbin kan en försenad serie kompressorskivor innebära en sexsiffrig förlust per dag under perioder med hög efterfrågan – innan ens en enda skiva har skickats.
Traditionell enkelhålsverktygning smider ett blankstykke per slag. 3-molds-tekniken placerar tre hål i en synkroniserad kluster, vilket trefaldigar produktionen per presscykel. Denna parallella formning är den enskilt största faktorn bakom kortare tillverkningsledtid för en stor order av kompressorblad, eftersom genomströmningen ökar utan att fler presstid krävs.
Omställning av formskålar tar kalenderdagar på konventionella linjer. Förmonterad dubbelverktygning gör att en formskål kan köras samtidigt som den andra ställs in, vilket döljer omställningen bakom produktionen. En stabil produktionskapacitet kombinerad med förmonterade verktyg säkerställer att schemat fortskrider istället för att vänta på inställning, så en stor order framskrids vid varje skift.
Smidda partier följer ISO 9001-produktionskontroll med dokumenterade processparametrar och spårbara kontrollprotokoll. Där applikationen kräver det bekräftar PPAP-inlämning kapaciteten innan volymproduktionen påbörjas. Denna disciplinerade kontroll förhindrar omarbetningsloopar som annars sträcker ut leveranskedjan och den lovade leveranstiden för köparen.
Tidig publicering av ritningar gör att smidekan förbereda verktyg och boka presskapacitet i förväg. När leveransschemat är fastställt reserveras material och kapacitet för ditt stora order, vilket skyddar det mot konkurrerande efterfrågan. Köpare som delar ritningar före avbrottstiden får tillgång till bredast möjliga uppsättning startdatum.
Begär dubbelverktyg för kritiska profiler och begär förstockning av råmaterial för din legering. Just-in-time-logiken fungerar åt båda hållen: förpositionerad lagerhållning och reservgjutformar omvandlar en lång tillverkningsgenomloppstid för en kompressorskiva till en kort, förutsägbar genomloppstid som planeraren kan försvara.
Fråga 1: Vad är en realistisk genomloppstid för en stor order av kompressorskivor? Svar: En realistisk genomloppstid för en stor order av kompressorskivor ligger mellan tre och åtta veckor från och med att ritningarna släpps och materialet är på plats. 3-gjutforms-smide och förstockad legering minskar ytterligare tidsfönstret. Komplexa superlegeringar eller första gången verktyg används lägger till flera veckor. Bekräfta presskapaciteten och verktygsstatusen innan du fastställer avbrottens datum med ditt verk.
Fråga 2: Varför minskar 3-gjutforms-tekniken tillverkningsgenomloppstiden? Svar: 3-formtekniken tripplar smidesutbytet per pressstöt genom att köra tre formhål parallellt. Genomloppshastigheten för serieproduktion ökar utan extra presstid. Denna parallella formning är den främsta anledningen till att stora produktionsprogram slutförs snabbare. I kombination med förproducerad verktygsmaskinering och dold formbyte minskar tillverkningstiden för en stor order av kompressorskivor kraftigt, samtidigt som dimensionell kvalitet hålls under kontroll enligt ISO 9001.
Fråga 3: Hur kan köpare förkorta leveranstiden för en stor order? Svar: Köpare förkortar leveranstiden genom att lämna ut ritningar tidigt, begära dubbelverktygning och förvara råmaterial i den specificerade legeringen. Att säkra produktionskapacitetsreserven skyddar den stora ordern mot konkurrerande efterfrågan. Tidig samordning med leverantörens leveranskedja förhindrar onödiga veckor av väntan. Tydlig kommunikation gör att leveranstiden förblir förutsägbar och på spåret.
Fråga 4: När ska PPAP begäras för smidda skivor? Svar: PPAP bör begäras när kompressorskivan går in i en säkerhetskritisk eller reglerad tågapplikation, eller när en ny profil körs för första gången. Det bekräftar processens kapabilitet och dokumentation innan volymproduktionen påbörjas. De flesta standardbeställningar av kompressorskivor bygger endast på ISO 9001-kontroll, men PPAP ger ytterligare säkerhet där risken för driftstopp är allvarlig och oförutsedd.
Fråga 5: Vilka faktorer påverkar MOQ och den slutliga ledtiden mest? Svar: MOQ och den slutliga ledtiden för en kompressorskiva beror på legeringstyp, profilkomplexitet, verktygsstatus och presskapacitet. Vanliga rostfria stål- eller Inconel-legeringar med lagerbehåll kräver lägre minimibeställningskvantiteter. Sällsynta superlegeringar eller nya verktyg ökar både MOQ och tillverkningsledtiden. Att släppa ritningen tidigt och använda dubbelverktyg hjälper till att hålla stora beställningar på en stram tidplan.