 EN

how-short-is-the-lead-time-for-bulk-compressor-blade-orders, how-short-is-the-lead-time-for-bulk-compressor-blade-orders, /news
EN
2026/10/13
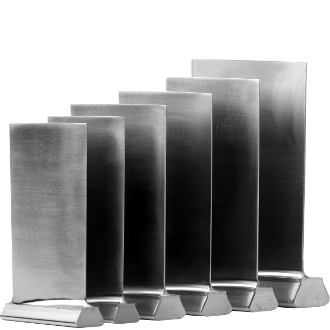
Zakupcy planujący kampanię konserwacyjną zadają zawsze to samo pytanie: jak krótki jest czas realizacji hurtowego zamówienia łopatek sprężarki? Szczera odpowiedź zależy od rysunków, materiału i dostępnej mocy produkcyjnej – jednak nowoczesne kucie pozwala znacznie skrócić ten czas, o ile odpowiednie kroki zostaną podjęte wcześnie.
Operator z Bliskiego Wschodu, eksploatujący turbinę gazową napędzaną mechanicznie, przesłał kuźni kompletne rysunki oraz specyfikacje materiału. Dostawca wyprodukował wysokoprecyzyjne kute łopatki przy użyciu opatentowanej technologii trzech form i wysłał partię w krótkim okresie. Po montażu urządzenie pracowało bez zarzutu, spełniając wszystkie cele wydajnościowe określone przez zakupca od pierwszego dnia.
Klient udostępnił rysunki CAD, specyfikację stopu (Inconel 718) oraz zakres tolerancji na wczesnym etapie. Ponieważ surowiec był już dostępny w magazynie, hutnik nie napotkał opóźnień w zakupie. Produkcja partii rozpoczęła się w tym samym tygodniu, a inspekcja pierwszego egzemplarza zakończyła się powodzeniem przy pierwszym przesłaniu – bez konieczności korekty ani niespodzianek w późniejszym etapie. Zamawiający podał również punkty kontroli inspekcyjnej na wczesnym etapie, co wyeliminowało niejednoznaczności podczas przeglądu i zapewniło utrzymanie partii w pierwotnym harmonogramie.
Długi czas realizacji zmusza zakłady do przedłużania przestoju lub eksploatacji jednostek w obniżonej sprawności. Każdy tydzień przerwy w produkcji zmniejsza przychód i zwiększa ryzyko awarii łańcuchowych w całym układzie. W przypadku turbiny gazowej opóźnienie w dostawie zestawu łopatek sprężarki masowej może oznaczać dzienne straty w wysokości kilkuset tysięcy dolarów w okresie szczytowego popytu – jeszcze przed wysyłką jakichkolwiek łopatek.
Tradycyjne formy jednopustkowe wykuwają jedną surową część na jeden uderzenie. Technologia trzypustkowa umieszcza trzy pustki w zsynchronizowanym skupieniu, potrając wydajność na jeden cykl prasy. To równoległe formowanie jest najważniejszym czynnikiem skracającym czas realizacji zamówienia seryjnego łopatek sprężarki, ponieważ przepustowość rośnie bez konieczności wydłużania czasu pracy pras.
Wymiana form pochłania dni kalendarzowe na tradycyjnych liniach. Wstępnie zbudowane podwójne zestawy form pozwalają na jednoczesną pracę jednej pustki podczas przygotowywania drugiej, co ukrywa czas wymiany za produkcją. Stała zdolność produkcyjna wraz z wstępnie przygotowanymi formami zapewnia ciągłość harmonogramu zamiast postoju na czekanie na uruchomienie, dzięki czemu zamówienie seryjne postępuje w każdej zmianie.
Wytłaczane partie są produkowane zgodnie z normą ISO 9001, z udokumentowanymi parametrami procesu oraz śledzonymi rejestracjami kontroli jakości. Tam, gdzie wymaga tego zastosowanie, przed rozpoczęciem masowej produkcji przekazywane jest potwierdzenie zdolności produkcyjnej (PPAP). Taka dyscyplinowana kontrola zapobiega powtarzaniu operacji, które w przeciwnym razie wydłużałyby łańcuch dostaw oraz terminy dostawy ustalone wobec kupującego.
Wczesne udostępnienie rysunków pozwala hutniowi na wcześniejsze przygotowanie narzędzi i zarezerwowanie czasu pracy pras. Gdy harmonogram dostaw zostaje ustalony, materiały i moc produkcyjna są rezerwowane na rzecz Twojego zamówienia hurtowego, co chroni je przed konkurencyjnym zapotrzebowaniem. Kupujący, którzy udostępniają rysunki przed okresem przestoju, uzyskują najszerszy wybór możliwych dat rozpoczęcia realizacji.
Zażądaj jednoczesnego wykorzystania dwóch zestawów narzędzi do kluczowych profili i poproś o wcześniejsze zapasowanie surowca dla Twojego stopu. Logika just-in-time działa w obie strony: zapasowe materiały i gotowe do użycia matryce przekształcają długi czas realizacji zamówienia na łopatkę sprężarki w krótki, przewidywalny okres, który planista może uzasadnić.
Pytanie 1: Jaki jest realistyczny czas realizacji zamówienia na dużą partię łopatek sprężarki? Odpowiedź: Realistyczny czas realizacji zamówienia na dużą partię łopatek sprężarki wynosi od trzech do ośmiu tygodni od momentu zatwierdzenia rysunków i przygotowania materiału. Użycie technologii kucia z trzema matrycami oraz wcześniejsze zapasowanie stopu skraca ten okres jeszcze bardziej. Złożone stopy żaroodporne lub pierwsze użycie nowych narzędzi wydłużają czas realizacji o kilka tygodni. Przed ustaleniem terminów postoju w Twojej fabryce potwierdź dostępność prasy oraz stan gotowości narzędzi.
Pytanie 2: Dlaczego technologia z trzema matrycami skraca czas realizacji produkcji? Odpowiedź: technologia trzech form zwiększa trzykrotnie wydajność kucia na jeden uderzenie prasy, uruchamiając trzy wnęki równolegle. Przepustowość produkcji seryjnej rośnie bez konieczności wydłużania czasu pracy prasy. To kucie równoległe stanowi główny powód szybszego zakończenia programów masowych. W połączeniu z gotowymi do użycia narzędziami oraz ukrytą wymianą form skraca się znacznie czas realizacji zamówienia masowego łopatek sprężarki, przy jednoczesnym utrzymaniu kontrolowanej jakości wymiarowej zgodnie z normą ISO 9001.
Pytanie 3: W jaki sposób nabywcy mogą skrócić harmonogram dostawy dużego zamówienia? Odpowiedź: Nabywcy skracają harmonogram dostawy, wcześnie udostępniając rysunki, zlecając jednoczesne wykonywanie dwóch zestawów narzędzi oraz zapasowe magazynowanie surowca z określonego stopu. Zablokowanie rezerwy mocy produkcyjnej chroni zamówienie masowe przed konkurencyjnym zapotrzebowaniem. Wczesna koordynacja z łańcuchem dostaw dostawcy eliminuje niepotrzebne tygodnie oczekiwania. Jasna komunikacja zapewnia przewidywalność i terminowość harmonogramu dostawy.
Pytanie 4: Kiedy należy zażądać dokumentacji PPAP dla kowanych łopatek? Odpowiedź: PPAP powinno zostać zażądane, gdy łopatka sprężarki wchodzi do systemu krytycznego pod względem bezpieczeństwa lub uregulowanego, albo gdy nowy profil jest uruchamiany po raz pierwszy. Potwierdza to zdolność procesu oraz dokumentację przed produkcją seryjną. Większość standardowych zamówień powtórzonych opiera się wyłącznie na kontroli zgodnie z normą ISO 9001, ale PPAP zapewnia dodatkową pewność tam, gdzie ryzyko przestoju jest wysokie i nieplanowane.
Pytanie 5: Które czynniki najbardziej wpływają na minimalną ilość zamówienia (MOQ) oraz ostateczny czas realizacji? Odpowiedź: Minimalna ilość zamówienia (MOQ) oraz ostateczny czas realizacji dla łopatki sprężarki zależą od typu stopu, złożoności profilu, stanu narzędzi oraz dostępności prasy. Typowe stopy ze stali nierdzewnej lub Inconelu z zapasów wymagają mniejszych minimalnych ilości. Rzadkie superstopy lub nowe narzędzia zwiększają zarówno MOQ, jak i czas produkcji. Wczesne przekazanie rysunków technicznych oraz stosowanie dwóch zestawów narzędzi pozwalają utrzymać duże zamówienie w ścisłym harmonogramie.