 EN

how-short-is-the-lead-time-for-bulk-compressor-blade-orders, how-short-is-the-lead-time-for-bulk-compressor-blade-orders, /news
EN
2026/10/13
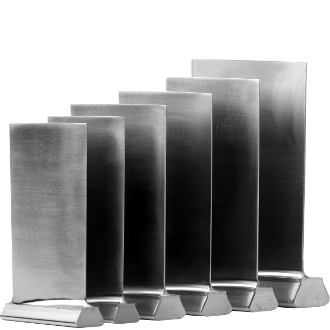
Compradores que planejam uma campanha de manutenção sempre fazem a mesma pergunta: qual é o menor prazo de entrega para um pedido em grande volume de lâminas de compressor? A resposta honesta depende dos desenhos, do material e da capacidade — mas o forjamento moderno pode reduzi-lo drasticamente quando as etapas certas são tomadas precocemente.
Um operador do Oriente Médio que opera uma turbina a gás acionada mecanicamente enviou desenhos completos e especificações de material ao forjador. O fornecedor produziu lâminas forjadas de alta precisão mediante tecnologia patenteada de três moldes e expediu o lote dentro de uma janela curta. Após a instalação, a unidade operou impecavelmente, atendendo a todas as metas de desempenho definidas pelo comprador desde o primeiro dia.
O cliente liberou os desenhos CAD, a especificação da liga (Inconel 718) e a faixa de tolerância desde o início. Com a matéria-prima já em estoque, a fundição não enfrentou atrasos na aquisição. A produção em lote começou na mesma semana, e a inspeção do primeiro artigo foi aprovada na submissão inicial, sem ciclos corretivos nem surpresas tardias. O comprador também compartilhou antecipadamente os pontos de inspeção, o que eliminou ambiguidades durante a revisão e manteve o lote no cronograma original.
Prazos de entrega prolongados forçam as fábricas a estender paradas ou a operar unidades degradadas. Cada semana de produção interrompida reduz a receita e aumenta o risco de falhas em cascata ao longo do sistema. Para uma turbina a gás, um conjunto atrasado de pás de compressor de grande porte pode representar uma perda diária de seis dígitos durante o período de demanda máxima, ainda antes de qualquer pá ser expedida.
As ferramentas tradicionais de cavidade única forjam uma peça bruta por golpe. A tecnologia de molde triplo posiciona três cavidades em um agrupamento sincronizado, triplicando a produção por ciclo de prensa. Essa moldagem paralela é o fator isolado mais importante para reduzir o tempo de entrega na fabricação de grandes volumes de palhetas de compressor, pois a produtividade aumenta sem acréscimo de horas de prensa.
A troca de moldes consome dias corridos nas linhas convencionais. As ferramentas duplas pré-montadas permitem que uma cavidade opere enquanto a segunda é configurada, ocultando a troca de moldes atrás da produção. A capacidade de produção estável, aliada às ferramentas pré-estocadas, mantém o cronograma em andamento em vez de aguardar configurações, de modo que um grande pedido avança em cada turno.
Lotes forjados seguem o controle de produção ISO 9001, com parâmetros de processo documentados e registros de inspeção rastreáveis. Quando a aplicação exige, a submissão PPAP confirma a capacidade antes das produções em volume. Esse controle disciplinado evita ciclos de retrabalho que, de outra forma, alongariam a cadeia de suprimentos e o cronograma de entrega prometido ao comprador.
A liberação antecipada de desenhos permite que a forjaria prepare previamente as ferramentas e reserve tempo na prensa. Uma vez fixado o cronograma de entrega, os materiais e a capacidade são reservados especificamente para seu pedido em volume, protegendo-o da demanda concorrente. Compradores que compartilham os desenhos antes da janela de interrupção obtêm o maior leque possível de datas de início.
Solicite a ferramenta dupla para perfis críticos e peça o pré-estoque de matéria-prima para sua liga. A lógica do just-in-time funciona nos dois sentidos: estoque pré-posicionado e moldes em espera transformam um longo prazo de fabricação para uma pá de compressor em um prazo curto e previsível, que o planejador pode justificar.
Pergunta 1: Qual é um prazo realista para um pedido em grande volume de pás de compressor? Resposta: Um prazo realista para um pedido em grande volume de pás de compressor varia de três a oito semanas após a liberação dos desenhos e o posicionamento da matéria-prima. A forjagem com três moldes e a liga pré-estocada reduzem ainda mais esse prazo. Superligas complexas ou ferramentas novas acrescentam várias semanas. Confirme a capacidade da prensa e o status das ferramentas antes de definir as datas de parada com sua unidade fabril.
Pergunta 2: Por que a tecnologia de três moldes encurta o prazo de fabricação? Resposta: a tecnologia de 3 moldes triplica a produção forjada por golpe de prensa, operando três cavidades em paralelo. A produtividade da produção em lote aumenta sem necessidade de horas adicionais de prensa. Essa moldagem em paralelo é o motivo principal pelo qual programas em grande volume são concluídos mais rapidamente. Combinada com ferramentais pré-fabricados e troca de moldes oculta, o tempo de entrega para um pedido em grande volume de palhetas de compressor reduz-se acentuadamente, enquanto a qualidade dimensional permanece controlada conforme a norma ISO 9001.
Pergunta 3: Como os compradores podem reduzir o prazo de entrega de um grande pedido? Resposta: Os compradores encurtam o prazo de entrega ao liberar os desenhos antecipadamente, solicitando ferramentais duplos e estocagem prévia do material bruto na liga especificada. O bloqueio da reserva de capacidade produtiva protege o pedido em grande volume contra demandas concorrentes. O alinhamento antecipado com a cadeia de suprimentos do fornecedor evita semanas desnecessárias de espera. A comunicação clara mantém o prazo de entrega previsível e dentro do cronograma.
Pergunta 4: Quando deve ser solicitado o PPAP para palhetas forjadas? Resposta: O PPAP deve ser solicitado quando a pá do compressor entra em um trem de segurança crítica ou regulamentado, ou quando um novo perfil é executado pela primeira vez. Ele confirma a capacidade do processo e a documentação antes da produção em volume. A maioria das reordens padrão baseia-se exclusivamente no controle ISO 9001, mas o PPAP adiciona garantia onde o risco de tempo de inatividade é grave e imprevisto.
Pergunta 5: Quais fatores mais afetam a quantidade mínima de pedido (MOQ) e o prazo final de entrega? Resposta: A quantidade mínima de pedido (MOQ) e o prazo final de entrega para uma pá de compressor dependem do tipo de liga, da complexidade do perfil, do estado das ferramentas e da capacidade da prensa. Ligas comuns de aço inoxidável ou Inconel com estoque disponível exigem quantidades mínimas menores. Superligas raras ou ferramentas novas aumentam tanto a MOQ quanto o prazo de fabricação. A liberação antecipada dos desenhos técnicos e o uso de ferramentas duplas mantêm o grande pedido dentro de um cronograma rigoroso.