 EN

how-short-is-the-lead-time-for-bulk-compressor-blade-orders, how-short-is-the-lead-time-for-bulk-compressor-blade-orders, /news
EN
2026/10/13
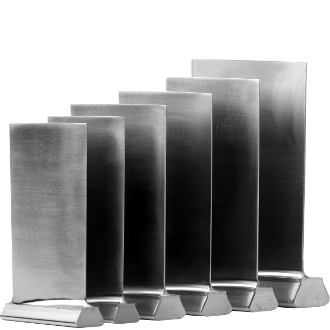
A karbantartási kampányt tervező vásárlók mindig ugyanazt a kérdést teszik fel: mennyire rövid a szállítási határidő egy nagykereskedelmi kompresszorlapát-rendelés esetén? A őszinte válasz a rajzoktól, az anyagtól és a kapacitástól függ – de a modern kovácsolás jelentősen lerövidítheti, ha a megfelelő lépéseket időben megtesszük.
Egy közép-keleti üzemeltető, aki egy mechanikusan hajtott gázturbinát üzemeltet, teljes rajzokat és anyagspecifikációkat küldött a kovácsműhelynek. A szállító a szabadalmazott háromforma-technológiával nagy pontosságú kovácsolt lapátokat állított elő, és a tételt rövid időn belül kiszállította. A telepítés után az egység hibátlanul működött, és minden teljesítménycél elérésre került, amelyet a vásárló már az első naptól meghatározott.
A vevő előre kiadta a CAD-rajzokat, az ötvözet specifikációját (Inconel 718) és a tűréshatárokat. Mivel a nyersanyag már raktáron volt, a kovácsoló üzemnek nem jelentkezett beszerzési késés. A tételgyártás ugyanabban a héten megkezdődött, és az első minta vizsgálata az első benyújtáskor sikeresen lezárult, javító ciklusok vagy késői meglepetések nélkül. A vevő emellett előre megosztotta a vizsgálati ellenőrzési pontokat is, amelyek eltávolították a bizonytalanságot az értékelés során, és így a tétel eredeti ütemtervén maradt.
A hosszú szállítási határidő kényszeríti a gyártóüzemeket, hogy meghosszabbítsák a leállásokat, vagy csökkentett teljesítményen üzemelő egységeket üzemeltessenek. Minden egyes hétnyi leállás bevételkiesést eredményez, és növeli a hibák láncszerű felerősödésének kockázatát az egész berendezésben. Egy gázturbinánál egy későn szállított tömeges kompresszorlapát-készlet naponta több százezer dolláros veszteséget jelenthet csúcsidőszakban, még mielőtt bármelyik lapát elhagyta volna a gyárat.
A hagyományos, együreges szerszámozás minden ütésre egy darabot kovácsol. A 3-üreges technológia három üreges kavitást helyez el szinkronizált csoportban, így a sajtóciklusonkénti kimenet háromszorosára nő. Ez a párhuzamos öntés a legnagyobb tényező a kompresszorlapát-tömegrendelések gyártási előállítási idejének csökkentésében, mivel a termelési kapacitás nő anélkül, hogy további sajtóórákat kellene hozzáadni.
A formaátállítás napokat vesz igénybe a hagyományos gyártósorokon. Az előre elkészített kettős szerszámozás lehetővé teszi, hogy az egyik üreg futás közben legyen, miközben a második beállítás alatt áll, így a formaátállítás a termelés mögött rejtőzik. A folyamatos termelési kapacitás és az előre felállított szerszámozás biztosítja, hogy az ütemterv továbbhaladjon a beállítás várakozása helyett, ezért a tömegrendelés minden műszakban halad.
A kovácsolt tételként gyártott termékek az ISO 9001-es gyártási vezérlési szabvány szerint készülnek, dokumentált folyamatparaméterekkel és nyomon követhető ellenőrzési jegyzőkönyvekkel. Amennyiben az alkalmazás ezt megköveteli, a PPAP-ben (Production Part Approval Process) történő benyújtás megerősíti a gyártási képességet a tömeggyártás megkezdése előtt. Ez a szigorú vezérlés megakadályozza a javítási ciklusokat, amelyek egyébként megnyújtanák a beszerzési láncot és a vevő számára ígért szállítási határidőt.
A korai rajzkiadás lehetővé teszi a kovácsműhely számára, hogy előzetesen előkészítse az eszközöket és lefoglalja a sajtó gépidőt. Miután az átadási ütemtervet véglegesítették, az anyagokat és a kapacitást a nagyobb rendelésre foglalják le, így védelmet nyújtanak a versenyző igényekkel szemben. Azok a vevők, akik a karbantartási szünet előtt megosztják a műszaki rajzokat, a legnagyobb választékban tudnak kezdési dátumot választani.
Kérje a kritikus profilokra vonatkozó kettős szerszámozást, és igényelje nyersanyag-előkészítést ötvözetéhez. A just-in-time logika mindkét irányban működik: az előre elhelyezett készlet és a tartalék szerszámok egy hosszú gyártási előrejelzési időt – például egy kompresszorlapát esetében – rövid, jósolható időszakra csökkentik, amit a tervező biztosan meg tud védeni.
1. kérdés: Mi egy valósághű gyártási előrejelzési idő egy nagyobb mennyiségű kompresszorlapát-rendelés esetén? Válasz: Egy nagyobb mennyiségű kompresszorlapát-rendelés valósághű gyártási előrejelzési ideje három–nyolc hét között mozog, miután a rajzok kiadásra kerültek és az anyag előkészítésre került. A 3-szerszámos kovácsolás és az előraktározott ötvözet tovább csökkenti ezt az időszakot. Összetett szuperalapok vagy első alkalommal használt szerszámok több hetes késést eredményezhetnek. Erősítse meg a sajtó kapacitását és a szerszámok állapotát, mielőtt véglegesítené a karbantartási időpontokat a gyárával.
Kérdés 2: Miért rövidíti a gyártási előrejelzési időt a 3-szerszámos technológia? Válasz: a 3-szeletes technológia háromszorosára növeli a űrformázott alkatrészek gyártási mennyiségét az egyes sajtóütéseknél, mivel három üreg párhuzamosan működik. A tételgyártás teljesítménye nő anélkül, hogy további sajtóórákra lenne szükség. Ez a párhuzamos űrformázás a fő oka annak, hogy a nagyobb tételű programok gyorsabban fejeződnek be. A már előre elkészített szerszámokkal és a rejtett szerszámváltással együtt a kompresszorlapátok nagy tételű rendelésének gyártási lead time-ja drasztikusan csökken, miközben a méretbeli minőség az ISO 9001 szabvány szerint marad ellenőrzött.
3. kérdés: Hogyan csökkenthetik a vásárlók a nagy rendelés szállítási határidejét? Válasz: A vásárlók a szállítási határidőt korai rajzkiadással, kettős szerszám kérésével és az előírt ötvözet nyersanyagának előzetes raktározásával csökkenthetik. A gyártási kapacitás fenntartásának lefoglalása megvédi a nagy tételű rendelést a versenyző igényektől. A beszállító ellátási láncával való korai egyeztetés elkerüli a felesleges hetekig tartó várakozást. Az egyértelmű kommunikáció biztosítja a szállítási határidő előrejelezhetőségét és betartását.
Kérdés 4: Mikor kell PPAP-t kérni az űrformázott lapátokhoz? Válasz: A PPAP kérésre akkor van szükség, amikor a kompresszorlapát biztonsági szempontból kritikus vagy szabályozott vonatra kerül, illetve amikor egy új profil első alkalommal fut le. Ez megerősíti a folyamatképességet és a dokumentációt a tömeggyártás megkezdése előtt. A legtöbb szokásos újrarendelés kizárólag az ISO 9001-es irányításon alapul, de a PPAP további biztonságot nyújt ott, ahol a leállás kockázata súlyos és tervezetlen.
5. kérdés: Mely tényezők befolyásolják leginkább a minimális rendelési mennyiséget (MOQ) és a végső szállítási határidőt? Válasz: A kompresszorlapát minimális rendelési mennyisége (MOQ) és végső szállítási határideje az ötvözet típusától, a profil bonyolultságától, az eszközök állapotától és a sajtó kapacitásától függ. A gyakori rozsdamentes acél- vagy Inconel-fajták készleten lévő anyagból kisebb minimális mennyiséget igényelnek. A ritka szuperszuperötvözetek vagy az új eszközök mind az MOQ-t, mind a gyártási szállítási határidőt növelik. A korai rajzkiadás és a kettős eszközhasználat segít a nagyobb rendelés időben történő teljesítésében.