 EN

EN
2026/10/13
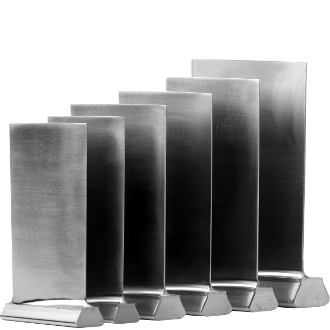
保守作業を計画しているバイヤーは、常におなじ質問をします。「一括でコンプレッサブレードを注文した場合、最短でどのくらいの納期が可能か?」正直な答えは、図面、材質、および当社の生産能力によって異なりますが、適切な手順を早期に実施すれば、最新の鍛造技術により、大幅に短縮することが可能です。
中東のオペレーターが、機械駆動式ガスタービン向けに、完全な図面と材質仕様書を鍛造メーカーに提供しました。サプライヤーは特許取得済みの3型金型技術を用いて高精度の鍛造ブレードを製造し、短期間で出荷しました。設置後、タービンは問題なく安定運転を開始し、バイヤーが初日から設定したすべての性能目標を達成しました。
顧客が事前にCAD図面、合金仕様(Inconel 718)、および公差範囲を提供した。原材料はすでに在庫にあり、鍛造メーカーは調達遅延を一切経験しなかった。量産はその週中に開始され、初品検査も初回提出で合格し、是正措置や予期せぬ遅延は発生しなかった。また、購買担当者が検査のチェックポイントを事前に共有してくれたため、レビュー時の曖昧さが解消され、量産スケジュールは当初の計画通りに進行した。
納期が長期化すると、工場は設備停止期間を延長せざるを得なかったり、性能低下中の機器を運用せざるを得なくなる。生産が1週間止まることで、収益が確実に減少し、さらに一連の機器全体に影響が及ぶリスクも高まる。例えばガスタービンの場合、バルクコンプレッサブレードセットの納入が遅れると、ブレードが実際に出荷される前でも、ピーク需要期には1日あたり6桁の金額の損失が発生する。
従来の単一キャビティ金型は、1ストロークで1個のブランクを成形します。3キャビティ技術では、3つのキャビティを同期したクラスター状に配置し、プレス1サイクルあたりの生産量を3倍に高めます。この並列成形方式は、コンプレッサブレードの大量注文において、製造リードタイムを短縮する最も大きな要因です。生産能力が向上する一方で、プレス稼働時間の追加は不要だからです。
従来の生産ラインでは、金型切替にカレンダーデイ(実日数)がかかります。予め組み立て済みのデュアル金型を用いれば、一方のキャビティで成形を継続している間に、他方のキャビティのセットアップを並行して行えます。これにより、金型切替作業を生産の合間に「隠す」ことが可能になります。安定した生産能力と事前準備された金型によって、工程はセットアップ待ちではなく、確実に進行します。そのため、大量注文でも各シフトごとに着実に進捗します。
鍛造製品のロットは、ISO 9001に基づく生産管理に従い、文書化された工程パラメーターとトレーサビリティのある検査記録を伴います。用途によっては、量産開始前にPPAP(部品承認プロセス)の提出により、製造能力を事前に確認します。こうした厳格な管理により、サプライチェーンや納期約束を延長させる再作業のサイクルを防ぎます。
図面を早期に発行することで、鍛造メーカーは金型の準備やプレス機の予約を事前に行えます。納期スケジュールが確定すれば、材料および設備能力が貴社の大量注文向けに確保され、他の需要との競合から守られます。停止期間(アウトエージ)の前に図面を共有するバイヤーは、最も幅広い開始日選択肢を得られます。
重要プロファイルについては、ダブルツーリングを要請し、ご使用の合金の原材料を事前に在庫化してください。ジャストインタイムの考え方には両面があります。つまり、事前に配置された在庫と待機中の金型を活用することで、コンプレッサブレードのような長納期部品の製造リードタイムを、短期間かつ予測可能な水準に短縮できます。これにより、生産計画担当者もスケジュールを確実に守ることができます。
質問 1: 大量発注におけるコンプレッサブレードの現実的な納期はどのくらいですか? Answer:<br> 大量発注におけるコンプレッサブレードの現実的な納期は、図面が承認され、材料の手配が完了した時点から3~8週間です。3金型鍛造方式および事前在庫化された合金を活用すれば、さらに短縮できます。一方、複雑な超合金や初回ツーリングの場合には、数週間の延長が必要になります。工場との停電日(メンテナンス期間)の確定に先立ち、プレス設備の稼働可能状況およびツーリングの準備状況を必ず確認してください。
質問2: なぜ3金型技術によって製造リードタイムが短縮されるのですか? Answer:<br> 3金型技術により、1回のプレス行程で3つの成形キャビティを並列運転することで、鍛造品の生産量が3倍になります。追加のプレス稼働時間なしに、ロット生産の処理能力が向上します。この並列成形が、大量受注案件の納期短縮を実現する最も重要な要因です。既製の金型や金型交換作業の隠蔽化と併用することで、コンプレッサブレードの大量受注案件における製造リードタイムが大幅に短縮され、ISO 9001に基づく寸法品質の管理も維持されます。
質問 3: 大口注文の納期を短縮するには、どのような方法がありますか? Answer:<br> 購入者は、図面を早期に発行し、二重金型の導入および指定合金の原材料の事前在庫化を依頼することで、納期を短縮できます。生産能力の確保を事前に確定しておくことで、他社案件との競合による遅延リスクを回避できます。また、サプライヤーのサプライチェーンと早期から連携を図ることで、不必要な待機期間(数週間)を防ぐことができます。明確なコミュニケーションにより、納期は予測可能かつ確実に守られます。
質問 4: 鍛造ブレードに対してPPAPをいつ要求すべきですか? Answer:<br> PPAPは、コンプレッサブレードが安全上重要な列車または規制対象列車に投入される場合、あるいは新規プロファイルを初めて製造する際に要求されます。これは量産開始前の工程能力および文書化の確認を目的としています。標準的な再発注の多くはISO 9001による管理のみで対応しますが、ダウンタイムのリスクが極めて高く、かつ予期しない事態が発生する可能性がある場合には、PPAPによる追加的な保証が求められます。
質問 5: MOQおよび最終納期に最も影響を与える要因は何ですか? Answer:<br> コンプレッサブレードのMOQおよび最終納期は、使用合金の種類、プロファイルの複雑さ、金型の準備状況、およびプレス設備の稼働状況によって左右されます。一般的なステンレス鋼やインコネル系合金で在庫がある場合は、比較的小さな最小発注数量で対応可能です。一方、希少な超合金や新規金型を必要とする場合は、MOQおよび製造リードタイムの両方が増加します。図面の早期提出や二重金型の活用により、大量発注でも納期を厳密に管理できます。