 EN

Turboreaktiv mator pərəsinin hansı yüksək temperatur müqaviməti standartlarına cavab verməsi lazımdır?
Aerodinamika və materiallar mühəndisliyi baxımından qaz turbininin daxilindəki iş şəraiti hər hansı bir konstruktiv komponentin dözməli olduğu ən ekstrem şəraitlərdən biridir. A turboreaktiv mator pərəsi on minlərlə dövr/dəqiqə sürəti ilə fırlanarkən yanma qazları ilə örtülmüş halda sadəcə mexaniki hissə deyil; bu, dəqiq mühəndisliklə yaradılmış termiki maneədir. Turbinin alınması, MRO planlaşdırılması və ya pərələrin təchizatı ilə məşğul olan hər kəs üçün onun seçilməsi və sertifikatlaşdırılmasının hansı temperatur müqaviməti standartlarına əsaslanmasını bilmək vacibdir.
Niyə temperatur dizayn məhdudiyyətinin əsas amilidir
Temperatur müqaviməti hər bir turboreaktiv mator pərəsi aydın bir səbəbdən spesifikasiya: müasir yüksək keçiricilikli turboventilyator mühərrik və sənaye qaz turbinləri, qorunmamış metalların ərimə temperaturunu adətən aşan yanma temperaturlarında işləyir. İrəliləmiş kommersiya mühərriklerində turbinin giriş temperaturu bəzi dizaynlarda indi 1700°C-dən çox olur, hətta orta səviyyəli sənaye qaz turbinləri də yüksək təzyiqli turbin (HPT) pərlərini 1200°C-dən yuxarı qaz temperaturlarına məruz buraxır.
Pərənin özü bu şəraitdə yalnız xammal istilik davamlılığı ilə dayanamır. Bir neçə amilin birləşməsi — yüksek Temperatur Alüyasi material seçimi, daxili soyutma kanallarının həndəsisi, istilik maneəsi örtükləri (TBC), və sertifikatlaşdırma standartları — pərənin planlaşdırılan xidmət müddətini tamamlamasını ya da erkən sıradan çıxmasını müəyyən edir. Hər bir amil müəyyən standartlarla tənzimlənir ki, bu standartlar mühərrikin mövqeyinə və iş rejiminə uyğun olmalıdır.
Mühərrikin mövqeyinə görə turbin pərəsinin temperatur həddi
Standartlar pərənin mühərrikdə yerləşdiyi yerdən asılı olaraq əhəmiyyətli dərəcədə fərqlənir. Vəziyyətə görə təsnifat müəyyən material sertifikatlaşdırma tələblərini izləməyi asanlaşdırır:
- Yüksək Təzyiqli Turbin (YTT) Pərələri – Birinci Dəstə: Bunlar ən yüksək istilik yüklənməsini daşıyır. İleri daxili soyutma sistemləri ilə belə, pərə səthinin metal temperaturu adətən 900°C–1050°C çatır. Tək kristallı nikel superleqirli alətlər bu tətbiqlər üçün sertifikatlaşdırma həddini 1100°C-dən artıq qaldırır. Bu, ən ciddi yüksek Temperatur Alüyasi tələblərin tətbiq olunduğu yerdir.
- Yüksək Təzyiqli Turbin – Sonrakı Dəstələr: Yanma qazları genişləndikcə və soyudulduqca metal temperaturu dəstədən dəstəyə azalır. İkinci və üçüncü dəstə YTT pərələri metal temperaturunu 750°C–900°C aralığında görə bilər ki, bu da adətən konvensional tökmə və ya istiqamətli bərkidilmiş leqirlərin istifadəsinə imkan verir.
- Aşağı Təzyiqli Turbin (ATT) Pərələri: Əsasən 700°C-dən aşağı temperaturda işləyən aşağı təzyiqli turbin pərləri (LPT) daha aşağı sınaqdan keçmiş superərintilərə dözməyə qabiliyyətli olur və maksimum temperatur imkanından çox yorulma və sürüşməyə davamlılığa diqqət yetirir.
- Kompresor Pərləri: Müasir mühərriklerin ön kompresor pərləri adətən 500°C-dən aşağı temperaturda işləyir, burada titan ərintiləri və daha az nikel ehtiva edən dövranmış ərintilər standartdır. Yuxarı sıxılmış hava temperaturuna məruz qalan arxa kompresor pillələri 600–650°C-ə yaxınlaşa bilər; bu halda nikel əsaslı ərintilər əhəmiyyət kazanır.
Pər mövqeyinə uyğun ərinti sinfi seçimi mühərrik OEM-inin hissə spesifikasiyalarında nəzərdə tutulan bir sertifikatlaşdırma tələbidir və yalnız mühəndislik üstünlüyü deyil; bununla əlaqədar AMS və ASTM standartları da bu tələbi əks etdirir.
Əsas yüksək temperatur ərintisi standartları: AMS və ASTM
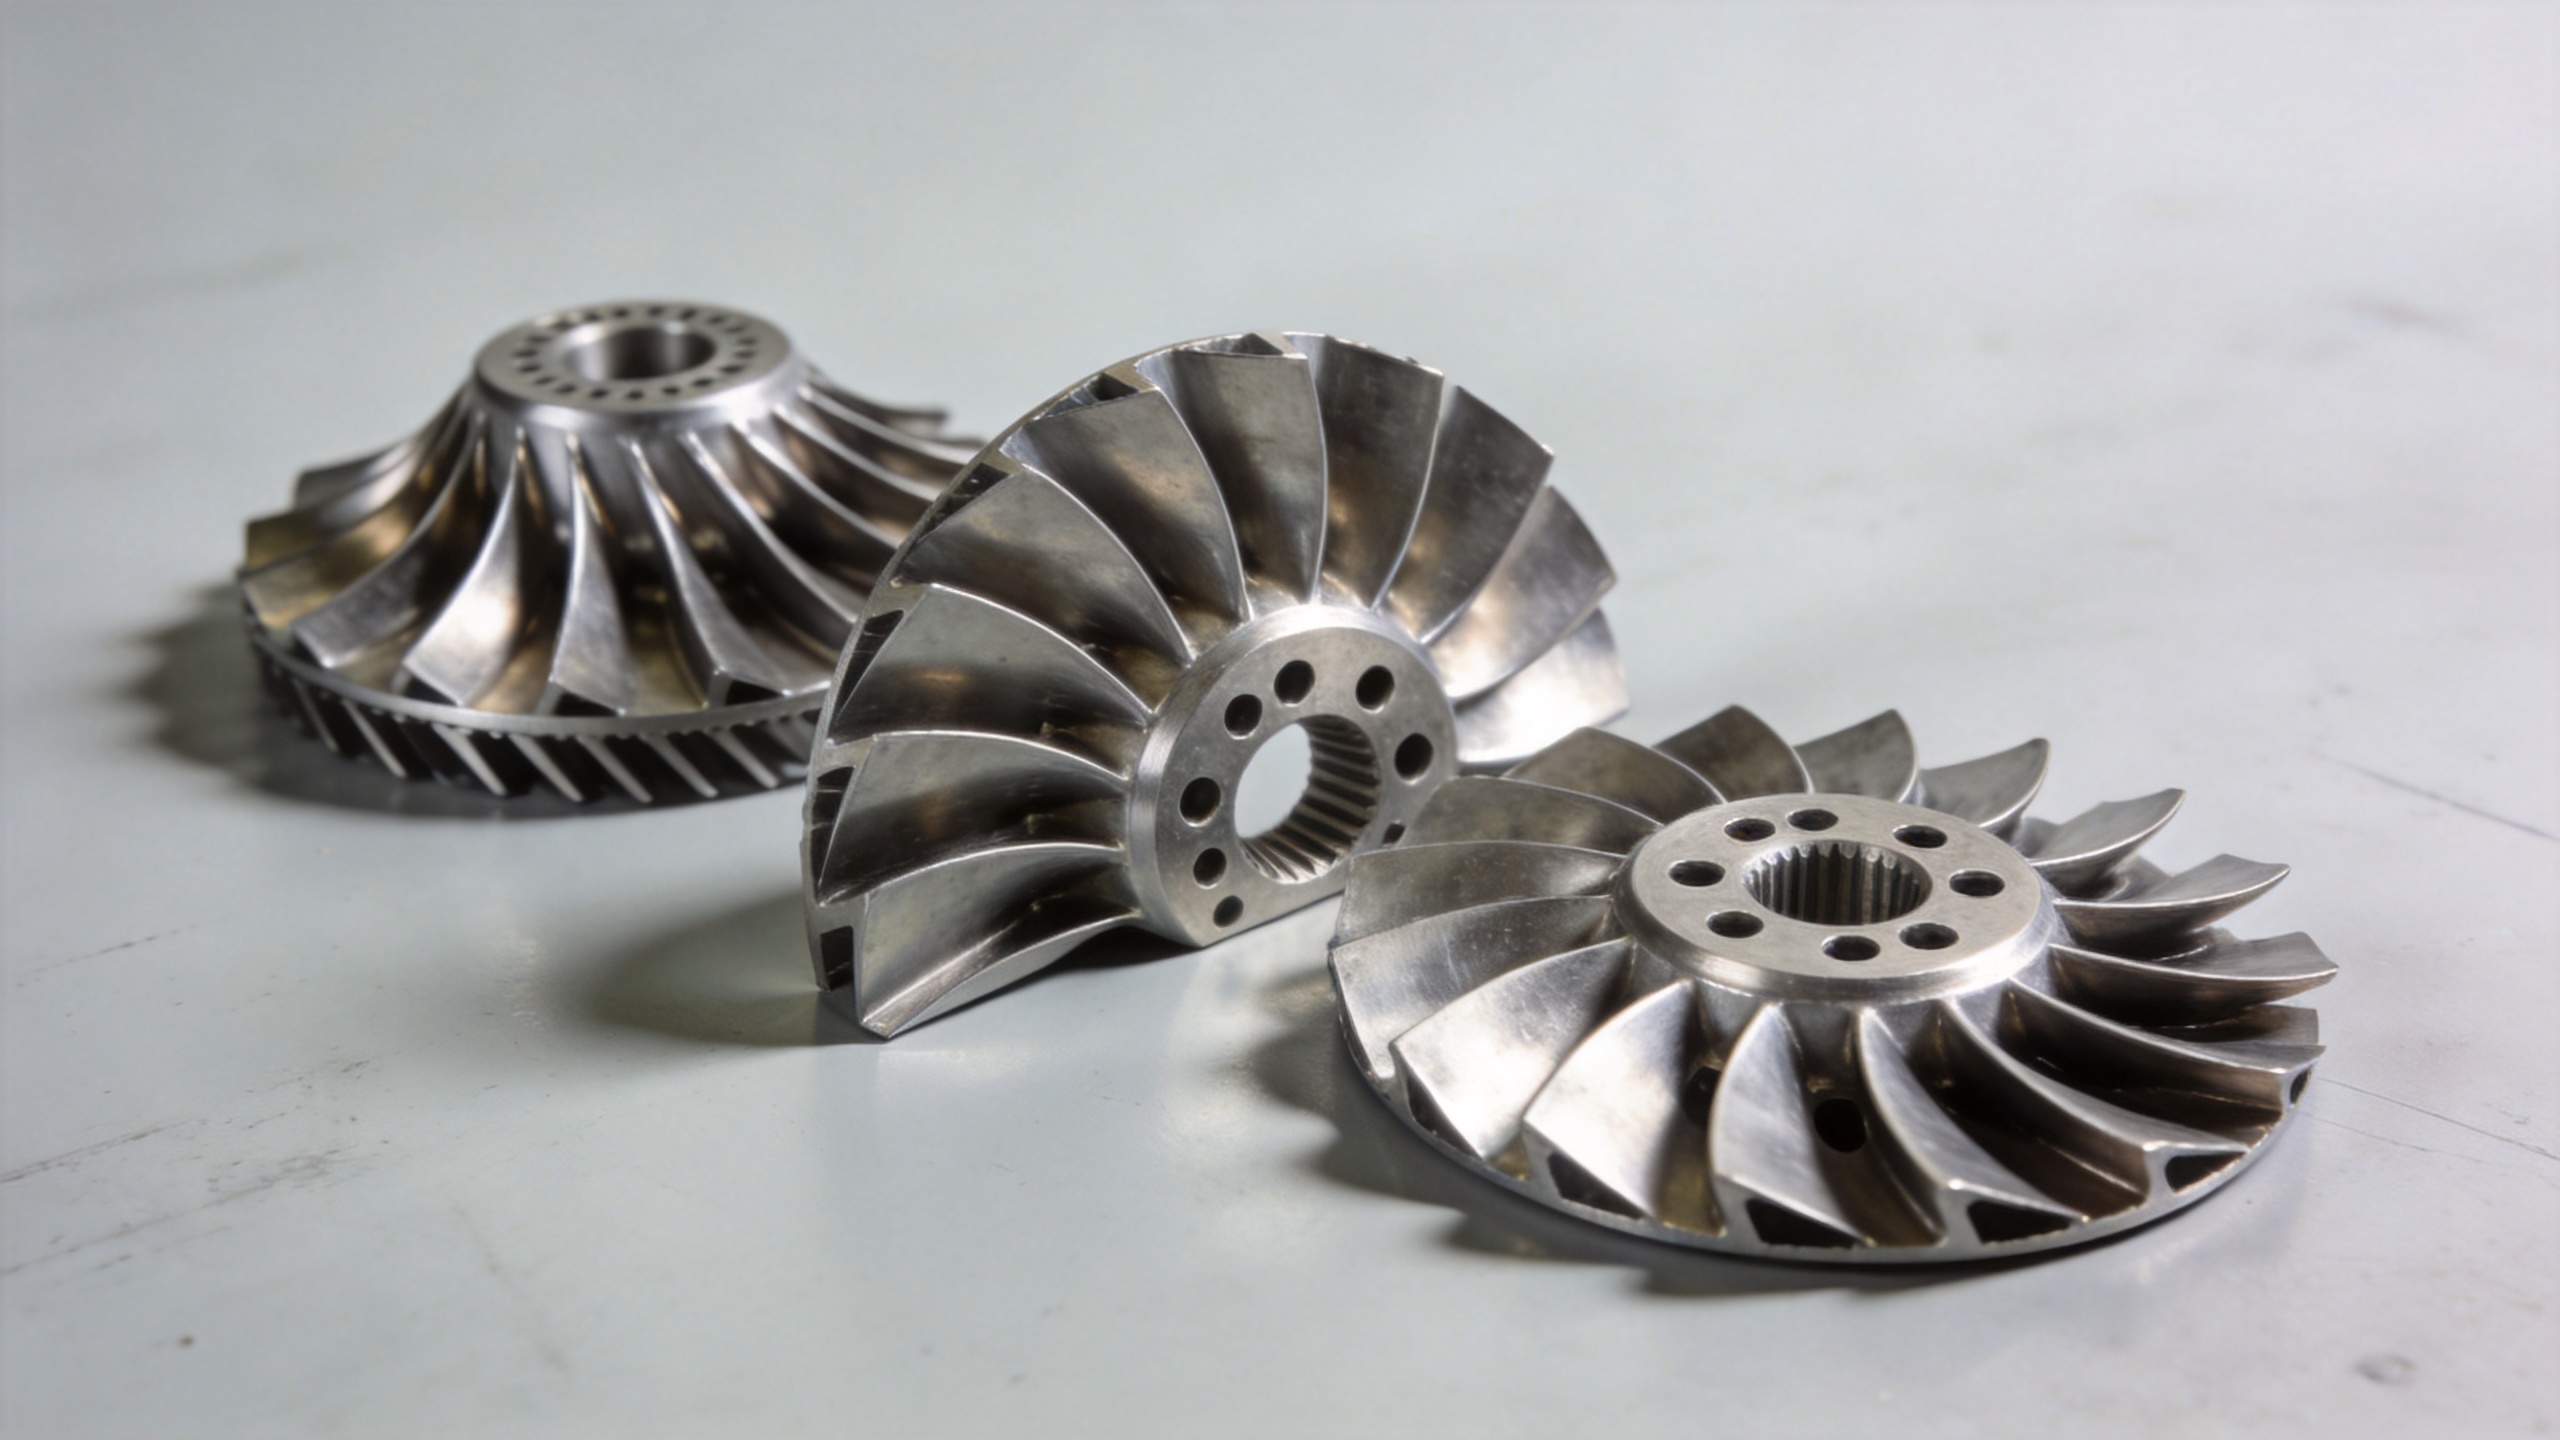
Əgər bir turboreaktiv mator pərəsi təchminat zənciri istinadları materialların uyğunluğuna aiddir; əsas standart çərçivələri SAE International tərəfindən nəşr olunan Aerospace Material Specifications (AMS) və struktur testləri üçün ASTM International test üsullarıdır. Bunlar müxtəlif məqsədlər üçün xidmət edirlər: AMS spesifikasiyaları konkret ərinti dərəcələri üçün materialın tərkibi, istilik emalı və sertifikatlaşdırma tələblərini müəyyən edir; ASTM standartları isə xassələrin necə ölçüldüyünü və hesabatda necə göstərildiyini müəyyən edir.
Turbina pərlərinin alınmasında geniş yayılmış bəzi ərinti standartları aşağıdakılardır:
- Waspaloy (UNS N07001): AMS 5706 (çubuq/körpə) və AMS 5708 (döyülmüş hissələr) tərəfindən tənzimlənən Waspaloy, təxminən 980°C (1800°F)-ə qədər temperaturda işləməyə uyğundur. Oksidləşməyə davamlılığı və yüksək temperaturda möhkəmliyi birləşməsi onu orta səviyyəli HPT pərləri və kompressor diskləri üçün uzun illərdir mövcud olan standart etmişdir.
- Inconel 718 (UNS N07718): AMS 5663 və AMS 5664 standartlarına uyğun olaraq təsdiqlənmiş bu çöküntü ilə sərtləşdirilmiş nikel-xrom ərintisi, temperaturun təxminən 650°C-dən aşağı qaldığı kompressor pərləri, disklər və aşağı təzyiqli turbin komponentlərində daha çox istifadə olunur.
- René 80 / René 104 / CMSX-4: Birinci mərhələnin yüksək təzyiqli turbin pərlərində istifadə olunan müəssisəyə xas tək kristallı və ya istiqamətli dondurulmuş ərintilər. Bu materiallar ümumiyyətlə ictimai AMS standartları deyil, OEM-ə xas material spesifikasiyaları ilə təsdiqlənir; lakin sınaqlar adətən ASTM E8 (gerilmə), ASTM E139 (çəkilmə və kırılma) və ASTM B633 və ya ekvivalent örtük standartlarına istinad edir.
- Seramik Matrisli Kompozitlər (CMC) – SiC/SiC: Aşağı təzyiqli turbin tətbiqlərində yaranan bu SiC lifləri ilə gücləndirilmiş SiC matrisli kompozitlər CMC-ə xas standartlara uyğun olaraq təsdiqlənir və eyni çəkidə nikel superərintilərdən təxminən 110°C–165°C (200°F–300°F) yüksək işləmə temperaturuna dözmür.
Təchizat komandaları üçün uyğunluq iddiasında olan təchizatçı material sertifikatlarının izlənəbilirliyini nümayiş etdirməlidir — ərinti işarəsini göstərmək kifayət deyil. Dövriyyə sertifikatları, istilik partiyası qeydləri və ölçülü yoxlama sənədləri standart paketin bir hissəsidir.
İstilik sabitliyi kimi ayrı qiymətləndirmə meyarı
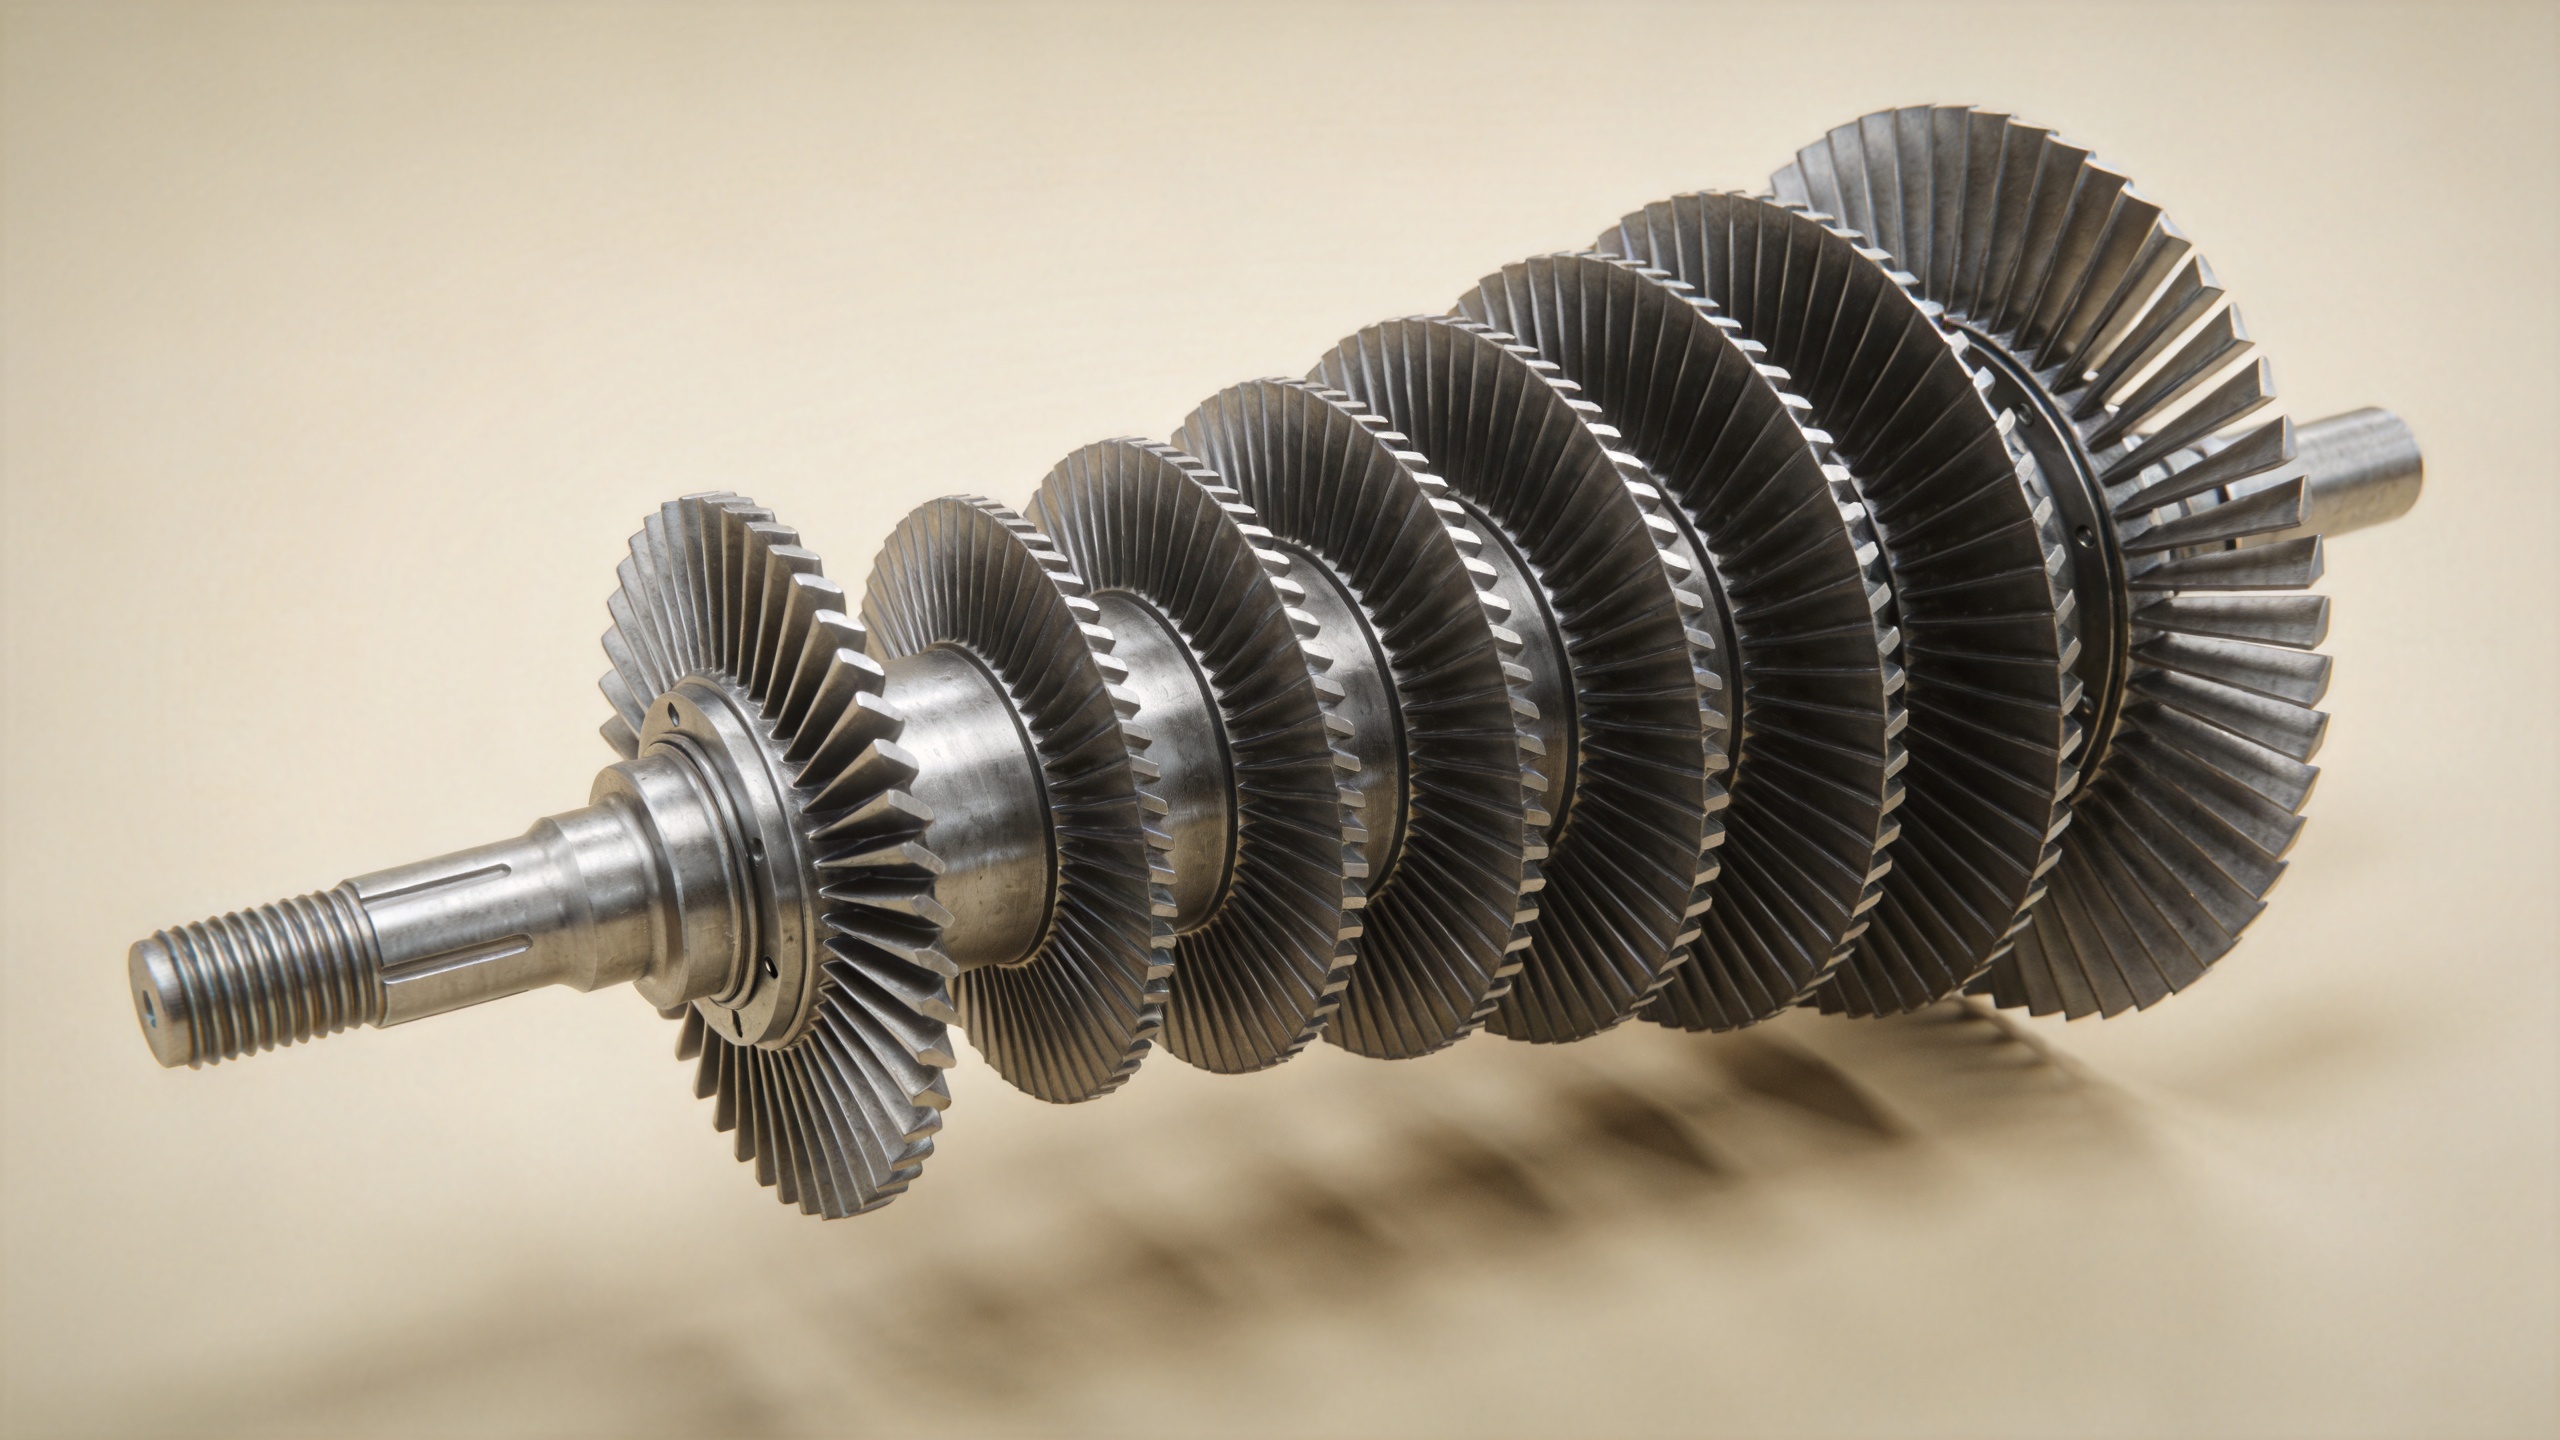
Zirvə temperatur imkanı yalnız məsələnin bir hissəsidir. İstilik Sabitliyi — pərçim materialının və onun örtüklərinin minlərlə istilik dövrü boyu mexaniki və kimyəvi xüsusiyyətlərini saxlama qabiliyyəti — eyni dərəcədə vacib qiymətləndirmə meyarıdır və bu meyar yalnız temperatur üzərində fokuslanan müzakirələrdə daha az diqqət çəkir.
Termal yorulma, pərənin soyuq işə salınmadan tam işləmə temperaturuna qədər dövrlənməsi zamanı baş verir. Fərqli genişlənmə və daralma dənə sərhədlərində, istilik maneə təbəqəsinin birləşdirici təbəqə ilə toxunma səthində və soyutma deliklərinin kənarlarında gərginliklər yaradır. Bir neçə pozulma növü birbaşa yetərsiz i̇stilik Sabitliyi deyil, maksimum istilik davamlılığının kifayət qədər olmamasına bağlıdır:
- Termal maneə təbəqəsinin birləşdirici təbəqə ilə toxunma səthində termal olaraq yaranmış oksid (TGO) təbəqəsinin ayrılması və nəticədə parçalanma
- Nikel superleqirlərdə davamlı yüksək temperaturlarda fazanın qeyri-sabitliyi, zərərli TCP fazalarının çöküb sünekliyi azaltması
- Dənə sərhədlərində oksidləşmə və isti korroziya hücumu, xüsusilə də dəniz mühitində və ya yüksək kükürdlü yanacaqla işləyən pərənlərdə
Pərəni sertifikatlandırmaq üçün i̇stilik Sabitliyi adətən, ASTM B1003-ə və ya ona ekvivalent standartlara əsaslanan dövri oksidləşmə sınaqları, yüksək temperaturda ASTM E139-a əsaslanan sürüşmə pozulması sınaqları və OEM-in dövr profili ilə müəyyən edilən istilik yorulması sınaqları nəzərdə tutulur. Bu sınaqlar yalnız başlanğıc mexaniki xüsusiyyətləri deyil, həmçinin bu xüsusiyyətlərin simulyasiya olunmuş istismar şəraitində necə zəiflədiyini də qeyd edir.
Pərçim materialı sertifikatının mühərrik sinifinə uyğunlaşdırılması
MRO və ehtiyat hissələrinin satışı sahəsində tez-tez verilən bir sual odur ki, müəyyən bir leqir sertifikatına malik pərçim müəyyən bir turbin modelində birbaşa əvəzləyici kimi istifadə edilə bilərmi. Cavab yalnız materialın qiymətləndirməsinə deyil, daha çox şeyə əsaslanır.
Hətta o zaman belə yüksek Temperatur Alüyasi oEM hissələri ilə əlaqədar təlimatlarda göstərilən nominal leqirin işarəsi ilə uyğun gəlməlidir; bıçaq həmçinin mühərrik OEM tərəfindən mühərrik sertifikatlaşdırılması zamanı təsdiq edilən ölçülər üzrə toleranslar, istilik emalı şərti və səth örtüyü spesifikasiyalarını da ödəməlidir. Sifariş olunan bıçaq və onun əsasında aparılan sertifikatlaşdırma test məlumatları arasındakı yeganə doğrulanabilən əlaqə — döymə istilik partiyasından başlayaraq son bıçaq yoxlaması haqqında hesabata qədər sənədləşdirmə izlənəbilərliliyidir; bu, bürokratik yük deyil.
Navi Power Technology Co. Ltd., Çin, Qingdao şəhərində yerləşir və Asiya, Şimali Amerika və Cənubi Amerikada enerji operatorlarına, MRO xidmət təminatçılarına və turbine hissələri təchizatçılarına qaz turbinləri və aviadanış motorları üçün dəqiq döyülən kompressor pərləri təchiz edir. Onların aşağı toleranslı döyülmə prosesi — hava kanadı tolerantlığı 0,1–1 mm təşkil edir — aşağı axında emalı və ölçüsüz dəyişkənliyi azaldır; bu da yüksək temperaturda pər sertifikatlaşdırılması üçün lazım olan sənədləşdirmə zəncirini birbaşa dəstəkləyir. Material sertifikatı sənədləri hər çatdırılma ilə standart olaraq göndərilir.
Turboreaktiv Motor Pəri Alarkən Nəyə Diqqət Etmək Lazımdır
Mühəndislik və satınalma komandaları üçün qiymətləndirilən turboreaktiv mator pərəsi təchizatçıya aid bu sertifikat və sənədləşdirmə yoxlama nöqtələri yuxarıda müzakirə olunan temperatur dayanıqlılığı standartları ilə uyğundur:
- Leqiranın markası və AMS/OEM spesifikasiya nömrəsi — yalnız ticarət adı deyil, tətbiq olunan standartı təsdiqləyin
- İstehsal partiyasının nömrəsi ilə birlikdə fabrik sertifikatı — leqiranın müəyyən istehsal partiyasına izlənməsi
- Isıl emal sənədləri — doğru çökeltme sərtləşdirməsi və ya yumşaldılması rejiminin tətbiq edildiyinin təsdiqi
- Ölçüsəl yoxlama haqqında hesabat — əsas qanad kəsikləri üçün KMM və ya 3D skan məlumatları
- Örtük spesifikasiyasına uyğunluq — istilik maneəsi və ya oksidləşməyə davamlı örtüklü pərlər üçün örtük sistemi ayrı sertifikatlaşdırma tələb edir
- Sürüşmə və oksidləşmə test məlumatları — material zavodundan və ya ASTM E139 və ya buna ekvivalent standartlara əsasən nümayəndə partiya testlərindən
Doğrunun uyğunlaşdırılması yüksek Temperatur Alüyasi , onun sertifikatlaşdırılmasını i̇stilik Sabitliyi uyğun test üsulları ilə, həmçinin sertifikatlaşma zəncirinin saxlanması — bu üç pillə, bir turboreaktiv mator pərəsi yüksək etibarlılıq təmin edən turbina üçün öz yerini qazanır — yeni tikilmiş mühərrikdə və ya MRO yenidən qurulmasında.