 EN

Lưỡi cánh tuabin phản lực phải đáp ứng tiêu chuẩn nào về khả năng chịu nhiệt độ cao?
Từ góc nhìn khí động học và kỹ thuật vật liệu, điều kiện vận hành bên trong tuabin khí thuộc nhóm khắc nghiệt nhất mà bất kỳ bộ phận cấu trúc nào cũng phải chịu đựng. Một cánh động cơ phản lực bộ phận quay với tốc độ hàng chục nghìn vòng mỗi phút trong môi trường khí cháy không đơn thuần là một chi tiết cơ khí; đó là một rào cản nhiệt được thiết kế chính xác. Việc hiểu rõ các tiêu chuẩn về khả năng chịu nhiệt quy định việc lựa chọn và chứng nhận lưỡi cánh là yếu tố then chốt đối với mọi cá nhân tham gia vào hoạt động mua sắm tuabin, lập kế hoạch bảo trì – sửa chữa – đại tu (MRO), hoặc cung ứng lưỡi cánh.
Tại sao nhiệt độ là ràng buộc thiết kế quyết định
Khả năng chịu nhiệt nằm ở trung tâm của mọi cánh động cơ phản lực đặc tả vì một lý do rõ ràng: các động cơ tuốc-bin phản lực hiện đại có tỷ số luồng cao và tuốc-bin khí công nghiệp hoạt động ở nhiệt độ buồng đốt thường vượt quá điểm nóng chảy của kim loại không được bảo vệ. Nhiệt độ đầu vào tuốc-bin trong các động cơ thương mại tiên tiến hiện nay vượt quá 1.700°C ở một số thiết kế, trong khi ngay cả các tuốc-bin khí công nghiệp ở phân khúc trung cấp cũng khiến các cánh tuốc-bin áp suất cao (HPT) chịu nhiệt độ khí trên 1.200°C.
Bản thân vật liệu làm cánh không thể chịu đựng được các điều kiện này chỉ nhờ khả năng chịu nhiệt thô. Một tổ hợp gồm hợp kim Nhiệt độ Cao việc lựa chọn vật liệu, hình dạng kênh làm mát bên trong, lớp phủ cách nhiệt (TBCs), và các tiêu chuẩn đánh giá xác định liệu một cánh có hoàn thành được khoảng thời gian phục vụ dự kiến hay bị hỏng sớm. Mỗi yếu tố đều tuân theo các tiêu chuẩn cụ thể, cần phù hợp với vị trí lắp đặt trên động cơ và chu kỳ vận hành.
Ngưỡng nhiệt độ cánh tuốc-bin theo vị trí trên động cơ
Các tiêu chuẩn khác nhau đáng kể tùy thuộc vào vị trí của cánh tuabin trong động cơ. Việc phân loại theo vị trí giúp dễ theo dõi hơn các chứng nhận vật liệu cụ thể:
- Cánh tuabin áp suất cao (HPT) – Cấp đầu tiên: Những cánh này chịu tải nhiệt cao nhất. Nhiệt độ kim loại trên bề mặt cánh thường đạt 900°C–1.050°C, ngay cả khi có hệ thống làm mát bên trong tiên tiến. Các siêu hợp kim niken dạng đơn tinh thể có thể vượt ngưỡng đủ điều kiện lên trên 1.100°C cho những ứng dụng này. Đây là nơi áp dụng các thông số kỹ thuật khắt khe nhất. hợp kim Nhiệt độ Cao thông số kỹ thuật.
- Tuabin áp suất cao – Các cấp tiếp theo: Nhiệt độ kim loại giảm dần từng cấp khi khí cháy giãn nở và làm mát. Cánh HPT cấp hai và cấp ba có thể chịu nhiệt độ kim loại từ 750°C đến 900°C, điều này thường cho phép sử dụng các hợp kim được đúc thông thường hoặc đông đặc định hướng.
- Cánh tuabin áp suất thấp (LPT): Hoạt động ở nhiệt độ thấp hơn đáng kể (thường dưới 700°C), cánh tuabin áp suất thấp (LPT) có thể chịu được các hợp kim siêu bền cấp thấp hơn và tập trung nhiều hơn vào khả năng chống mỏi và chống biến dạng dẻo thay vì khả năng chịu nhiệt độ cực đại.
- Cánh máy nén: Cánh máy nén ở giai đoạn đầu trong các động cơ hiện đại hoạt động ở nhiệt độ thường dưới 500°C, nơi hợp kim titan và các hợp kim rèn có hàm lượng niken thấp là tiêu chuẩn. Các giai đoạn sau của máy nén, chịu tác động của luồng không khí nén ở nhiệt độ cao hơn, có thể đạt tới 600°C–650°C, tại đó các hợp kim nền niken trở nên phù hợp.
Việc lựa chọn cấp hợp kim tương thích với vị trí lắp đặt cánh là một yêu cầu chứng nhận được tích hợp sẵn trong đặc tả linh kiện của nhà sản xuất động cơ gốc (OEM) và được phản ánh trong các tiêu chuẩn AMS và ASTM có liên quan, chứ không chỉ đơn thuần là lựa chọn kỹ thuật.
Các tiêu chuẩn chính về hợp kim chịu nhiệt cao: AMS và ASTM
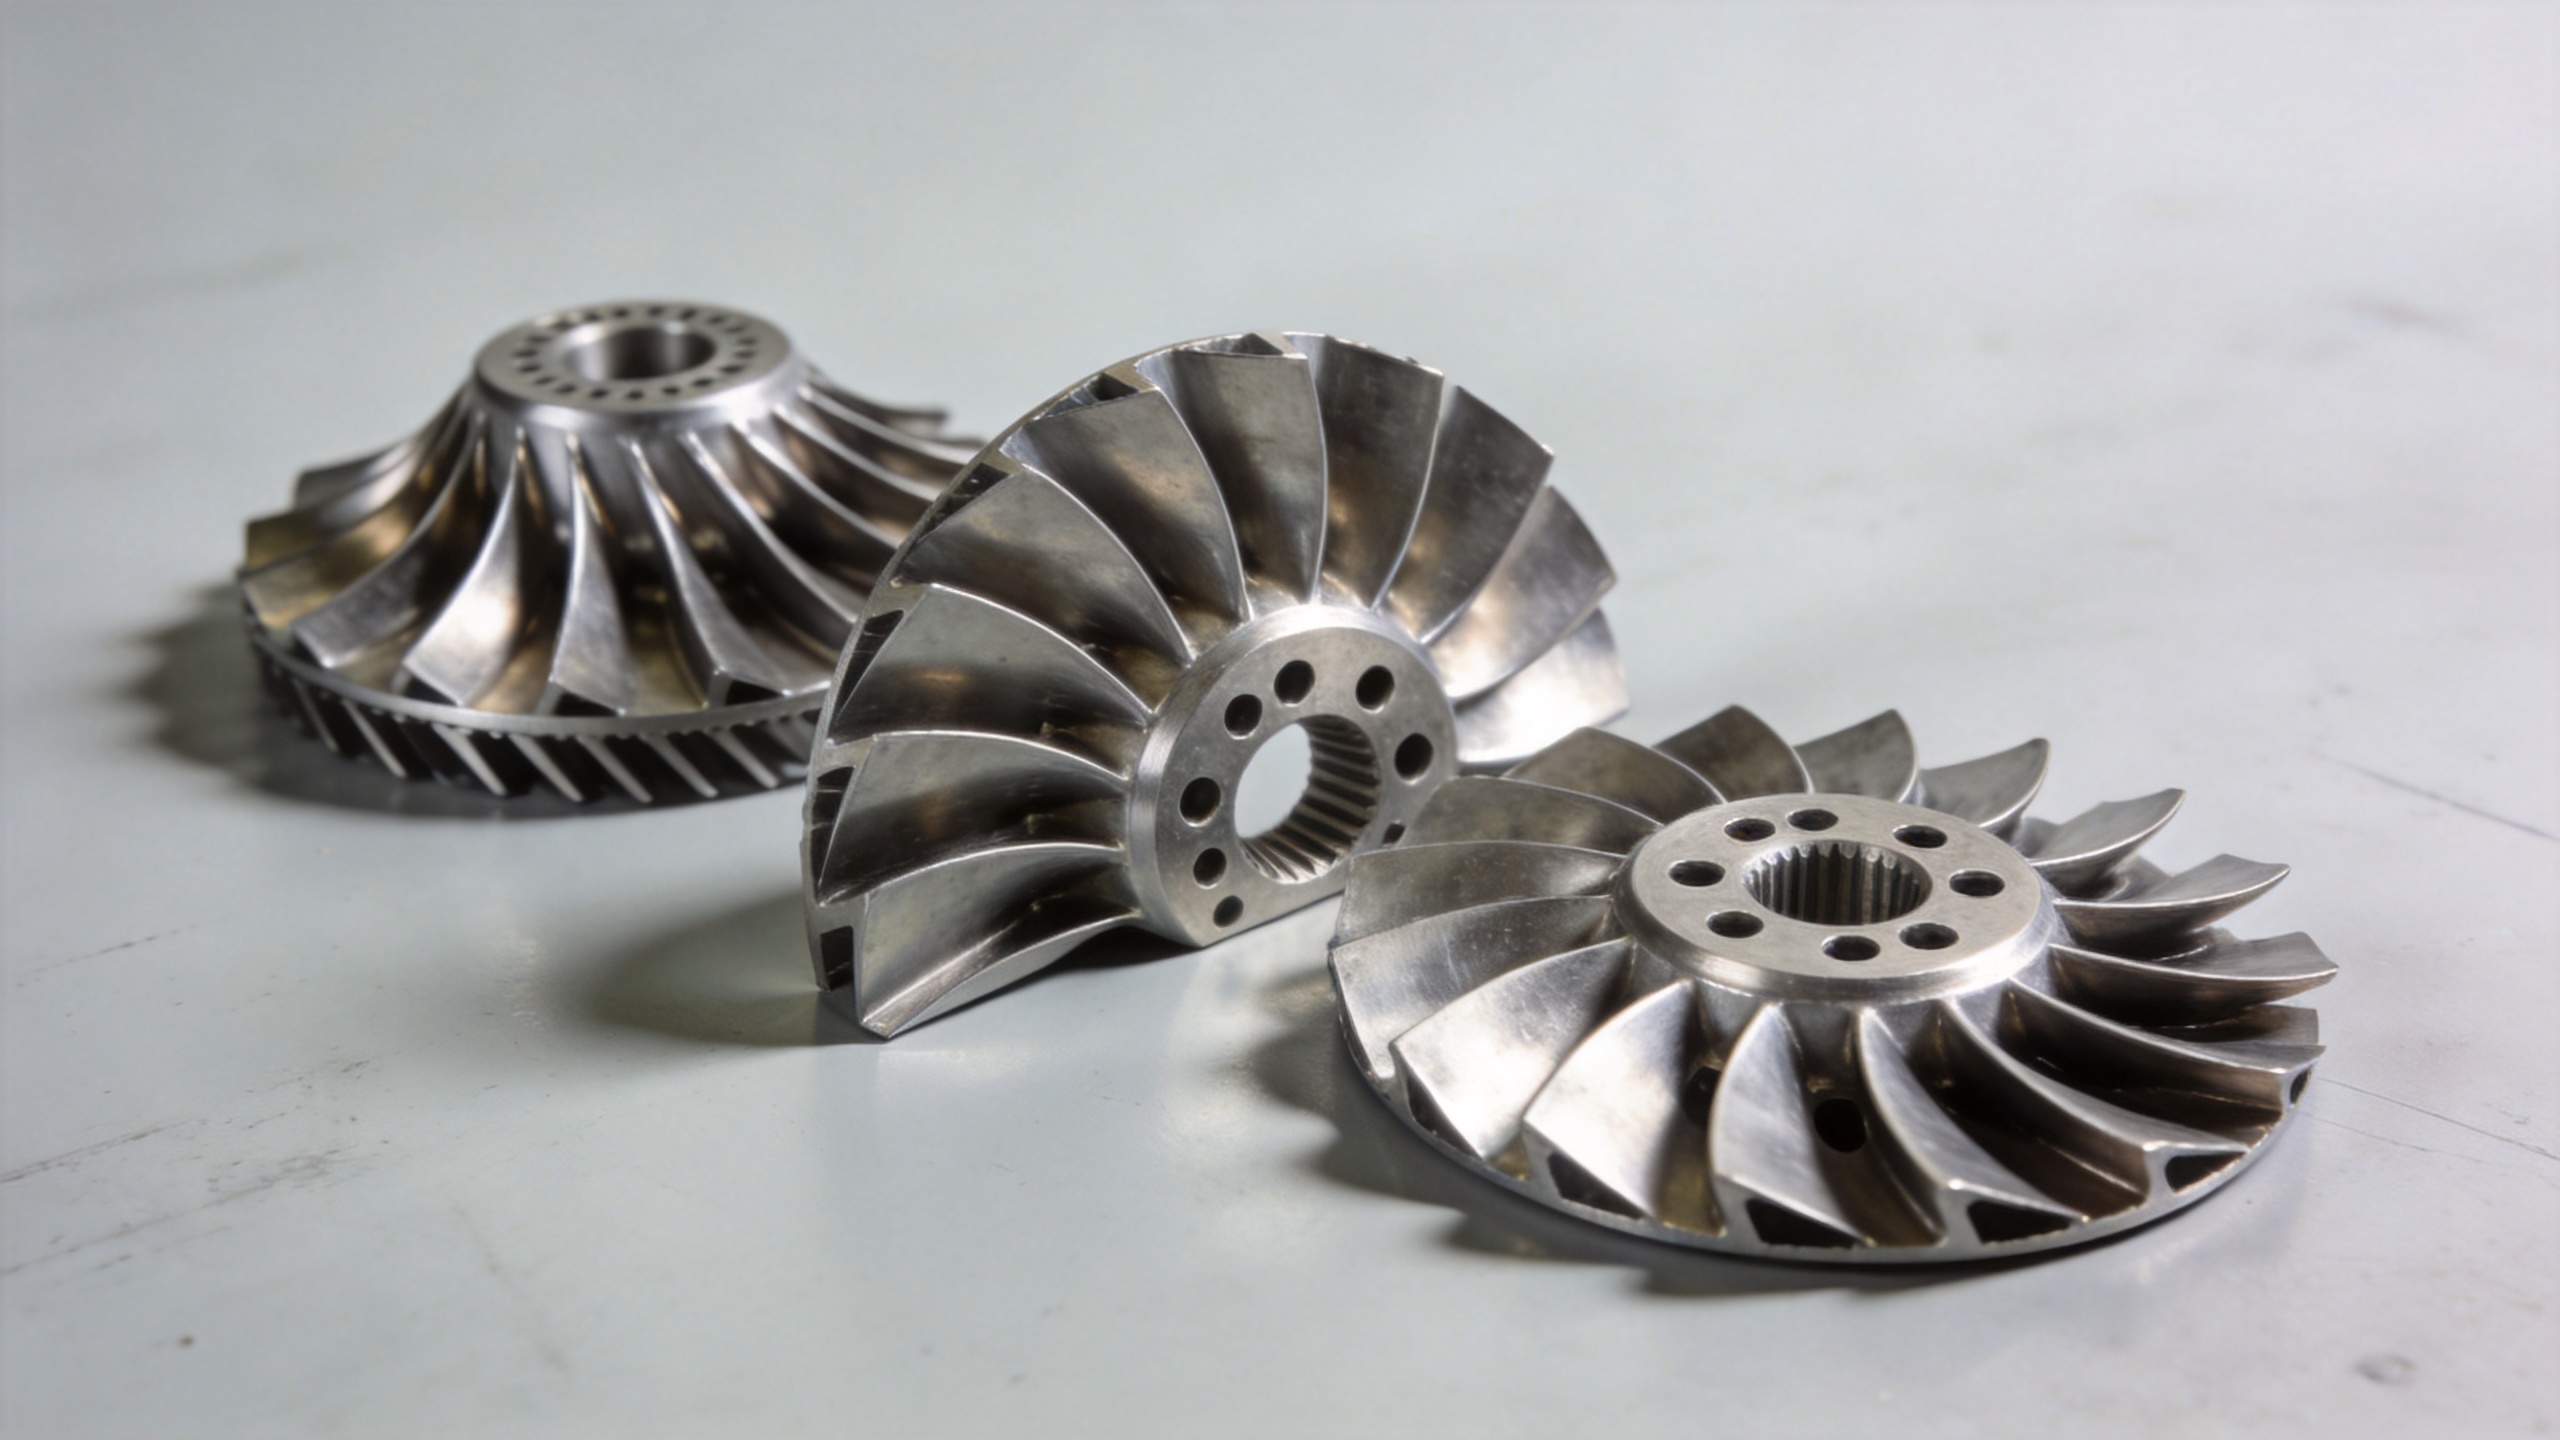
Khi một cánh động cơ phản lực các tài liệu tham khảo về chuỗi cung ứng liên quan đến sự tuân thủ vật liệu; các khuôn khổ tiêu chuẩn chủ đạo bao gồm Các Đặc tả Vật liệu Hàng không (Aerospace Material Specifications – AMS) do Hiệp hội Kỹ sư Ô tô Quốc tế (SAE International) ban hành và, đối với kiểm tra cấu trúc, các phương pháp thử nghiệm của Hiệp hội Thử nghiệm và Vật liệu Mỹ (ASTM International). Hai hệ thống này phục vụ những mục đích khác nhau: các đặc tả AMS quy định thành phần vật liệu, xử lý nhiệt và yêu cầu chứng nhận đối với từng cấp độ hợp kim cụ thể; trong khi các tiêu chuẩn ASTM quy định cách thức đo lường và báo cáo các đặc tính.
Một số tiêu chuẩn hợp kim được trích dẫn rộng rãi trong việc mua cánh tuabin bao gồm:
- Waspaloy (UNS N07001): Được điều chỉnh bởi AMS 5706 (thanh / phôi) và AMS 5708 (đúc rèn), Waspaloy được chứng nhận để hoạt động ở nhiệt độ lên tới khoảng 980°C (1.800°F). Sự kết hợp giữa khả năng chống oxy hóa và độ bền ở nhiệt độ cao khiến vật liệu này trở thành tiêu chuẩn lâu đời cho các cánh tuabin áp suất cao trung bình (HPT) và đĩa nén.
- Inconel 718 (UNS N07718): Được bao phủ bởi các tiêu chuẩn AMS 5663 và AMS 5664, hợp kim niken–crom làm cứng bằng kết tủa này thường được sử dụng trong các cánh máy nén, đĩa và các bộ phận tuabin áp suất thấp, nơi nhiệt độ duy trì dưới khoảng 650°C.
- René 80 / René 104 / CMSX-4: Các hợp kim đơn tinh thể hoặc đông đặc có định hướng mang tính sở hữu, được dùng trong các cánh tuabin áp suất cao (HPT) cấp một. Những vật liệu này được chứng nhận theo các đặc tả vật liệu do nhà sản xuất thiết bị gốc (OEM) quy định riêng thay vì các tiêu chuẩn AMS công khai, nhưng việc kiểm tra thường viện dẫn các tiêu chuẩn ASTM E8 (kéo), ASTM E139 (tính biến dạng dẻo và đứt gãy do chịu tải dài hạn) và ASTM B633 hoặc các tiêu chuẩn tương đương về lớp phủ.
- Vật liệu nền gốm tăng cường bằng sợi gốm (CMC) – SiC/SiC: Đang được ứng dụng ngày càng rộng rãi trong các bộ phận tuabin áp suất thấp, các vật liệu nền gốm tăng cường bằng sợi SiC (SiC/SiC) được chứng nhận theo các tiêu chuẩn chuyên biệt dành riêng cho CMC và có khả năng chịu được nhiệt độ vận hành cao hơn khoảng 110°C–165°C (200°F–300°F) so với các siêu hợp kim niken ở cùng khối lượng.
Đối với các đội ngũ mua hàng, nhà cung cấp tuyên bố tuân thủ phải chứng minh được khả năng truy xuất nguồn gốc chứng nhận vật liệu — việc nêu tên mác hợp kim là chưa đủ. Các giấy chứng nhận nhà máy, hồ sơ lô luyện và tài liệu kiểm tra kích thước là những thành phần thuộc gói tiêu chuẩn.
Tính ổn định nhiệt như một tiêu chí đánh giá riêng biệt
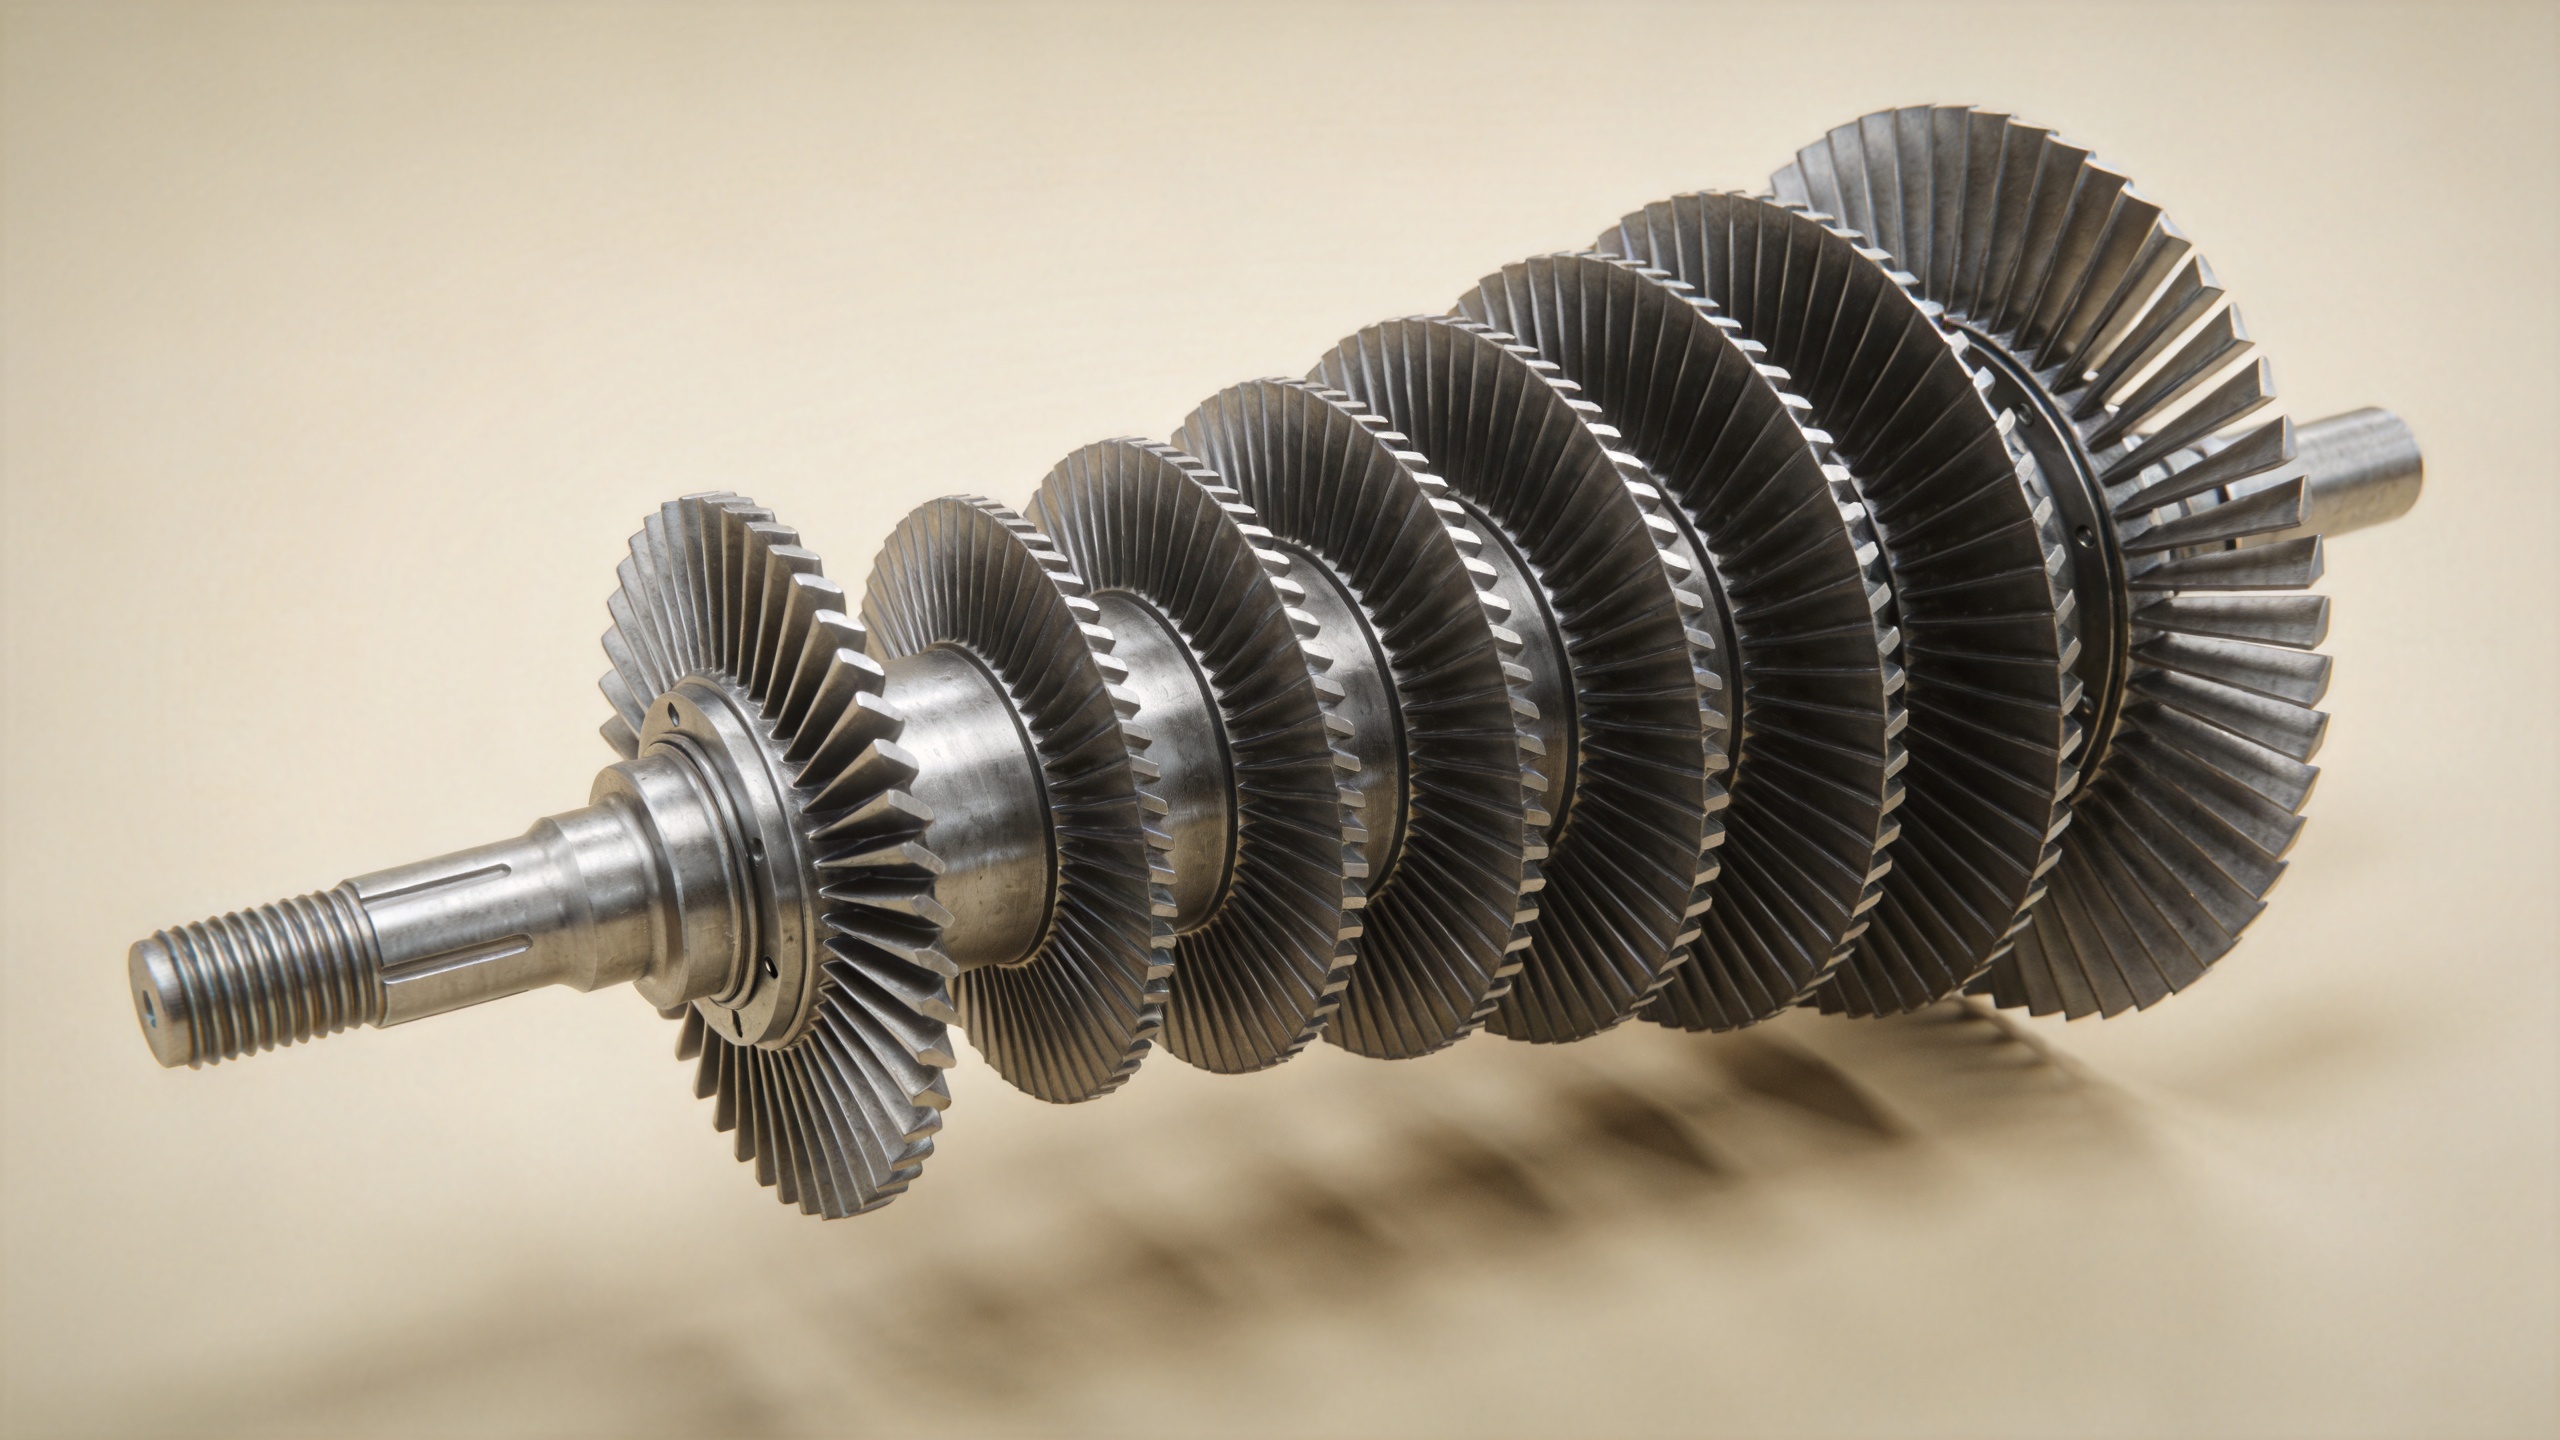
Khả năng chịu nhiệt độ cực đại chỉ là một phần của bức tranh tổng thể. Độ ổn định nhiệt — tức khả năng của vật liệu cánh và lớp phủ của nó duy trì các đặc tính cơ học và hóa học qua hàng nghìn chu kỳ nhiệt — là một tiêu chí đánh giá quan trọng ngang bằng, song lại thường bị ít chú ý hơn trong các thảo luận tập trung thuần túy vào nhiệt độ.
Mỏi nhiệt xảy ra khi một cánh tuốc-bin trải qua chu kỳ từ khởi động lạnh đến nhiệt độ vận hành đầy đủ. Sự giãn nở và co lại khác biệt gây ra ứng suất tại các ranh giới hạt, giao diện lớp phủ cách nhiệt và mép các lỗ làm mát. Một số dạng hỏng trực tiếp bắt nguồn từ việc thiếu khả năng chịu mỏi nhiệt độ ổn định nhiệt thay vì thiếu khả năng chịu nhiệt đỉnh không đủ:
- Bong lớp oxit sinh ra do nhiệt (TGO) tại giao diện giữa lớp phủ cách nhiệt và lớp phủ liên kết, dẫn đến hiện tượng bong tróc
- Bất ổn pha trong hợp kim siêu bền niken ở nhiệt độ cao kéo dài, gây kết tủa các pha TCP có hại làm giảm độ dẻo
- Oxi hóa và ăn mòn nóng tại các ranh giới hạt, đặc biệt ở những cánh tuốc-bin vận hành trong môi trường biển hoặc sử dụng nhiên liệu giàu lưu huỳnh
Đánh giá tính phù hợp của một cánh tuốc-bin cho độ ổn định nhiệt thường bao gồm kiểm tra oxy hóa chu kỳ theo tiêu chuẩn ASTM B1003 hoặc tiêu chuẩn tương đương, kiểm tra đứt do chảy dẻo theo tiêu chuẩn ASTM E139 ở nhiệt độ cao và kiểm tra mỏi nhiệt theo hồ sơ chu kỳ cụ thể của nhà sản xuất thiết bị gốc (OEM). Các thử nghiệm này không chỉ ghi nhận các đặc tính cơ học ban đầu mà còn mô tả cách những đặc tính đó suy giảm trong điều kiện phơi nhiễm mô phỏng thực tế.
Chứng nhận vật liệu cánh quạt phù hợp với loại động cơ
Một câu hỏi thường gặp trong mua sắm cánh quạt cho bảo trì, sửa chữa và thị trường phụ tùng thay thế (MRO và aftermarket) là liệu một cánh quạt có chứng nhận hợp kim nhất định có thể được sử dụng trực tiếp làm bộ phận thay thế cho một mẫu tuabin cụ thể hay không. Câu trả lời không chỉ phụ thuộc vào cấp độ vật liệu.
Ngay cả khi một hợp kim Nhiệt độ Cao phù hợp với ký hiệu hợp kim danh định trong sổ tay linh kiện của nhà sản xuất gốc (OEM), lưỡi tuabin cũng phải đáp ứng các dung sai kích thước, điều kiện xử lý nhiệt và đặc tả lớp phủ bề mặt mà nhà sản xuất động cơ gốc (OEM) đã xác nhận trong quá trình chứng nhận động cơ. Khả năng truy xuất tài liệu — từ lô rèn nhiệt cho đến báo cáo kiểm tra lưỡi tuabin thành phẩm — là liên kết có thể kiểm chứng duy nhất giữa lưỡi tuabin được mua và dữ liệu thử nghiệm xác nhận nền tảng; đây không phải là gánh nặng hành chính.
Navi Power Technology Co. Ltd., có trụ sở tại Thanh Đảo, Trung Quốc, cung cấp lưỡi máy nén giả mạo chính xác cho tuabin khí và động cơ máy bay cho các nhà khai thác điện, nhà cung cấp dịch vụ MRO và nhà cung cấp các bộ phận tuabin trên khắp châu Á, Bắc Mỹ và Nam Mỹ. Quá trình rèn nhựa giảm bớt tạo ra độ khoan dung của vỏ khí quyển 0,11 mm làm giảm gia công hạ lưu và biến đổi kích thước, hỗ trợ trực tiếp chuỗi tài liệu mà trình độ cao nhiệt độ đòi hỏi. Tài liệu chứng nhận vật liệu được gửi theo tiêu chuẩn với mỗi giao hàng.
Điều cần xác minh khi mua một cánh máy bay phản lực
Đối với các nhóm kỹ thuật và mua sắm đánh giá một cánh động cơ phản lực nhà cung cấp, các điểm kiểm tra chứng nhận và tài liệu này phù hợp với các tiêu chuẩn chống nhiệt độ được thảo luận ở trên:
- Nhất lượng hợp kim và số thông số kỹ thuật AMS/OEM xác nhận tiêu chuẩn áp dụng, không chỉ tên thương mại
- Chứng chỉ máy xay với số lô nhiệt theo dõi hợp kim đến nhiệt sản xuất cụ thể
- Hồ sơ nhiệt luyện — xác nhận chu kỳ làm cứng do kết tủa hoặc ủ đã được áp dụng đúng
- Báo cáo kiểm tra kích thước — dữ liệu đo bằng máy đo tọa độ ba chiều (CMM) hoặc quét 3D cho các mặt cắt ngang then chốt của cánh
- Sự tuân thủ đặc tả lớp phủ — đối với các cánh có lớp phủ cách nhiệt hoặc chống oxy hóa, hệ thống lớp phủ yêu cầu chứng nhận riêng
- Dữ liệu thử nghiệm độ chảy dão và oxy hóa — từ nhà máy sản xuất vật liệu hoặc từ thử nghiệm lô đại diện theo tiêu chuẩn ASTM E139 hoặc tiêu chuẩn tương đương
Phù hợp chính xác với hợp kim Nhiệt độ Cao , chứng nhận tính độ ổn định nhiệt thông qua các phương pháp thử nghiệm thích hợp và duy trì chuỗi chứng nhận là ba trụ cột nền tảng để một cánh động cơ phản lực được công nhận trong tua-bin độ tin cậy cao — bất kể ở động cơ mới lắp ráp hay trong quy trình đại tu MRO.