 EN

Minkä korkean lämpötilan kestävyysstandardin turbiinimoottorin siiven on täytettävä?
Aerodynamiikan ja materiaalitekniikan näkökulmasta kaasuturbiinin sisäiset käyttöolosuhteet kuuluvat kaikkein äärimmäisimpiin, joita mikään rakenteellinen komponentti voi kokea. jet engine blade tuhansia kierroksia minuutissa pyörivä osa, joka on koko ajan alttiina polttoaineen palamisesta syntyvälle kaasulle, ei ole pelkkä mekaaninen osa; se on tarkasti suunniteltu lämpösuojakerros. Sen lämpötilan kestävyysvaatimusten tunteminen on tärkeää kaikille, jotka osallistuvat turbiinien hankintaan, huolto- ja korjaussuunnitteluun (MRO) tai siipien toimitukseen.
Miksi lämpötila on määrittelevä suunnittelurajoitus
Lämpötilan kestävyys on keskiössä jokaisessa jet engine blade määritelmä selkeästä syystä: nykyaikaiset korkean ohjausasteikon turboventtiilimoottorit ja teollisuuden kaasuturbiinit toimivat polttotiloissa, joiden lämpötilat ylittävät säännöllisesti suojaamattomien metallien sulamispisteen. Turbiinin sisääntulolämpötila edistyneissä kaupallisissa moottoreissa ylittää joissakin suunnitteluratkaisuissa 1 700 °C:n, kun taas keskitason teollisuuden kaasuturbiinit altistavat korkeapaineisen turbiinin (HPT) siivekkeet kaasun lämpötiloille, jotka ylittävät 1 200 °C:n.
Siivekkeen materiaali itsessään ei kestä näitä olosuhteita pelkällä kuumuudenkestävyydellään. Siivekkeen toimintakyky riippuu useista tekijöistä: korkealämpösidokset materiaalin valinnasta, sisäisten jäähdytyskanavien geometriasta, lämmöneristävistä pinnoitteista (TBC) ja hyväksyntästandardeista. Nämä tekijät määrittävät, pystyykö siiveke suorittamaan tarkoitetun käyttöjakson vai epäonnistuuko se aikaisessa vaiheessa. Jokainen tekijä on säännelty erityisillä standardeilla, jotka täytyy sovittaa moottorin sijaintiin ja käyttösykliseen kuormitukseen.
Turbiinisivun lämpötilarajat moottorin sijainnin mukaan
Standardit vaihtelevat huomattavasti siitä riippuen, missä moottorissa siipi sijaitsee. Sijainnin mukainen jakaminen tekee tiettyjen materiaalitodistusten seuraamisesta helpompaa:
- Korkeapaine-turbiinisiivet – ensimmäinen vaihe: Nämä kantavat suurimman lämpökuormituksen. Siipien pinnan metallilämpötilat saavuttavat tyypillisesti 900 °C–1 050 °C:n alueen, vaikka käytettäisiinkin edistynyttä sisäistä jäähdytystä. Yksikristalliset nikkeli-superseokset nostavat hyväksyntärajoja yli 1 100 °C:n näissä sovelluksissa. Tässä vaiheessa pätevät vaativimmat korkealämpösidokset vaatimukset.
- Korkeapaine-turbiini – myöhäisempiä vaiheita: Metallilämpötilat laskevat vaihe vaiheelta, kun polttoaineen kaasut laajenevat ja jäähtyvät. Toisen ja kolmannen vaiheen korkeapaine-turbiinisiivet voivat kokea metallilämpötiloja 750 °C–900 °C, mikä usein mahdollistaa perinteisesti valutettujen tai suunnattujen jähmettymisen kautta valutettujen seosten käytön.
- Matalapaine-turbiinisiivet: Toimivat huomattavasti alhaisemmissa lämpötiloissa (usein alle 700 °C), joten LPT-siivet kestävät ala-arvoisempia ylikuumennusseoksia ja keskittyvät enemmän väsymis- ja kriipymisvastukseen kuin huippulämpötilojen kestämiseen.
- Puristinsiivet: Nykyisten moottoreiden etuvaiheen puristinsiivet toimivat yleensä lämpötiloissa, jotka ovat alle 500 °C, jolloin titaaniseokset ja pienemmällä nikkeli-pitoisuudella valmistetut muovattavat seokset ovat standardi. Takavaiheen puristinsiivet, jotka altistuvat korkeammalle tiivistetyn ilman lämpötilalle, saattavat lähestyä 600–650 °C:ta, jolloin nikkeli-pohjaiset seokset tulevat merkityksellisiksi.
Seoksen luokan sovittaminen siiven sijaintiin on moottorin alkuperäisen valmistajan osien määrittelyihin sisältyvä hyväksyntävaatimus, joka heijastuu sovellettavissa AMS- ja ASTM-standardeissa, ei pelkästään insinöörimielipiteessä.
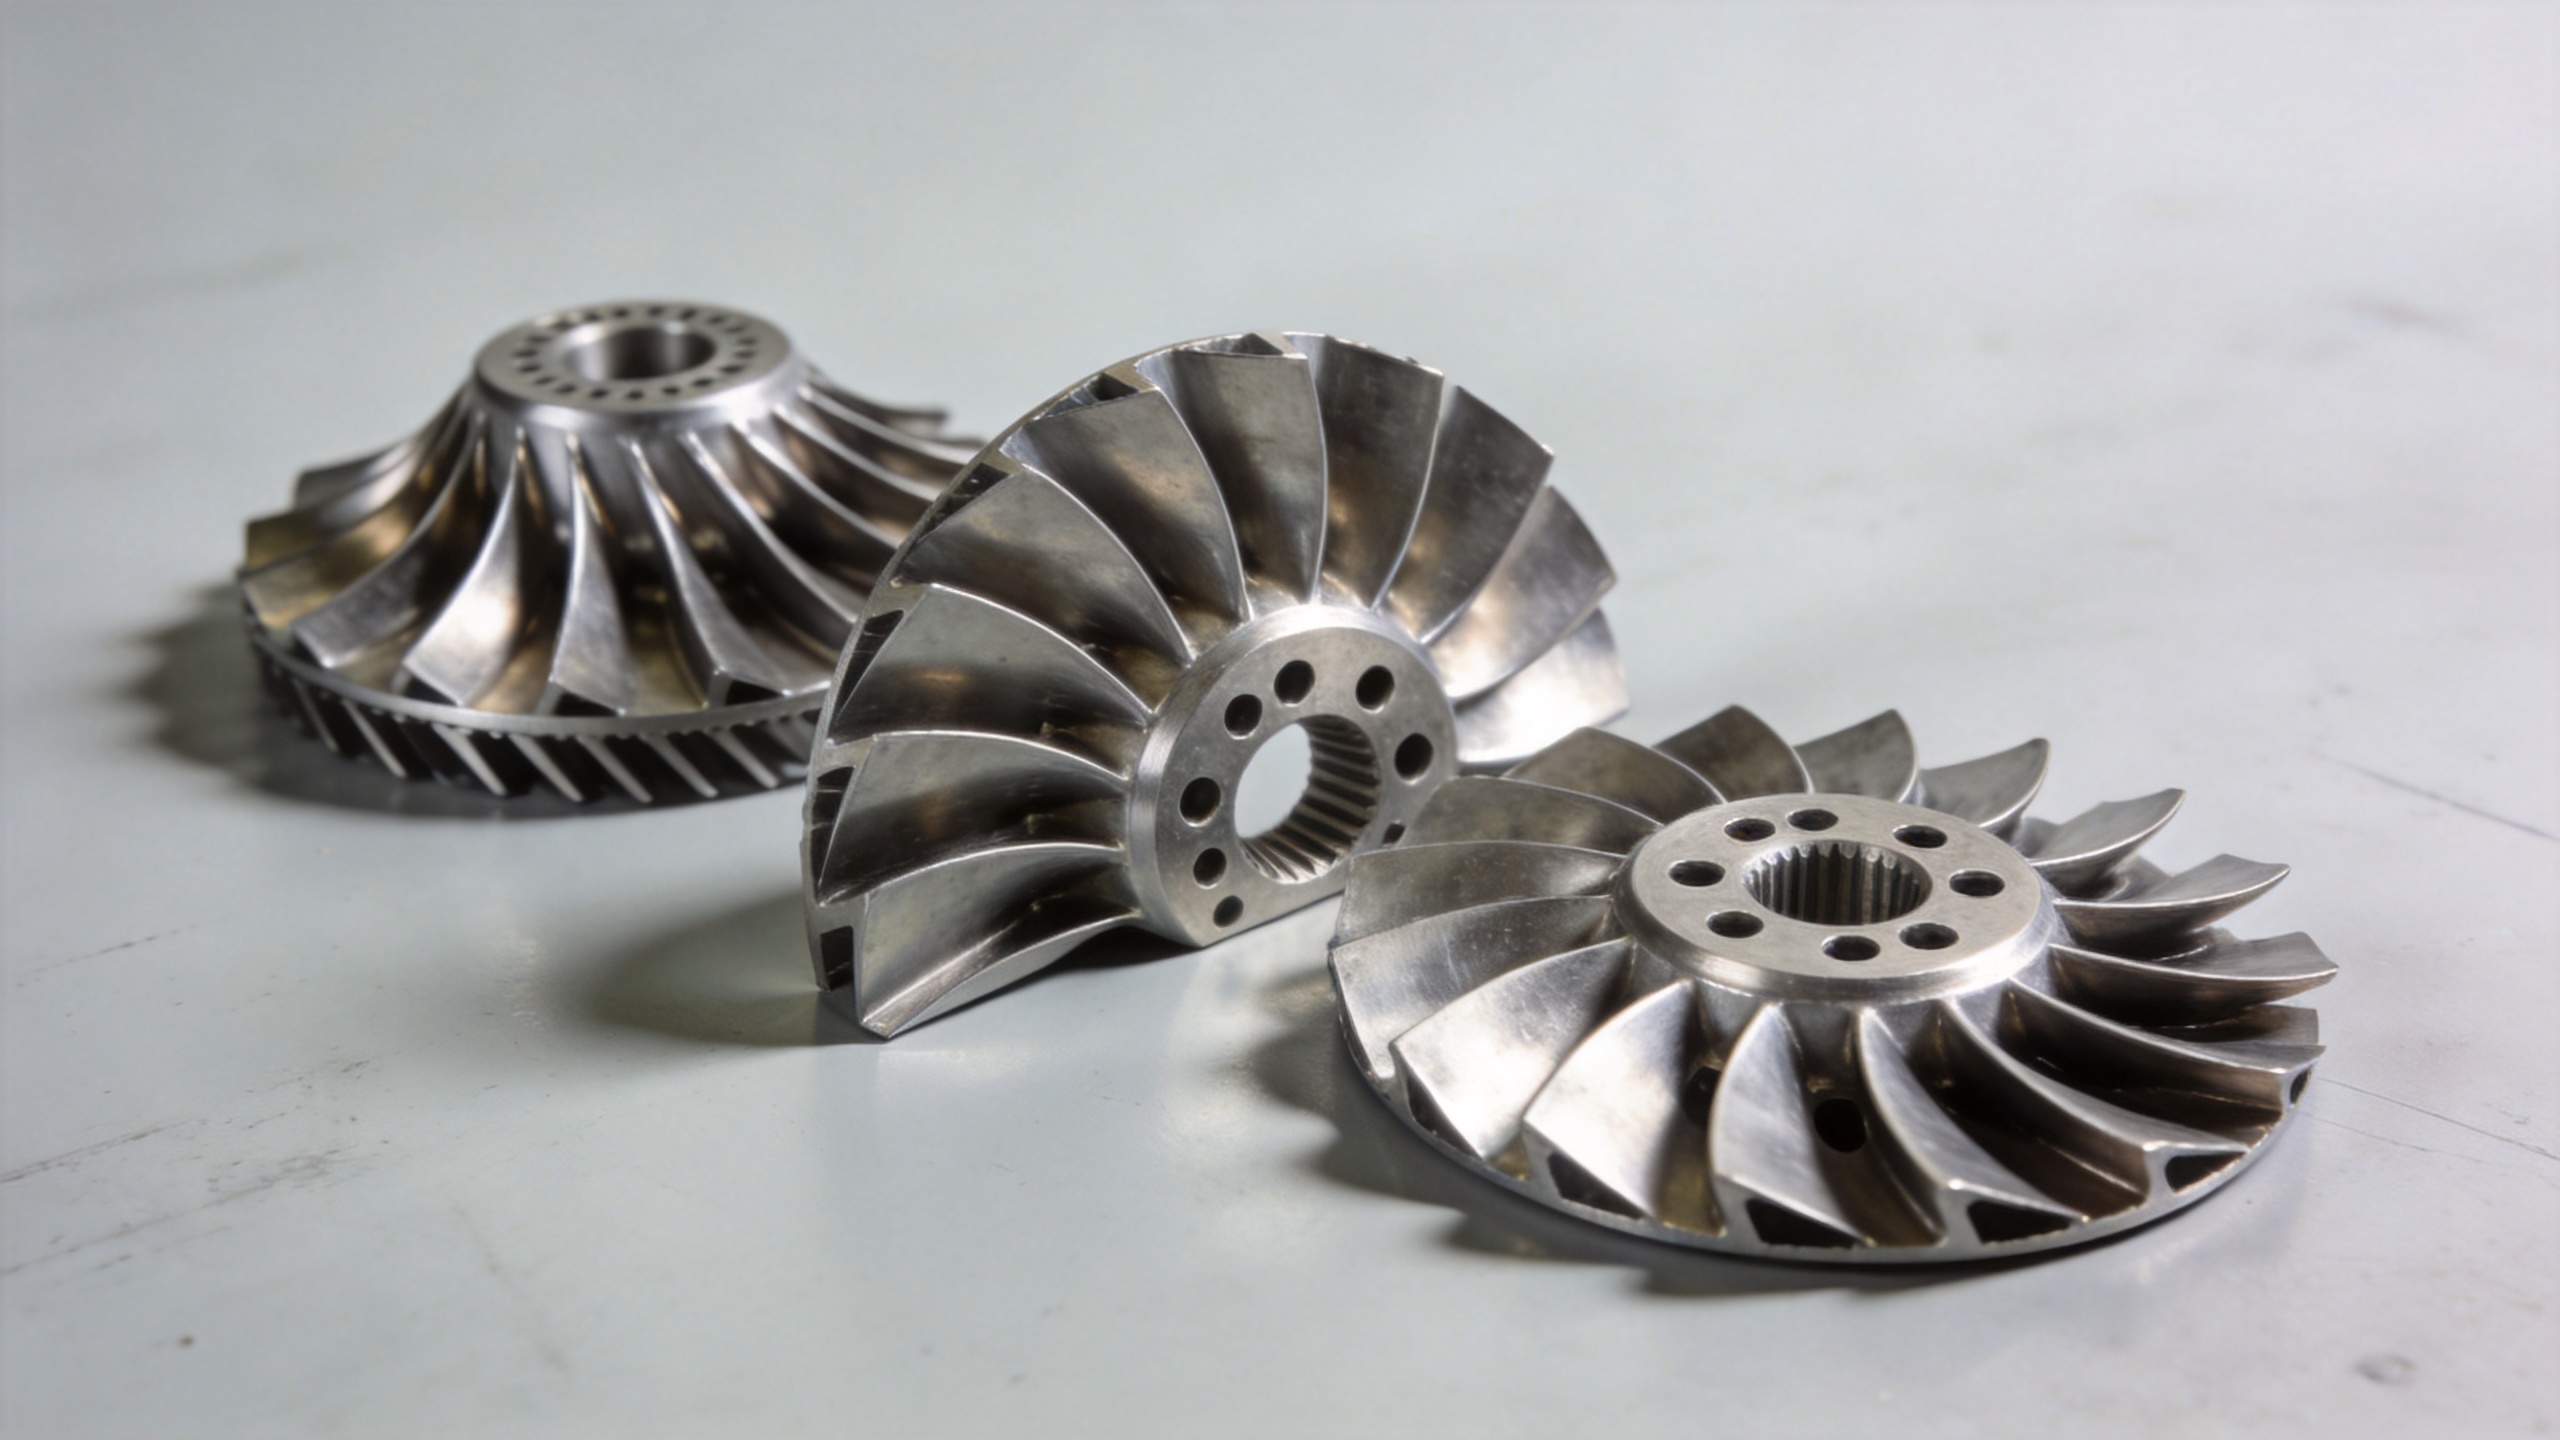
Tärkeimmät korkean lämpötilan seosstandardit: AMS ja ASTM
Kun jet engine blade toimitusketju viittaa materiaalin vaatimuksiin; yleisimmät standardikehykset ovat SAE Internationalin julkaisemia ilmailumateriaalispesifikaatioita (AMS) ja rakenteellisia kokeita varten ASTM Internationalin testimenetelmiä. Nämä palvelevat eri tarkoituksia: AMS-speksit määrittelevät materiaalin koostumuksen, lämpökäsittelyn ja sertifiointivaatimukset tietyille seosluokille; ASTM-standardit puolestaan määrittelevät, miten ominaisuuksia mitataan ja raportoidaan.
Joitakin laajalti lainattuja seosstandardeja turbiinisiiven hankinnoissa ovat:
- Waspaloy (UNS N07001): Waspaloyta säätelevät AMS 5706 (tanko/halkaisija) ja AMS 5708 (muovattu tuote); Waspaloy on hyväksytty käytettäväksi noin 980 °C:n (1 800 °F) lämpötilaan asti. Sen hapettumisvastus ja korkean lämpötilan lujuus tekevät siitä pitkäaikaisen standardin keskitasoisille HPT-siiville ja puristinkiekkoille.
- Inconel 718 (UNS N07718): Kattaa AMS 5663 ja AMS 5664 -standardit; tämä sadekarkaistu nikkeli-kromiseos käytetään yleisesti puristinpaloja, kiekkoja ja alapaineisen turbiinin komponentteja, joissa lämpötila pysyy noin 650 °C:n alapuolella.
- René 80 / René 104 / CMSX-4: Omaa yksikristallista tai suunnattua jähmettymistä hyödyntäviä seoksia, joita käytetään korkeapaineisen turbiinin ensimmäisen vaiheen paloissa. Nämä on hyväksytty valmistajan omien materiaalispesifikaatioiden perusteella eikä julkisten AMS-standardien perusteella, mutta testauksessa viitataan yleensä ASTM E8 (vetokoe), ASTM E139 (kriippaus ja murtuminen) ja ASTM B633 tai vastaaviin pinnoitustandardeihin.
- Keramiikka-matriisikomposiitit (CMC) – SiC/SiC: Käytössä tulevaisuudessa alapaineisen turbiinin sovelluksissa; piikarbidi-kuitujen vahvistamia piikarbidi-matriisikomposiitteja, jotka on hyväksytty CMC-kohtaisien standardien perusteella ja jotka kestävät käyttölämpötiloja noin 110–165 °C (200–300 °F) korkeammilla kuin nikkeli-superseokset samalla painolla.
Ostotiimien on varmistettava, että toimittaja, joka väittää olevansa vaatimusten mukainen, pystyy osoittamaan materiaalin sertifiointijäljitettävyyden – se, että metalliseoksen tunnus on ilmoitettu, ei riitä. Tavalliseen pakettiin kuuluvat valssaussertifikaatit, lämpöerän rekisterit ja mittojen tarkastusasiakirjat.
Termisen vakauden erillinen kelpoisuuskriteeri
Huippulämpötilakapasiteetti on vain osa kokonaiskuvaa. Lämpöstabiilisuus – siiven materiaalin ja sen pinnoitteiden kyky säilyttää mekaaniset ja kemialliset ominaisuutensa tuhansien lämpösyklien aikana – on yhtä tärkeä kelpoisuuskriteeri, jota ei kuitenkaan usein oteta huomioon pelkästään lämpötilakeskittäytyvissä keskusteluissa.
Lämpöväsymys syntyy, kun siipi vaihtelee kylmäkäynnistyksestä täyteen käyttölämpötilaan. Lämpölaajenemisen ja -supistumisen erot aiheuttavat jännityksiä jyvärajoilla, lämmöneristävän pinnoitteen sidospinnoitteen rajapinnassa sekä jäähdytysreikien reunoilla. Useat vikaantumismuodot johtuvat suoraan riittämättömästä lämpöstabiilisuus eikä riittämättömästä huippulämmönkestävyydestä:
- Lämmöllä muodostuneen oksidikerroksen (TGO) irtoaminen lämmöneristävän pinnoitteen sidospinnoitteen rajapinnasta, mikä johtaa irtoamiseen
- Nikkelisuperseosten faasiepävakauden kehittyminen pitkäaikaisessa korkeassa lämpötilassa, mikä aiheuttaa haitallisien TCP-faasien muodostumisen ja siten sitkeyden vähenemisen
- Happuminen ja kuuma korroosio jyvärajoilla, erityisesti meriympäristössä tai korkean rikkupitoisuuden polttoaineen käytössä olevissa siivissä
Siiven hyväksyminen lämpöstabiilisuus sisältää yleensä syklinen hapettumistestaus ASTM B1003 -standardin tai sen vastaavan mukaisesti, kriittisen muodonmuutoksen testauksen korotetussa lämpötilassa ASTM E139 -standardin mukaisesti sekä lämpöväsymystestauksen, joka on suunnattu tietyn valmistajan (OEM) käyttämän syklin profiiliin. Nämä testit dokumentoivat ei ainoastaan alustavia mekaanisia ominaisuuksia vaan myös sitä, miten nämä ominaisuudet heikkenevät simuloidun käyttöympäristön vaikutuksesta.
Soveltuvan siiven materiaalin sertifiointi moottoriluokkaan
Kysymys, joka tulee usein esiin huollon (MRO) ja varaosamarkkinoiden siipien hankinnassa, on se, voidaanko tiettyyn turbiinimalliin käyttää suoraan vaihtoehtoisena siipeä, jolle on annettu tietty seoksen sertifiointi. Vastaus ei riipu pelkästään materiaalin luokasta.
Vaikka korkealämpösidokset vastaa alkuperäisen valmistajan (OEM) osakäsikirjan nimellistä seosmerkintää; terän on täytettävä myös mittojen tarkkuusvaatimukset, lämpökäsittelyn tila ja pinnan pinnoitusspesifikaatio, jotka moottorin alkuperäinen valmistaja on hyväksynyt moottorin sertifiointiprosessissa. Dokumentaation jäljitettävyys kuumamuovauksen lämpöerästä valmiin terän tarkastusraporttiin saakka on ainoa todennettavissa oleva yhteys ostetun terän ja sen perustavanlaatuisen kvalifiointitestidatan välillä – ei byrokraattista taakkaa.
Navi Power Technology Co. Ltd., joka on kotipaikaltaan Qingdao, Kiina, toimittaa tarkkuusmuokattuja puristinpäitä kaasuturbiinien ja ilmalaivamoottorien käyttöön teho-operaattoreille, MRO-palveluntarjoajille ja turbiiniosien toimittajille Aasiassa, Pohjois-Amerikassa ja Etelä-Amerikassa. Heidän vähäisen sallitun muokkausprosessinsa – joka tuottaa siipiprofiilin toleransseja 0,1–1 mm – vähentää alapuolella olevaa koneistusta ja mittojen vaihtelua, mikä suoraan tukee dokumentointiketjua, jota korkean lämpötilan siipien kelpoisuuden varmistaminen vaatii. Materiaalin varmentava dokumentaatio toimitetaan standardina jokaisen toimituksen mukana.
Mitä tarkistaa lentomoottorisiiven hankinnassa
Toimittajaa arvioiville jet engine blade insinööri- ja hankintatiimeille nämä varmentamis- ja dokumentointitarkistuspisteet ovat linjassa yllä mainittujen lämpötilan kestävyysvaatimusten kanssa:
- Seoksen luokka ja AMS/OEM-määritelmän numero – vahvista sovellettava standardi, ei pelkästään kaupallisnimi
- Valssausvarmenne lämpöerän numerolla – seuraa seoksen alkuperää tiettyyn valssaustuotantolämpöön
- Lämpökäsittelyasiakirjat — vahvistaa, että oikea sadekarkaisu- tai pehmennyskäsittely on suoritettu
- Mittatarkastusraportti — CMM- tai 3D-skannausdata tärkeistä siipiprofiilin poikkileikkauksista
- Pintakäsittelyn määrittelyvaatimusten noudattaminen — termosta tai hapettumisresistenteistä pinnoitteista varustettujen siipien osalta pintajärjestelmälle vaaditaan erillinen sertifiointi
- Kriipumis- ja hapettumistestidatan — materiaalin valssitehtaasta tai edustavasta erätestauksesta ASTM E139:n tai vastaavan standardin mukaisesti
Sovittaminen oikeaan korkealämpösidokset , kvalifioimalla sen lämpöstabiilisuus soveltuvilla testimenetelmillä ja säilyttämällä sertifiointiketju ovat kolme pilaria, joiden varassa jet engine blade ansaitsee paikkansa korkealuottamuksellisessa turbiinissa — olipa kyseessä uusi moottori tai MRO-uudelleenkäsitteleminen.