 EN

¿Qué norma de resistencia a altas temperaturas debe cumplir una paleta de motor a chorro?
Desde el punto de vista de la aerodinámica y la ingeniería de materiales, las condiciones de operación en el interior de una turbina de gas figuran entre las más extremas que cualquier componente estructural debe soportar. Una pala de motor de cohete paleta girando a decenas de miles de revoluciones por minuto mientras se encuentra inmersa en gases de combustión no es simplemente una pieza mecánica; es una barrera térmica diseñada con precisión. Conocer qué normas de resistencia a la temperatura rigen su selección y calificación resulta fundamental para cualquiera implicado en la adquisición de turbinas, la planificación de mantenimiento, reparación y revisión (MRO) o el suministro de paletas.
Por qué la temperatura es la restricción de diseño determinante
La resistencia a la temperatura se sitúa en el centro de cada pala de motor de cohete especificación por una razón clara: los motores turbofánicos de alto índice de derivación modernos y las turbinas de gas industriales operan a temperaturas de combustión que superan habitualmente el punto de fusión de los metales sin protección. La temperatura de entrada a la turbina en motores comerciales avanzados supera ahora los 1700 °C en algunos diseños, mientras que incluso las turbinas de gas industriales de gama media exponen las palas de la turbina de alta presión (HPT) a temperaturas de gases superiores a los 1200 °C.
El material de la pala en sí no resiste estas condiciones únicamente mediante tolerancia térmica bruta. Una combinación de aleación de Alta Temperatura selección, geometría de los canales internos de refrigeración, recubrimientos térmicos protectores (TBC, por sus siglas en inglés) y normas de calificación determina si una pala completa su intervalo de servicio previsto o falla prematuramente. Cada factor se rige por normas específicas que deben coincidir con la posición del motor y su ciclo de trabajo.
Umbrales de temperatura de las palas de turbina según la posición del motor
Las normas difieren considerablemente según la posición de una paleta en el motor. Una clasificación por posición facilita el seguimiento de las certificaciones específicas de los materiales:
- Paletas de la turbina de alta presión (HPT) – primera etapa: Soportan la carga térmica más elevada. Las temperaturas del metal en la superficie de la paleta suelen alcanzar los 900 °C–1.050 °C, incluso con sistemas avanzados de refrigeración interna. Las superaleaciones de níquel monocristalinas permiten superar los umbrales de calificación de 1.100 °C en estas aplicaciones. Aquí se aplican las especificaciones más exigentes. aleación de Alta Temperatura especificaciones.
- Turbina de alta presión (HPT) – etapas posteriores: Las temperaturas del metal disminuyen progresivamente a medida que los gases de combustión se expanden y se enfrían. Las paletas de segunda y tercera etapa de la HPT pueden experimentar temperaturas del metal de 750 °C–900 °C, lo que suele permitir el uso de aleaciones fundidas convencionalmente o solidificadas direccionalmente.
- Paletas de la turbina de baja presión (LPT): Funcionan a temperaturas significativamente más bajas (normalmente por debajo de 700 °C); por ello, las palas de baja presión (LPT) pueden tolerar superaleaciones de menor calidad y centrarse más en la resistencia a la fatiga y a la fluencia que en la capacidad de soportar temperaturas máximas.
- Palas del compresor: Las palas de la etapa frontal del compresor en motores modernos operan a temperaturas normalmente inferiores a 500 °C, donde las aleaciones de titanio y las aleaciones forjadas con menor contenido de níquel son estándar. En las etapas traseras del compresor, expuestas a temperaturas más altas del aire comprimido, las temperaturas pueden alcanzar los 600–650 °C, momento en el cual las aleaciones a base de níquel adquieren relevancia.
La coincidencia entre el grado de aleación y la posición de la pala es un requisito de calificación integrado en las especificaciones de piezas del fabricante original del motor (OEM) y reflejado en las normas aplicables AMS y ASTM, no meramente una preferencia de ingeniería.
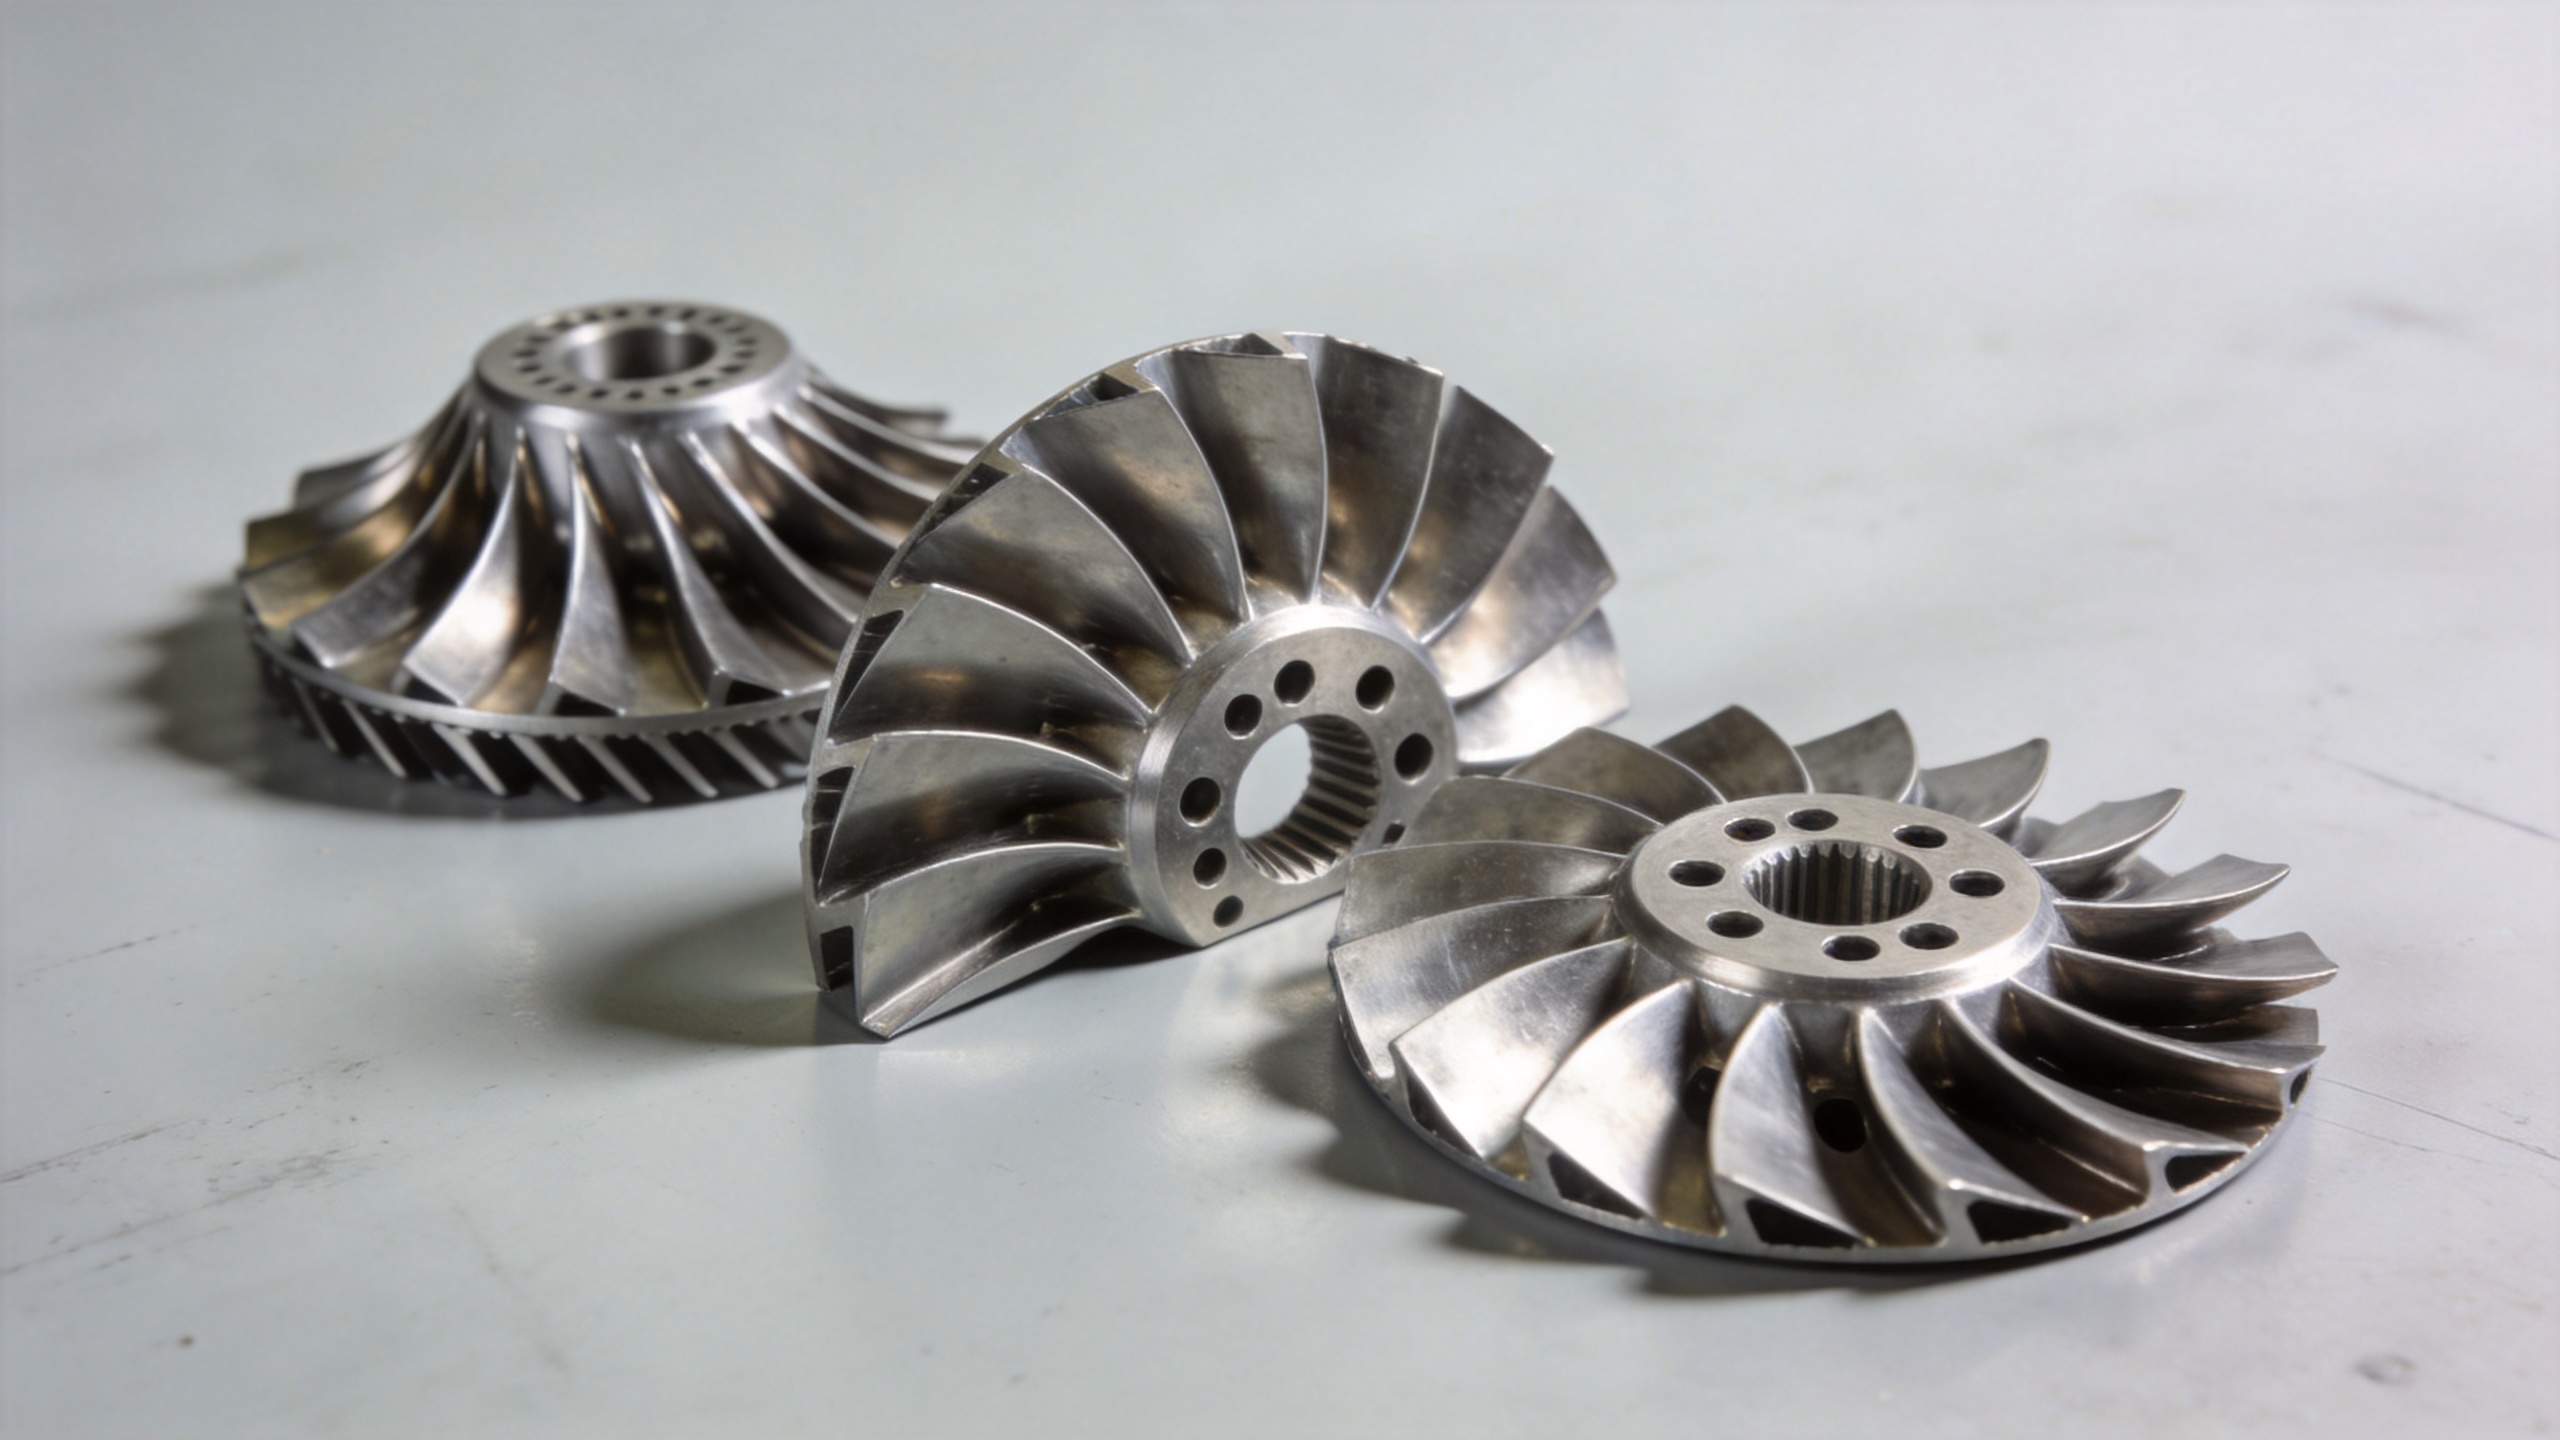
Normas clave para aleaciones de alta temperatura: AMS y ASTM
Cuando un pala de motor de cohete las referencias de la cadena de suministro sobre el cumplimiento de los materiales son, principalmente, las Especificaciones de Materiales Aeroespaciales (AMS) emitidas por SAE International y, para ensayos estructurales, los métodos de ensayo de ASTM International. Estas normas cumplen funciones distintas: las especificaciones AMS definen la composición del material, el tratamiento térmico y los requisitos de certificación para grados específicos de aleaciones; las normas ASTM definen cómo se miden y reportan las propiedades.
Algunas normas ampliamente citadas para aleaciones en la adquisición de álabes de turbina incluyen:
- Waspaloy (UNS N07001): Regulado por AMS 5706 (barra/lingote) y AMS 5708 (forjados), Waspaloy está calificado para servicio hasta aproximadamente 980 °C (1.800 °F). Su combinación de resistencia a la oxidación y resistencia a altas temperaturas lo convierte en un estándar consolidado para álabes de turbina de alta presión (HPT) de nivel medio y discos de compresor.
- Inconel 718 (UNS N07718): Cubierto bajo las normas AMS 5663 y AMS 5664, esta aleación de níquel-cromo endurecida por precipitación se utiliza comúnmente en álabes de compresor, discos y componentes de turbinas de baja presión donde las temperaturas permanecen por debajo de aproximadamente 650 °C.
- René 80 / René 104 / CMSX-4: Aleaciones de monocristal o solidificadas direccionalmente de propiedad exclusiva, empleadas en álabes de la primera etapa de turbinas de alta presión (HPT). Estas aleaciones cumplen especificaciones materiales definidas por los fabricantes de equipos originales (OEM), no normas públicas AMS; sin embargo, los ensayos suelen referirse a las normas ASTM E8 (tracción), ASTM E139 (fluencia y rotura) y ASTM B633 o estándares equivalentes para recubrimientos.
- Compuestos de matriz cerámica (CMC) – SiC/SiC: En desarrollo para aplicaciones en turbinas de baja presión, los compuestos de matriz cerámica reforzados con fibras de SiC y matriz de SiC cumplen normas específicas para CMC y soportan temperaturas operativas aproximadamente 110 °C a 165 °C (200 °F a 300 °F) superiores a las de las superaleaciones de níquel, a peso equivalente.
Para los equipos de adquisiciones, un proveedor que afirme cumplir debe demostrar la trazabilidad de la certificación de los materiales: indicar una designación de aleación no es suficiente. Los certificados de laminación, los registros de lotes térmicos y la documentación de inspección dimensional forman parte del paquete estándar.
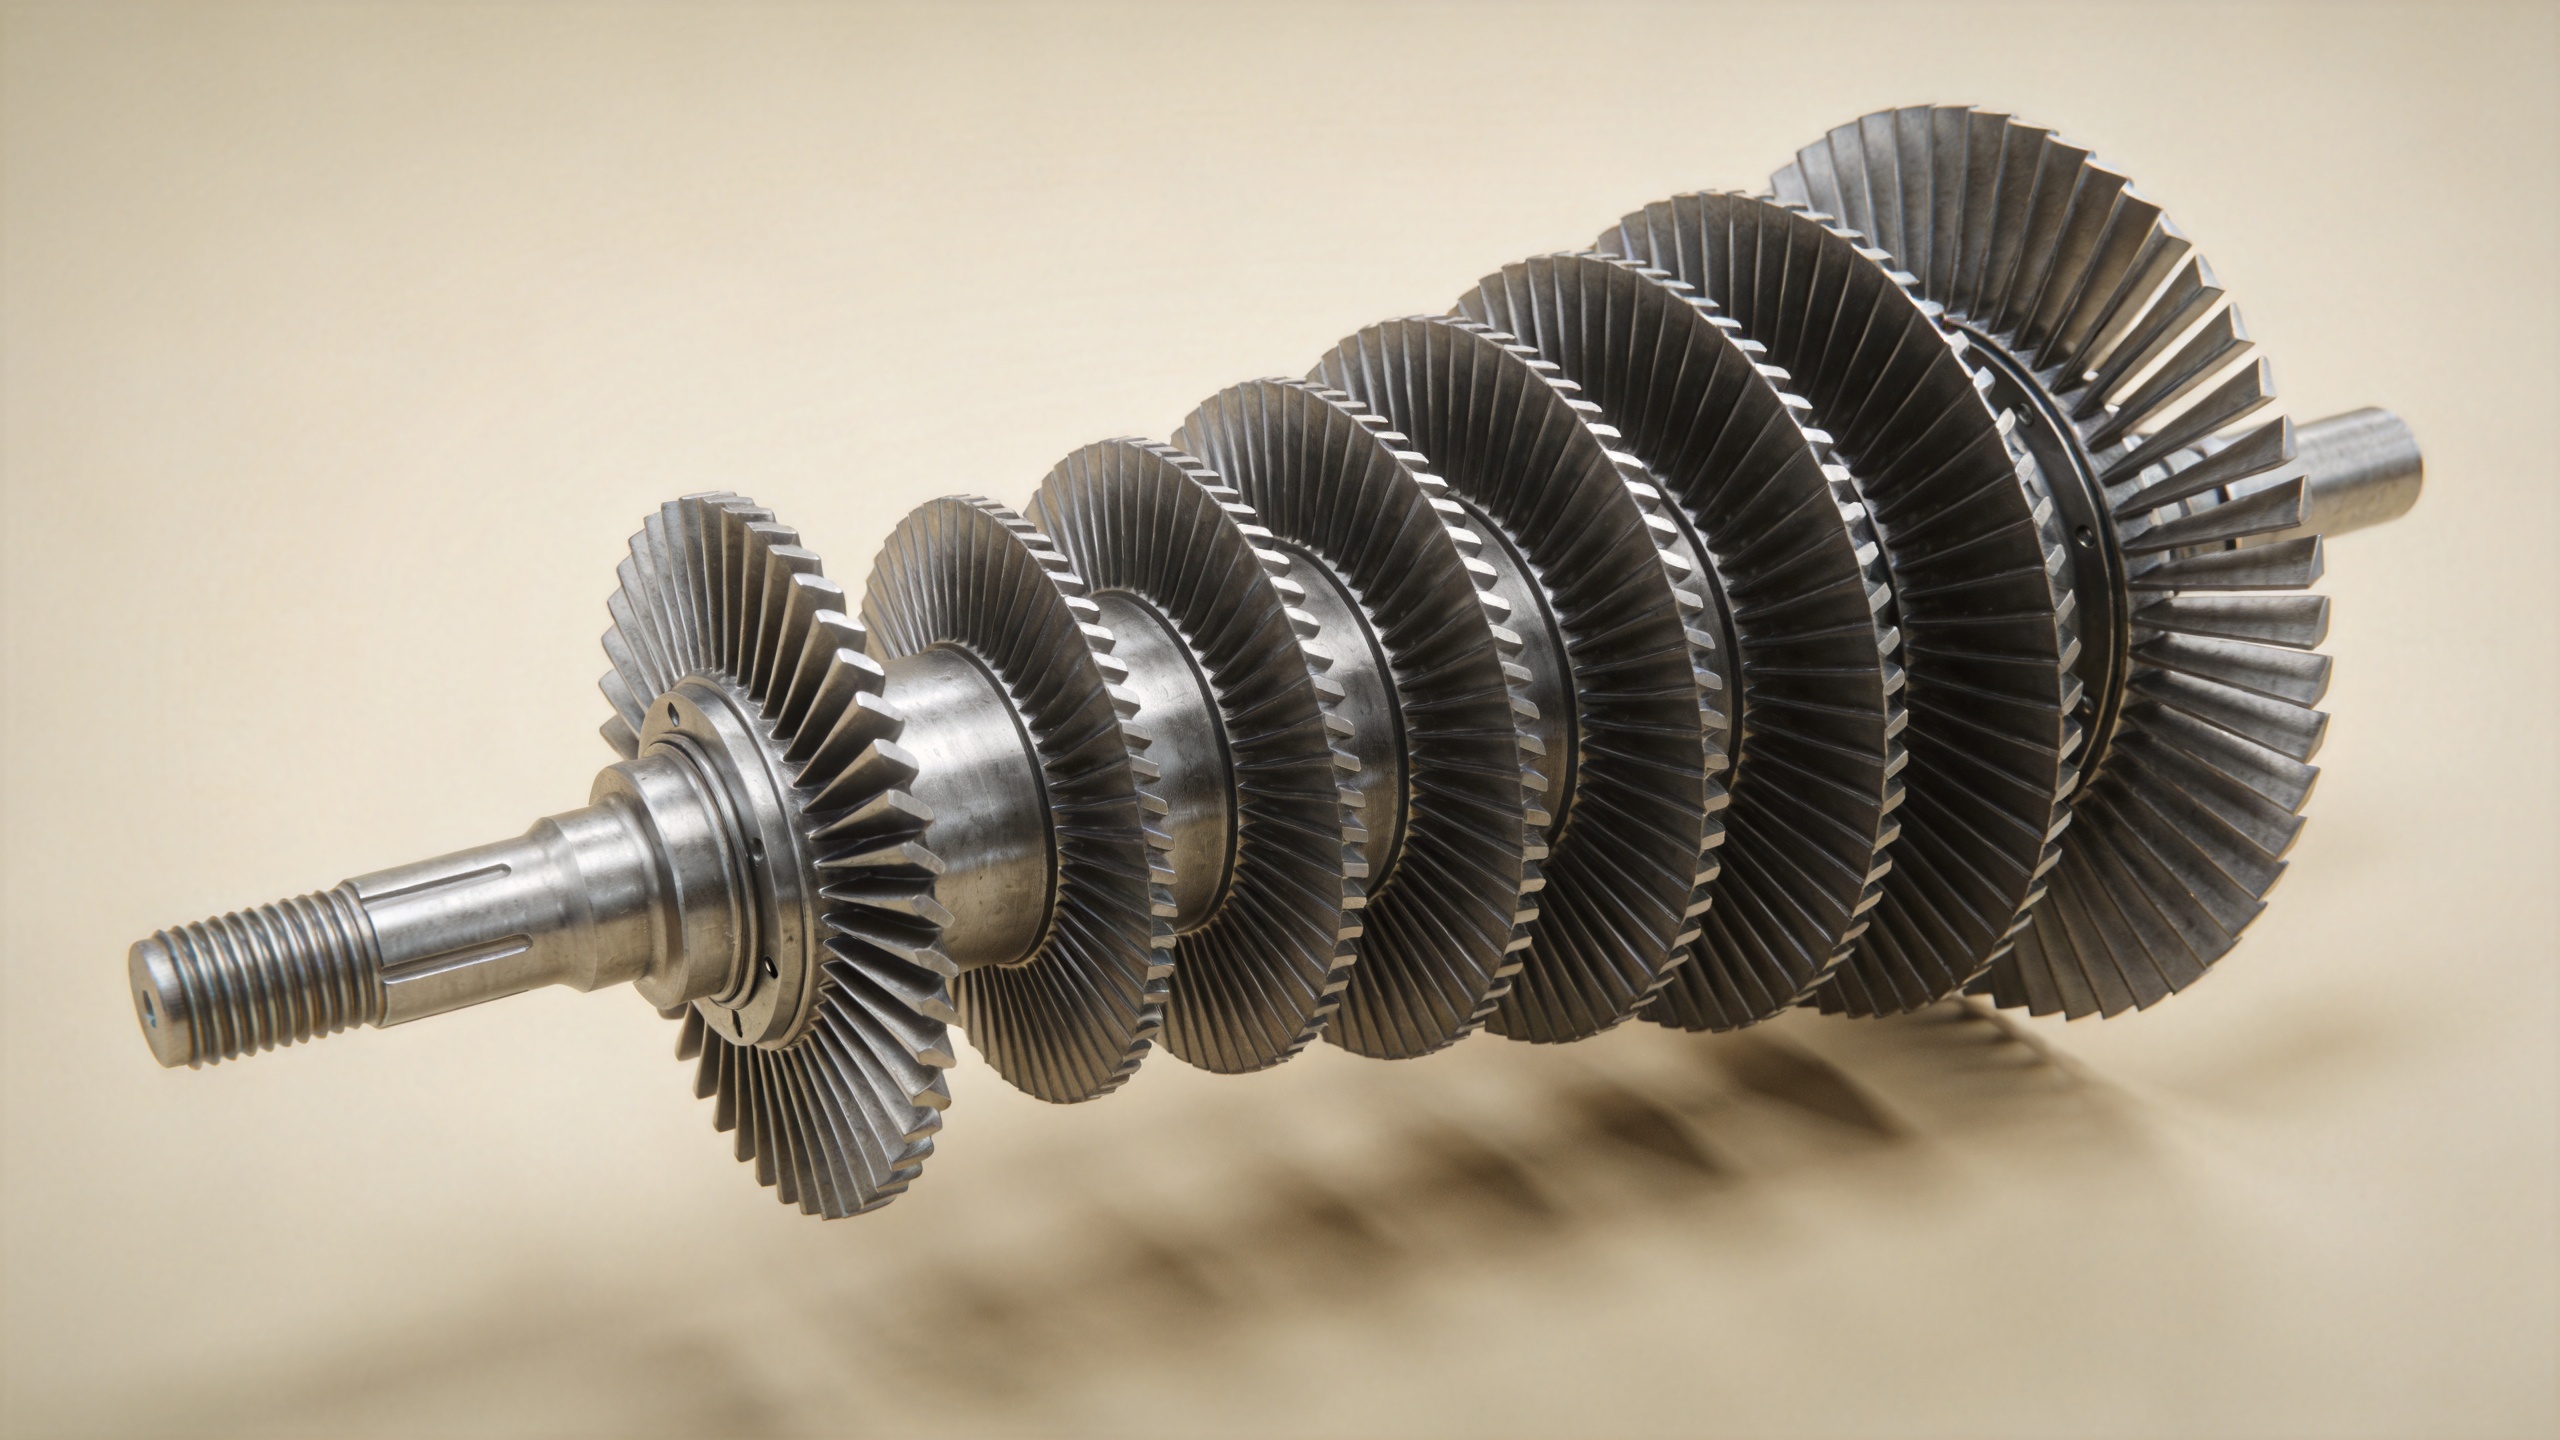
Estabilidad térmica como criterio de calificación independiente
La capacidad de soportar temperaturas máximas es solo una parte del panorama. Estabilidad térmica —la capacidad de un material para álabes y sus recubrimientos de mantener sus propiedades mecánicas y químicas durante miles de ciclos térmicos— es un criterio de calificación igualmente importante, y uno que recibe menos atención en discusiones centradas exclusivamente en la temperatura.
La fatiga térmica ocurre cuando una paleta experimenta ciclos entre el arranque en frío y la temperatura de funcionamiento plena. La expansión y contracción diferenciales inducen tensiones en los límites de grano, las interfaces de los recubrimientos y los bordes de los orificios de refrigeración. Varios modos de fallo se derivan directamente de una resistencia térmica cíclica inadecuada estabilidad térmica y no de una tolerancia insuficiente a la temperatura máxima:
- Desprendimiento de la capa de óxido termogenerado (TGO) en la interfaz entre el recubrimiento protector térmico y la capa intermedia de unión, lo que provoca descamación
- Inestabilidad de fase en superaleaciones de níquel a temperaturas elevadas sostenidas, causando la precipitación de fases TCP perjudiciales que reducen la ductilidad
- Ataque por oxidación y corrosión en caliente en los límites de grano, especialmente en paletas que operan en entornos marinos o con combustibles de alto contenido en azufre
Certificar una paleta para estabilidad térmica normalmente implica ensayos cíclicos de oxidación según la norma ASTM B1003 o equivalente, ensayos de rotura por fluencia según la norma ASTM E139 a temperatura elevada y ensayos de fatiga térmica específicos del perfil cíclico del fabricante original de equipo (OEM). Estas pruebas documentan no solo las propiedades mecánicas iniciales, sino también cómo dichas propiedades se degradan tras una exposición simulada al servicio.
Certificación del material de las palas adaptada a la clase del motor
Una pregunta frecuente en la adquisición de palas para mantenimiento, reparación y operaciones (MRO) y en el mercado posventa es si una pala con una certificación específica de aleación puede utilizarse como sustitución directa en un modelo concreto de turbina. La respuesta va más allá de la simple calificación del material.
Incluso cuando una aleación de Alta Temperatura coincide con la designación nominal de la aleación indicada en el manual de piezas del fabricante original de equipo (OEM); además, la cuchilla debe cumplir también con las tolerancias dimensionales, el estado del tratamiento térmico y la especificación del recubrimiento superficial que el fabricante original de equipo del motor calificó durante la certificación del motor. La trazabilidad documental, desde el lote térmico de forja hasta el informe final de inspección de la cuchilla terminada, constituye el único vínculo verificable entre la cuchilla adquirida y los datos subyacentes de las pruebas de calificación —no una carga burocrática.
Navi Power Technology Co. Ltd., con sede en Qingdao, China, suministra palas de compresor forjadas de precisión para turbinas de gas y motores aéreos a operadores de energía, proveedores de servicios de MRO y proveedores de piezas de turbinas en Asia, América del Norte y América del Sur. Su proceso de forja de baja tolerancia que produce tolerancias de perfil de aire de 0,11 mm reduce el mecanizado en la planta de producción y la variabilidad dimensional, lo que apoya directamente la cadena de documentación que requiere la calificación de la hoja a alta temperatura. La documentación de certificación de materiales se envía como estándar con cada entrega.
Qué comprobar al comprar una hoja de motor de reacción
Para los equipos de ingeniería y de adquisición que evalúan una pala de motor de cohete el proveedor, estos puntos de verificación de certificación y documentación se alinean con las normas de resistencia a la temperatura discutidas anteriormente:
- Grado de aleación y número de especificación AMS/OEM confirmar la norma aplicable, no sólo el nombre comercial
- Certificado de molino con número de lote de calor rastrear la aleación hasta un calor de producción específico
- Registros de tratamiento térmico — confirmando que se aplicó el ciclo correcto de endurecimiento por precipitación o recocido
- Informe de inspección dimensional — datos de CMM o escaneo 3D para secciones transversales clave del perfil aerodinámico
- Cumplimiento de la especificación del recubrimiento — para álabes con recubrimientos de barrera térmica o resistentes a la oxidación, el sistema de recubrimiento requiere una certificación independiente
- Datos de ensayos de fluencia y oxidación — procedentes de la acería o de ensayos representativos por lote según ASTM E139 o norma equivalente
Ajustar correctamente aleación de Alta Temperatura , calificando su estabilidad térmica mediante métodos de ensayo adecuados y manteniendo la cadena de certificación son los tres pilares sobre los que se sustenta un pala de motor de cohete obtiene su lugar en una turbina de alta fiabilidad, ya sea en un motor de nueva fabricación o en una revisión MRO.