 EN

Qual padrão de resistência à alta temperatura uma lâmina de motor a jato deve atender?
Do ponto de vista da aerodinâmica e da engenharia de materiais, as condições operacionais no interior de uma turbina a gás estão entre as mais extremas às quais qualquer componente estrutural deve resistir. Uma pás de motor a jato lâmina girando a dezenas de milhares de rotações por minuto enquanto imersa em gases de combustão não é simplesmente uma peça mecânica; é uma barreira térmica projetada com precisão. Saber quais padrões de resistência à temperatura regem sua seleção e qualificação é essencial para qualquer pessoa envolvida na aquisição de turbinas, no planejamento de manutenção, revisão e operação (MRO) ou no fornecimento de lâminas.
Por que a temperatura é a restrição de projeto determinante
Resistência à temperatura está no centro de cada pás de motor a jato especificação por um motivo claro: motores turbofan de alto desvio modernos e turbinas a gás industriais operam em temperaturas de combustão que rotineiramente superam o ponto de fusão de metais não protegidos. A temperatura na entrada da turbina em motores comerciais avançados agora ultrapassa 1.700 °C em alguns projetos, enquanto até turbinas a gás industriais de nível intermediário expõem as pás da turbina de alta pressão (HPT) a temperaturas de gás acima de 1.200 °C.
O próprio material da pá não resiste a essas condições apenas pela tolerância bruta ao calor. Uma combinação de liga de Alta Temperatura seleção, geometria dos canais internos de refrigeração, revestimentos térmicos de barreira (TBCs) e normas de qualificação determina se uma pá completa seu intervalo de serviço previsto ou falha precocemente. Cada fator é regido por normas específicas que devem corresponder à posição no motor e ao ciclo de operação.
Limites de Temperatura das Pás da Turbina por Posição no Motor
As normas diferem consideravelmente conforme a posição da pá no motor. Uma divisão por posição facilita o acompanhamento das certificações específicas de materiais:
- Pás da Turbina de Alta Pressão (HPT) – Primeiro Estágio: Essas suportam a maior carga térmica. As temperaturas metálicas na superfície da pá atingem tipicamente 900 °C–1.050 °C, mesmo com refrigeração interna avançada. As superligas de níquel monocristalinas elevam os limites de qualificação para além de 1.100 °C nessas aplicações. É aqui que se aplicam as especificações mais exigentes. liga de Alta Temperatura especificações.
- Turbina de Alta Pressão – Estágios Posteriores: As temperaturas metálicas diminuem progressivamente à medida que os gases de combustão se expandem e esfriam. As pás dos segundo e terceiro estágios da HPT podem apresentar temperaturas metálicas de 750 °C–900 °C, o que frequentemente permite o uso de ligas fundidas convencionalmente ou solidificadas direcionalmente.
- Pás da Turbina de Baixa Pressão (LPT): Operando a temperaturas significativamente mais baixas (geralmente abaixo de 700 °C), as pás de LPT podem tolerar superligas de qualidade inferior e concentrar-se mais na resistência à fadiga e à fluência do que na capacidade de operação em temperaturas máximas.
- Pás do compressor: As pás da etapa frontal do compressor em motores modernos operam a temperaturas tipicamente inferiores a 500 °C, onde ligas de titânio e ligas forjadas com menor teor de níquel são padrão. As etapas traseiras do compressor, expostas a temperaturas mais elevadas do ar comprimido, podem atingir 600–650 °C, momento em que ligas à base de níquel tornam-se relevantes.
O pareamento da classe da liga à posição da pá é um requisito de qualificação integrado nas especificações de peças do fabricante original do motor (OEM) e refletido nas normas AMS e ASTM aplicáveis, não sendo meramente uma preferência de engenharia.
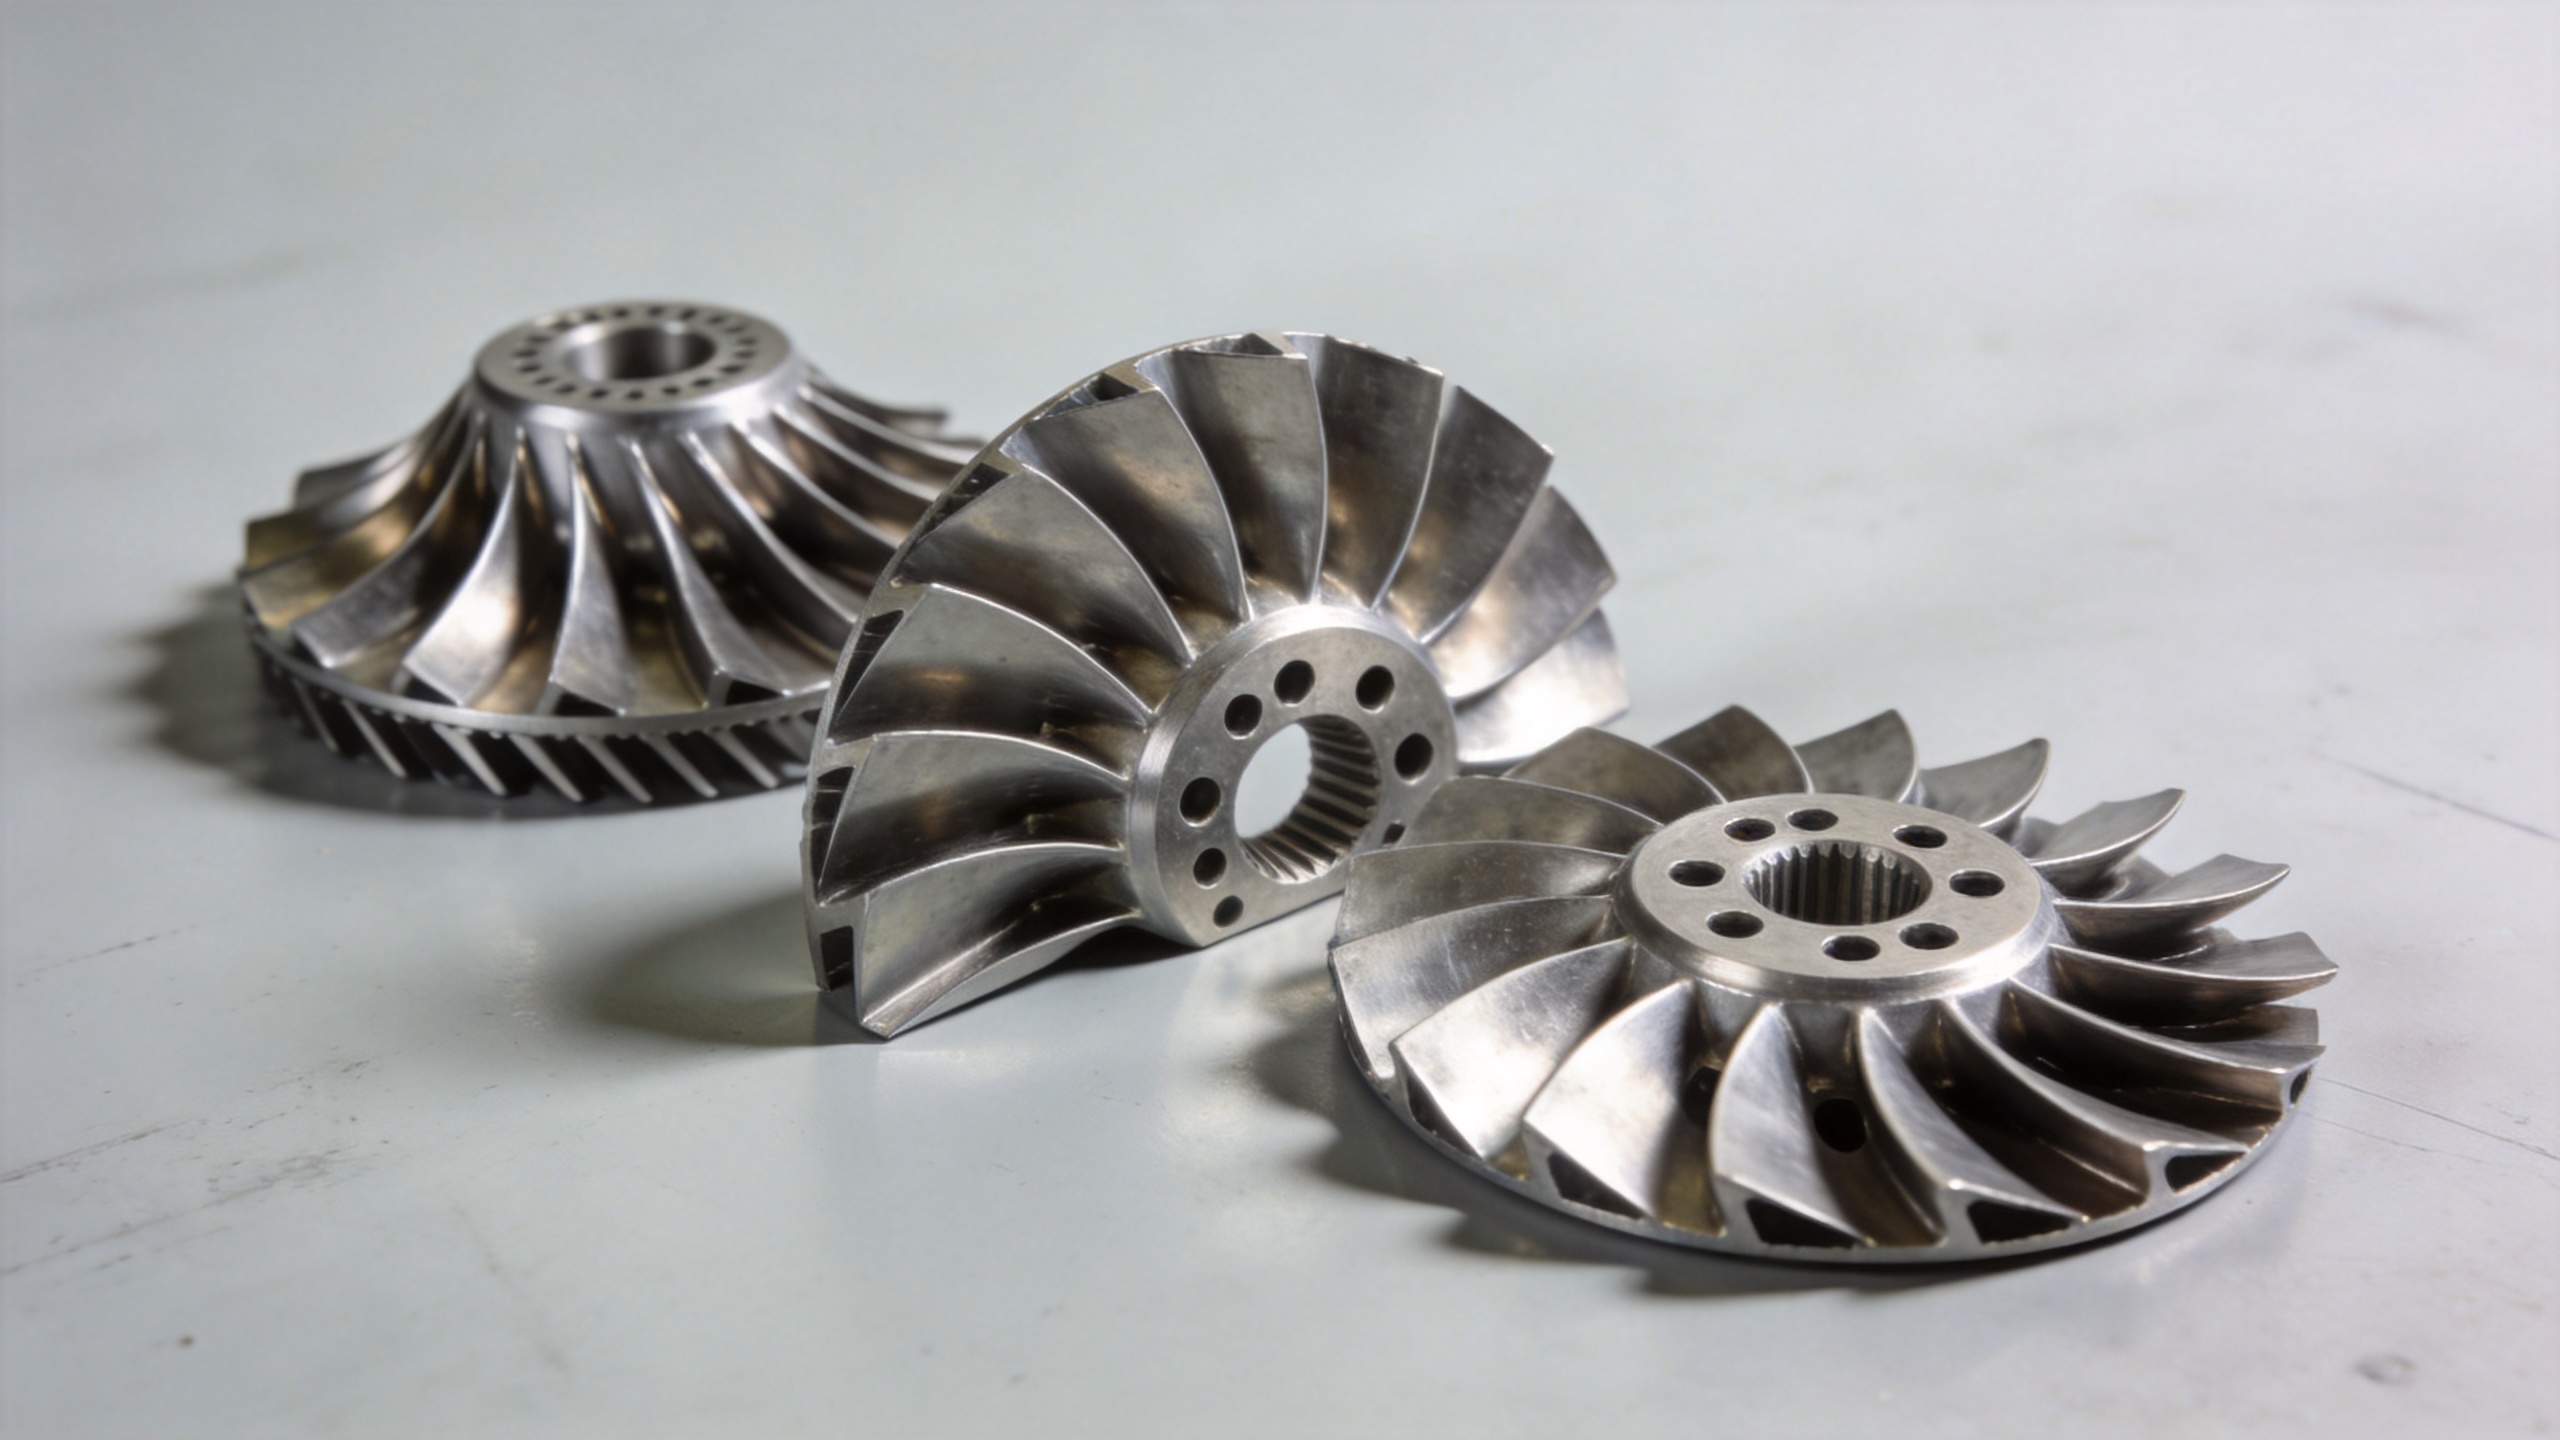
Principais normas para ligas de alta temperatura: AMS e ASTM
Quando um pás de motor a jato as referências da cadeia de suprimentos para conformidade de materiais são, predominantemente, as Especificações de Materiais Aeroespaciais (AMS), emitidas pela SAE International, e, para ensaios estruturais, os métodos de ensaio da ASTM International. Estes atendem a finalidades distintas: as especificações AMS definem a composição do material, o tratamento térmico e os requisitos de certificação para graus específicos de ligas; os padrões ASTM definem como as propriedades são medidas e relatadas.
Alguns padrões amplamente citados de ligas na aquisição de pás de turbina incluem:
- Waspaloy (UNS N07001): Regido pelas normas AMS 5706 (barra/lingote) e AMS 5708 (forjados), o Waspaloy é qualificado para operação até aproximadamente 980 °C (1.800 °F). A sua combinação de resistência à oxidação e resistência mecânica em altas temperaturas torna-o um padrão consolidado para pás de turbinas de alta pressão (HPT) de nível intermediário e discos de compressores.
- Inconel 718 (UNS N07718): Coberto pelas normas AMS 5663 e AMS 5664, esta liga de níquel-cromo endurecida por precipitação é mais comumente utilizada em pás de compressor, discos e componentes de turbinas de baixa pressão, onde as temperaturas permanecem abaixo de aproximadamente 650 °C.
- René 80 / René 104 / CMSX-4: Ligas proprietárias monocristalinas ou solidificadas direcionalmente, empregadas em pás de estágio inicial de turbinas de alta pressão (HPT). Essas ligas são qualificadas segundo especificações de materiais específicas dos fabricantes de equipamentos originais (OEM), e não mediante referências públicas às normas AMS; contudo, os ensaios normalmente seguem as normas ASTM E8 (tração), ASTM E139 (fluência e ruptura) e ASTM B633 ou normas equivalentes para revestimentos.
- Compósitos de matriz cerâmica (CMC) – SiC/SiC: Emergindo em aplicações de turbinas de baixa pressão, os compósitos de matriz cerâmica reforçados com fibras de SiC apresentam uma matriz também de SiC e são qualificados segundo normas específicas para CMC; suportam temperaturas operacionais aproximadamente 110 °C a 165 °C (200 °F a 300 °F) superiores às das superligas de níquel, para um peso equivalente.
Para equipes de compras, um fornecedor que alega conformidade deve demonstrar rastreabilidade da certificação dos materiais — indicar uma designação de liga não é suficiente. Certificados de usina, registros de lotes térmicos e documentação de inspeção dimensional fazem parte do pacote-padrão.
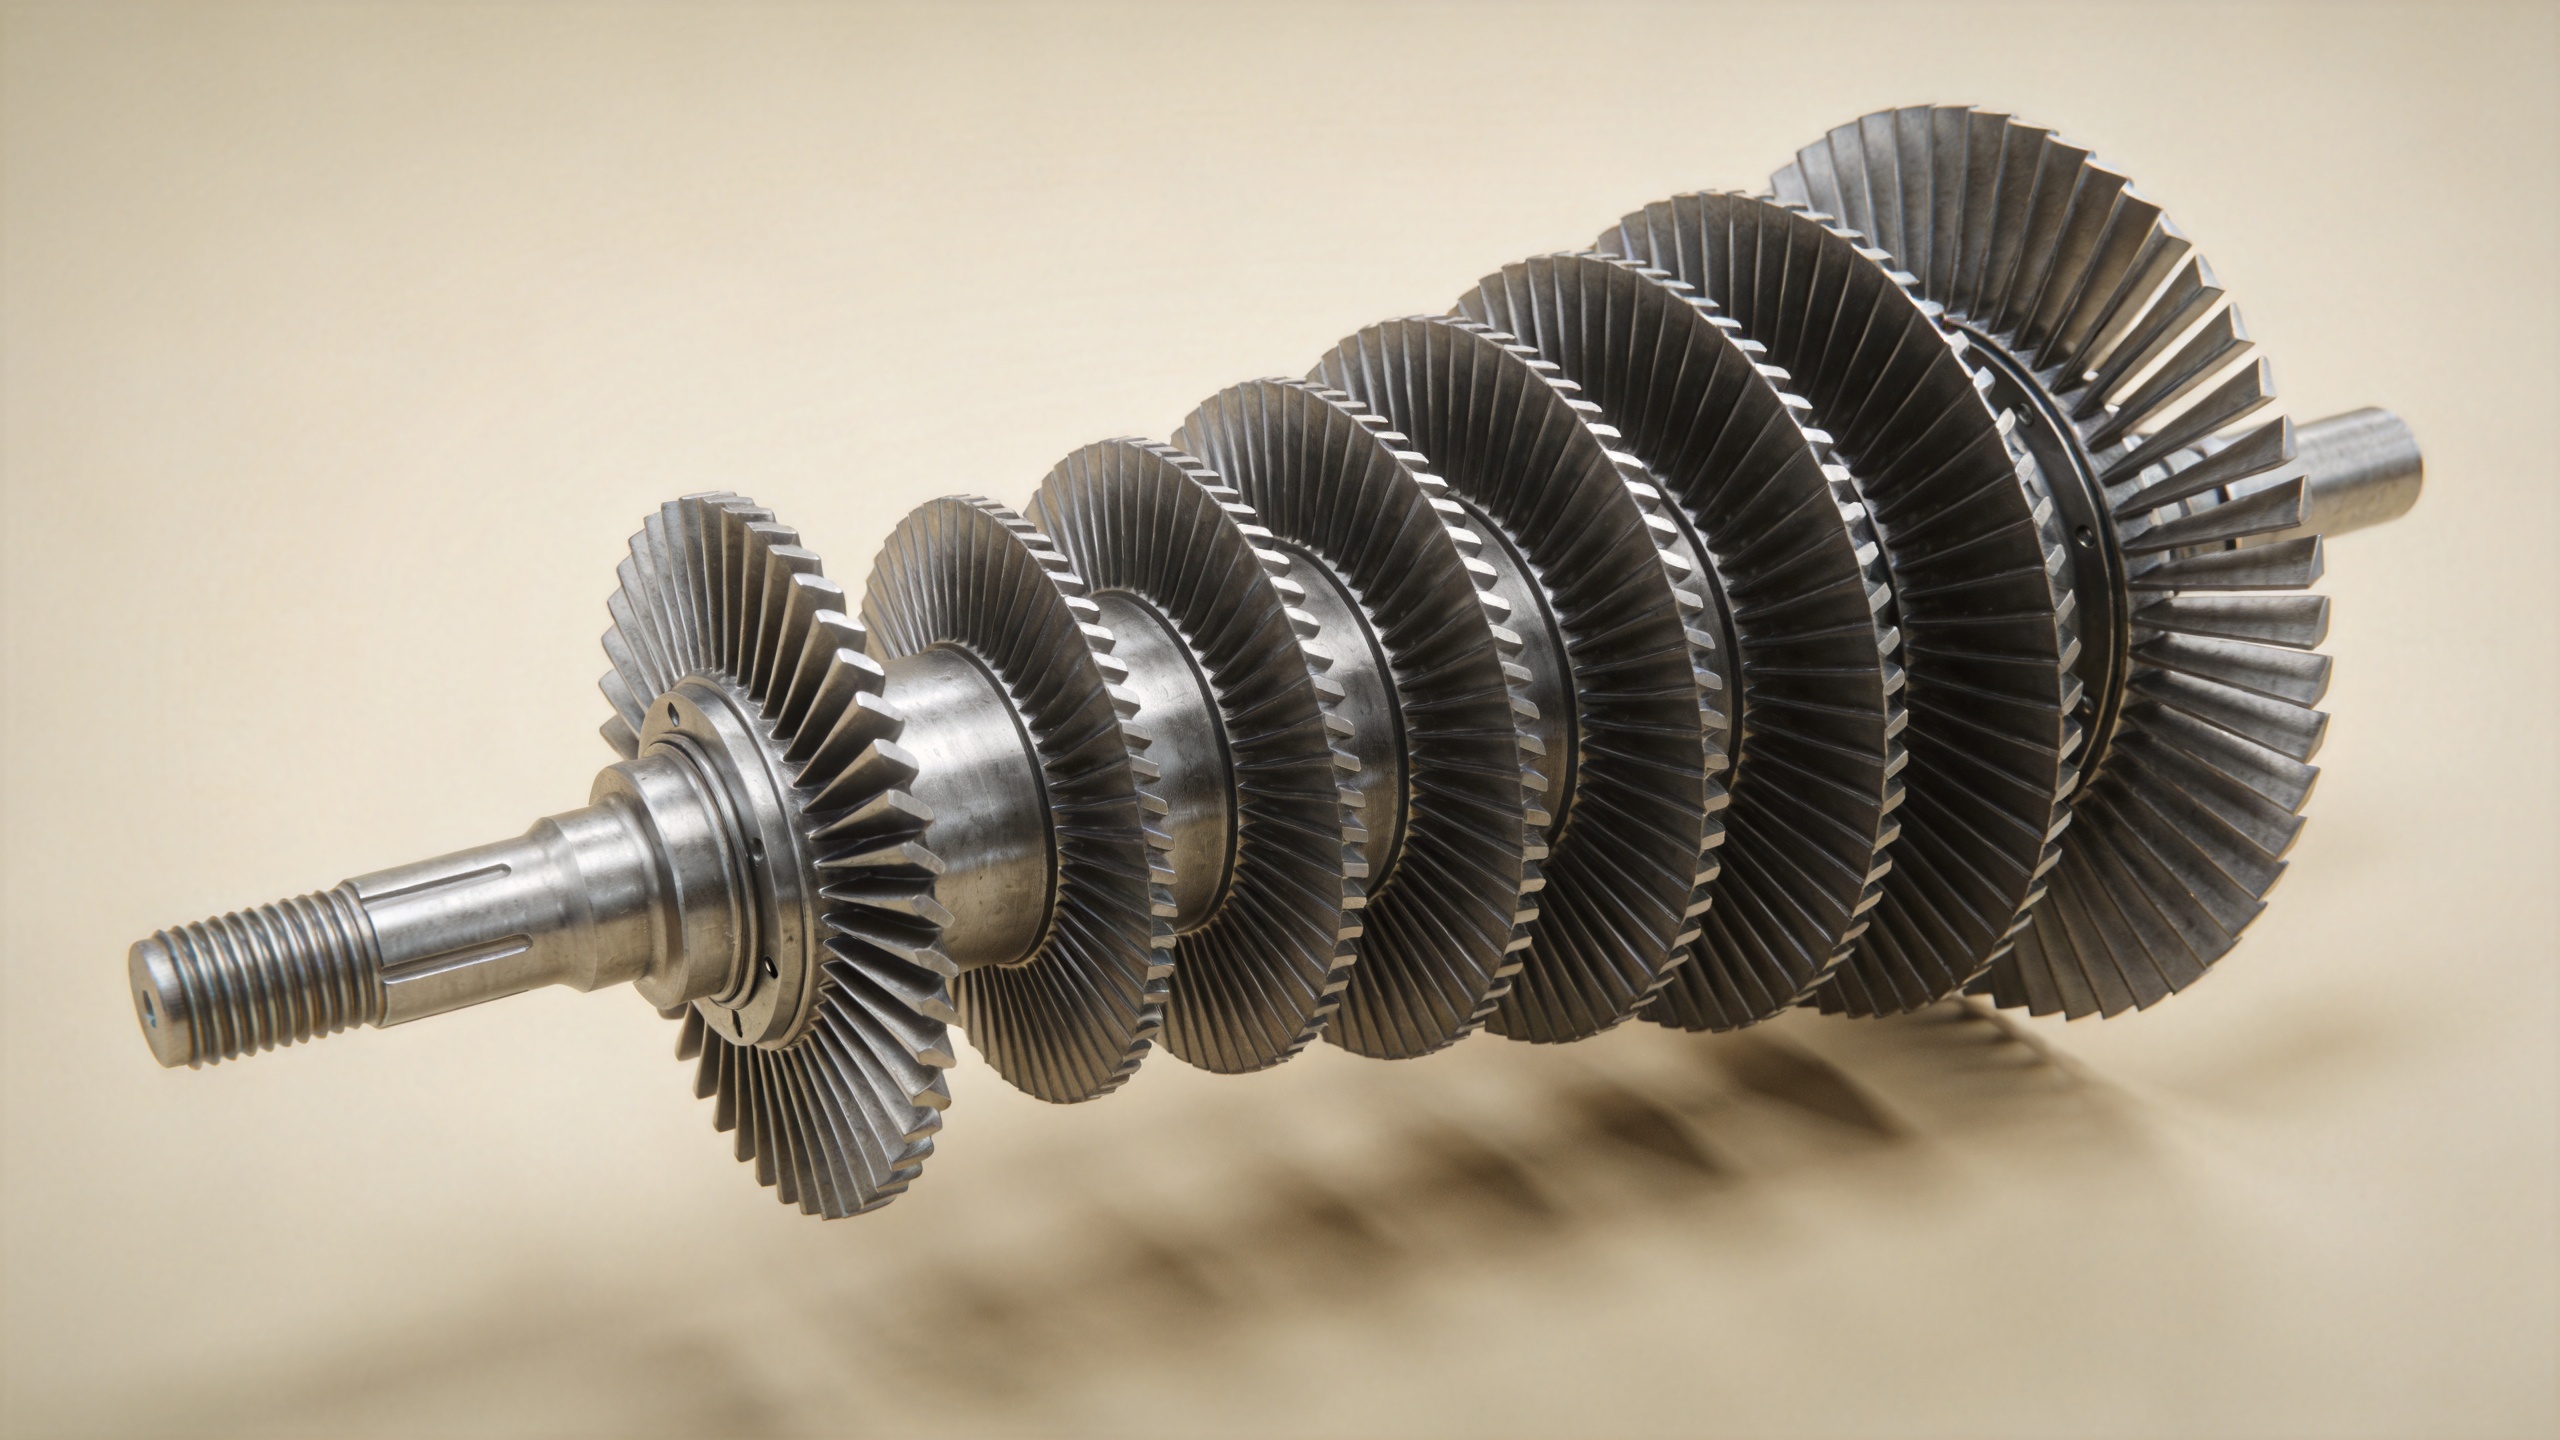
Estabilidade térmica como critério de qualificação distinto
A capacidade de pico de temperatura é apenas parte do quadro. Estabilidade Térmica — a capacidade de um material para pás e seus revestimentos de manter propriedades mecânicas e químicas ao longo de milhares de ciclos térmicos — é um critério de qualificação igualmente importante, embora receba menos atenção em discussões focadas exclusivamente em temperatura.
A fadiga térmica ocorre quando uma pá passa ciclicamente de partida fria à temperatura plena de operação. A expansão e contração diferenciais induzem tensões nas fronteiras dos grãos, nas interfaces dos revestimentos protetores térmicos e nas bordas dos orifícios de refrigeração. Vários modos de falha estão diretamente associados à inadequação estabilidade Térmica em vez de à insuficiência da tolerância térmica máxima:
- Descolamento da camada de óxido termicamente formado (TGO) na interface entre o revestimento protetor térmico e a camada de ligação, levando ao descascamento
- Instabilidade de fase em superligas de níquel em temperaturas elevadas sustentadas, causando a precipitação de fases TCP prejudiciais que reduzem a ductilidade
- Ataque por oxidação e corrosão quente nas fronteiras dos grãos, particularmente em pás operando em ambientes marinhos ou com combustíveis ricos em enxofre
Qualificar uma pá para estabilidade Térmica normalmente envolve testes cíclicos de oxidação conforme a norma ASTM B1003 ou equivalente, testes de ruptura por fluência conforme a norma ASTM E139 em temperatura elevada e testes de fadiga térmica específicos ao perfil cíclico definido pelo fabricante original do equipamento (OEM). Esses testes documentam não apenas as propriedades mecânicas iniciais, mas também como essas propriedades se degradam após exposição simulada ao serviço.
Certificação do Material da Pá Ajustada à Classe do Motor
Uma pergunta frequente na manutenção, reparo e substituição (MRO) e no mercado de reposição de pás é se uma pá com certificação de liga específica pode ser usada diretamente como substituta em um determinado modelo de turbina. A resposta vai além da simples classificação do material.
Mesmo quando uma liga de Alta Temperatura corresponde à designação nominal da liga no manual de peças do fabricante original (OEM); a pá também deve satisfazer as tolerâncias dimensionais, a condição de tratamento térmico e a especificação do revestimento superficial qualificadas pelo fabricante original do motor durante a certificação do motor. A rastreabilidade documental, desde o lote de aquecimento da forja até ao relatório final de inspeção da pá, constitui a única ligação verificável entre a pá adquirida e os dados dos ensaios de qualificação subjacentes — não uma sobrecarga burocrática.
A Navi Power Technology Co. Ltd., com sede em Qingdao, China, fornece pás de compressor forjadas de precisão para turbinas a gás e motores aéreos para operadores de energia, provedores de serviços de MRO e fornecedores de peças de turbinas em toda a Ásia, América do Norte e América do Sul. O processo de forja de baixa tolerância produzendo tolerâncias de parafusos de 0,11 mm reduz a usinagem a jusante e a variabilidade dimensional, o que apoia diretamente a cadeia de documentação que a qualificação de lâmina de alta temperatura requer. A documentação de certificação dos materiais é enviada como padrão com cada entrega.
O que verificar ao comprar uma lâmina de motor a jato
Para equipas de engenharia e de aquisição que avaliam um pás de motor a jato fornecedor, estes pontos de verificação de certificação e documentação estão alinhados com as normas de resistência à temperatura acima discutidas:
- Grau de liga e número de especificação AMS/OEM confirmar a norma aplicável, não apenas a denominação comercial
- Certificado de moinho com número de lote de calor rastrear a liga até um calor de produção específico
- Registros de tratamento térmico — confirmando que o ciclo correto de endurecimento por precipitação ou recozimento foi aplicado
- Relatório de Inspeção Dimensional — dados de CMM ou de varredura 3D para seções transversais-chave do perfil aerodinâmico
- Conformidade com a especificação do revestimento — para pás com revestimentos de barreira térmica ou resistentes à oxidação, o sistema de revestimento exige certificação separada
- Dados de ensaios de fluência e oxidação — provenientes da usina siderúrgica do material ou de ensaios representativos em lote, conforme ASTM E139 ou equivalente
Correspondendo ao correto liga de Alta Temperatura , qualificando seu estabilidade Térmica por meio de métodos de ensaio adequados e mantendo a cadeia de certificação são os três pilares nos quais um pás de motor a jato conquista seu lugar em uma turbina de alta confiabilidade — seja em um motor novo ou em uma revisão MRO.