 EN

Какой стандарт стойкости к высоким температурам должна соответствовать лопатка реактивного двигателя?
С аэродинамической и материаловедческой точек зрения условия эксплуатации внутри газовой турбины относятся к наиболее экстремальным из всех, с которыми сталкиваются конструкционные компоненты. лопасть реактивного двигателя вращающаяся со скоростью десятки тысяч оборотов в минуту в потоке продуктов сгорания деталь — это не просто механическая часть; это точно спроектированный тепловой барьер. Знание стандартов стойкости к температуре, регулирующих выбор и квалификацию таких деталей, имеет решающее значение для всех, кто занимается закупками турбин, планированием технического обслуживания и ремонта (MRO) или поставками лопаток.
Почему температура является определяющим ограничением при проектировании
Стойкость к температуре находится в центре каждого лопасть реактивного двигателя спецификация по очевидной причине: современные турбовентиляторные двигатели с высокой степенью двухконтурности и промышленные газовые турбины работают при температурах горения, которые регулярно превышают температуру плавления незащищённых металлов. Температура газа на входе в турбину в передовых коммерческих двигателях в некоторых конструкциях превышает 1700 °C, тогда как даже в газовых турбинах среднего класса лопатки высоконапорной турбины (HPT) подвергаются воздействию газов с температурой выше 1200 °C.
Сам материал лопатки не выдерживает этих условий исключительно за счёт высокой термостойкости. Комбинация сплав для высоких температур выбора материала, геометрии внутренних каналов охлаждения, теплозащитных покрытий (TBC), а также требований к сертификации определяет, завершит ли лопатка свой расчётный срок службы или выйдет из строя преждевременно. Каждый из этих факторов регулируется специальными стандартами, которые должны соответствовать положению лопатки в двигателе и характеру её эксплуатации.
Пороговые температуры для лопаток турбины в зависимости от положения в двигателе
Стандарты значительно различаются в зависимости от расположения лопатки в двигателе. Разбивка по положению упрощает отслеживание конкретных сертификатов на материалы:
- Лопатки высоконапорной турбины (HPT) — первая ступень: Они испытывают наибольшую тепловую нагрузку. Температура металла на поверхности лопатки обычно достигает 900–1050 °C даже при использовании передовых систем внутреннего охлаждения. Однокристаллические никелевые суперсплавы позволяют повысить порог квалификации свыше 1100 °C для этих применений. Именно здесь действуют наиболее строгие сплав для высоких температур технические требования.
- Высоконапорная турбина — последующие ступени: Температура металла снижается ступенчато по мере расширения и охлаждения продуктов сгорания. Для лопаток второй и третьей ступеней HPT температура металла может составлять 750–900 °C, что зачастую допускает применение сплавов, полученных традиционным литьём или направленной кристаллизацией.
- Лопатки низконапорной турбины (LPT): Работа при значительно более низких температурах (часто ниже 700 °C) позволяет лопаткам низкого давления использовать жаропрочные сплавы более низкого класса и сосредоточиться в первую очередь на сопротивлении усталости и ползучести, а не на способности выдерживать предельные температуры.
- Лопатки компрессора: Лопатки передних ступеней компрессора в современных двигателях работают при температурах, как правило, ниже 500 °C, где стандартными материалами являются титановые сплавы и деформируемые сплавы с пониженным содержанием никеля. Лопатки задних ступеней компрессора, подвергающиеся воздействию более высоких температур сжатого воздуха, могут достигать 600–650 °C, при которых начинают применяться никелевые сплавы.
Соответствие марки сплава положению лопатки является обязательным требованием к сертификации, закреплённым в технических спецификациях производителя двигателей (OEM) и отражённым в соответствующих стандартах AMS и ASTM, а не просто инженерным предпочтением.
Ключевые стандарты жаропрочных сплавов: AMS и ASTM
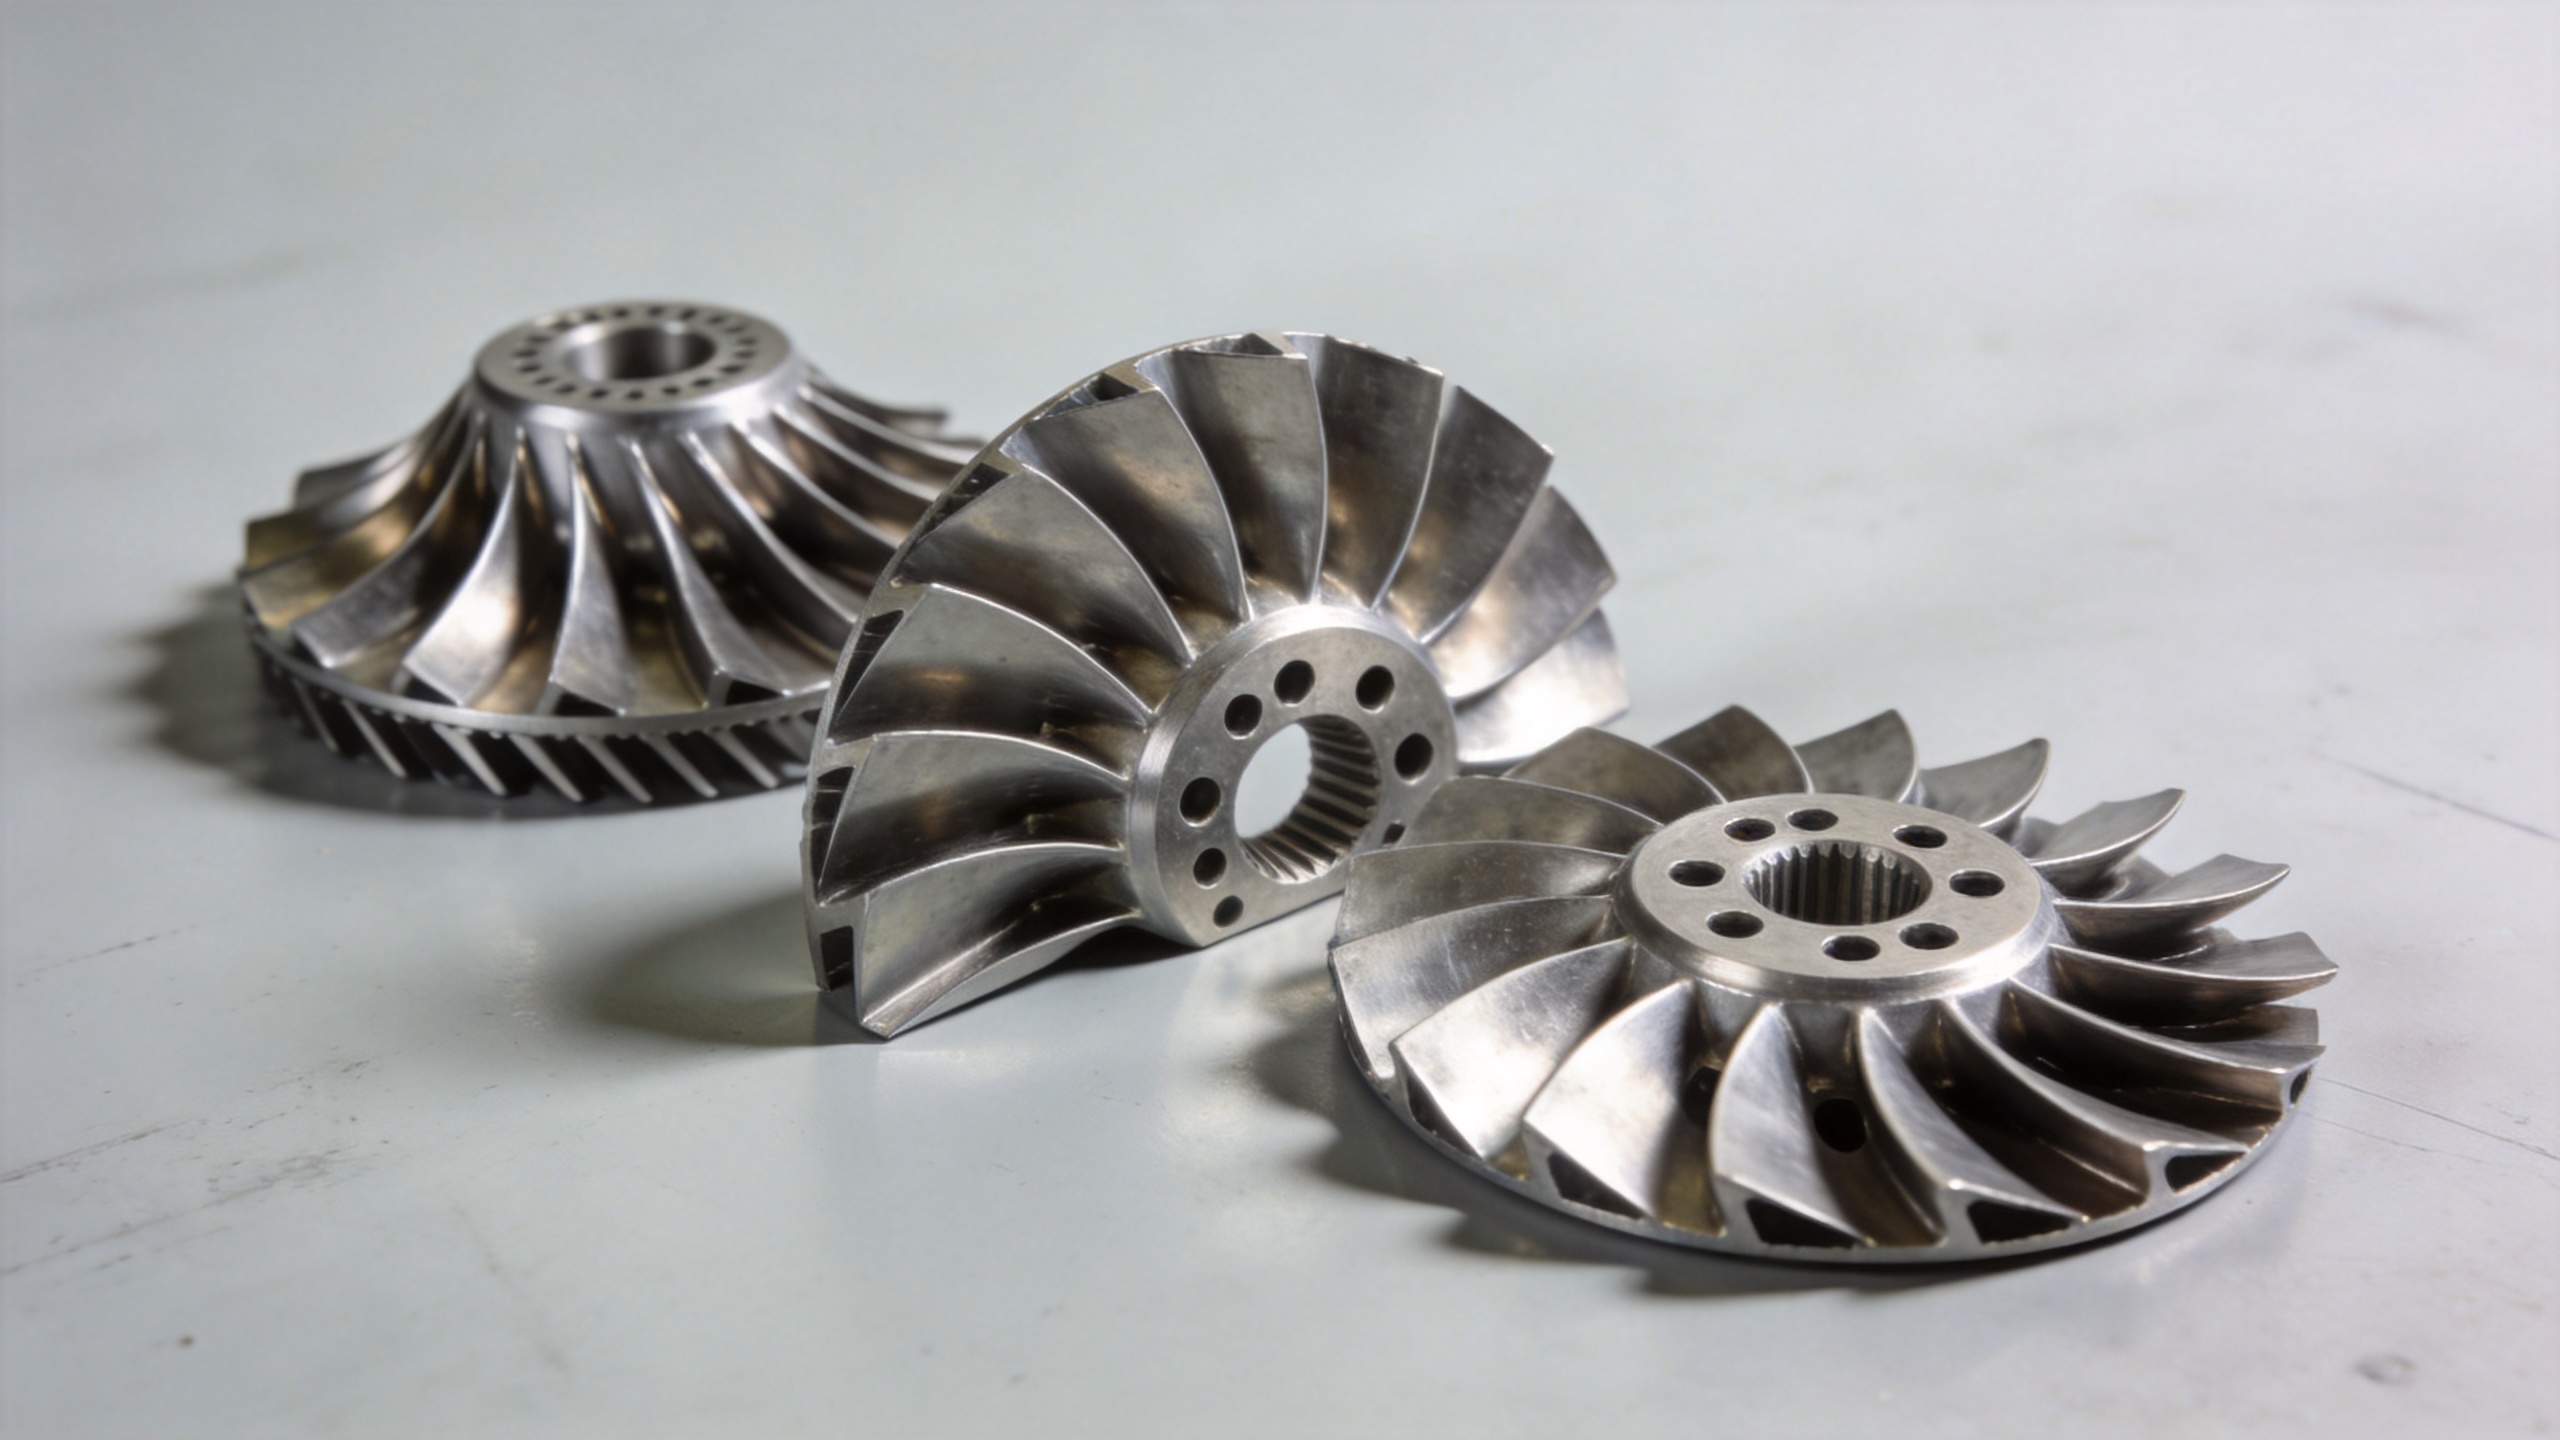
Когда лопасть реактивного двигателя ссылки на цепочку поставок в отношении соответствия материалов основаны на ведущих стандартных рамках: Спецификациях материалов для аэрокосмической промышленности (AMS), разработанных SAE International, и методах испытаний ASTM International — для структурных испытаний. Эти стандарты выполняют разные функции: спецификации AMS определяют химический состав материала, режим термообработки и требования к сертификации конкретных марок сплавов; стандарты ASTM определяют методы измерения и представления свойств.
Некоторые широко используемые стандарты сплавов при закупке лопаток турбин включают:
- Waspaloy (UNS N07001): Регламентируется AMS 5706 (прокат/заготовки) и AMS 5708 (поковки); Waspaloy допускается к эксплуатации при температурах до примерно 980 °C (1800 °F). Его сочетание устойчивости к окислению и высокой прочности при повышенных температурах делает его проверенным стандартом для лопаток среднего уровня турбины высокого давления (HPT) и дисков компрессора.
- Inconel 718 (UNS N07718): Покрывается стандартами AMS 5663 и AMS 5664; это упрочняемый выделением никель-хромовый сплав, который чаще всего применяется в лопатках компрессора, дисках и компонентах низконапорной турбины при температурах ниже примерно 650 °C.
- René 80 / René 104 / CMSX-4: Эксклюзивные однонаправленные или направленно затвердевшие сплавы, используемые в лопатках первой ступени ВТТ. Они сертифицированы в соответствии со спецификациями материалов конкретных производителей ОЕМ, а не общедоступными стандартами AMS; однако испытания обычно ссылаются на ASTM E8 (растяжение), ASTM E139 (ползучесть и разрушение) и ASTM B633 или эквивалентные стандарты покрытий.
- Керамические матричные композиты (CMC) — SiC/SiC: В настоящее время внедряются в компонентах низконапорной турбины; композиты на основе кремниевого карбида с волокнами из SiC в матрице из SiC сертифицированы по специальным стандартам CMC и способны выдерживать рабочие температуры примерно на 110–165 °C (200–300 °F) выше, чем никелевые суперсплавы при одинаковой массе.
Для закупочных команд поставщик, заявляющий о соответствии требованиям, должен продемонстрировать прослеживаемость сертификации материалов — указание марки сплава недостаточно. Сертификаты прокатного стана, записи о плавках и документация по результатам измерительного контроля геометрических параметров входят в стандартный комплект.
Термическая стабильность как отдельный критерий квалификации
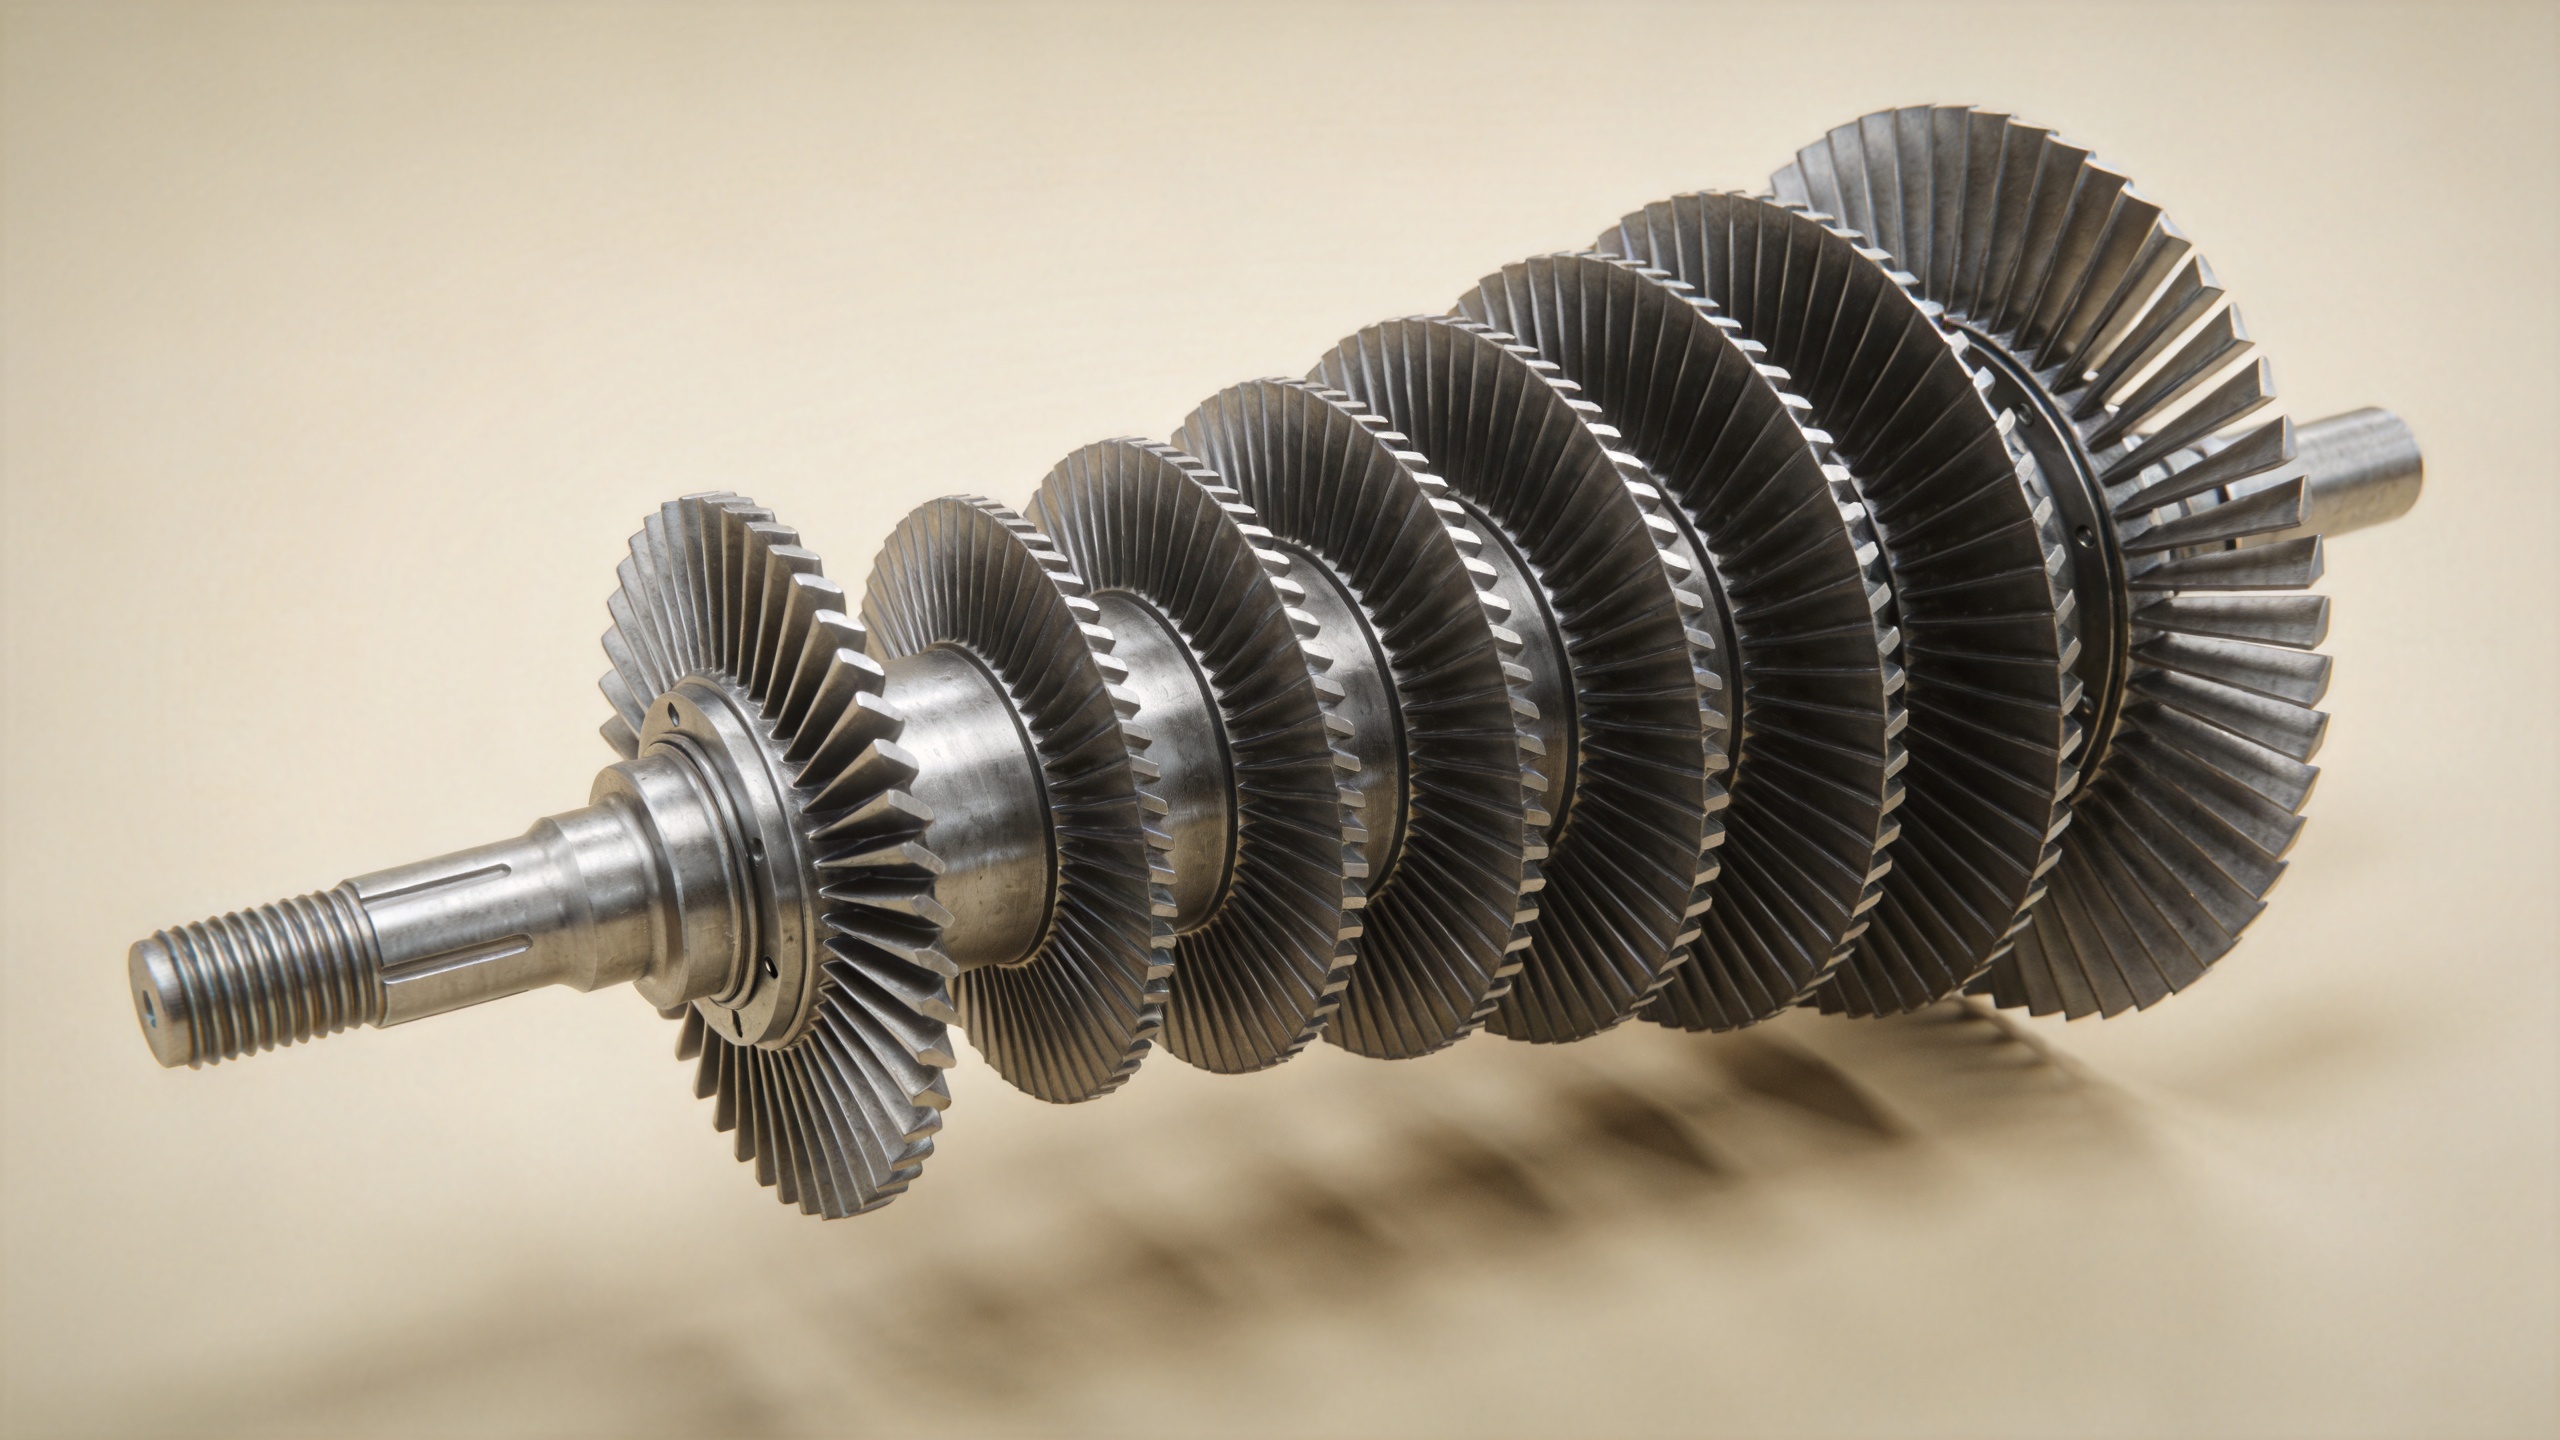
Возможность выдерживать максимальные температуры — лишь часть общей картины. Термальная стабильность — способность материала лопатки и его покрытий сохранять механические и химические свойства в течение тысяч термических циклов — является столь же важным критерием квалификации, однако ему уделяется меньше внимания в дискуссиях, сфокусированных исключительно на температурных характеристиках.
Термическая усталость возникает при циклическом изменении температуры лопатки от холодного пуска до полной рабочей температуры. Разница в тепловом расширении и сжатии вызывает напряжения на границах зёрен, интерфейсах защитных покрытий и кромках отверстий системы охлаждения. Некоторые виды разрушений напрямую связаны с недостаточной термальная стабильность а не с недостаточной максимальной термостойкостью:
- Отслаиванием слоя термически выросшего оксида (TGO) на интерфейсе между теплозащитным покрытием и промежуточным слоем, что приводит к шелушению
- Нестабильностью фаз в никелевых суперсплавах при длительном воздействии высоких температур, вызывающей образование вредных фаз типа TCP, снижающих пластичность
- Окислением и горячей коррозией на границах зёрен, особенно в лопатках, работающих в морской среде или при использовании топлива с высоким содержанием серы
Сертификация лопатки для термальная стабильность обычно включает циклическое испытание на окисление по стандарту ASTM B1003 или эквивалентному стандарту, испытание на разрушение от ползучести по стандарту ASTM E139 при повышенной температуре и испытание на термическую усталость по профилю циклов, установленному производителем оригинального оборудования. Эти испытания фиксируют не только начальные механические свойства, но и то, как эти свойства деградируют при моделировании условий эксплуатации.
Соответствие сертификации материала лопатки классу двигателя
Вопрос, который часто возникает при закупке лопаток для ремонта и технического обслуживания (MRO) и на вторичном рынке, заключается в том, может ли лопатка с определённой сертификацией сплава использоваться в качестве прямой замены в конкретной модели турбины. Ответ выходит за рамки одного лишь класса материала.
Даже когда сплав для высоких температур соответствует номинальному обозначению сплава в руководстве по оригинальным запасным частям производителя, лопатка также должна удовлетворять допускам по размерам, условиям термообработки и требованиям к покрытию поверхности, которые были подтверждены производителем двигателя при сертификации двигателя. Документируемая прослеживаемость от партии заготовок до отчёта о приёмочном контроле готовой лопатки — это единственный проверяемый способ установить связь между закупленной лопаткой и базовыми данными квалификационных испытаний, а не бюрократическая нагрузка.
Компания Navi Power Technology Co. Ltd., базирующаяся в Циндао, Китай, поставляет прецизионные штампованные лопатки компрессоров для газовых турбин и авиационных двигателей операторам энергетических установок, поставщикам услуг по техническому обслуживанию и ремонту (MRO) и поставщикам деталей для турбин в Азии, Северной Америке и Южной Америке. Их технология штамповки с низким припуском — обеспечивающая допуски профиля лопаток в диапазоне от 0,1 до 1 мм — снижает объём последующей механической обработки и размерную изменчивость, что напрямую поддерживает документационную цепочку, требуемую при квалификации лопаток для высокотемпературных условий эксплуатации. Документы о сертификации материала вручаются в стандартной комплектации вместе с каждой поставкой.
Что проверять при закупке лопатки реактивного двигателя
Поставщика, эти контрольные точки в части сертификации и документации соответствуют вышеупомянутым стандартам термостойкости: лопасть реактивного двигателя поставщик, эти контрольные точки в отношении сертификации и документации соответствуют стандартам устойчивости к температуре, обсуждавшимся выше:
- Марка сплава и номер спецификации AMS/производителя оригинального оборудования (OEM) — подтвердите применимый стандарт, а не только торговое наименование
- Сертификат проката с номером плавки — обеспечивает прослеживаемость сплава до конкретной плавки
- Записи о термообработке — подтверждение правильности режима старения или отжига
- Отчёт о размерном контроле — данные КИМ или 3D-сканирования для ключевых поперечных сечений профиля лопатки
- Соответствие спецификации покрытия — для лопаток с теплозащитными или окислительно стойкими покрытиями требуется отдельная сертификация системы покрытия
- Данные испытаний на ползучесть и окисление — от производителя материала или из представительных испытаний партии в соответствии со стандартом ASTM E139 или эквивалентным стандартом
Соответствие правильному сплав для высоких температур , подтверждая его термальная стабильность с помощью соответствующих методов испытаний и соблюдение цепочки сертификации являются тремя столпами, на которых базируется лопасть реактивного двигателя получает своё место в высоко надёжной турбине — как в новом двигателе, так и при ремонте и техническом обслуживании (MRO).