 EN

Quali standard di resistenza alle alte temperature deve rispettare una pala di motore a getto?
Dal punto di vista dell’aerodinamica e dell’ingegneria dei materiali, le condizioni operative all’interno di una turbina a gas rientrano tra le più estreme cui qualsiasi componente strutturale debba resistere. Una pala del motore a getto pala che ruota a decine di migliaia di giri al minuto ed è immersa nei gas di combustione non è semplicemente un componente meccanico; è una barriera termica progettata con precisione. Conoscere quali standard di resistenza alle temperature ne regolano la selezione e la qualifica è fondamentale per chiunque sia coinvolto nell’acquisto di turbine, nella pianificazione di attività di manutenzione, riparazione e revisione (MRO) o nella fornitura di pale.
Perché la temperatura è il vincolo progettuale determinante
La resistenza alle temperature è al centro di ogni pala del motore a getto specifica per una ragione chiara: i moderni motori turboventola ad alto rapporto di diluizione e le turbine a gas industriali operano a temperature di combustione che superano regolarmente il punto di fusione dei metalli non protetti. La temperatura all'ingresso della turbina nei motori commerciali avanzati supera ormai i 1700 °C in alcuni progetti, mentre persino le turbine a gas industriali di fascia media espongono le palette della turbina ad alta pressione (HPT) a temperature del gas superiori ai 1200 °C.
Il materiale stesso della pala non resiste a queste condizioni unicamente grazie alla sua tolleranza diretta al calore. Una combinazione di leghe a Alta Temperatura selezione del materiale, geometria dei canali interni di raffreddamento, rivestimenti termoisolanti (TBC), e standard di qualifica determina se la pala completa l'intervallo di servizio previsto oppure subisce un guasto prematuro. Ciascun fattore è regolato da specifici standard che devono corrispondere alla posizione nel motore e al ciclo di impiego.
Soglie di temperatura delle pale della turbina in base alla posizione nel motore
Gli standard differiscono notevolmente a seconda della posizione della paletta nel motore. Una suddivisione per posizione rende più semplice seguire le specifiche certificazioni dei materiali:
- Pale della turbina ad alta pressione (HPT) – Primo stadio: Queste sopportano il carico termico più elevato. Le temperature del metallo sulla superficie della pala raggiungono tipicamente 900 °C–1.050 °C, anche con sistemi di raffreddamento interni avanzati. Le superleghe di nichel a cristallo singolo spingono i limiti di qualifica oltre i 1.100 °C per queste applicazioni. È qui che si applicano le specifiche più esigenti. leghe a Alta Temperatura specifiche.
- Turbina ad alta pressione (HPT) – Stadi successivi: Le temperature del metallo diminuiscono progressivamente stadio dopo stadio, man mano che i gas di combustione si espandono e si raffreddano. Le pale del secondo e del terzo stadio dell’HPT possono raggiungere temperature del metallo comprese tra 750 °C e 900 °C, consentendo spesso l’uso di leghe fuse convenzionalmente o solidificate direzionalmente.
- Pale della turbina a bassa pressione (LPT): Funzionando a temperature significativamente più basse (spesso inferiori a 700 °C), le palette della turbina a bassa pressione possono tollerare superleghe di qualità inferiore e concentrarsi maggiormente sulla resistenza alla fatica e alla deformazione plastica da calore piuttosto che sulla capacità di resistere a temperature massime.
- Palette del compressore: Le palette della prima fase del compressore nei moderni motori operano a temperature tipicamente inferiori a 500 °C, dove sono standard le leghe di titanio e le leghe deformabili con contenuto ridotto di nichel. Nelle fasi posteriori del compressore, esposte a temperature più elevate dell’aria compressa, la temperatura può avvicinarsi a 600–650 °C, punto oltre il quale diventano rilevanti le leghe a base di nichel.
L’abbinamento del grado di lega alla posizione della pala è un requisito di qualifica inserito nelle specifiche dei componenti definite dal costruttore originale del motore (OEM) e riflesso negli standard AMS e ASTM applicabili, non semplicemente una scelta ingegneristica.
Principali norme per leghe ad alta temperatura: AMS e ASTM
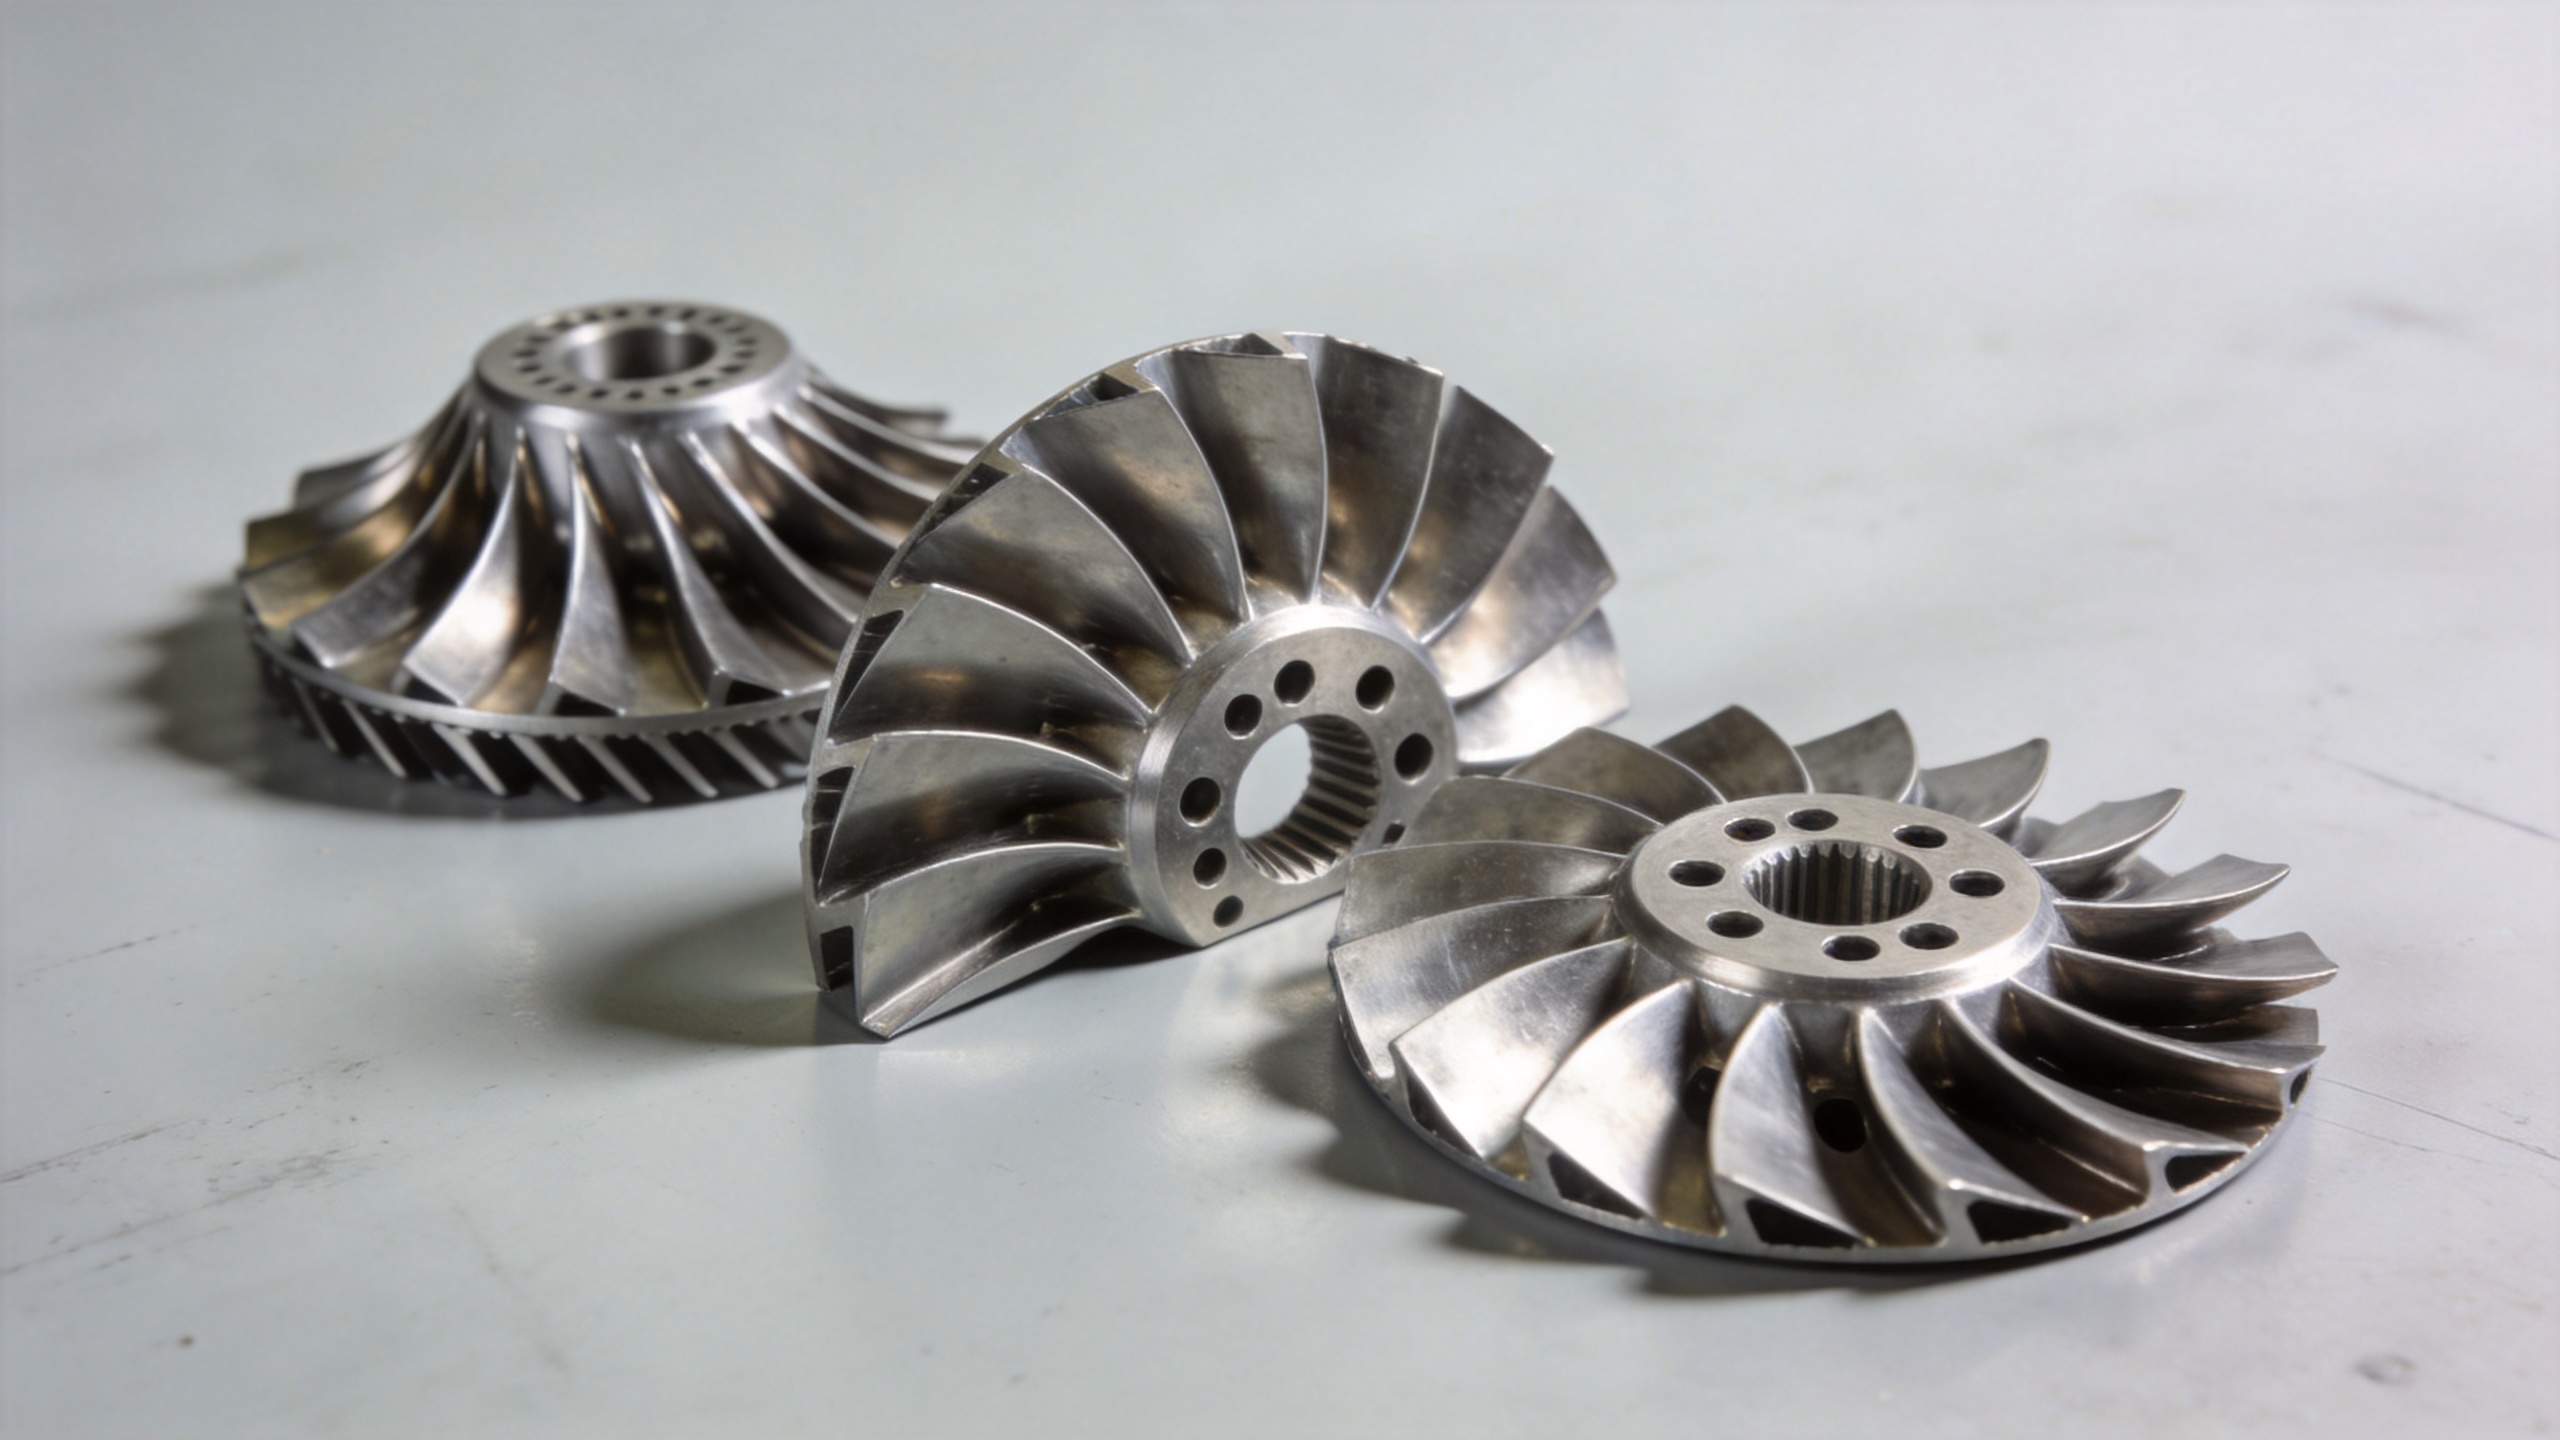
Quando un pala del motore a getto i riferimenti della catena di approvvigionamento per la conformità dei materiali sono costituiti principalmente dalle specifiche per materiali aerospaziali (Aerospace Material Specifications, AMS) emesse da SAE International e, per i test strutturali, dai metodi di prova di ASTM International. Queste norme rispondono a scopi diversi: le specifiche AMS definiscono la composizione del materiale, il trattamento termico e i requisiti di certificazione per determinate leghe; gli standard ASTM definiscono invece come vengono misurate e riportate le proprietà.
Alcuni standard per leghe ampiamente citati nell’acquisto di pale di turbina includono:
- Waspaloy (UNS N07001): Regolato da AMS 5706 (barre/billet) e AMS 5708 (getti forgiati), Waspaloy è qualificato per l’impiego fino a circa 980 °C (1.800 °F). La sua combinazione di resistenza all’ossidazione e di resistenza meccanica ad alta temperatura lo rende uno standard consolidato per pale di turbina ad alta pressione (HPT) di fascia intermedia e per dischi di compressore.
- Inconel 718 (UNS N07718): Coperto dalle norme AMS 5663 e AMS 5664, questa lega a base di nichel-cromo indurita per precipitazione è comunemente impiegata nelle pale del compressore, nei dischi e nei componenti della turbina a bassa pressione, dove le temperature rimangono al di sotto di circa 650 °C.
- René 80 / René 104 / CMSX-4: Leghe proprietarie a cristallo singolo o solidificate direzionalmente, utilizzate nelle pale della prima fase della turbina ad alta pressione (HPT). Queste leghe sono qualificate secondo specifiche materiali definite dai produttori originali (OEM), anziché secondo norme AMS pubbliche; tuttavia, i test fanno generalmente riferimento alle norme ASTM E8 (trazione), ASTM E139 (fluenza e rottura) e ASTM B633 o standard equivalenti per i rivestimenti.
- Compositi a matrice ceramica (CMC) – SiC/SiC: In via di introduzione nelle applicazioni della turbina a bassa pressione, i compositi a matrice ceramica rinforzati con fibre di carburo di silicio (SiC) sono qualificati secondo norme specifiche per i CMC e possono sopportare temperature operative circa 110–165 °C (200–300 °F) più elevate rispetto alle superleghe a base di nichel, a parità di peso.
Per i team di approvvigionamento, un fornitore che dichiara la conformità deve dimostrare la tracciabilità della certificazione dei materiali: indicare una denominazione di lega non è sufficiente. I certificati di laminazione, i registri dei lotti di fusione e la documentazione delle ispezioni dimensionali fanno parte del pacchetto standard.
Stabilità termica come criterio di qualifica distinto
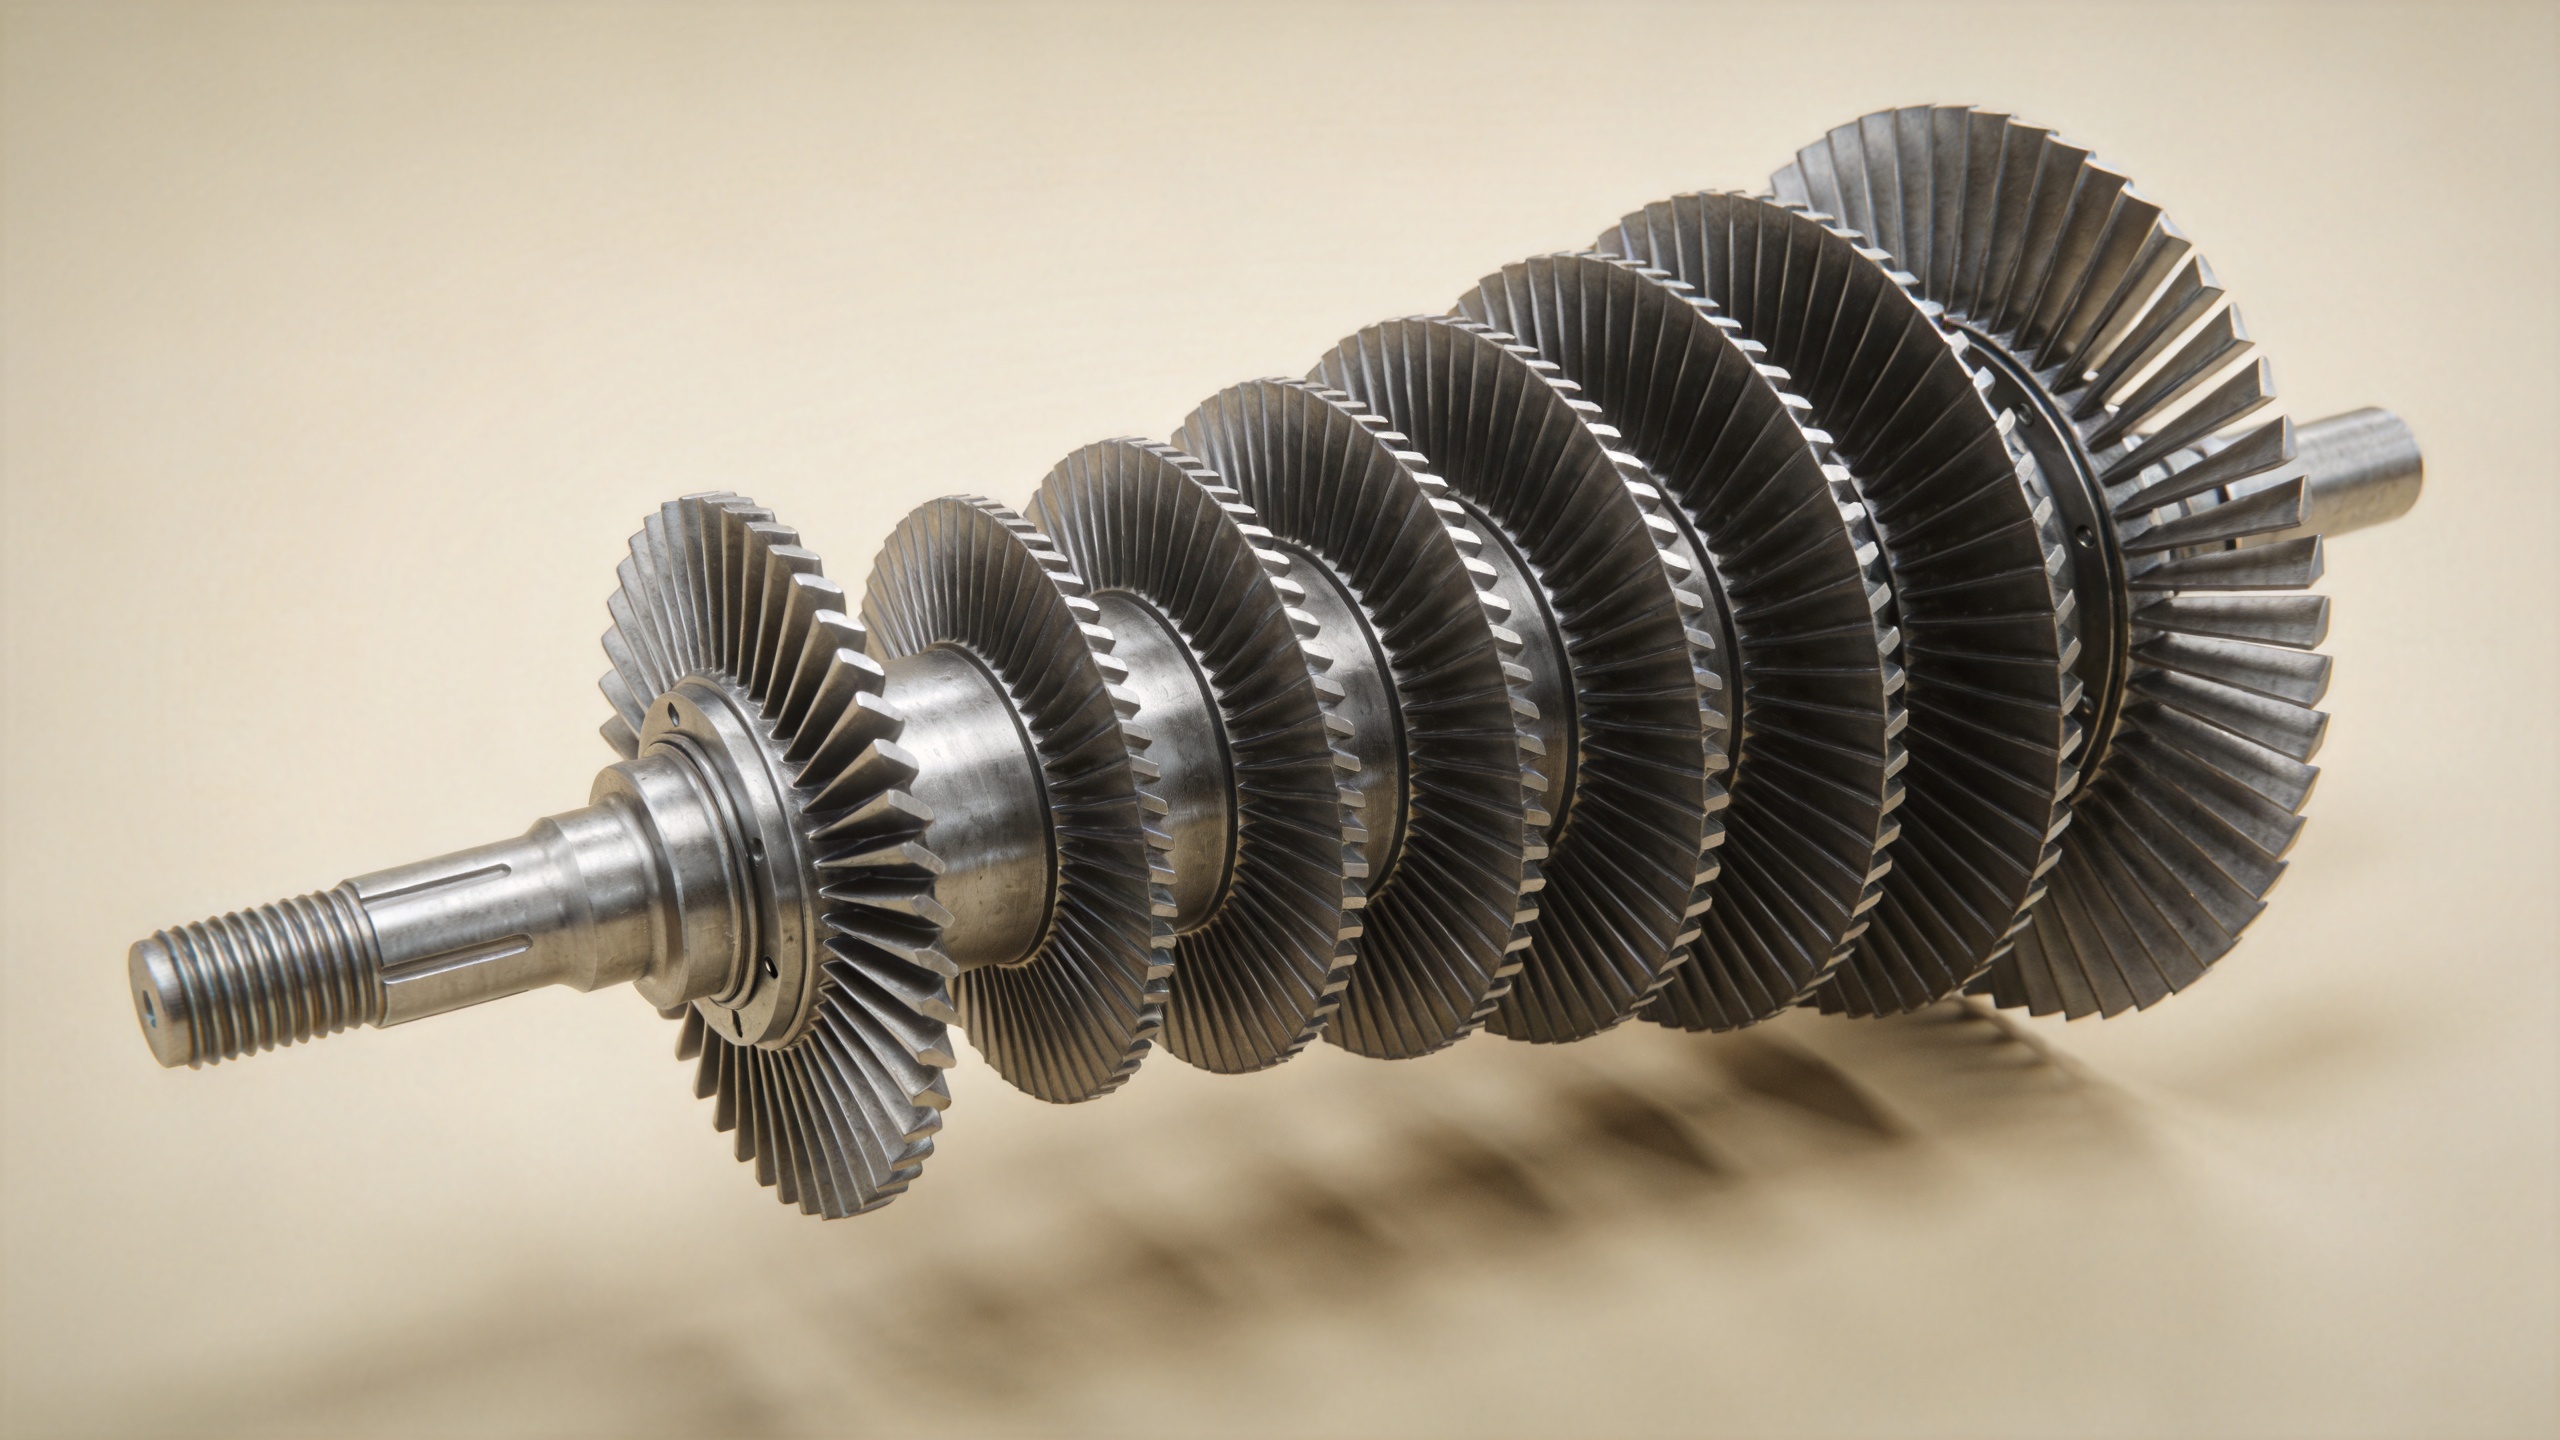
La capacità di resistere a temperature massime rappresenta soltanto una parte del quadro complessivo. Stabilità termica — ossia la capacità di un materiale per palette e dei relativi rivestimenti di mantenere le proprietà meccaniche e chimiche attraverso migliaia di cicli termici — è un criterio di qualifica altrettanto importante, ma spesso trascurato nelle discussioni incentrate esclusivamente sulla temperatura.
La fatica termica si verifica quando una paletta subisce cicli tra avviamento a freddo e temperatura operativa massima. L'espansione e la contrazione differenziale inducono sollecitazioni ai confini dei grani, alle interfacce dei rivestimenti e ai bordi dei fori di raffreddamento. Diversi meccanismi di rottura derivano direttamente da un'adeguatezza insufficiente stabilità termica piuttosto che da una tolleranza termica di picco insufficiente:
- Delaminazione dello strato di ossido termicamente generato (TGO) all’interfaccia tra il rivestimento protettivo termico e il rivestimento di legame, con conseguente scagliatura
- Instabilità di fase nelle superleghe a base di nichel a temperature elevate prolungate, che provoca la precipitazione di fasi indesiderate TCP, riducendo la duttilità
- Attacco ossidativo e da corrosione a caldo ai confini dei grani, in particolare nelle pale operative in ambienti marini o con combustibili ad alto contenuto di zolfo
Qualificare una paletta per stabilità termica prevede tipicamente prove cicliche di ossidazione secondo la norma ASTM B1003 o equivalente, prove di rottura da fluenza secondo la norma ASTM E139 a temperatura elevata e prove di fatica termica specifiche per il profilo di ciclo definito dal costruttore originale dell’equipaggiamento (OEM). Queste prove documentano non solo le proprietà meccaniche iniziali, ma anche come tali proprietà si degradano in seguito all’esposizione simulata alle condizioni operative.
Certificazione del materiale della paletta in relazione alla classe del motore
Una domanda che ricorre spesso nell’ambito della manutenzione, riparazione e revisione (MRO) e dell’acquisto di pale nel mercato secondario è se una pala con una determinata certificazione di lega possa essere utilizzata come sostituto diretto in un particolare modello di turbina. La risposta va oltre la semplice indicazione della qualità del materiale.
Anche quando una leghe a Alta Temperatura corrisponde alla designazione nominale della lega riportata nel manuale ricambi dell’OEM; inoltre, la paletta deve rispettare anche le tolleranze dimensionali, lo stato di trattamento termico e le specifiche del rivestimento superficiale qualificati dall’OEM del motore durante la certificazione del motore. La tracciabilità documentale — dal lotto di fusione della forgia fino al rapporto di ispezione della paletta finita — costituisce l’unico collegamento verificabile tra la paletta acquistata e i dati dei test di qualifica sottostanti, non un semplice onere burocratico.
Navi Power Technology Co. Ltd., con sede a Qingdao, in Cina, fornisce pale di compressore forgiate di precisione per turbine a gas e motori aeronautici a operatori energetici, fornitori di servizi MRO e fornitori di componenti per turbine in Asia, Nord America e Sud America. Il loro processo di forgiatura a basso sovrametallo — che garantisce tolleranze aerodinamiche comprese tra 0,1 e 1 mm — riduce la lavorazione meccanica successiva e la variabilità dimensionale, supportando direttamente la catena documentale richiesta per la qualifica delle pale ad alta temperatura. La documentazione di certificazione del materiale viene spedita standard con ogni consegna.
Cosa verificare quando si acquistano pale per motore a getto
Fornitore, questi punti di controllo relativi a certificazioni e documentazione sono allineati agli standard di resistenza termica discussi sopra: pala del motore a getto certificazione e documentazione dei punti di controllo per i fornitori, coerenti con gli standard di resistenza termica descritti sopra:
- Grado di lega e numero di specifica AMS/OEM — verificare lo standard applicabile, non solo il nome commerciale
- Certificato di laminazione con numero del lotto di fusione — tracciabilità della lega fino a una specifica fusione di produzione
- Documentazione del trattamento termico — confermando che è stato applicato il ciclo corretto di indurimento per precipitazione o di ricottura
- Relazione di ispezione dimensionale — dati da CMM o scansione 3D per sezioni trasversali chiave del profilo alare
- Conformità alle specifiche del rivestimento — per le palette con rivestimenti isolanti termicamente o resistenti all’ossidazione, il sistema di rivestimento richiede una certificazione separata
- Dati sui test di fluenza e ossidazione — provenienti dal laminatoio del materiale o da prove su lotti rappresentativi secondo ASTM E139 o norma equivalente
Abbinare correttamente leghe a Alta Temperatura , qualificandone stabilità termica mediante opportuni metodi di prova e mantenendo la catena di certificazione sono i tre pilastri sui quali si fonda un pala del motore a getto ottiene il proprio ruolo in una turbina ad alta affidabilità — sia in un motore di nuova costruzione sia in un intervento MRO.