 EN

تیغه موتور جت باید از چه استانداردی برای مقاومت در برابر دمای بالا پیروی کند؟
از دیدگاه آیرودینامیک و مهندسی مواد، شرایط کاری درون توربین گازی از شدیدترین شرایطی است که هر قطعه سازهای باید تحمل کند. یک تیغه موتور جت که با سرعتی معادل دهها هزار دور در دقیقه میچرخد و در عین حال در گازهای احتراقی غوطهور است، تنها یک قطعه مکانیکی نیست؛ بلکه یک مانع حرارتی با دقت مهندسیشده است. آگاهی از استانداردهایی که مقاومت در برابر دما را برای انتخاب و صلاحیتسنجی تیغهها تعیین میکنند، برای هر کسی که در خرید توربین، برنامهریزی تعمیر و نگهداری و تأمین تیغهها نقش دارد، اهمیت حیاتی دارد.
چرا دما محدودیت طراحی تعیینکننده است
مقاومت در برابر دما در مرکز همه تیغه موتور جت مشخصات برای دلیل روشنی: موتورهای توربوفن با نسبت عبور بالا و توربینهای گازی صنعتی امروزی در دمای احتراقی کار میکنند که بهطور معمول از نقطه ذوب فلزات بدون محافظت فراتر میرود. دمای ورودی توربین در پیشرفتهترین موتورهای تجاری اکنون در برخی طراحیها از ۱۷۰۰ درجه سانتیگراد فراتر میرود، در حالی که حتی توربینهای گازی صنعتی میانی نیز پرههای توربین فشار بالا (HPT) را در برابر دمای گازی بالاتر از ۱۲۰۰ درجه سانتیگراد قرار میدهند.
خود ماده پره تنها با تحمل حرارتی خام نمیتواند در این شرایط بقا داشته باشد. ترکیبی از آلیاژ دمای بالا انتخاب مواد، هندسه کانالهای خنککننده داخلی، پوششهای حرارتی مانع (TBCs) و استانداردهای صلاحیتسنجی تعیین میکند که آیا پره میتواند دوره خدمات مورد انتظار خود را بهپایان برساند یا زودتر از موعد از کار میافتد. هر یک از این عوامل تحت استانداردهای خاصی قرار دارد که باید با موقعیت موتور و چرخه کاری آن هماهنگ باشد.
آستانه دمای پره توربین بر اساس موقعیت موتور
استانداردها بسته به اینکه تیغه در کجا در موتور قرار دارد، تفاوتهای قابل توجهی دارند. تقسیمبندی بر اساس موقعیت، پیگیری گواهیهای خاص مواد را آسانتر میکند:
- تیغههای توربین فشار بالا (HPT) – مرحله اول: این تیغهها بیشترین بار حرارتی را تحمل میکنند. دمای فلز در سطح تیغه معمولاً حتی با سیستمهای پیشرفته خنککننده داخلی به ۹۰۰ تا ۱۰۵۰ درجه سانتیگراد میرسد. آلیاژهای سوپر نیکل تکبلوری برای این کاربردها آستانه صلاحیت را فراتر از ۱۱۰۰ درجه سانتیگراد افزایش میدهند. این جا است که سختترین مشخصات اعمال میشوند. آلیاژ دمای بالا مشخصات.
- توربین فشار بالا (HPT) – مراحل بعدی: دمای فلز به تدریج با گسترش و خنکشدن گاز احتراق کاهش مییابد. تیغههای مرحله دوم و سوم HPT ممکن است دمای فلزی بین ۷۵۰ تا ۹۰۰ درجه سانتیگراد را تجربه کنند که اغلب اجازه میدهد از آلیاژهای ریختهگری شده معمولی یا جامدشده جهتدار استفاده شود.
- تیغههای توربین فشار پایین (LPT): در دمای بسیار پایینتر (معمولاً زیر ۷۰۰ درجه سانتیگراد) کار میکنند؛ بنابراین میتوانند از آلیاژهای سوپر با کیفیت پایینتر استفاده کنند و تمرکز اصلیشان بر مقاومت در برابر خستگی و خزش است، نه توانایی تحمل بالاترین دماها.
- پرههای فشردهکننده: پرههای مرحله جلویی فشردهکننده در موتورهای نوین معمولاً در دمایی زیر ۵۰۰ درجه سانتیگراد کار میکنند که در این محدوده آلیاژهای تیتانیومی و آلیاژهای شکلدادهشده با محتوای نیکل پایینتر رایج هستند. در حالی که پرههای مرحله عقبی فشردهکننده که در معرض هوای فشردهشده با دمای بالاتر قرار دارند، ممکن است به دمای ۶۰۰ تا ۶۵۰ درجه سانتیگراد نزدیک شوند؛ در این دماها، آلیاژهای نیکلی اهمیت پیدا میکنند.
تطابق درجه آلیاژ با موقعیت پره، الزامی صلاحیتبخش است که در مشخصات قطعات سازنده اصلی موتور (OEM) و همچنین در استانداردهای مربوطه AMS و ASTM منعکس شده است و صرفاً یک ترجیح مهندسی نیست.
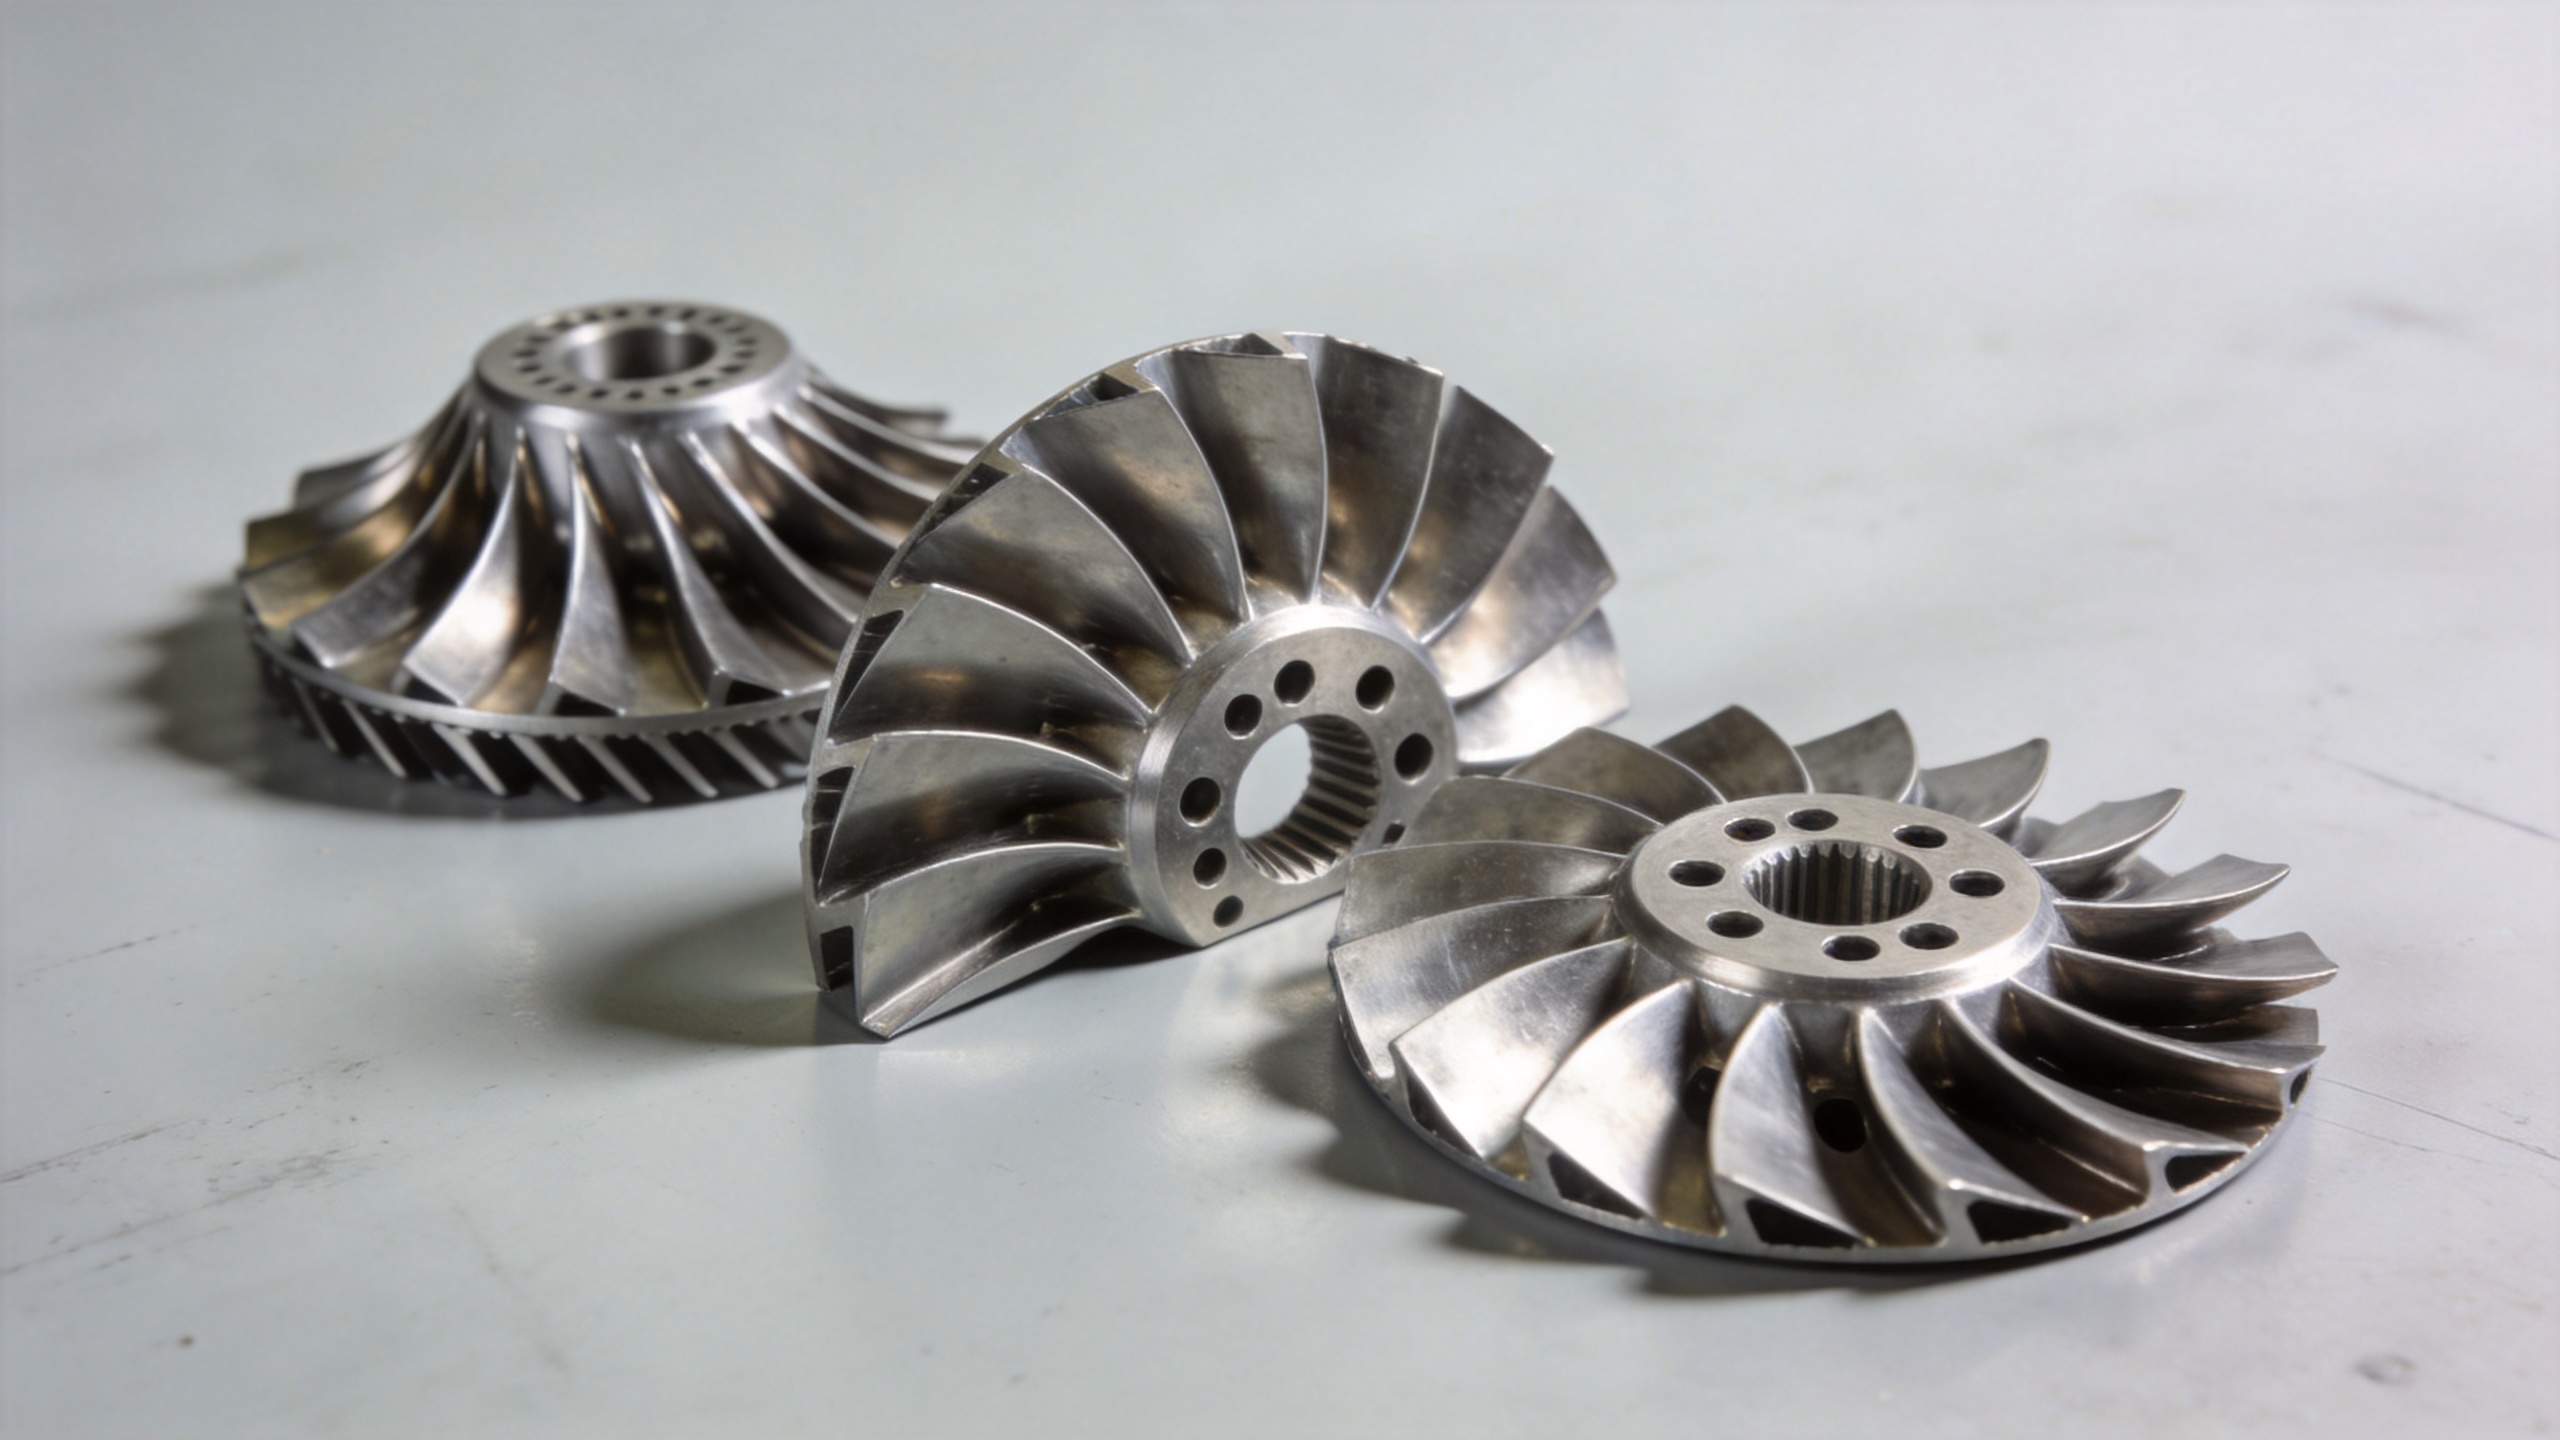
استانداردهای کلیدی آلیاژهای مقاوم در برابر حرارت بالا: AMS و ASTM
هنگامی که تیغه موتور جت ارجاعهای زنجیره تأمین به انطباق مواد، چارچوبهای استاندارد غالب عبارتاند از مشخصات مواد هوافضا (AMS) که توسط سازمان SAE International منتشر شدهاند و برای آزمونهای ساختاری، روشهای آزمون ASTM International. این مجموعهها اهداف متفاوتی دارند: مشخصات AMS ترکیب شیمیایی مواد، عملیات حرارتی و الزامات صدور گواهی را برای درجات خاص آلیاژها تعریف میکنند؛ در مقابل، استانداردهای ASTM نحوه اندازهگیری و گزارشدهی خواص را تعیین میکنند.
برخی از استانداردهای آلیاژی که بهطور گسترده در تأمین پرههای توربین مورد استناد قرار میگیرند عبارتاند از:
- واسپالوی (UNS N07001): VASPALOY طبق AMS 5706 (میله و بلیت) و AMS 5708 (قطعات فورجشده) تنظیم شده و برای کاربرد تا دمای تقریبی ۹۸۰ درجه سانتیگراد (۱۸۰۰ فارنهایت) مجاز است. ترکیب مقاومت آن در برابر اکسیداسیون و استحکام در دماهای بالا، آن را به استانداردی قدیمی و پایدار برای پرههای توربین فشار بالای میانی و دیسکهای کمپرسور تبدیل کرده است.
- اینکونل ۷۱۸ (UNS N07718): این آلیاژ نیکل-کروم سختشده با رسوب، تحت استانداردهای AMS 5663 و AMS 5664 قرار دارد و عمدتاً در پرههای کمپرسور، دیسکها و اجزای توربین فشار پایین که دماها بهطور تقریبی زیر ۶۵۰ درجه سانتیگراد باقی میماند، استفاده میشود.
- رنِ ۸۰ / رنِ ۱۰۴ / CMSX-4: این آلیاژهای انحصاری تکبلوری یا جامدشده جهتدار، در پرههای توربین فشار بالا (HPT) مرحله اول بهکار میروند. این مواد بر اساس مشخصات مواد اختصاصی سازندگان اصلی (OEM) تأیید میشوند، نه بر اساس استانداردهای عمومی AMS؛ اما آزمایشهای مربوط معمولاً به استانداردهای ASTM E8 (کششی)، ASTM E139 (خزش و پارگی) و ASTM B633 یا معادلهای استاندارد پوششها ارجاع میدهند.
- ترکیبات ماتریس سرامیکی (CMC) – SiC/SiC: این ترکیبات، که از الیاف SiC در ماتریس SiC تشکیل شدهاند، در کاربردهای توربین فشار پایین در حال ظهور هستند. آنها بر اساس استانداردهای خاص CMC تأیید میشوند و میتوانند دماهای کاری را حدود ۱۱۰ تا ۱۶۵ درجه سانتیگراد (۲۰۰ تا ۳۰۰ فارنهایت) بالاتر از آلیاژهای سوپر نیکلی در وزن معادل تحمل کنند.
برای تیمهای تدارکات، تأمینکنندهای که ادعا میکند با استانداردها سازگون است باید قابلیت ردیابی گواهیهای مواد را نشان دهد — ذکر نام آلیاژ کافی نیست. گواهیهای کارخانه، سوابق دفعات ذوب و اسناد بازرسی ابعادی بخشی از بستهٔ استاندارد هستند.
پایداری حرارتی بهعنوان معیاری جداگانهٔ صلاحیتیابی
توانایی تحمل بالاترین دما تنها بخشی از تصویر است. پایداری حرارتی — یعنی توانایی مادهٔ پره و پوششهای آن در حفظ خواص مکانیکی و شیمیایی طی هزاران چرخهٔ حرارتی — معیاری بههمان اندازه مهم برای صلاحیتیابی است و در بحثهایی که صرفاً بر دما متمرکزند، مورد توجه کمتری قرار میگیرد.
خستگی حرارتی زمانی رخ میدهد که تیغه بین دمای روشنشدن سرد و دمای کامل عملیاتی نوسان میکند. انبساط و انقباض نامتعادل، تنشهایی را در مرزهای دانهها، رویههای پوشش مقاوم در برابر حرارت و لبههای سوراخهای خنککننده القا میکند. چندین حالت شکست مستقیماً به ناکافی بودن پایداری حرارتی به جای ناکافی بودن تحمل حداکثری حرارتی برمیگردد:
- جداشدن لایه اکسید تشکیلشده بهصورت حرارتی (TGO) از رویه پوشش مقاوم در برابر حرارت و لایه چسباننده، که منجر به پوستهپاشی میشود
- ناپایداری فازی در آلیاژهای سوپر نیکل در دماهای بالا و طولانیمدت، که باعث رسوب فازهای مضر TCP و کاهش شکلپذیری میشود
- اکسیداسیون و حمله خوردگی داغ در مرزهای دانهها، بهویژه در تیغههایی که در محیطهای دریایی یا با سوختهای پرحاوی گوگرد کار میکنند
تأیید صلاحیت یک تیغه برای پایداری حرارتی معمولاً شامل آزمونهای اکسیداسیون دورهای مطابق استاندارد ASTM B1003 یا معادل آن، آزمونهای پارگی خزشی مطابق استاندارد ASTM E139 در دمای بالا و آزمونهای خستگی حرارتی متناسب با نمودار چرخهای سازندهٔ اصلی تجهیزات (OEM) است. این آزمونها نهتنها خواص مکانیکی اولیه را مستند میکنند، بلکه نحوهٔ کاهش این خواص را در طول قرارگیری شبیهسازیشده در شرایط عملیاتی نیز ثبت میکنند.
تطبیق گواهینامهٔ جنس پره با ردهٔ موتور
پرسشی که اغلب در زمینهٔ تعمیر و نگهداری (MRO) و خرید پرهها در بازار جانبی مطرح میشود این است که آیا پرهای با گواهینامهٔ آلیاژی مشخصی میتواند بهصورت مستقیم در مدل خاصی از توربین جایگزین شود. پاسخ این پرسش فراتر از صرفاً درجهٔ جنس ماده است.
حتی زمانیکه یک آلیاژ دمای بالا باید با نامگذاری اسمی آلیاژ در دستورالعمل قطعات سازنده اصلی موتور (OEM) مطابقت داشته باشد؛ همچنین تیغه باید استانداردهای مجاز ابعادی، شرایط عملیات حرارتی و مشخصات پوشش سطحی را که سازنده اصلی موتور (OEM) در زمان صدور مجوز موتور تأیید کرده است، برآورده کند. ردیابی مستندات از دستههای حرارتی فورج تا گزارش بازرسی نهایی تیغه، تنها پیوند قابل اثبات بین تیغه خریداریشده و دادههای آزمون صدور مجوز مربوطه است — نه بار اداری اضافی.
شرکت Navi Power Technology Co. Ltd. ، مستقر در چین ، تیغ های کمپرسور درست شده را برای توربین های گاز و موتورهای هواپیمایی به اپراتورهای برق ، ارائه دهندگان خدمات MRO و تامین کنندگان قطعات توربین در سراسر آسیا ، آمریکای شمالی و آمریکای جنوبی عرضه می کند. فرآیند جعل کم مجوز آنها تولید تحمل های پرتو هوا 0.11 میلی متر ماشینکاری پایین و تغییر ابعاد را کاهش می دهد ، که به طور مستقیم از زنجیره مستنداتی که واجد شرایط تیغه با دمای بالا نیاز دارد پشتیبانی می کند. مدارک گواهینامه مواد به عنوان استاندارد با هر تحویل ارسال می شود.
چه چیزی را باید هنگام خرید تیغه موتور جت بررسی کنید
برای تیم های مهندسی و خرید ارزیابی یک تیغه موتور جت تامین کننده، این نقاط کنترل گواهینامه و اسناد با استانداردهای مقاومت در برابر دمای مورد بحث در بالا مطابقت دارند:
- درجه آلیاژ و شماره مشخصات AMS/OEM تایید استاندارد قابل استفاده، نه تنها نام تجاری
- گواهینامه آسیاب با شماره دسته حرارت ردیابی آلیاژ تا یک حرارت تولید خاص
- سوابق عملیات حرارتی — تأیید اینکه چرخه سختشدن با رسوبگذاری یا عملیات حرارتی مناسب به درستی اعمال شده است
- گزارش بازرسی ابعادی — دادههای CMM یا اسکن سهبعدی برای مقاطع کلیدی پرهها
- انطباق با مشخصات پوشش — برای پرههایی که دارای پوششهای مانند مانع حرارتی یا مقاوم در برابر اکسیداسیون هستند، سیستم پوشش نیازمند گواهینامه جداگانهای است
- دادههای آزمون خزش و اکسیداسیون — از کارخانه مواد یا از آزمون نمونههای نمایندهٔ دستهها بر اساس ASTM E139 یا معادل آن
تطابق دقیق آلیاژ دمای بالا ، صلاحیتبخشی به پایداری حرارتی از طریق روشهای آزمون مناسب، و حفظ زنجیرهٔ گواهینامه، سه ستون اصلی هستند که یک تیغه موتور جت جایگاه خود را در توربینهای با قابلیت اطمینان بالا به دست میآورد — چه در موتورهای جدید و چه در بازسازی و تعمیرات دورهای (MRO)