 EN

Jakim standardom odporności na wysokie temperatury musi odpowiadać łopatka silnika odrzutowego?
Z punktu widzenia aerodynamiki i inżynierii materiałowej warunki eksploatacyjne wewnątrz turbiny gazowej należą do najbardziej ekstremalnych, jakie jakikolwiek element konstrukcyjny musi wytrzymać. Łopatka łopatka silnika jetowego obracająca się z prędkością dziesiątek tysięcy obrotów na minutę w otoczeniu gazów spalinowych nie jest jedynie częścią mechaniczną – stanowi precyzyjnie zaprojektowaną barierę termiczną. Znajomość standardów odporności na temperaturę, które regulują dobór i kwalifikację takich elementów, ma kluczowe znaczenie dla wszystkich uczestników zakupów turbin, planowania prac konserwacyjno-naprawczych (MRO) oraz dostaw łopatek.
Dlaczego temperatura jest decydującym ograniczeniem projektowym
Odporność na temperaturę znajduje się w centrum każdego łopatka silnika jetowego specyfikacja z wyraźnego powodu: nowoczesne turboventylatory o wysokim stosunku przepływu i przemysłowe turbiny gazowe pracują w temperaturach spalania, które regularnie przekraczają temperaturę topnienia niestronionych metali. Temperatura gazu na wlocie do turbiny w zaawansowanych silnikach komercyjnych przekracza obecnie 1700°C w niektórych konstrukcjach, podczas gdy nawet turbiny gazowe średniego poziomu narażają łopatki turbiny wysokiego ciśnienia (HPT) na temperatury gazu przekraczające 1200°C.
Materiał samej łopatki nie wytrzymuje tych warunków wyłącznie dzięki surowej odporności na ciepło. Decydujące znaczenie ma kombinacja stopa Wysokotemperaturowa wyboru materiału, geometrii kanałów chłodzących wewnętrznych, powłok izolacyjnych termicznych (TBC) oraz standardów kwalifikacyjnych – to one określają, czy łopatka przejdzie pełny zaplanowany okres eksploatacji, czy ulegnie awarii przedwcześnie. Każdy z tych czynników regulowany jest specyficznymi standardami, które muszą być dopasowane do pozycji silnika i cyklu jego pracy.
Progowe temperatury łopatek turbiny według pozycji w silniku
Standardy różnią się znacznie w zależności od położenia łopatki w silniku. Podział według pozycji ułatwia śledzenie konkretnych certyfikatów materiałowych:
- Łopatki turbiny wysokociśnieniowej (HPT) – pierwszy stopień: Te łopatki są obciążone najbardziej intensywnie pod względem termicznym. Temperatury metalu na powierzchni łopatki osiągają zwykle zakres 900°C–1050°C, nawet przy zastosowaniu zaawansowanego chłodzenia wewnętrznego. Superaliowe stopy niklu o strukturze jednokrystalicznej przekraczają progi kwalifikacyjne powyżej 1100°C w tych zastosowaniach. To właśnie tutaj obowiązują najbardziej rygorystyczne stopa Wysokotemperaturowa specyfikacje.
- Turbina wysokociśnieniowa (HPT) – późniejsze stopnie: Temperatury metalu zmniejszają się stopniowo wraz z rozprężaniem i ochładzaniem gazów spalinowych. Łopatki drugiego i trzeciego stopnia HPT mogą być narażone na temperatury metalu w zakresie 750°C–900°C, co często umożliwia stosowanie stopów wytwarzanych metodą odlewania konwencjonalnego lub krystalizacji kierunkowej.
- Łopatki turbiny niskociśnieniowej (LPT): Działające przy znacznie niższych temperaturach (często poniżej 700 °C) łopatki LPT mogą wykorzystywać superstopy o niższej jakości i skupiać się bardziej na odporności na zmęczenie oraz pełzanie niż na zdolności do pracy w warunkach maksymalnych temperatur.
- Łopatki sprężarki: Łopatki przedniej stacji sprężarki w nowoczesnych silnikach pracują w temperaturach zwykle poniżej 500 °C, gdzie standardem są stopy tytanu oraz walcowane stopy o niższej zawartości niklu. Łopatki tylnej stacji sprężarki, narażone na wyższe temperatury sprężonego powietrza, mogą osiągać temperatury rzędu 600–650 °C, co czyni stopy niklowe odpowiednim rozwiązaniem.
Dobór klasy stopu do położenia łopatki jest wymaganiem kwalifikacyjnym zawartym w specyfikacjach części producenta oryginalnego sprzętu silnikowego (OEM) oraz odzwierciedlonym w obowiązujących normach AMS i ASTM, a nie jedynie preferencją inżynierską.
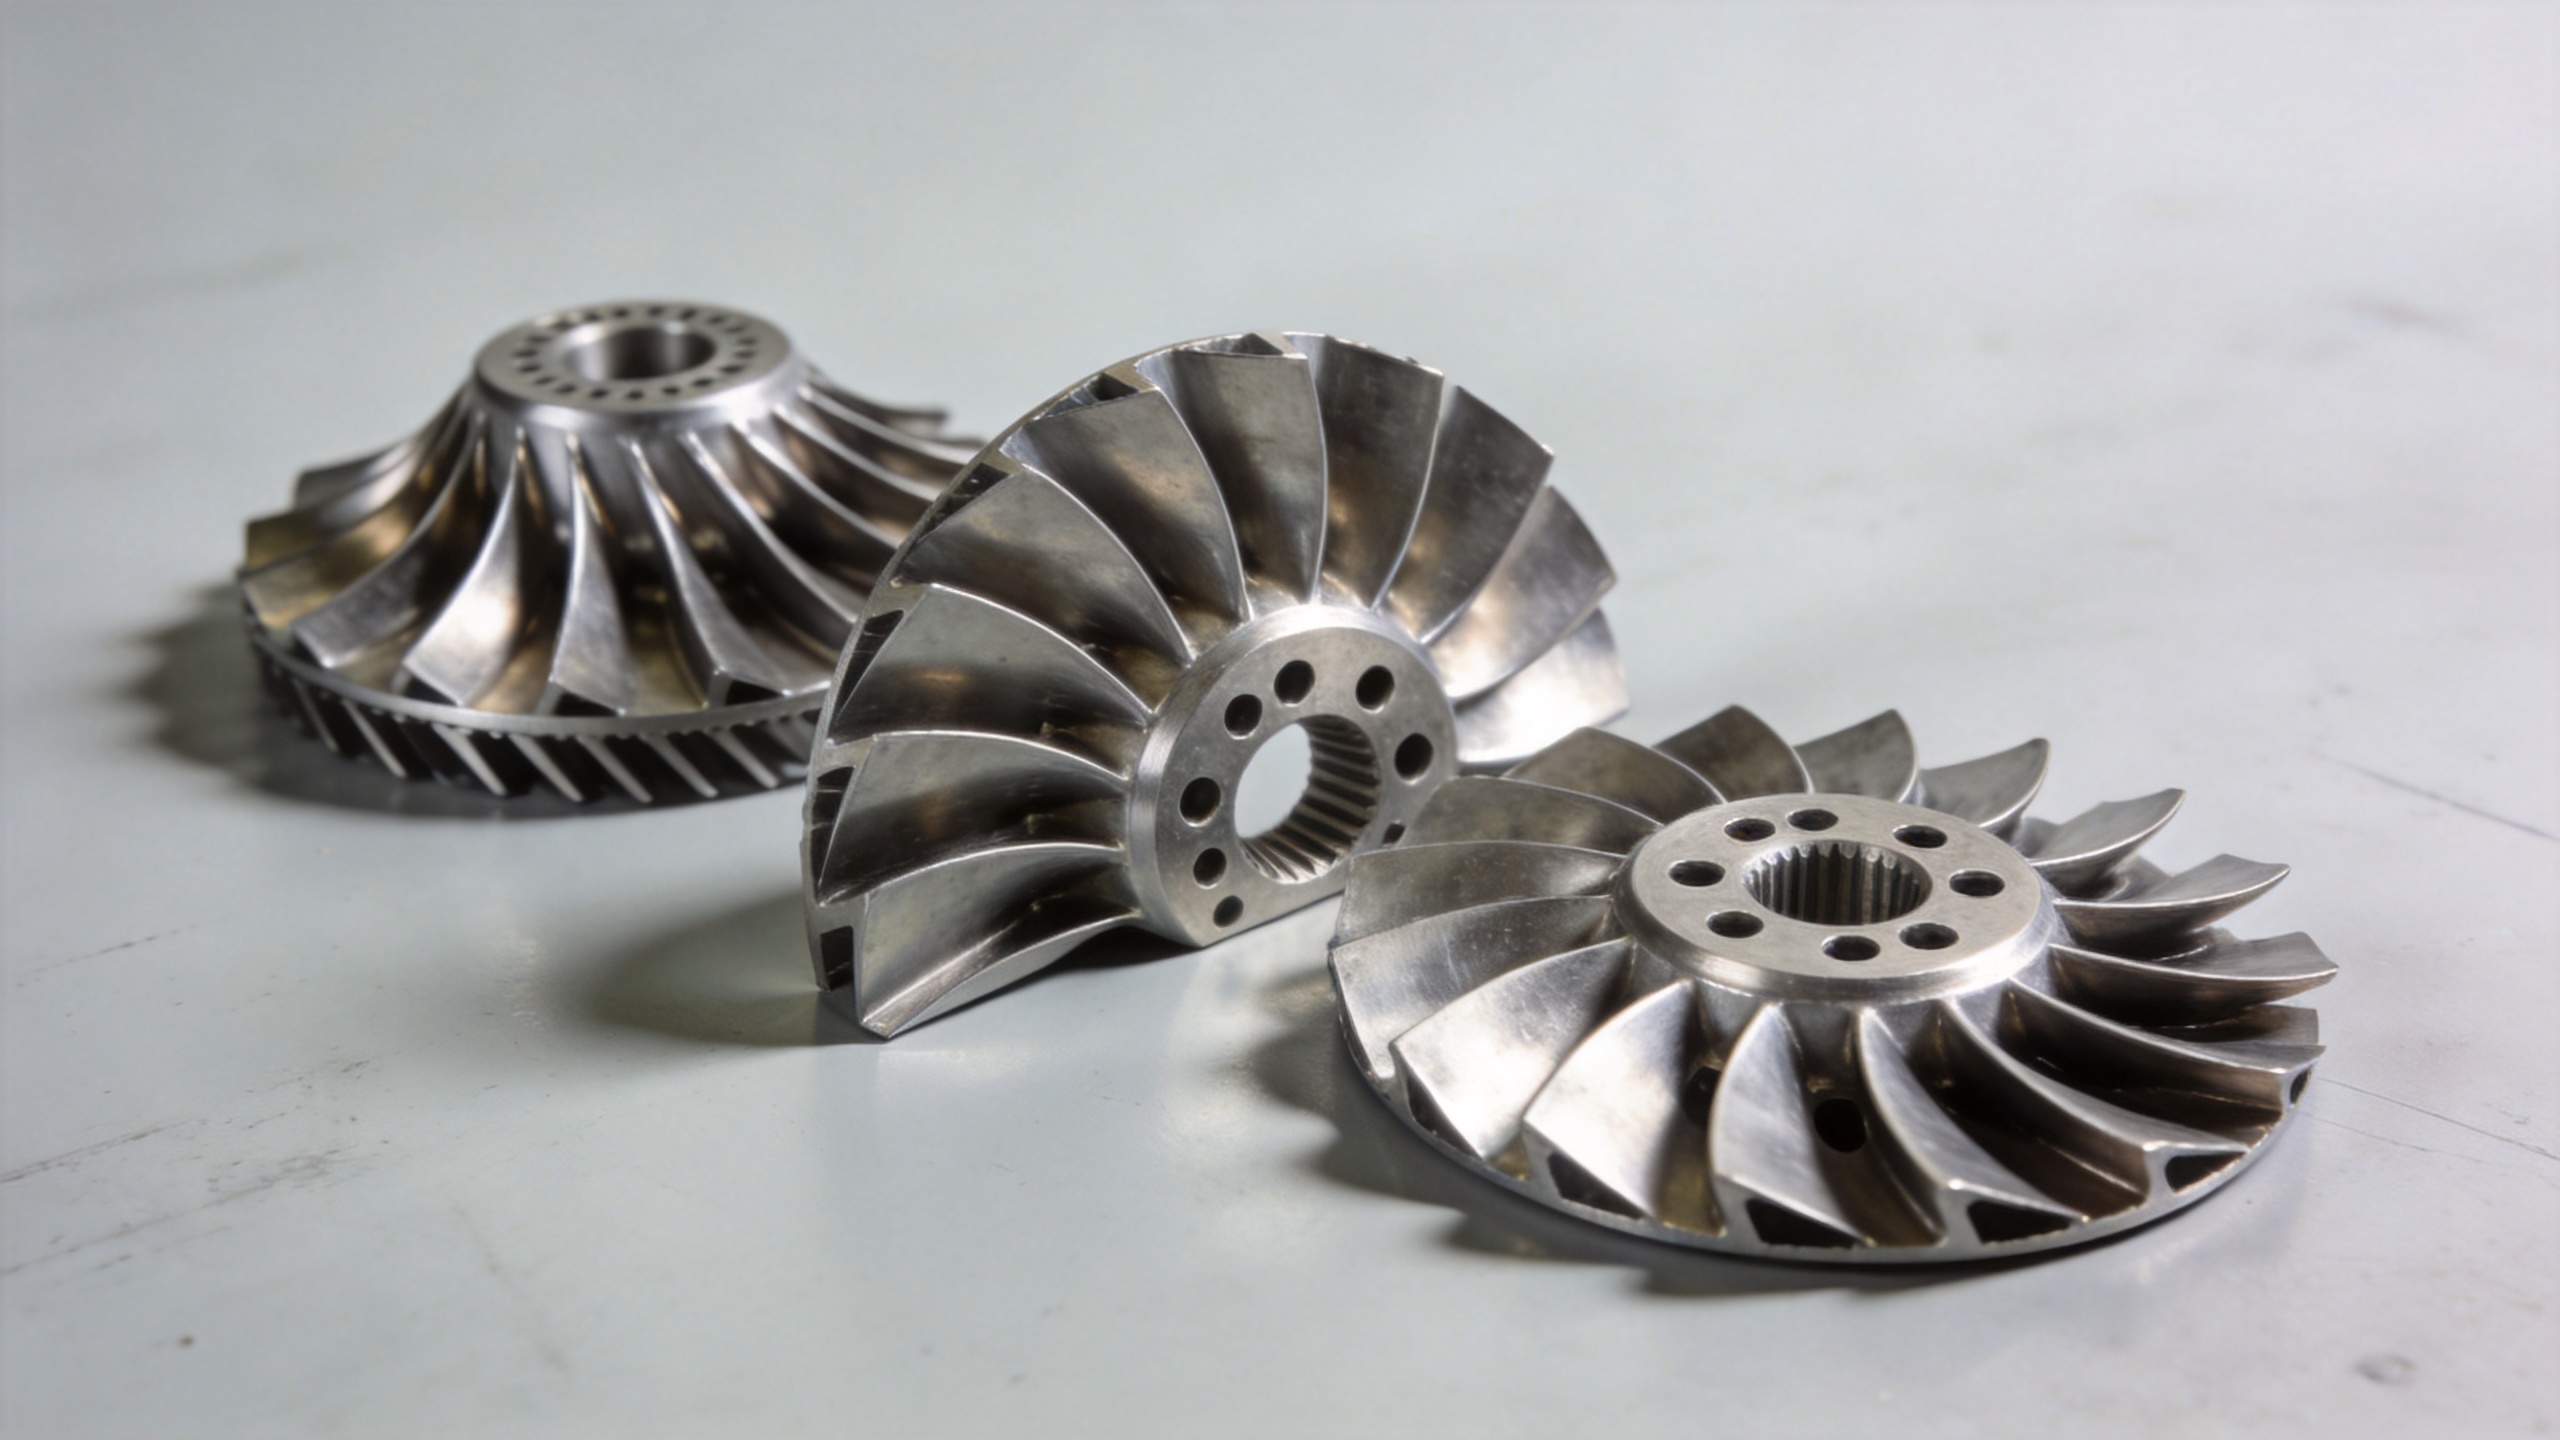
Kluczowe normy wysokotemperaturowych stopów: AMS i ASTM
Kiedy łopatka silnika jetowego odnośniki łańcucha dostaw dotyczące zgodności materiałów opierają się głównie na standardowych ramach specyfikacji materiałowych dla przemysłu lotniczego (AMS), wydawanych przez SAE International, oraz – w zakresie badań wytrzymałościowych – na metodach badawczych ASTM International. Mają one różne zastosowania: specyfikacje AMS określają skład chemiczny materiału, obróbkę cieplną oraz wymagania certyfikacyjne dla konkretnych gatunków stopów; natomiast normy ASTM określają sposób pomiaru i raportowania właściwości materiałów.
Niektóre powszechnie cytowane normy stopów stosowane przy zakupie łopatek turbinowych obejmują:
- Waspaloy (UNS N07001): Zgodnie z AMS 5706 (pręty / wyrób kowany) i AMS 5708 (wyrób kute), Waspaloy jest dopuszczony do eksploatacji w temperaturach do ok. 980°C (1800°F). Połączenie odporności na utlenianie i wysokiej wytrzymałości w podwyższonej temperaturze czyni go długotrwałym standardem dla łopatek średniej klasy turbiny wysokoprężnej (HPT) oraz tarcz sprężarek.
- Inconel 718 (UNS N07718): Objęty normami AMS 5663 i AMS 5664, ten stop niklu i chromu utwardzany wydzielaniem jest najczęściej stosowany w łopatkach sprężarek, tarczach oraz komponentach turbin niskociśnieniowych, gdzie temperatury pozostają poniżej ok. 650 °C.
- René 80 / René 104 / CMSX-4: Własnościowe stopy jednokrystaliczne lub skierowanie krystalizowane stosowane w łopatkach pierwszego stopnia wysokociśnieniowej turbiny gazowej (HPT). Są one certyfikowane zgodnie ze specyfikacjami materiałowymi określonymi przez producentów OEM, a nie publicznymi normami AMS; jednak badania odnoszą się zwykle do ASTM E8 (wytrzymałość na rozciąganie), ASTM E139 (pełzanie i pękanie) oraz ASTM B633 lub równoważnych standardów dotyczących powłok.
- Kompozyty ceramiczne macierzowe (CMC) – SiC/SiC: Wprowadzane obecnie w zastosowaniach turbin niskociśnieniowych, kompozyty ceramiczne z włóknem SiC w macierzy SiC są certyfikowane zgodnie ze specyficznymi normami CMC i wytrzymują temperatury robocze o ok. 110–165 °C (200–300 °F) wyższe niż stopy superwytrzymałych na bazie niklu przy równoważnej masie.
Dla zespołów zakupowych dostawca deklarujący zgodność musi udowodnić śledzalność certyfikatów materiałów — podanie oznaczenia stopu nie jest wystarczające. Certyfikaty hutnicze, dokumentacja partii topienia oraz dokumenty wyników kontroli wymiarowej stanowią część standardowego pakietu.
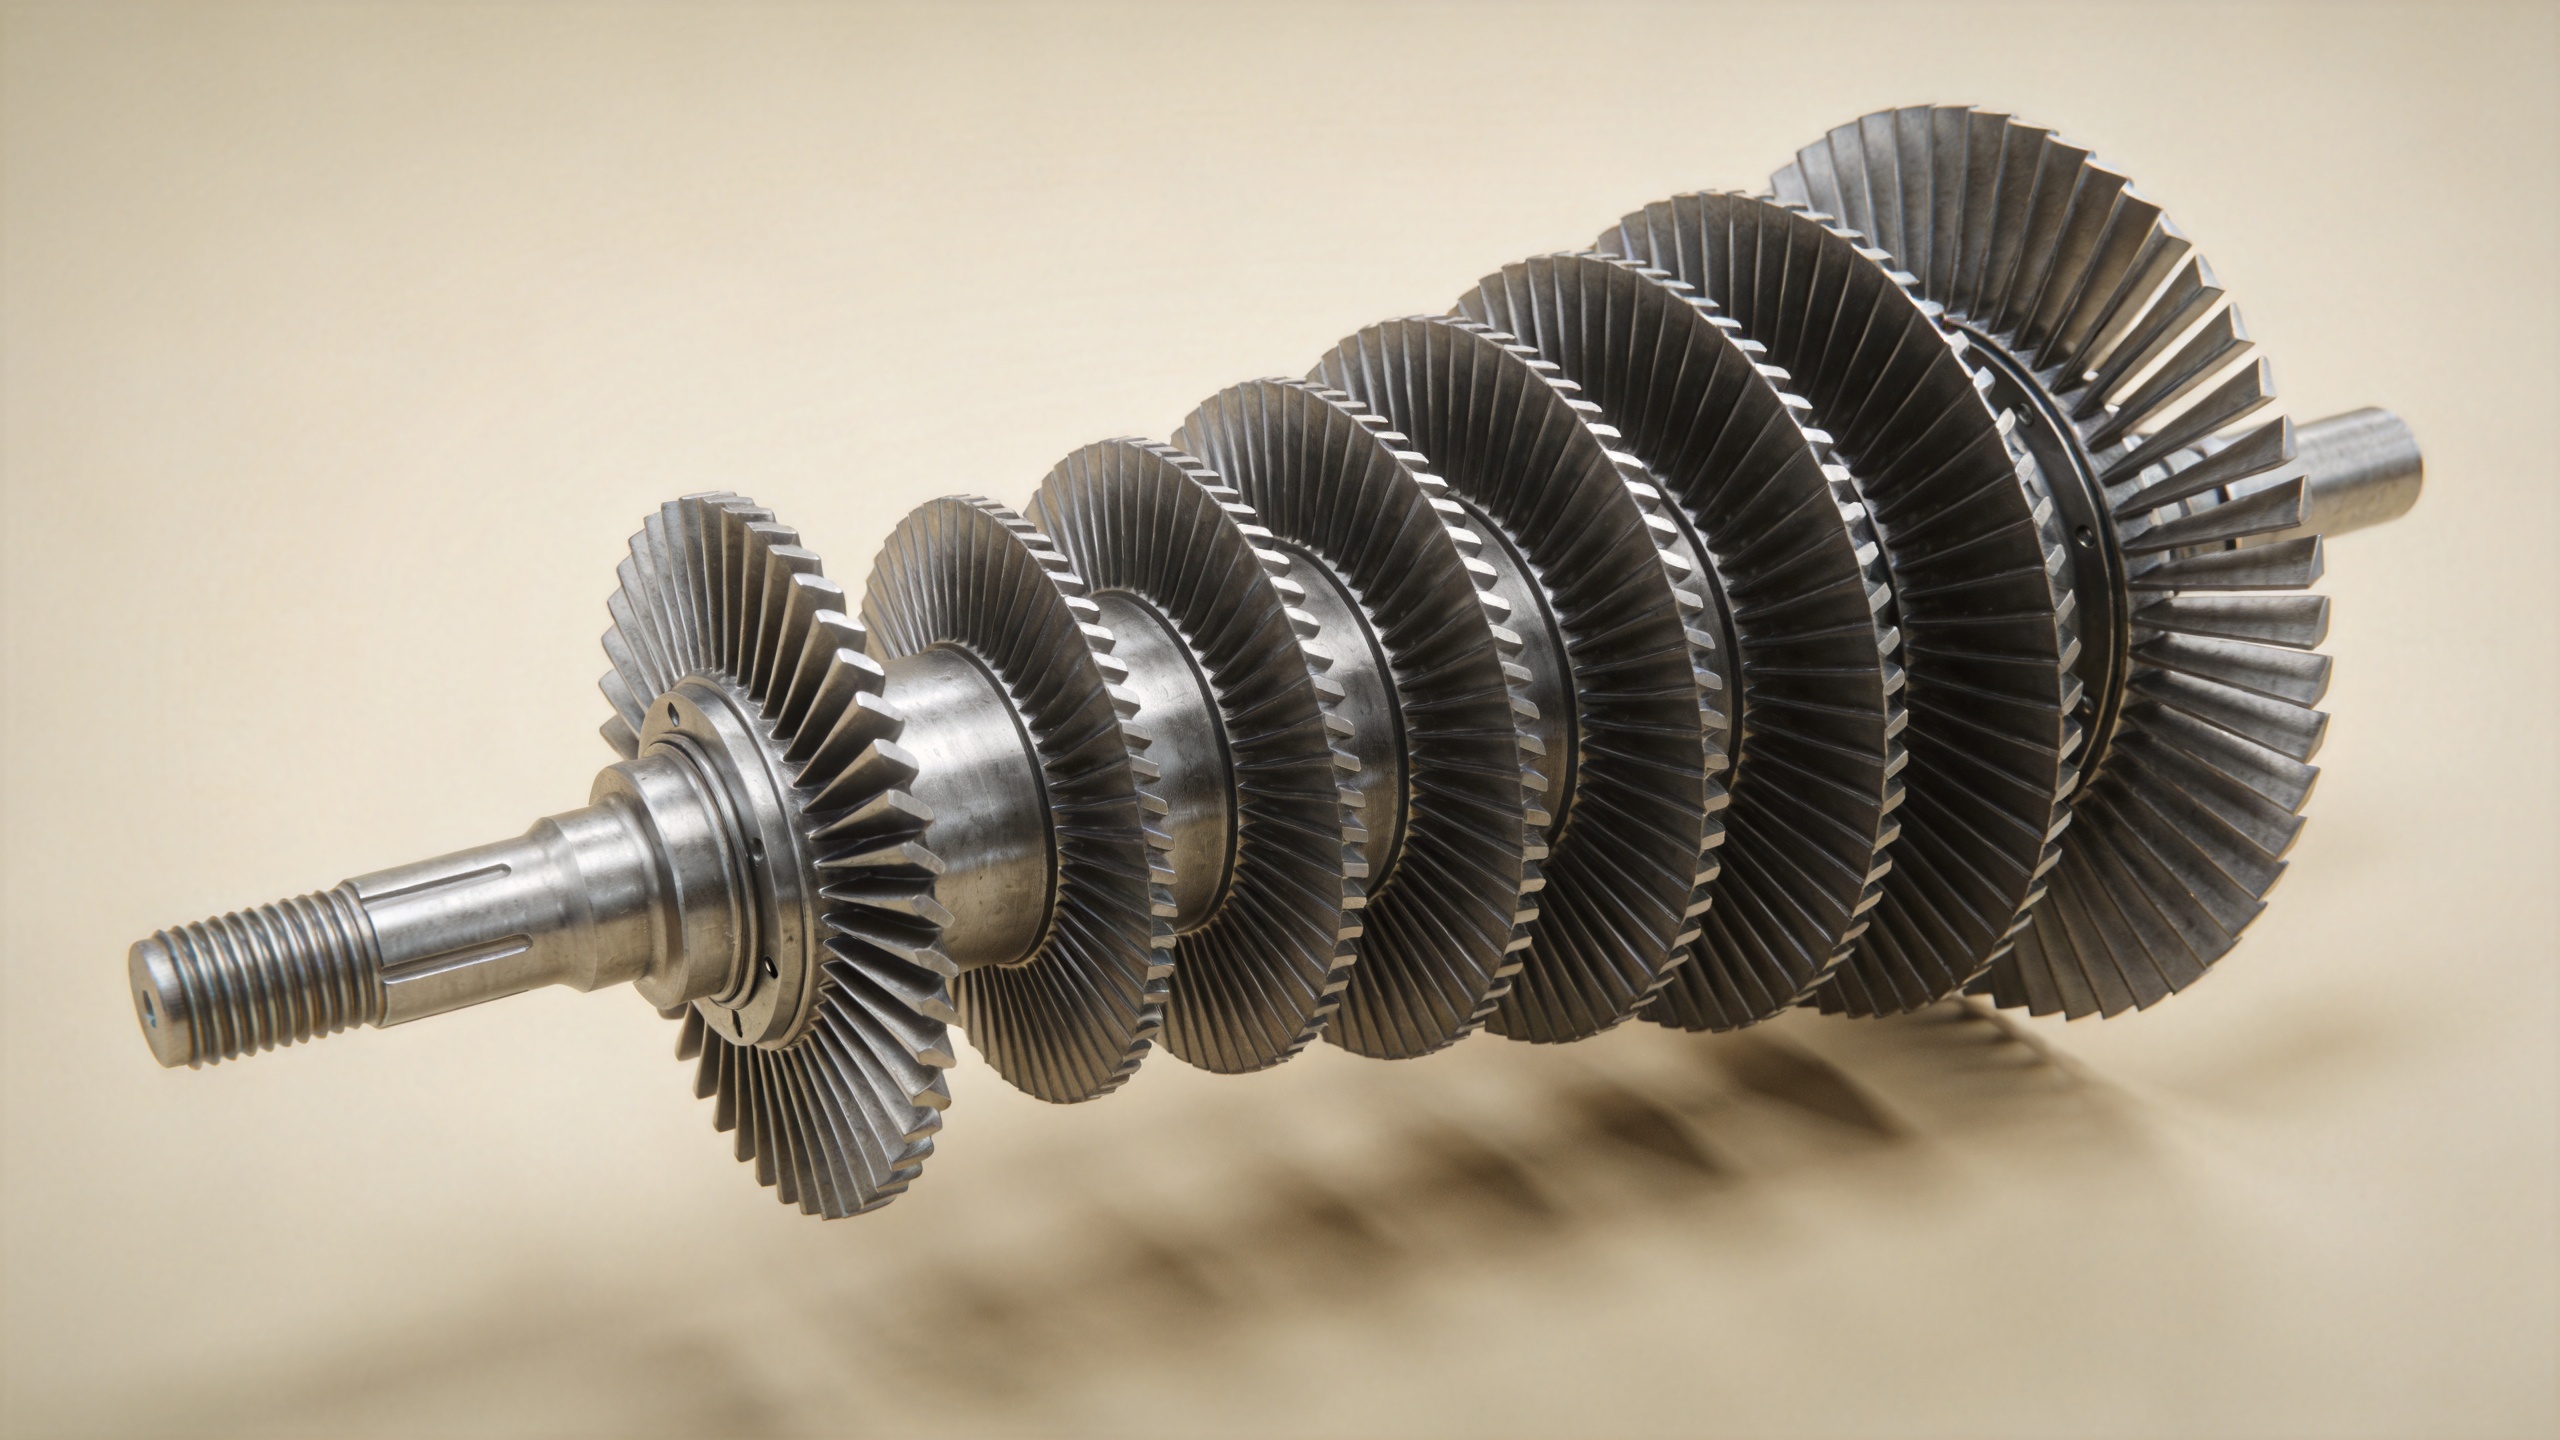
Stabilność termiczna jako osobne kryterium kwalifikacyjne
Zdolność do pracy w temperaturach szczytowych to tylko część obrazu. Stabilność termiczna — zdolność materiału łopatki i jego powłok do utrzymania właściwości mechanicznych i chemicznych przez tysiące cykli termicznych — stanowi równie ważne kryterium kwalifikacyjne, które jednak otrzymuje mniej uwagi w dyskusjach skupionych wyłącznie na temperaturze.
Zmęczenie termiczne występuje, gdy łopatka przechodzi cykle od zimnego startu do pełnej temperatury roboczej. Różnica w rozszerzaniu i kurczeniu powoduje naprężenia na granicach ziaren, na styku warstw powłoki ochronnej oraz na krawędziach otworów chłodzących. Kilka trybów uszkodzenia wynika bezpośrednio z niewystarczającej odporności stabilność termiczna a nie z niewystarczającej maksymalnej odporności na ciepło:
- Odspajanie się warstwy tlenku termicznie wytworzonego (TGO) na styku między warstwą ochronną a warstwą pośrednią, prowadzące do odpryskiwania
- Niestabilność faz w superstopach niklu przy utrzymywanych wysokich temperaturach, powodująca wydzielanie szkodliwych faz TCP, które zmniejszają plastyczność
- Utlenianie i gorąca korozja na granicach ziaren, szczególnie w przypadku łopatek pracujących w środowisku morskim lub przy użyciu paliw o wysokiej zawartości siarki
Certyfikacja łopatki na stabilność termiczna zwykle obejmuje cykliczne badania utleniania zgodnie ze standardem ASTM B1003 lub równoważnym, badania pękania pełzakowego zgodnie ze standardem ASTM E139 w podwyższonej temperaturze oraz badania zmęczenia termicznego przeprowadzane zgodnie z profilem cyklu określonym przez producenta OEM. Te testy dokumentują nie tylko początkowe właściwości mechaniczne, ale także sposób, w jaki te właściwości ulegają pogorszeniu w trakcie symulowanego użytkowania.
Dopasowanie certyfikatu materiału łopatki do klasy silnika
Często zadawanym pytaniem w zakresie serwisu i napraw (MRO) oraz zakupów części zamiennych na rynku wtórnym jest to, czy łopatka posiadająca certyfikat danego stopu może być bezpośrednim zamiennikiem w konkretnym modelu turbiny. Odpowiedź wykracza poza samą klasę materiału.
Nawet gdy stopa Wysokotemperaturowa zgodny z nominalnym oznaczeniem stopu w podręczniku części OEM; ostrze musi również spełniać tolerancje wymiarowe, stan obróbki cieplnej oraz specyfikację powłoki powierzchniowej, które producent silnika OEM zweryfikował podczas certyfikacji silnika. Śledzalność dokumentacyjna — od partii wykrawania na gorąco po raport końcowej inspekcji ostrza — jest jedynym weryfikowalnym połączeniem między zakupionym ostrzem a danymi testów kwalifikacyjnych, a nie biurokratycznym obciążeniem.
Navi Power Technology Co. Ltd., z siedzibą w Qingdao w Chinach, dostarcza precyzyjnie wykute łopaty sprężarek do turbin gazowych i silników lotniczych dla operatorów energetycznych, dostawców usług MRO i dostawców części turbinowych w Azji, Ameryce Północnej i Ich proces kucia o niskiej tolerancji wytwarza tolerancje folii powietrznej 0,1 mm zmniejsza obróbkę w dół i zmienność wymiarów, co bezpośrednio wspiera łańcuch dokumentacji wymagany przez kwalifikację ostrza o wysokiej temperaturze. Dokumenty certyfikacyjne materiałów są wysyłane jako standardowe przy każdej dostawie.
Co należy sprawdzić przy zakupie ostrza silnika odrzutowego
W przypadku zespołów inżynierskich i zamówień publicznych oceniających łopatka silnika jetowego w przypadku, gdy dostawca nie jest w stanie zapewnić zgodności z normami, o których mowa powyżej, te punkty certyfikacji i dokumentacji są zgodne z normami odporności na temperaturę:
- Stopień stopów i numer specyfikacji AMS/OEM potwierdzenie obowiązującej normy, a nie tylko nazwy handlowej
- Certyfikat młyny z numerem partii cieplnej śledzenie stopów do określonego ciepła produkcji
- Dokumentacja obróbki cieplnej — potwierdzające zastosowanie prawidłowego cyklu hartowania wytrzyskowego lub odpuszczania
- Raport z pomiarów wymiarowych — dane pomiarowe z CMM lub skanu 3D kluczowych przekrojów profilu aerodynamicznego
- Zgodność ze specyfikacją powłoki — w przypadku łopatek z powłokami izolującymi termicznie lub odpornymi na utlenianie system powłoki wymaga osobnego certyfikatu
- Dane testów pełzania i utleniania — pochodzące od producenta materiału lub z reprezentatywnych badań partii zgodnie z normą ASTM E139 lub równoważną
Dopasowanie odpowiedniego stopa Wysokotemperaturowa , kwalifikującego jego stabilność termiczna poprzez odpowiednie metody badawcze oraz utrzymywanie łańcucha certyfikacji stanowią trzy filary, na których opiera się łopatka silnika jetowego uzyskuje swoje miejsce w turbinie o wysokiej niezawodności — niezależnie od tego, czy chodzi o nowo budowany silnik, czy o remont w ramach obsługi MRO.