 EN

ジェットエンジン・ブレードが満たさなければならない耐熱性の規格とは?
空力および材料工学の観点から見ると、ガスタービン内部の運転条件は、構造部品が耐えなければならない中でも最も過酷な条件の一つです。 ジェットエンジン用ブレード 毎分数万回転で回転しながら燃焼ガスにさらされるこの部品は、単なる機械部品ではなく、きわめて精密に設計された熱遮断体です。タービンの調達、MRO(メンテナンス、修理、オーバーホール)計画、あるいはブレードのサプライチェーンに関わるすべての人にとって、その選定および認証を規定する耐熱性の規格を理解することは極めて重要です。
温度が設計上の決定的制約となる理由
耐熱性は、あらゆる ジェットエンジン用ブレード 明確な理由による仕様:現代の高バイパス比ターボファンエンジンおよび産業用ガスタービンは、保護されていない金属の融点を routinely 上回る燃焼温度で運転されます。先進的な民間航空機用エンジンでは、タービン入口温度が一部の設計で1,700°Cを超えています。また、中程度の性能を備える産業用ガスタービンでも、高圧タービン(HPT)ブレードには1,200°Cを超える高温ガスが直接流れ込みます。
ブレード材質そのものは、単に耐熱性が高いだけではこのような条件を耐え抜くことはできません。 高温合金 材料選定、内部冷却流路の形状、断熱コーティング(TBC)、および認証基準の組み合わせによって、ブレードが所定の使用期間を満了できるか、あるいは早期に故障するかが決まります。各要素は、エンジンの設置位置および運転サイクルに応じて厳密に規定された標準に従う必要があります。
エンジン内での位置別タービンブレード温度限界
ブレードがエンジン内で占める位置によって、適用される規格は大きく異なります。位置別に分類することで、各部位に求められる材料認証要件をより明確に把握できます:
- 高圧タービン(HPT)ブレード・第1段: この部位は最も高い熱負荷を受けます。先進的な内部冷却を施していても、ブレード表面の金属温度は通常900℃~1050℃に達します。単結晶ニッケル系超耐熱合金では、こうした用途向けに1100℃を超える使用温度での認証が求められます。ここでは、最も厳しい 高温合金 仕様が適用されます。
- 高圧タービン・後段(第2段以降): 燃焼ガスが膨張・冷却されていくにつれ、段ごとに金属温度は低下します。第2段および第3段のHPTブレードでは、金属温度が750℃~900℃程度となることが多く、従来の鋳造合金や方向性凝固合金が適用可能です。
- 低圧タービン(LPT)ブレード: 比較的低温(通常700℃未満)で動作するため、低品位の超合金でも使用可能であり、耐熱性よりも疲労強度およびクリープ抵抗性を重視した設計が可能である。
- コンプレッサブレード: 現代のエンジンにおけるフロントステージのコンプレッサブレードは、通常500℃未満の温度で動作するため、チタン合金やニッケル含有量の少ない鍛造合金が標準的に用いられる。一方、後方ステージのコンプレッサブレードは圧縮空気の温度上昇の影響を受け、600~650℃に達することもあり、この温度域ではニッケル系合金の採用が検討される。
ブレードの設置位置に応じた合金等級の選定は、エンジンOEMが定める部品仕様に明記された認定要件であり、AMSおよびASTM規格にも反映されているものであり、単なる設計上の選択肢ではない。
主な高温用合金規格:AMSおよびASTM
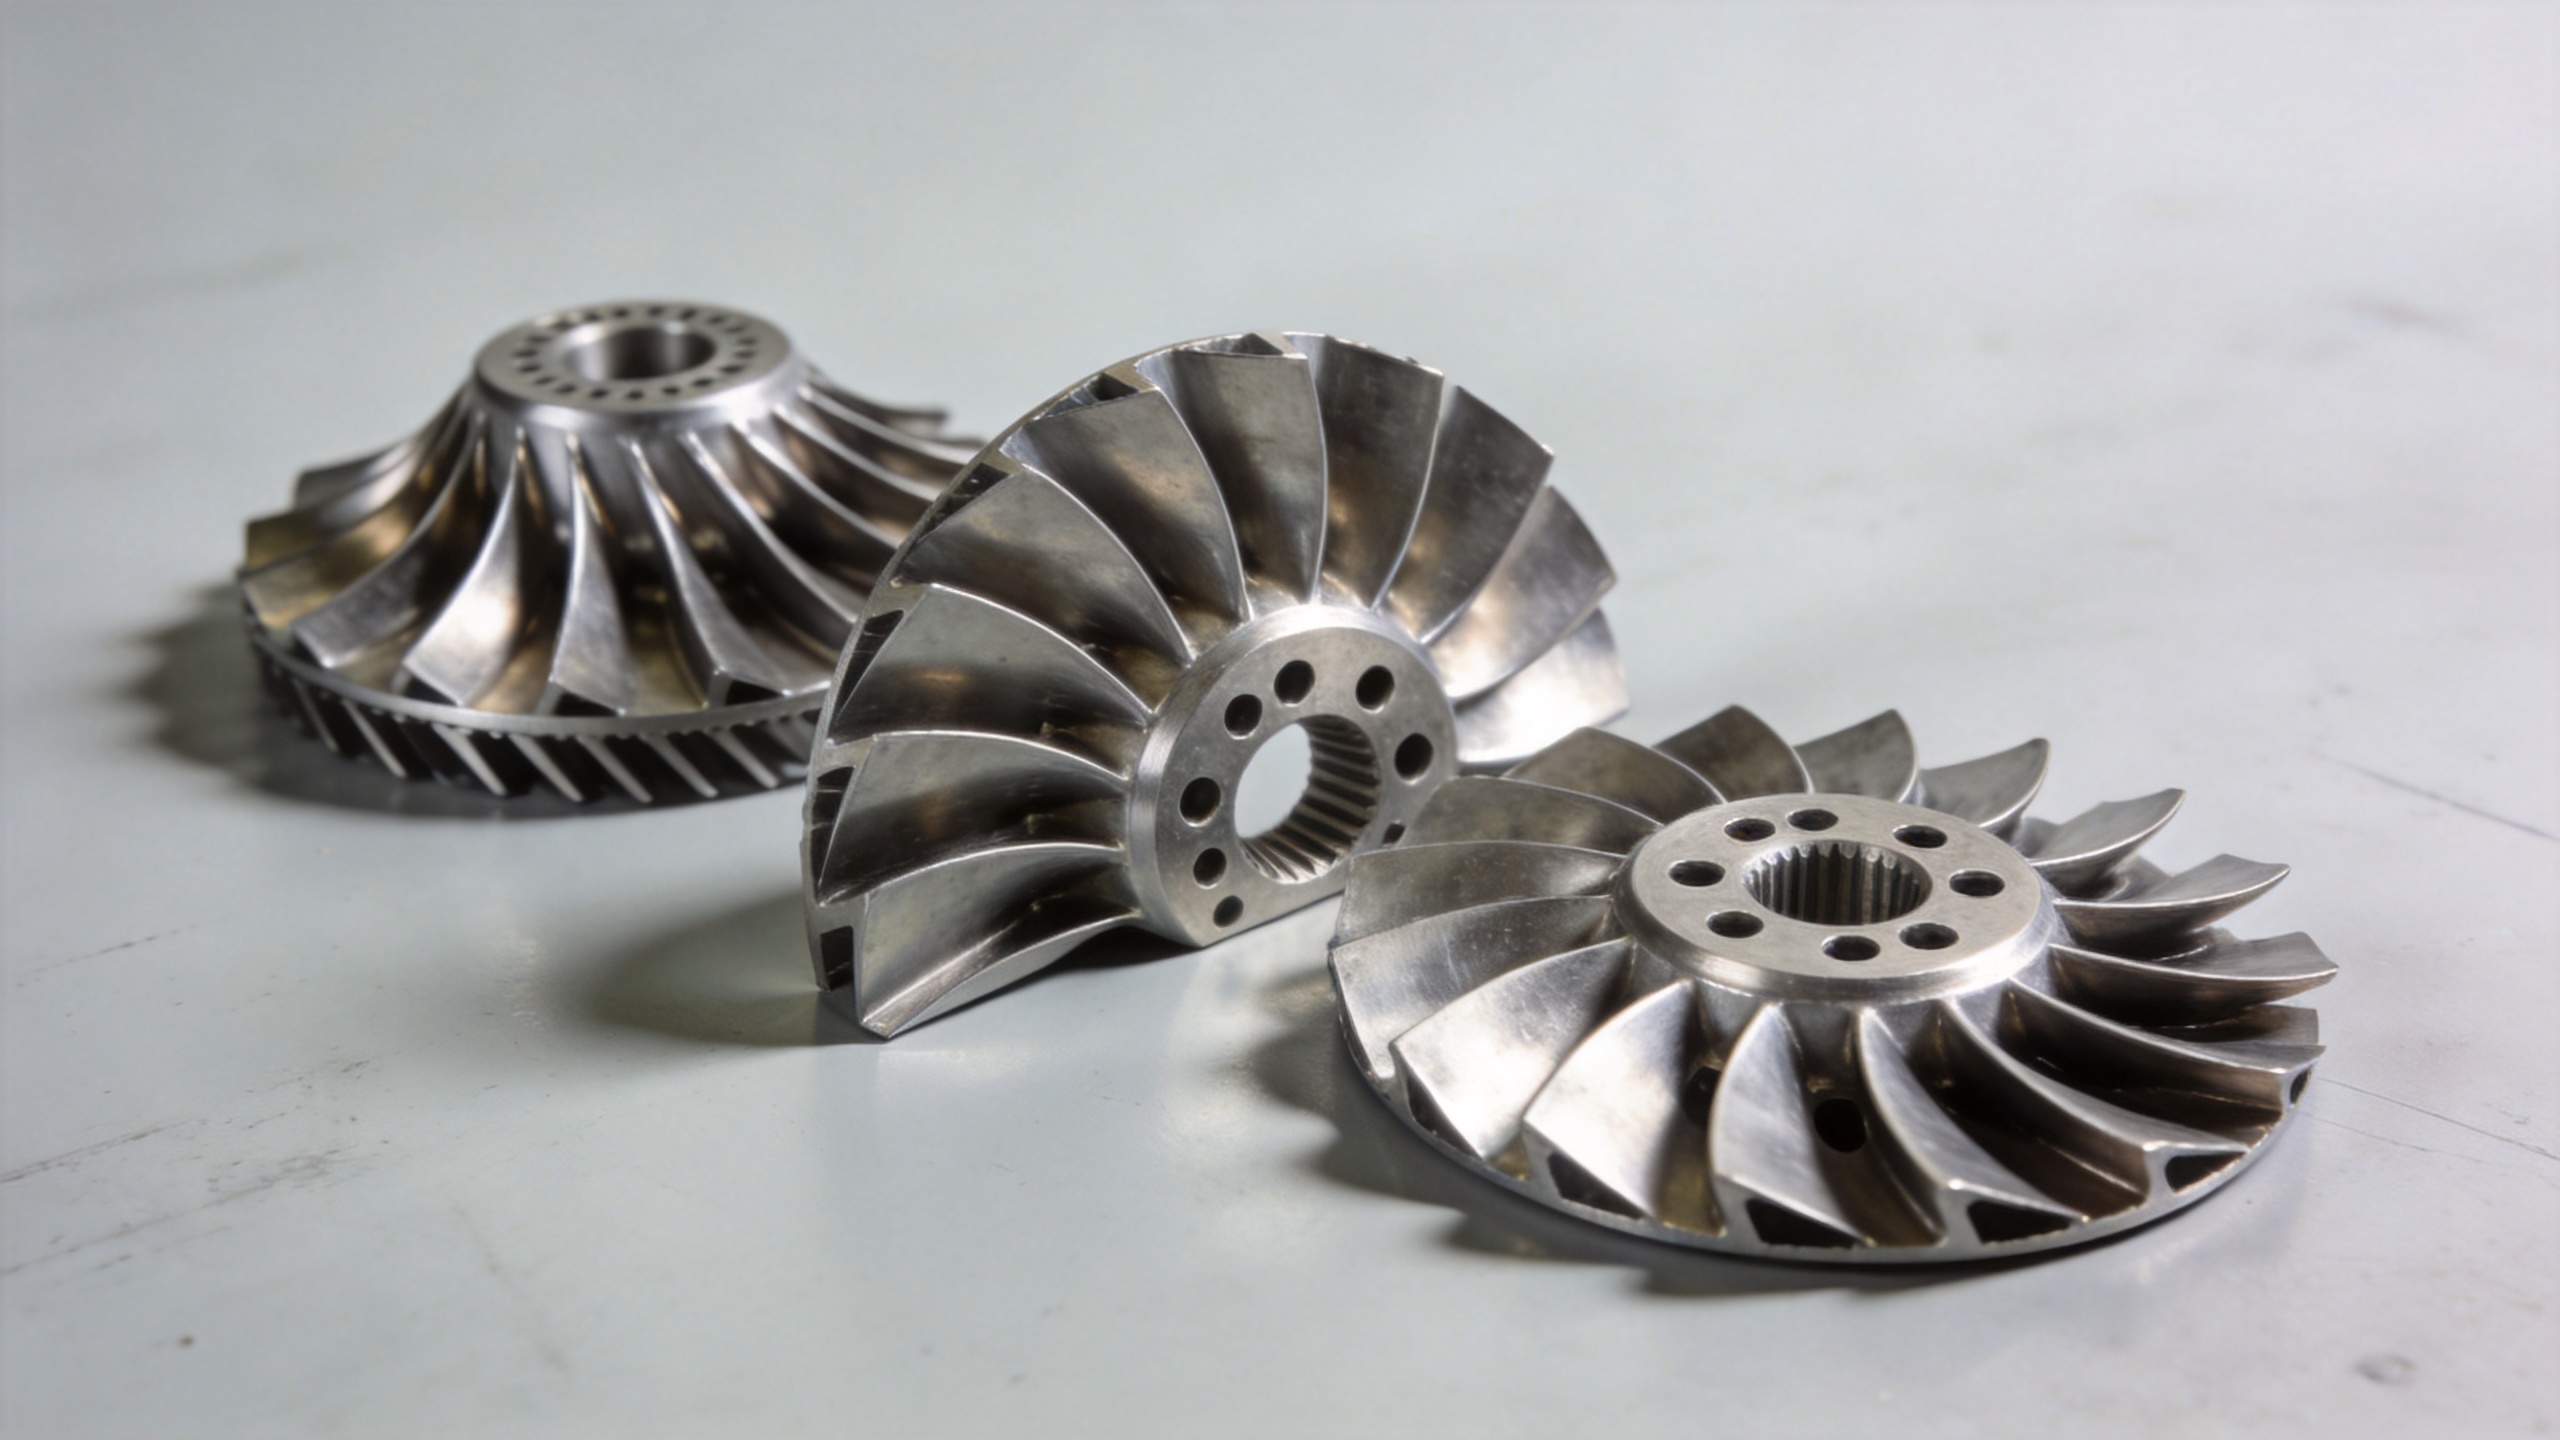
体内組織サンプルを取り出す必要がある場合、それは正確さと速さが重要です。これは、より速く、より正確なテストが可能になり、あなたが早く解決できる助けになるため重要です。新しいType121生検針を使用することで、医師は診断のために必要なものをより効率的に取得できます。Type121は臨床医による組織サンプルの採取をより精密に行えるため、正しい診断を支援します。これにより、健康問題をより簡単に検出し、適切な治療を提供することができます。 ジェットエンジン用ブレード サプライチェーンにおける材料適合性の参照基準として、主にSAEインターナショナルが制定する航空宇宙材料仕様(AMS)および構造試験用のASTMインターナショナル試験方法が用いられます。これらはそれぞれ異なる目的を果たしており、AMS仕様は特定の合金グレードについて材料組成、熱処理条件および認証要件を定義する一方、ASTM規格は材料特性の測定方法および報告方法を規定しています。
タービンブレード調達において広く引用される合金規格の例には、以下のものがあります:
- ワスパロイ(UNS N07001): AMS 5706(棒材/ビレット)およびAMS 5708(鍛造品)で規定されるワスパロイは、約980°C(1,800°F)までの使用が認められています。その優れた酸化耐性と高温強度を兼ね備えた特性から、中級段の高圧タービンブレードおよびコンプレッサディスクの長年にわたる標準材料となっています。
- インコネル718(UNS N07718): AMS 5663およびAMS 5664に準拠する析出硬化型ニッケル・クロム合金で、温度が約650℃未満となる圧縮機ブレード、ディスク、低圧タービン部品などに広く使用されています。
- レネ80/レネ104/CMSX-4: 第1段高温タービン(HPT)ブレードに用いられる独自開発の単結晶または方向性凝固合金です。これらの材料は、一般公開されているAMS規格ではなく、OEM各社が定める独自の材質仕様に基づいて認証されていますが、試験は通常、ASTM E8(引張試験)、ASTM E139(クリープ・破断試験)、およびASTM B633またはこれと同等のコーティング規格を参照します。
- セラミックマトリックス複合材料(CMC)―SiC/SiC: 低圧タービン用途への採用が進むSiC繊維強化SiCマトリックス複合材料は、CMC専用の規格に基づいて認証されており、同重量条件下でニッケル系超合金に比べて約110~165℃(200~300°F)高い温度での運転が可能です。
調達チームにとって、サプライヤーが適合を主張する場合、材料の認証トレーサビリティを実証する必要があります。合金の名称を明記するだけでは不十分です。工場出荷証明書(ミル証明書)、熱処理ロット記録、寸法検査報告書などが標準添付書類に含まれます。
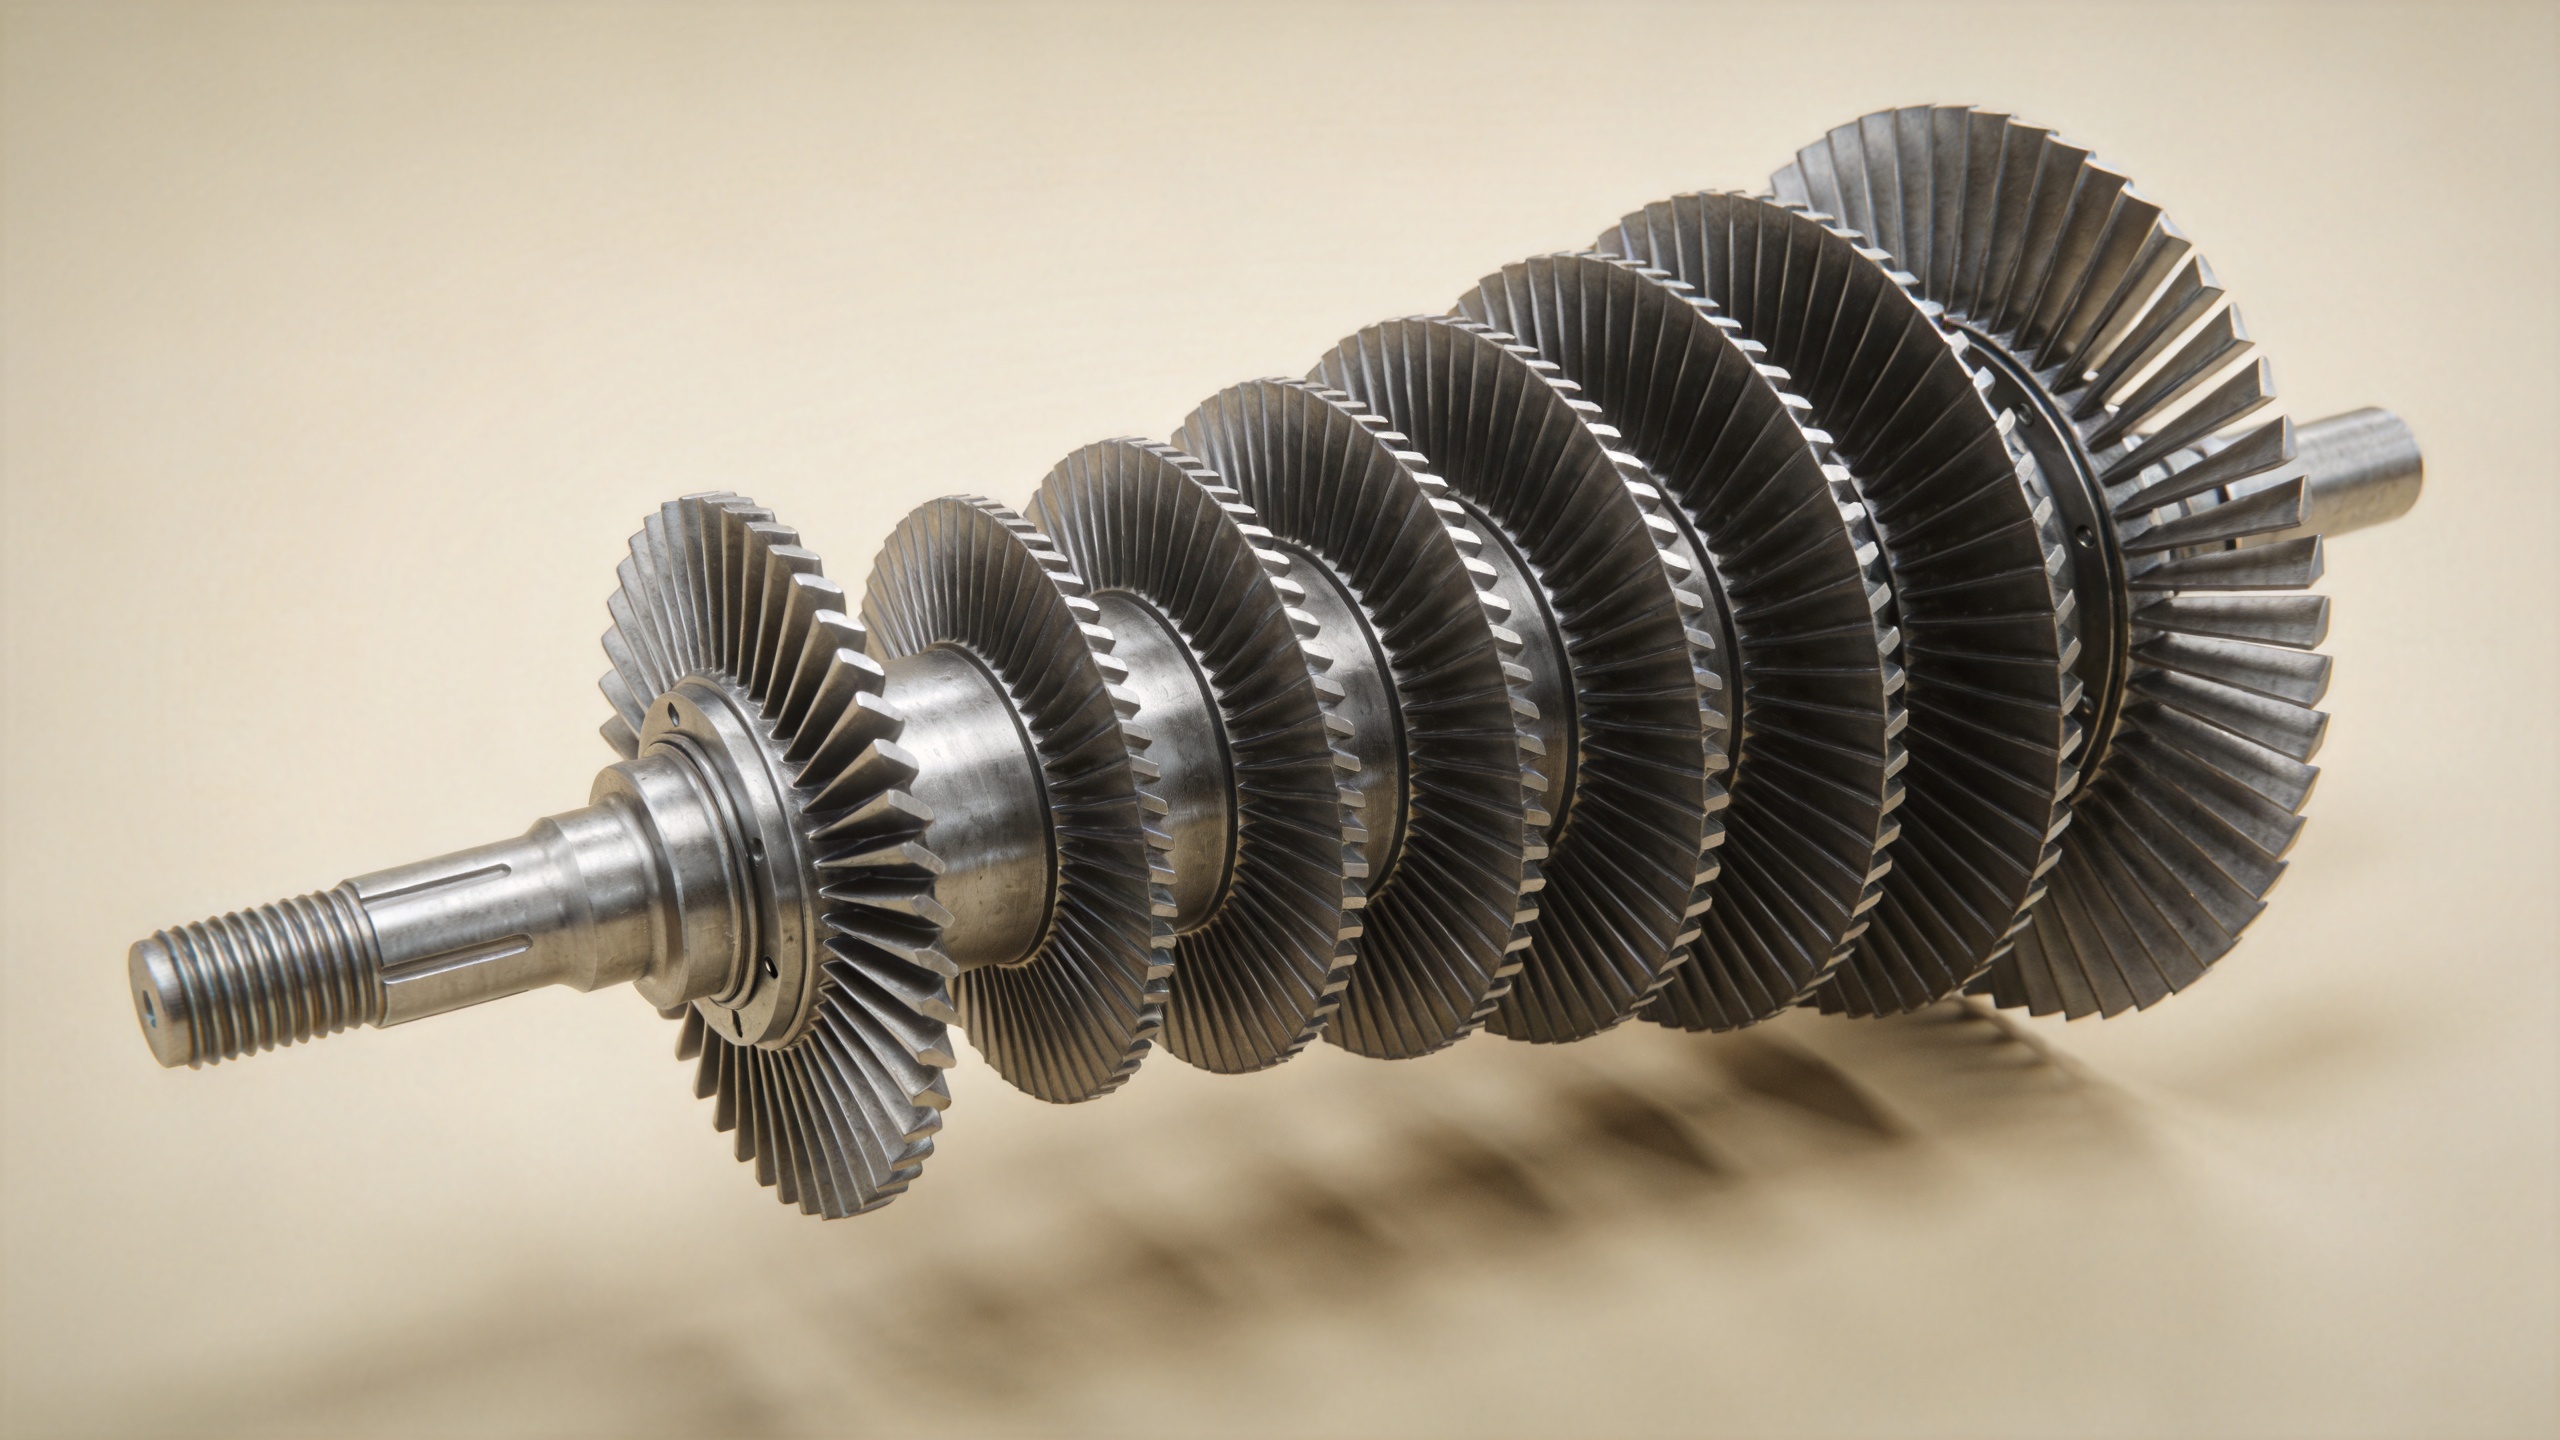
熱的安定性は独立した定格評価基準です
ピーク温度耐性は、あくまで全体像の一部にすぎません。 熱安定性 — ブレード材およびそのコーティングが数千回に及ぶ熱サイクルを通じて機械的・化学的特性を維持できる能力 — は、同様に重要な定格評価基準でありながら、単に温度に焦点を当てた議論では往々にして軽視されがちです。
熱疲労は、ブレードが冷間始動から定格運転温度へと繰り返し移行する際に生じる。このときの膨張・収縮の差異により、結晶粒界、熱バリアコーティングのボンドコート界面、および冷却孔の縁部に応力が発生する。こうした応力に起因するいくつかの破損モードは、ピーク耐熱性の不足というよりは、 熱安定性 むしろ熱サイクルに対する耐性の不十分さに直接起因する:
- 熱バリアコーティングのボンドコート界面における熱成長酸化物(TGO)層の剥離によるスパレーション
- ニッケル系超合金が長時間高温にさらされることによる相不安定化。これにより、延性を低下させる有害なTCP相が析出する
- 特に海洋環境や高硫黄燃料を用いる運転条件下で、結晶粒界部で進行する酸化および高温腐食
ブレードの認証を実施するには 熱安定性 通常、ASTM B1003またはこれに相当する規格による周期的酸化試験、高温下でのASTM E139に基づくクリープ破断試験、およびOEMが定めるサイクルプロファイルに応じた熱疲労試験が実施されます。これらの試験では、初期の機械的特性のみならず、シミュレートされた使用環境への暴露によってそれらの特性がどのように劣化するかを記録します。
ブレード材質の認証とエンジンクラスの適合性
MROおよびアフターマーケットにおけるブレード調達において頻繁に問われる質問の一つは、「特定の合金認証を有するブレードが、ある特定のタービンモデルにおいて直接交換可能な部品として使用できるかどうか」です。この問いに対する答えは、単なる材質等級を超えたものとなります。
たとえ 高温合金 oEM部品マニュアルに記載された公称合金番号と一致するだけでなく、ブレードは、エンジンOEMがエンジン認証時に承認した寸法公差、熱処理状態、および表面コーティング仕様も満たさなければならない。鍛造加熱ロットから完成ブレードの検査報告書に至るまでの文書によるトレーサビリティこそが、購入したブレードとその基盤となる認証試験データを結びつける唯一の検証可能なリンクであり、単なる事務作業の負担ではない。
中国青島市に拠点を置くナビ・パワー・テクノロジー社は、ガスタービンおよび航空機エンジン向けの高精度鍛造コンプレッサブレードを、アジア、北米、南米全域の発電事業者、MROサービスプロバイダー、タービン部品サプライヤーに供給しています。同社の低公差鍛造プロセス(エアフォイルの寸法公差を0.1~1 mmに制御)により、下流工程での機械加工量と寸法ばらつきが削減され、高温用ブレードの認定に不可欠な文書化チェーンの確立を直接支援します。材質証明書は、すべての出荷品に標準添付されます。
ジェットエンジンブレード調達時の確認事項
調達先を評価する際の、設計・調達担当チーム向けに、 ジェットエンジン用ブレード 上記の耐熱性基準に照らした認証・文書類の確認ポイントは以下のとおりです:
- 合金種別およびAMS/OEM仕様番号 — 商標名ではなく、適用される規格そのものを確認すること
- 熱処理ロット番号付き製造証明書(ミル証明書) — 合金の製造ロットを特定の溶解炉バッチに遡及可能であること
- 熱処理記録 — 正確な析出硬化または焼鈍処理条件が適用されたことを確認
- 寸法検査報告書 — 主要なエアフォイル断面に関する三次元測定機(CMM)または3Dスキャンデータ
- コーティング仕様への適合性 — 熱遮断コーティングまたは酸化耐性コーティングを施したブレードの場合、コーティングシステムは別途認証を受ける必要があります
- クリープおよび酸化試験データ — 材料メーカーによる試験、またはASTM E139またはこれと同等の規格に基づく代表的ロット試験から得られたもの
適切なものを一致させること 高温合金 、その 熱安定性 適切な試験方法による検証、および認証チェーンの維持——この3つが、 ジェットエンジン用ブレード 高信頼性タービン(新設エンジンでもMROオーバーホールでも)に採用されるための基盤となります。