 EN

Quelle norme de résistance à haute température une aube de moteur à réaction doit-elle respecter ?
Du point de vue de l’aérodynamique et de l’ingénierie des matériaux, les conditions de fonctionnement à l’intérieur d’une turbine à gaz comptent parmi les plus extrêmes auxquelles tout composant structurel doit résister. Une pale de moteur à réaction aube tournant à plusieurs dizaines de milliers de tours par minute tout en étant baignée dans des gaz de combustion n’est pas simplement une pièce mécanique ; c’est une barrière thermique conçue avec une précision extrême. Connaître les normes de résistance à la température qui régissent sa sélection et sa qualification est essentiel pour toute personne impliquée dans l’approvisionnement de turbines, la planification de la maintenance, réparation et révision (MRO), ou la fourniture d’aubes.
Pourquoi la température constitue la contrainte de conception déterminante
La résistance à la température se situe au cœur de chaque pale de moteur à réaction spécification pour une raison claire : les moteurs à turbine à gaz modernes à haut taux de dilution et les turbines à gaz industrielles fonctionnent à des températures de combustion qui dépassent régulièrement le point de fusion des métaux non protégés. La température à l’entrée de la turbine dans les moteurs commerciaux avancés dépasse désormais 1 700 °C dans certains modèles, tandis que même les turbines à gaz industrielles de milieu de gamme exposent les aubes de la turbine haute pression (HPT) à des températures gazeuses supérieures à 1 200 °C.
Le matériau constitutif de l’aube ne résiste pas à ces conditions par simple tolérance thermique brute. Une combinaison de alliage à Haute Température sélection du matériau, géométrie interne des canaux de refroidissement, revêtements isolants thermiques (TBCs) et normes de qualification détermine si l’aube accomplit ou non sa durée de service prévue, ou si elle tombe en panne prématurément. Chaque facteur est régi par des normes spécifiques qui doivent correspondre à la position de l’aube dans le moteur et à son cycle d’exploitation.
Seuils de température des aubes de turbine selon la position dans le moteur
Les normes varient considérablement selon la position d’une aube dans le moteur. Une classification par position facilite le suivi des certifications spécifiques des matériaux :
- Aubes de turbine haute pression (HPT) – Premier étage : Ces aubes supportent la charge thermique la plus élevée. Les températures métalliques à la surface de l’aube atteignent généralement 900 °C à 1 050 °C, même avec un refroidissement interne avancé. Les superalliages à base de nickel monocristallins repoussent les seuils de qualification au-delà de 1 100 °C pour ces applications. C’est ici que s’appliquent les spécifications les plus exigeantes. alliage à Haute Température spécifications.
- Turbine haute pression (HPT) – Étages ultérieurs : Les températures métalliques diminuent progressivement d’un étage à l’autre à mesure que les gaz de combustion se détendent et se refroidissent. Les aubes des deuxième et troisième étages de la HPT peuvent subir des températures métalliques comprises entre 750 °C et 900 °C, ce qui permet souvent d’utiliser des alliages obtenus par coulée conventionnelle ou par solidification dirigée.
- Aubes de turbine basse pression (LPT) : Fonctionnant à des températures nettement plus basses (souvent inférieures à 700 °C), les aubes de turbine basse pression (LPT) peuvent tolérer des superalliages de qualité inférieure et se concentrer davantage sur la résistance à la fatigue et au fluage qu’au fonctionnement à des températures maximales.
- Aubes de compresseur : Les aubes de compresseur de première étape dans les moteurs modernes fonctionnent à des températures généralement inférieures à 500 °C, où les alliages de titane et les alliages corroyés à faible teneur en nickel sont courants. Les étapes arrière du compresseur, exposées à des températures d’air comprimé plus élevées, peuvent atteindre 600–650 °C, seuil à partir duquel les alliages à base de nickel deviennent pertinents.
L’adéquation entre la nuance d’alliage et la position de l’aube constitue une exigence de qualification intégrée aux spécifications des pièces établies par le constructeur d’origine du moteur (OEM) et reflétée dans les normes AMS et ASTM applicables, et non une simple préférence technique.
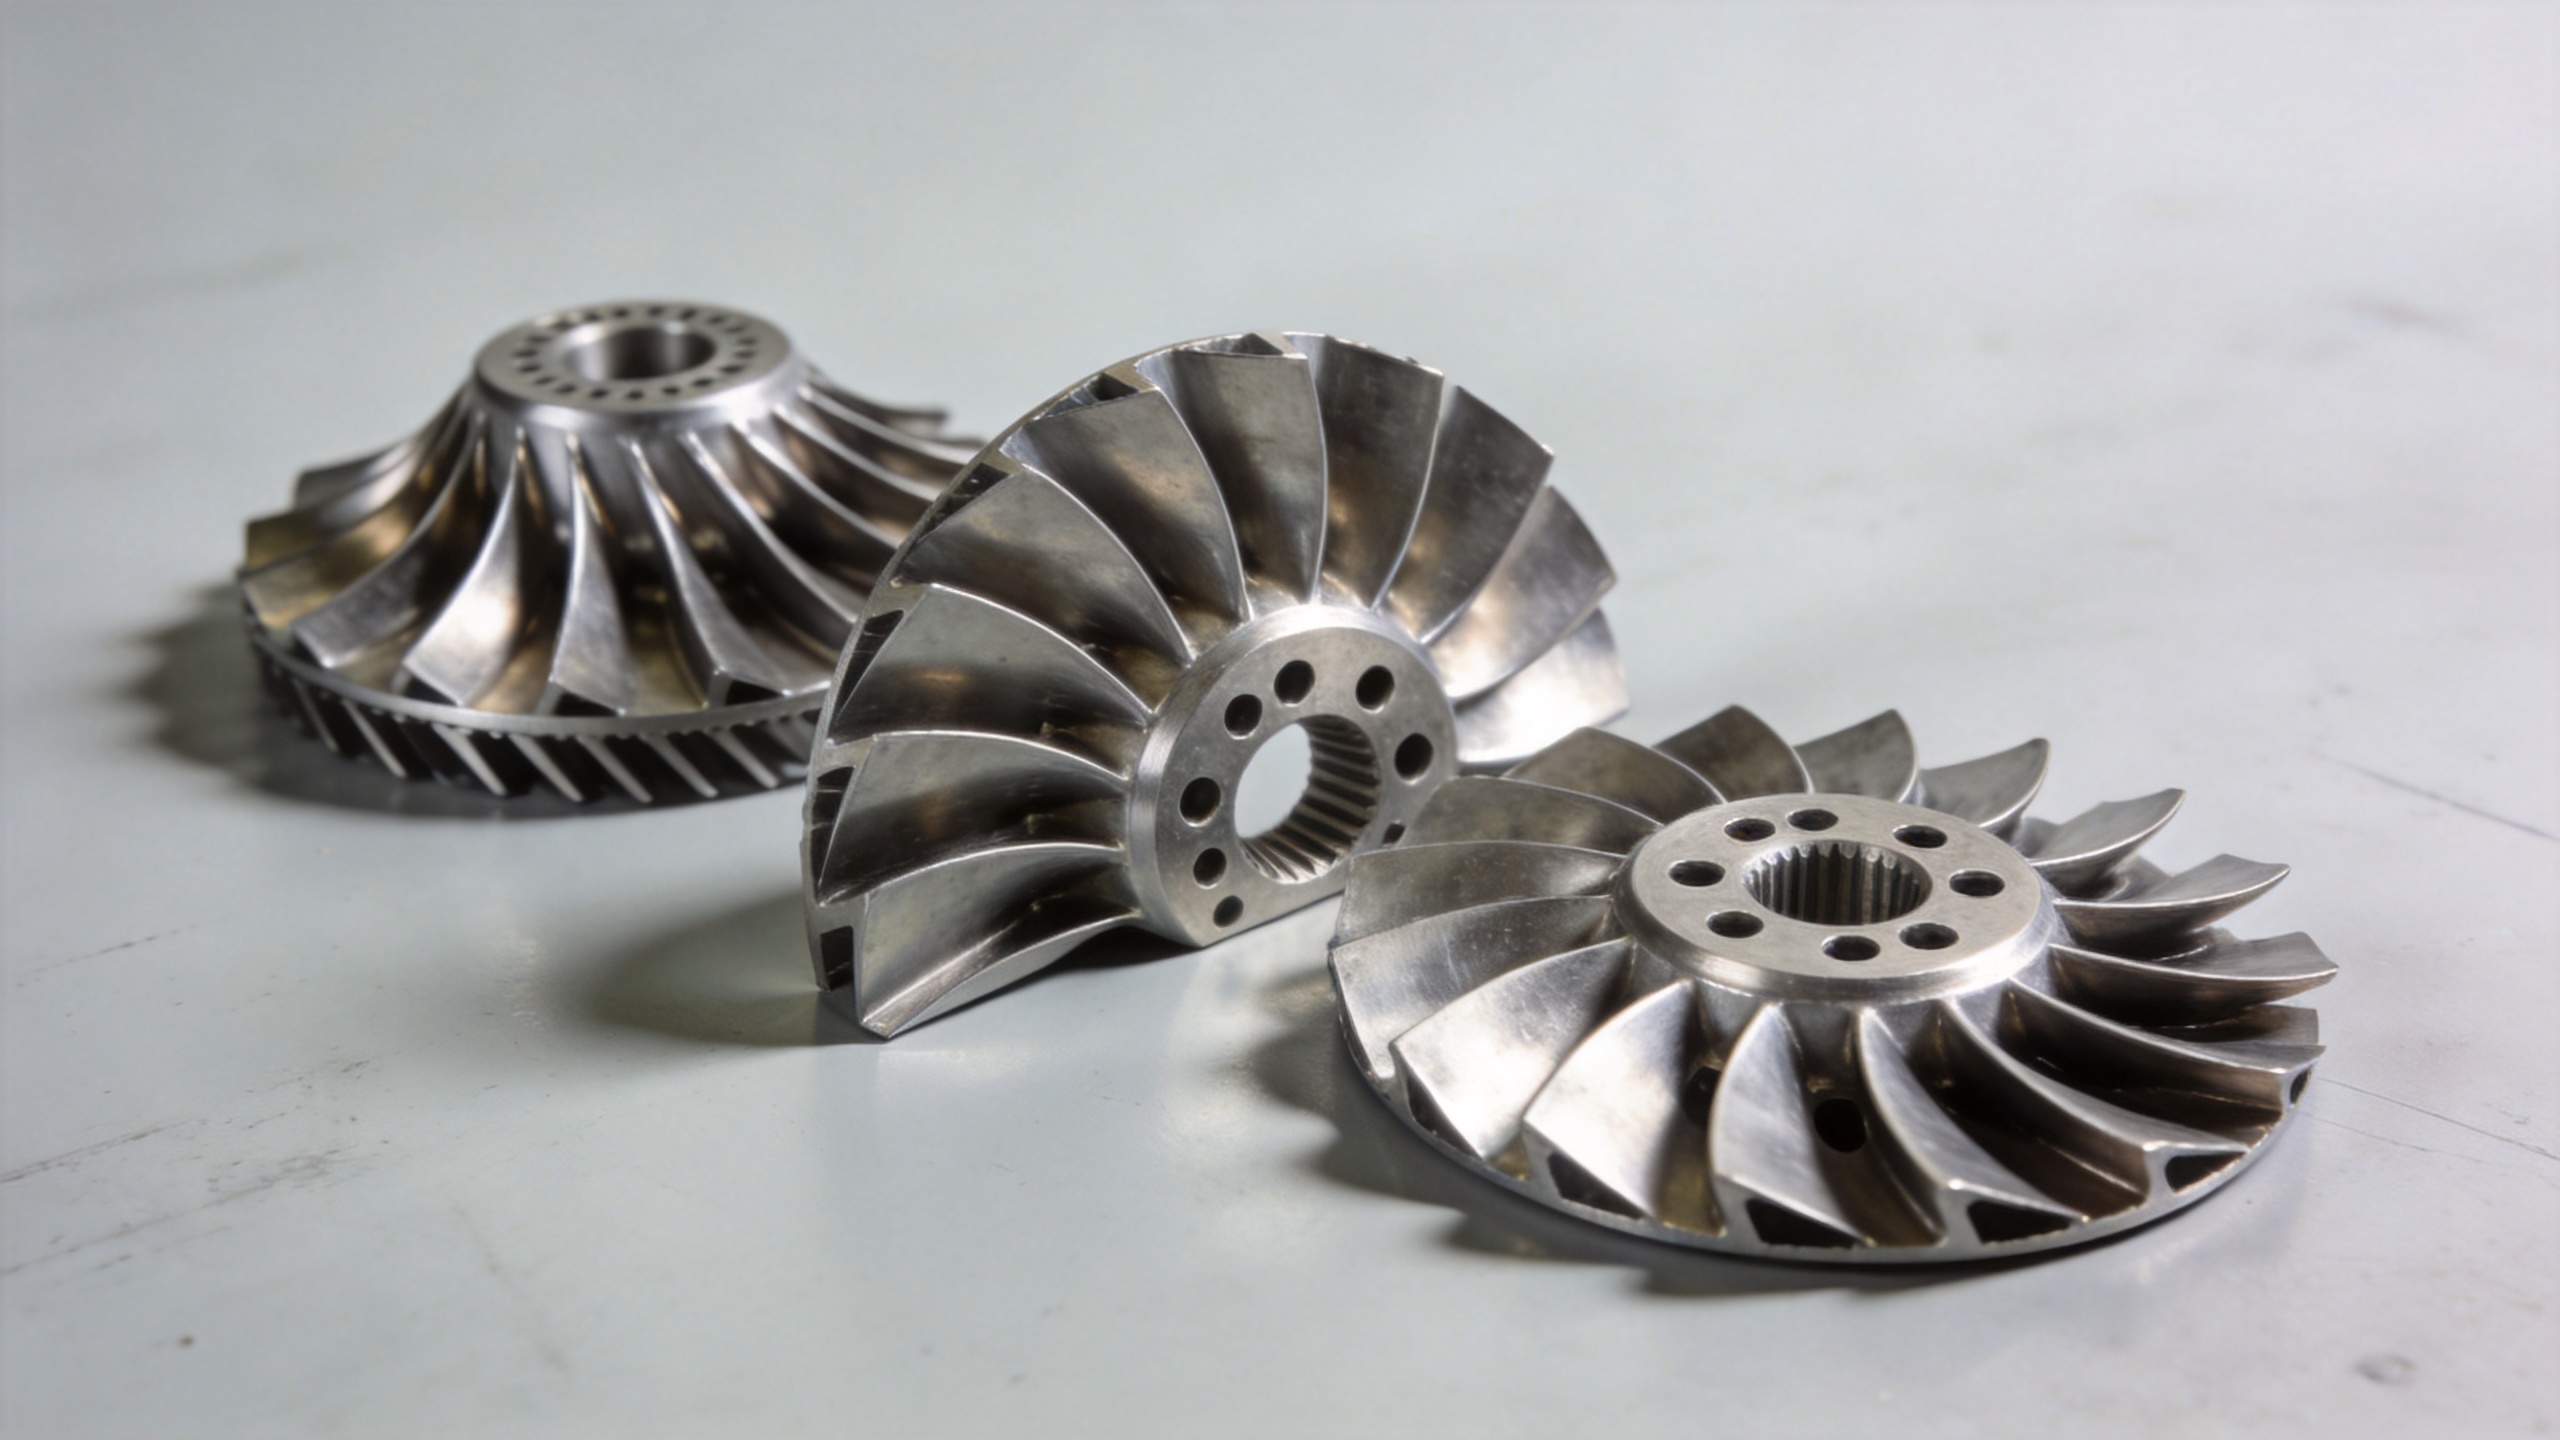
Principales normes relatives aux alliages réfractaires : AMS et ASTM
Lorsqu'un pale de moteur à réaction les références de la chaîne d’approvisionnement en matière de conformité des matériaux sont principalement les spécifications aérospatiales (AMS) publiées par SAE International et, pour les essais structurels, les méthodes d’essai d’ASTM International. Ces documents remplissent des fonctions distinctes : les spécifications AMS définissent la composition des matériaux, les traitements thermiques et les exigences de certification pour des nuances d’alliages précises ; les normes ASTM définissent la manière dont les propriétés sont mesurées et rapportées.
Parmi les normes d’alliages fréquemment citées dans l’achat de pales de turbine figurent :
- Waspaloy (UNS N07001) : Régis par les normes AMS 5706 (barres / billettes) et AMS 5708 (pièces forgées), le Waspaloy est homologué pour une utilisation jusqu’à environ 980 °C (1 800 °F). Sa combinaison de résistance à l’oxydation et de résistance mécanique à haute température en fait une référence éprouvée pour les aubes de turbine haute pression (HPT) de niveau intermédiaire et les disques de compresseur.
- Inconel 718 (UNS N07718) : Couvert par les normes AMS 5663 et AMS 5664, cet alliage à durcissement structural à base de nickel et de chrome est couramment utilisé pour les aubes de compresseur, les disques et les composants de turbine basse pression fonctionnant à des températures inférieures à environ 650 °C.
- René 80 / René 104 / CMSX-4 : Alliages monocrystallins ou solidifiés directionnellement, propriété exclusive, utilisés pour les aubes de première étape de turbine haute pression. Ces matériaux sont certifiés selon des spécifications matériaux propres aux constructeurs d’équipement d’origine (OEM), et non selon des références publiques AMS ; toutefois, les essais se fondent généralement sur les normes ASTM E8 (traction), ASTM E139 (fluage et rupture) et ASTM B633 ou des normes équivalentes relatives aux revêtements.
- Matrices céramiques composites (CMC) – SiC/SiC : Apparaissant progressivement dans les applications de turbine basse pression, les composites à matrice céramique renforcés par fibres de SiC offrent une résistance thermique supérieure de 110 °C à 165 °C (200 °F à 300 °F) à celle des superalliages à base de nickel, pour un poids équivalent ; ils sont certifiés selon des normes spécifiques aux CMC.
Pour les équipes achats, un fournisseur qui affirme être conforme doit démontrer la traçabilité des certifications des matériaux : indiquer une désignation d’alliage ne suffit pas. Les certificats d’usine, les registres de lots de fusion et la documentation relative aux contrôles dimensionnels font partie du lot standard.
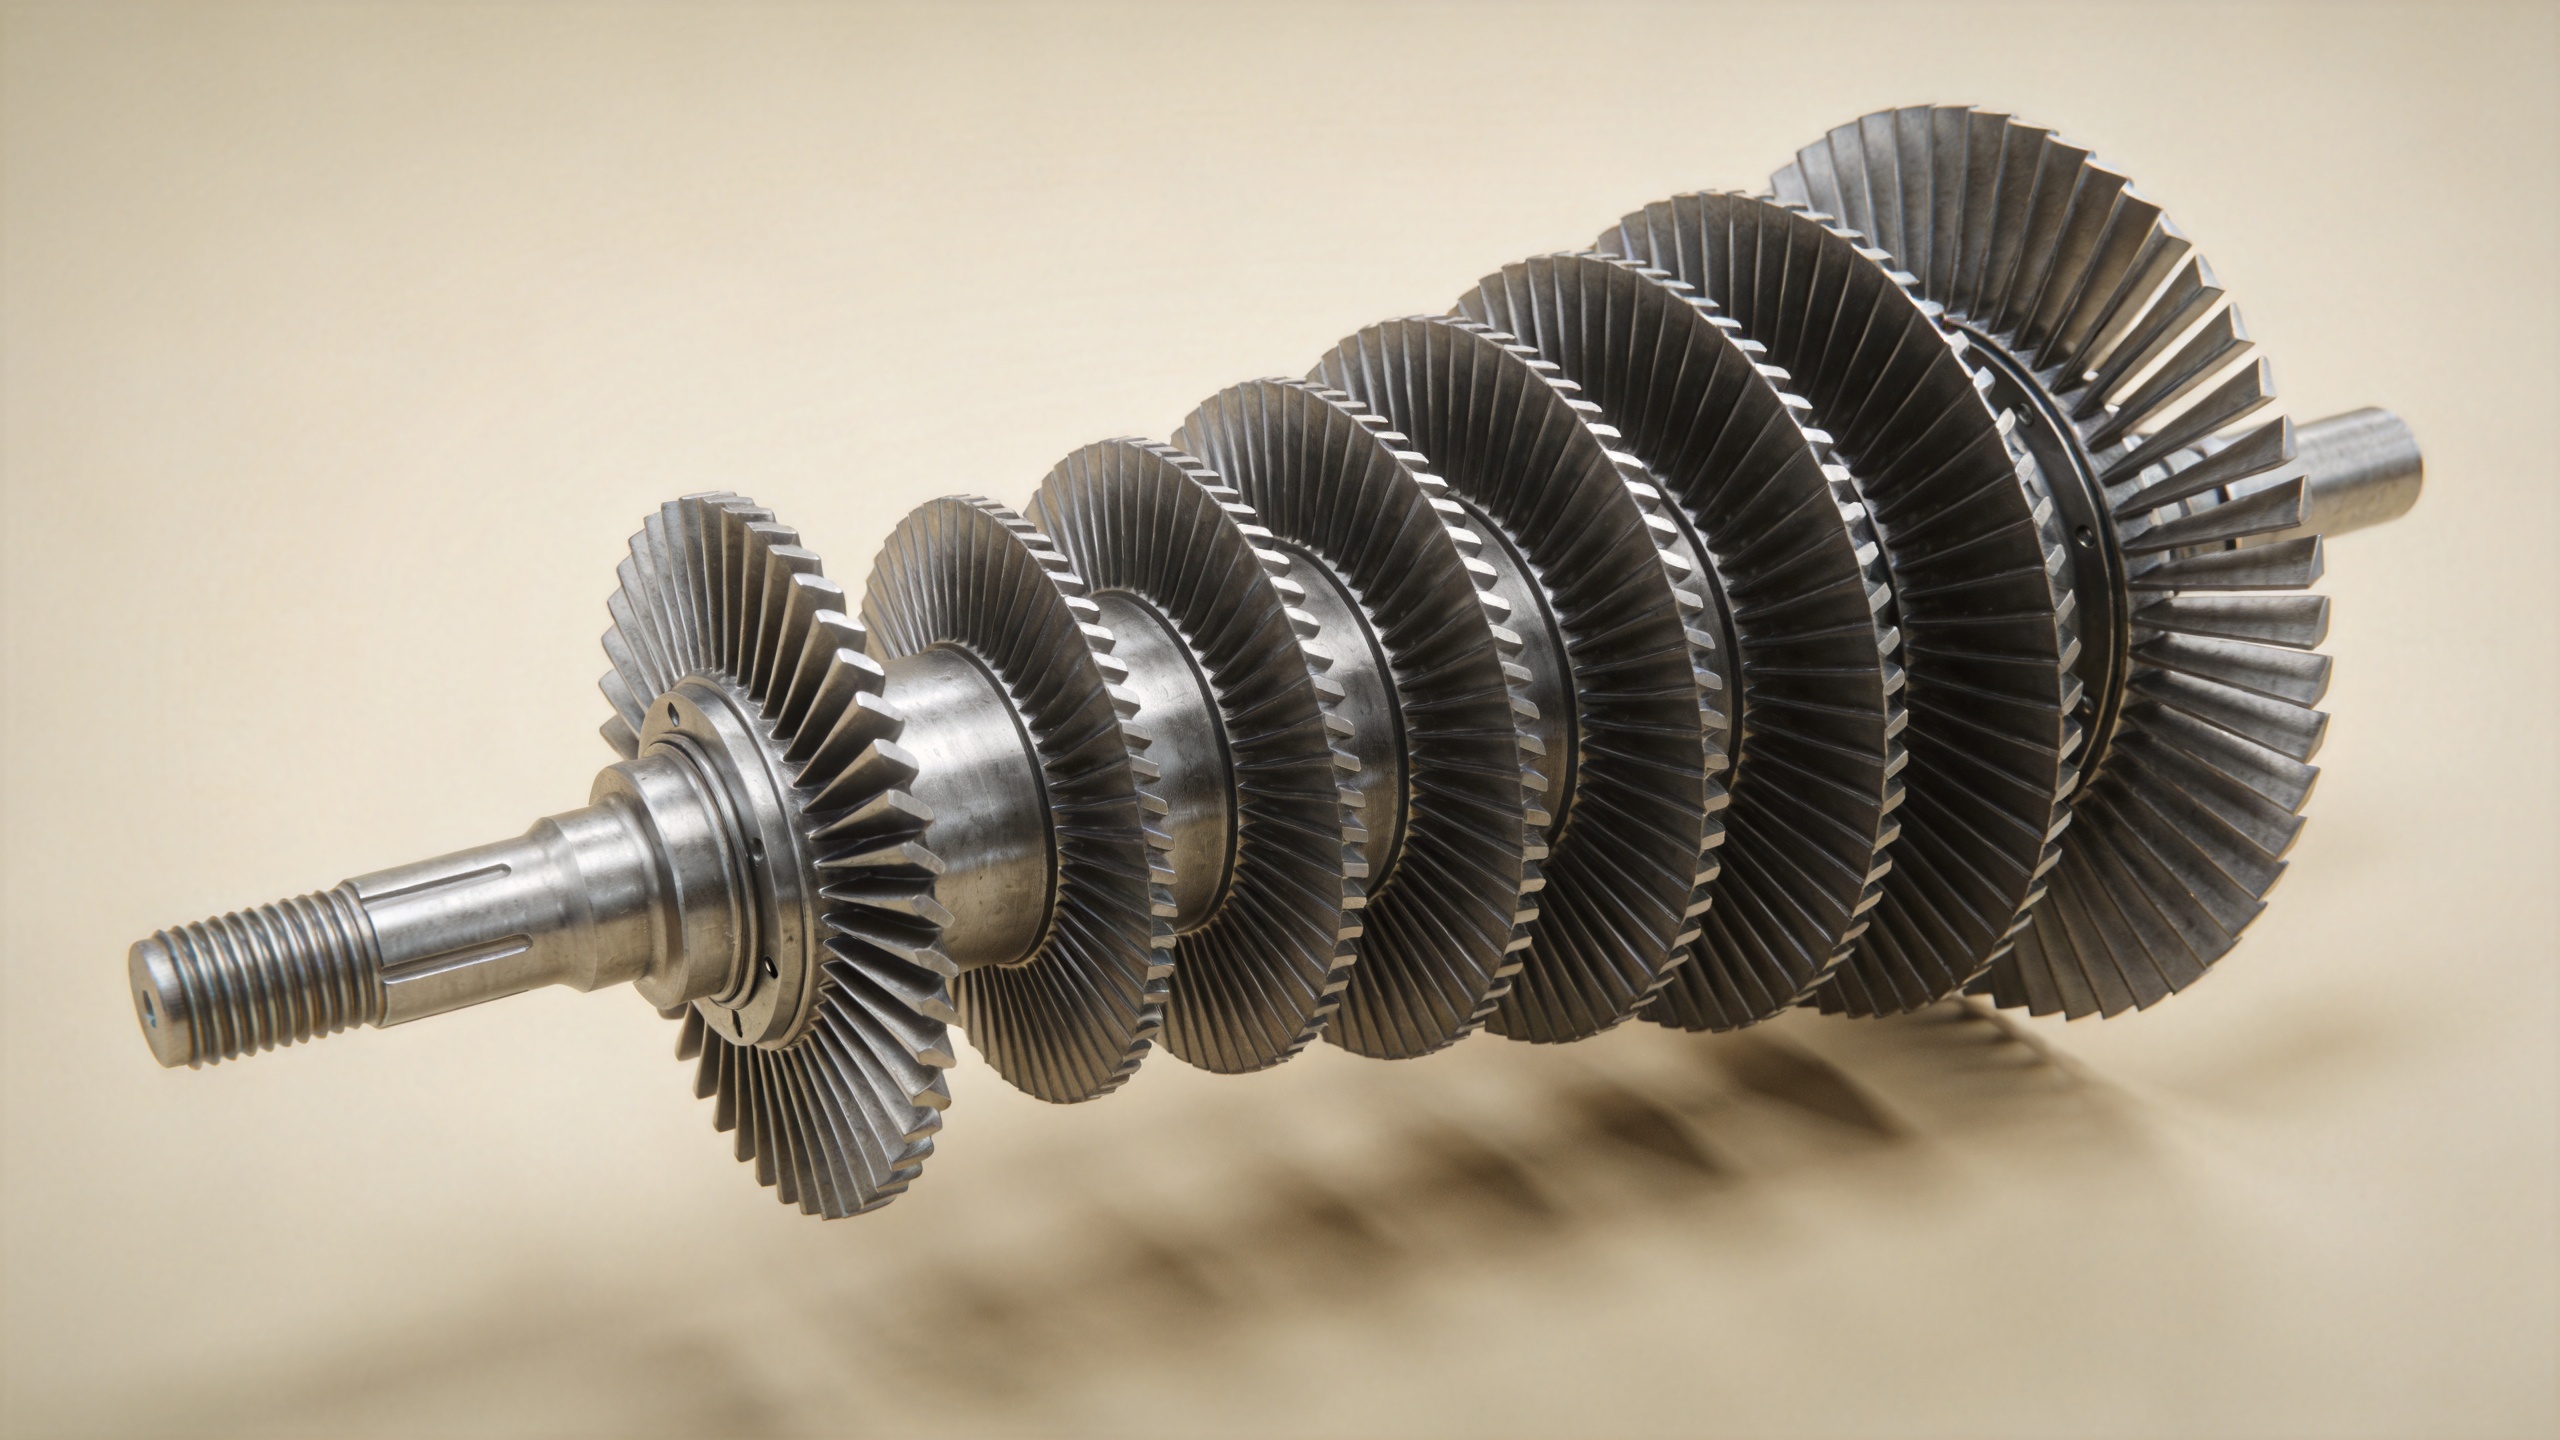
Stabilité thermique en tant que critère de qualification distinct
La capacité à supporter des températures maximales ne représente qu’une partie du tableau. Stabilité thermique — la capacité d’un matériau d’aube et de ses revêtements à conserver leurs propriétés mécaniques et chimiques au cours de milliers de cycles thermiques — est un critère de qualification tout aussi important, mais qui retient moins l’attention dans les discussions axées exclusivement sur la température.
La fatigue thermique se produit lorsqu’une aube subit des cycles entre un démarrage à froid et une température de fonctionnement maximale. L’expansion et la contraction différentielles engendrent des contraintes aux joints de grains, aux interfaces des revêtements barrières thermiques et aux bords des orifices de refroidissement. Plusieurs modes de défaillance découlent directement d’une résistance insuffisante à la fatigue thermique stabilité thermique plutôt que d’une tolérance insuffisante à la chaleur maximale :
- Délamination de la couche d’oxyde thermiquement formé (TGO) à l’interface entre le revêtement barrière thermique et la couche d’adhésion, entraînant un écaillage
- Instabilité de phase dans les superalliages à base de nickel à des températures élevées soutenues, provoquant la précipitation de phases TCP nuisibles qui réduisent la ductilité
- Attaque par oxydation et corrosion à chaud aux joints de grains, notamment sur les aubes fonctionnant dans des environnements marins ou utilisant des carburants riches en soufre
La qualification d’une aube pour stabilité thermique implique généralement des essais cycliques d’oxydation selon la norme ASTM B1003 ou une norme équivalente, des essais de rupture par fluage selon la norme ASTM E139 à haute température, et des essais de fatigue thermique spécifiques au profil de cycle défini par le constructeur d’origine (OEM). Ces essais ne documentent pas seulement les propriétés mécaniques initiales, mais aussi la façon dont ces propriétés se dégradent au cours d’une exposition simulée en service.
Adéquation entre la certification du matériau de pale et la classe de moteur
Une question fréquemment posée lors de l’achat de pales dans le cadre de la maintenance, réparation et révision (MRO) ou sur le marché de l’après-vente est de savoir si une pale certifiée pour un alliage donné peut servir de remplacement direct dans un modèle spécifique de turbine. La réponse va au-delà de la simple désignation de l’alliage.
Même lorsque alliage à Haute Température correspond à la désignation nominale de l’alliage indiquée dans le manuel des pièces d’origine (OEM), la pale doit également respecter les tolérances dimensionnelles, l’état de traitement thermique et les spécifications du revêtement de surface que le constructeur moteur (OEM) a validés lors de la certification du moteur. La traçabilité documentaire, depuis le lot de chauffe de forgeage jusqu’au rapport d’inspection final de la pale, constitue le seul lien vérifiable entre la pale achetée et les données des essais de qualification sous-jacents — et non une surcharge administrative.
Navi Power Technology Co. Ltd., basée à Qingdao, en Chine, fournit des lames de compresseur forgées de précision pour turbines à gaz et moteurs aérospatiaux aux opérateurs d'énergie, aux fournisseurs de services MRO et aux fournisseurs de pièces de turbine en Asie, en Amérique du Leur procédé de forgeage à faible tolérance produisant des tolérances de profilée de 0,11 mm réduit l'usinage en aval et la variabilité dimensionnelle, ce qui soutient directement la chaîne de documentation requise pour la qualification des lames à haute température. La documentation de certification des matériaux est expédiée en standard à chaque livraison.
Ce qu'il faut vérifier lors de l'achat d'une lame de moteur à réaction
Pour les équipes d'ingénierie et d'approvisionnement qui évaluent une pale de moteur à réaction le fournisseur doit vérifier que ces points de contrôle de certification et de documentation sont conformes aux normes de résistance à la température mentionnées ci-dessus:
- Grade d'alliage et numéro de spécification AMS/OEM confirmer la norme applicable, et non seulement la dénomination commerciale
- Certificat de l'usine avec numéro de lot de chaleur tracer l'alliage jusqu'à une chaleur de production spécifique
- Registres de traitement thermique — confirmation que le cycle de durcissement par précipitation ou de recuit correct a été appliqué
- Rapport d’inspection dimensionnelle — données CMM ou de numérisation 3D pour les sections transversales clés de l’aile
- Conformité à la spécification du revêtement — pour les aubes dotées de revêtements isolants thermiques ou résistants à l’oxydation, le système de revêtement exige une certification distincte
- Données d’essais de fluage et d’oxydation — provenant de l’usine métallurgique ou d’essais représentatifs par lot conformément à la norme ASTM E139 ou équivalente
Faire correspondre le bon alliage à Haute Température , en qualifiant son stabilité thermique au moyen de méthodes d’essai appropriées, et en maintenant la chaîne de certification constituent les trois piliers sur lesquels repose un pale de moteur à réaction obtient sa place dans une turbine à haute fiabilité — qu’il s’agisse d’un moteur neuf ou d’une révision MRO.