 EN

ใบพัดเครื่องยนต์เจ็ตต้องเป็นไปตามมาตรฐานความต้านทานอุณหภูมิสูงใด
จากมุมมองด้านอากาศพลศาสตร์และวิศวกรรมวัสดุ สภาพการใช้งานภายในกังหันแก๊สจัดอยู่ในกลุ่มที่รุนแรงที่สุดสำหรับชิ้นส่วนโครงสร้างใดๆ ที่ต้องรับมือ ใบพัดที่หมุนด้วยความเร็วหลายหมื่นรอบต่อนาที ขณะถูกก๊าซจากการเผาไหม้ล้อมรอบ ไม่ใช่เพียงแค่ชิ้นส่วนเชิงกลธรรมดา แต่เป็นอุปสรรคด้านความร้อนที่ผ่านการออกแบบอย่างแม่นยำ การรู้ว่ามาตรฐานความต้านทานอุณหภูมิใดควบคุมการเลือกและการรับรองใบพัดนั้น มีความสำคัญยิ่งต่อบุคคลที่เกี่ยวข้องกับการจัดซื้อกังหัน การวางแผนการซ่อมบำรุงและการตรวจสอบ (MRO) หรือการจัดหาใบพัด ใบพัดเครื่องยนต์เจ็ต ใบพัดที่หมุนด้วยความเร็วหลายหมื่นรอบต่อนาที ขณะถูกก๊าซจากการเผาไหม้ล้อมรอบ ไม่ใช่เพียงแค่ชิ้นส่วนเชิงกลธรรมดา แต่เป็นอุปสรรคด้านความร้อนที่ผ่านการออกแบบอย่างแม่นยำ การรู้ว่ามาตรฐานความต้านทานอุณหภูมิใดควบคุมการเลือกและการรับรองใบพัดนั้น มีความสำคัญยิ่งต่อบุคคลที่เกี่ยวข้องกับการจัดซื้อกังหัน การวางแผนการซ่อมบำรุงและการตรวจสอบ (MRO) หรือการจัดหาใบพัด
เหตุใดอุณหภูมิจึงเป็นข้อจำกัดหลักในการออกแบบ
ความสามารถในการต้านทานอุณหภูมิเป็นศูนย์กลางของทุก ใบพัดเครื่องยนต์เจ็ต ข้อกำหนดสำหรับเหตุผลที่ชัดเจน: เครื่องยนต์เทอร์โบแฟนแบบไฮบิพาสสมัยใหม่และกังหันแก๊สอุตสาหกรรมทำงานที่อุณหภูมิการเผาไหม้ซึ่งเกินจุดหลอมเหลวของโลหะที่ไม่มีการป้องกันอย่างเป็นประจำ ขณะนี้ อุณหภูมิที่ทางเข้าเทอร์ไบน์ในเครื่องยนต์เชิงพาณิชย์รุ่นล่าสุดบางรุ่นสูงกว่า 1,700 องศาเซลเซียส ในขณะที่กังหันแก๊สอุตสาหกรรมระดับกลางยังส่งผลให้ใบพัดเทอร์ไบน์แรงดันสูง (HPT) ได้รับอุณหภูมิของก๊าซสูงกว่า 1,200 องศาเซลเซียส
วัสดุของใบพัดเองไม่สามารถทนต่อสภาวะดังกล่าวได้เพียงแค่จากความสามารถในการทนความร้อนโดยตรงเท่านั้น แต่ต้องอาศัยการผสมผสานกันของ โลหะผสมอุณหภูมิสูง การเลือกวัสดุ รูปร่างเรขาคณิตของช่องระบายความร้อนภายใน สารเคลือบกันความร้อน (TBCs) และมาตรฐานการรับรอง ซึ่งจะเป็นตัวกำหนดว่าใบพัดจะสามารถใช้งานครบตามระยะเวลาที่ออกแบบไว้หรือเสียหายก่อนกำหนด ปัจจัยแต่ละประการถูกควบคุมด้วยมาตรฐานเฉพาะที่ต้องสอดคล้องกับตำแหน่งของเครื่องยนต์และรอบการทำงาน
เกณฑ์อุณหภูมิของใบพัดเทอร์ไบน์ตามตำแหน่งเครื่องยนต์
มาตรฐานต่างกันอย่างมากขึ้นอยู่กับตำแหน่งของใบพัดในเครื่องยนต์ ดังนั้นการแบ่งตามตำแหน่งจึงช่วยให้ติดตามการรับรองวัสดุเฉพาะได้ง่ายขึ้น:
- ใบพัดเทอร์โบไนต์แรงดันสูง (HPT) – ขั้นตอนแรก: ใบพัดเหล่านี้รับภาระความร้อนสูงสุด อุณหภูมิผิวโลหะมักสูงถึง 900°C–1,050°C แม้จะมีระบบระบายความร้อนภายในที่ล้ำสมัย ซูเปอร์อัลลอยนิกเกิลแบบผลึกเดี่ยวสามารถทนอุณหภูมิได้เกิน 1,100°C สำหรับการใช้งานประเภทนี้ จึงเป็นจุดที่มีข้อกำหนดเข้มงวดที่สุด โลหะผสมอุณหภูมิสูง ที่สุด
- เทอร์โบไนต์แรงดันสูง – ขั้นตอนหลังๆ: อุณหภูมิโลหะลดลงทีละขั้นตอนตามการขยายตัวและเย็นตัวของก๊าซจากการเผาไหม้ ใบพัด HPT ขั้นตอนที่สองและสามอาจมีอุณหภูมิโลหะอยู่ที่ 750°C–900°C ซึ่งมักเพียงพอต่อการใช้อัลลอยที่หล่อแบบทั่วไปหรือแบบควบคุมทิศทางการแข็งตัว
- ใบพัดเทอร์โบไนต์แรงดันต่ำ (LPT): ทำงานที่อุณหภูมิต่ำกว่าอย่างมาก (มักต่ำกว่า 700 องศาเซลเซียส) ใบพัดแรงดันต่ำจึงสามารถทนต่อโลหะผสมซูเปอร์อัลลอยคุณภาพต่ำกว่าได้ และเน้นความต้านทานต่อการสึกหรอจากแรงกระทำซ้ำและการไหลของวัสดุภายใต้ความร้อนมากกว่าความสามารถในการทนต่ออุณหภูมิสูงสุด
- ใบพัดคอมเพรสเซอร์: ใบพัดคอมเพรสเซอร์ขั้นหน้าในเครื่องยนต์สมัยใหม่ทำงานที่อุณหภูมิโดยทั่วไปต่ำกว่า 500 องศาเซลเซียส ซึ่งใช้โลหะผสมไทเทเนียมและโลหะผสมแบบตีขึ้นที่มีนิกเกิลในปริมาณต่ำเป็นมาตรฐาน ส่วนขั้นหลังของคอมเพรสเซอร์ที่สัมผัสกับอากาศที่ถูกบีบอัดจนมีอุณหภูมิสูงขึ้น อาจเข้าใกล้ช่วง 600–650 องศาเซลเซียส ซึ่งในจุดนี้โลหะผสมที่มีนิกเกิลเป็นองค์ประกอบหลักจึงเริ่มมีความเหมาะสม
การจับคู่เกรดของโลหะผสมให้สอดคล้องกับตำแหน่งของใบพัดเป็นข้อกำหนดด้านการรับรองที่รวมอยู่ในข้อกำหนดเฉพาะของผู้ผลิตเครื่องยนต์ต้นทาง (OEM) และปรากฏอยู่ในมาตรฐาน AMS และ ASTM ที่เกี่ยวข้อง ไม่ใช่เพียงแค่ทางเลือกเชิงวิศวกรรมเท่านั้น
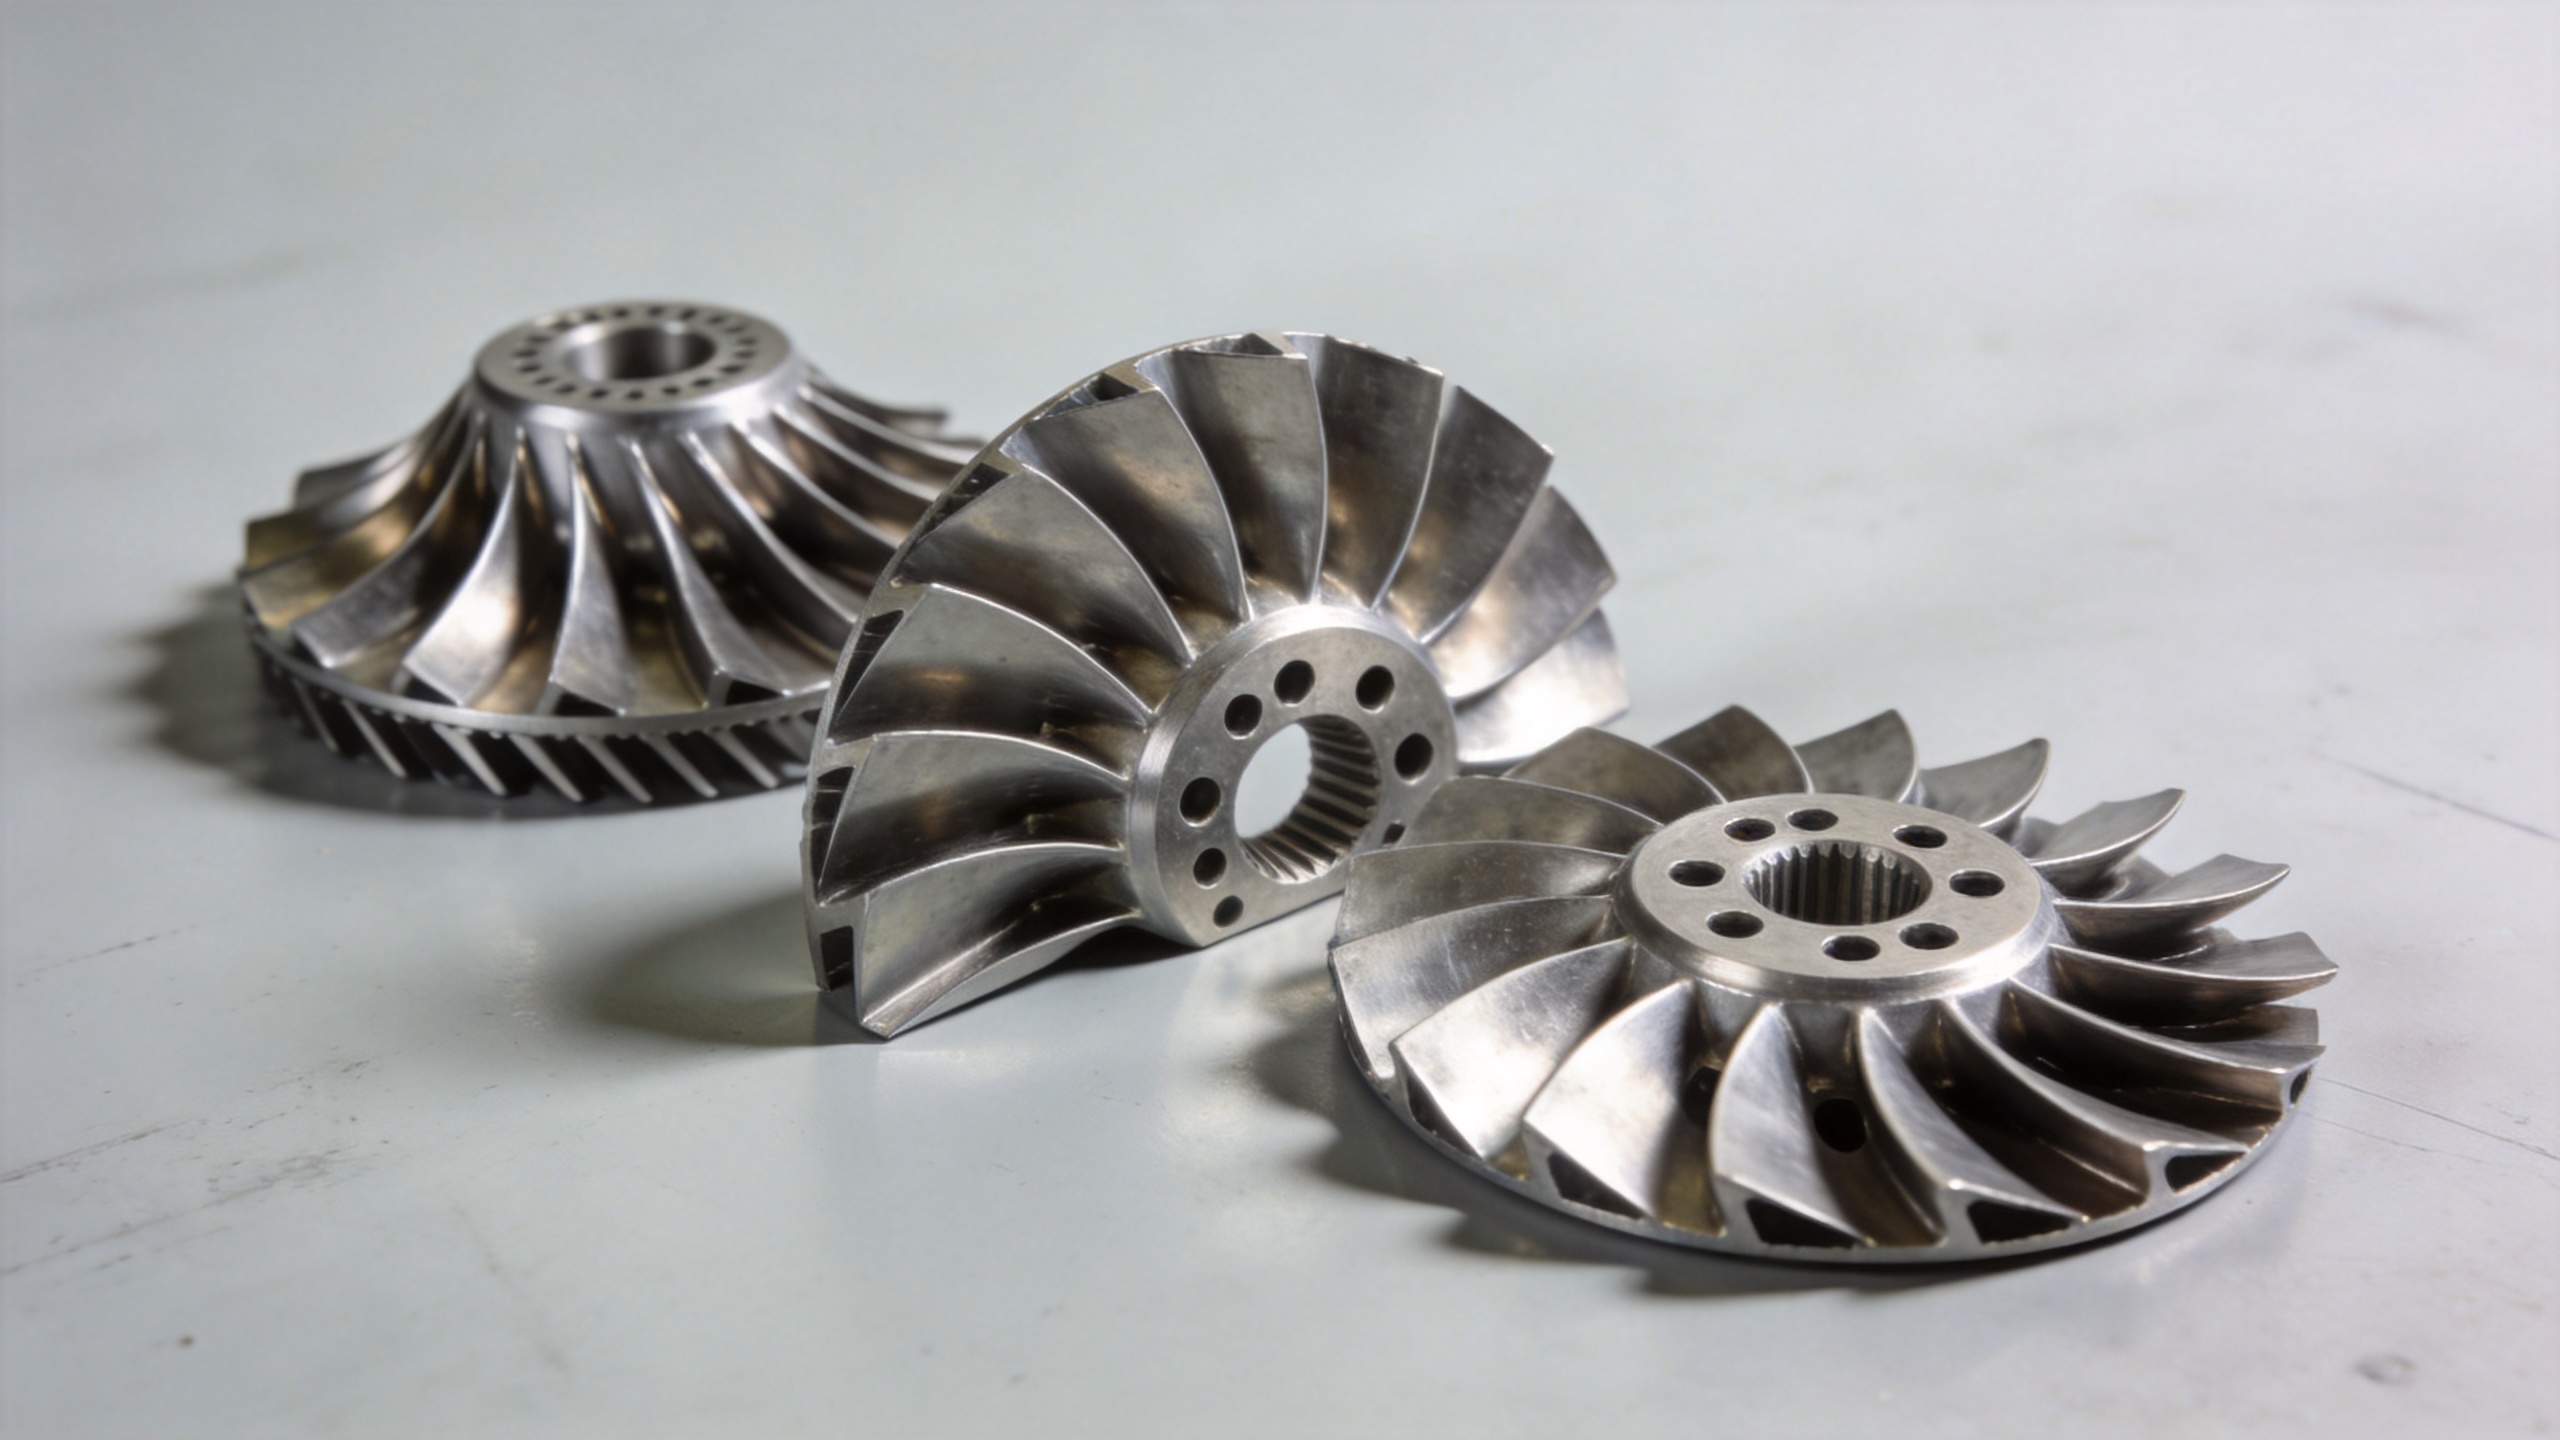
มาตรฐานโลหะผสมทนความร้อนหลัก: AMS และ ASTM
เมื่อ ใบพัดเครื่องยนต์เจ็ต การอ้างอิงห่วงโซ่อุปทานเกี่ยวกับความสอดคล้องของวัสดุนั้น ใช้กรอบมาตรฐานหลักสองแบบ ได้แก่ ข้อกำหนดวัสดุสำหรับอวกาศ (Aerospace Material Specifications: AMS) ที่จัดทำโดย SAE International และวิธีการทดสอบโครงสร้างจาก ASTM International ซึ่งมีวัตถุประสงค์ต่างกัน กล่าวคือ ข้อกำหนด AMS ระบุองค์ประกอบทางเคมี การรักษาด้วยความร้อน และข้อกำหนดการรับรองสำหรับเกรดโลหะผสมเฉพาะ ในขณะที่มาตรฐาน ASTM ระบุวิธีการวัดและรายงานสมบัติของวัสดุ
มาตรฐานโลหะผสมที่อ้างอิงกันอย่างแพร่หลายในการจัดซื้อใบพัดเทอร์ไบน์ ได้แก่
- วาสปาลอย (Waspaloy) (UNS N07001): ควบคุมโดย AMS 5706 (สำหรับแท่งและบิลเล็ต) และ AMS 5708 (สำหรับชิ้นงานขึ้นรูปด้วยแรงกด) วาสปาลอยผ่านการรับรองให้ใช้งานได้สูงสุดประมาณ 980 องศาเซลเซียส (1,800 องศาฟาเรนไฮต์) ด้วยคุณสมบัติการต้านการออกซิเดชันและการทนความร้อนสูงร่วมกัน ทำให้วาสปาลอยเป็นมาตรฐานที่ใช้กันมายาวนานสำหรับใบพัดเทอร์ไบน์แรงดันสูงระดับกลางและจานคอมเพรสเซอร์
- อินโคเนล 718 (Inconel 718) (UNS N07718): อยู่ภายใต้มาตรฐาน AMS 5663 และ AMS 5664 โลหะผสมนิกเกิล-โครเมียมที่ผ่านกระบวนการตกตะกอนเพื่อเพิ่มความแข็งแรงชนิดนี้มักใช้ในใบพัดคอมเพรสเซอร์ จานหมุน และชิ้นส่วนเทอร์ไบน์แรงดันต่ำ ซึ่งทำงานที่อุณหภูมิต่ำกว่าประมาณ ๖๕๐ องศาเซลเซียส
- เรเน่ ๘๐ / เรเน่ ๑๐๔ / CMSX-4: โลหะผสมแบบผลึกเดี่ยวหรือโลหะผสมที่แข็งตัวแบบมีทิศทางเฉพาะของผู้ผลิต ใช้ในใบพัดเทอร์ไบน์แรงดันสูงขั้นตอนแรก วัสดุเหล่านี้ได้รับการรับรองตามข้อกำหนดวัสดุเฉพาะของผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) มากกว่ามาตรฐาน AMS ที่เปิดเผยต่อสาธารณะ แต่การทดสอบมักอ้างอิงตาม ASTM E8 (แรงดึง) ASTM E139 (การไหลและภาวะแตกหักภายใต้ความร้อน) และ ASTM B633 หรือมาตรฐานการเคลือบเทียบเท่า
- วัสดุคอมโพสิตแมทริกซ์เซรามิก (CMC) – ซิลิคอนคาร์ไบด์/ซิลิคอนคาร์ไบด์: กำลังเริ่มนำมาใช้ในแอปพลิเคชันเทอร์ไบน์แรงดันต่ำ วัสดุคอมโพสิตที่มีเส้นใยซิลิคอนคาร์ไบด์เสริมในแมทริกซ์ซิลิคอนคาร์ไบด์สามารถทนต่ออุณหภูมิในการทำงานได้สูงกว่าโลหะผสมซูเปอร์อัลลอยนิกเกิลประมาณ ๑๑๐–๑๖๕ องศาเซลเซียส (๒๐๐–๓๐๐ ฟาเรนไฮต์) ที่น้ำหนักเท่ากัน โดยมีมาตรฐานรับรองเฉพาะสำหรับ CMC
สำหรับทีมจัดซื้อ ผู้จัดจำหน่ายที่อ้างว่าสอดคล้องตามมาตรฐานจะต้องแสดงหลักฐานย้อนกลับได้เกี่ยวกับใบรับรองวัสดุ — การระบุชื่อโลหะผสมเพียงอย่างเดียวไม่เพียงพอ เอกสารรับรองจากโรงหลอม บันทึกชุดการหลอม และเอกสารตรวจสอบมิติเป็นส่วนหนึ่งของชุดเอกสารมาตรฐาน
ความเสถียรทางความร้อนในฐานะเกณฑ์การรับรองแยกต่างหาก
ความสามารถในการทำงานที่อุณหภูมิสูงสุดเป็นเพียงส่วนหนึ่งของภาพรวมเท่านั้น เสถียรภาพทางความร้อน — ความสามารถของวัสดุใบพัดและสารเคลือบของมันในการรักษาสมบัติเชิงกลและเชิงเคมีไว้ตลอดหลายพันรอบการเปลี่ยนแปลงอุณหภูมิ — เป็นเกณฑ์การรับรองที่มีความสำคัญเทียบเท่ากัน และเป็นเกณฑ์ที่มักได้รับความสนใจน้อยกว่าในการอภิปรายที่เน้นเฉพาะอุณหภูมิ
ความล้าจากความร้อนเกิดขึ้นเมื่อใบพัดหมุนผ่านรอบการทำงานตั้งแต่เริ่มต้นเย็นจนถึงอุณหภูมิทำงานสูงสุด การขยายตัวและหดตัวไม่เท่ากันก่อให้เกิดแรงเครียดที่ขอบของเกรน บริเวณรอยต่อของชั้นเคลือบ และขอบรูระบายความร้อน โหมดการล้มเหลวหลายแบบเกิดโดยตรงจากความสามารถในการทนต่อการเปลี่ยนแปลงอุณหภูมิอย่างรวดเร็วไม่เพียงพอ เสถียรภาพทางความร้อน มากกว่าความสามารถในการทนต่ออุณหภูมิสูงสุดไม่เพียงพอ:
- การลอกตัวของชั้นออกไซด์ที่เกิดจากความร้อน (TGO) ที่รอยต่อระหว่างชั้นเคลือบกันความร้อนกับชั้นเคลือบยึดเกาะ ซึ่งนำไปสู่การหลุดลอก
- ความไม่เสถียรของเฟสในโลหะผสมนิกเกิลซูเปอร์อัลลอยภายใต้อุณหภูมิสูงอย่างต่อเนื่อง ทำให้เกิดการตกตะกอนของเฟส TCP ที่เป็นอันตราย ซึ่งลดความเหนียว
- การเกิดออกซิเดชันและการกัดกร่อนร้อนที่ขอบเกรน โดยเฉพาะในใบพัดที่ทำงานในสภาพแวดล้อมทางทะเลหรือใช้เชื้อเพลิงที่มีกำมะถันสูง
การรับรองใบพัดสำหรับ เสถียรภาพทางความร้อน มักเกี่ยวข้องกับการทดสอบการออกซิเดชันแบบเป็นรอบตามมาตรฐาน ASTM B1003 หรือมาตรฐานที่เทียบเท่า การทดสอบความล้มเหลวจากความเครียดไหล (creep rupture testing) ตามมาตรฐาน ASTM E139 ที่อุณหภูมิสูง และการทดสอบความเหนื่อยล้าจากความร้อน (thermal fatigue testing) ที่ออกแบบเฉพาะตามโพรไฟล์วงจรของผู้ผลิตรถยนต์ต้นทาง (OEM) การทดสอบเหล่านี้ไม่เพียงแต่บันทึกคุณสมบัติเชิงกลเริ่มต้นเท่านั้น แต่ยังแสดงให้เห็นถึงการเสื่อมสภาพของคุณสมบัติดังกล่าวภายใต้สภาวะการใช้งานจำลองด้วย
การจับคู่ใบรับรองวัสดุใบพัดกับคลาสของเครื่องยนต์
คำถามหนึ่งที่มักเกิดขึ้นบ่อยในการซ่อมบำรุง ซ่อมแซม และจัดหาใบพัดสำหรับตลาดรอง (MRO และ aftermarket) คือ ใบพัดที่มีใบรับรองโลหะผสมเฉพาะสามารถใช้แทนได้โดยตรงในรุ่นเทอร์ไบน์เฉพาะเจาะจงหรือไม่ คำตอบนั้นขึ้นอยู่กับมากกว่าเพียงเกรดวัสดุเท่านั้น
แม้เมื่อ โลหะผสมอุณหภูมิสูง สอดคล้องกับการระบุโลหะผสมตามมาตรฐานที่ระบุไว้ในคู่มือชิ้นส่วนของผู้ผลิตต้นทาง (OEM) ใบพัดต้องเป็นไปตามความคลาดเคลื่อนเชิงมิติ เงื่อนไขการรักษาอุณหภูมิ และข้อกำหนดเกี่ยวกับการเคลือบผิว ซึ่งผู้ผลิตเครื่องยนต์ต้นทางได้รับรองไว้ระหว่างกระบวนการรับรองเครื่องยนต์ การติดตามเอกสารย้อนกลับตั้งแต่ล็อตความร้อนของการตีขึ้นรูป จนถึงรายงานการตรวจสอบใบพัดสำเร็จรูป คือหลักฐานที่ยืนยันได้เพียงอย่างเดียวที่เชื่อมโยงใบพัดที่จัดซื้อเข้ากับข้อมูลการทดสอบรับรองที่เกี่ยวข้อง — ไม่ใช่ภาระงานด้านระเบียบขั้นตอน
Navi Power Technology Co. Ltd. ซึ่งตั้งอยู่ที่เมืองชิงเต่า ประเทศจีน จัดจำหน่ายใบพัดคอมเพรสเซอร์ที่ผ่านกระบวนการขึ้นรูปด้วยความแม่นยำสูงสำหรับกังหันแก๊สและเครื่องยนต์อากาศยาน ให้กับผู้ประกอบการด้านพลังงาน ผู้ให้บริการซ่อมบำรุง (MRO) และผู้จัดจำหน่ายชิ้นส่วนกังหันทั่วภูมิภาคเอเชีย อเมริกาเหนือ และอเมริกาใต้ กระบวนการขึ้นรูปแบบ low-allowance ของบริษัท ซึ่งสามารถผลิตใบพัดที่มีความคลาดเคลื่อนของรูปร่างอากาศพลศาสตร์ (airfoil) อยู่ในช่วง 0.1–1 มม. ช่วยลดปริมาณการกลึงในขั้นตอนถัดไปและความแปรปรวนของมิติ ซึ่งส่งผลโดยตรงต่อสายการจัดทำเอกสารที่จำเป็นสำหรับการรับรองคุณสมบัติใบพัดที่ใช้งานภายใต้อุณหภูมิสูง ใบรับรองวัสดุจะจัดส่งพร้อมสินค้าทุกครั้งตามมาตรฐาน
สิ่งที่ควรตรวจสอบเมื่อจัดหาใบพัดเครื่องยนต์เจ็ต
ทีมวิศวกรรมและจัดซื้อที่กำลังประเมิน ใบพัดเครื่องยนต์เจ็ต ผู้จัดจำหน่าย รายการตรวจสอบใบรับรองและเอกสารเหล่านี้สอดคล้องกับมาตรฐานความต้านทานอุณหภูมิที่กล่าวมาข้างต้น:
- เกรดโลหะผสมและเลขหมายข้อกำหนดตามมาตรฐาน AMS หรือ OEM — ยืนยันมาตรฐานที่เกี่ยวข้อง ไม่ใช่เพียงชื่อทางการค้าเท่านั้น
- ใบรับรองโรงงาน (mill certificate) พร้อมหมายเลขชุดการหลอม (heat batch number) — เพื่อติดตามแหล่งที่มาของโลหะผสมย้อนกลับไปยังการผลิตแต่ละชุด
- บันทึกการอบชิ้นงาน — ยืนยันว่าได้ใช้วิธีการชุบแข็งด้วยการตกตะกอนหรือการอบอ่อนอย่างถูกต้อง
- รายงานผลการตรวจสอบมิติ — ข้อมูลจากการวัดด้วยเครื่อง CMM หรือการสแกน 3 มิติของหน้าตัดอากาศพลศาสตร์ที่สำคัญ
- ความสอดคล้องตามข้อกำหนดของการเคลือบผิว — สำหรับใบพัดที่มีการเคลือบผิวด้วยระบบป้องกันความร้อนหรือป้องกันการออกซิเดชัน ระบบการเคลือบผิวนั้นจำเป็นต้องผ่านการรับรองแยกต่างหาก
- ข้อมูลผลการทดสอบการไหลแบบครีปและการออกซิเดชัน — จากร้านหลอมวัสดุ หรือจากการทดสอบตัวอย่างในล็อตที่เป็นตัวแทนตามมาตรฐาน ASTM E139 หรือเทียบเท่า
การจับคู่ให้ตรงกับ โลหะผสมอุณหภูมิสูง , การรับรองคุณสมบัติของ เสถียรภาพทางความร้อน ผ่านวิธีการทดสอบที่เหมาะสม และการรักษาสายการรับรองไว้อย่างต่อเนื่อง คือสามเสาหลักที่ทำให้ ใบพัดเครื่องยนต์เจ็ต สามารถเข้ามาอยู่ในเทอร์ไบน์ที่ต้องการความน่าเชื่อถือสูงได้ — ไม่ว่าจะเป็นเครื่องยนต์ใหม่หรือการซ่อมบำรุงและปรับปรุง (MRO) แบบครบวงจร