 EN

Hvilken bladstørrelsesområde kan fremstilles til en gasturbinkompressor?
Hvis du indkøber erstatningsblade eller planlægger en kompressorombygning , er ét af de første spørgsmål, du stiller en producent, simpelthen: Hvor store kan I lave dem, og hvor små? Svaret er mere nuanceret end et enkelt tal. Bladstørrelsen i en gas turbinekompressor varierer mellem kompressorstadiers, mellem turbinens effektklasser og mellem anvendelsestyper. At forstå det dimensionelle landskab hjælper dig med at formulere den rigtige samtale med din leverandør – og undgå forkerte specifikationer, inden du fastlægger en indkøbsordre.
I denne artikel bygger vi på vores smedeproduktionsoplevelse hos Navi Power Technology for at gennemgå de dimensionelle parametre, der definerer bladstørrelsen, de typiske intervaller, der ses i industrielle gasturbiner, og hvad en præcisionssmede virkelig kan fremstille, når kunder har krav til tilpassede bladstørrelser.
Hvorfor bladstørrelsen varierer så meget inden for én enkelt kompressor
En gasturbin-kompressor bruger ikke én ensartet bladstørrelse igennem hele kompressoren. Da kompressionen sker trinvis over flere trin – typisk 9 til 17 trin i en stor industrielt anvendt gasturbine – formindskes luftannulus fra indgangen til udgangen. Når annulus formindskes, bruges kortere blad i hvert efterfølgende trin. Et blad i det første kompresstrin i en stor kraftværksgasturbine kan have et spænd, der er fire til seks gange længere end et blad i det sidste kompresstrin i samme maskine.
Ved store kraftproducerende gasturbiner, der opererer ved trykforhold på 18:1 til 20:1, kan spændforskellen mellem det første og det sidste kompresstrin være så betydelig, at de to blade næsten ser uafhængige ud af hinanden – og alligevel skal de begge opfylde lige stramme dimensionstolerancer for at sikre aerodynamisk integritet i hvert trin.
Typiske dimensionelle områder: spændvidde, korde og aspektforhold
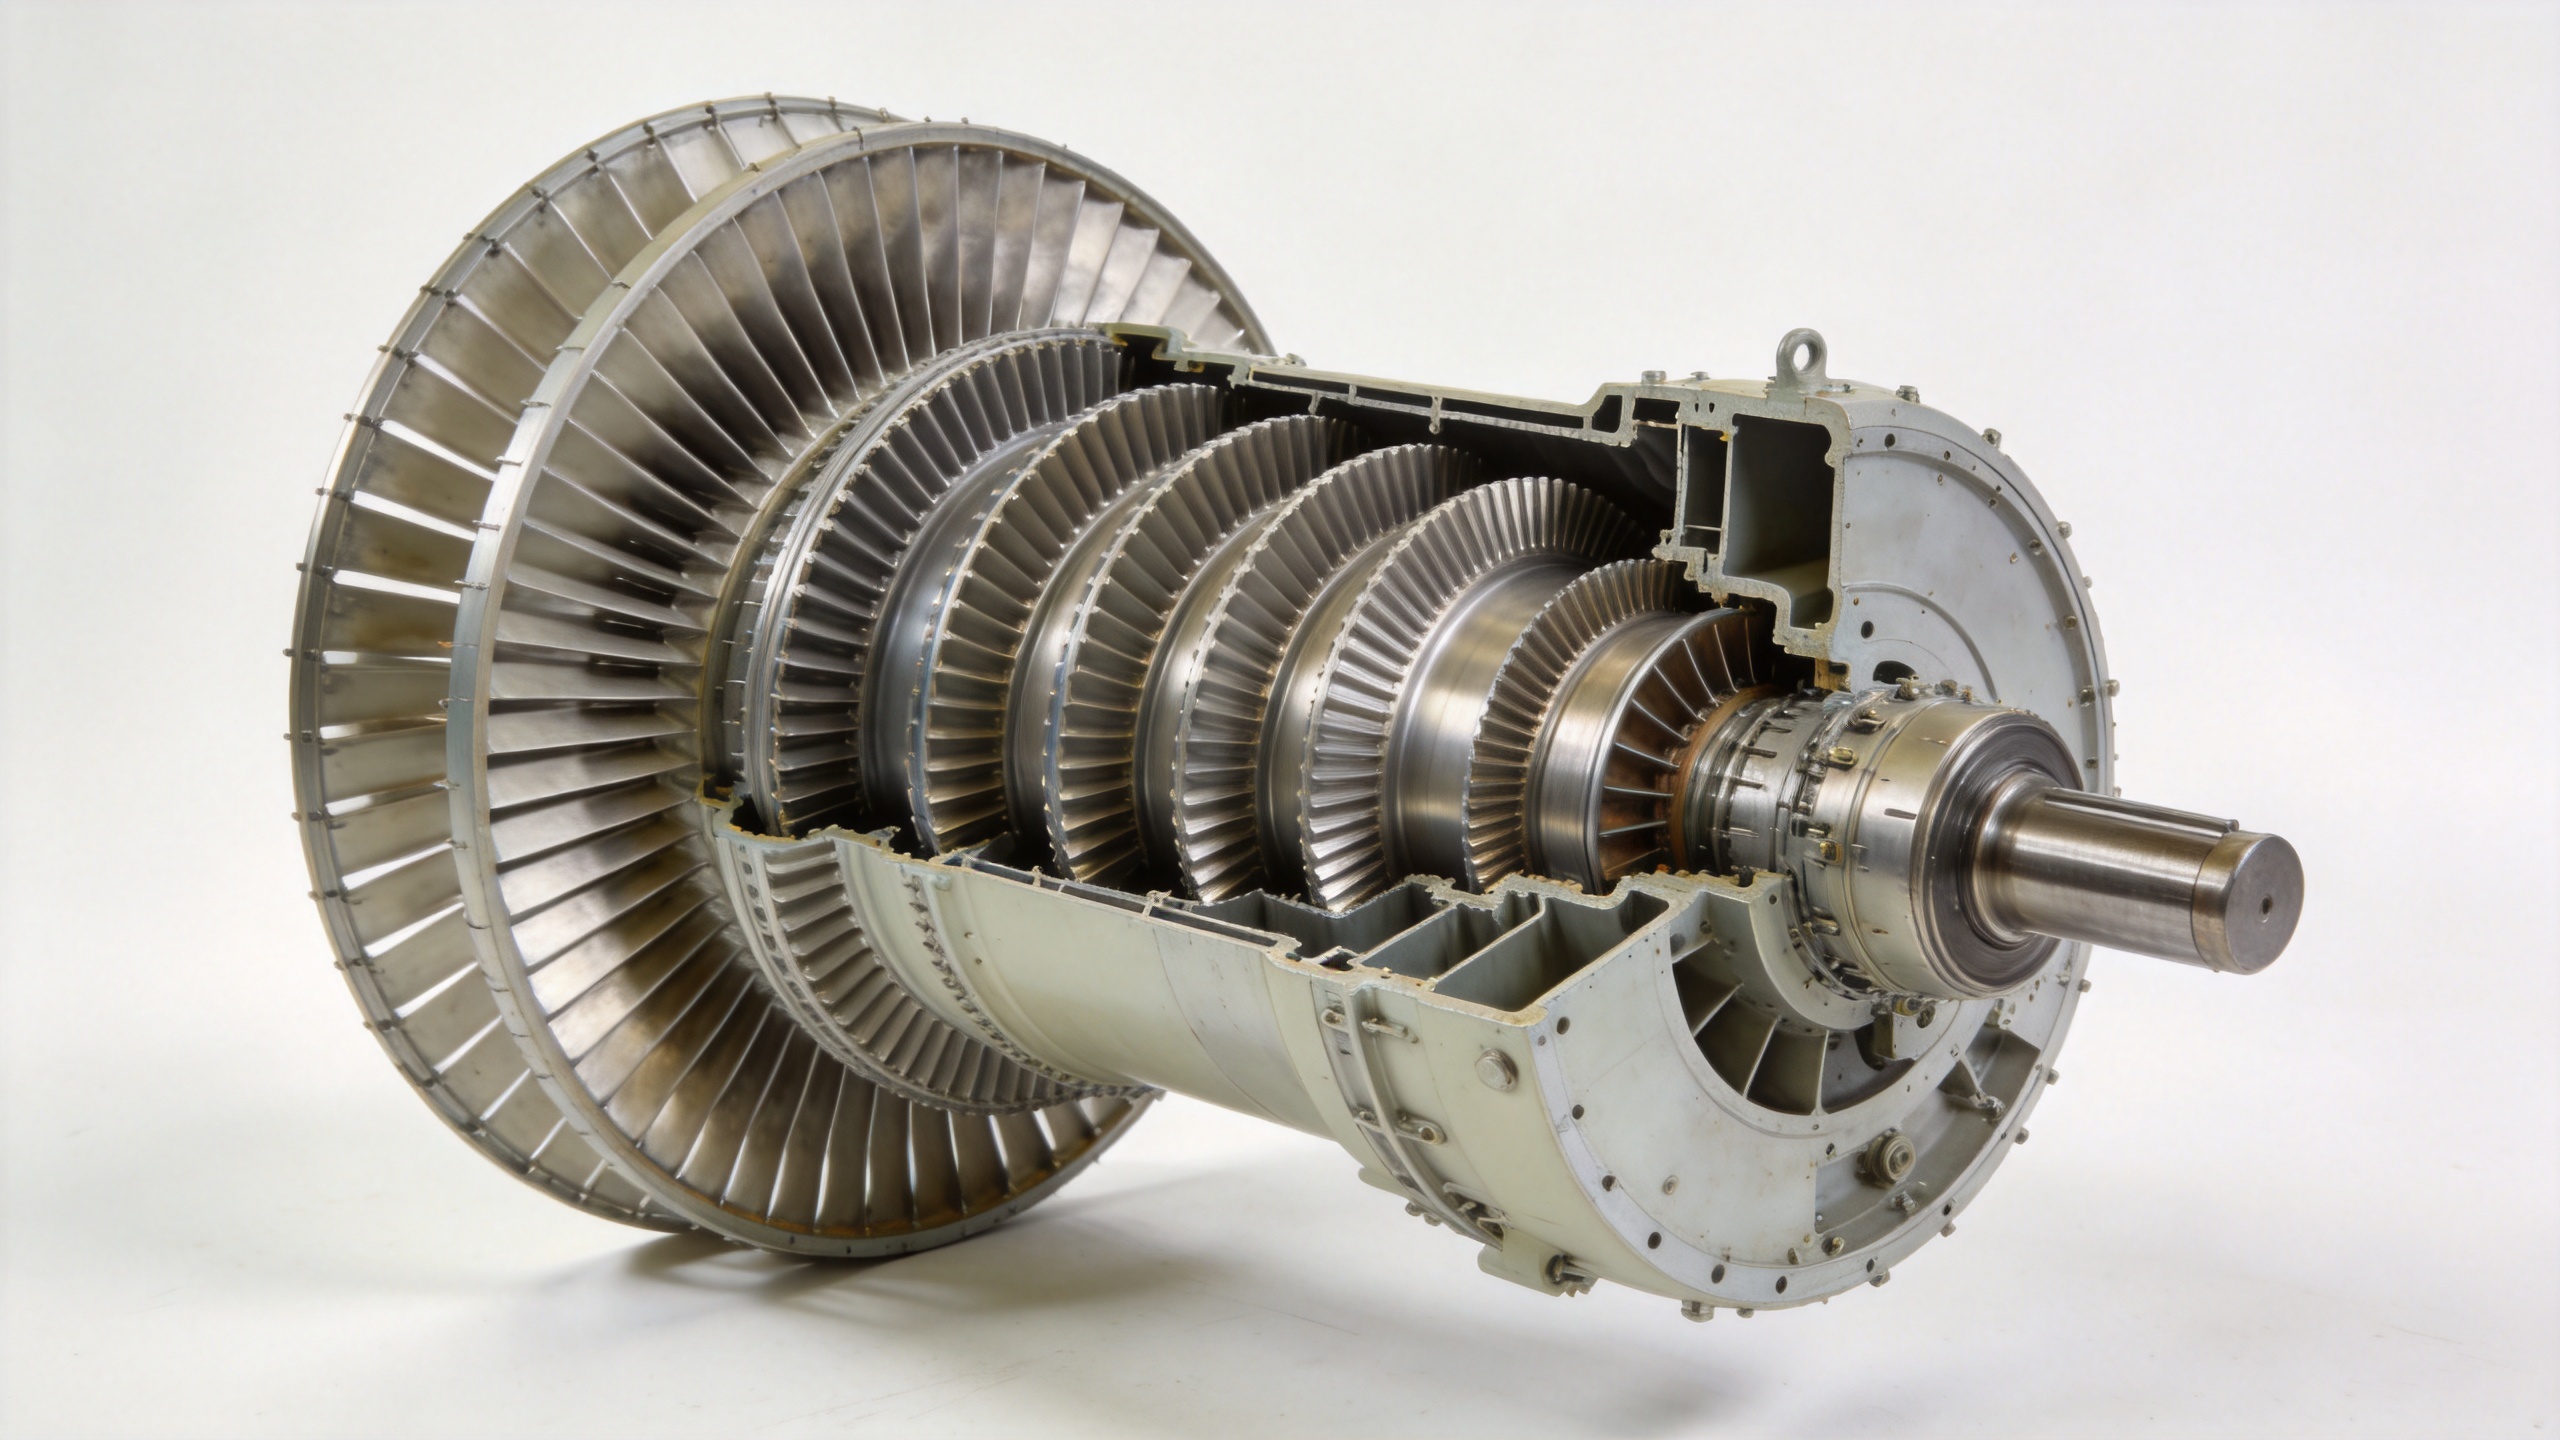
Når købere spørger om bladstørrelse, mener de normalt én af tre primære dimensioner: bladspænd (længden fra rod til spids), kordelængde (bredden af luftfoil fra forreste kant til bageste kant) og billedformat (spændvidde divideret med korde). Hver af disse varierer betydeligt afhængigt af turbinemodellen og trinspositionen.
| Parameter | Små industrielle / aero-afledte turbiner | Mellemstore industrielle turbiner | Store kraftproduktions-turbiner |
|---|---|---|---|
| Bladspændvidde (første trin) | 30–80 mm | 80–160 mm | 160–350 mm |
| Bladspændning (sidste trin) | 10–30 mm | 25–60 mm | 40–100 mm |
| Kordelængde (typisk interval) | 20–60 mm | 40–100 mm | 60–180 mm |
| Højde-bredde-forhold (spændning/kordelængde) | 1.5–3.5 | 1.6–3.0 | 1.6–2.5 |
Dette er vejledende områder, ikke faste grænser. De faktiske dimensioner afhænger af turbinemodellen, OEM-designspecifikationerne og om det drejer sig om oprindelige eller eftermonterede bladgeometrier. Industrielle gasturbinblades design har historisk anvendt aspektforhold fra ca. 1,6 til 2,1 for mellemstore til store maskiner, mens forskningsmæssige og luftmotor-kompressordesign har vist forhold uden for dette interval – nogle gange tæt på 4:1 i højt-aspektforhold-design eller under 1,5 i bredkantet, lavt-aspektforhold-konfigurationer, der er beregnet til forbedring af surgestabiliteten.
De praktiske nedre og øvre grænser for, hvad en smedefabrik kan fremstille
Fra et smedeproduktionsmæssigt synspunkt er bladstørrelsesområdet begrænset af to praktiske begrænsninger: den mindste detaljestørrelse, som en præcisionssmedeproces kan pålideligt opretholde inden for tolerancegrænserne, og den maksimale støbeformens omkreds samt pressekapaciteten, som en given produktionsfacilitet kan rumme.
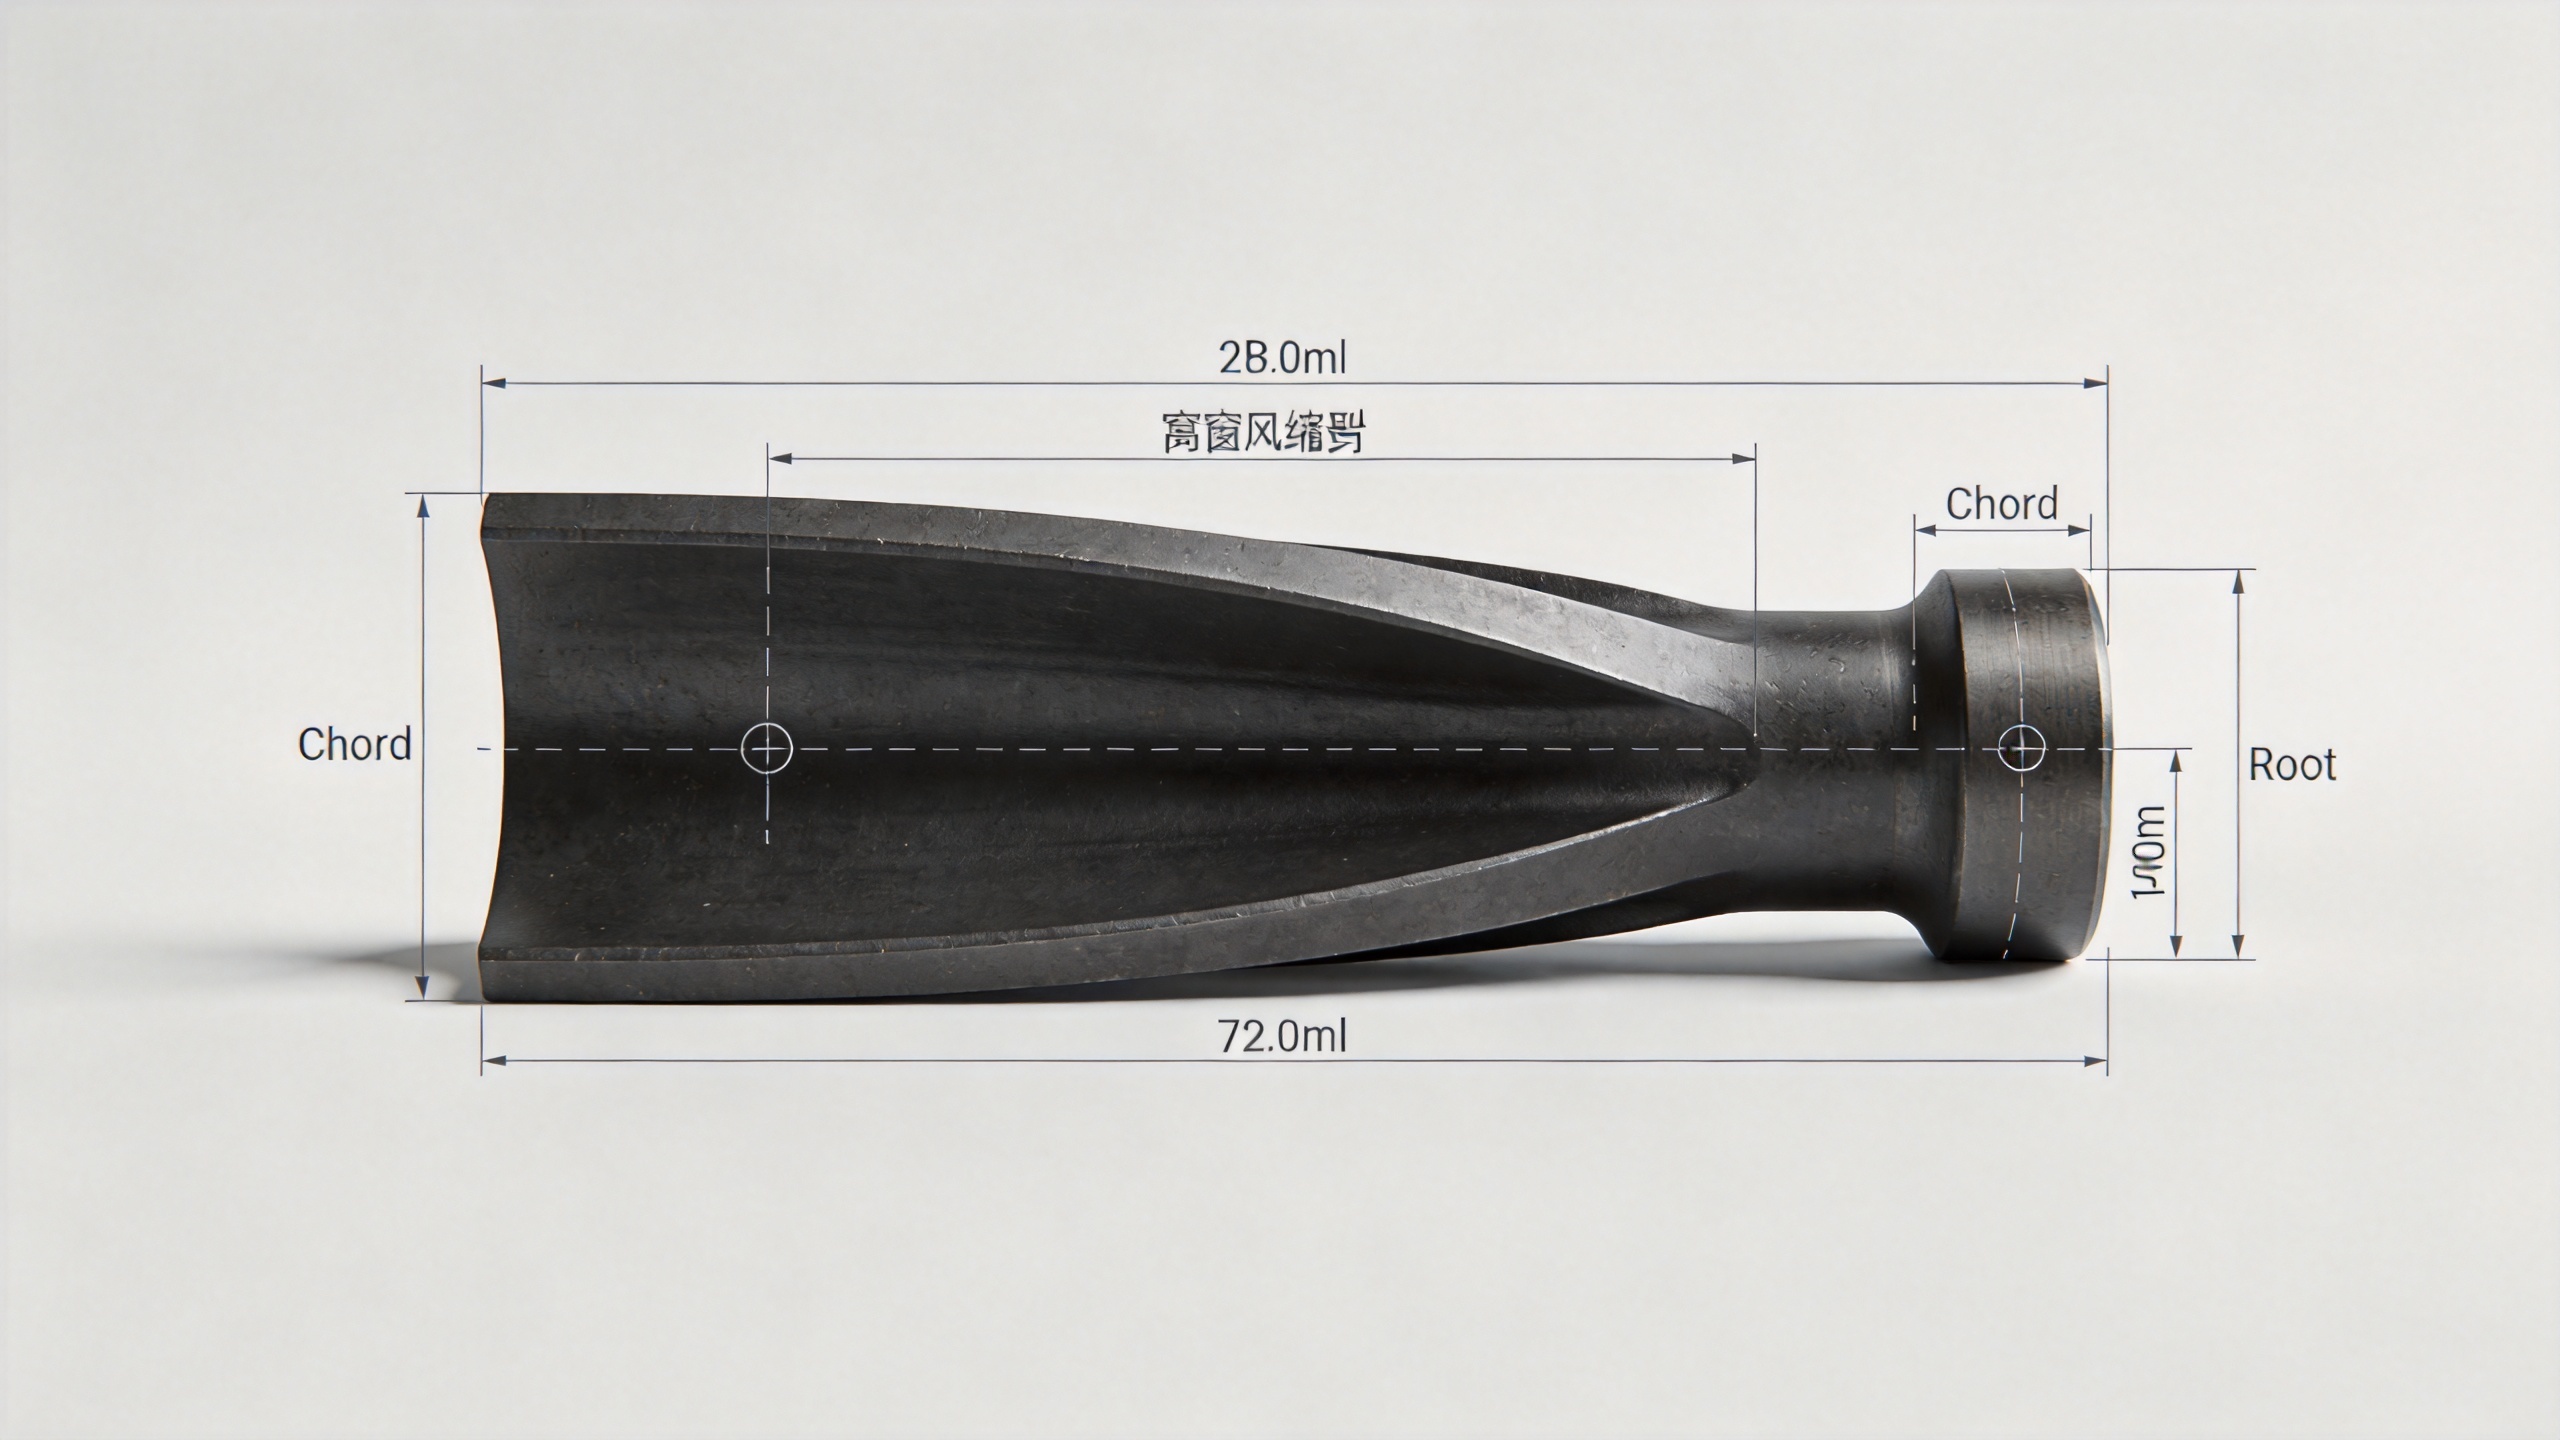
Ved Navi Power Technology dækker vores smidekapacitet for gasturbinens kompressorblade et spændviddeområde fra cirka 20 mm til over 400 mm , med korde længder fra ca. 15 mm op til 200 mm, afhængigt af bladprofilen. Blad inden for denne omkreds kan fremstilles med luftfoil-dimensionstolerancer på 0,1–1 mm – hvilket er afgørende, da kompressorbladets aerodynamik er følsom over for profilafvigelser. En fejl på 0,5 mm på en forkantens radius er uden betydning for et stort blad i første trin, men betydelig for et lille blad i sidste trin, hvor korden måske kun er 25 mm.
For meget små blad – med spændvidde under 20 mm – frembringer smedning et halvfabrikat, men præcisionskravene til efterfølgende maskinbearbejdning bliver den dominerende omkostning og præcisionsmæssige udfordring. Disse størrelser er mere almindelige i mikroturbiner eller specialiserede forskningskompressorer end i store industrielle gasturbiner.
Tilpasset bladstørrelse: Hvad styrer specifikationen
Det vigtigste spørgsmål for indkøbsingeniører er ikke, hvad det standardiserede katalogudvalg er – men om en producent kan fremstille et bestemt blad med præcis de mål, der fremgår af din tegning. Denne forskel – mellem produktion inden for standardområdet og produktion af blad i tilpasset størrelse – er, hvor leverandørens kompetence har størst betydning.
Arbejde med tilpasset bladstørrelse falder typisk ind under tre scenarier:
- Udskiftning af en ældre turbinmodel hvor den oprindelige OEM ikke længere leverer reservedelen, og hvor der ikke findes nogen dimensioneringstegning. I dette tilfælde bliver det eksisterende blad selv eller turbindiskens geometri brugt som input til reverse engineering.
- Retrofit- eller opgraderingsprogrammer hvor kompressorens anulus-geometri ændres, og hvor nye bladprofiler skal designes eller tilpasses for at passe til en ændret strømningssti.
- Kvalificering fra flere kilder hvor en operatør ønsker at kvalificere en alternativ leverandør i henhold til en dimensionel standard defineret af OEM-tegningen, hvilket kræver nøjagtig dimensionel replikering frem for teknisk fortolkning.
I alle tre tilfælde er udgangspunktet for en tilpasset bladstørrelsesaftale enten den tekniske tegning eller det fysiske bladprøve. Navi Power's forsalgsingeniørstøtte omfatter gennemgang af tegninger og validering af specifikationer før tilbudsgivning — fordi én af de mere almindelige indkøbsrisici ved tilpasset bladarbejde er at opdage en dimensionel uoverensstemmelse mellem tegningen og den faktiske turbinemontage først, når dele ankommer til stedet.
Dimensionelle parametre ud over spændvidde og korde
Spændvidde og korde er de fremtrædende dimensioner, men en komplet bladstørrelsesbeskrivelse for en gasturbin-kompressor omfatter flere yderligere parametre, som skal kontrolleres gennem hele produktionen:
- Rodprofil-dimensioner — firtræs- eller dovetail-fæstningsgeometrien skal præcist matche sporet i turbinens skive; selv en lille dimensional afvigelse kan forhindre korrekt montering eller forårsage lokal spændingskoncentration.
- Vingeprofils tykkelsesfordeling — den maksimale tykkelse og dens position langs korden påvirker stivheden og den aerodynamiske belastning; dette registreres typisk i sektionsdata for vingeprofilen snarere end som ét enkelt "tykkelse"-tal.
- Vridningsvinkel og stagger-vinkel — bladet er ikke en flad plade; det er vredet langs spændvidden for at tage højde for den radiale hastighedsgradient, og denne vridning skal reproduceres konsekvent i hele produktionspartiet.
- Vægt og Balance — rotorbalancering kræver, at bladmasserne i en samling er afstemt inden for definerede tolerancegrænser, hvilket betyder, at størrelseskontrol er uadskillelig fra massekontrol i højhastighedsroterende applikationer.
Et blad, der måler korrekt på spændvidde og korde, men afviger på rodprofil eller luftfoil-vridning, er ikke et korrekt dimensioneret blad – det er en dimensional afvigelse, der vil forårsage monterings- eller ydelsesproblemer. At gennemgå alle dimensionelle parametre som et system – og ikke kun de fremtrædende spændvidde- og kordemål – er derfor den rigtige fremgangsmåde ved specifikation eller validering af en kompressorbladbestilling.
Hvad du skal medbringe, når du anmoder om en størrelsesområdevurdering
Hvis du vurderer, om en leverandør kan fremstille blad til din specifikke gasturbokompressor, er den mest effektive fremgangsmåde at dele tegningen eller et bladprøve direkte i stedet for at anmode om en generel kapacitetsbeskrivelse. En producent, der skal fastslå passformen ud fra første principper, vil alligevel til sidst anmode om de samme oplysninger – tegningen, turbinemodellen, trinnummeret samt den krævede mængde og leveringsfrist.
Til kompressorombygning i projekter, hvor tegninger måske er ufuldstændige eller baseret på målinger af slidte dele, vil en detaljeret forudgående produktionsinspektion og en første-artikel-rapport, der er afstemt med dine dimensionelle acceptkriterier, være en mere nyttig leverance end en kapacitetsangivelse alene. At specificere, hvordan du vil verificere den dimensionelle overensstemmelse – koordinatmåling, optisk scanning eller gennemløbsinspektion på produktionsfaciliteten – bør indgå i størrelsesafstemningen fra begyndelsen.
Opsummering
Gas turbine-kompressorklingers spændvidder dækker et bredt dimensional område: fra små klinger i sidste trin med spændvidder under 30 mm i aero-afledte turbiner til store klinger i første trin, der overstiger 300 mm i kraftværksturbiner til elproduktion. Korde-længder, højde-bredde-forhold, rodgeometri og profil-vridning er lige så vigtige som spændvidden som en del af den komplette størrelsesbeskrivelse. Producenter af præcisions-smedede klinger kan arbejde inden for dette område, forudsat at specifikationen baseret på tegninger er tydelig og at kravene til dimensionsmål-nøjagtighed er defineret. Ved forespørgsler om brugerdefinerede klingestørrelser – herunder rekonstruerede ældre klinger og eftermonteringsgeometrier – er teknisk tegning eller et fysisk eksemplar det rigtige udgangspunkt for en meningsfuld diskussion af størrelsen.
For at drøfte dine specifikke kompressorklingers dimensioner og modtage en vurdering af fremstillingens muligheder, kontakt venligst Navi Power Technology’s ingeniørteam via vores hjemmeside på compressorblade.com .