 EN

Какой диапазон размеров лопаток можно изготовить для компрессора газовой турбины?
Если вы ищете замену лопаткам или планируете модернизацию компрессора , один из первых вопросов, который вы задаёте производителю, звучит просто: какого максимального и минимального размера лопатки вы можете изготовить? Ответ сложнее, чем одно число. Размер лопаток в компрессоре газовой турбины варьируется в зависимости от ступени компрессора, класса мощности турбины и типа применения. Понимание диапазона габаритных параметров помогает правильно выстроить диалог с поставщиком и избежать несоответствия технических требований ещё до оформления заказа.
В этой статье, основанной на нашем опыте ковки в компании Navi Power Technology, рассматриваются габаритные параметры, определяющие размер лопаток, типичные диапазоны для промышленных газовых турбин и реальные возможности производителя прецизионной ковки при выполнении заказов на лопатки нестандартных размеров.
Почему размер лопаток так сильно варьируется даже в пределах одного компрессора
Газотурбинный компрессор не использует лопатки одинакового размера на всех ступенях. Поскольку сжатие происходит постепенно в нескольких ступенях — обычно от 9 до 17 ступеней в крупной промышленной турбине — площадь кольцевого прохода для воздуха уменьшается от входа к выходу. По мере сужения прохода каждая последующая ступень использует более короткие лопатки. Размах лопатки первой ступени в крупной энергетической газовой турбине может быть в четыре–шесть раз больше, чем размах лопатки последней ступени того же агрегата.
Для крупных газовых турбин, используемых в электрогенерации и работающих при степенях повышения давления 18:1–20:1, разница в размахе лопаток между первой и последней ступенями компрессора может быть настолько значительной, что эти две лопатки выглядят почти несвязанными друг с другом — тем не менее обе должны соответствовать одинаково жёстким допускам по размерам, чтобы обеспечить аэродинамическую целостность на каждой ступени.
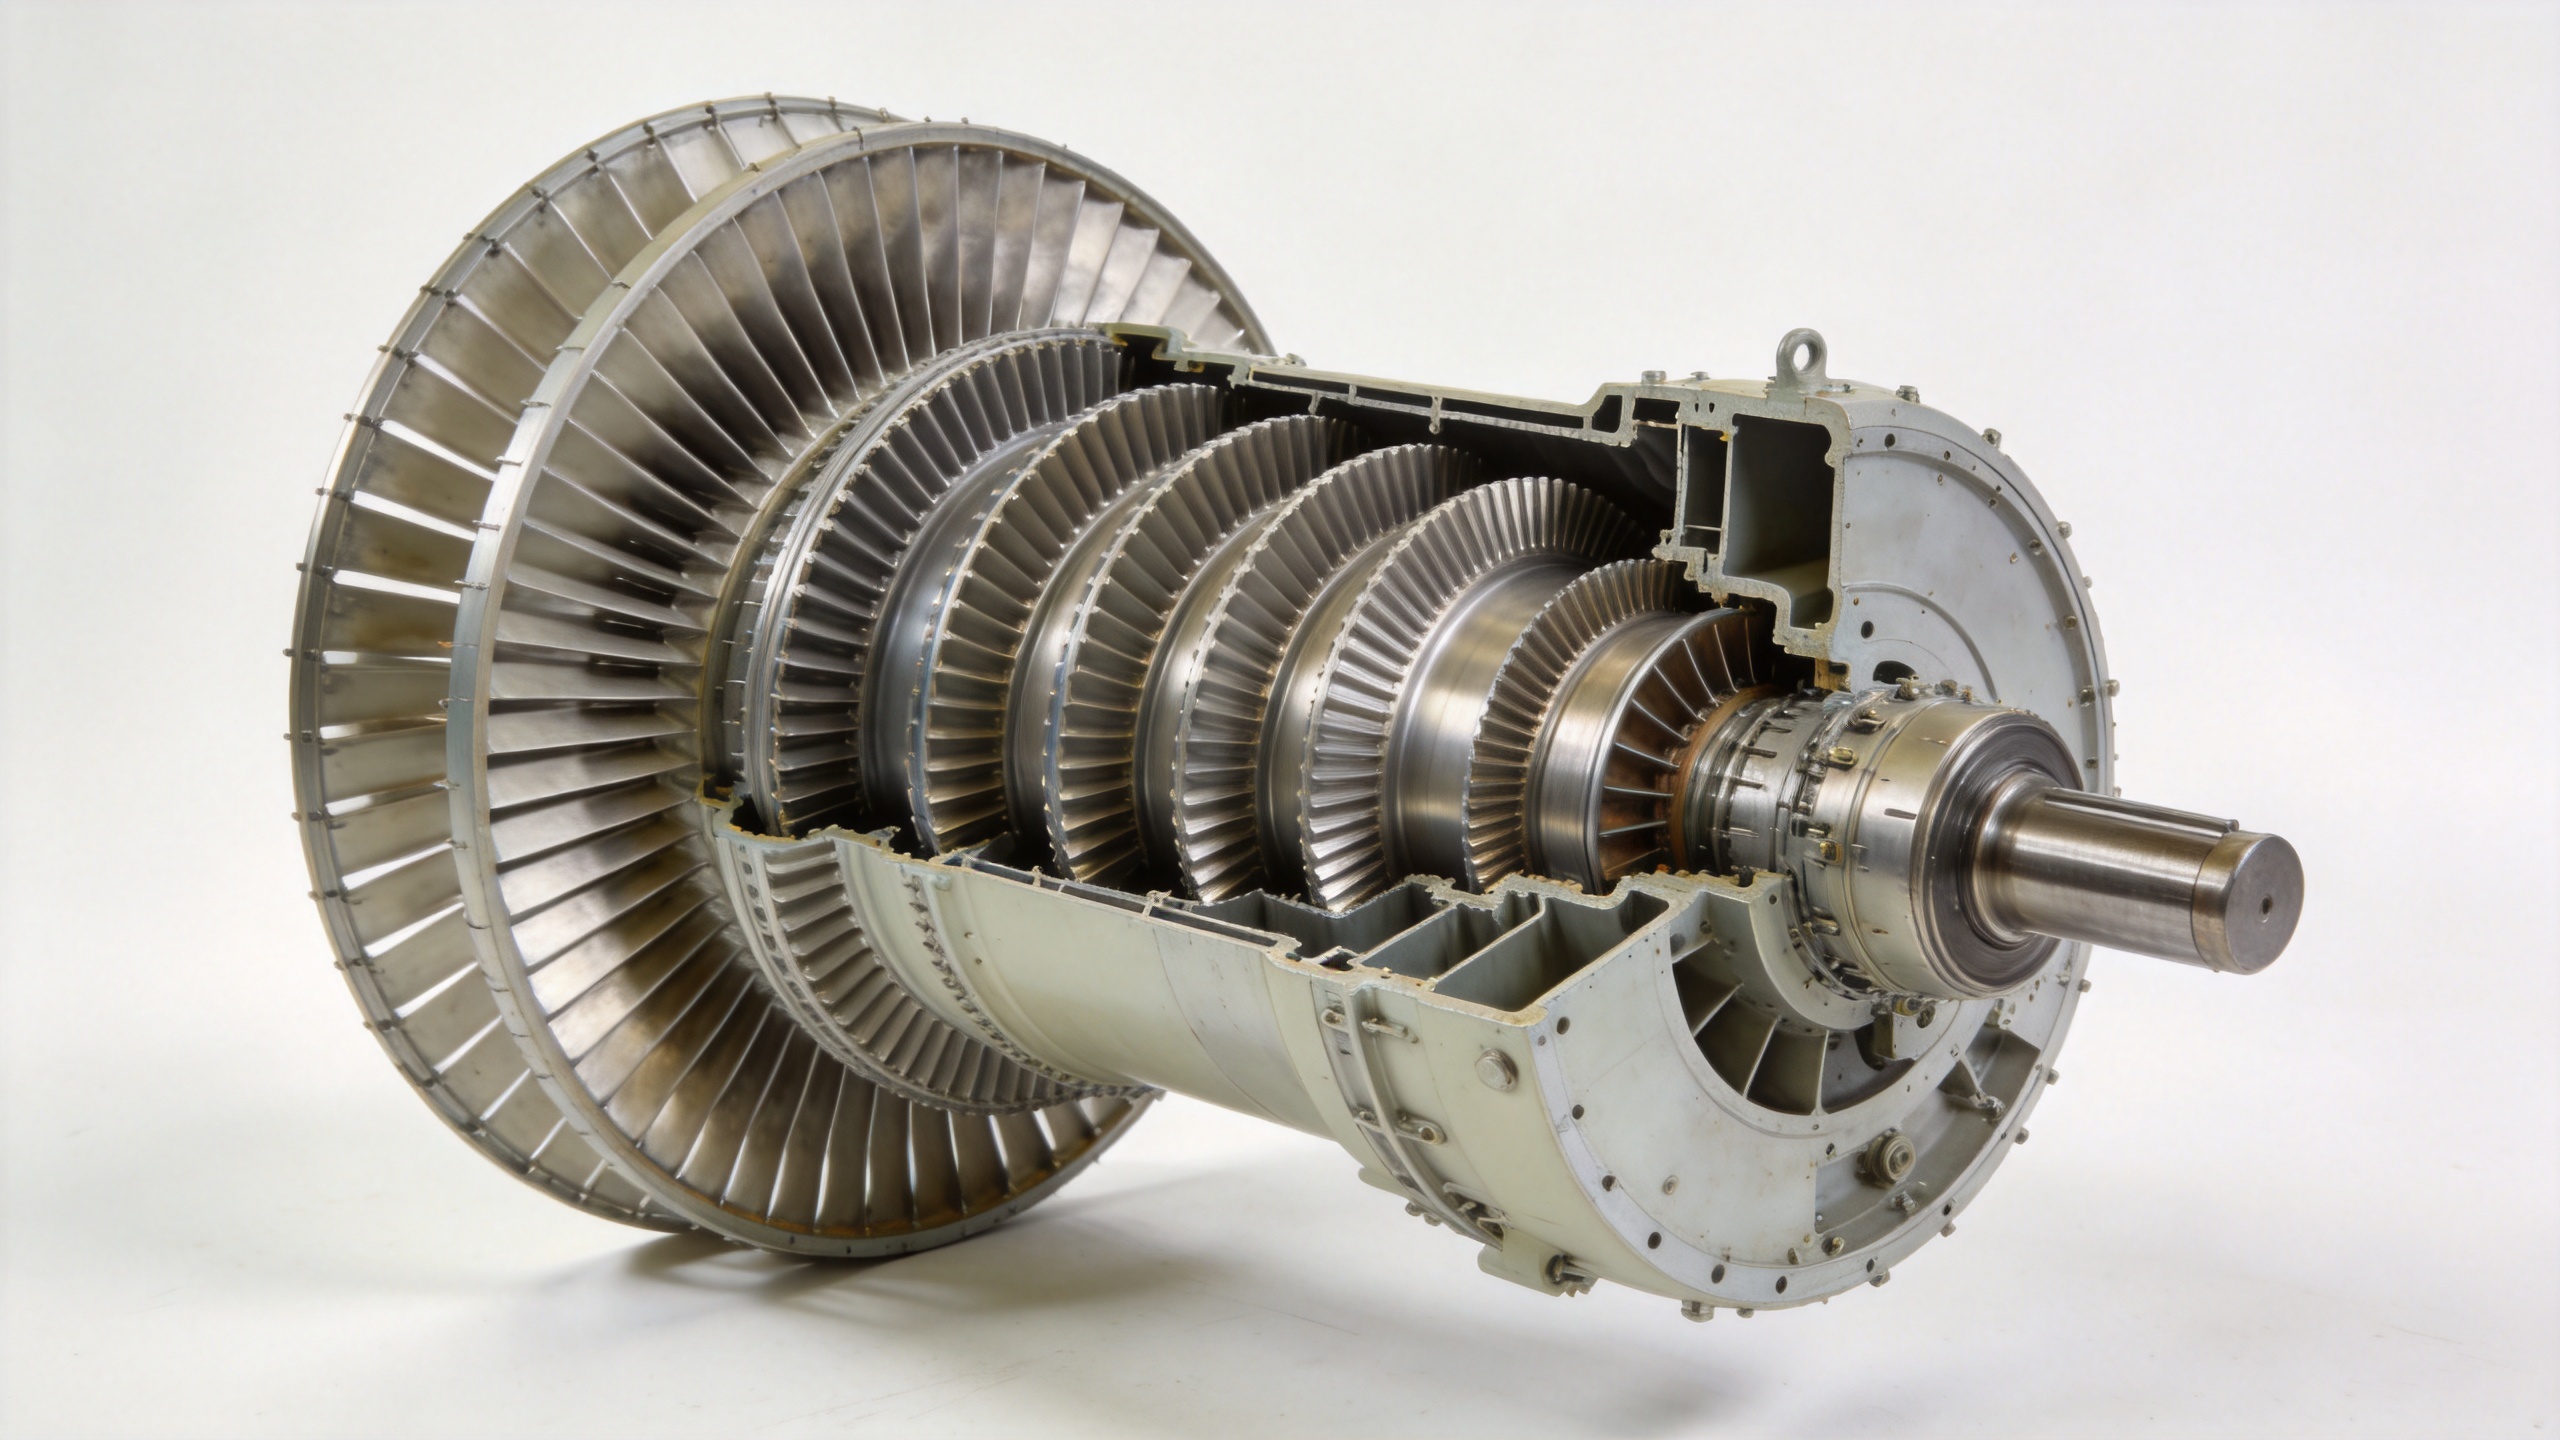
Типичные диапазоны размеров: размах, хорда и удлинение
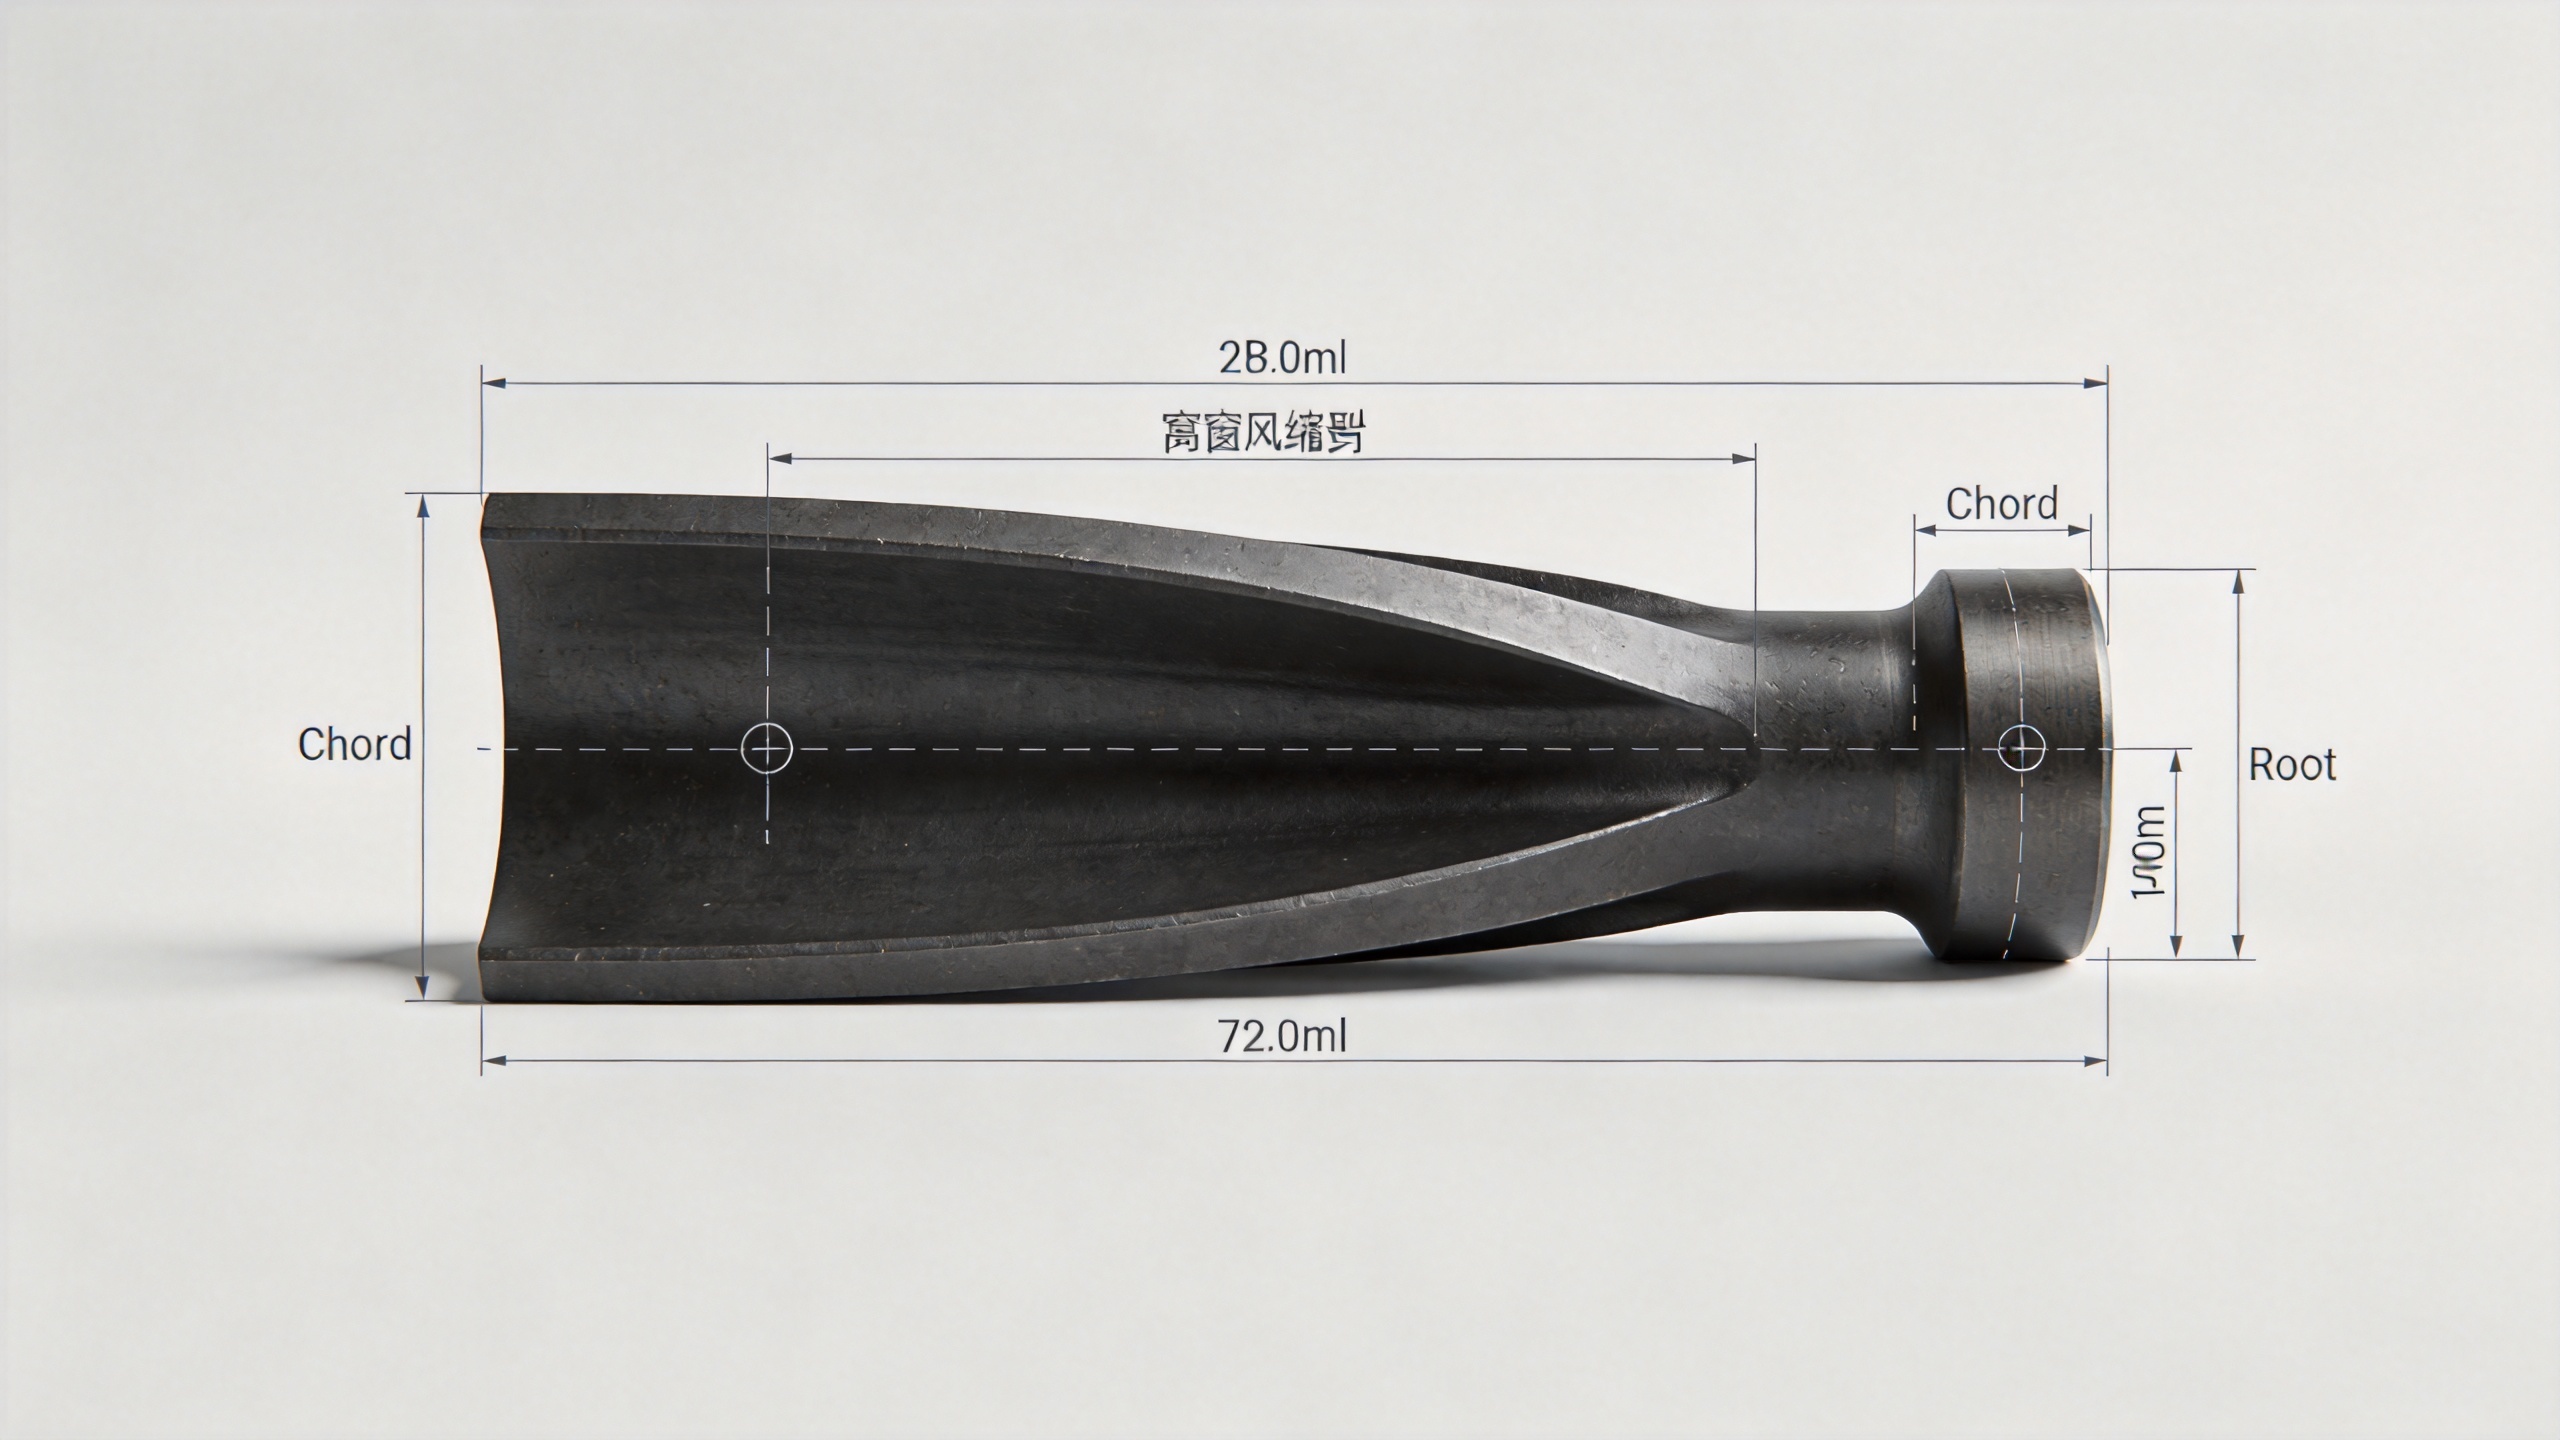
Когда покупатели спрашивают о размере лопатки, они обычно имеют в виду один из трёх основных параметров: размах лопастей (длина от корня до кончика), длина хорды (ширина профиля от передней кромки до задней кромки) и соотношение сторон (размах, делённый на хорду). Каждый из этих параметров значительно варьируется в зависимости от модели турбины и положения ступени.
| Параметр | Малые промышленные / авиационные | Средние промышленные турбины | Крупные турбины для выработки электроэнергии |
|---|---|---|---|
| Размах лопатки (первая ступень) | 30–80 мм | 80–160 мм | 160–350 мм |
| Размах лопатки (последняя ступень) | 10–30 мм | 25–60 мм | 40–100 мм |
| Длина хорды (типовой диапазон) | 20–60 мм | 40–100 мм | 60–180 мм |
| Отношение размаха к хорде | 1.5–3.5 | 1.6–3.0 | 1.6–2.5 |
Это ориентировочные диапазоны, а не жёсткие пределы. Фактические размеры зависят от модели турбины, технических требований производителя оборудования (OEM) и того, имеете ли вы дело с оригинальной или модернизированной геометрией лопатки. В промышленных газовых турбинах конструкции лопаток компрессора исторически использовали относительные высоты (соотношения размаха к хорде) примерно от 1,6 до 2,1 для средних и крупных машин, тогда как в исследовательских установках и компрессорах авиационных двигателей продемонстрированы значения вне этого диапазона — иногда приближающиеся к 4:1 в конструкциях с высокой относительной высотой или опускающиеся ниже 1,5 в конфигурациях с широкой хордой и низкой относительной высотой, предназначенных для повышения запаса по помпажу.
Практические нижний и верхний пределы того, что может изготовить производитель штампованных изделий
С точки зрения производства поковок диапазон размеров лопаток ограничен двумя практическими ограничениями: минимальным размером элемента, который процесс прецизионной штамповки способен надёжно выдерживать в заданных допусках, и максимальными габаритами штампа и грузоподъёмностью пресса, доступными на конкретном предприятии.
В компании Navi Power Technology наши возможности по штамповке лопаток компрессоров газотурбинных двигателей охватывают диапазон размаха от приблизительно 20 мм до более чем 400 мм , а длина хорды — от примерно 15 мм до 200 мм в зависимости от профиля лопатки. Лопатки в пределах этого диапазона могут изготавливаться с допусками по аэродинамическому профилю (airfoil) от 0,1 до 1 мм — что имеет значение, поскольку аэродинамика компрессорных лопаток чувствительна к отклонениям профиля. Ошибка в 0,5 мм по радиусу передней кромки незначима для крупной лопатки первой ступени, но существенна для малой лопатки последней ступени, где длина хорды может составлять всего 25 мм.
Для очень маленьких лезвиев с диапазоном менее 20 мм ковка производит заготовку, но толерантность доработки становится доминирующей проблемой затрат и точности. Эти размеры чаще встречаются в микротурбинах или специализированных исследовательских компрессорах, а не в крупных промышленных газовых турбинах.
Размер ножа по заказу: что определяет спецификацию
Для инженеров-заказчиков важнее не вопрос о том, какой стандартный диапазон каталога, а вопрос о том, может ли производитель изготовить конкретное лезвие с точными размерами на чертеже. Это различие между стандартным производством и производством на заказ заключается в том, что способность поставщика имеет наибольшее значение.
Работа по размерам лезвия обычно делится на три сценария:
- Замена старой модели турбины если оригинальный производитель OEM больше не поставляет деталь, и размерный чертеж не доступен. В этом случае, существующее лезвие или геометрия диска турбины становится обратным инженерным входом.
- Программы модернизации или модернизации где изменяется геометрия кольцевого канала компрессора, и необходимо разработать или адаптировать новые профили лопаток для соответствия изменённому траекторному потоку.
- Квалификация из нескольких источников где оператор хочет квалифицировать альтернативного поставщика по размерному стандарту, определённому чертежом ОЕМ, что требует точного воспроизведения размеров, а не инженерной интерпретации.
Во всех трёх случаях отправной точкой при работе с лопатками нестандартных размеров является инженерный чертёж или физальный образец лопатки. Предпродажная инженерная поддержка компании Navi Power включает проверку чертежей и верификацию спецификаций до формирования коммерческого предложения — поскольку один из наиболее распространённых рисков закупок при изготовлении лопаток нестандартных размеров заключается в обнаружении несоответствия размеров между чертежом и фактической установкой турбины только после прибытия деталей на объект.
Размерные параметры, выходящие за рамки высоты и хорды
Размах и хорда — это основные размеры, однако полная спецификация размеров лопатки компрессора газотурбинного двигателя включает несколько дополнительных параметров, которые должны строго контролироваться на всех этапах производства:
- Размеры профиля у корня — геометрия крепления «ёлочка» или «ласточкин хвост» должна точно соответствовать пазу диска турбины; даже незначительное отклонение по размерам может затруднить правильную установку или вызвать локальные концентрации напряжений.
- Распределение толщины аэродинамического профиля — максимальная толщина и её положение по хорде влияют на жёсткость и аэродинамическую нагрузку; обычно эта информация содержится в данных сечения профиля, а не в одном значении «толщины».
- Угол закрутки и угол установки — лопатка не является плоской пластиной; она закручена вдоль размаха для учёта радиального градиента скорости, и такая закрутка должна воспроизводиться с высокой точностью во всём производственном партии.
- Вес и баланс — балансировка ротора требует, чтобы массы лопаток в одной сборке совпадали в пределах заданных допусков, то есть контроль размеров неразрывно связан с контролем массы в высокоскоростных вращающихся применениях.
Лопатка, которая соответствует по размаху и хорде, но отклоняется по профилю у корня или по закрутке аэродинамического профиля, не является правильно выполненной лопаткой — это размерное несоответствие, которое вызовет проблемы с установкой или эксплуатационными характеристиками. Поэтому при определении технических требований или проверке заказа на компрессорные лопатки правильным подходом является оценка всех размерных параметров как единой системы, а не только основных параметров — размаха и хорды.
Что необходимо предоставить при запросе оценки диапазона размеров
Если вы оцениваете, может ли поставщик изготавливать лопатки для вашего конкретного компрессора газовой турбины, наиболее эффективный подход — напрямую предоставить чертёж с размерами или образец лопатки, а не запрашивать общий перечень возможностей. Производитель, которому необходимо определить соответствие с нуля, в конечном итоге запросит те же данные: чертёж, модель турбины, номер ступени, требуемое количество и сроки поставки.
Для модернизацию компрессора в проектах, где чертежи могут быть неполными или составлены на основе замеров изношенных деталей, подробный доконтрольный осмотр и отчёт по первому изготовленному образцу, согласованный с вашими критериями допустимых размеров, окажется более полезным результатом, чем заявление о производственных возможностях в одиночку. Уточнение метода проверки размерного соответствия — координатно-измерительная машина, оптическое сканирование или проходной контроль на производственной площадке — должно входить в обсуждение параметров с самого начала.
Резюме
Лопатки компрессора газовых турбин охватывают широкий диапазон размеров: от небольших лопаток последней ступени с размахом менее 30 мм в аэродеривативных турбинах до крупных лопаток первой ступени с размахом более 300 мм в турбинах для электрогенерации промышленного масштаба. Длина хорды, отношение размаха к хорде, геометрия корневой части и закрутка профиля имеют такое же значение, как и размах, в рамках полной размерной спецификации. Производители прецизионных штамповок способны работать в этом диапазоне при условии чёткого чертежного задания и чёткого определения требований к допускам размеров. Для запросов по нестандартным размерам лопаток — включая лопатки устаревших моделей, воссозданные методом реверс-инжиниринга, и геометрии для модернизации — исходным пунктом содержательного обсуждения размеров служит инженерный чертёж или физический образец.
Чтобы обсудить конкретные размеры ваших лопаток компрессора и получить оценку технической осуществимости их производства, свяжитесь с инженерной командой Navi Power Technology через наш сайт по адресу compressorblade.com .