 EN

Welcher Schaufelgrößenbereich kann für Verdichterschaufeln von Gasturbinen hergestellt werden?
Wenn Sie Ersatzschaufeln beschaffen oder ein verdichter-Retrofit planen, lautet eine der ersten Fragen an einen Hersteller einfach: Wie groß können Sie sie herstellen – und wie klein? Die Antwort ist komplexer als eine einzelne Zahl. Die Schaufelgröße bei einem Gas-Turbo-Verdichter variiert je nach Verdichterstufe, Turbinen-Leistungsklasse und Anwendungstyp. Das Verständnis des Größenspektrums hilft Ihnen, das richtige Gespräch mit Ihrem Lieferanten zu führen – und Spezifikationsfehler bereits vor Auftragserteilung zu vermeiden.
Dieser Artikel stützt sich auf unsere Erfahrung in der Schmiedeproduktion bei Navi Power Technology und erläutert die dimensionsbezogenen Parameter, die die Schaufelgröße definieren, die typischen Größenbereiche bei industriellen Gas-Turbinen sowie das, was ein Hersteller von Präzisionsschmiedeteilen realistischerweise leisten kann, wenn Kunden individuelle Schaufelgrößenanforderungen stellen.
Warum die Schaufelgröße innerhalb eines einzigen Verdichters so stark variiert
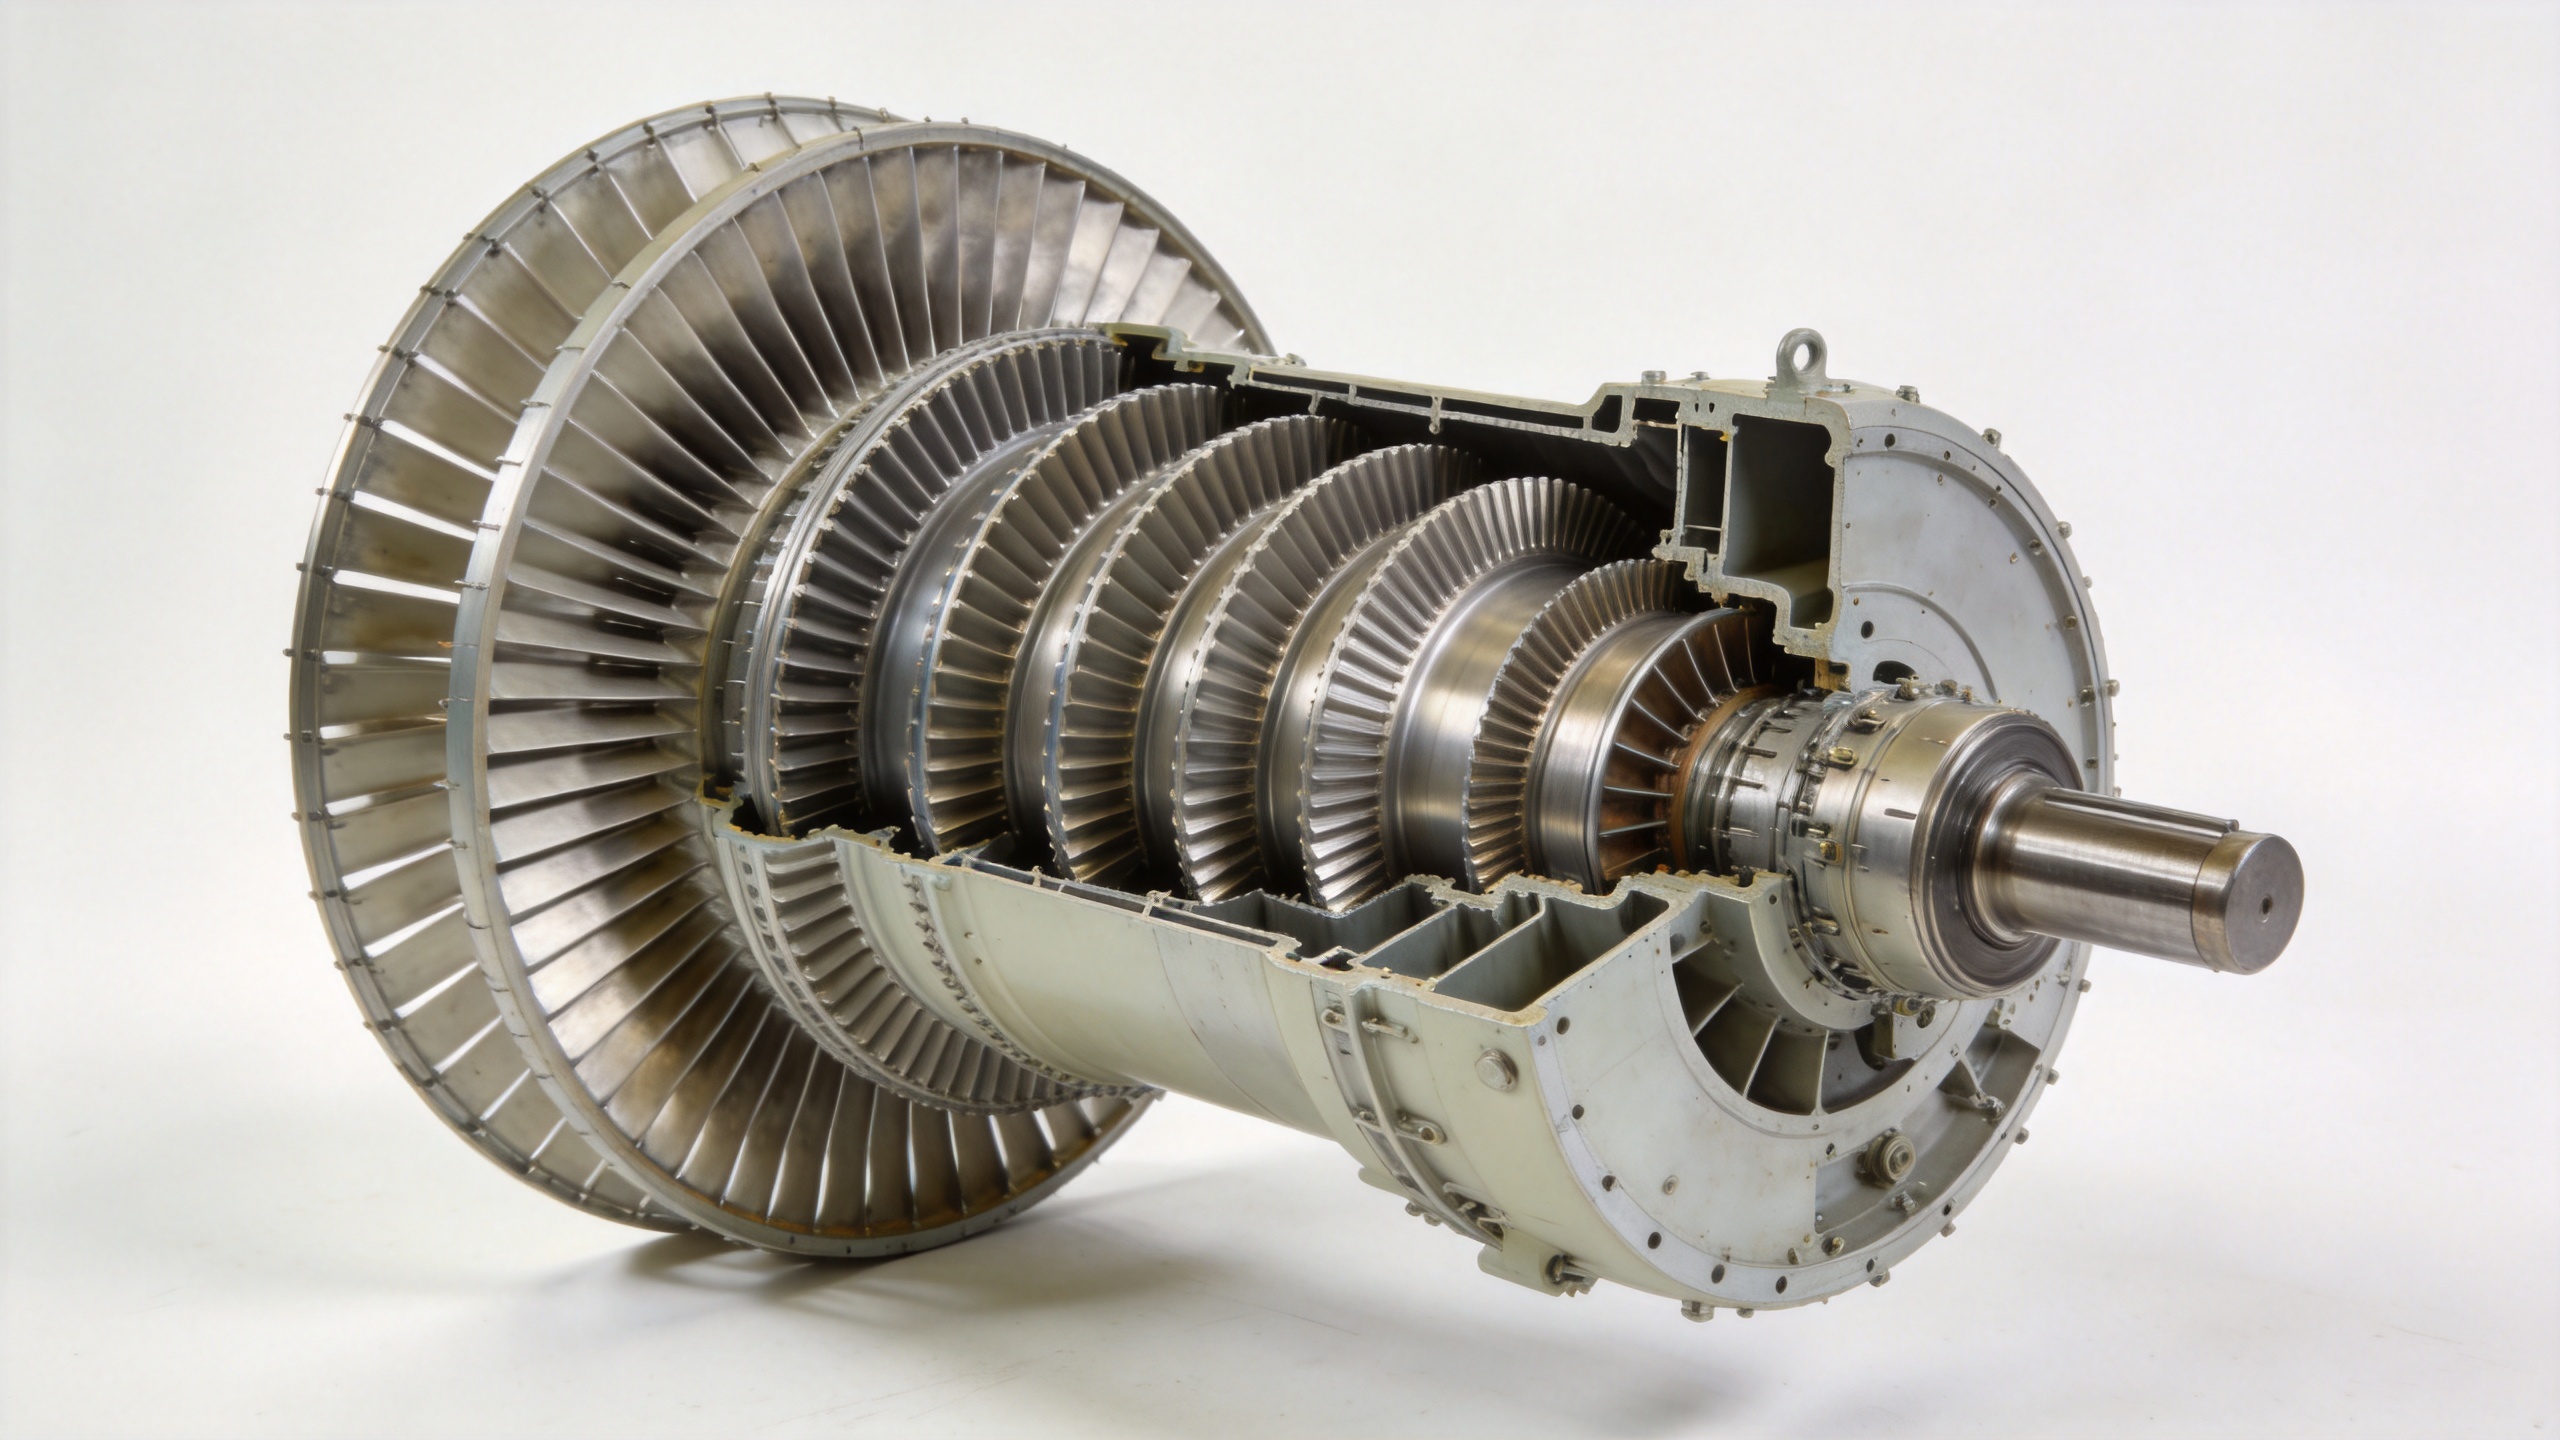
Ein Gasturbinenverdichter verwendet nicht überall dieselbe Schaufellänge. Da die Verdichtung stufenweise über mehrere Stufen erfolgt – typischerweise 9 bis 17 Stufen in einer großen industriellen Turbine – verengt sich der Luftquerschnitt vom Einlass zum Auslass hin. Mit dieser Verengung werden die Schaufeln jeder nachfolgenden Stufe kürzer. Eine Verdichterschaufel der ersten Stufe in einer großen Kraftwerksgasturbine kann eine Spannweite aufweisen, die vier- bis sechsmal größer ist als die einer Schaufel der letzten Verdichterstufe derselben Maschine.
Bei großen Stromerzeugungsgasturbinen mit Druckverhältnissen von 18:1 bis 20:1 kann der Unterschied in der Spannweite zwischen erster und letzter Verdichterstufe so groß sein, dass beide Schaufeln nahezu unähnlich wirken – dennoch müssen sie gleichermaßen strenge Maßtoleranzen einhalten, um die aerodynamische Integrität in jeder Stufe zu gewährleisten.
Typische Abmessungsbereiche: Spannweite, Sehnenlänge und Streckungsverhältnis
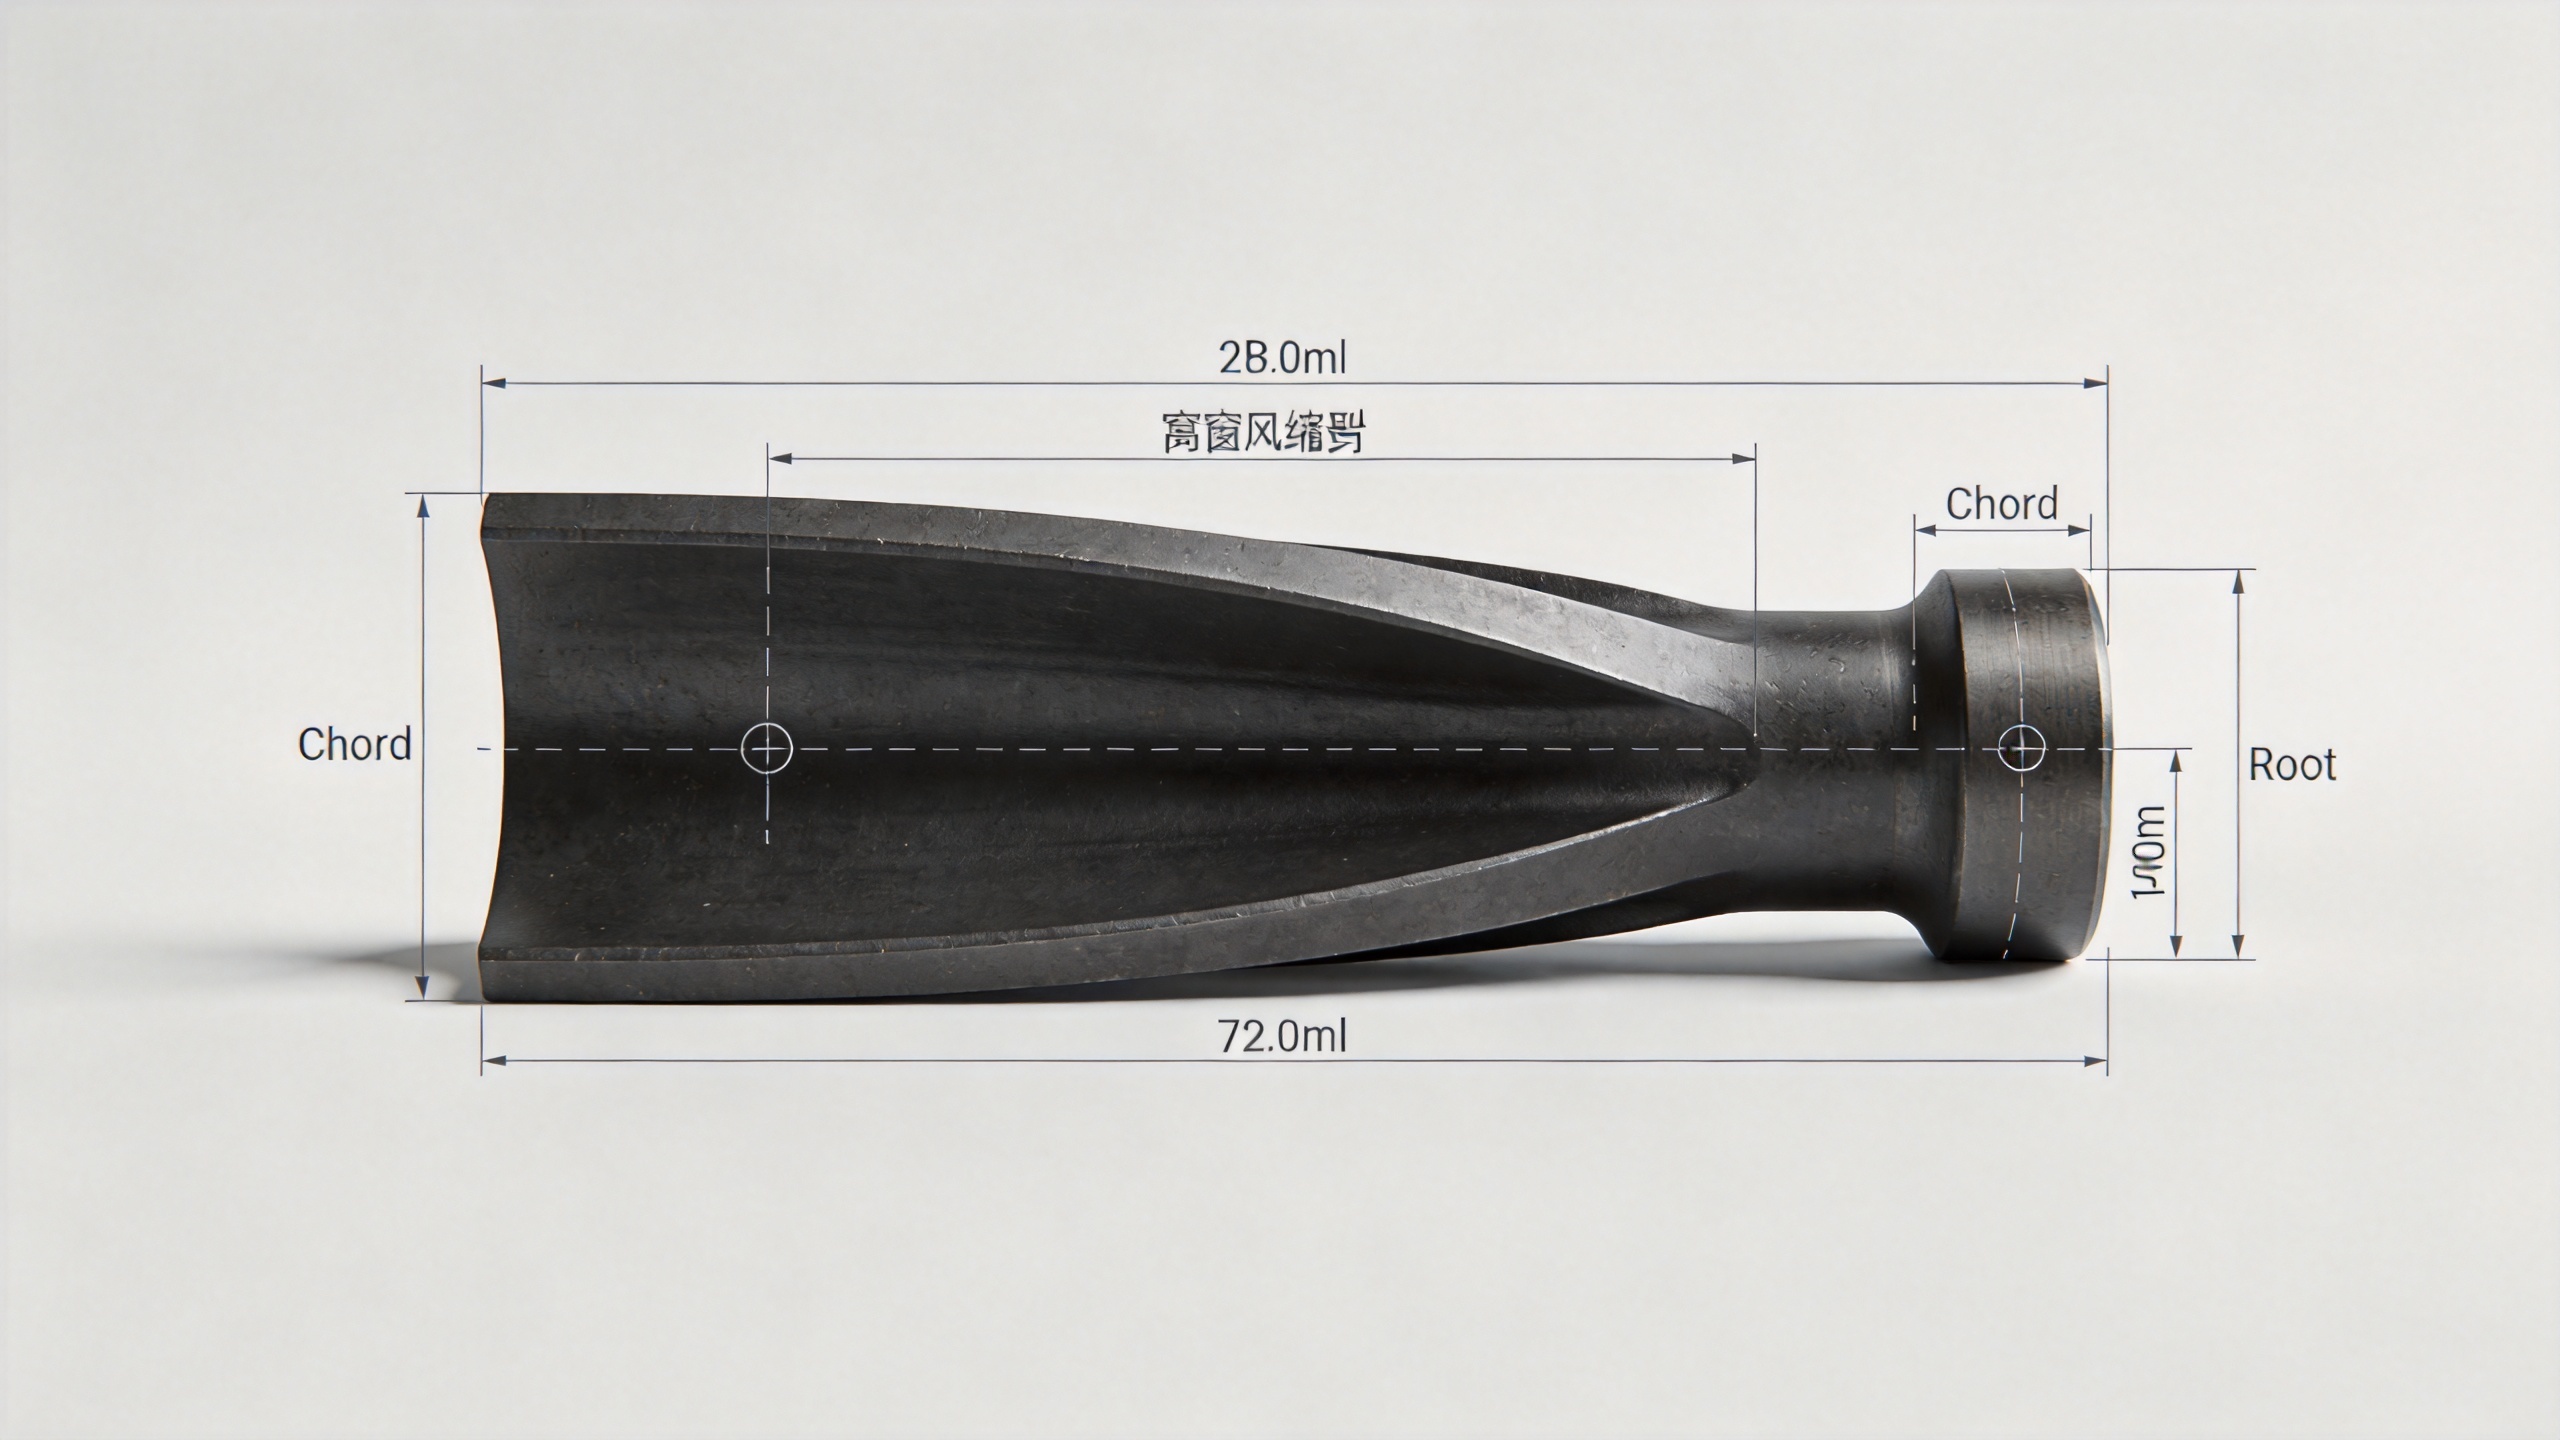
Wenn Käufer nach der Schaufelgröße fragen, meinen sie in der Regel eine von drei Hauptabmessungen: blattabstand (Länge von der Wurzel bis zur Spitze), sehnenlänge (Breite des Profils von Vorderkante bis Hinterkante) und seitenverhältnis (Spannweite geteilt durch Sehnenlänge). Jede dieser Größen variiert erheblich je nach Turbinenmodell und Stufe.
| Parameter | Kleine Industrie-/Ableitungsturbine | Mittlere Industrieturbine | Große Stromerzeugungsturbine |
|---|---|---|---|
| Schaufelspannweite (erste Stufe) | 30–80 mm | 80–160 mm | 160–350 mm |
| Schaufelspannweite (letzte Stufe) | 10–30 mm | 25–60 mm | 40–100 mm |
| Sehnenlänge (typischer Bereich) | 20–60 mm | 40–100 mm | 60–180 mm |
| Streckungsverhältnis (Spannweite/Sehne) | 1.5–3.5 | 1.6–3.0 | 1.6–2.5 |
Dies sind Richtwerte, keine festen Grenzen. Die tatsächlichen Abmessungen hängen vom Turbinenmodell, den Konstruktionsvorgaben des OEM sowie davon ab, ob es sich um Original- oder Nachrüstungs-Schaufelgeometrien handelt. Bei industriellen Gasturbinenschaufeln lagen die Aspektverhältnisse für mittlere bis große Maschinen historisch gesehen bei etwa 1,6 bis 2,1; Forschungsturbinen und Verdichterschaufeln für Flugtriebwerke haben Verhältnisse außerhalb dieses Bereichs gezeigt – manchmal nahe 4:1 bei hochaspektreichen Konfigurationen oder unter 1,5 bei breitseitigen, niedrigaspektreichen Ausführungen, die zur Verbesserung der Staudruckreserve entwickelt wurden.
Die praktischen unteren und oberen Grenzen dessen, was ein Schmiedebetrieb herstellen kann
Aus der Sicht der Schmiedeproduktion ist die Spannweite von Schaufeln durch zwei praktische Grenzen bestimmt: die kleinste Merkmalsgröße, die ein Präzisionsschmiedeverfahren zuverlässig innerhalb der Toleranz halten kann, und die maximale Werkzeughülle sowie die maximale Pressenkapazität, die eine bestimmte Anlage bewältigen kann.
Bei Navi Power Technology umfasst unsere Schmiedekapazität für Verdichterschaufeln von Gasturbinen eine Spannweite von etwa 20 mm bis über 400 mm , wobei die Sehnenlängen je nach Schaufenprofil ungefähr zwischen 15 mm und 200 mm liegen. Schaufeln innerhalb dieses Bereichs können mit Luftförm-Toleranzen von 0,1–1 mm hergestellt werden – was deshalb wichtig ist, weil die Aerodynamik von Verdichterschaufeln empfindlich auf Profilabweichungen reagiert. Ein Fehler von 0,5 mm am Radius der Vorderkante ist bei einer großen Schaufel der ersten Stufe unerheblich, jedoch bei einer kleinen Schaufel der letzten Stufe von Bedeutung, deren Sehnenlänge selbst nur 25 mm betragen kann.
Bei sehr kleinen Klingen unter 20 mm Spannweite erzeugt das Schmieden ein Werkstück, doch die Veredelungstoleranzen werden zu den wichtigsten Kosten und Präzisionsproblemen. Diese Größen sind in Mikroturbinen oder spezialisierten Forschungskompressoren häufiger als in großen industriellen Gasturbinen zu finden.
Maßgeschneiderte Blades: Was treibt die Spezifikation an
Die wichtigere Frage für Beschaffungsingenieure ist nicht, wie groß der Standardkatalog ist, sondern ob ein Hersteller eine bestimmte Klinge mit den genauen Abmessungen auf der Zeichnung herstellen kann. Diese Unterscheidung zwischen der Standardproduktion und der individuellen Produktion von Klingen ist der Punkt, an dem die Fähigkeit der Lieferanten am wichtigsten ist.
Die Arbeit mit der individuellen Klingegröße wird in der Regel in drei Szenarien unterteilt:
- Ersatz eines alten Turbinenmodells wenn der Originalhersteller das Teil nicht mehr liefert und keine Abmessungszeichnung verfügbar ist. In diesem Fall wird die vorhandene Klinge selbst oder die Geometrie der Turbinenscheibe zum Eingangsmaterial für das Reverse Engineering.
- Nachrüstungs- oder Upgradeprogramme wo die Geometrie des Verdichter-Annulus verändert wird und neue Schaufelprofile entworfen oder angepasst werden müssen, um in einen modifizierten Strömungspfad zu passen.
- Mehrfachquell-Qualifizierung wo ein Betreiber einen alternativen Zulieferer nach einem von der OEM-Zeichnung definierten Maßstandard qualifizieren möchte, was eine genaue maßliche Reproduktion – statt einer ingenieurmäßigen Interpretation – erfordert.
In allen drei Fällen ist der Ausgangspunkt für ein individuelles Schaufelgrößen-Engagement die Konstruktionszeichnung oder die physische Schaufelprobe. Der technische Vorverkaufssupport von Navi Power umfasst die Zeichnungsprüfung und die Spezifikationsvalidierung vor der Angebotserstellung – denn eines der häufigsten Beschaffungsrisiken bei individuellen Schaufeln ist die späte Entdeckung einer maßlichen Diskrepanz zwischen Zeichnung und tatsächlicher Turbineninstallation erst nach Eintreffen der Teile vor Ort.
Maßliche Parameter jenseits von Spannweite und Sehnenlänge
Spannweite und Sehnenlänge sind die wichtigsten Abmessungen, doch eine vollständige Spezifikation der Schaufelgröße für einen Gasturbinenverdichter umfasst mehrere zusätzliche Parameter, die während der gesamten Fertigung kontrolliert werden müssen:
- Wurzelprofilabmessungen — die Geometrie der Nocken- oder Keilbefestigung („fir-tree“ oder „dovetail“) muss exakt mit der Nut der Turbinenscheibe übereinstimmen; bereits geringfügige Abweichungen können eine ordnungsgemäße Montage verhindern oder lokalisierte Spannungskonzentrationen verursachen.
- Profilwandstärkenverteilung — die maximale Wandstärke und ihre Position entlang der Sehnenlänge beeinflussen Steifigkeit und aerodynamische Belastung; diese wird typischerweise in den Profilschnitt-Daten erfasst, nicht durch eine einzelne „Wandstärken“-Angabe.
- Verdrehwinkel und Staggerschlagwinkel — die Schaufel ist keine ebene Platte; sie ist entlang der Spannweite verdreht, um den radialen Geschwindigkeitsgradienten auszugleichen, und diese Verdrehung muss in der gesamten Fertigungscharge konsistent reproduziert werden.
- Gewicht und Balance — Das Auswuchten des Rotors erfordert, dass die Gewichte der Schaufeln innerhalb einer Baugruppe innerhalb definierter Toleranzbereiche übereinstimmen; das bedeutet, dass Maßkontrolle bei Hochgeschwindigkeits-Drehanwendungen untrennbar mit Massenkontrolle verbunden ist.
Eine Schaufel, die in Spannweite und Sehnenlänge korrekt gemessen wird, sich aber im Wurzelprofil oder in der Profildrehung (Twist) unterscheidet, ist keine korrekt dimensionierte Schaufel – sie stellt eine dimensionsbezogene Nichtkonformität dar, die zu Passungs- oder Leistungsproblemen führt. Daher ist es der richtige Ansatz, bei der Spezifikation oder Validierung einer Kompressorschaufelbestellung alle dimensionsbezogenen Parameter als Gesamtsystem – und nicht nur die zentralen Größen Spannweite und Sehnenlänge – zu prüfen.
Was Sie mitbringen sollten, wenn Sie eine Größenbereichs-Bewertung anfordern
Falls Sie prüfen, ob ein Zulieferer Schaufeln für Ihren spezifischen Gasturbinenverdichter herstellen kann, ist der effizienteste Ansatz, die Maßzeichnung oder eine Schaufelprobe direkt zu teilen, anstatt nach einem allgemeinen Leistungsumfang zu fragen. Ein Hersteller, der die Passgenauigkeit von Grund auf bestimmen muss, wird ohnehin früher oder später dieselben Informationen anfordern – die Zeichnung, das Turbinenmodell, die Stufenzahl sowie die erforderliche Menge und den gewünschten Lieferzeitraum.
Für verdichter-Retrofit bei Projekten, bei denen Zeichnungen unvollständig sein können oder auf Messungen an abgenutzten Teilen beruhen, ist ein detaillierter Vorproduktions-Inspektionsbericht sowie ein Erstmustervergleichsbericht, der genau Ihren maßlichen Annahmekriterien entspricht, eine aussagekräftigere Lieferleistung als eine reine Leistungsbeschreibung. Die Festlegung, wie Sie die maßliche Konformität überprüfen – etwa mittels Koordinatenmessung, optischem Scanning oder Durchlaufinspektion am Fertigungsstandort – sollte bereits zu Beginn des Abstimmungsprozesses Teil der Gesprächsführung sein.
Zusammenfassung
Die Schaufeln von Gasturbinenkompressoren umfassen einen breiten Abmessungsbereich: von kleinen Schaufen der letzten Stufe mit Spannweiten unter 30 mm bei luftfahrtbezogenen Turbinen bis hin zu großen Schaufen der ersten Stufe mit Spannweiten über 300 mm bei Turbinen für die Stromerzeugung im Kraftwerksmaßstab. Auch Sehnenlängen, Seitenverhältnisse, Wurzelgeometrien und Profildrehungen sind ebenso wichtig wie die Spannweite und gehören zur vollständigen Größenspezifikation. Hersteller von Präzisions-Schmiedeteilen können diesen gesamten Bereich abdecken, sofern die zeichnungsbasierte Spezifikation klar ist und die erforderlichen Maßtoleranzen definiert werden. Für Anfragen zu kundenspezifischen Schaufenabmessungen – einschließlich rückentwickelter Altbauschaufen und Nachrüstgeometrien – stellen die Konstruktionszeichnung oder ein physisches Muster den richtigen Ausgangspunkt für eine sachdienliche Größenbesprechung dar.
Um Ihre spezifischen Kompressorschaufelabmessungen zu besprechen und eine Bewertung der Fertigbarkeit zu erhalten, wenden Sie sich bitte über unsere Website an das Ingenieurteam von Navi Power Technology. compressorblade.com .