 EN

ガスタービン圧縮機用ブレードの製造可能なサイズ範囲は?
交換用ブレードの調達や コンプレッサの改造を計画している場合、 メーカーに最初に尋ねる質問の一つは単純に「最大・最小でどの程度のサイズまで製作可能ですか?」です。しかし、この問いに対する答えは、単一の数値では表せません。ガスタービンコンプレッサにおけるブレードのサイズは、コンプレッサの段数、タービンの出力クラス、用途の種類によって大きく異なります。こうした寸法的な多様性を理解することで、サプライヤーとの適切な対話を始めることができ、発注前に仕様の不一致を未然に防ぐことができます。
本稿では、当社ナビパワーテクノロジーの鍛造生産実績をもとに、ブレードサイズを規定する主要な寸法パラメーター、産業用ガスタービンで一般的に見られるサイズ範囲、および顧客からカスタムブレードサイズの要望が寄せられた際に、高精度鍛造メーカーとして実際に実現可能な製造能力について解説します。
なぜ1台のコンプレッサ内でもブレードサイズがこれほど大きく変化するのか
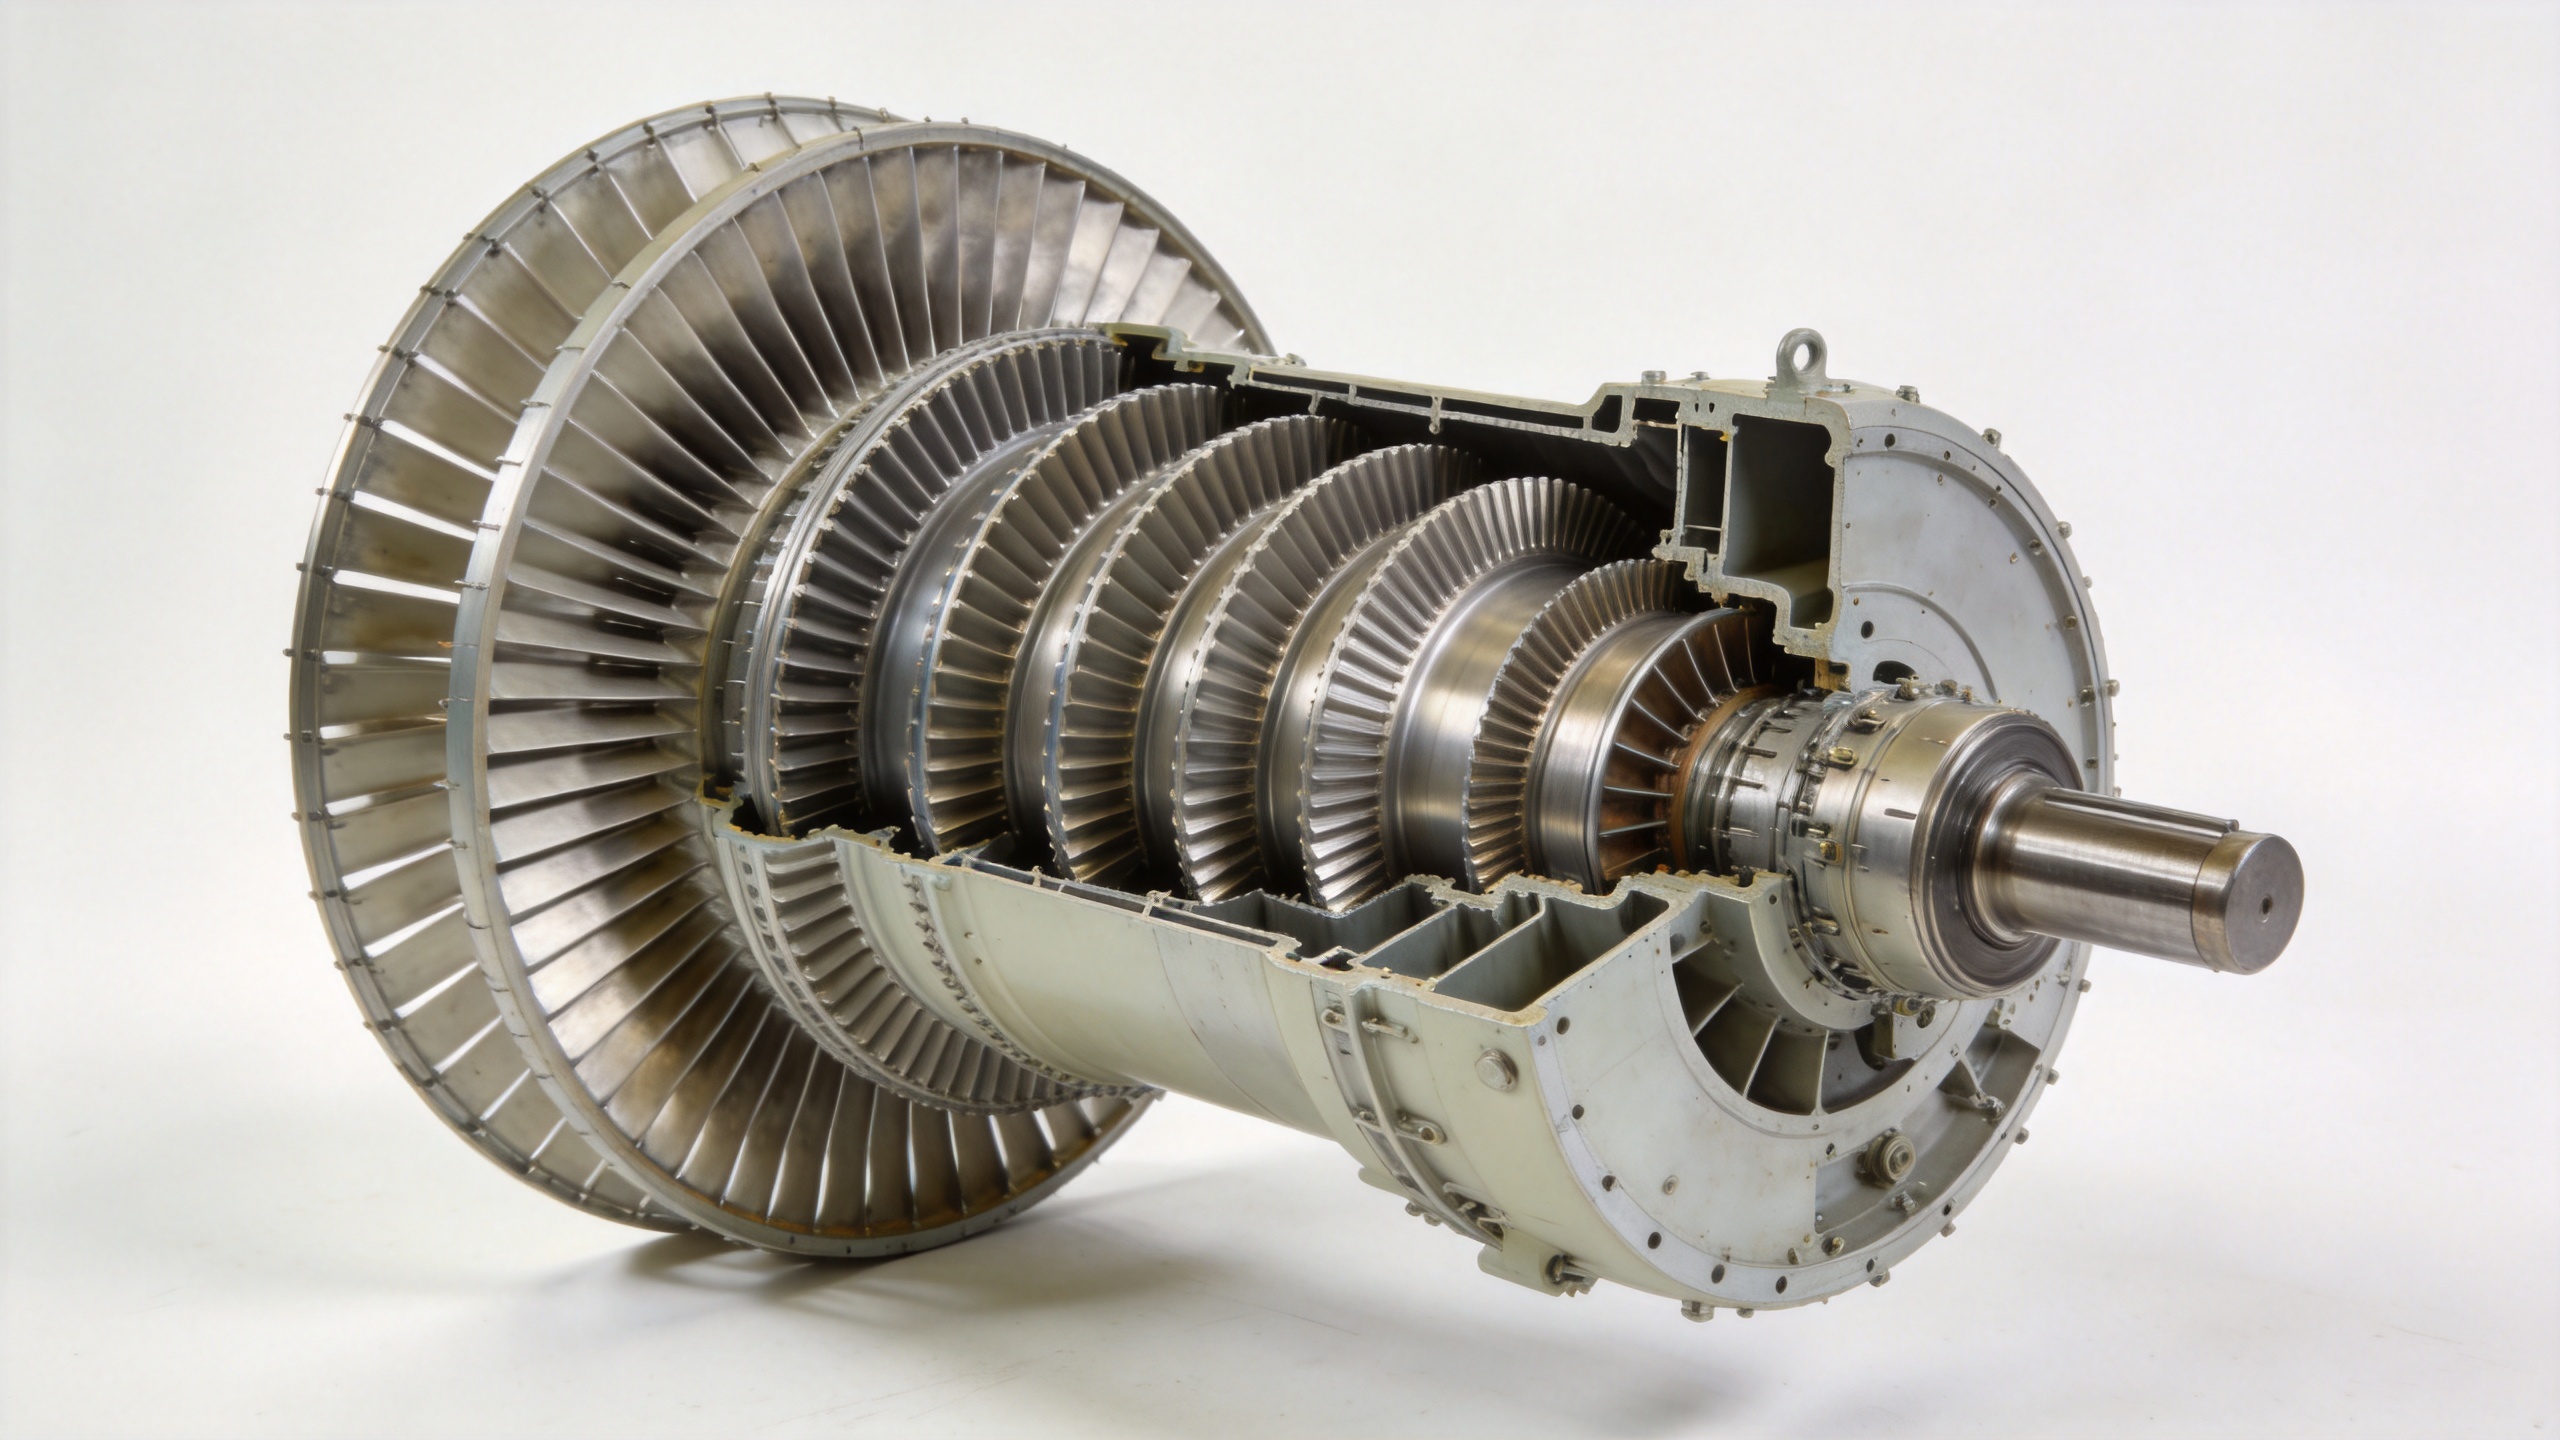
ガスタービンのコンプレッサでは、ブレードのサイズを全段で統一して使用することはありません。圧縮は通常9段から17段に及ぶ複数の段階で段階的に進行するため、空気の流路断面積(アニュラス)は入口から出口に向かって徐々に狭くなります。このアニュラスが狭くなるにつれて、各段のブレードは段階的に短くなっていきます。大型発電用ガスタービンのコンプレッサ第1段のブレードのスパン(全長)は、同一機械の最終段ブレードのスパンの4~6倍にもなります。
圧力比18:1~20:1で運転される大型発電用ガスタービンでは、第1段と最終段のコンプレッサブレードのスパン差が非常に大きくなり、見た目にはほとんど関連性がないほど異なった形状になることがあります。しかしそれらは、それぞれの段における空力的整合性を確保するために、同程度に厳しい寸法公差を満たす必要があります。
代表的な寸法範囲:スパン、コード長、アスペクト比
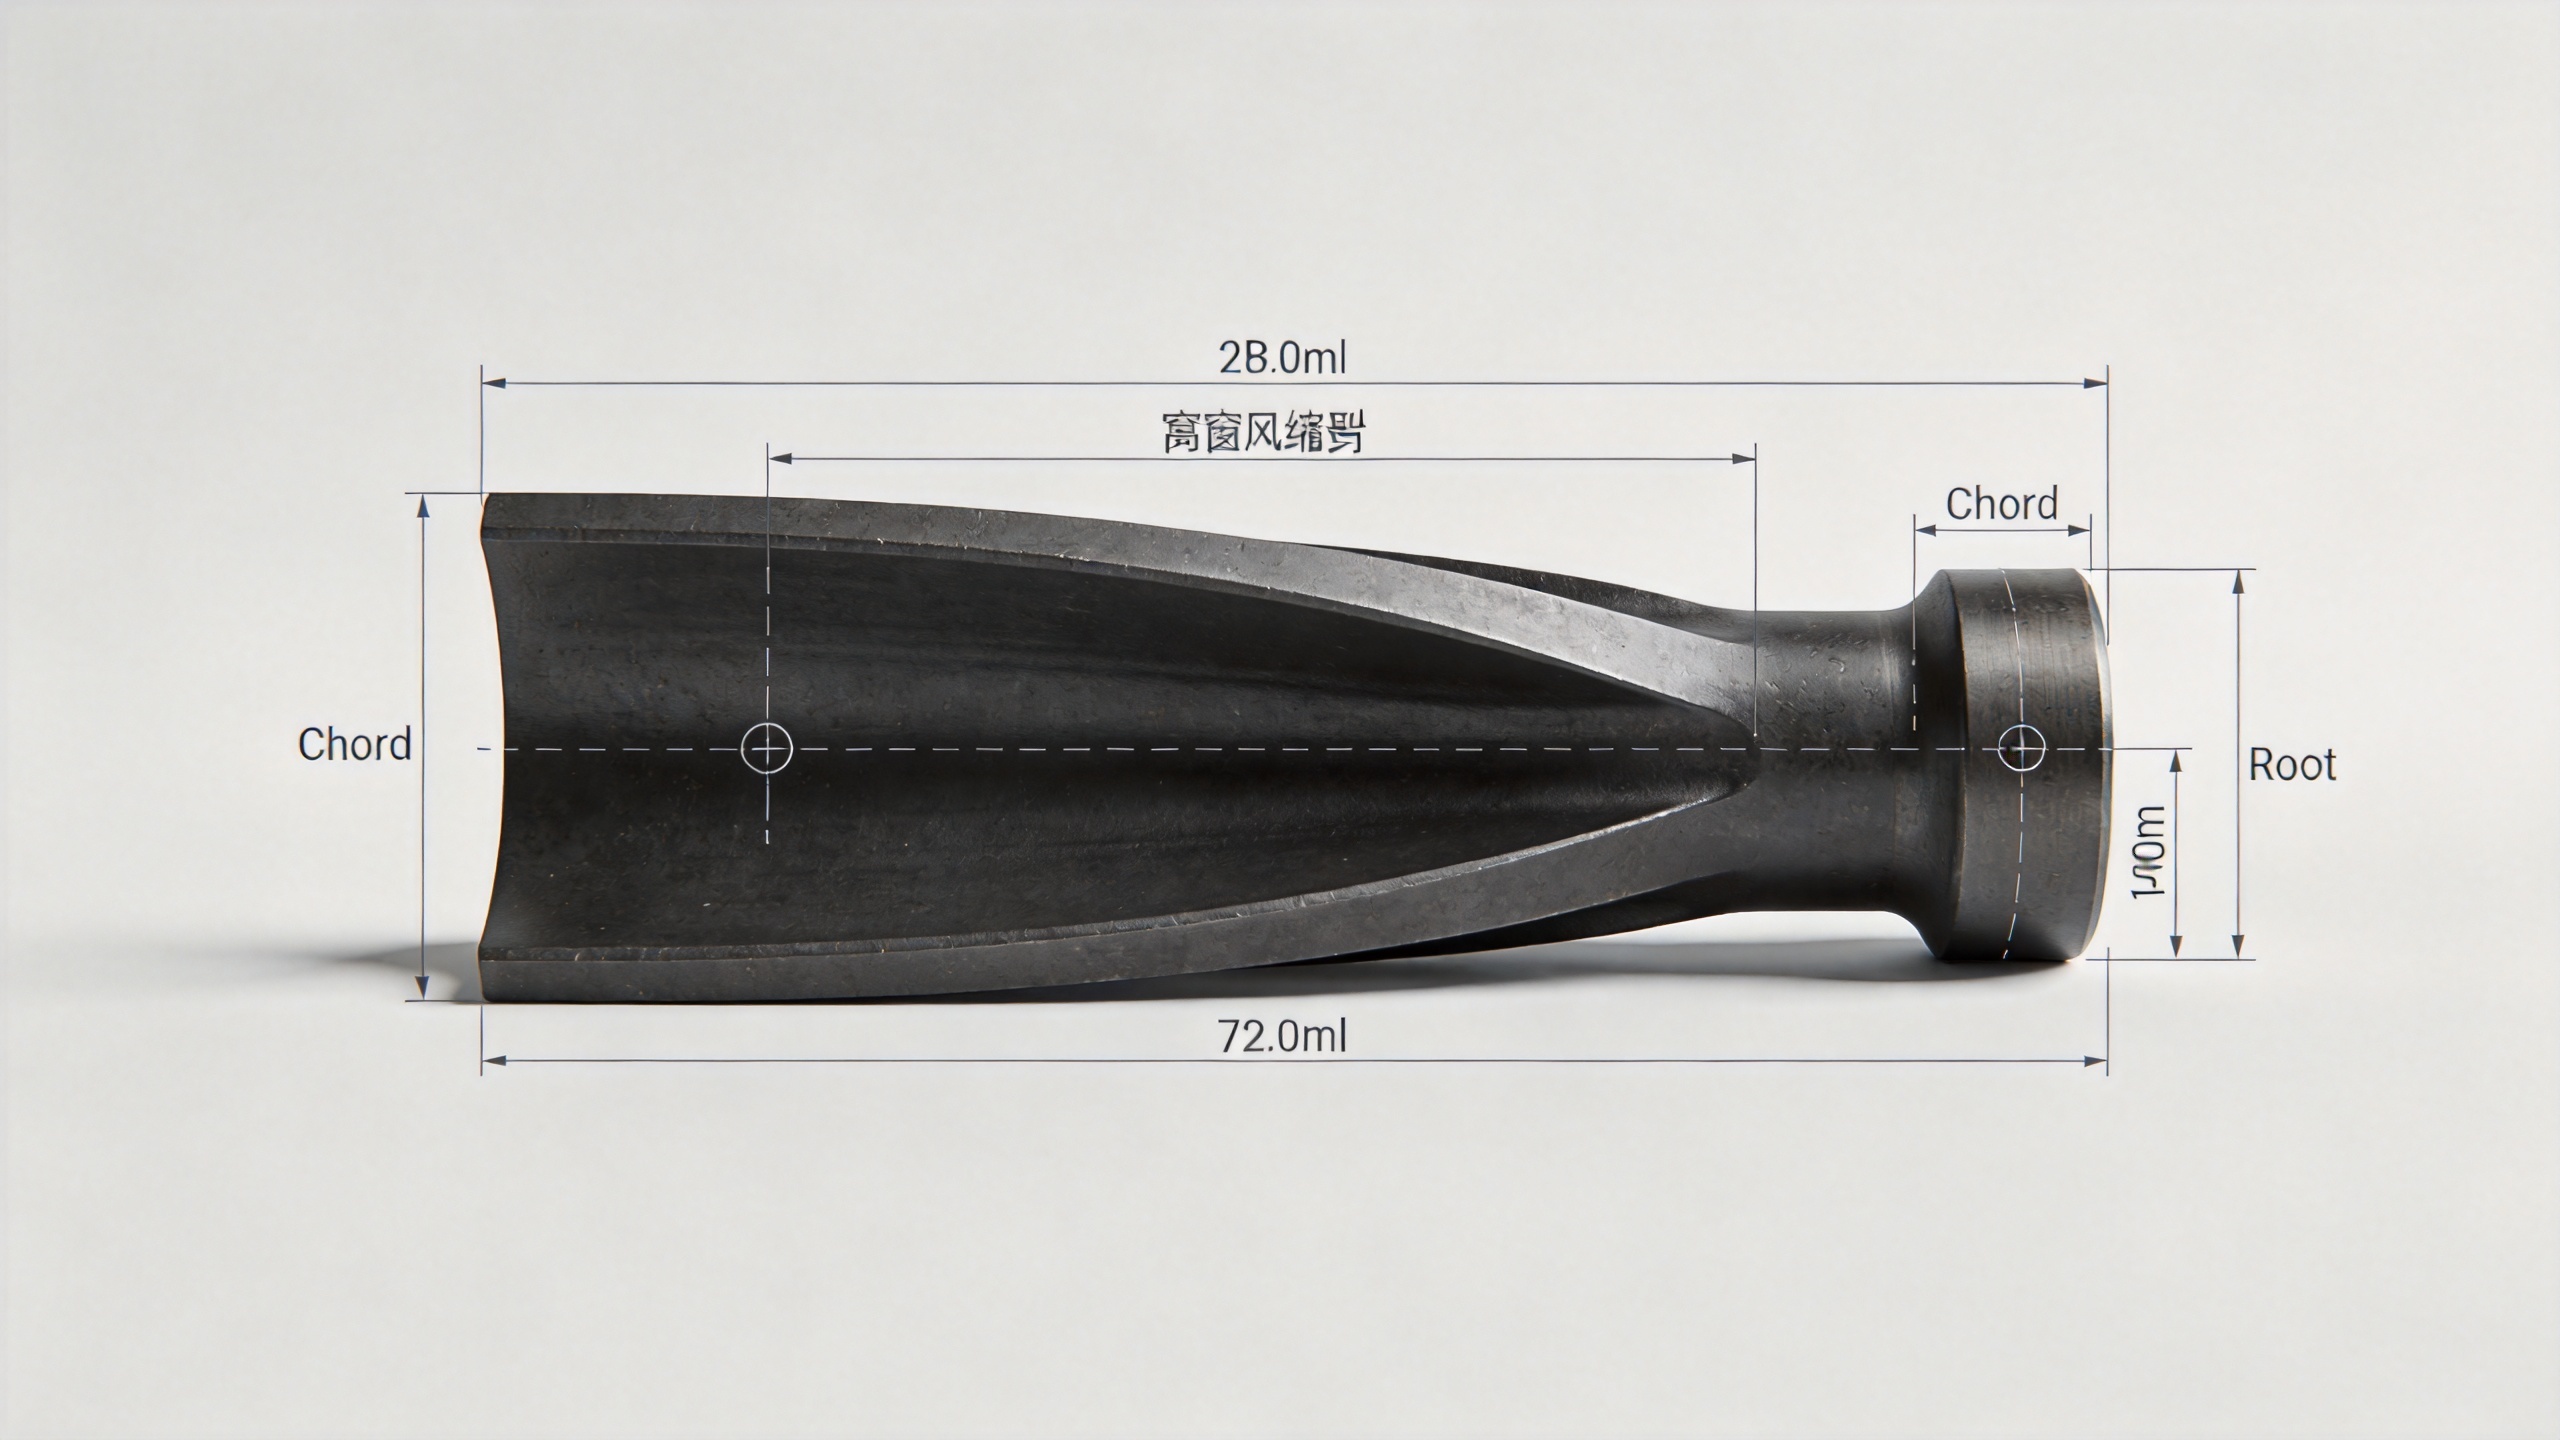
購入者がブレードのサイズについて尋ねる場合、通常は以下の3つの主要な寸法のいずれかを意味します。 ブレードスパン (根元から先端までの長さ) 弦長 (翼型の前縁から後縁までの幅) アスペクト比 (スパン÷コード長)です。これらの各寸法は、タービンの機種および段位置によって大きく異なります。
| 仕様 | 小型産業用/航空機由来タービン | 中型産業用タービン | 大型発電用タービン |
|---|---|---|---|
| ブレードスパン(第1段) | 30~80 mm | 80~160 mm | 160~350 mm |
| ブレードスパン(最終段) | 10~30 mm | 25~60 mm | 40~100 mm |
| コード長(一般的な範囲) | 20~60 mm | 40~100 mm | 60~180 mm |
| アスペクト比(スパン/コード) | 1.5–3.5 | 1.6–3.0 | 1.6–2.5 |
これらは目安となる範囲であり、絶対的な制限値ではありません。実際の寸法は、タービンの機種、OEMによる設計仕様、およびブレードが新品用か改造用かによって異なります。産業用ガスタービンのブレード設計では、中型から大型機向けに、従来からアスペクト比(長さ/弦長)が約1.6~2.1の範囲で用いられてきました。一方、研究用スケールや航空機エンジン用圧縮機では、この範囲を外れる事例も報告されており、高アスペクト比設計では4:1に近づく場合や、サージマージン向上を目的とした広弦・低アスペクト比構成で1.5を下回る場合もあります。
鍛造メーカーが実際に製造可能な、実用上の下限および上限
鍛造生産の観点から,刃のサイズ範囲は,精密鍛造プロセスが信頼性のある許容範囲に保持できる最小の特徴サイズと,特定の施設が収容できる最大型模具封筒とプレス容量によって2つの実践的な制約によって制限されています.
ガスタービンコンプレッサーの刃の鍛造能力は 約 20mmから400mm以上 刃のプロフィールによって約15mmから200mmまでのコード長さで この範囲内のブレードは,プロファイルの偏差に敏感であるため,重要である0.11mmの気の寸法許容量で生産することができます. 前端半径の0.5mmの誤りは,大きな第一段階の刃では重要ではなく,弦そのものが25mmしかない小さな最後の段階の刃では重要である.
非常に小さなブレード(スパーンが20 mm未満)の場合、鍛造によって素材は得られますが、仕上げ加工の公差がコストおよび精度上の主な課題となります。このようなサイズのブレードは、大型産業用ガスタービンよりも、マイクロタービンや特殊な研究用圧縮機で多く見られます。
カスタムブレードサイズ:仕様を決定する要因
調達エンジニアにとって最も重要な問いは、「標準カタログの範囲がどこまでか?」ではなく、「メーカーがお客様の図面通りに、正確な寸法で特定のブレードを製造できるかどうか?」です。この「標準範囲内での量産」と「カスタムサイズのブレード製造」の違いこそが、サプライヤーの実力を最も試すポイントです。
カスタムブレードサイズの製造は、通常以下の3つのケースに分類されます。
- 旧式タービンモデル向けの交換用ブレード 元のOEMがすでに当該部品の供給を中止しており、寸法図面も入手できない場合です。この場合、現存するブレードそのもの、あるいはタービンディスクの形状が、逆解析の入力情報となります。
- 改造またはアップグレードプログラム コンプレッサーアニュラスの幾何形状が変更される場合、および新しいブレードプロファイルを修正された流路に適合させるために設計または調整する必要がある場合。
- 多源資格認定 オペレーターがOEM図面で定義された寸法規格に基づき代替サプライヤーを資格認定しようとする場合。この際、工学的解釈ではなく、寸法の高精度な再現が求められる。
以上の3つのケースいずれにおいても、カスタムブレードサイズ対応の出発点は、設計図面または実際のブレード試作品です。ナビパワー社の販売前エンジニアリング支援には、見積り提出前の図面レビューおよび仕様検証が含まれます。というのも、カスタムブレード調達における代表的なリスクの一つは、部品が現場に到着して初めて、図面と実際のタービン設置状況との間に寸法の不一致が判明することだからです。
スパンおよびコードを超える寸法パラメーター
スパンとコード長が主要な寸法ですが、ガスタービン圧縮機用ブレードの完全なサイズ仕様には、製造工程全体で厳密に管理される必要がある、その他のいくつかのパラメーターが含まれます。
- ロート部のプロファイル寸法 — ファー・ツリー式またはドーバーテイル式の取付形状は、タービン・ディスクのスロットと完全に一致しなければなりません。わずかな寸法誤差でも、正しく取り付けられなくなるか、局所的な応力集中を引き起こす可能性があります。
- エアフォイルの厚み分布 — 最大厚みおよびそのコード方向位置は、剛性および空力荷重に影響を与えます。これは通常、「厚み」という単一の数値ではなく、エアフォイル断面データとして記述されます。
- ねじり角およびステガー角 — ブレードは平らな板ではなく、径方向の速度勾配を補償するためにスパン方向にねじられています。このねじりは、量産ロット全体で一貫して再現されなければなりません。
- 重量とバランス — ロータのバランス調整には、1つのアセンブリ内のブレード重量を規定された許容範囲内に一致させる必要があります。つまり、高速回転用途では、サイズ制御と質量制御が切り離せない関係にあるのです。
スパンやコード長は正確でも、ルート部のプロファイルやエアフォイルのねじり角にずれがあるブレードは、正しくサイズ設定されたブレードとはいえません。これは寸法不適合であり、装着性や性能に問題を引き起こします。したがって、圧縮機ブレードの発注仕様策定や検証にあたっては、単に代表的なスパンやコード長だけでなく、すべての寸法パラメーターを体系的に確認することが正しいアプローチです。
サイズ範囲評価を依頼する際にご準備いただくもの
特定のガスタービン圧縮機用ブレードをサプライヤーが製造可能かどうかを評価する際、一般的な製造能力の範囲を尋ねるよりも、寸法図面または実際のブレード試作品を直接共有する方が最も効率的です。製造元が適合性を第一原理から判断しようとする場合、結局は同じ情報を求めることになります——すなわち、図面、タービン型式、段数、および必要数量と納期です。
対応車種 コンプレッサの改造を計画している場合、 図面が不完全である場合や、摩耗した部品からの測定値に基づく場合などにおいては、貴社の寸法受入基準に合致した詳細な事前生産検査および初品報告書(ファースト・アーティクル・レポート)の方が、単なる製造能力声明よりもはるかに有用な成果物となります。寸法適合性の確認方法——例えば、三次元測定、光学スキャン、あるいは製造現場におけるパススルー検査——を明確に規定しておくことが、サイズ選定の初期段階から対話に組み込まれるべき要素です。
要約
ガスタービン用コンプレッサブレードのスパン(全長)は、航空機由来のタービンでは30 mm未満の小型最終段ブレードから、発電用大型タービンでは300 mmを超える大型第1段ブレードまで、幅広いサイズ範囲に及びます。弦長、アスペクト比、根元部の形状、プロファイルのねじり角なども、スパンと同様に、ブレード全体のサイズ仕様を定義する上で不可欠な要素です。図面に基づく仕様が明確で、寸法公差の要求が明記されていれば、高精度鍛造メーカーはこの全範囲に対応可能です。カスタムサイズのブレード(例:旧型ブレードの逆解析による再現や、既設機器への適合改造用形状を含む)についてご検討の場合には、技術図面または実物サンプルをもって、具体的なサイズに関する協議を始めることが最適な出発点となります。
ご要望のコンプレッサブレードの具体的な寸法についてご相談いただき、量産可能性の評価をご依頼になる場合は、当社ウェブサイトよりナビパワーテクノロジーの技術チームまでお問い合わせください。 compressorblade.com .