 EN

دامنهی ابعادی پرههاي قابل تولید براي فشردهکنندهی توربين گازي چقدر است؟
اگر در حال تهیه پرههای جایگزین هستید یا قصد بازسازی فشردهکننده را دارید، بازسازی فشردهکننده یکی از اولین سؤالاتی که از سازنده میپرسید این است: بزرگترین و کوچکترین اندازهای که میتوانید تولید کنید چقدر است؟ پاسخ به این سؤال سادهتر از آن نیست که تنها یک عدد باشد. اندازه پره در فشردهکننده توربین گازی بسته به مرحله فشردهکننده، رده توان توربین و نوع کاربرد متفاوت است. درک این طیف ابعادی به شما کمک میکند تا گفتوگوی مناسبی با تأمینکننده خود داشته باشید و از تطبیق نادرست مشخصات پیش از انجام سفارش خرید جلوگیری کنید.
این مقاله با استفاده از تجربه تولید آهنگینکاری ما در شرکت ناوی پاور تکنولوژی، پارامترهای ابعادی تعیینکننده اندازه پره را بررسی میکند، محدودههای رایج در توربینهای گازی صنعتی را نشان میدهد و توضیح میدهد که یک سازنده دقیق آهنگینکاری چه اندازه پرههای سفارشی را میتواند بهطور واقعبینانه تولید کند.
چرا اندازه پره در یک فشردهکننده تنها بهشدت متغیر است
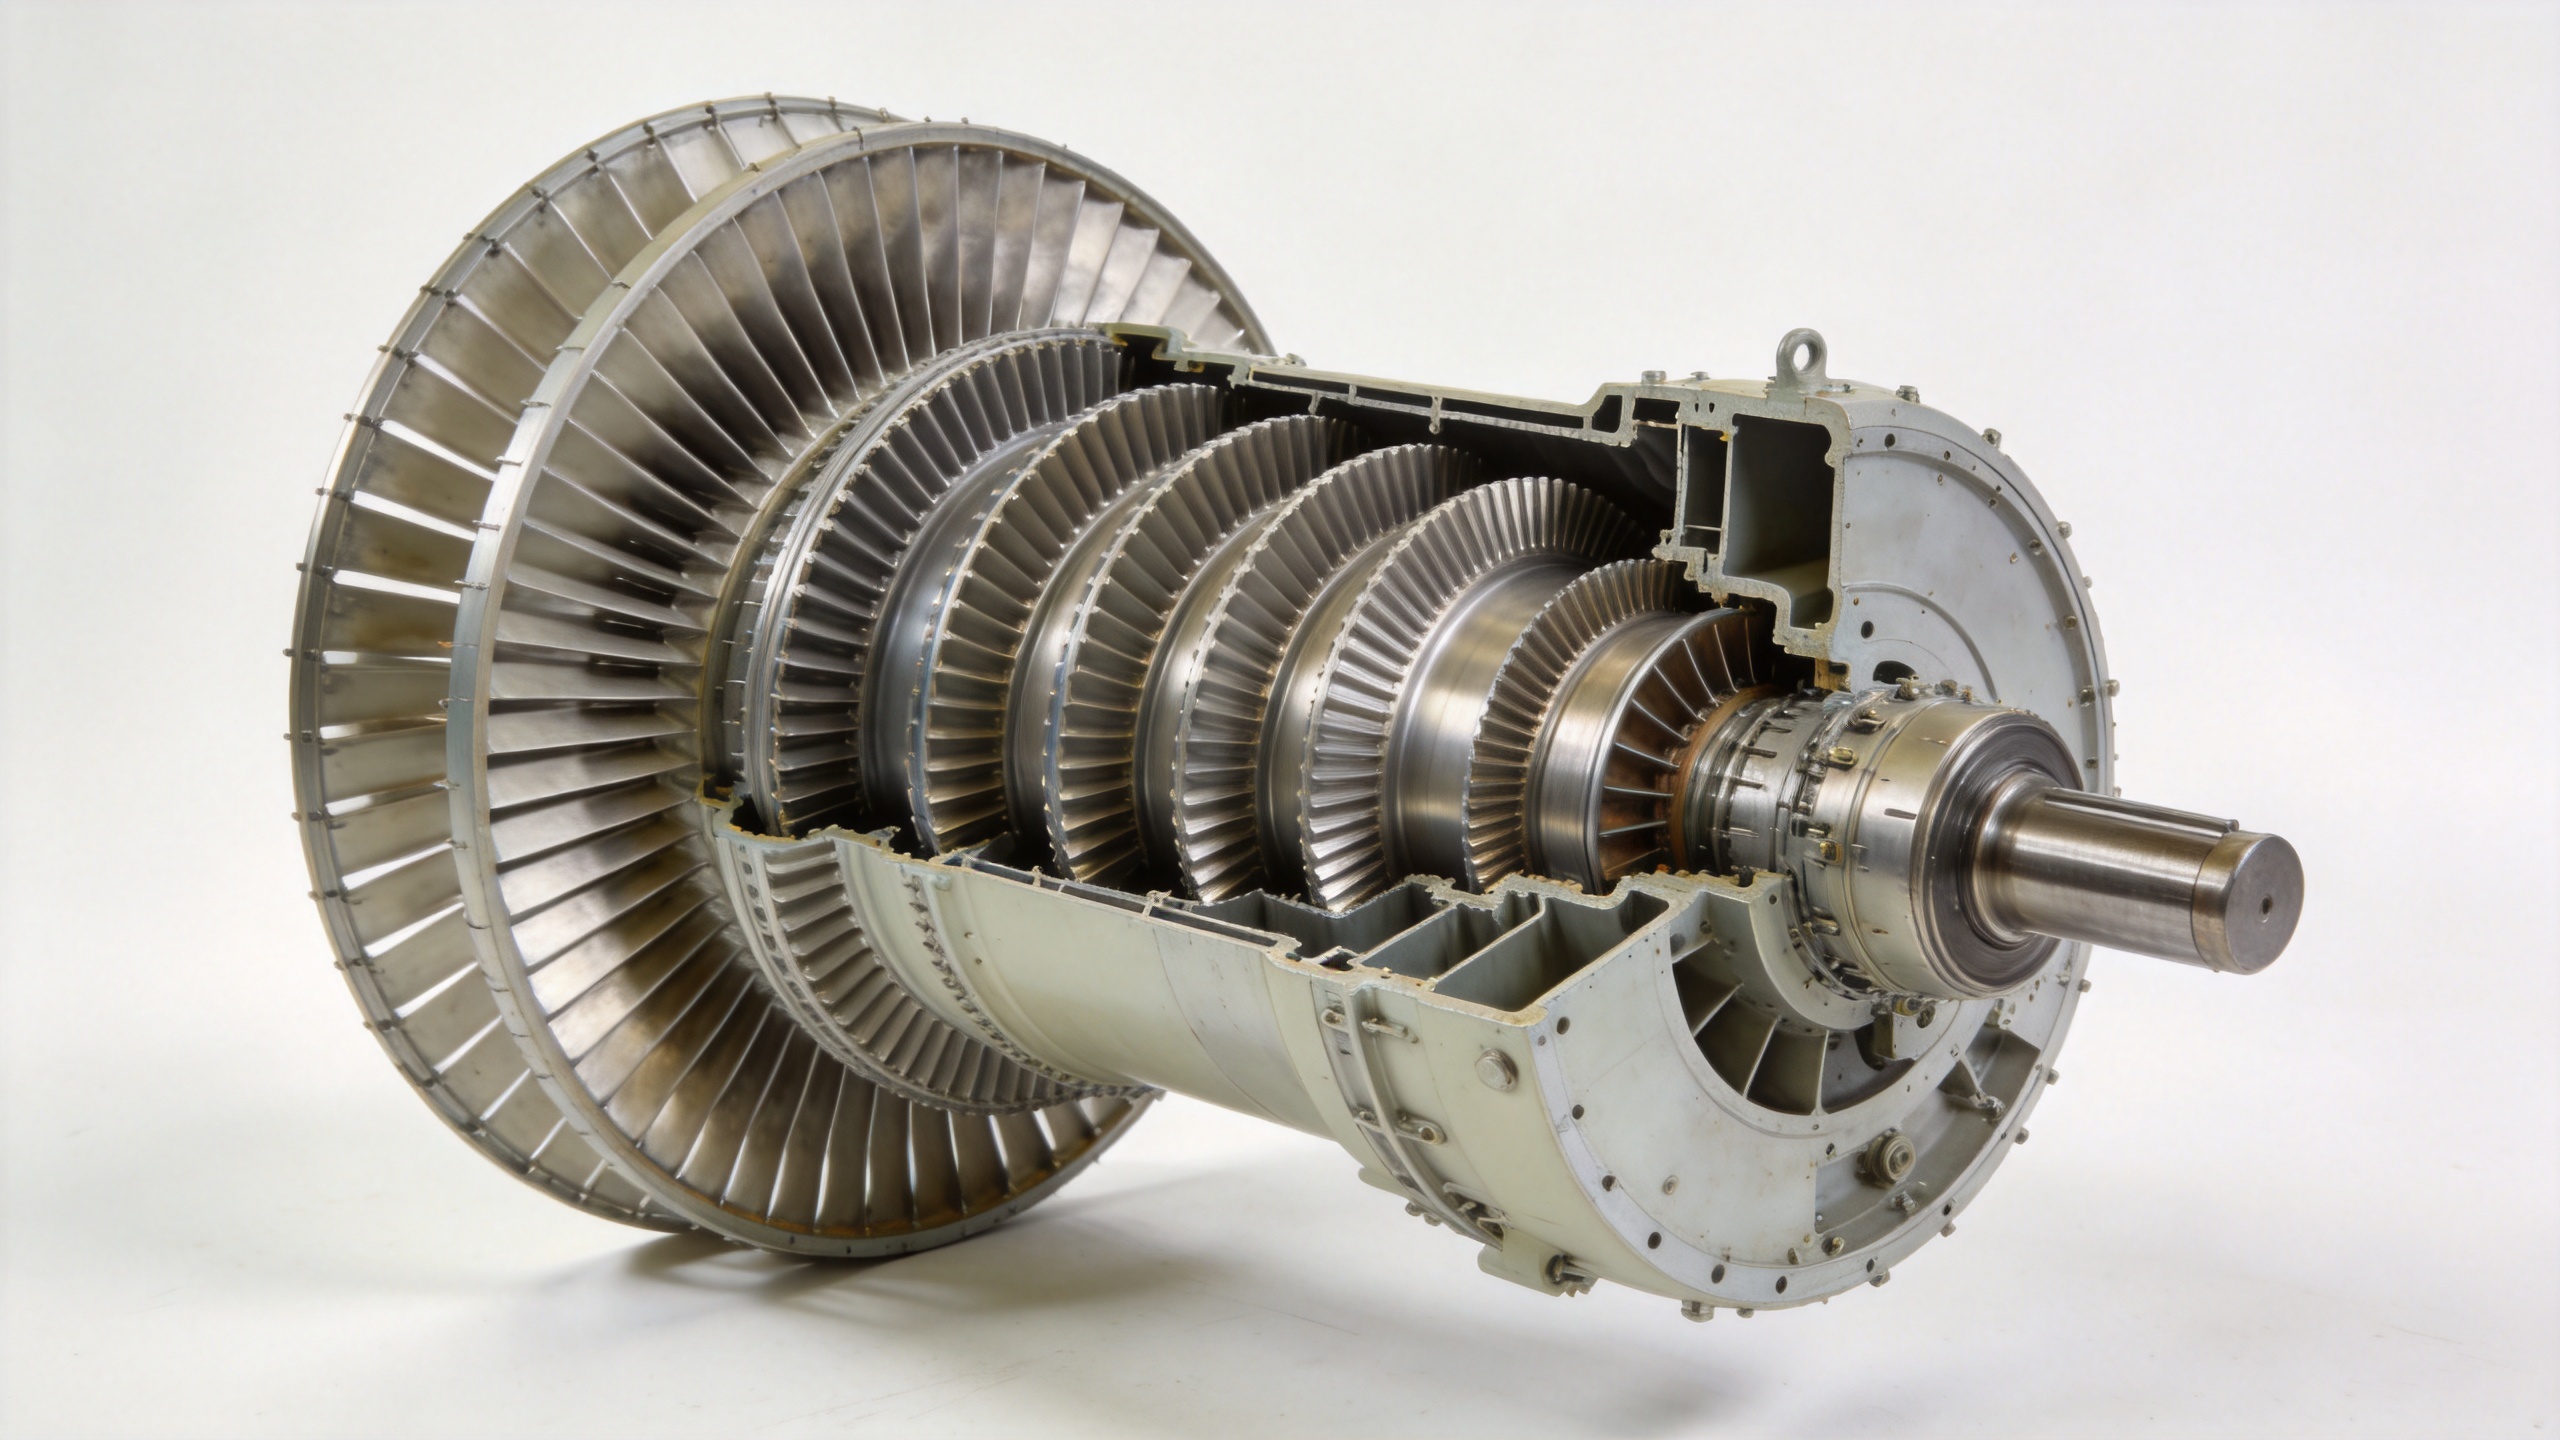
فشردهکننده توربین گازی از اندازهٔ یکنواختی برای پرهها در سراسر طول خود استفاده نمیکند. زیرا فشردهسازی بهصورت تدریجی در چندین مرحله انجام میشود — معمولاً ۹ تا ۱۷ مرحله در یک توربین صنعتی بزرگ — و مقطع هوایی از ورودی تا خروجی باریکتر میشود. هرچه این مقطع کوچکتر شود، پرههای مرحلهٔ بعدی کوتاهتر میشوند. طول پرهٔ مرحلهٔ اول در یک توربین گازی بزرگ برای تولید برق میتواند چهار تا شش برابر طول پرهٔ مرحلهٔ نهایی همان دستگاه باشد.
در توربینهای گازی بزرگ تولید برق که در نسبتهای فشار ۱۸:۱ تا ۲۰:۱ کار میکنند، تفاوت طول پره بین مرحلهٔ اول و مرحلهٔ آخر فشردهکننده میتواند آنقدر قابلتوجه باشد که این دو پره تقریباً هیچ شباهتی به یکدیگر نداشته باشند؛ با این حال، هر دو باید با دقت یکسانی در رعایت تحملهای ابعادی قرار گیرند تا یکپارچگی آیرودینامیکی در هر مرحله حفظ شود.
ابعاد معمول: طول، آکورد و نسبت ابعاد
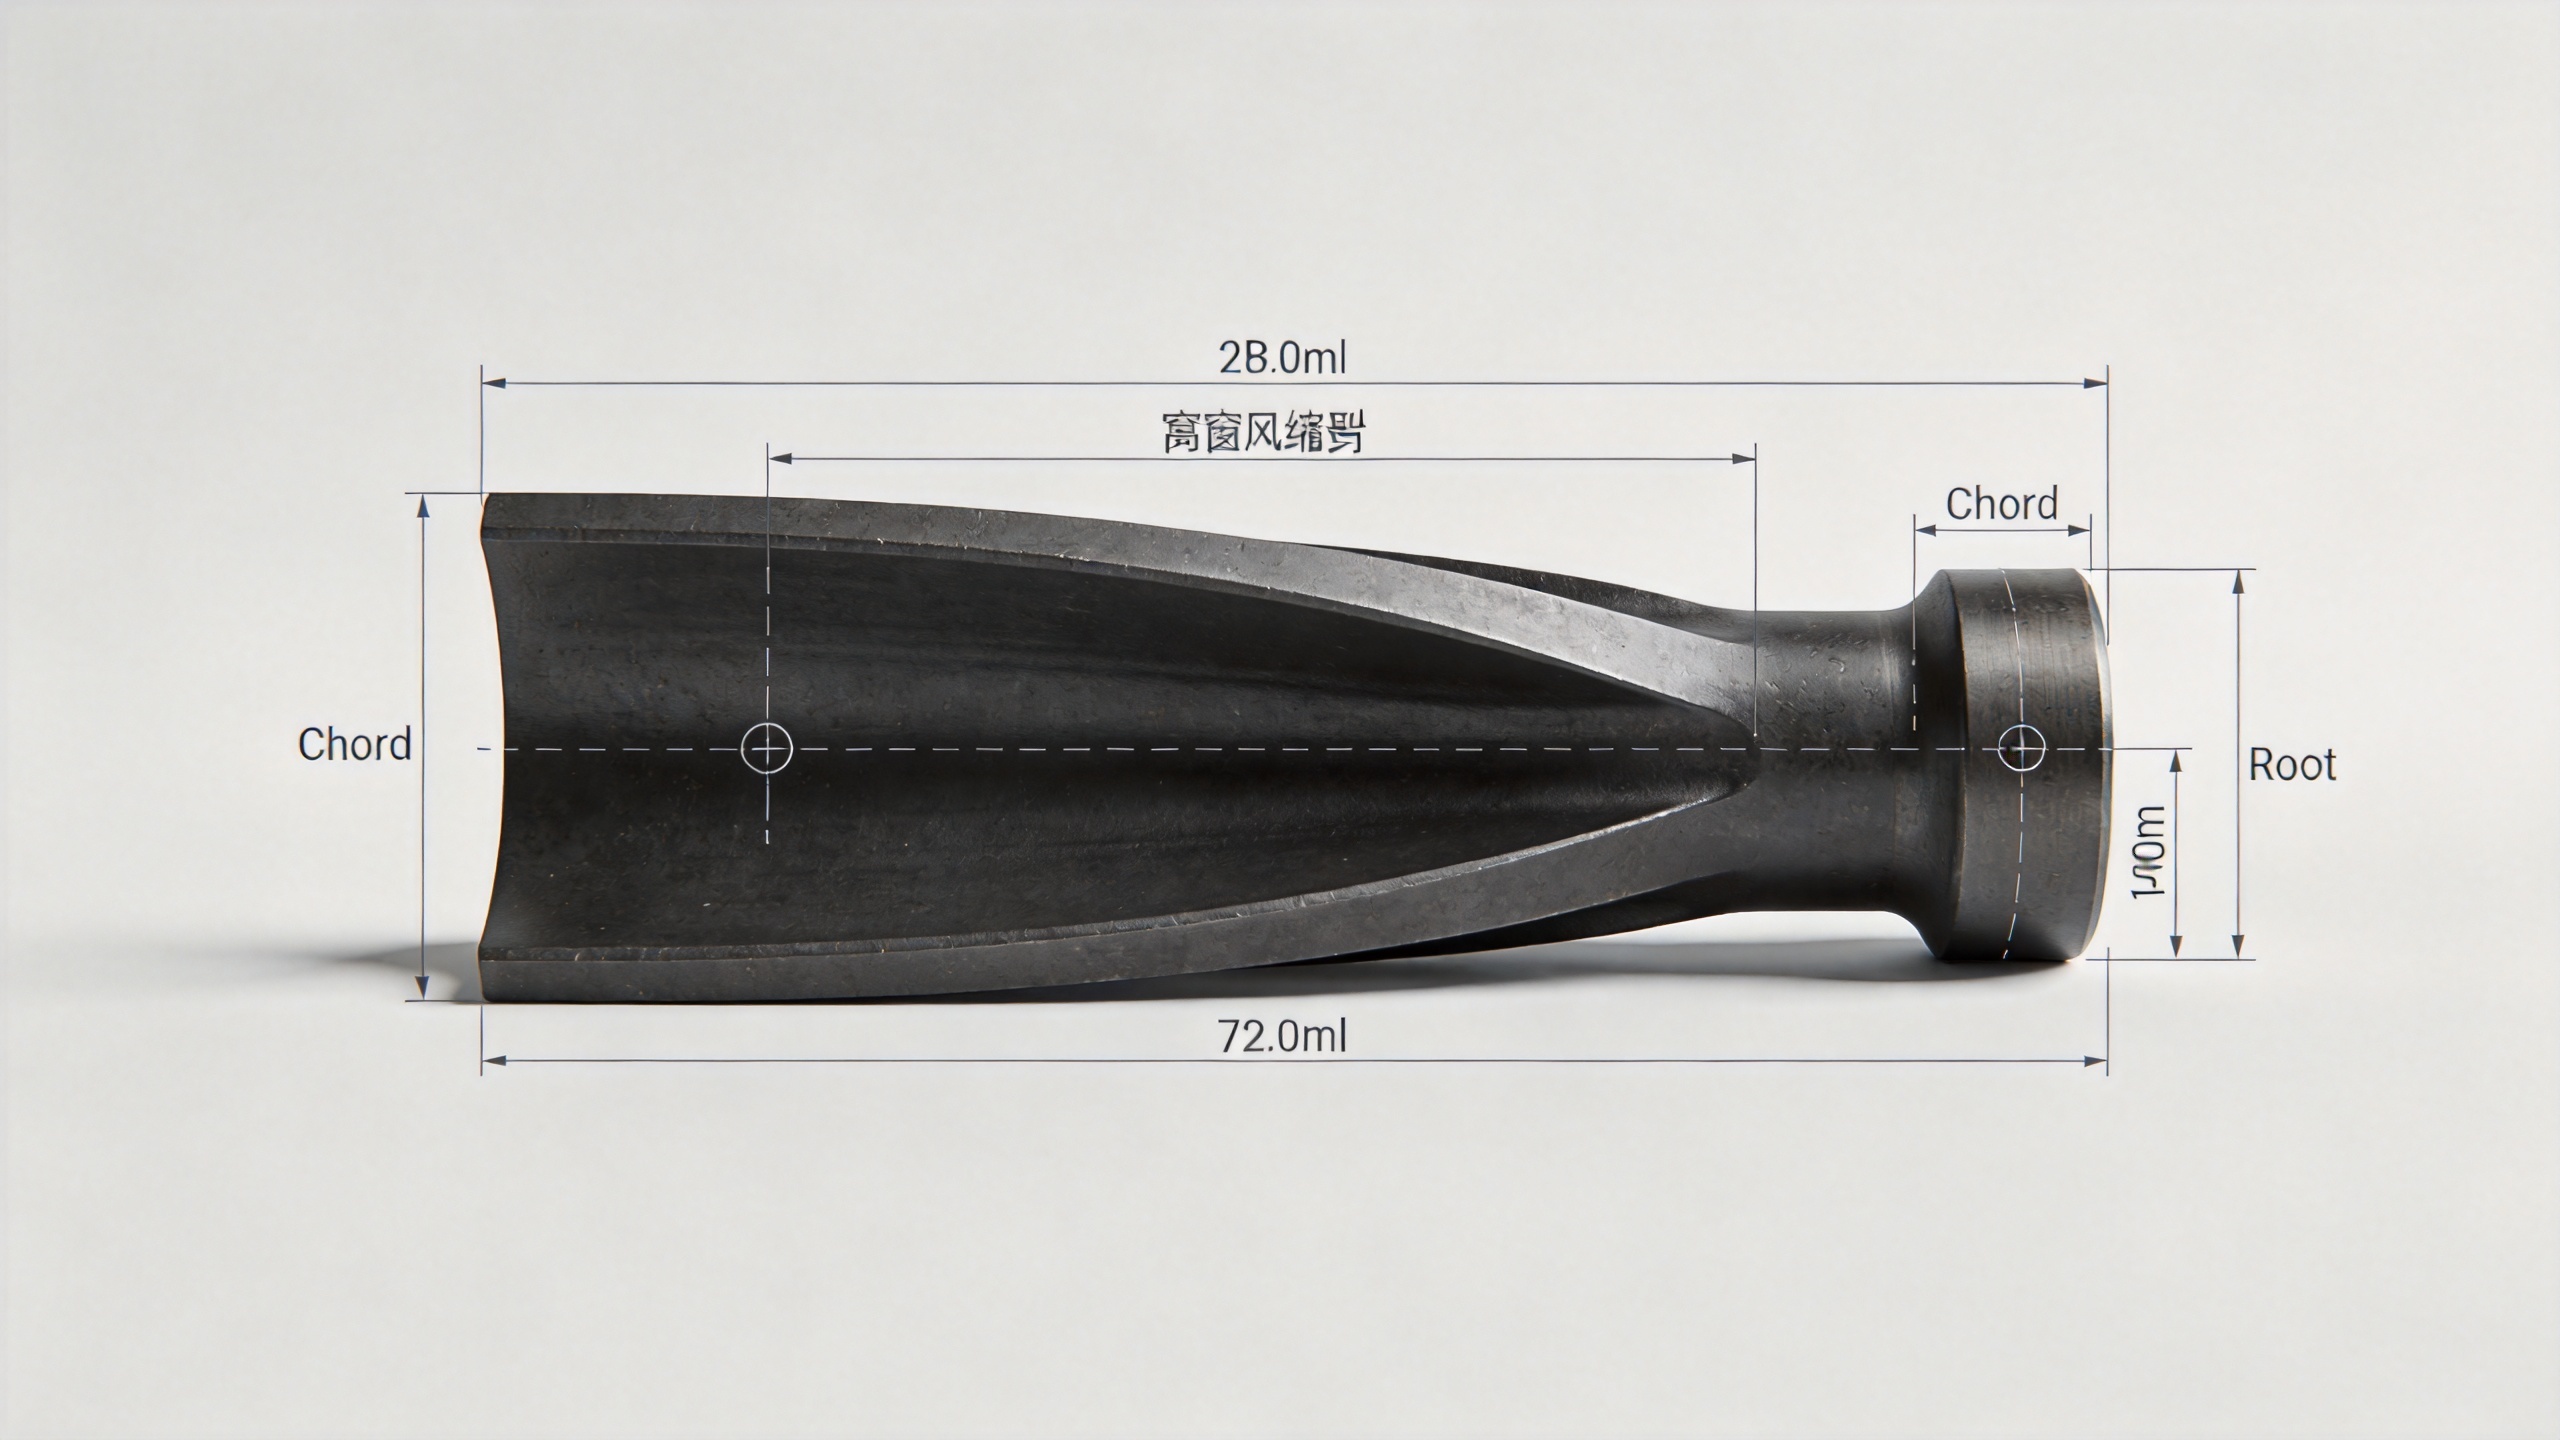
وقتی خریداران درباره اندازه تیغه سوال می کنند، معمولا به یکی از سه ابعاد اصلی اشاره می کنند: طول تیغه (طول از ریشه تا نوک) طول وتر (عرض پروانه از لبه جلو تا لبه عقب) و نسبت ابعاد (تراکم تقسیم بر روی آکورد) هرکدام از این موارد به طور قابل توجهی بسته به مدل توربین و موقعیت مرحله متفاوت است.
| پارامتر | تولیدات صنعتی کوچک / هواپیمایی | توربین صنعتی متوسط | توربین بزرگ تولید برق |
|---|---|---|---|
| اسپان تیغه (مرحله اول) | 3080 میلی متر | 80160 میلی متر | 160350 میلی متر |
| اسپان تیغه (آخرین مرحله) | 1030 میلی متر | 2560 میلی متر | 40100 میلی متر |
| طول آکورد (مجموعه معمولی) | 2060 میلی متر | 40100 میلی متر | 60180 میلی متر |
| نسبت ارتفاع به وتر (طول گسترش به وتر) | 1.5–3.5 | 1.6–3.0 | 1.6–2.5 |
این محدودهها جهت اطلاعرسانی هستند، نه محدودیتهای سخت. ابعاد واقعی بستگی به مدل توربین، مشخصات طراحی سازنده اصلی (OEM) و این دارد که آیا با هندسه پره اصلی یا بازطراحیشده سروکار دارید. در طراحیهای پره توربین گازی صنعتی، نسبت ارتفاع به وتر معمولاً برای ماشینهای متوسط تا بزرگ در محدوده تقریبی ۱٫۶ تا ۲٫۱ قرار دارد، در حالی که در فشردهکنندههای مقیاس تحقیقاتی و موتورهای هوایی، نسبتهایی خارج از این محدوده مشاهده شده است — گاهی تا نزدیک به ۴:۱ در طرحهای با نسبت ارتفاع به وتر بالا یا حتی پایینتر از ۱٫۵ در پرههای با وتر گسترده و نسبت ارتفاع به وتر پایین که برای بهبود حاشیه جریان معکوس طراحی شدهاند.
مرزهای عملی پایین و بالایی آنچه یک تولیدکننده زدهکاری میتواند تولید کند
از دیدگاه تولید به روش فورجینگ، محدودهٔ ابعاد پرهها با دو محدودیت عملی تعیین میشود: کوچکترین اندازهٔ ویژگی که فرآیند فورجینگ دقیق میتواند بهطور قابلاطمینان در محدودهٔ تلرانس مورد نظر حفظ کند، و بزرگترین ابعاد قالب و ظرفیت فشاری دستگاه فورج که یک واحد تولیدی خاص میتواند در خود جای دهد.
در شرکت ناوی پاور تکنولوژی، قابلیت فورجینگ پرههای کمپرسور توربین گازی ما طیفی از حدود ۲۰ میلیمتر تا بیش از ۴۰۰ میلیمتر را پوشش میدهد، با طول وتری تقریبی از ۱۵ میلیمتر تا ۲۰۰ میلیمتر که بستگی به پروفیل پره دارد. پرههایی که در این محدوده قرار میگیرند میتوانند با تلرانس ابعادی پروفیل هوایی ۰٫۱ تا ۱ میلیمتر تولید شوند — چرا که آیرودینامیک پرههای کمپرسور به انحراف از پروفیل حساس است. خطای ۰٫۵ میلیمتری در شعاع لبهٔ حمله برای یک پرهٔ بزرگ در مرحلهٔ اول بیاهمیت است، اما برای یک پرهٔ کوچک در مرحلهٔ آخر که طول وتر آن ممکن است تنها ۲۵ میلیمتر باشد، اهمیت زیادی دارد.
برای تیغههای بسیار کوچک — با بازهٔ کمتر از ۲۰ میلیمتر — فرآیند زدن (فورجینگ) قطعهٔ نیمهساخته را تولید میکند، اما دقت و تلرانسهای ماشینکاری نهایی به چالش اصلی هزینه و دقت تبدیل میشوند. این ابعاد بیشتر در توربینهای ریز یا کمپرسورهای تحقیقاتی تخصصی دیده میشوند تا در توربینهای گازی صنعتی بزرگ.
اندازهٔ سفارشی تیغه: عامل تعیینکنندهٔ مشخصات چیست؟
سوال مهمتر برای مهندسان تأمین، این نیست که محدودهٔ استاندارد کاتالوگ چیست — بلکه این است که آیا یک سازنده میتواند تیغهای با ابعاد دقیق ذکرشده در نقشهٔ شما را تولید کند. این تمایز — بین تولید در محدودهٔ استاندارد و تولید تیغه با اندازهٔ سفارشی — جایی است که توانایی تأمینکننده بیشترین اهمیت را دارد.
کار روی تیغههای با اندازهٔ سفارشی معمولاً در سه سناریوی زیر قرار میگیرد:
- جایگزینی برای مدل قدیمی توربین جایی که تولیدکنندهٔ اصلی (OEM) دیگر قطعه را عرضه نمیکند و هیچ نقشهٔ ابعادی در دسترس نیست. در این حالت، خود تیغهٔ موجود یا هندسهٔ دیسک توربین ورودی برای مهندسی معکوس قرار میگیرد.
- برنامههای بازسازی یا ارتقا جایی که هندسه حلقه فشردهکننده تغییر میکند و باید پروفیلهای جدیدی برای پرهها طراحی یا سازگانده شوند تا با مسیر جریان اصلاحشده انطباق داشته باشند.
- اجراي صلاحیت از چند منبع جایی که یک بهرهبردار میخواهد تأمینکننده جایگزینی را نسبت به استاندارد ابعادی تعریفشده در نقشه سازنده اصلی (OEM) صلاحیتسنجی کند؛ که این کار نیازمند تکرار دقیق ابعاد به جای تفسیر مهندسی است.
در هر سه مورد، نقطه شروع برای همکاری در زمینه اندازه سفارشی پره، نقشه مهندسی یا نمونه فیزیکی پره است. پشتیبانی مهندسی پیش از فروش ناوی پاور شامل بررسی نقشه و تأیید مشخصات قبل از ارائه پیشفاکتور است — زیرا یکی از رایجترین خطرات خرید در کارهای سفارشی پره، کشف عدم تطابق ابعادی بین نقشه و نصب واقعی توربین تنها پس از رسیدن قطعات به محل است.
پارامترهای ابعادی فراتر از طول گشادی و وتر
طول و عرض تیغه اصلیترین ابعاد هستند، اما مشخصات کامل اندازهٔ تیغه برای فشردهکنندهٔ توربین گازی شامل چند پارامتر اضافی است که باید در طول تولید بهطور دقیق کنترل شوند:
- ابعاد نمای ریشه — هندسهٔ اتصال نوع «درختانه» یا «متهای» باید دقیقاً با شیار دیسک توربین همخوانی داشته باشد؛ حتی انحراف جزئی در ابعاد ممکن است نصب صحیح را ممکن نسازد یا تمرکز تنشهای محلی ایجاد کند.
- توزیع ضخامت پروفیل هوایی — بیشترین ضخامت و مکان آن در جهت طولی تیغه، بر سفتی و بارهای آیرودینامیکی تأثیر میگذارند؛ این پارامتر معمولاً در دادههای مقطع پروفیل هوایی ثبت میشود نه بهصورت یک عدد منفرد «ضخامت».
- زاویهٔ پیچش و زاویهٔ تنظیم — تیغه یک صفحهٔ تخت نیست؛ بلکه در امتداد طولش پیچیده شده تا با گرادیان سرعت شعاعی سازگار باشد و این پیچش باید در تمام قطعات تولیدی بهطور یکنواخت تکرار شود.
- وزن و تعادل — تعادلگیری روتور نیازمند آن است که وزن پرهها در یک مجموعه، درون محدودههای تحمل تعریفشده همخوانی داشته باشند؛ بنابراین کنترل ابعاد در کاربردهای چرخشی با سرعت بالا، جدا از کنترل جرم نیست.
پرهای که در طول و عرض آن اندازهگیری صحیح انجام شده اما در پروفیل ریشه یا پیچش ایرفویل انحراف دارد، پرهای با ابعاد صحیح نیست — بلکه ناهماهنگی ابعادی است که منجر به مشکلات در نصب یا عملکرد میشود. بنابراین، بررسی تمام پارامترهای ابعادی بهصورت یک سیستم یکپارچه — نه صرفاً ابعاد اصلی طول و عرض — رویکرد مناسبی است وقتی که سفارش پره کمپرسور را مشخص یا اعتبارسنجی میکنید.
چه چیزهایی را باید هنگام درخواست ارزیابی محدوده ابعادی همراه داشت
اگر قصد ارزیابی توانایی تأمینکننده در تولید پرهها برای فشردهکننده توربین گازی خاص شما را دارید، کارآمدترین روش ارسال مستقیم نقشه ابعادی یا نمونه پره است، نه اینکه تنها درخواست محدوده توانایی کلی را بدهید. سازندهای که برای تعیین انطباق باید از اصول اولیه شروع کند، در نهایت همین اطلاعات را درخواست خواهد کرد — یعنی نقشه، مدل توربین، شماره مرحله و تعداد مورد نیاز همراه با بازه زمانی تحویل.
برای بازسازی فشردهکننده در پروژههایی که نقشهها ممکن است ناقص باشند یا بر اساس اندازهگیری قطعات ساییدهشده تهیه شدهاند، گزارش بازرسی پیش از تولید و گزارش اولین قطعه تولیدی که با معیارهای پذیرش ابعادی شما همسو باشد، از صرفاً ارائه بیانیه توانایی مفیدتر خواهد بود. مشخص کردن روشی که برای تأیید انطباق ابعادی به کار میبرید — مانند اندازهگیری هماهنگشده، اسکن نوری یا بازرسی عبوری در محل تولید — باید از ابتدا بخشی از گفتوگوی تعیین ابعاد باشد.
خلاصه
تیغههای فشردهکننده توربین گاز در بازهای گسترده از ابعاد قرار دارند: از تیغههای کوچک مرحله پایانی با طول گشودگی کمتر از ۳۰ میلیمتر در توربینهای مشتقشده از هواپیما تا تیغههای بزرگ مرحله اول با طول گشودگی بیش از ۳۰۰ میلیمتر در توربینهای تولید انرژی در مقیاس بزرگ. طول وتر، نسبت ابعاد، هندسه ریشه و پیچش نمایه نیز بهاندازه طول گشودگی در مشخصات کامل ابعادی اهمیت دارند. تولیدکنندگان نورد دقیق میتوانند در این بازه عمل کنند، بهشرط آنکه مشخصات مبتنی بر نقشه روشن باشد و محدودیتهای دقت ابعادی تعیین شده باشند. برای درخواستهای سفارشی ابعاد تیغه — از جمله تیغههای قدیمی بازسازیشده از طریق مهندسی معکوس و هندسههای نصب مجدد — نقشه فنی یا نمونه فیزیکی نقطه شروع مناسبی برای بحث معنادار درباره ابعاد است.
برای بحث درباره ابعاد خاص تیغههای فشردهکننده شما و دریافت ارزیابی امکانپذیری تولید، با تیم مهندسی فناوری ناوی تماس بگیرید از طریق وبسایت ما در compressorblade.com .