 EN

Minkä kokoisia siipiä voidaan valmistaa kaasuturbiinin puristimeen?
Jos hankit korvaus siipiä tai suunnittelet puristimen uusimista , yksi ensimmäisistä kysymyksistä, jonka esität valmistajalle, on yksinkertaisesti: kuinka suuria niitä voidaan tehdä ja kuinka pieniä? Vastaus ei ole yksinkertainen luku. Kaasuturbiinin puristimen siiven koko vaihtelee puristinvaiheiden välillä, turbiinin teholuokkien välillä ja sovellustyyppien välillä. Dimensioiden ymmärtäminen auttaa sinua käymään oikeanlaisen keskustelun toimittajan kanssa – ja välttämään epäyhtenevät tekniset vaatimukset jo ennen tilauksen tekemistä.
Tässä artikkelissa hyödynnämme Navi Power Technologyn muovausvalmistuskokemusta käydäksemme läpi siiven kokoa määrittelevät mitalliset parametrit, tyypilliset vaihteluvälit teollisuuden kaasuturbiineissa sekä sen, mitä tarkkuusmuovaukseen erikoistunut valmistaja voi todellisuudessa tuottaa asiakkaiden mukautettujen siiven koko-vaatimusten perusteella.
Miksi siiven koko vaihtelee niin paljon yhden puristimen sisällä
Kaasuturbiinin puristin ei käytä yhtä yhtenäistä siiven kokoa koko pituudeltaan. Koska puristus tapahtuu vaiheittain useissa vaiheissa – tyypillisesti 9–17 vaihetta suuressa teollisessa turbiinissa – ilmarenkaan halkaisija pienenee tulopuolelta lähtöpuolelle. Kun renkaan halkaisija pienenee, jokainen seuraava vaihe käyttää lyhyempiä siipiä. Suuren sähköntuotantoturbiinin ensimmäisen vaiheen puristinsivellä voi olla jänne, joka on neljä–kuusi kertaa pidempi kuin saman koneen viimeisen puristinvaiheen siiven jänne.
Suurilla sähköntuotantoturbiineilla, jotka toimivat painesuhteissa 18:1–20:1, ensimmäisen ja viimeisen puristinvaiheen jänne-ero voi olla niin merkittävä, että kaksi siipeä näyttävät lähes täysin erilaisilta – vaikka niiden on täytettävä yhtä tiukat mitalliset toleranssit varmistaakseen aerodynaamisen eheyden jokaisessa vaiheessa.
Tyypilliset mitoitusalueet: jänne, kärkiväli ja suhteellinen jänne
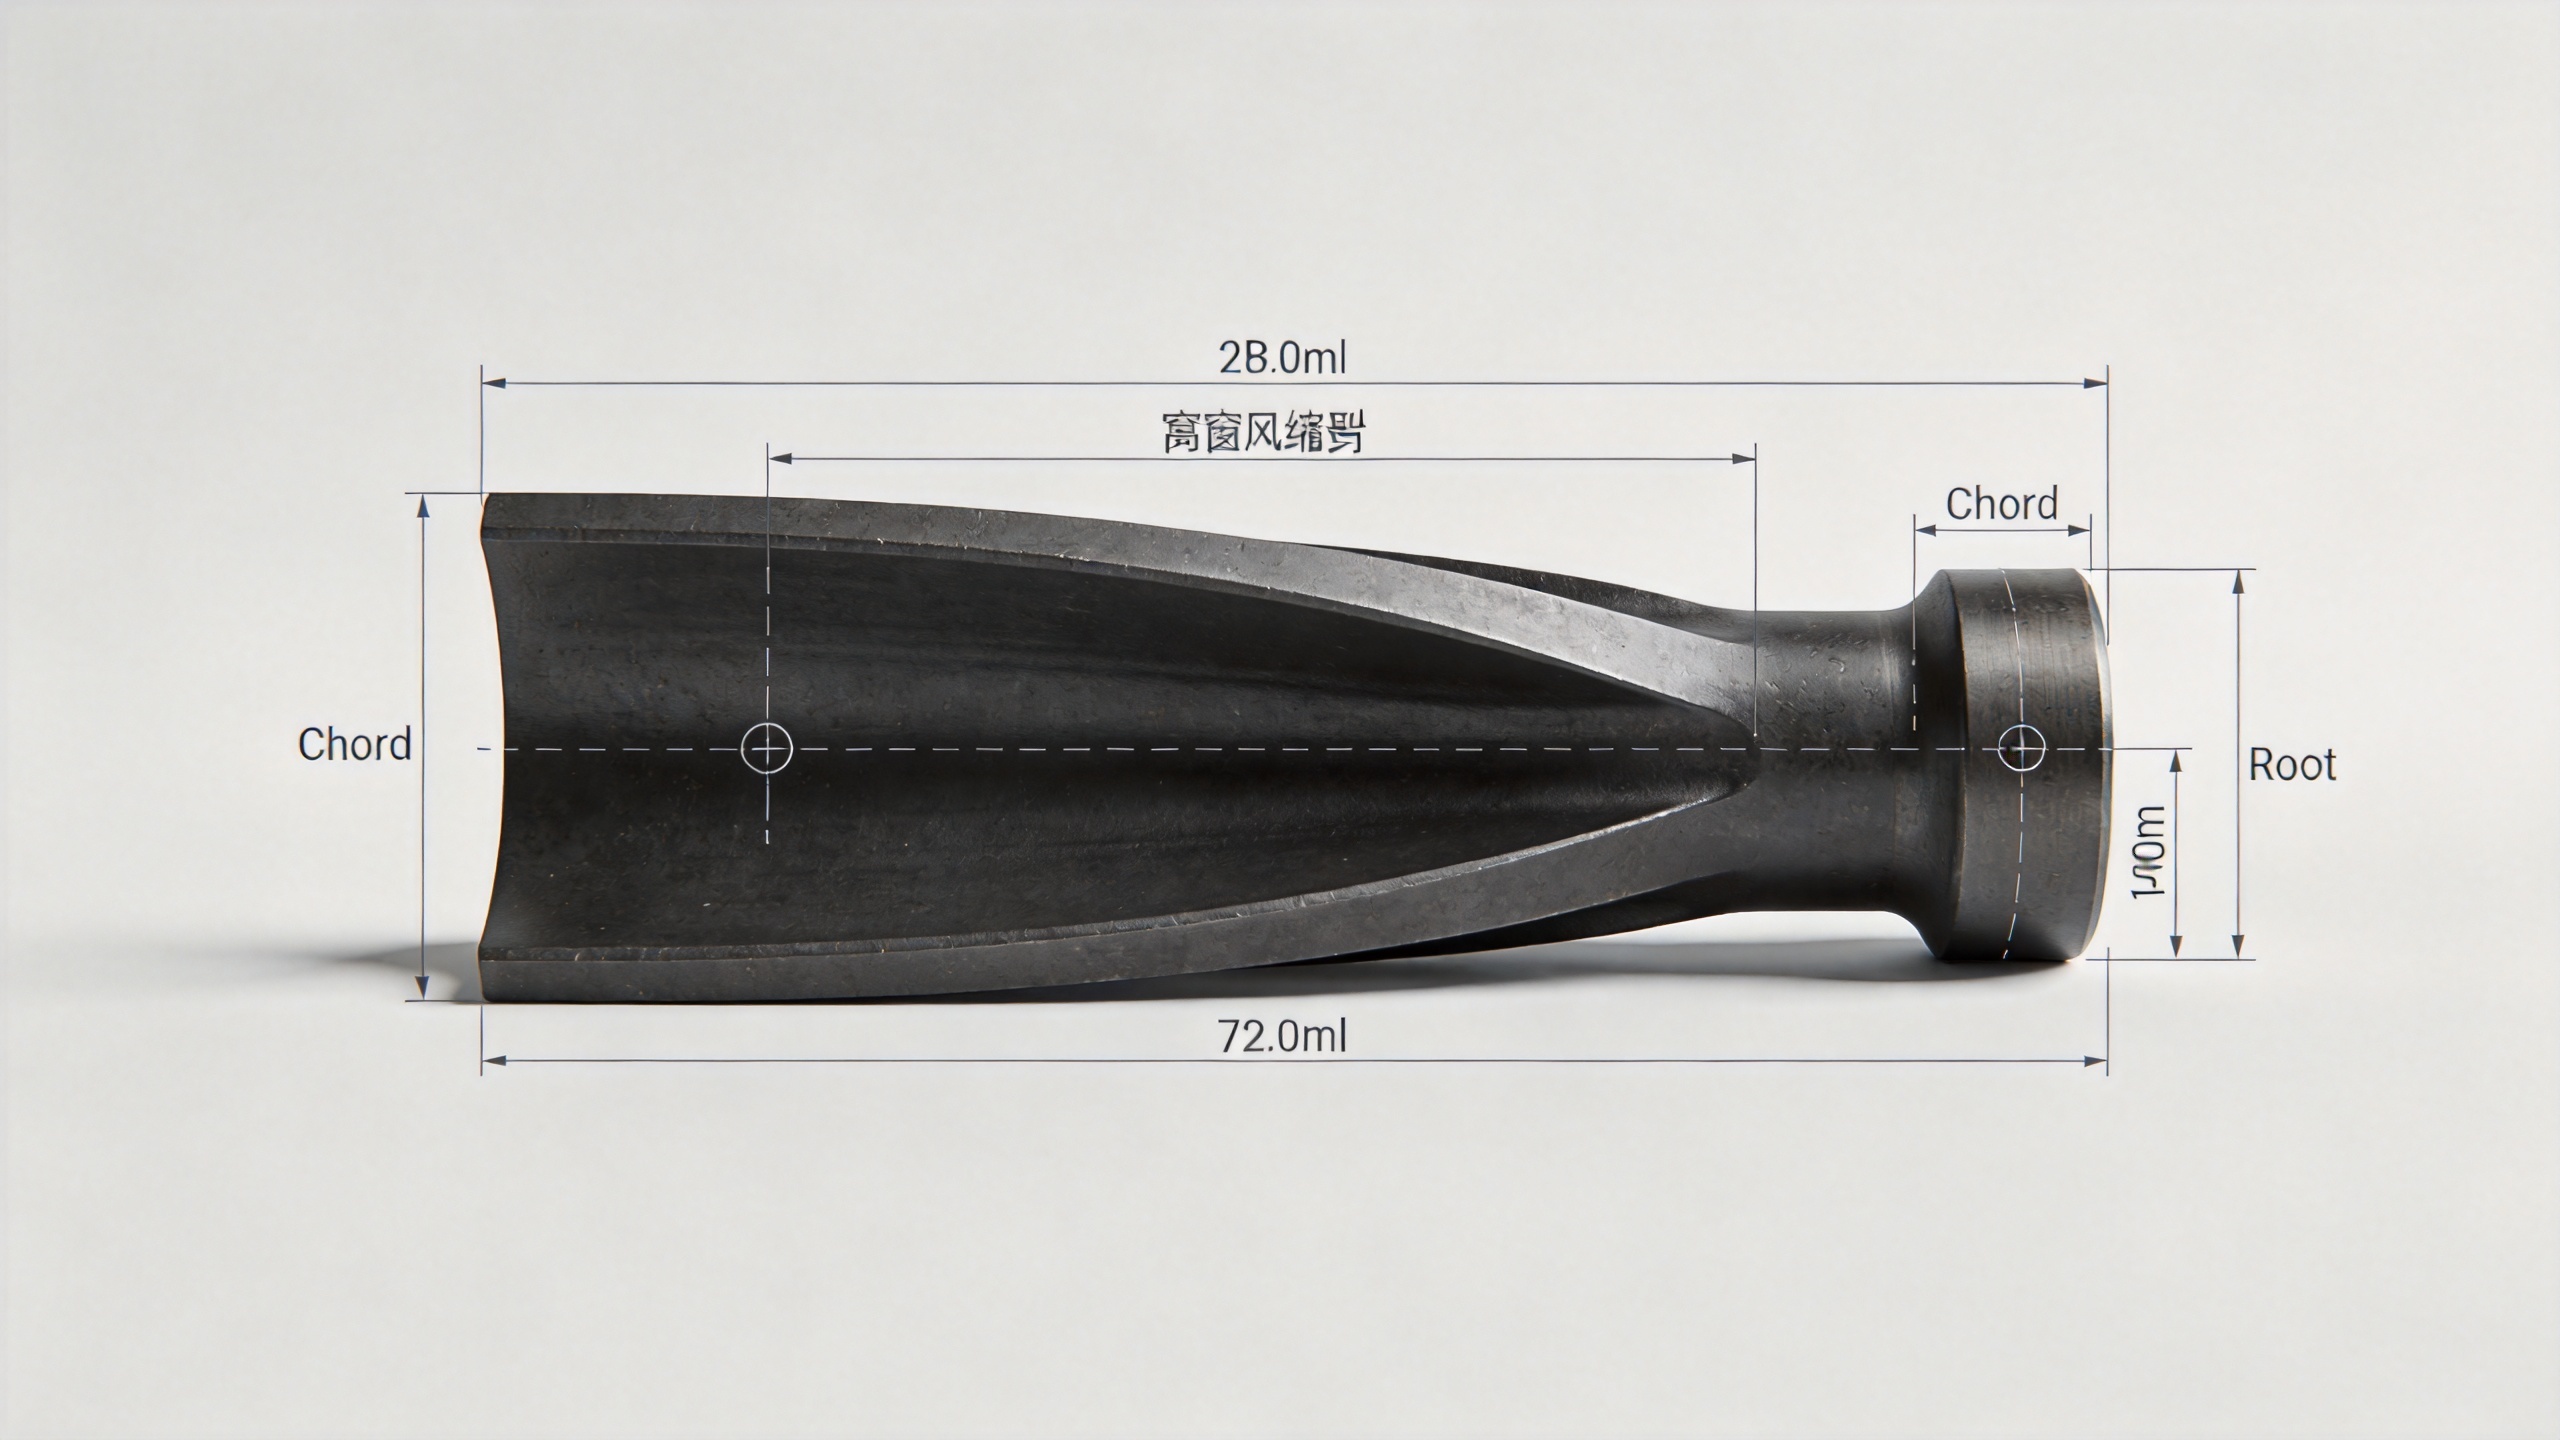
Kun ostajat kysyvät siiven kokoa, he tarkoittavat yleensä yhtä seuraavista kolmesta päämitasta: siivenpituus (pituus juuresta kärkeen), säteen pituus (ilmansiiven leveys etureunasta takareunaan) ja kuvasuhde (jänne jaettuna kärkivälillä). Kaikki nämä vaihtelevat huomattavasti riippuen turbiinimallista ja vaiheen sijainnista.
| Parametri | Pieni teollisuus-/ilmailuperäinen | Keskikokoinen teollisuusturbiini | Suuri sähköntuotantoturbiini |
|---|---|---|---|
| Siiven jänne (ensimmäinen vaihe) | 30–80 mm | 80–160 mm | 160–350 mm |
| Siiven leveys (viimeinen vaihe) | 10–30 mm | 25–60 mm | 40–100 mm |
| Siiven korkeus (tyyppialue) | 20–60 mm | 40–100 mm | 60–180 mm |
| Suhteellinen leveys (leveys/korkeus) | 1.5–3.5 | 1.6–3.0 | 1.6–2.5 |
Nämä ovat ohjeellisia alueita, eivät tiukkoja rajoja. Todelliset mitat riippuvat turbiinin mallista, OEM-suunnittelun eritelmistä ja siitä, onko kyseessä alkuperäinen vai uudistettu terästoiminta. Teollisuuden kaasuturbiinien terästen suunnittelussa on historiallisesti käytetty suunnilleen 1,6-2,1 asteen suhteita keskisuurille ja suurille koneille, kun taas tutkimus- ja lentokone-moottoreiden kompressorit ovat osoittaneet suhteita tämän ikkunan ulkopuolella, jotka joskus lähestyvät 4:1 korkean asteen suhteessa
Käytännölliset alhaiset ja ylärajat, joita se voi tuottaa
Muovauksen tuotannon näkökulmasta terävien siipien kokoalue on rajattu kaikkiin käytännöllisiin rajoituksiin: tarkkaa muovausprosessia voidaan luotettavasti käyttää vain tietyllä pienimmällä piirrekoon suuruisella alueella, ja tietyn tehtaan muottien kokoa ja puristimen kapasiteettia on myös rajoitettu.
Navi Power Technologylla meidän muovauskyky kompressoriteräville kattaa leveysalueen noin 20 mm–yli 400 mm , jossa siipien jänteen pituus vaihtelee noin 15 mm:stä 200 mm:iin riippuen siiven profiilista. Tällä alueella olevat siivet voidaan valmistaa ilmanmuotoisen osan mittojen tarkkuudella 0,1–1 mm — mikä on merkityksellistä, koska kompressorisiipien aerodynamiikka on herkkä profiilipoikkeamille. 0,5 mm:n virhe siiven etureunan säteessä ei ole merkityksellinen suuressa ensimmäisen vaiheen siivessä, mutta se on merkittävä pienessä viimeisessä vaiheessa olevassa siivessä, jonka jänteen pituus voi olla vain 25 mm.
Erittäin pienille siiville — joiden jänneväli on alle 20 mm — muovauksesta saadaan puolivalmis kappale, mutta lopputarkkuuskoneistuksen toleranssit muodostavat merkittävimmän kustannus- ja tarkkuushaasteen. Tällaisia kokoja käytetään yleisemmin mikroturbiineissa tai erityisissä tutkimuskompresseoreissa kuin suurissa teollisuusturbiineissa.
Mukautettu siiven koko: Mitä määrittelee vaatimukset
Ostotoiminnan insinöörien kannalta tärkein kysymys ei ole, mikä on standardikatalogin kokoalue — vaan voiko valmistaja tuottaa tietyn siiven täsmälleen piirustuksessanne ilmoitetuilla mitoilla. Tämä ero — standardikokoisten tuotteiden ja mukautettujen siipien tuotannon välillä — on juuri se kohta, jossa toimittajan kykyä arvioidaan tärkeimmässä määrin.
Mukautettujen siipien tuotanto kuuluu tyypillisesti kolmeen skenaarioon:
- Vanhentuneen turbiinimallin varaosana jolloin alkuperäinen OEM ei enää toimita osaa, eikä mittoja sisältävää piirustusta ole saatavilla. Tässä tapauksessa olemassa oleva siipi tai turbiinilevyn geometria toimii käänteisen suunnittelun lähtötietona.
- Rakennemuutos- tai päivitysohjelmissa jossa puristimen renkaan geometriaa muutetaan, ja uudet siipiprofiilit on suunniteltava tai sopeutettava muokattuun virtauspolkuun.
- Monilähteinen kvalifiointi jossa käyttäjä haluaa kvalifioida vaihtoehtoisen toimittajan OEM:n piirustuksessa määriteltyyn mittatoleranssiin, mikä edellyttää tarkkaa mittatason kopioimista eikä insinöörimäistä tulkintaa.
Kaikissa kolmessa tapauksessa räätälöidyn siiven koon määrittelyn lähtökohtana on insinööripitäinen piirustus tai fyysinen siipiesimerkki. Navi Powerin myyntiedustavan insinöörin tuen piiriin kuuluu piirustusten tarkastus ja vaatimusten vahvistaminen ennen tarjouksen laatimista – koska yksi yleisimmistä hankintariskeistä räätälöityjen siipien osalta on mittavirheen havaitseminen vasta sitten, kun osat saapuvat kohteeseen ja piirustuksen ja todellisen turbiinin asennuksen välillä ilmenee ero.
Mittaparametrit, jotka ylittävät jännevälin ja jänteen
Jänneväli ja siipiprofiilin jänteen pituus ovat tärkeimmät mitat, mutta täydellinen siiven kokoerittely kaasuturbiinin puristimessa sisältää useita muita parametrejä, joiden on oltava tarkasti hallittavissa koko tuotantoprosessin ajan:
- Juuren profiilimitat — puukko- tai kiilamuotoisen kiinnityksen geometrian on täsmättävä turbiinilevyn uraan täysin; pienikin mitallispoikkeama voi estää oikean asennuksen tai aiheuttaa paikallisia jännityskeskitymiä.
- Siipiprofiilin paksuusjakauma — suurin paksuus ja sen sijainti jänteen suunnassa vaikuttavat jäykkyyteen ja aerodynaamiseen kuormitukseen; tätä ilmoitetaan yleensä siipiprofiilin osadataana eikä yhtenä "paksuus"-lukuna.
- Kiertymiskulma ja asennuskulma — siipi ei ole tasainen levy; se on kiertynyt jännevälin suunnassa huomioidakseen säteittäisen nopeusgradientin, ja tätä kiertymistä on toistettava yhdenmukaisesti koko tuotannossa.
- Paino ja tasapaino — roottorin tasapainottaminen edellyttää, että yhden kokoonpanon siipien painot ovat sopivassa toleranssialueessa toisiinsa nähden, mikä tarkoittaa, että koon hallinta on erottamaton massan hallinnasta korkean nopeuden pyörivissä sovelluksissa.
Siipi, joka on oikean mittainen jännityksen ja säteen suhteen, mutta poikkeaa juuriprofiililtaan tai ilmavirtauskierteeltään, ei ole oikeanmittainen siipi — se on mitallisesti epäkunnollinen komponentti, joka aiheuttaa asennus- tai suorituskykyongelmia. Kaikkien mitallisten parametrien tarkastelu kokonaisuutena — ei ainoastaan jännityksen ja säteen päämittoja — on siksi oikea lähestymistapa kompressorisiipien tilauksen määrittelyssä tai validoinnissa.
Mitä ottaa mukaan, kun pyytää kokoalueen arviointia
Jos arvioitte, kykeneekö toimittaja valmistamaan turbiinikompressorinne erityisiä siipiä, tehokkain lähestymistapa on jakaa suoraan mittapiirros tai siipinäyte eikä pyytää yleistä tuotantokykyä. Valmistaja, joka joutuu määrittämään soveltuvuuden perusperiaatteista lähtien, kysyy lopulta samat tiedot — piirroksen, turbiinimallin, vaiheen numeron sekä vaaditun määrän ja toimitusaikataulun.
Käytettäväksi puristimen uusimista projekteissa, joissa piirrokset saattavat olla puutteellisia tai perustuvat kuluneiden osien mittauksiin, yksityiskohtainen esivalmistustarkastus ja ensimmäisen tuotteen raportti, joka vastaa mittahyväksyntäkriteerejänne, on hyödyllisempi toimitus kuin pelkkä tuotantokykyä kuvaava lausunto. Mittausten noudattamisen varmistamisen menetelmän – koordinaattimittaus, optinen skannaus tai läpivirtaustarkastus valmistuspaikalla – määrittely tulisi ottaa mukaan kokoa koskevaan keskusteluun heti alusta lähtien.
Yhteenveto
Kaasuturbiinien puristimen siivet kattavat laajan mitallisen alueen: pienistä viimeisistä siivistä, joiden jänne on alle 30 mm ilmasta johdettuissa turbiineissa, suuriin ensimmäisen vaiheen siiviin, joiden jänne ylittää 300 mm teollisuuskäyttöön tarkoitetuissa sähköntuotantoturbiineissa. Jännepituudet, korkeus-suhteet, juurigeometria ja profiilin kiertokulma ovat yhtä tärkeitä kuin jänne kokonaismittaspecifikaation osana. Tarkkuusmuovauksen valmistajat voivat toimia tällä alueella, kunhan piirustuspohjainen specifikaatio on selkeä ja mitalliset toleranssivaatimukset on määritelty. Erityisten siipien kokoja koskevissa kyselyissä – mukaan lukien takaisin suunnitellut vanhat siivet ja uudelleenkäyttöön tarkoitetut geometriat – tekninen piirustus tai fyysinen näyte on oikea lähtökohta merkitykselliselle kokoakeskustelulle.
Keskustellaksesi erityisistä puristimen siipien mitoista ja saadaksesi tuotannon toteuttamismahdollisuuden arvioinnin, ota yhteyttä Navi Power Technologyn insinööritiimiin verkkosivuiltamme osoitteessa compressorblade.com .