 EN

Quelles sont les dimensions des aubes pouvant être produites pour un compresseur de turbine à gaz ?
Si vous recherchez des pales de remplacement ou envisagez un rétrofit de compresseur , l’une des premières questions que vous posez à un fabricant est simple : quelle est la taille maximale et minimale qu’ils peuvent produire ? La réponse est plus nuancée qu’un simple chiffre. La taille des pales dans un compresseur à turbine à gaz varie selon les étages du compresseur, les classes de puissance des turbines et les types d’applications. Comprendre cet éventail dimensionnel vous aide à engager la bonne discussion avec votre fournisseur — et à éviter des spécifications incompatibles avant de finaliser une commande d’achat.
Cet article s’appuie sur notre expérience de production par forgeage chez Navi Power Technology pour examiner les paramètres dimensionnels qui définissent la taille des pales, les plages typiques observées sur les turbines à gaz industrielles, ainsi que les limites réelles de fabrication par forgeage de précision lorsque les clients formulent des exigences personnalisées en matière de taille de pales.
Pourquoi la taille des pales varie-t-elle autant au sein d’un même compresseur
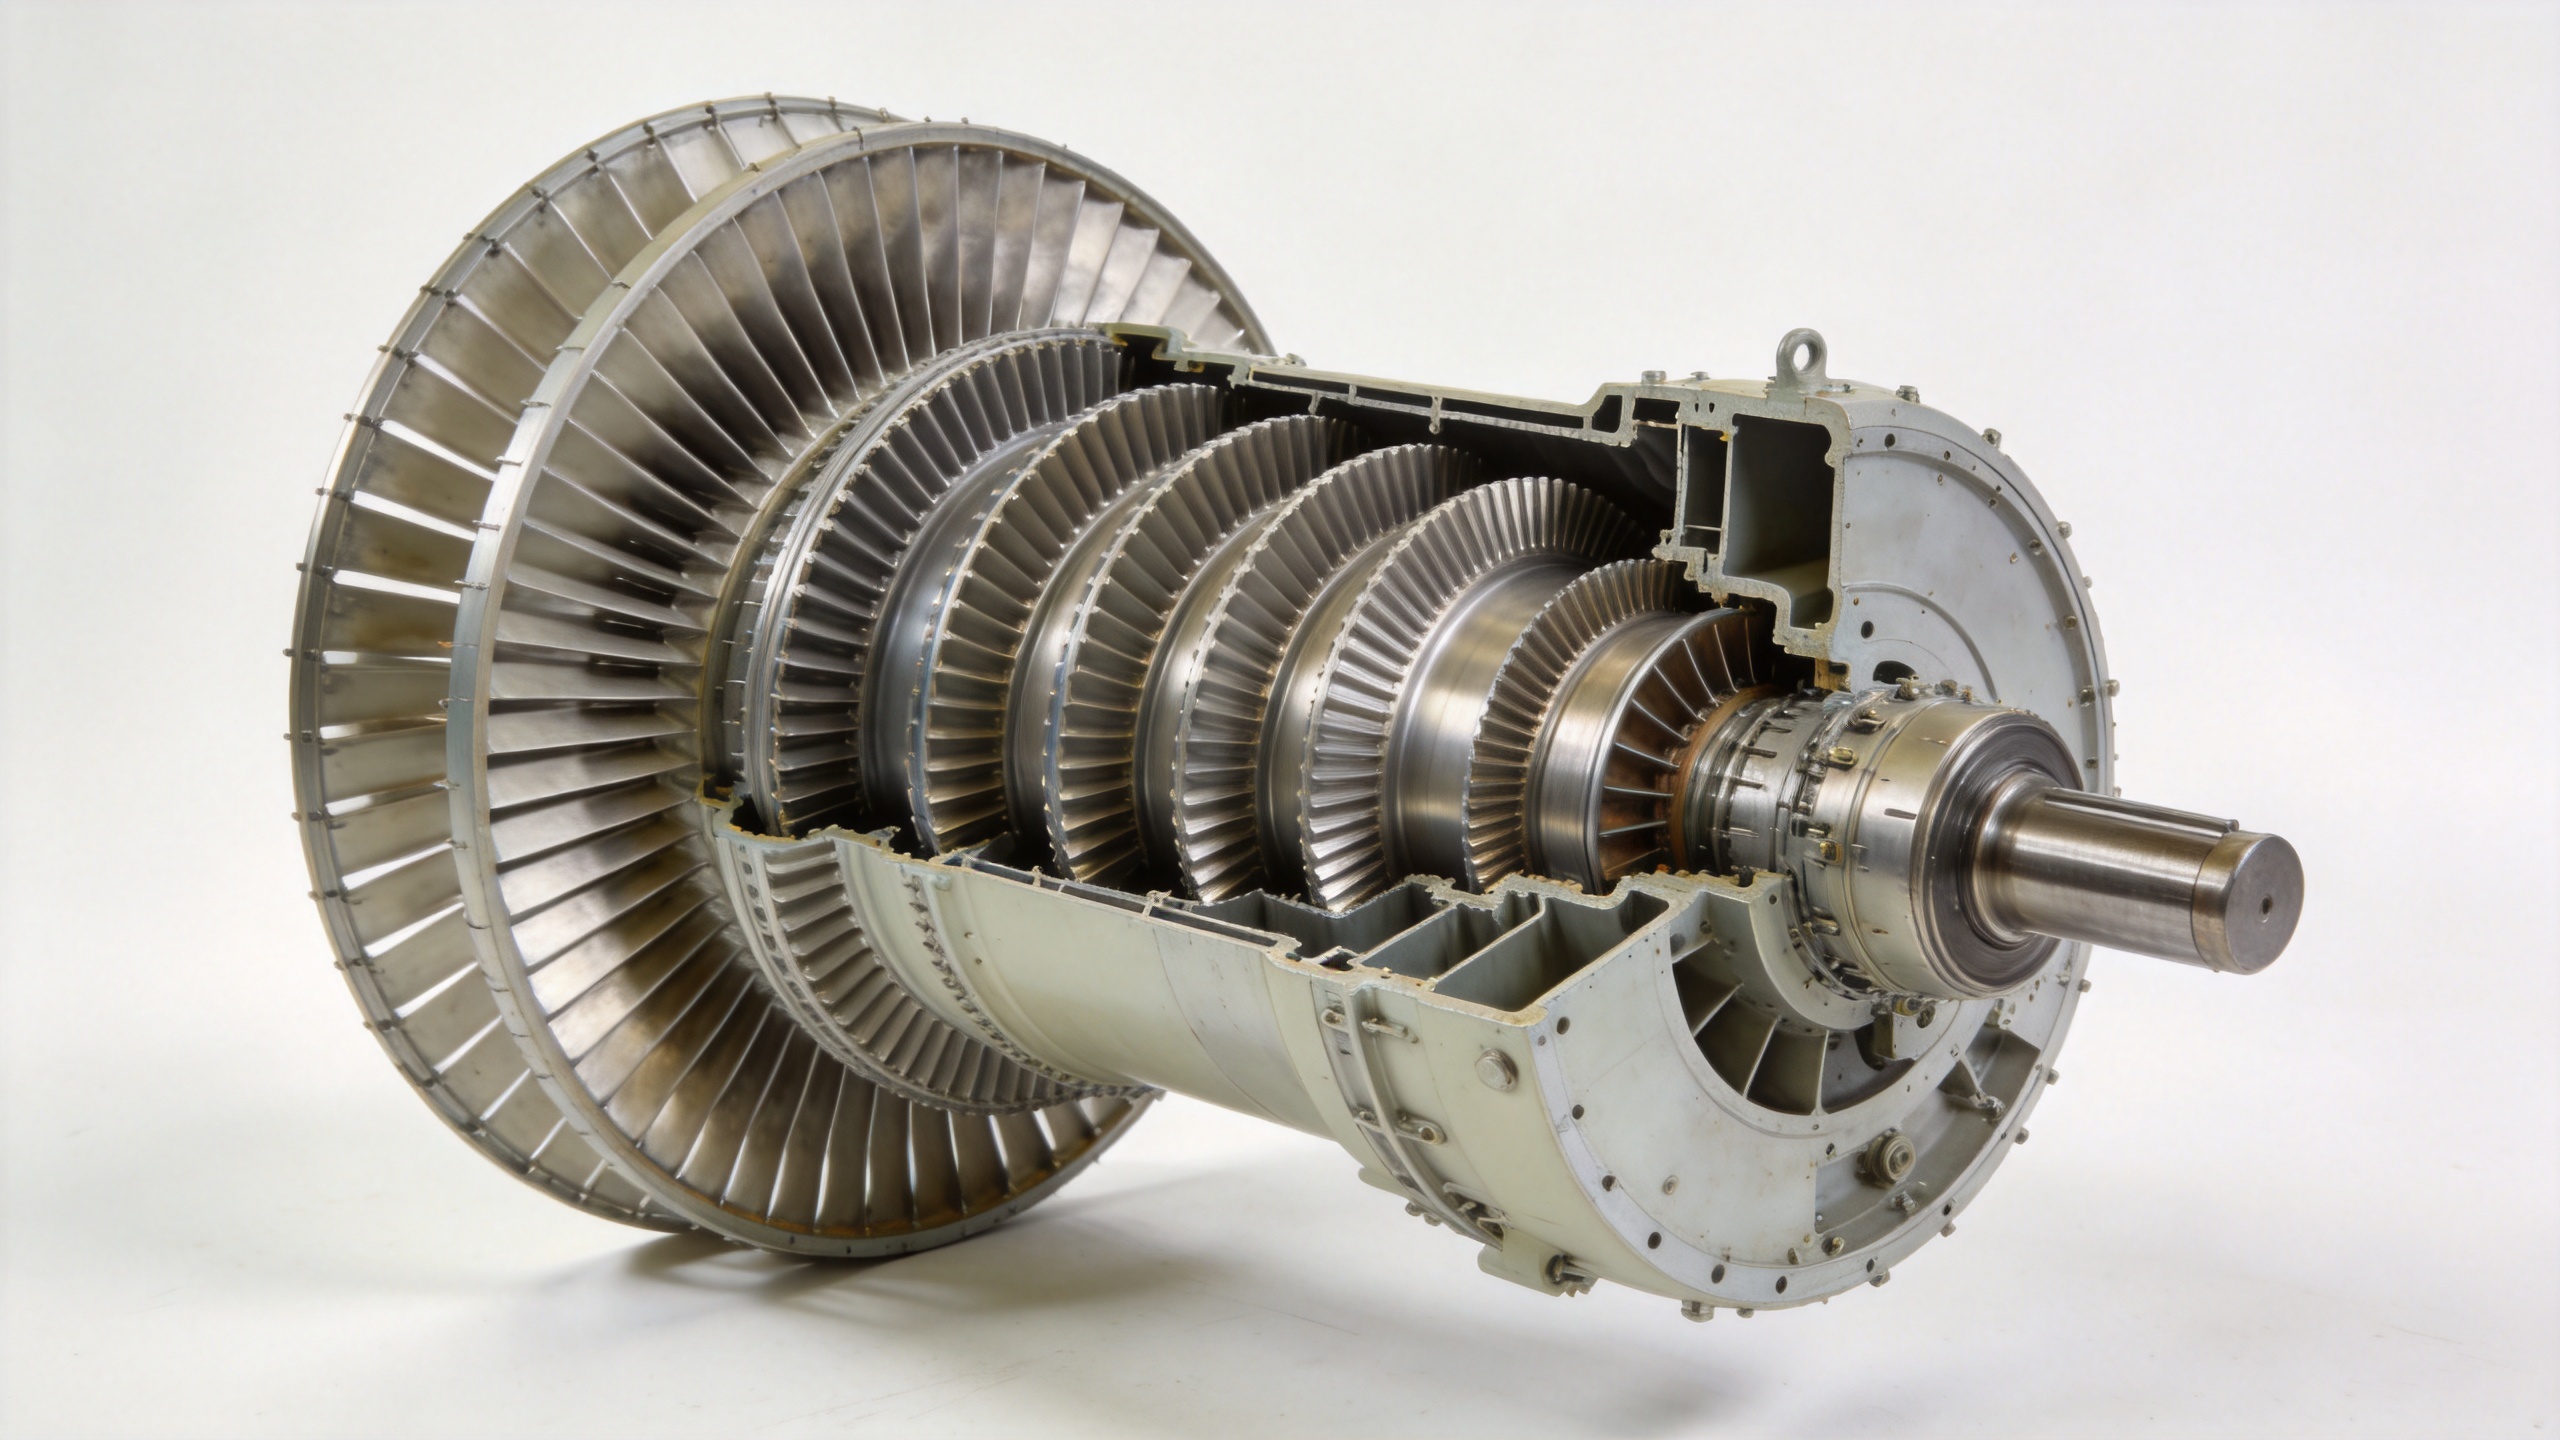
Un compresseur de turbine à gaz n’utilise pas une taille uniforme d’aube sur l’ensemble de son étage. Comme la compression s’effectue progressivement sur plusieurs étages — généralement entre 9 et 17 étages dans une grande turbine industrielle — la section annulaire du flux d’air se rétrécit depuis l’entrée jusqu’à la sortie. À mesure que cette section diminue, chaque étage successif emploie des aubes plus courtes. L’envergure d’une aube du premier étage d’un compresseur de turbine à gaz destinée à la production d’électricité peut atteindre quatre à six fois celle d’une aube du dernier étage du même équipement.
Pour les grandes turbines à gaz destinées à la production d’électricité et fonctionnant à des rapports de pression compris entre 18:1 et 20:1, la différence d’envergure entre le premier et le dernier étage du compresseur peut être si importante que ces deux aubes semblent presque sans lien ; pourtant, elles doivent toutes deux respecter des tolérances dimensionnelles tout aussi strictes afin de préserver l’intégrité aérodynamique à chaque étage.
Plages dimensionnelles typiques : envergure, corde et allongement
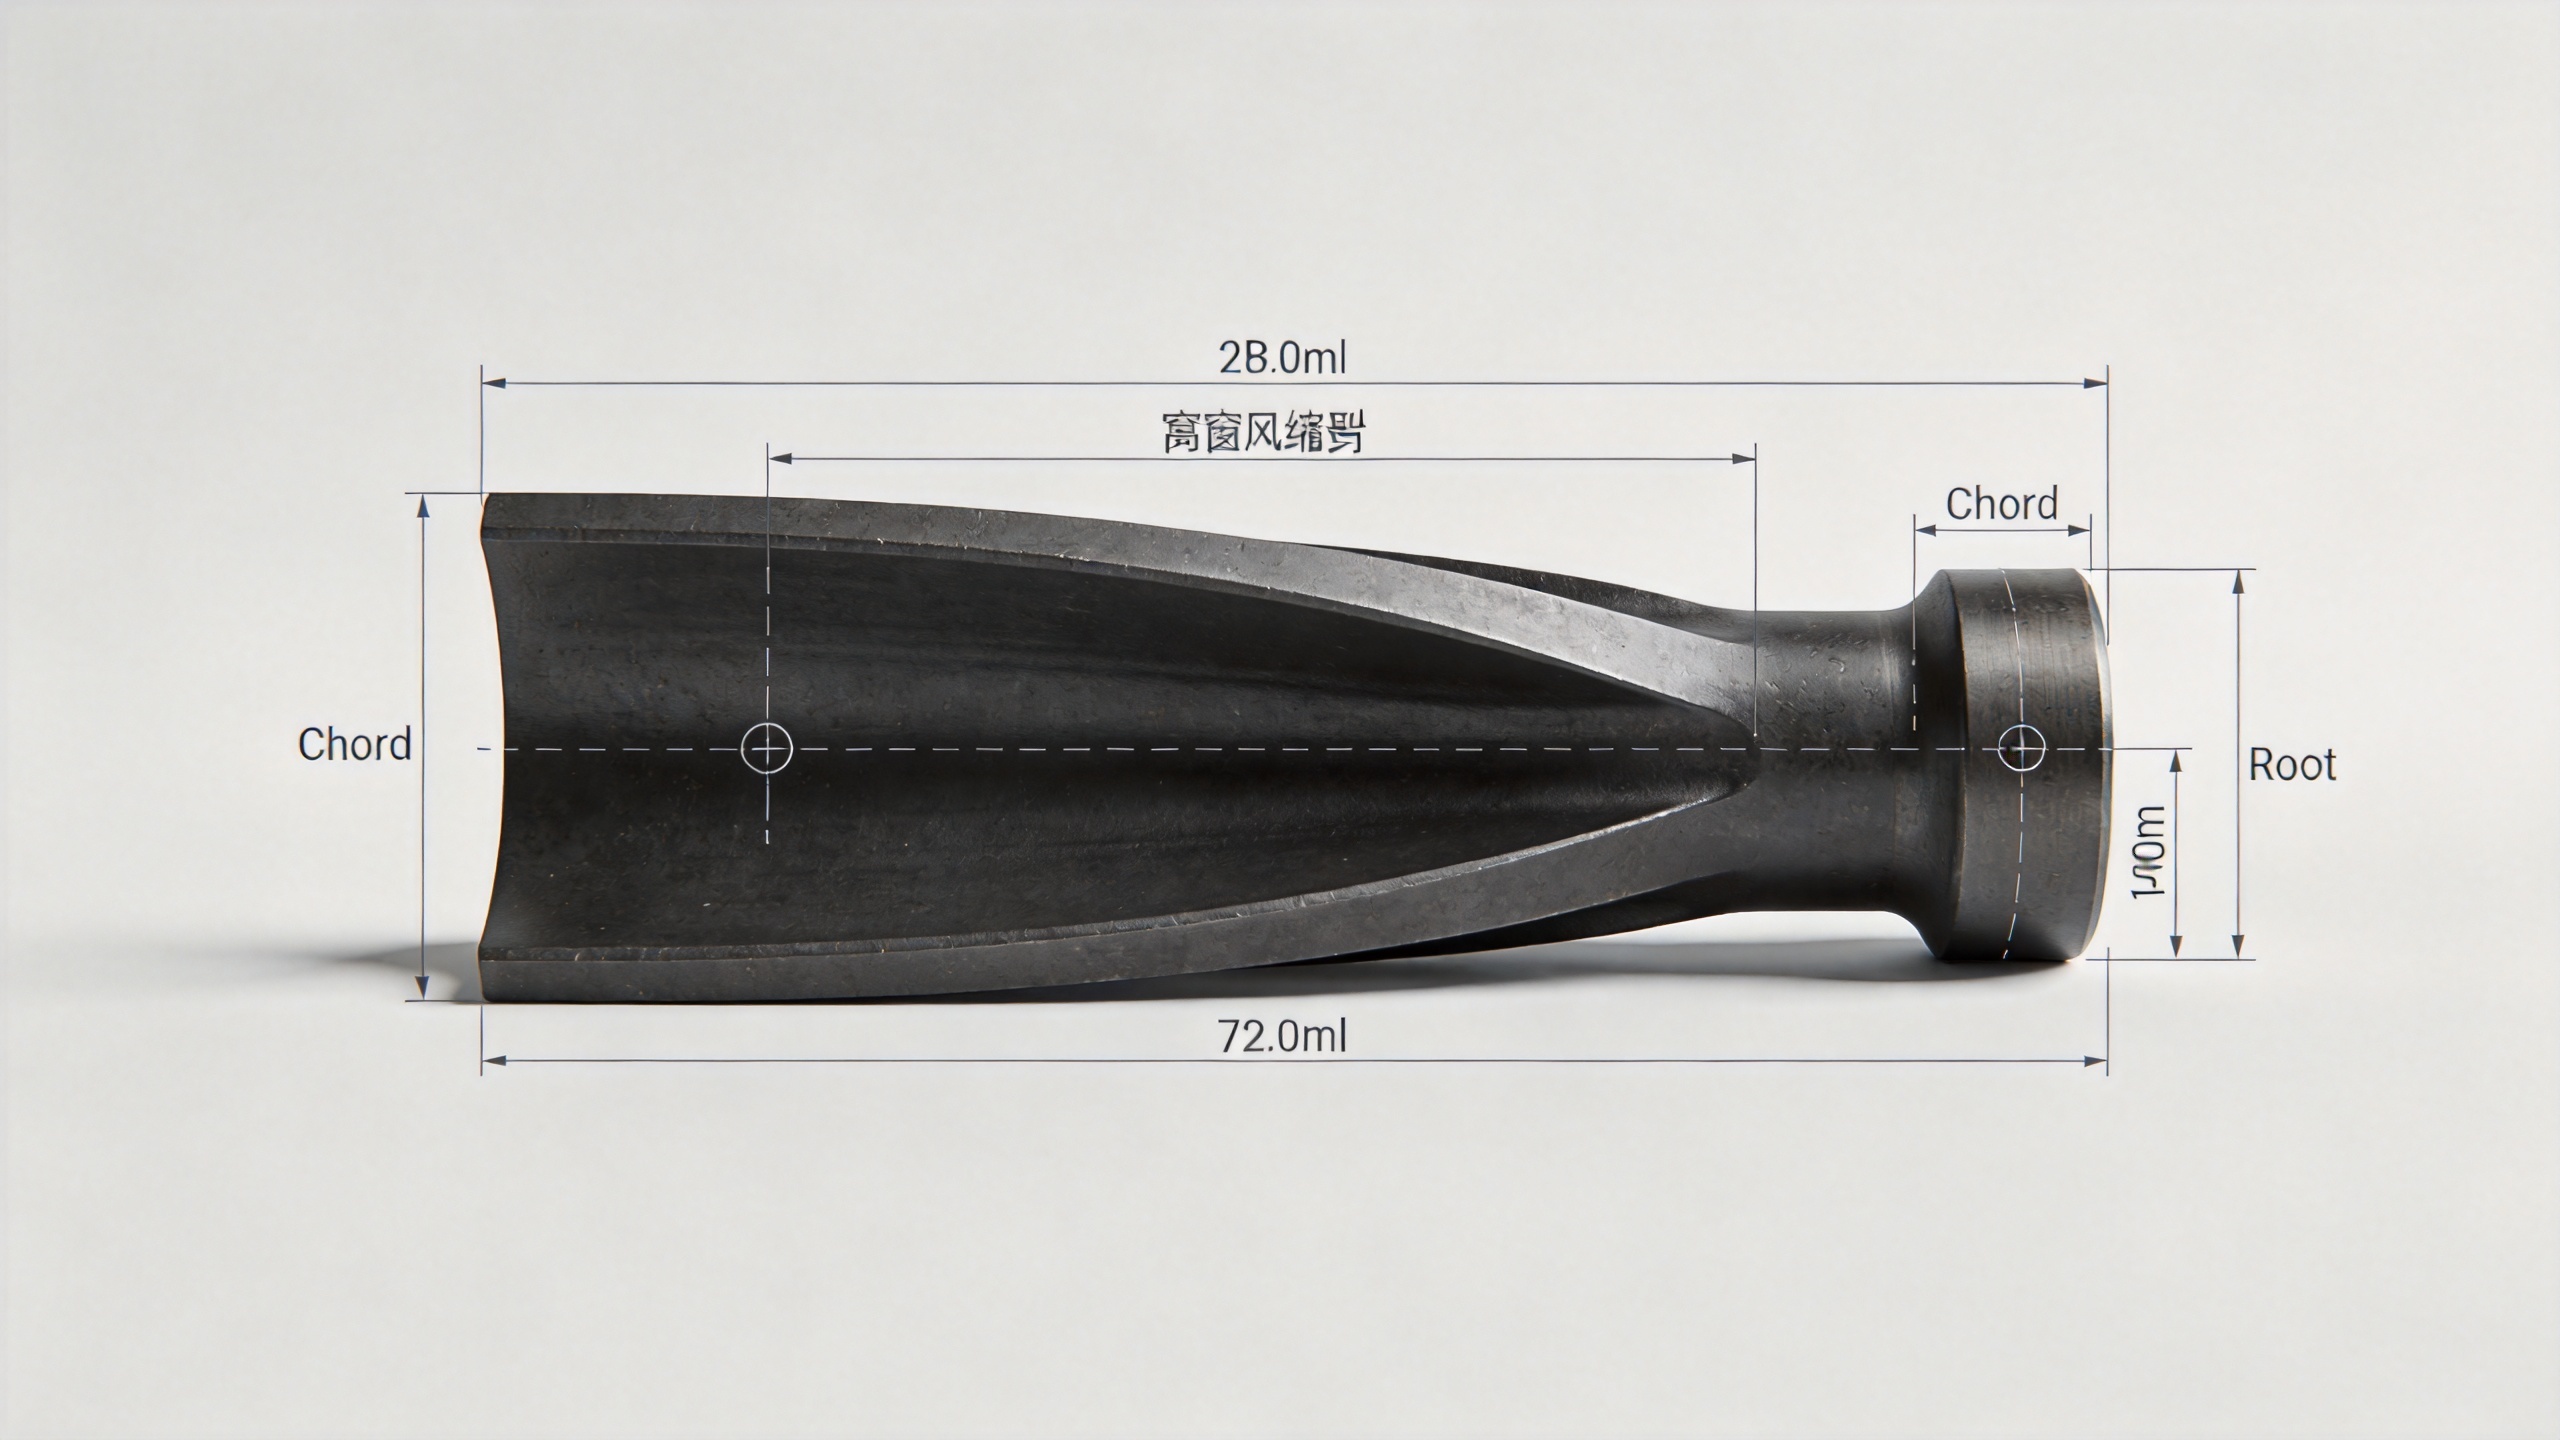
Lorsque les acheteurs s’interrogent sur la taille des aubes, ils font généralement référence à l’une des trois dimensions principales : portée de la pale (longueur de la racine à l’extrémité) longueur de corde (largeur du profil aérodynamique, de l’intrados à l’extrados) rapport d’aspect (envergure divisée par la corde). Chacune de ces dimensions varie considérablement selon le modèle de turbine et la position de l’étage.
| Paramètre | Turbine industrielle petite / dérivée aéronautique | Turbine industrielle de taille moyenne | Turbine de grande puissance |
|---|---|---|---|
| Envergure de l’aube (premier étage) | 30–80 mm | 80–160 mm | 160–350 mm |
| Envergure de la pale (dernier étage) | 10–30 mm | 25–60 mm | 40–100 mm |
| Longueur de corde (plage typique) | 20–60 mm | 40–100 mm | 60–180 mm |
| Allongement (envergure/corde) | 1.5–3.5 | 1.6–3.0 | 1.6–2.5 |
Il s’agit de plages indicatives, non de limites strictes. Les dimensions réelles dépendent du modèle de turbine, des spécifications techniques définies par le constructeur d’origine (OEM) et du fait que la géométrie des aubes soit d’origine ou destinée à une rétrofit. Historiquement, les conceptions d’aubes pour turbines à gaz industrielles ont utilisé des rapports d’allongement compris approximativement entre 1,6 et 2,1 pour les machines moyennes à grandes, tandis que les compresseurs à échelle de recherche ou destinés aux moteurs aéronautiques ont démontré des rapports en dehors de cette fourchette — parfois proches de 4:1 dans les conceptions à fort allongement ou inférieurs à 1,5 dans les configurations à corde large et faible allongement, conçues pour améliorer la marge anti-pompage.
Les limites pratiques inférieure et supérieure de ce qu’un fabricant de pièces forgées est capable de produire
Du point de vue de la production de forgeage, la gamme de tailles de lames est limitée par deux contraintes pratiques: la taille minimale des caractéristiques qu'un procédé de forgeage de précision peut respecter de manière fiable et la capacité maximale d'enveloppe et de presse qu'une installation donnée peut acc
Chez Navi Power Technology, notre capacité de forgeage pour les lames de compresseurs de turbines à gaz couvre une plage de portée allant d'environ 20 mm à plus de 400 mm , avec des longueurs de cordes allant d'environ 15 mm à 200 mm selon le profil de la lame. Les pales dans cette enveloppe peuvent être produites avec des tolérances dimensionnelles de profilé de 0,11 mm ce qui est important car l'aérodynamique des pales du compresseur est sensible à l'écart de profil. Une erreur de 0,5 mm sur un rayon de bord avant est sans importance sur une grande lame de première étape, mais significative sur une petite lame de dernière étape où la corde elle-même ne peut être que de 25 mm.
Pour les très petites aubes — dont l’envergure est inférieure à 20 mm — le forgeage produit une pièce brute, mais les tolérances d’usinage final deviennent le facteur dominant en termes de coût et de défi de précision. Ces dimensions sont plus courantes dans les micro-turbines ou les compresseurs de recherche spécialisés qu’au sein des grandes turbines à gaz industrielles.
Taille personnalisée de l’aube : ce qui détermine la spécification
La question la plus importante pour les ingénieurs acheteurs n’est pas quelle est la gamme standard du catalogue, mais bien si un fabricant est capable de produire une aube spécifique aux dimensions exactes indiquées sur votre plan. Cette distinction — entre la production en série selon la gamme standard et la production d’aubes sur mesure — est précisément là où la capacité du fournisseur joue le rôle le plus déterminant.
Les travaux impliquant des aubes de taille personnalisée se répartissent généralement en trois scénarios :
- Remplacement pour un modèle ancien de turbine lorsque l’ancien fabricant d’équipement d’origine (OEM) ne fournit plus la pièce et qu’aucun plan dimensionnel n’est disponible. Dans ce cas, l’aube existante elle-même ou la géométrie du disque de turbine sert d’entrée pour l’ingénierie inverse.
- Programmes de rétrofit ou de modernisation où la géométrie de l’anneau du compresseur est modifiée et où de nouveaux profils d’aube doivent être conçus ou adaptés pour s’ajuster à un tracé d’écoulement modifié.
- Qualification multi-source où un exploitant souhaite qualifier un fournisseur alternatif selon une norme dimensionnelle définie par le plan du constructeur d’équipement d’origine (OEM), ce qui exige une reproduction dimensionnelle précise plutôt qu’une interprétation technique.
Dans les trois cas, le point de départ d’une collaboration portant sur des aubes sur mesure est le plan technique ou l’échantillon physique de l’aube. Le soutien technique avant-vente de Navi Power comprend l’examen du plan et la validation des spécifications avant établissement du devis — car l’un des risques d’approvisionnement les plus courants dans le domaine des aubes sur mesure consiste à découvrir, une fois les pièces livrées sur site, une incohérence dimensionnelle entre le plan et l’installation réelle de la turbine.
Paramètres dimensionnels autres que la hauteur et la corde
L’envergure et la corde sont les dimensions principales, mais une spécification complète de la taille d’une aube de compresseur de turbine à gaz comprend plusieurs paramètres supplémentaires qui doivent être contrôlés tout au long de la production :
- Dimensions du profil de la racine — la géométrie de fixation en forme d’arbre de Noël ou de queue d’aronde doit correspondre exactement à la rainure du disque de turbine ; même un écart dimensionnel minime peut empêcher une installation correcte ou provoquer des concentrations locales de contraintes.
- Répartition de l’épaisseur de l’aile — l’épaisseur maximale et sa position le long de la corde influencent la rigidité et le chargement aérodynamique ; cette information est généralement fournie dans les données de section de l’aile, et non par un simple chiffre unique désignant « l’épaisseur ».
- Angle de torsion et angle de calage — l’aube n’est pas une plaque plane ; elle est torsadée le long de l’envergure pour tenir compte du gradient de vitesse radiale, et cette torsion doit être reproduite de façon constante sur l’ensemble de la série de production.
- Poids et équilibre — L’équilibrage du rotor exige que les masses des aubes d’un même ensemble soient appariées dans des plages de tolérance définies, ce qui signifie que le contrôle des dimensions est indissociable du contrôle de la masse dans les applications à rotation à haute vitesse.
Une aube dont les mesures de la corde et de l’envergure sont correctes, mais dont le profil de la racine ou la torsion de l’aile diffère, n’est pas une aube correctement dimensionnée : il s’agit d’une non-conformité dimensionnelle qui entraînera des problèmes d’ajustement ou de performance. Examiner l’ensemble des paramètres dimensionnels comme un système — et non pas uniquement les valeurs principales d’envergure et de corde — constitue donc la démarche appropriée lors de la spécification ou de la validation d’une commande d’aubes de compresseur.
Ce qu’il faut apporter lors de la demande d’une évaluation de plage de dimensions
Si vous évaluez la capacité d’un fournisseur à produire des aubes pour votre compresseur spécifique de turbine à gaz, l’approche la plus efficace consiste à partager directement le dessin coté ou un échantillon d’aube, plutôt que de demander une simple description générale de ses capacités. Un fabricant qui doit déterminer l’ajustement à partir de principes fondamentaux finira de toute façon par demander les mêmes informations : le dessin, le modèle de turbine, le numéro d’étage, ainsi que la quantité requise et les délais de livraison.
Pour rétrofit de compresseur dans les projets où les dessins peuvent être incomplets ou fondés sur des mesures prises sur des pièces usées, un rapport détaillé d’inspection préalable à la production et de premier article, aligné sur vos critères d’acceptation dimensionnelle, constitue un livrable plus utile qu’une simple déclaration de capacité. Préciser dès le début de la discussion technique la méthode de vérification de la conformité dimensionnelle — mesure tridimensionnelle, numérisation optique ou inspection « pass-through » sur site de fabrication — devrait faire partie intégrante de cette phase de définition.
Résumé
Les aubes de compresseur de turbine à gaz couvrent une vaste gamme dimensionnelle : des petites aubes de dernière étape, dont l’envergure est inférieure à 30 mm dans les turbines dérivées de l’aéronautique, aux grandes aubes de première étape, dont l’envergure dépasse 300 mm dans les turbines destinées à la production d’électricité à grande échelle. Les longueurs de corde, les rapports d’allongement, les géométries de racine et la torsion des profils sont tout aussi importantes que l’envergure dans la spécification complète des dimensions. Les fabricants de pièces forgées de précision peuvent travailler sur cette gamme entière, à condition que la spécification basée sur le plan soit claire et que les tolérances dimensionnelles requises soient définies. Pour toute demande concernant des aubes de compresseur sur mesure — y compris des aubes anciennes reconstituées par rétro-ingénierie ou des géométries destinées à des mises à niveau — le plan technique ou un échantillon physique constitue le point de départ approprié pour une discussion pertinente sur les dimensions.
Pour discuter des dimensions spécifiques de vos aubes de compresseur et obtenir une évaluation de faisabilité de production, contactez l’équipe technique de Navi Power Technology via notre site web à compressorblade.com .