 EN

Welk bereik aan bladmaten kan worden geproduceerd voor een gasturbinecompressor?
Als u vervangende schoepen koopt of van plan bent om een compressorrenovatie uit te voeren, is een van de eerste vragen die u aan een fabrikant stelt: hoe groot kunt u ze maken, en hoe klein? Het antwoord is genuanceerder dan één enkel getal. De schoepmaat in een gasturbinecompressor varieert per compressortrap, per turbinevermogensklasse en per toepassingstype. Een goed begrip van het dimensionele landschap helpt u het juiste gesprek met uw leverancier te voeren — en specificatieonjuistheden te voorkomen voordat u een inkooporder plaatst.
Dit artikel baseert zich op onze ervaring met smeedproductie bij Navi Power Technology en behandelt de dimensionele parameters die de schoepmaat bepalen, de gebruikelijke bereiken bij industriële gasturbines en wat een precisiesmederij realistisch kan produceren wanneer klanten aangepaste schoepmaten aanvragen.
Waarom de schoepmaat zo sterk varieert binnen één enkele compressor
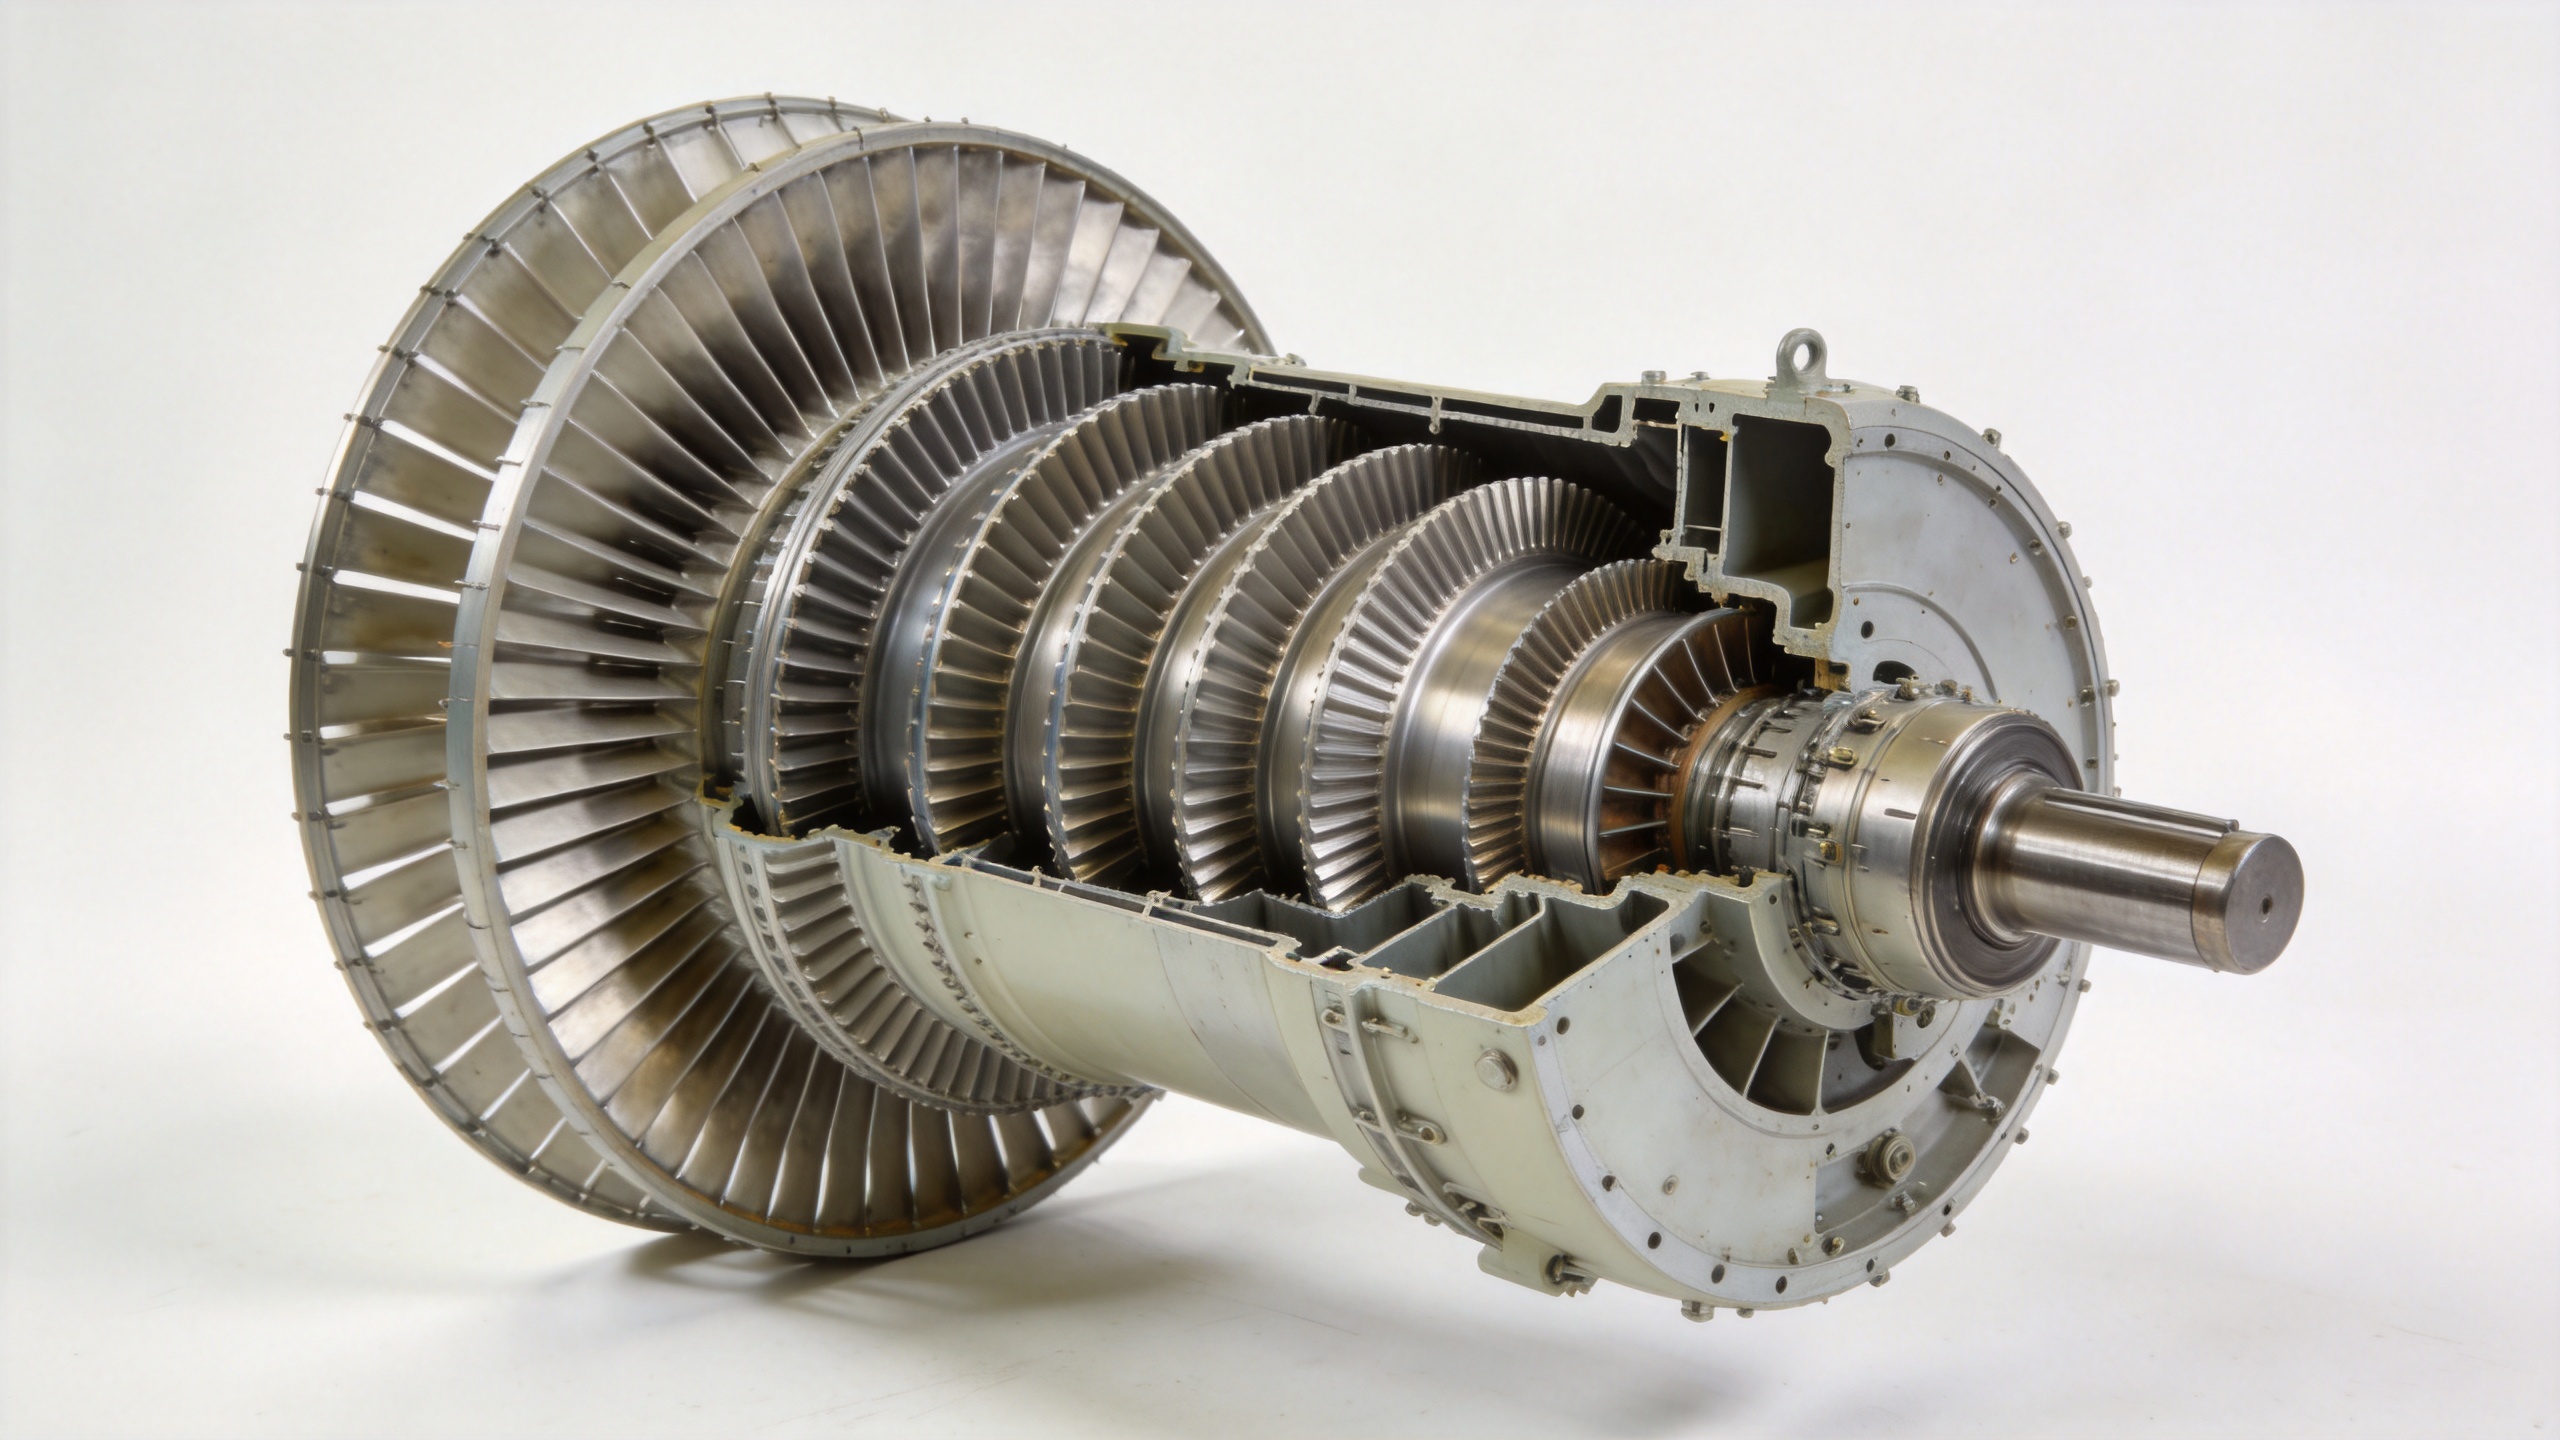
Een gasturbinecompressor gebruikt niet over de gehele lengte één uniforme bladgrootte. Omdat de compressie geleidelijk plaatsvindt in meerdere trappen — meestal 9 tot 17 trappen in een grote industriële turbine — vernauwt de luchtannulus vanaf de inlaat naar de uitlaat. Naarmate de annulus smaller wordt, worden in elke volgende trap kortere bladen gebruikt. Een eerste-trapcompressorblad in een grote nutsvoorzieningsturbine kan een span hebben die vier tot zes keer langer is dan een blad in de laatste compressortrap van dezelfde machine.
Bij grote elektriciteitsopwekkende gasturbines die werken met drukverhoudingen van 18:1 tot 20:1 kan het verschil in span tussen de eerste en laatste compressortrap zo groot zijn dat de twee bladen bijna ongerelateerd lijken — en toch moeten ze beide voldoen aan even strakke dimensionale toleranties om de aerodynamische integriteit op elke trap te behouden.
Typische afmetingsbereiken: spanwijdte, koorde en aspectverhouding
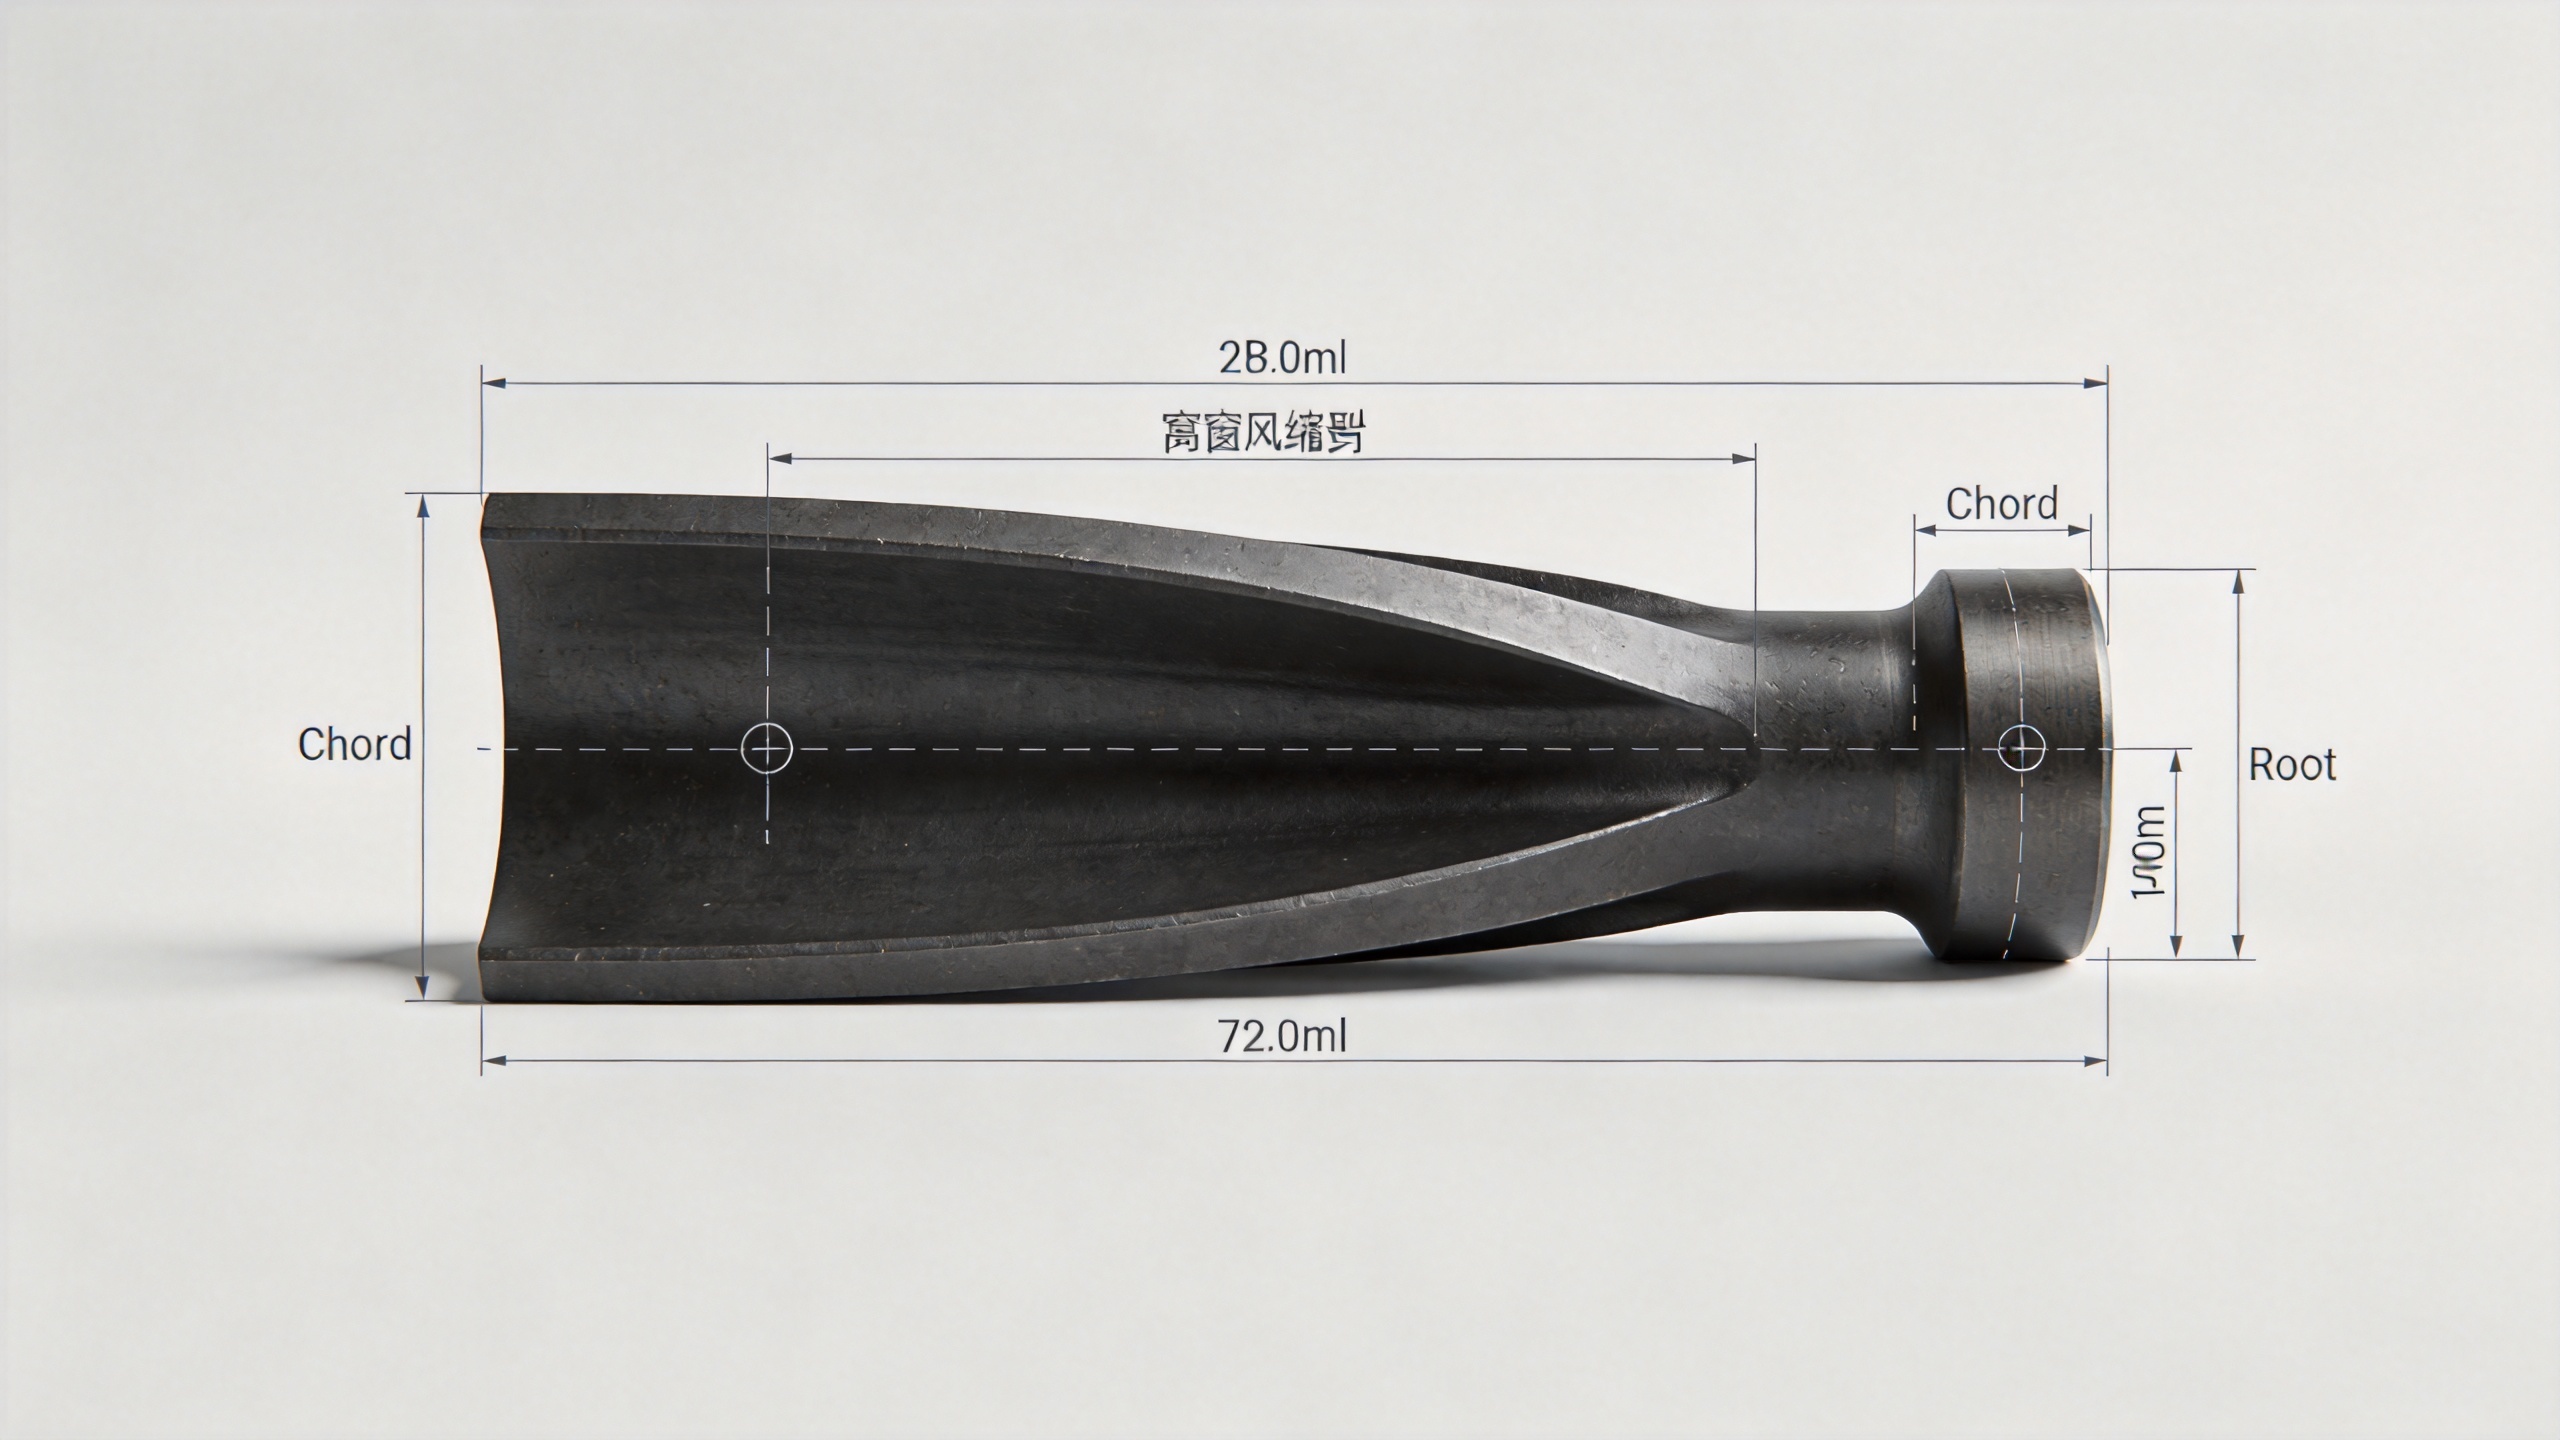
Wanneer kopers vragen naar de bladgrootte, bedoelen ze meestal één van de drie primaire afmetingen: bladspanwijdte (de lengte van wortel tot punt), koorde-lengte (de breedte van het vleugelprofiel van voorrand tot achterrand), en beeldverhouding (spanwijdte gedeeld door koorde). Elk van deze afmetingen varieert aanzienlijk, afhankelijk van het turbine-model en de positie in de trap.
| Parameter | Kleine industriële / aëro-afgeleide turbine | Turbine van middelgrote industriële omvang | Grote stroomopwekkende turbine |
|---|---|---|---|
| Bladspanwijdte (eerste trap) | 30–80 mm | 80–160 mm | 160–350 mm |
| Waaierwijdte (laatste trap) | 10–30 mm | 25–60 mm | 40–100 mm |
| Koorlengte (typisch bereik) | 20–60 mm | 40–100 mm | 60–180 mm |
| Wijdte-lengteverhouding (wijdte/koor) | 1.5–3.5 | 1.6–3.0 | 1.6–2.5 |
Dit zijn indicatieve bereiken, geen vaste limieten. De werkelijke afmetingen hangen af van het turbine-model, de ontwerpspecificaties van de OEM en of u te maken hebt met oorspronkelijke of nagebouwde bladgeometrie. Industriële gasturbinebladen hebben historisch gezien aspectverhoudingen gebruikt van ongeveer 1,6 tot 2,1 voor middelgrote tot grote machines, terwijl compressoren op onderzoeksschaal en voor luchtvaartmotoren aspectverhoudingen buiten dit bereik hebben aangetoond — soms bijna 4:1 bij hoog-aspectverhoudingsontwerpen of lager dan 1,5 bij breedkoordige, laag-aspectverhoudingsconfiguraties die zijn bedoeld om de surge-marge te verbeteren.
De praktische onder- en bovengrenzen van wat een smederij kan produceren
Vanuit een smeedproductie-oogpunt wordt het bereik van de bladgrootte bepaald door twee praktische beperkingen: de kleinste afmeting die een precisiesmedeproces betrouwbaar binnen tolerantie kan houden, en de maximale matrijsafmeting en perscapaciteit die een bepaalde installatie kan verwerken.
Bij Navi Power Technology omvat onze smeedcapaciteit voor gas-turbinecompressorbladen een spanwijdte van ongeveer 20 mm tot meer dan 400 mm , met koorlengten van ongeveer 15 mm tot maximaal 200 mm, afhankelijk van het bladprofiel. Bladen binnen dit bereik kunnen worden vervaardigd met luchtvaartprofieltoleranties van 0,1–1 mm — wat belangrijk is omdat de aerodynamica van compressorbladen gevoelig is voor afwijkingen in het profiel. Een fout van 0,5 mm op de straal van de voorrand is onbelangrijk bij een grote blad van de eerste trap, maar aanzienlijk bij een klein blad van de laatste trap, waar de koorlengte zelf slechts 25 mm kan bedragen.
Voor zeer kleine messen met een span van minder dan 20 mm produceert smeden een werkstuk, maar de afwerkingstoleranties worden de dominante kosten- en precisie-uitdaging. Deze afmetingen komen vaker voor in microturbines of gespecialiseerde onderzoekscompressoren dan in grote industriële gasturbines.
Aanpassing van de lemma-grootte: wat de specificatie bepaalt
De belangrijkste vraag voor de inkoopingenieurs is niet wat het standaardcatalogusbereik is maar of een fabrikant een specifiek lemmet kan produceren met de exacte afmetingen op uw tekening. Dat onderscheid tussen de standaardproductie en de op maat gemaakte productie van het lemmet is waar de leverancierscapaciteit het belangrijkst is.
Het werk met een maat van het lemmet valt meestal in drie scenario's:
- Vervanging van een oud turbinemodel indien de originele OEM het onderdeel niet meer levert en er geen afmetingsschets beschikbaar is. In dit geval wordt het bestaande blad zelf of de geometrie van de turbinedisk de ingang van de omgekeerde techniek.
- Programma's voor retrofit of upgrade waarbij de meetkunde van de compressorannulus wordt gewijzigd en nieuwe bladprofielen moeten worden ontworpen of aangepast om in een gewijzigd stromingspad te passen.
- Kwalificatie op basis van meerdere bronnen waarbij een operator een alternatieve leverancier wil kwalificeren volgens een dimensionele norm die is gedefinieerd in de OEM-tekening, wat nauwkeurige dimensionele reproductie vereist in plaats van technische interpretatie.
In alle drie de gevallen is het uitgangspunt voor een maatwerkbladopdracht de technische tekening of het fysieke bladmonster. De pre-sales engineeringondersteuning van Navi Power omvat tekeningsbeoordeling en specificatievalidatie vóór offertevoorbereiding — omdat een van de meest voorkomende inkooprisico’s bij maatwerkbladen pas na levering op locatie wordt ontdekt: een dimensionele mismatch tussen de tekening en de werkelijke turbine-installatie.
Dimensionele parameters buiten spanwijdte en koorde
Span en koorde zijn de belangrijkste afmetingen, maar een volledige bladafmetingsspecificatie voor een gasturbinecompressor omvat diverse aanvullende parameters die tijdens de productie nauwkeurig moeten worden gecontroleerd:
- Wortelprofielafmetingen — de ‘fir-tree’- of ‘dovetail’-bevestigingsgeometrie moet exact overeenkomen met de sleuf in de turbineschijf; zelfs een geringe afwijking in afmeting kan juiste montage verhinderen of lokaal opgetreden spanningsconcentraties veroorzaken.
- Luchtklep-dikteverdeling — de maximale dikte en de positie ervan langs de koorde beïnvloeden de stijfheid en de aerodynamische belasting; deze wordt doorgaans vastgelegd in de gegevens van het luchtklepprofiel, niet als één enkel ‘diktecijfer’.
- Verdraaiingshoek en stapelhoek — het blad is geen vlakke plaat; het is langs de span verdraaid om rekening te houden met de radiale snelheidsgradiënt, en deze verdraaiing moet consistent worden gereproduceerd in de gehele productiepartij.
- Gewicht en balans — rotorbalancering vereist dat de gewichten van de bladen binnen één assemblage overeenkomen binnen gedefinieerde tolerantiegrenzen, wat betekent dat afmetingscontrole onlosmakelijk verbonden is met massacontrole bij toepassingen met hoge rotatiesnelheid.
Een blad dat correct is gemeten op spanwijdte en koorde, maar afwijkt op profiel aan de wortel of op luchtvaartprofielverdraaiing, is geen correct gefabriceerd blad — het is een dimensionele afwijking die montage- of prestatieproblemen veroorzaakt. Het beoordelen van alle dimensionele parameters als één geheel — en niet alleen de belangrijkste parameters spanwijdte en koorde — is daarom de juiste aanpak bij het specificeren of valideren van een bestelling van compressorbladen.
Wat u mee moet nemen bij een vraag om een afmetingsbereikbeoordeling
Als u beoordeelt of een leverancier bladen voor uw specifieke gasturbinecompressor kan produceren, is de meest efficiënte aanpak om de afmetingstekening of een bladmonster direct te delen in plaats van te vragen naar een algemene capaciteitsomschrijving. Een fabrikant die de geschiktheid op basis van eerste beginselen moet bepalen, vraagt u uiteindelijk toch om dezelfde informatie — de tekening, het turbinemodel, het trapnummer en de vereiste hoeveelheid en levertijd.
Voor compressorrenovatie bij projecten waarbij tekeningen onvolledig kunnen zijn of zijn gebaseerd op metingen van versleten onderdelen, is een gedetailleerd inspectierapport vóór productie en een eerste-artikelrapport dat afgestemd is op uw dimensionele acceptatiecriteria een nuttiger leverbaar product dan een puur capaciteitsverklaring. Het specificeren van de wijze waarop u dimensionele conformiteit verifieert — coördinatemetende techniek, optisch scannen of pass-through-inspectie op de productiefaciliteit — dient vanaf het begin deel uit te maken van het afstemmingsgesprek.
Samenvatting
Turbocompressormessen hebben een breed dimensionaal bereik: van kleine messen in de laatste trap met een spanwijdte van minder dan 30 mm in luchtvaartgeleide turbines tot grote messen in de eerste trap die meer dan 300 mm bedragen in turbines voor elektriciteitsopwekking op nutsvoorzieningsniveau. Koorlengtes, hoogte-breedteverhoudingen, wortelgeometrie en profielverdraaiing zijn even belangrijk als de spanwijdte binnen de volledige afmetingsspecificatie. Fabrikanten van precisiesmeedonderdelen kunnen binnen dit bereik werken, mits de op tekening gebaseerde specificatie duidelijk is en de vereiste dimensionale toleranties zijn gedefinieerd. Voor aanvragen betreffende aangepaste mesafmetingen — inclusief nagebootste oude messen en geometrieën voor retrofittoepassingen — vormt de technische tekening of een fysiek monster het juiste uitgangspunt voor een zinvolle bespreking over afmetingen.
Neem via onze website contact op met het technische team van Navi Power Technology om uw specifieke afmetingen voor compressormessen te bespreken en een beoordeling van de productiemogelijkheden te ontvangen. compressorblade.com .