 EN

Milyen mérettartományú lapátok gyárthatók gázturbinás kompresszorokhoz?
Ha pótlólapátokat vásárol vagy kompresszor-frissítést tervez kompresszor-frissítés , akkor a gyártóval folytatott első beszélgetés során egy egyszerű kérdés merül fel: mekkora lapátokat tudnak gyártani, és mekkorákat nem? A válasz összetettebb, mint egyetlen szám. Egy gázturbinás kompresszorban a lapátok mérete eltérő kompresszorfokozatokban, különböző teljesítményosztályú turbinákban és eltérő alkalmazási típusokban is változhat. A méretbeli sokszínűség megértése segít a megfelelő párbeszéd megkezdésében a szállítóval – és elkerüli a hibás műszaki specifikációkat még a beszerzési megrendelés leadása előtt.
Ez a cikk a Navi Power Technology kovácsolt alkatrészek gyártási tapasztalataira építve áttekinti a lapátok méretét meghatározó méreti paramétereket, az ipari gázturbinákban általában megfigyelhető mérettartományokat, valamint azt, hogy egy precíziós kovácsoló gyártó milyen méretű egyedi lapátokat tud ténylegesen gyártani.
Miért változik ennyire a lapátok mérete egyetlen kompresszorban
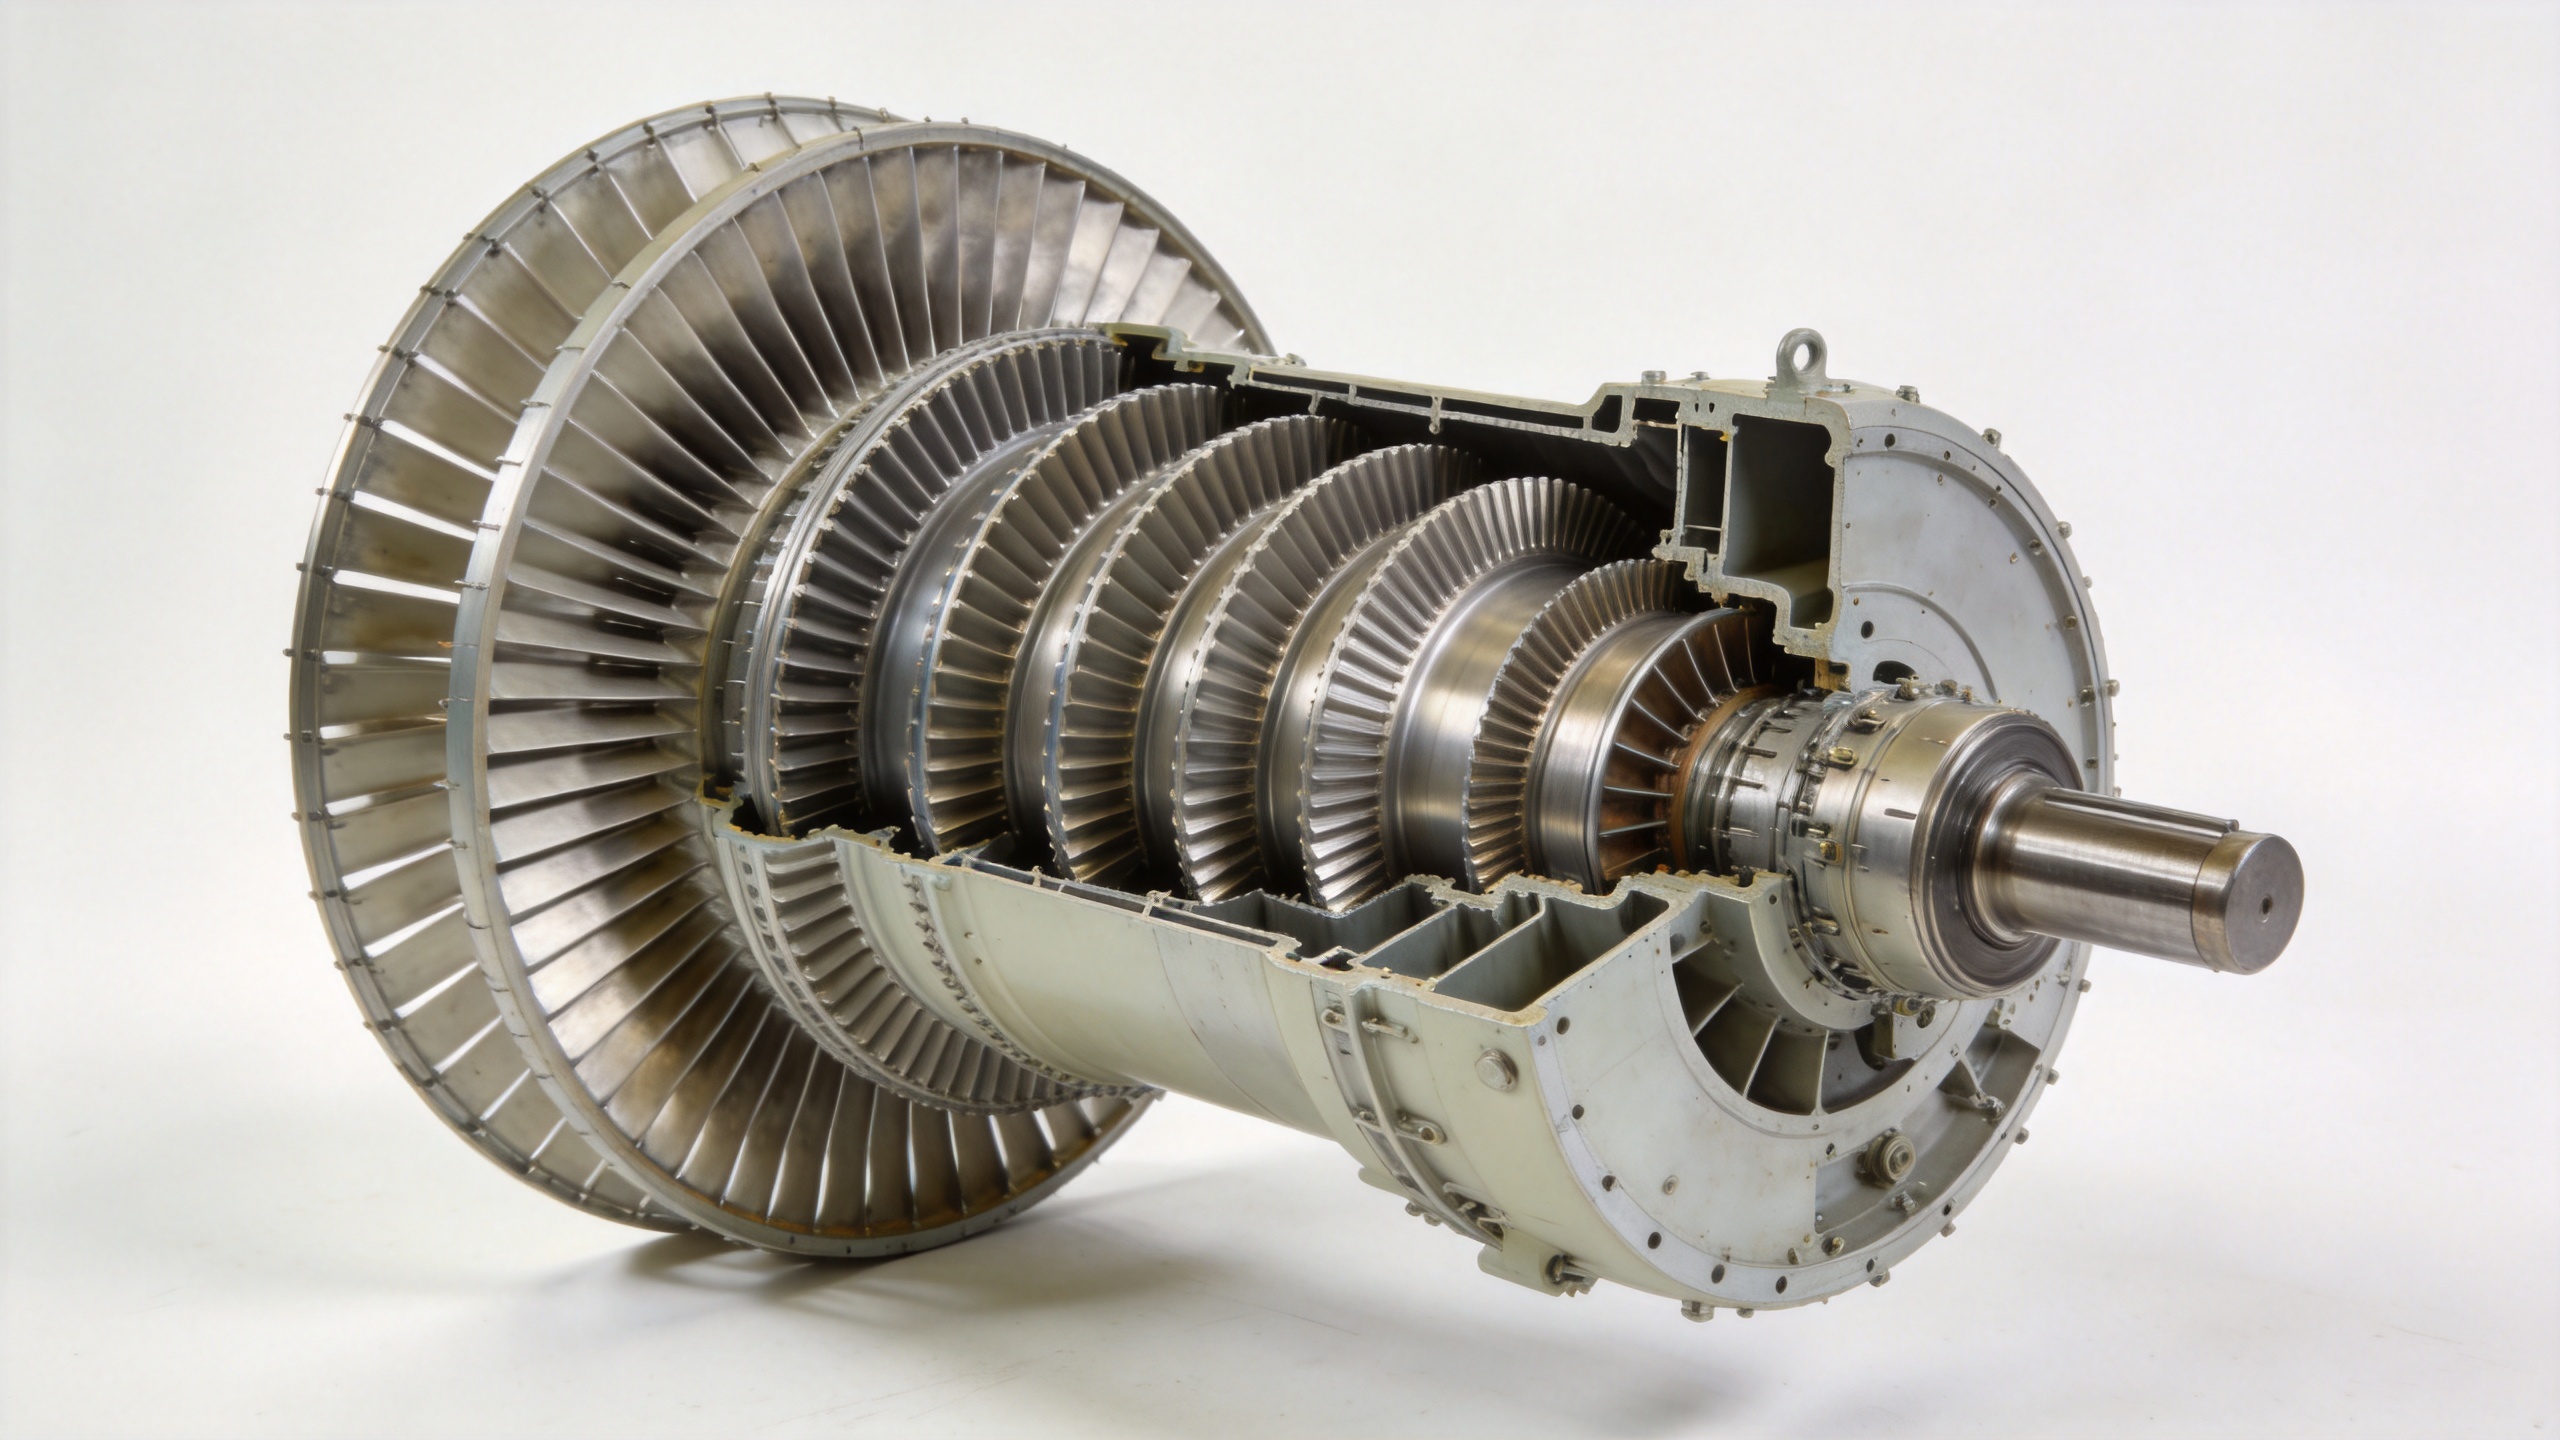
A gázturbinás kompresszor nem egyetlen, egységes méretű lapáttal működik az egész hosszon. Mivel a tömörítés több fokozaton keresztül zajlik le – általában 9-től 17-ig terjedő fokozat egy nagy ipari turbinánál – a levegőgyűrű szűkül a bemenettől a kimenet felé. Ahogy a gyűrű szűkül, minden egyes következő fokozat rövidebb lapátokat használ. Egy nagy erőművi gázturbina első fokozatának kompresszorlapátja négy- vagy hatszor hosszabb lehet, mint ugyanazon gép utolsó kompresszorfokozatának lapátja.
Nagy teljesítményű áramfejlesztési gázturbináknál, amelyek 18:1-től 20:1-ig terjedő nyomásviszonyon üzemelnek, az első és az utolsó kompresszorfokozat közötti lapáthossz-különbség olyan jelentős lehet, hogy a két lapát szinte semmilyen kapcsolatot nem mutat egymással – mégis mindkét lapátnak ugyanolyan szigorú méreti tűréseket kell teljesítenie, hogy fenntartsa az aerodinamikai integritást minden egyes fokozatban.
Tipikus méreti tartományok: fesztávolság, húrméret és oldalarány
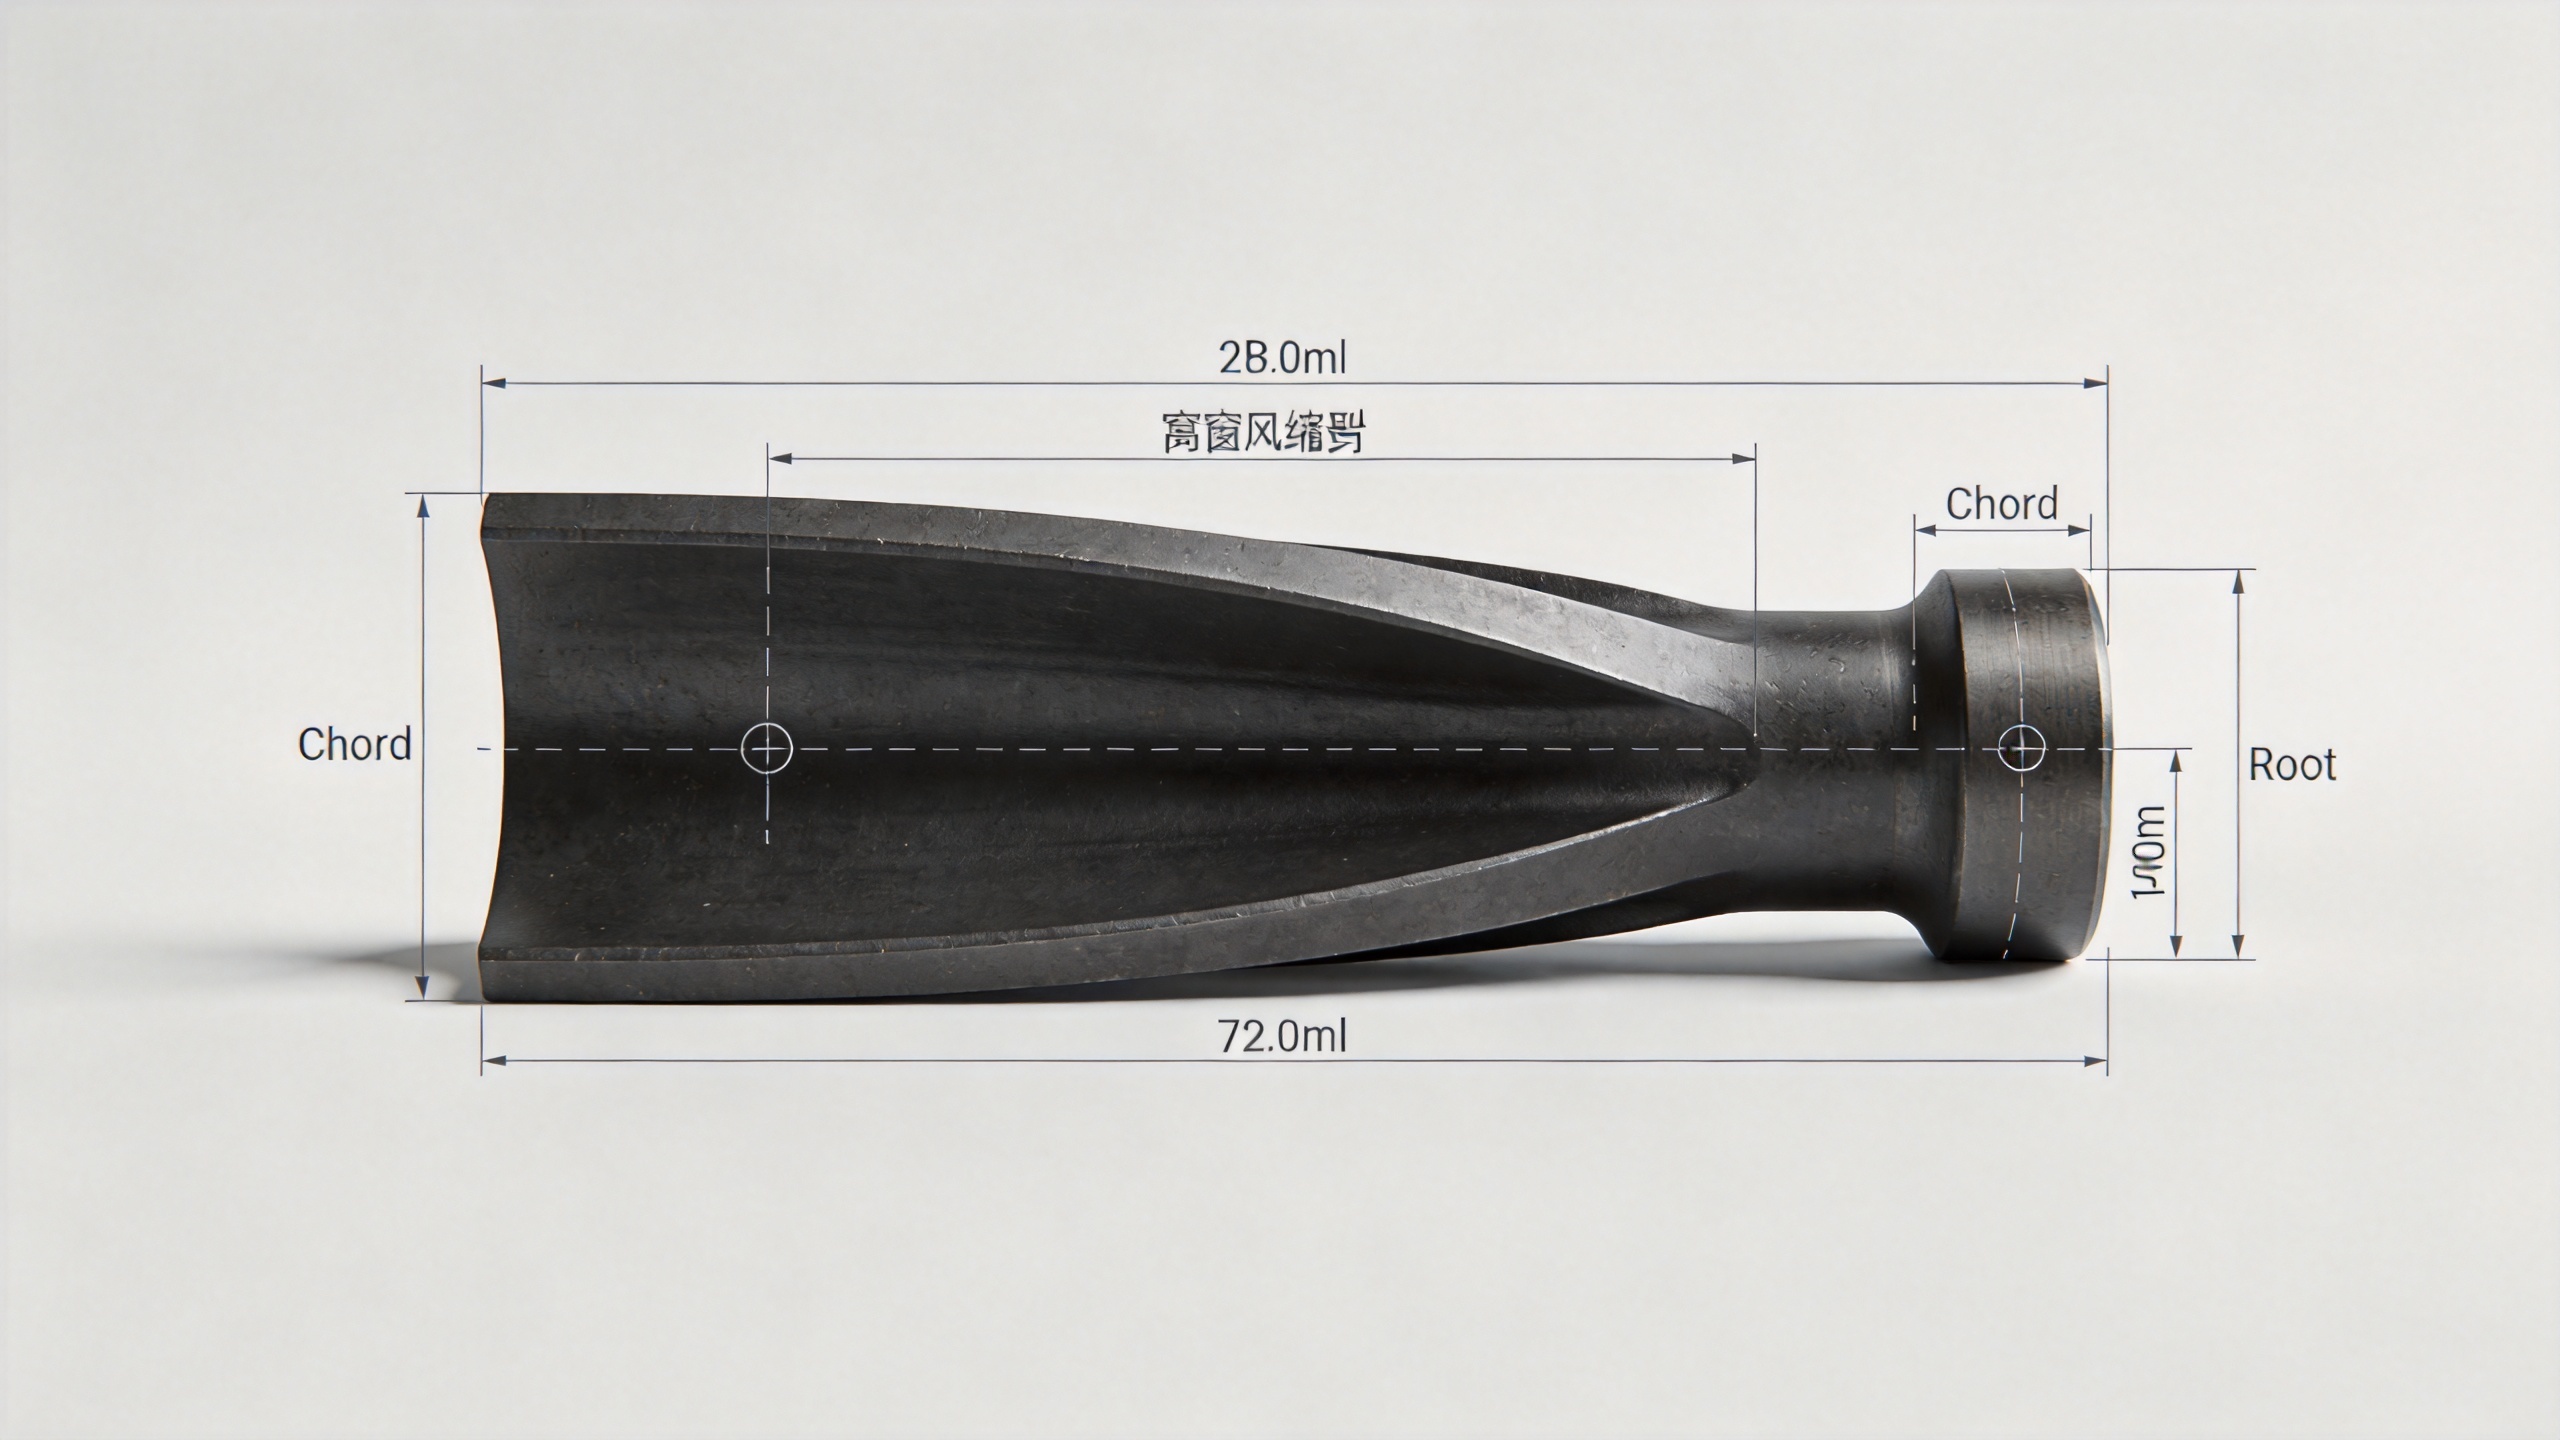
Amikor a vásárlók a lapát méretéről érdeklődnek, általában az alábbi három fő méret valamelyikére gondolnak: fesztávolság (a gyökértől a csúcsig terjedő hossz), húrhossz (az aerodinamikai profil szélessége a belépő él és a kilépő él között), valamint képarány (a fesztávolság osztva a húrmérettel). Mindegyik ezek közül jelentősen változhat a turbinamodelltől és a fokozat helyzetétől függően.
| Paraméter | Kisipari / légi eredetű | Közepes ipari turbinák | Nagy teljesítményű áramfejlesztő turbinák |
|---|---|---|---|
| Lapátfesztávolság (első fokozat) | 30–80 mm | 80–160 mm | 160–350 mm |
| Sikárny-feszültség (utolsó fokozat) | 10–30 mm | 25–60 mm | 40–100 mm |
| Húrhossz (tipikus tartomány) | 20–60 mm | 40–100 mm | 60–180 mm |
| Hosszúsági arány (fesztávolság/húrméret) | 1.5–3.5 | 1.6–3.0 | 1.6–2.5 |
Ezek iránymutató tartományok, nem szigorú korlátok. A tényleges méretek a turbinamodelltől, az eredeti gyártó (OEM) tervezési specifikációitól és attól függnek, hogy eredeti vagy utólagosan felszerelt lapátgeometriáról van-e szó. Az ipari gázturbinák lapátjainak tervezése hagyományosan 1,6–2,1 közötti hosszúsági arányt alkalmazott közepes és nagy gépek esetében, míg kutatási célú és repülőgép-motoros kompresszoroknál kimutatták, hogy az arányok kiléphetnek ebből a tartományból – néha elérve a 4:1 arányt a magas hosszúsági arányú kialakításoknál, illetve lecsökkenve 1,5 alá a széles húrméretű, alacsony hosszúsági arányú konfigurációkban, amelyeket a nyomásesés-ellenállás javítása érdekében fejlesztettek ki.
A űrlapolt gyártó által gyártásra képes gyakorlati alsó és felső határok
A kovácsolásos gyártás szempontjából a lapátok mérettartománya két gyakorlati korláttal határolható: az egyik a pontossági kovácsolási eljárás által megbízhatóan betartható legkisebb méretű jellemző, a másik pedig az adott létesítményben elérhető legnagyobb nyomóforma-keret és sajtókapacitás.
A Navi Power Technology-nál a gázturbinás kompresszorlapátok kovácsolási képessége körülbelül 20 mm-től több mint 400 mm-ig terjed, a húrhossz pedig a lapátprofil függvényében kb. 15 mm-től 200 mm-ig változik. Ezen mérettartományba eső lapátokat légcsatorna-forma mérettűre (airfoil) 0,1–1 mm-es tűréssel lehet gyártani – ami fontos, mert a kompresszorlapátok aerodinamikája érzékeny a profil eltérésére. Egy 0,5 mm-es hibára a vezetőél görbületi sugara esetén egy nagy méretű első fokozatú lapátnál ez elhanyagolható, de egy kis méretű utolsó fokozatú lapátnál már jelentős, ahol a húrhossz maga is csupán 25 mm lehet.
Nagyon kis lapátok esetében — 20 mm-nél kisebb fesztávolság mellett — a kovácsolás munkadarabot állít elő, de a befejező megmunkálás tűrései válnak a meghatározó költség- és pontossági kihívássá. Ezeket a méreteket inkább mikroturbinákban vagy speciális kutatási kompresszorokban, mint nagyipari gázturbinákban használják.
Egyedi lapátméret: Mi határozza meg a specifikációt
A beszerzési mérnökök számára fontosabb kérdés nem az, hogy mi a szabványos katalógus tartomány — hanem az, hogy egy gyártó képes-e egy adott lapátot pontosan a rajzukon szereplő méretek szerint elkészíteni. Ez a különbség — a szabványos tartományú gyártás és az egyedi lapátméretű gyártás között — ott jelentkezik, ahol a szállító képessége a legfontosabb.
Az egyedi lapátméretű munka általában három forgatókönyvbe tartozik:
- Következő generációs turbinamodell pótlása ahol az eredeti OEM már nem szállítja a alkatrészt, és nincs rendelkezésre álló méretrajz. Ebben az esetben a meglévő lapát maga vagy a turbinalemez geometriája szolgál bemenetként a visszafelé irányuló tervezéshez.
- Felújítási vagy fejlesztési programok ott, ahol a kompresszor gyűrűs geometriáját módosítják, és új lapátképeket kell tervezni vagy alkalmazni egy módosított áramlási útvonalhoz.
- Többforrásos minősítés ott, ahol egy üzemeltető alternatív beszállítót szeretne minősíteni az OEM rajza által meghatározott méreti szabvány szerint, amely pontos méretbeli megfelelést igényel, nem pedig mérnöki értelmezést.
Mindhárom esetben egy egyedi lapát méretre történő megrendelés kiindulási pontja a műszaki rajz vagy a fizikai lapát minta. A Navi Power előértékesítési műszaki támogatása a megajánlás előtt tartalmazza a rajzok átvizsgálását és a specifikációk érvényességének ellenőrzését – mert az egyik leggyakoribb beszerzési kockázat az egyedi lapátok esetében az, hogy a részek csak akkor érkeznek meg a helyszínre, amikor kiderül, hogy méretbeli eltérés van a rajz és a tényleges turbinainstalláció között.
A fesztávolságon és a húron túli méreti paraméterek
A fesztávolság és a húr a legfontosabb méretek, de egy gázturbinás kompresszor lapát teljes méretmegadása több további paramétert is tartalmaz, amelyeket a gyártás során szigorúan ellenőrizni kell:
- Gyökérprofil méretei — a fenyőfa- vagy csuklós rögzítés geometriájának pontosan illeszkednie kell a turbinatárcsa horpadásához; akár egy apró méreteltérés is megakadályozhatja a megfelelő beszerelést, vagy helyi feszültségkoncentrációt okozhat.
- Profilszelet vastagsági eloszlása — a maximális vastagság és annak húrirányú helyzete befolyásolja a merevséget és az aerodinamikai terhelést; ezt általában a profilszelet adataiban rögzítik, nem egyetlen „vastagság” szám formájában.
- Csavarodási szög és elhajlási szög — a lapát nem sík lemez; a sugárirányú sebességrádiens kiegyenlítésére a fesztávolság mentén csavarodik, és ezt a csavarodást konzisztensen kell reprodukálni az egész gyártási tételben.
- Súly és egyensúly — A forgó részek kiegyensúlyozásához a lapátok tömegét egy szerelvényen belül meghatározott tűréshatárokon belül kell összeegyeztetni, ami azt jelenti, hogy a méretellenőrzés elválaszthatatlan a tömegellenőrzéstől a nagysebességű forgó alkalmazásokban.
Egy olyan lapát, amelynek a fesztávolsága és húrja megfelelő, de gyökérprofilja vagy légcsavar-forma torzulása eltér a megadott értéktől, nem megfelelő méretű lapát – hanem dimenziós nem-megfelelőség, amely illeszkedési vagy teljesítményproblémákat okozhat. Ezért a kompresszorlapátok rendelésének megadásakor vagy ellenőrzésekor a dimenziós paramétereket – nem csupán a főbb fesztávolságot és húrt – rendszerként kell átnézni.
Mit vigyünk magunkkal, ha mérettartomány-értékelést kérünk
Ha értékelni szeretné, hogy egy beszállító képes-e előállítani a gázturbinás kompresszorához szükséges lapátokat, a leghatékonyabb megközelítés, ha közvetlenül megosztja a méretmeghatározó rajzot vagy egy minta lapátot, ahelyett, hogy általános gyártási képességi tartományt kérne. Egy gyártó, aki az illeszkedést elsődleges elvekből kell meghatároznia, végül ugyanezt az információt kéri majd – a rajzot, a turbinamodellt, a fokozatszámot, valamint a szükséges mennyiséget és szállítási időkeretet.
Számára kompresszor-frissítés olyan projekteknél, ahol a rajzok hiányosak lehetnek, vagy kopott alkatrészekről készült méréseken alapulnak, egy részletes előgyártási ellenőrzés és első darab jelentés, amely összhangban áll a méretbeli elfogadási kritériumaival, hasznosabb eredmény, mint egy csupán gyártási képességet leíró nyilatkozat. A méretbeli megfelelőség ellenőrzésének módjának – koordináta-mérés, optikai szkennelés vagy a gyártó telephelyén történő átvezetéses ellenőrzés – meghatározása már a méretmeghatározási tárgyalás kezdetétől része kell legyen a beszélgetésnek.
Összefoglalás
A gázturbinás kompresszorlapátok méretbeli tartománya széles: a légiközlekedésből származó turbinák kis utolsó fokozatú lapátjaitól, amelyeknél a hosszúság 30 mm alatt van, a nagy teljesítményű erőművi turbinák nagy első fokozatú lapátjaiig, amelyeknél a hosszúság meghaladja a 300 mm-t. A húrhossz, az arányossági tényező, a gyökérgeometria és a profilcsavarodás ugyanolyan fontosak a hosszúsággal együtt a teljes méretmeghatározás részeként. A pontossági űrító gyártók képesek ezen teljes tartományon belül dolgozni, feltéve, hogy a rajz alapú specifikáció egyértelmű, és a méreti tűrések jól meghatározottak. Egyedi lapátméretekre vonatkozó lekérdezések esetén – ideértve a visszafelé tervezett régi típusú lapátokat és a felújítási geometriákat is – a műszaki rajz vagy egy fizikai minta a megfelelő kiindulási alap egy értelmes méretmegbeszéléshez.
Ha meg szeretné beszélni konkrét kompresszorlapát-méreteit, és gyártási megvalósíthatósági értékelést szeretne kapni, lépjen kapcsolatba a Navi Power Technology műszaki csapatával honlapunkon keresztül: compressorblade.com .