 EN

Gaz türbini kompresörü için hangi kanat boyutu aralıkları üretilebilir?
Eğer yedek kanatlar temin ediyorsanız ya da bir kompresör yenilemesi planlıyorsanız, üreticiye sorduğunuz ilk sorulardan biri şudur: bunları ne kadar büyük ve ne kadar küçük yapabilirsiniz? Cevap, tek bir sayıdan daha karmaşıktır. Bir gaz türbini kompresöründeki kanat boyutu, kompresör kademesine, türbin güç sınıfına ve uygulama türüne göre değişir. Boyutsal çerçevenin anlaşılması, tedarikçinizle doğru görüşmeyi sağlar ve satın alma siparişi vermeden önce uyumsuz teknik şartnamelerden kaçınmanızı sağlar.
Bu makale, Navi Power Technology’deki dövme üretim deneyimimizi temel alarak, kanat boyutunu tanımlayan boyutsal parametreleri, endüstriyel gaz türbinlerinde görülen tipik aralıkları ve müşteriler özel kanat boyutu gereksinimleriyle geldiğinde bir hassas dövme üreticisinin gerçekçi olarak ne üretebileceğini açıklar.
Neden Tek Bir Kompresör İçinde Kanat Boyutu Bu Kadar Çok Değişir?
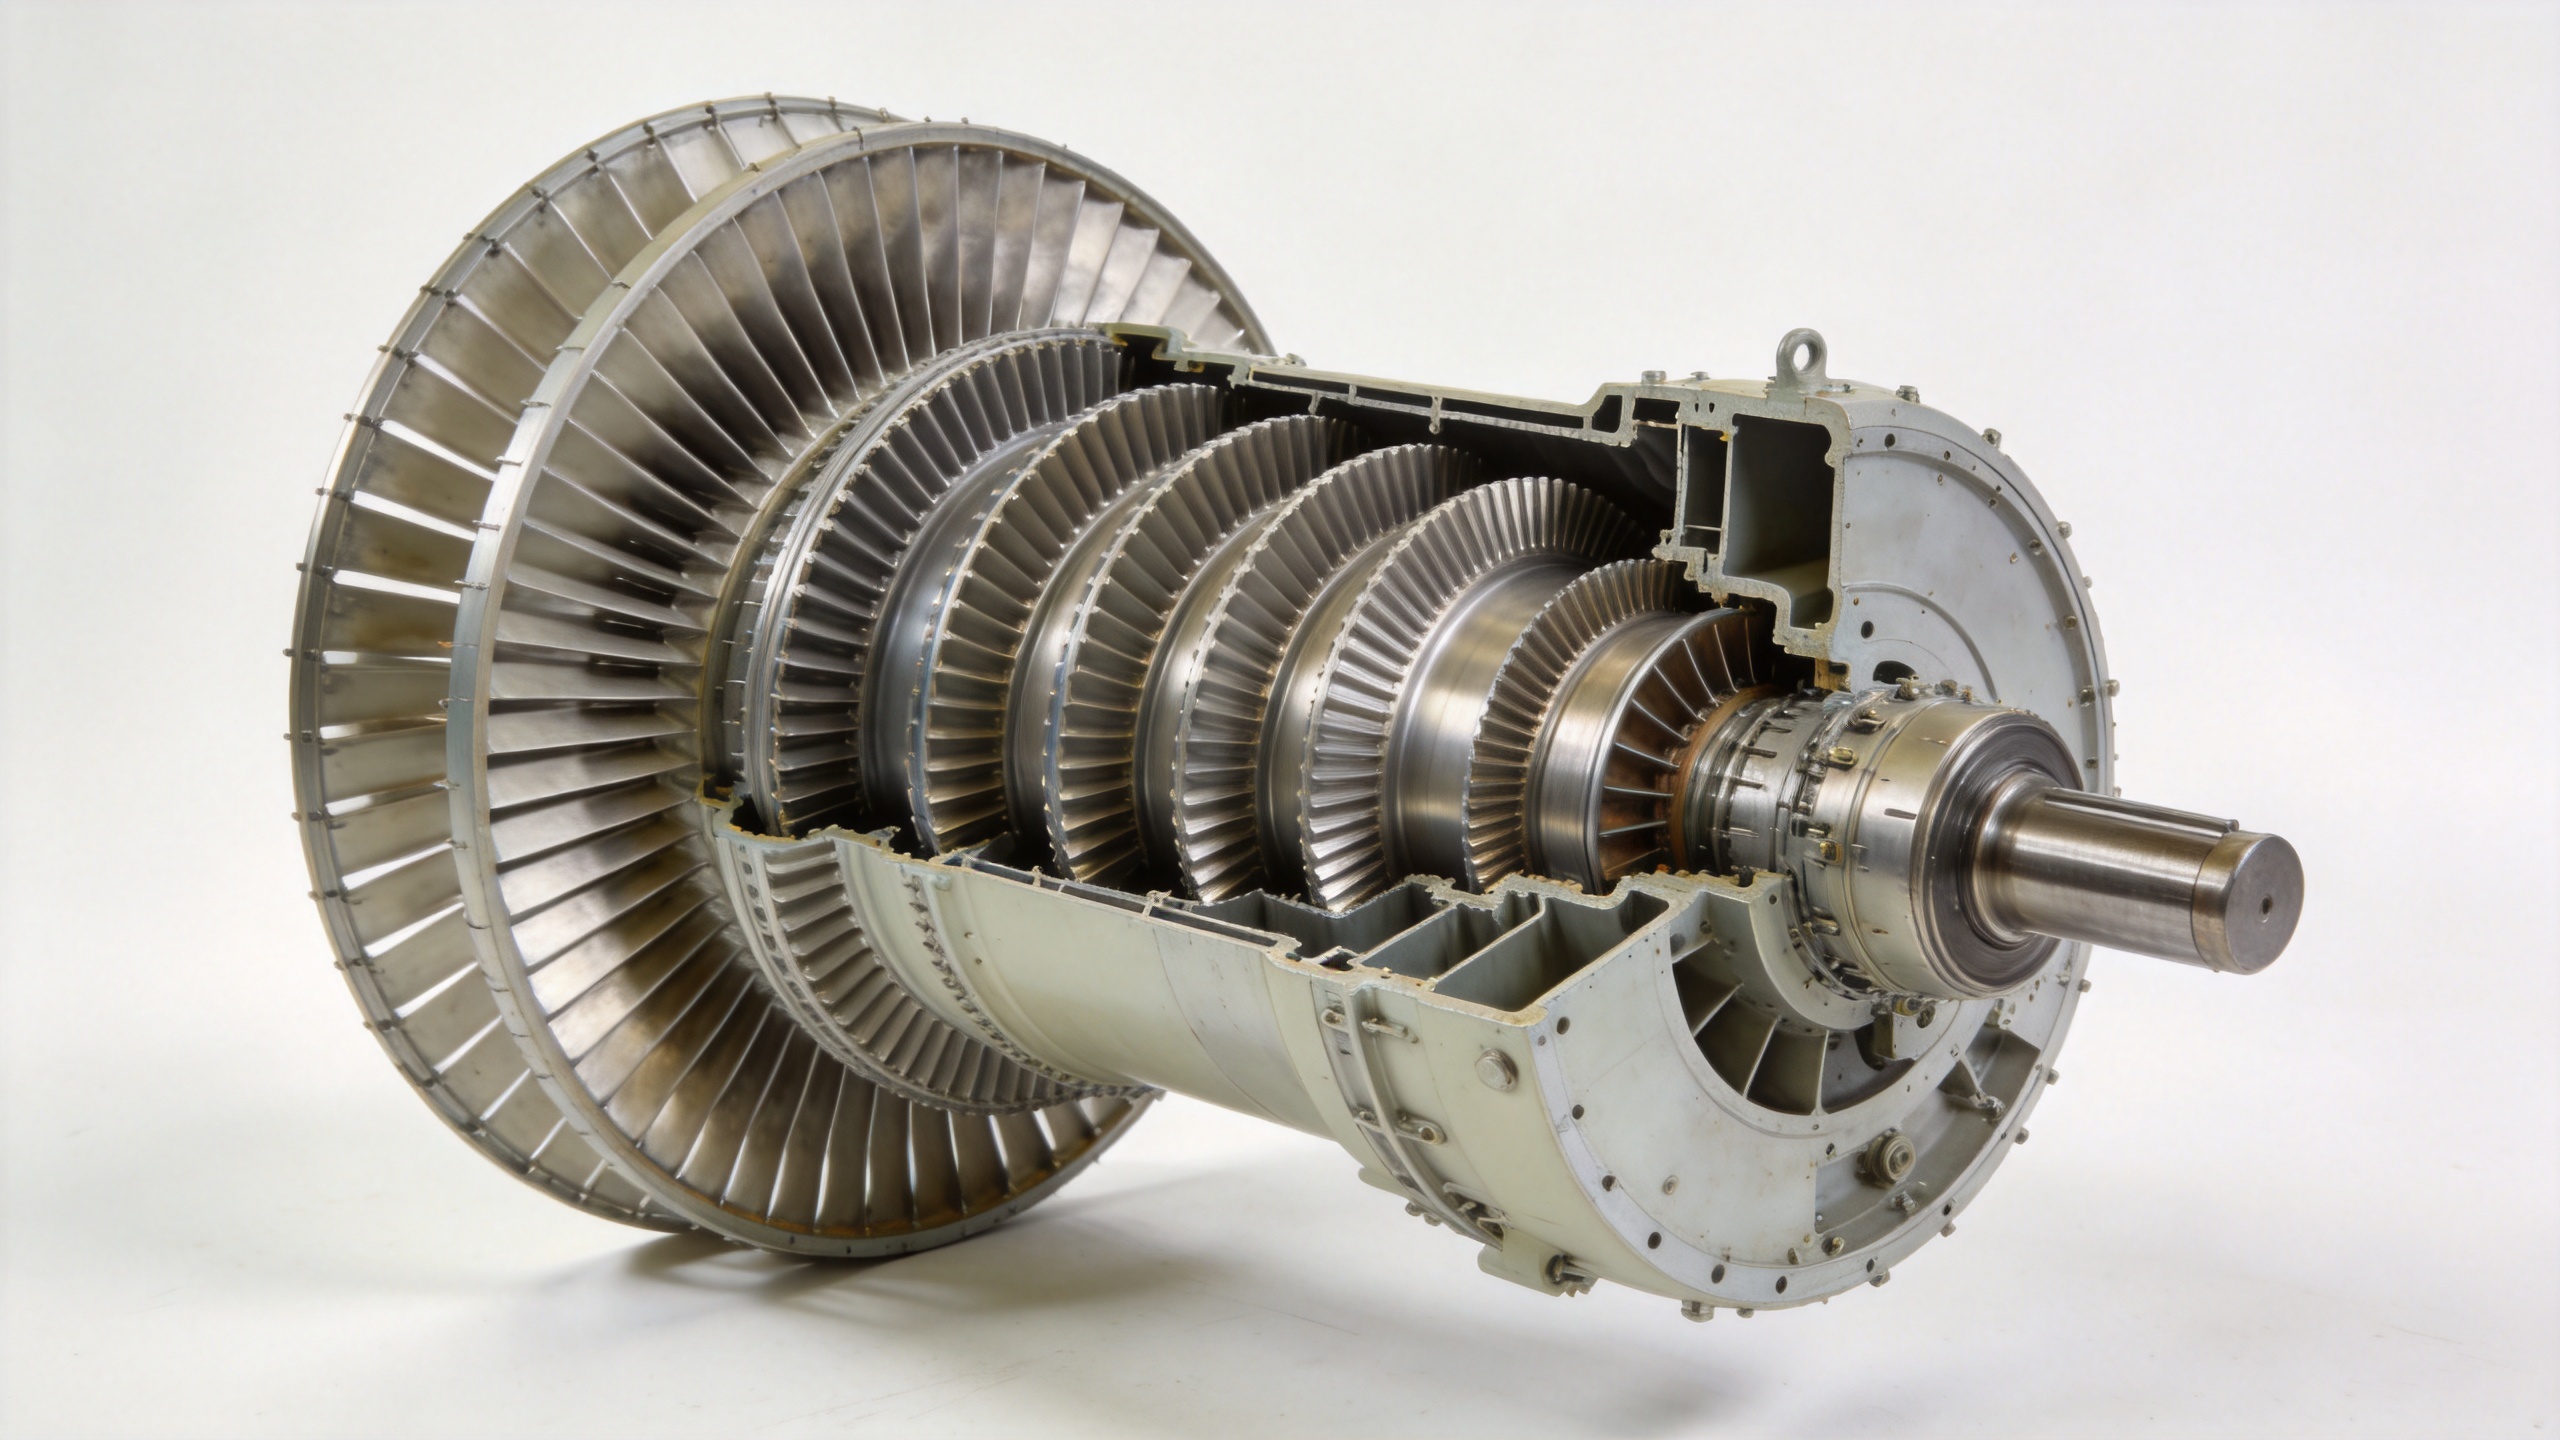
Bir gaz türbini kompresörü, boyunca tek tip bir kanat boyutu kullanmaz. Sıkıştırma, genellikle büyük endüstriyel bir türbinde 9 ila 17 aşama arasında gerçekleşen kademeli bir süreçtir; bu nedenle hava halkası girişten çıkışa doğru daralır. Halka küçüldükçe her bir sonraki aşama daha kısa kanatlar kullanır. Büyük bir enerji üretim gaz türbinindeki ilk aşama kompresör kanadının açıklığı, aynı makinedeki son kompresör aşamasındaki bir kanadın açıklığından dört ile altı kat daha uzun olabilir.
Basınç oranları 18:1 ile 20:1 arasında olan büyük güç üretim gaz türbinlerinde, ilk ve son kompresör aşamaları arasındaki açıklık farkı, iki kanadın neredeyse ilişkisiz görünmesine yetecek kadar önemli olabilir — yine de her aşama için aerodinamik bütünlüğü korumak amacıyla her iki kanat da eşit derecede sıkı boyutsal toleranslara uymak zorundadır.
Tipik Boyut Aralıkları: Açıklık, Kiriş ve Açıklık/Kiriş Oranı
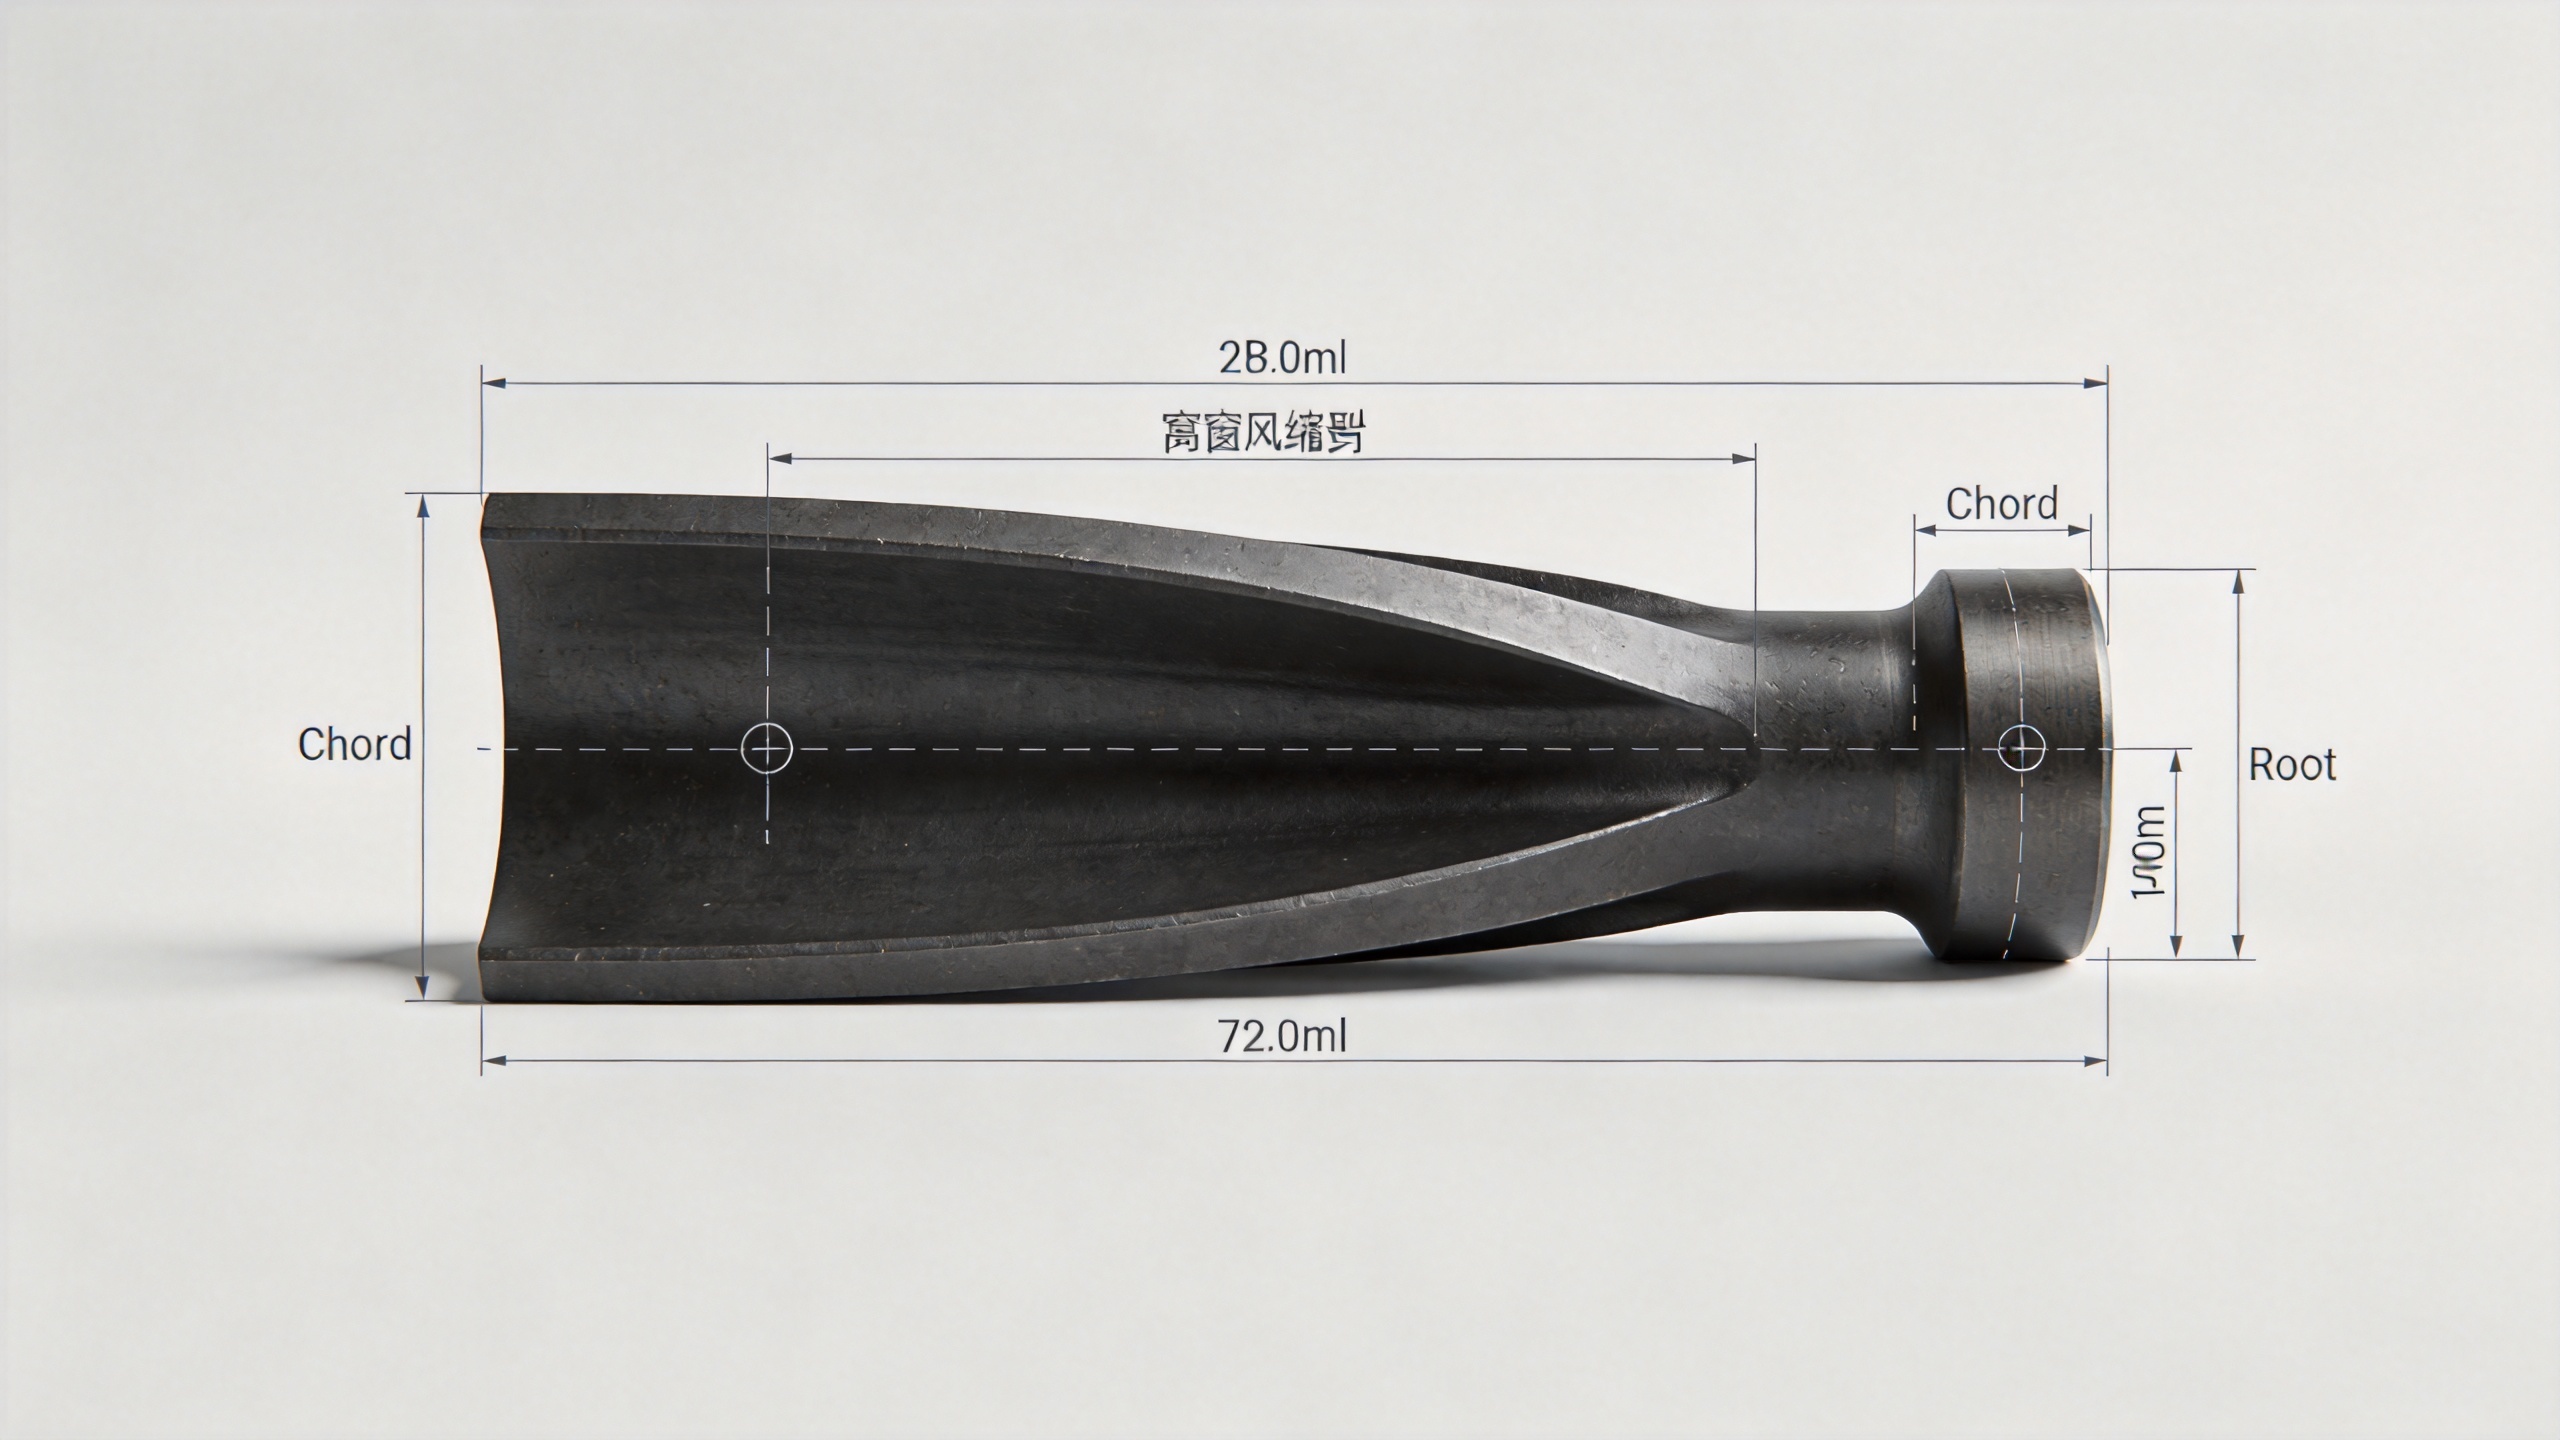
Alıcılar bıçak boyutundan bahsederken genellikle aşağıdaki üç temel boyuttan birini kastederler: bıçak Açıklığı (kökten uca uzunluk), kiriş Uzunluğu (profilin önden arkaya genişliği) ve en-boy Oranı (açıklığın kirişe oranı). Bu boyutların her biri türbin modeline ve kademe konumuna bağlı olarak önemli ölçüde değişir.
| Parametre | Küçük Endüstriyel / Hava Türevi | Orta Boyutlu Endüstriyel Türbin | Büyük Güç Üretim Türbini |
|---|---|---|---|
| Bıçak Açıklığı (ilk kademe) | 30–80 mm | 80160 mm | 160350 mm |
| Blade Span (son aşama) | 1030 mm | 2560 mm | 40100 mm |
| Akord Uzunluğu (tipik aralığı) | 2060 mm | 40100 mm | 60180 mm |
| Görünüm oranı (span/akord) | 1.5–3.5 | 1.6–3.0 | 1.6–2.5 |
Bu değerler yönlendirici aralıklardır; kesin sınırlar değildir. Gerçek boyutlar, türbin modeline, OEM tasarım özelliklerine ve orijinal mi yoksa yenileme amaçlı mı bıçak geometrisiyle uğraştuğunuza bağlıdır. Endüstriyel gaz türbini bıçak tasarımları, orta ve büyük ölçekli makineler için geçmişte yaklaşık 1,6 ile 2,1 arasında yükseklik/genişlik oranları kullanmıştır; buna karşılık araştırma ölçekli ve havacılık motoru kompresörleri bu aralığın dışındaki oranları da göstermiştir — yüksek yükseklik/genişlik oranı tasarımıyla bazen 4:1’e yaklaşırken, dalgalanma payını artırmak amacıyla geniş kanatlı, düşük yükseklik/genişlik oranı yapılarla 1,5’in altına düşebilir.
Bir dövme üreticisinin üretimi mümkün olan pratik alt ve üst sınırları
Dövme üretim açısından bıçak boyut aralığı, iki pratik kısıtla belirlenir: bir hassas dövme sürecinin tolerans içinde güvenilir şekilde tutabileceği minimum özellik boyutu ile belirli bir tesisin taşıyabileceği maksimum kalıp kapasitesi ve pres kapasitesi.
Navi Power Technology'de, gaz türbini kompresör bıçakları için sahip olduğumuz dövme kapasitesi yaklaşık 20 mm ile 400 mm üzeri arasında bir açıklık aralığını kapsar; kiriş uzunlukları ise bıçağın profiline bağlı olarak yaklaşık 15 mm ile 200 mm arasında değişir. Bu sınırlar içinde kalan bıçaklar, hava kanadı boyut toleranslarıyla 0,1–1 mm aralığında üretilebilir — bu durum önemlidir çünkü kompresör bıçağı aerodinamiği profildeki sapmalara duyarlıdır. Bir ön kenar yarıçapında meydana gelen 0,5 mm’lik bir hata, büyük bir ilk kademe bıçakta önemsiz olsa da, kiriş uzunluğu yalnızca 25 mm olabilen küçük bir son kademe bıçakta önemli bir etkiye sahiptir.
Çok küçük kanatçıklar — açıklığı 20 mm’den az olanlar — için dövme bir iş parçası üretir; ancak son işlem aşamasındaki toleranslar maliyeti ve hassasiyet açısından baskın zorluk oluşturur. Bu boyutlar, büyük endüstriyel gaz türbinlerine kıyasla mikro-türbinlerde veya özel araştırma kompresörlerinde daha yaygındır.
Özel Kanatçık Boyutu: Belirtiyi Belirleyen Nedir
Satın alma mühendisleri için daha önemli soru, standart katalog aralığının ne olduğu değil — üreticinin çiziminizdeki tam boyutlara göre özel bir kanatçık üretebilip üretmeyi olduğudur. Standart aralık üretim ile özel kanatçık boyutu üretimi arasındaki bu ayrım, tedarikçi yeteneğinin en çok öneme sahip olduğu noktadır.
Özel kanatçık boyutu çalışmaları genellikle üç senaryoya girer:
- Eski bir türbin modeli için yedek parça orijinal OEM artık parçayı temin etmiyor ve hiçbir boyutsal çizim mevcut değilse. Bu durumda mevcut kanatçık kendisi ya da türbin diski geometrisi tersine mühendislik girdisi olarak kullanılır.
- Yenileme veya yükseltme programları kompresör halka geometrisinin değiştirildiği ve yeni kanat profillerinin değiştirilmiş akış yoluyla uyumlu olması için tasarlanması veya uyarlanması gereken yer.
- Çok kaynaklı nitelendirme bir operatörün, OEM çiziminde tanımlanan boyutsal standarta göre alternatif bir tedarikçiyi nitelendirmek istediği, ancak mühendislik yorumundan ziyade yakın boyutsal kopyalama gerektiren durum.
Bu üç durumun her birinde özel kanat boyutu çalışmasının başlangıç noktası, mühendislik çizimi ya da fiziksel kanat örneğidir. Navi Power’un satış öncesi mühendislik desteği, teklif verilmeden önce çizim incelemesi ve özellik doğrulamasını içerir — çünkü özel kanat işlerinde karşılaşılan en yaygın satın alma risklerinden biri, parçalar sahaya ulaştıktan sonra çizim ile gerçek türbin montajı arasında boyutsal uyumsuzluk fark edilmesidir.
Açıklık ve kiriş Ötesindeki Boyutsal Parametreler
Açıklık ve kiriş, başlık boyutlarıdır; ancak bir gaz türbini kompresörü için tam bir kanatçık boyutu spesifikasyonu, üretim süreci boyunca kontrol edilmesi gereken birkaç ek parametreyi de içerir:
- Kök profili boyutları — ağaç şekli (fir-tree) veya güvercin kuyruğu (dovetail) bağlantı geometrisi, türbin diski yuvasına tam olarak uymalıdır; küçük bir boyutsal sapma bile doğru montajı engelleyebilir ya da yerel gerilme yoğunluklarına neden olabilir.
- Hava kanadı kalınlığı dağılımı — maksimum kalınlık ve bu kalınlığın kiriş yönündeki konumu, rijitlik ile aerodinamik yüklemeyi etkiler; bu genellikle tek bir "kalınlık" sayısı yerine hava kanadı kesiti verileriyle tanımlanır.
- Burulma açısı ve şaft açısı — kanatçık düz bir plaka değildir; radyal hız gradyanını hesaba katmak için açıklık boyunca burulmuştur ve bu burulma, üretim partisi boyunca tutarlı bir şekilde tekrarlanmalıdır.
- Ağırlık ve Denge — Rotor dengelenmesi, bir montajdaki kanat ağırlıklarının belirlenen tolerans aralıkları içinde eşleştirilmesini gerektirir; bu da yüksek devirde dönen uygulamalarda boyut kontrolünün kütle kontrolünden ayrılamaz olduğu anlamına gelir.
Açılış (span) ve kiriş (chord) yönünde doğru ölçülen ancak kök profili veya hava kanadı burkulması (airfoil twist) yönünde sapma gösteren bir kanat, doğru boyutlandırılmış bir kanat değildir — bu, takılma veya performans sorunlarına neden olacak boyutsal bir uyumsuzluktur. Dolayısıyla bir kompresör kanadı siparişi belirtirken ya da doğrularken yalnızca başlık olarak verilen açılış ve kiriş ölçülerine değil, tüm boyutsal parametrelere sistem olarak bakmak doğru yaklaşımdır.
Bir Boyut Aralığı Değerlendirmesi Talep Ederken Neler Getirmelisiniz
Eğer belirli bir gaz türbini kompresörünüz için bıçak üretip üretmeyebileceklerini değerlendirmekte olan bir tedarikçiyle çalışıyorsanız, genel bir yetenek aralığı talep etmek yerine boyut çizimini veya bıçak örneğini doğrudan paylaşmak en verimli yaklaşımdır. İlkelerden hareket ederek uyumun belirlenmesi gereken bir üretici, sonunda aynı bilgileri — çizimi, türbin modelini, kademe numarasını ve gerekli miktarı ile teslimat penceresini — talep edecektir.
İçin kompresör yenilemesi çizimlerin eksik olabileceği veya aşınmış parçalardan alınan ölçümlere dayandığı projelerde, boyutsal kabul kriterlerinize uygun ayrıntılı bir üretim öncesi inceleme ve ilk ürün raporu, yalnızca bir yetenek beyanından çok daha faydalı bir teslimat ürünü olacaktır. Boyutsal uyumun nasıl doğrulanacağını — koordinat ölçümü, optik tarama ya da üretim tesisinde geçiş kontrolü — belirtmek, başlangıçtan itibaren boyutlandırma görüşmesinin bir parçası olmalıdır.
ÖZET
Gaz türbini kompresör kanatları, havacılık türevi türbinlerde 30 mm’den küçük olan son kademe kanatlardan, büyük ölçekli enerji üretim türbinlerinde 300 mm’yi aşan ilk kademe kanatlara kadar geniş bir boyut aralığını kapsar. Kordon uzunlukları, yükseklik/genişlik oranları, kök geometrisi ve profil burulması, tam boyut belirtimi kapsamında açıklık (span) kadar önemlidir. Çizime dayalı belirtim net olduğunda ve boyutsal tolerans gereksinimleri tanımlandığında, hassas dövme üreticileri bu aralıkta çalışabilir. Özel kanat boyutu talepleri — dahil olmak üzere geri mühendislik yöntemiyle üretilen eski nesil kanatlar ve yenileme (retrofit) geometrileri — için teknik çizim ya da fiziksel bir örnek, anlamlı bir boyutlandırma görüşmesine başlamak için doğru başlangıç noktasıdır.
Belirli kompresör kanat boyutlarınızla ilgili görüşmeler yapmak ve üretim uygulanabilirliği değerlendirmesi almak için lütfen Navi Power Technology mühendislik ekibine web sitemiz üzerinden ulaşın. compressorblade.com .