 EN

Који распон величине лопате се могу произвести за компресор за гасну турбину?
Ако сте набављање замене ножева или планирате усавршавање компресора , једно од првих питања које постављате произвођачу је једноставно: колико их можете направити великих, и колико малих? Одговор је више нијансиран од једног броја. Величина лопате у компресору за гасне турбине варира у разним фазама компресора, класама снаге турбина и врстама примена. Разумевање димензионалног пејзажа помаже вам да уградите прави разговор са својим добављачем и избегнете неисправне спецификације пре него што се обавежете на нарачунавање.
Овај чланак се ослоњује на наше искуство производње ковања у Нави Павер Технологије да би прошао кроз димензионалне параметре који дефинишу величину лопате, типичне опсеге које се виде у индустријским гасним турбинама и шта производилац прецизне ковања може реалистично произвести када куп
Зашто се величина лопате толико разликује у једном компресору
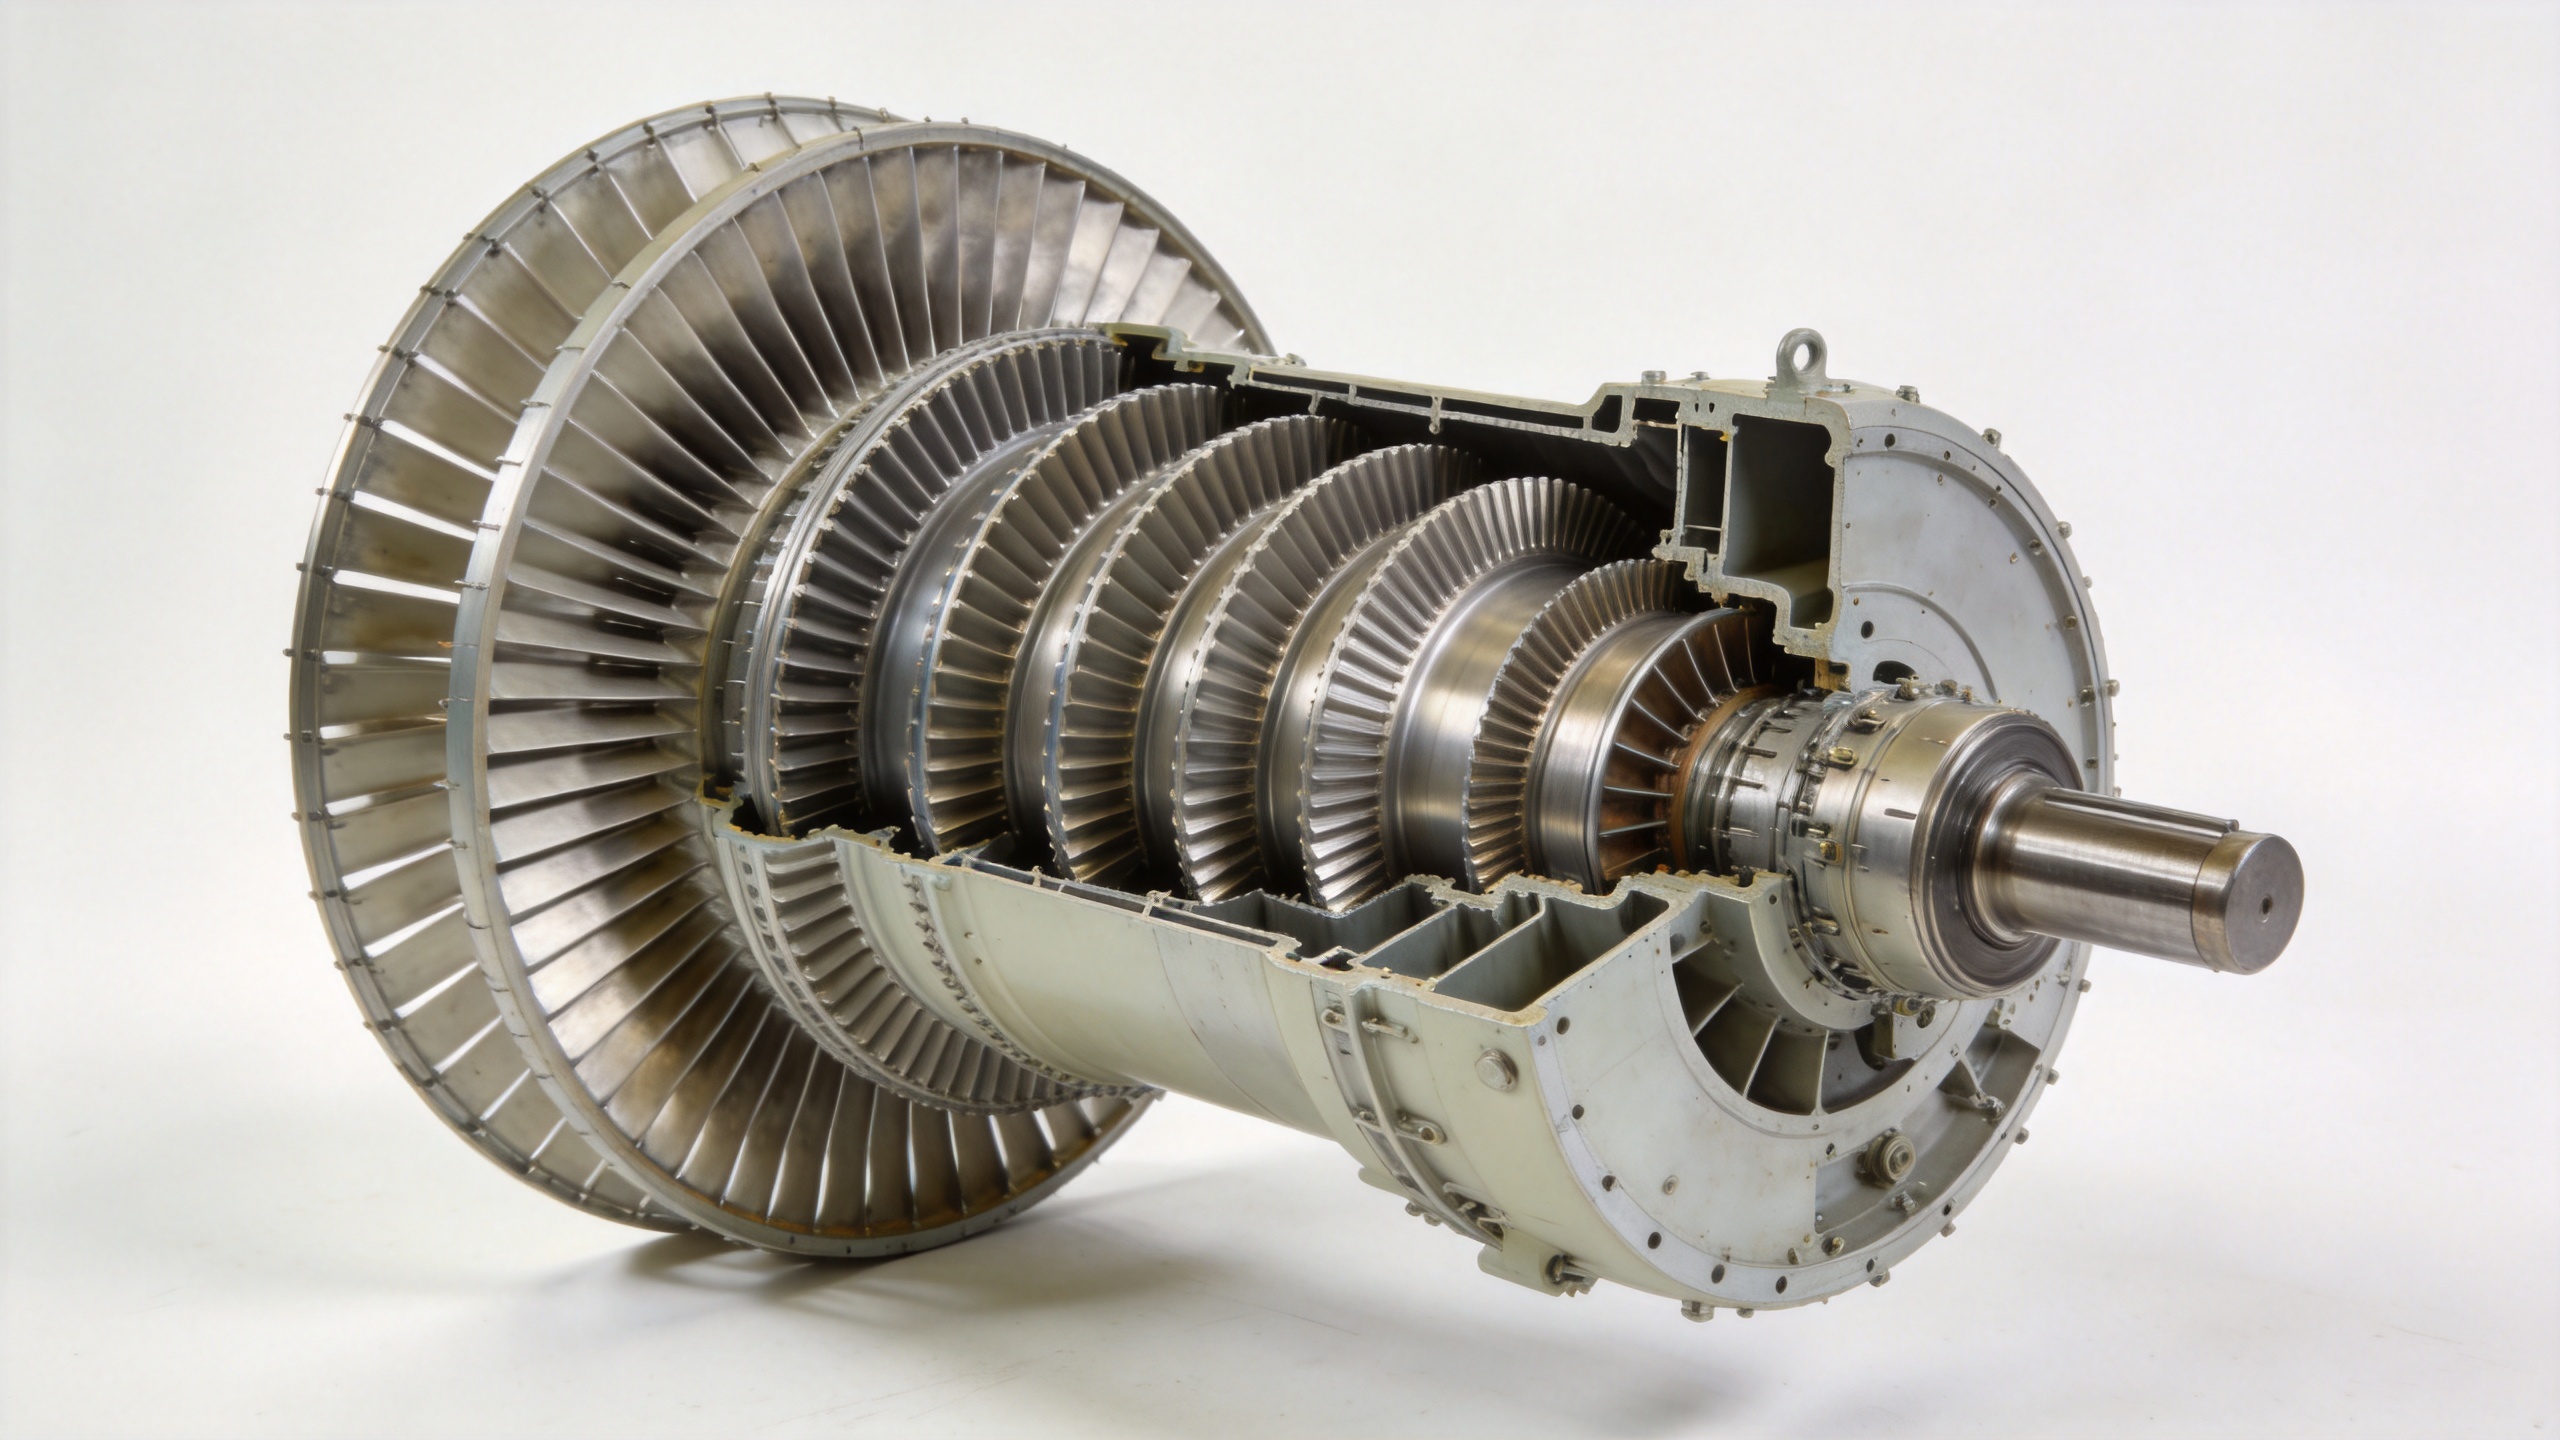
Гас турбински компресор не користи једну јединствену величину лопате широм. Пошто се компресија прогресивно одвија преко више фаза обично 9 до 17 фаза у великој индустријској турбини ваздушни прстен се сужава од улаза до излаза. Како се прстен смањује, свака наредна фаза користи краће лопате. Оштри компресор прве фазе у великој гасној турбини може имати распон који је четири до шест пута дуже од оштрице у последњој стадији компресора исте машине.
За велике гасне турбине за производњу енергије које раде на односима притиска од 18:1 до 20:1, разлика у распону између прве и последње стадије компресора може бити довољно значајна да два лопата изгледају готово несвезана, али морају да испуне једнако чврсте димензијске толеранције како би се одржао
Типични димензионални опсегови: Размац, Акорд и Однос Аспекта
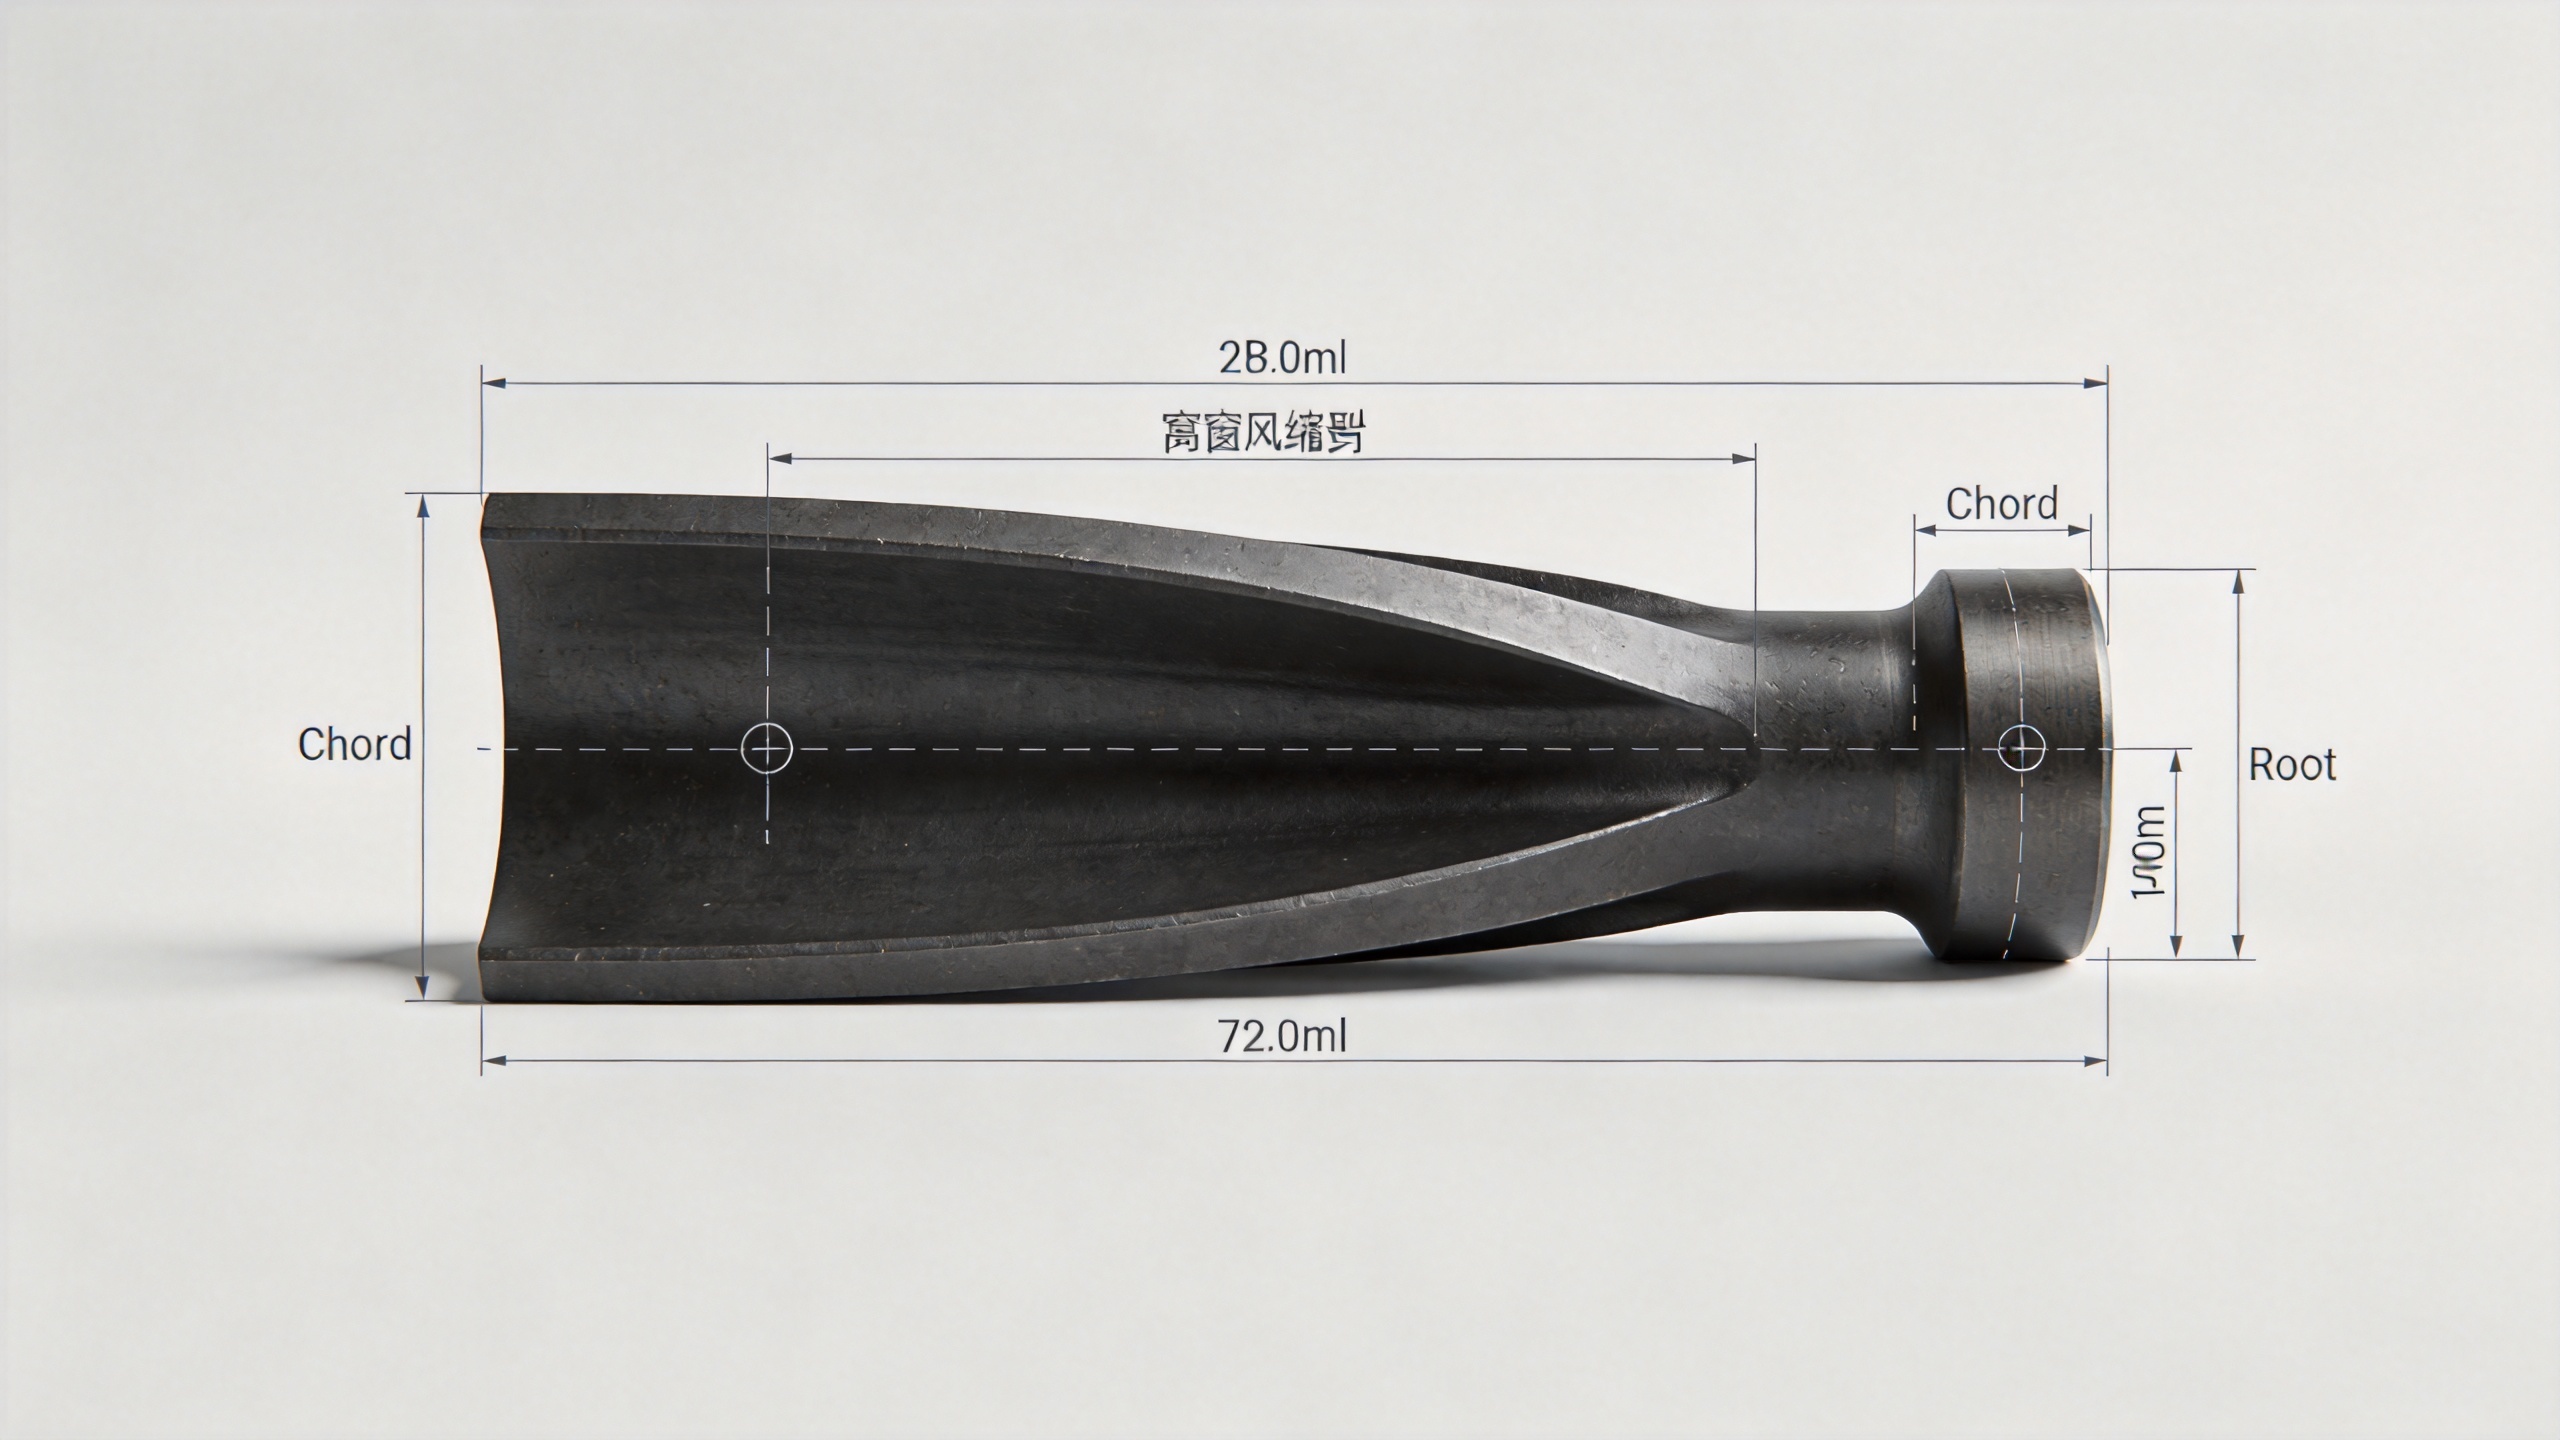
Када купци питају за величину оштрице, они обично мисле на једну од три основне димензије: просек ножева (дужина од корена до врха), дужина акорда (ширина фолиона од предње иже до задње иже), и однос аспекта (простор подељен акордом). Сваки од њих се значајно разликује у зависности од модела турбине и положаја етапе.
| Параметри | Мали индустријски / аеро-дериватив | Промишљке турбине средње величине | Велике турбине за производњу енергије |
|---|---|---|---|
| Бладе Спан (прва фаза) | 3080 мм | 80160 мм | 160350 мм |
| Бладе Спан (последња фаза) | 1030 мм | 2560 мм | 40100 мм |
| Дужина акорда (типични опсег) | 2060 мм | 40100 мм | 60180 мм |
| Однос аспекта (раступ/акдор) | 1.5–3.5 | 1.6–3.0 | 1.6–2.5 |
То су индикативни опсегови, а не чврсте границе. Стварне димензије зависе од модела турбине, ОЕМ дизајнерских спецификација и да ли се бавите оригиналном или модерно прилагођеном геометријом лопате. Промишлени дизајн лопате гасне турбине историјски је користио однос страна од око 1,6 до 2,1 за средње до велике машине, док су компресори истраживачког нивоа и авиомотроба показали однос изван овог прозора понекад се приближава 4: 1 у дизајну са високим односом страна или пада испод 1,5 у широ
Практична доње и горње границе онога што ковачар може произвести
Из гледишта производње ковања, опсег величине лопате је ограничен два практична ограничења: минимална величина елемента коју прецизни процес ковања може поуздано држати до толеранције и максимална капацитет и капацитет штампања који одређени објекат може да прихрани.
На Нави Павер Технологи, наша способност ковања за компресорске лопатице гасне турбине покрива опсег опсега од око 20 mm до преко 400 mm , са дужинама струна од око 15 мм до 200 мм у зависности од профила лопате. Очи у овом опсегу могу се производити са димензионалним толеранцијама ваздушног профила од 0,11 мм што је важно јер је аеродинамика компресорских очију осетљива на одступање профила. Грешка од 0,5 мм на радијусу предње ивице је неважна на великом првом стадијуму ножева, али значајна на малом последњем стадијуму ножева где сам струна може бити само 25 мм.
За веома мале лопате под 20 мм распона ковање производи радни комад, али толеранције за завршну обраду постају доминантни изазов у трошковима и прецизности. Ове величине су чешће у микротурбинама или специјализованим истраживачким компресорима него у великим индустријским гасним турбинама.
Величина ножева на прилагођен начин: шта води спецификацију
Важније питање за инжењере за набавку није шта је стандардни каталог - то је да ли произвођач може произвести одређену лопату са тачним димензијама на вашем цртежу. Та разлика између производње стандардног опсега и производње на прилагођену величину лопате је где је способност добављача најважнија.
Ради се на прилагођену величину ножева обично у три сценарија:
- Замена старог модела турбина када оригинални ОЕМ више не испоручује део, а не постоји димензионални цртеж. У овом случају, постојећа самог лопате или геометрија турбинског диска постаје унос реверсног инжењерства.
- Програм за модернизацију или надоградњу када се мења геометрија прстена компресора, а нови профили лопате морају бити дизајнирани или прилагођени да одговарају измењеном путу проток.
- Квалификација из више извора када оператор жели да квалификује алтернативног добављача за стандард димензија дефинисан на цртежу ОЕМ-а, који захтева блиску димензијску репликацију, а не инжењерску интерпретацију.
У свим три случаја, почетна тачка за ангажовање прилагођене величине ножева је инжењерски цртеж или физички узор ножева. Нави Павер-ова инжењерска подршка пре продаје укључује преглед црта и валидацију спецификација пре цитирања јер је један од најчешћих ризика у набавци у производу прилагођених лопаћа откривање димензионалне неисправности између црта и стварне инсталације тур
Димензионални параметри изван растојања и акорда
Размај и хорд су главне димензије, али комплетна спецификација величине лопате за компресор за гасну турбину укључује неколико додатних параметара које се морају контролисати током производње:
- Димензије корениног профила геометрија причвршћивања јеребице или голубог репа мора тачно одговарати слоту диска турбине; чак и мало димензионално одступање може спречити правилну инсталацију или изазвати локализоване концентрације стреса.
- Дистрибуција дебљине фолиоле максимална дебљина и њено положај у правцу струна утичу на крутост и аеродинамичко оптерећење; ово се обично ухвати у подацима о делу профила, а не у једном броју "дебљине".
- Угао завијања и угао заскацања нож није равна плоча; она је искривена дуж распона како би се узео у обзир градијент радијалне брзине, а овај искрив мора бити репродуциран доследно широм производне партије.
- Тежина и равнотежа балансирање ротора захтева да се тежине лопаћа широм једног скупа подударају у дефинисаним толерантним опсеговима, што значи да је контрола величине нераздељива са контролом масе у апликацијама за брзину ротације.
Оштрица која мери исправно на распону и струну, али одступа на профилу корена или вртењу ваздушног профила није правилно размерена оштрица то је димензионална несагласност која ће изазвати проблеме са прилагођавањем или перформансима. Преглед свих димензионалних параметара као система а не само распона главе и струје стога је прави приступ приликом спецификовања или валидације реда компресорских лопаћа.
Шта треба да донесете када тражите процену величине
Ако процењујете да ли добављач може да производи лопате за ваш специфичан компресор за гасну турбину, најефикаснији приступ је да директно поделите димензионални цртеж или узор лопате, а не да тражите опсег општог капацитета. Произвођач који треба да утврди одговарајући из првог принципа ће тражити исте информације на крају - цртање, модел турбине, број фазе, и потребну количину и прозор испоруке.
За усавршавање компресора пројекти у којима су цртежи некомплетни или засновани на мерењима из износених делова, детаљна препродукцијска инспекција и извештај о првом чланку који је усклађен са вашим критеријумима за прихватање димензија биће кориснији резултат од самог изјаве о способности. Указивање како ћете проверити у складу са димензијом мерење координати, оптичко скенирање или пролазна инспекција у производном објекту треба да буде део разговора о величини од самог почетка.
Резюме
Компресорске лопате гасне турбине опсежују широк димензионални опсег: од малих лопата последње фазе са распоном испод 30 мм у аеро-деривативним турбинама до великих лопата прве фазе веће од 300 мм у турбинама за производњу енергије у обимним Дужине акорда, однос страна, геометрија корена и превртање профила једнако су важни за распон као део комплетне спецификације величине. Произвођачи прецизних ковача могу радити у овом распону под условом да је спецификација заснована на цртежу јасна и да су дефинисани захтеви за димензионалне толеранције. За захтеве за величину ножева на прилагођену основу укључујући реверз-инжењеринг старих ножева и геометрије за модернизацију инжењерски цртеж или физички узор је исходна тачка за значајну дискусију о величини.
Да бисте разговарали о вашим специфичним димензијама компресорских лопасти и добили процену изводљивости производње, контактирајте инжењерски тим Нави Пауэр Технологије преко наше веб странице на компресорблејд.цом .