 EN

Какво ниво на допуск е необходимо за турбинните лопатки в аерокосмическата промишленост?
Определянето на правилното ниво на допуск за аерокосмическо приложение турбинен профил е едно от по-важните решения при набавянето и квалифицирането на компресорни лопатки. Една турбинен профил работеща в компресор на газова турбина трябва да отговаря на точни размерни изисквания — над простото изпълнение на инспекционните проверки — за да осигури аеродинамичната производителност, от която зависи проектът на стъпен. Разбирането на тези изисквания и на аерокосмическия стандарт рамките, които ги регулират, е отправна точка за всеки сериозен квалификационен програмен процес.
Прецизността на лопатката има значение, защото ефективността на компресора е чувствителна към геометрични отклонения. Една турбинен профил с профилни грешки, които изглеждат незначителни в инспекционния отчет, може да промени диапазона на ъгъл на атака на компресорна стъпен или да повлияе на поведението на пограничния слой в областта на предния ръб по начин, който намалява границата за вихрово откъсване. Предизвикателството за инженерите по набавки е да свържат абстрактните числови стойности на допусците в чертежа с реалните им аеродинамични последици.
Основни параметри за допустими отклонения в размерите на аерокосмически турбинни профили
Аерокосмическа турбинен профил спецификациите за допустими отклонения определят изискванията за няколко различни геометрични параметъра. Всеки от тях има различна аеродинамична чувствителност и различни последици при несъответствие с изискванията. Оценката на точността на профила означава разбиране на всички тях, а не само на най-видимите размери.
1. Допустими отклонения за профила
Допустимите отклонения за профила регулират колко точно напречното сечение на турбинен профил съответства на проектната цел във всяка точка за измерване. В аерокосмическите приложения допустимите отклонения за профилите на компресорните лопатки обикновено се задават като диапазон, който варира от ±0,1 mm за стъпените с високо налягане до ±0,5 mm за стъпените с по-ниско налягане. Точността на профила на ниво профил пряко влияе върху поведението на локалния пограничен слой и, при работни режими, различни от проектните, може да доведе до измерима загуба на ефективност дори когато отклонението е в рамките на зададения диапазон за допустими отклонения. По-строги точността на профила изискванията са стандартни за компресорни стъпени на аеродвигатели, работещи при високи степени на компресия.
2. Геометрия на предната и задната ръбова част
Радиусите на предната и задната ръбова част получават отделни, по-строги допуски в повечето аерокосмическия стандарт спецификации за турбинни лопатки. Радиусът на предната ръбова част на една турбинен профил лопатка определя колко добре лопатката понася промените в ъгъла на атака: затъпената предна ръбова част променя диапазона на ъглите на атака и влияе на стабилността на компресора при работа извън проектните условия. Дебелината на задната ръбова част на една турбинен профил лопатка влияе върху загубите в задната ръбова част, които се натрупват през множество компресорни стъпени и намаляват общата ефективност на цикъла.
Поддържането на геометрията на предната и задната ръбова част е едно от най-трудните точността на профила изисквания при производството на ковани лопатки. Традиционните ковашки процеси оставят значителен материален допуск в тези зони, което изисква механична обработка и може да доведе до геометрични отклонения. Ковашки процеси с нисък материален допуск, способни да поддържат допусци в диапазона 0,1–1 mm, като например тези, използвани от специализирани производители на компресорни лопатки, намаляват необходимостта от последваща механична обработка и намаляват риска от геометрични отклонения в тези аеродинамично чувствителни области.
3. Дължина на хордата, размах и ъгъл на усукване
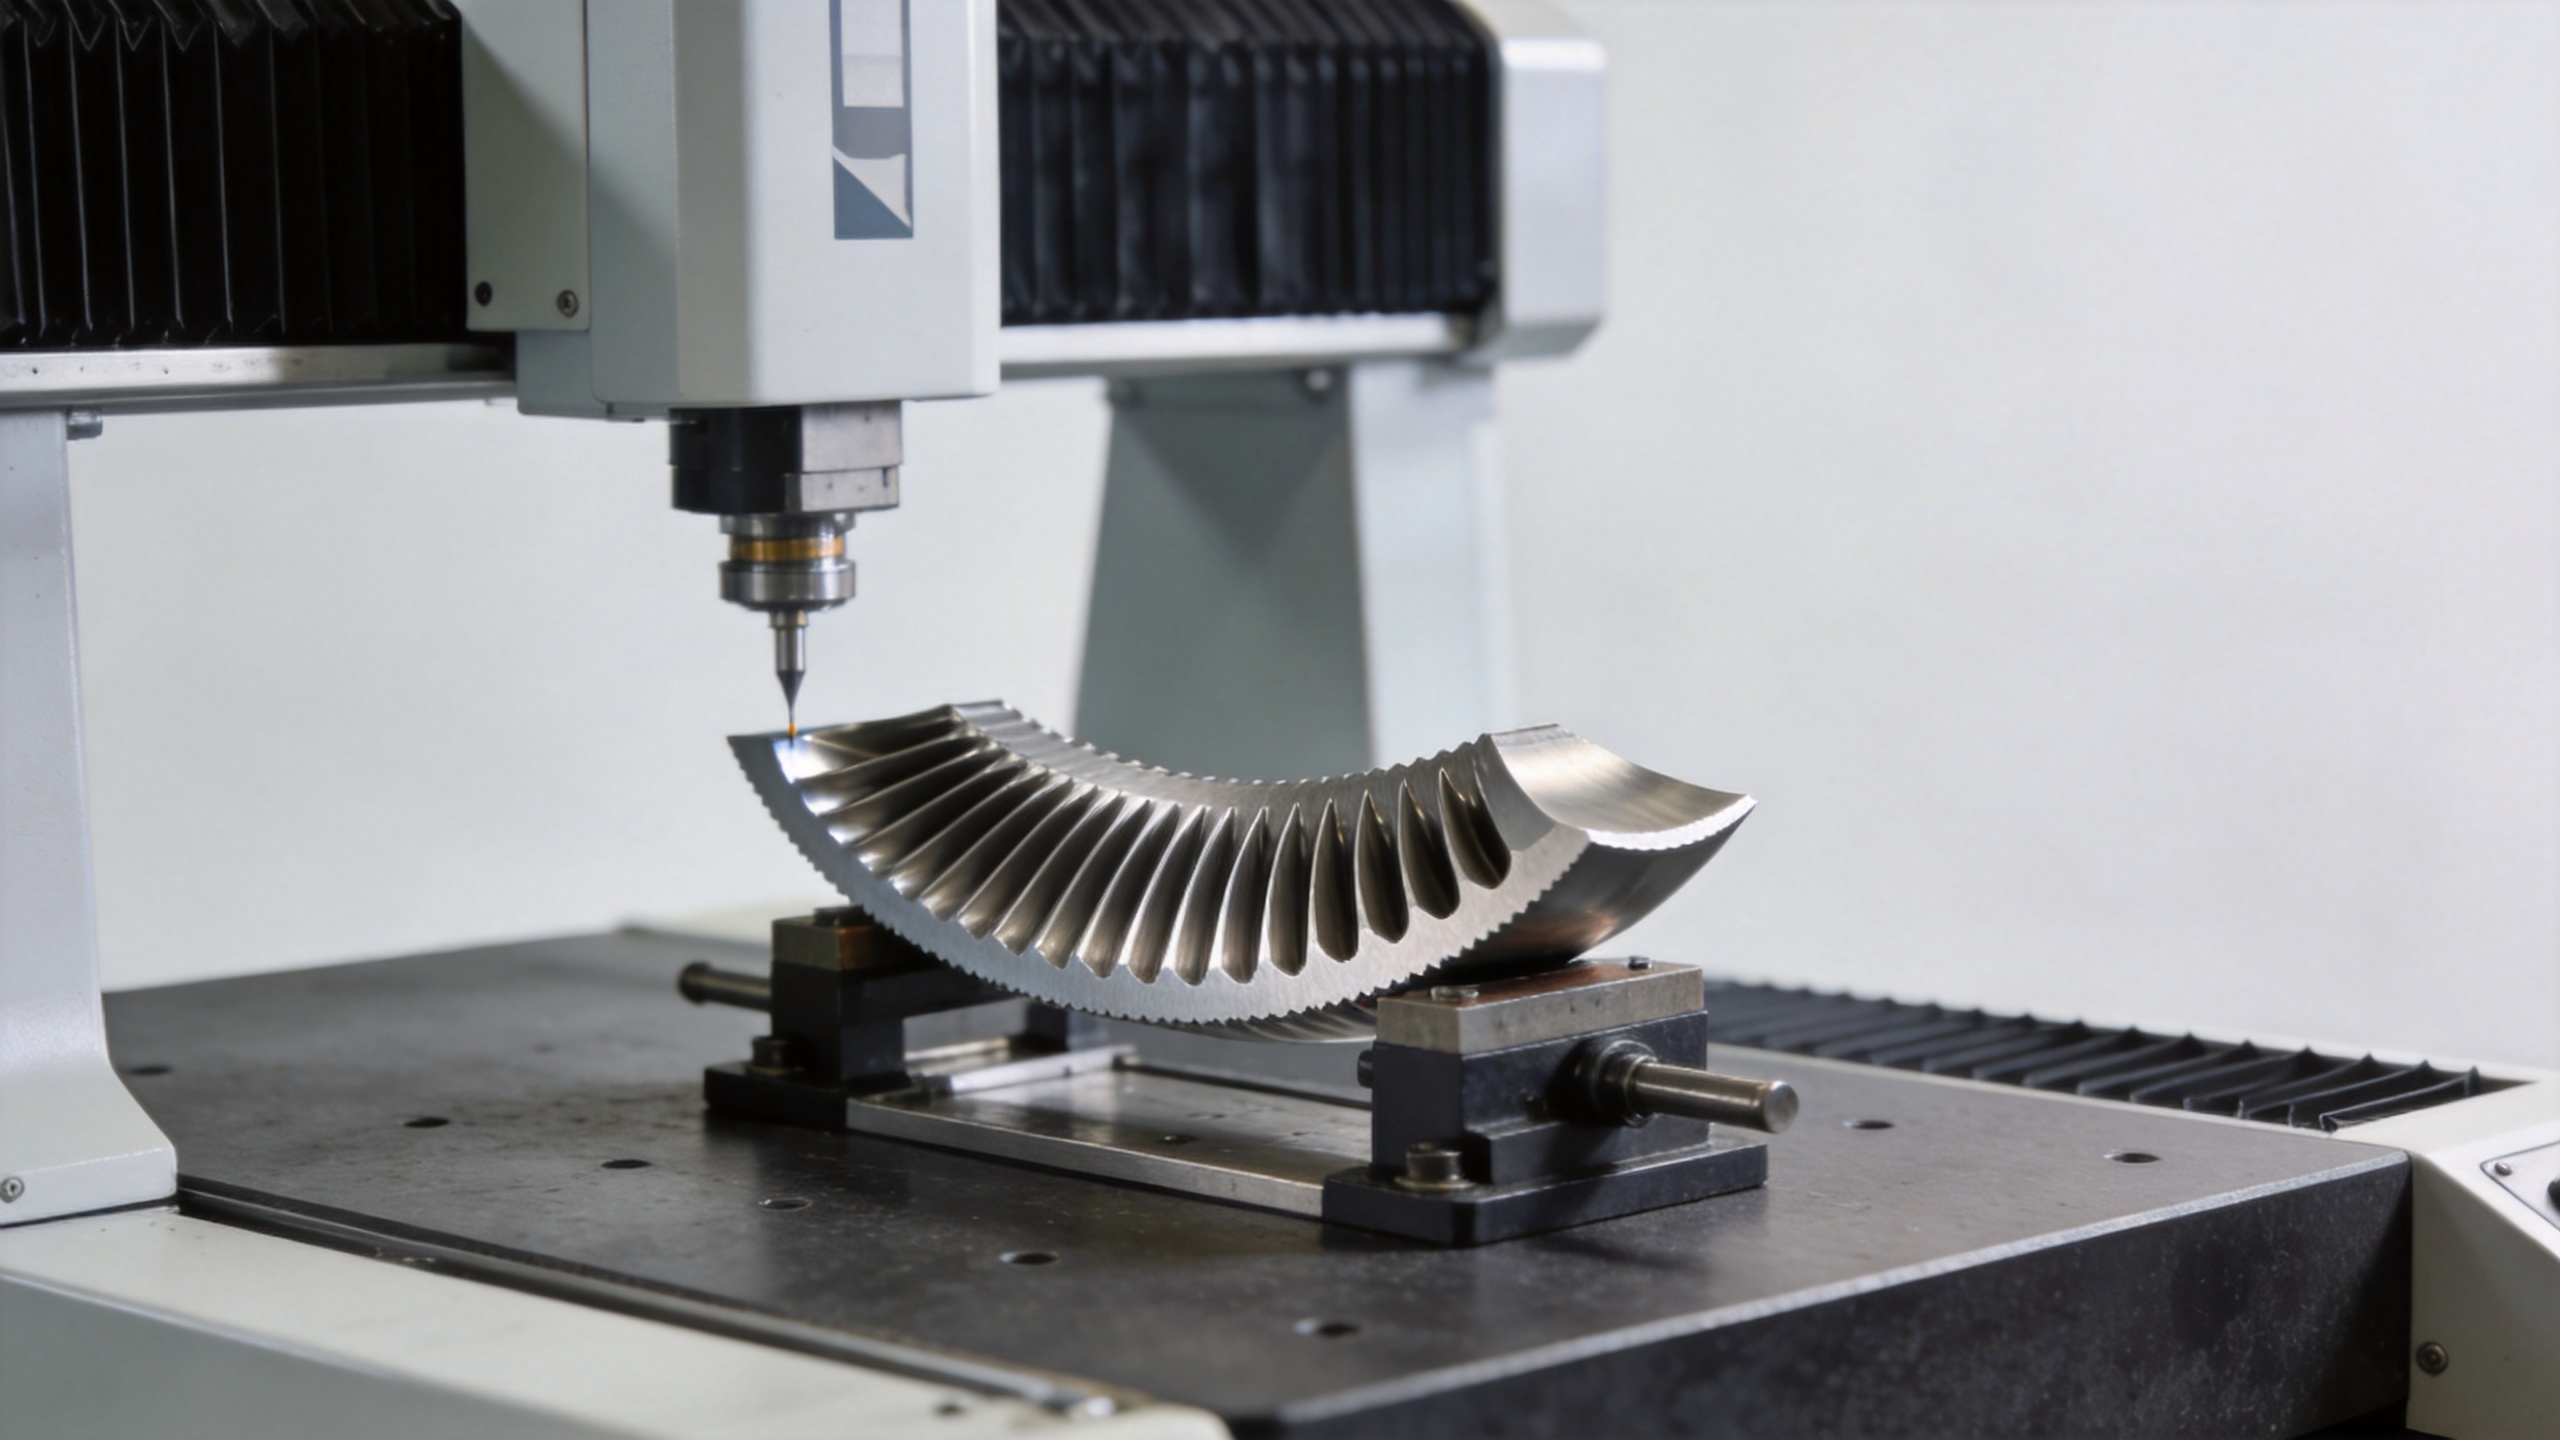
Допуск за дължина на хордата в аерокосмическата турбинен профил обикновено се задава в диапазона ±0,5 мм до ±1,0 мм. Допускът за разстоянието (височина на перката) влияе върху зазора при върха при сглобяване, затова се проверява както самостоятелно, така и в контекста на сборката на ступеня. Завихрянето на профила описва как ъгълът на напречното сечение се променя от корена към върха; за повечето перки на компресори допуските за завихряне се задават в ъглови единици, обикновено ±0,2° до ±0,5° по цялата височина. Грешките в завихрянето и ъгъла на стагнация взаимодействат директно с проектните ъгли на инцидентност във всяка радиална станция, намалявайки границата за възникване на пулсации по начин, който не се проявява при индивидуалната инспекция на перките, но се наблюдава по време на аеродинамичното изпитване на цялата ступен.
4. Неравност на повърхността
Неравността на повърхността е отделно, но тясно свързано изискване за аерокосмическите турбинен профил приложения. Повечето аерокосмическия стандарт спецификациите за компресорните лопатки изискват стойности на Ra в диапазона от 0,83,2 μm на аеродинамичните повърхности, като в зоната на предния ръб се изискват по-строги изисквания. Струвината на повърхността над спецификацията увеличава загубите от триене на кожата и насърчава по-ранния преход на граничния слой, което намалява както ефективността на компресора, така и разстоянието на напрежението.
Аерокосмически стандарти, регулиращи толерантността на турбинния профил
Няколко стандартизирани рамки определят изискванията за качество и измерване за въздухоплаването и космическото пространство турбинен профил компоненти:
- AS9100 Управлението на качеството аерокосмическия стандарт за производствените организации. AS9100 изисква, че изискванията за размерите за всеки турбинен профил са дефинирани, контролирани и верифицирани чрез документирани процеси. Всеки достоверен доставчик на компресорни лопатки за аерокосмическа техника изисква система за управление на качеството, съвместима с AS9100.
- ASME Y14.5 – Стандартът за геометрично размеряване и допуски (GD&T), използван в чертежите на аерокосмически лопатки. Допуските за профил, структурите на базовите елементи и измервателните референтни точки за турбинен профил са изразени в нотацията ASME Y14.5.
- AMS материали спецификации – Серията Aerospace Material Specifications (AMS) определя изискванията към класовете материали, термичната обработка и повърхностната обработка на перките. Макар AMS спецификациите да не задават директно геометрични допуски, те регулират параметрите на производствения процес, които влияят върху постигането и поддържането на окончателната геометрия. точността на профила геометрични допуски директно, те регулират параметрите на производствения процес, които влияят върху постигането и поддържането на окончателната геометрия.
- Спецификации на чертежите на производителя на оригинално оборудване (OEM) – При практиката на набавяне ръководещи са аерокосмическия стандарт за всяко турбинен профил пакетът чертежи на производителя на оригинално оборудване (OEM). Тези чертежи определят точните стойности на допуските, методите за измерване и критериите за приемане за всеки модел турбина и позиция на стъпало, като имат приоритет пред обобщените стандарти.
Точност срещу разходи: Разбиране на компромиса
Често срещано предположение в турбинен профил набавянето е, че по-строгите допуски означават по-добра производителност и че най-строгите постижими точността на профила е автоматично правилната спецификация. На практика разпределянето на допуските при производството на турбинни лопатки за авиационната и космическата промишленост включва реален компромис между разходи и срокове за доставка. Изследванията върху оптимизирането на допуските за турбинни лопатки документират как по-строгите допуски увеличават както процентите на брака, така и натоварването върху процеса на инспекция, което влияе върху производствените разходи по начин, който трябва да се оцени спрямо маргиналната аеродинамична полза.
Практическото следствие: турбинен профил изискванията за допуски трябва да съответстват на това, което действително изисква аеродинамичният анализ, а не на амбициозно точността на профила ниво, надхвърлящо това, което изисква проектът на стъпката. Техническата поддръжка преди продажба, при която доставчикът преглежда вашата чертожна документация и потвърждава дали декларираните допуски попадат в рамките на неговата технологична възможност, е истинска добавена стойност при аерокосмическия стандарт квалификацията, а не формалност.
Проверка на съответствието с изискванията за допуски на турбинни крилни секции
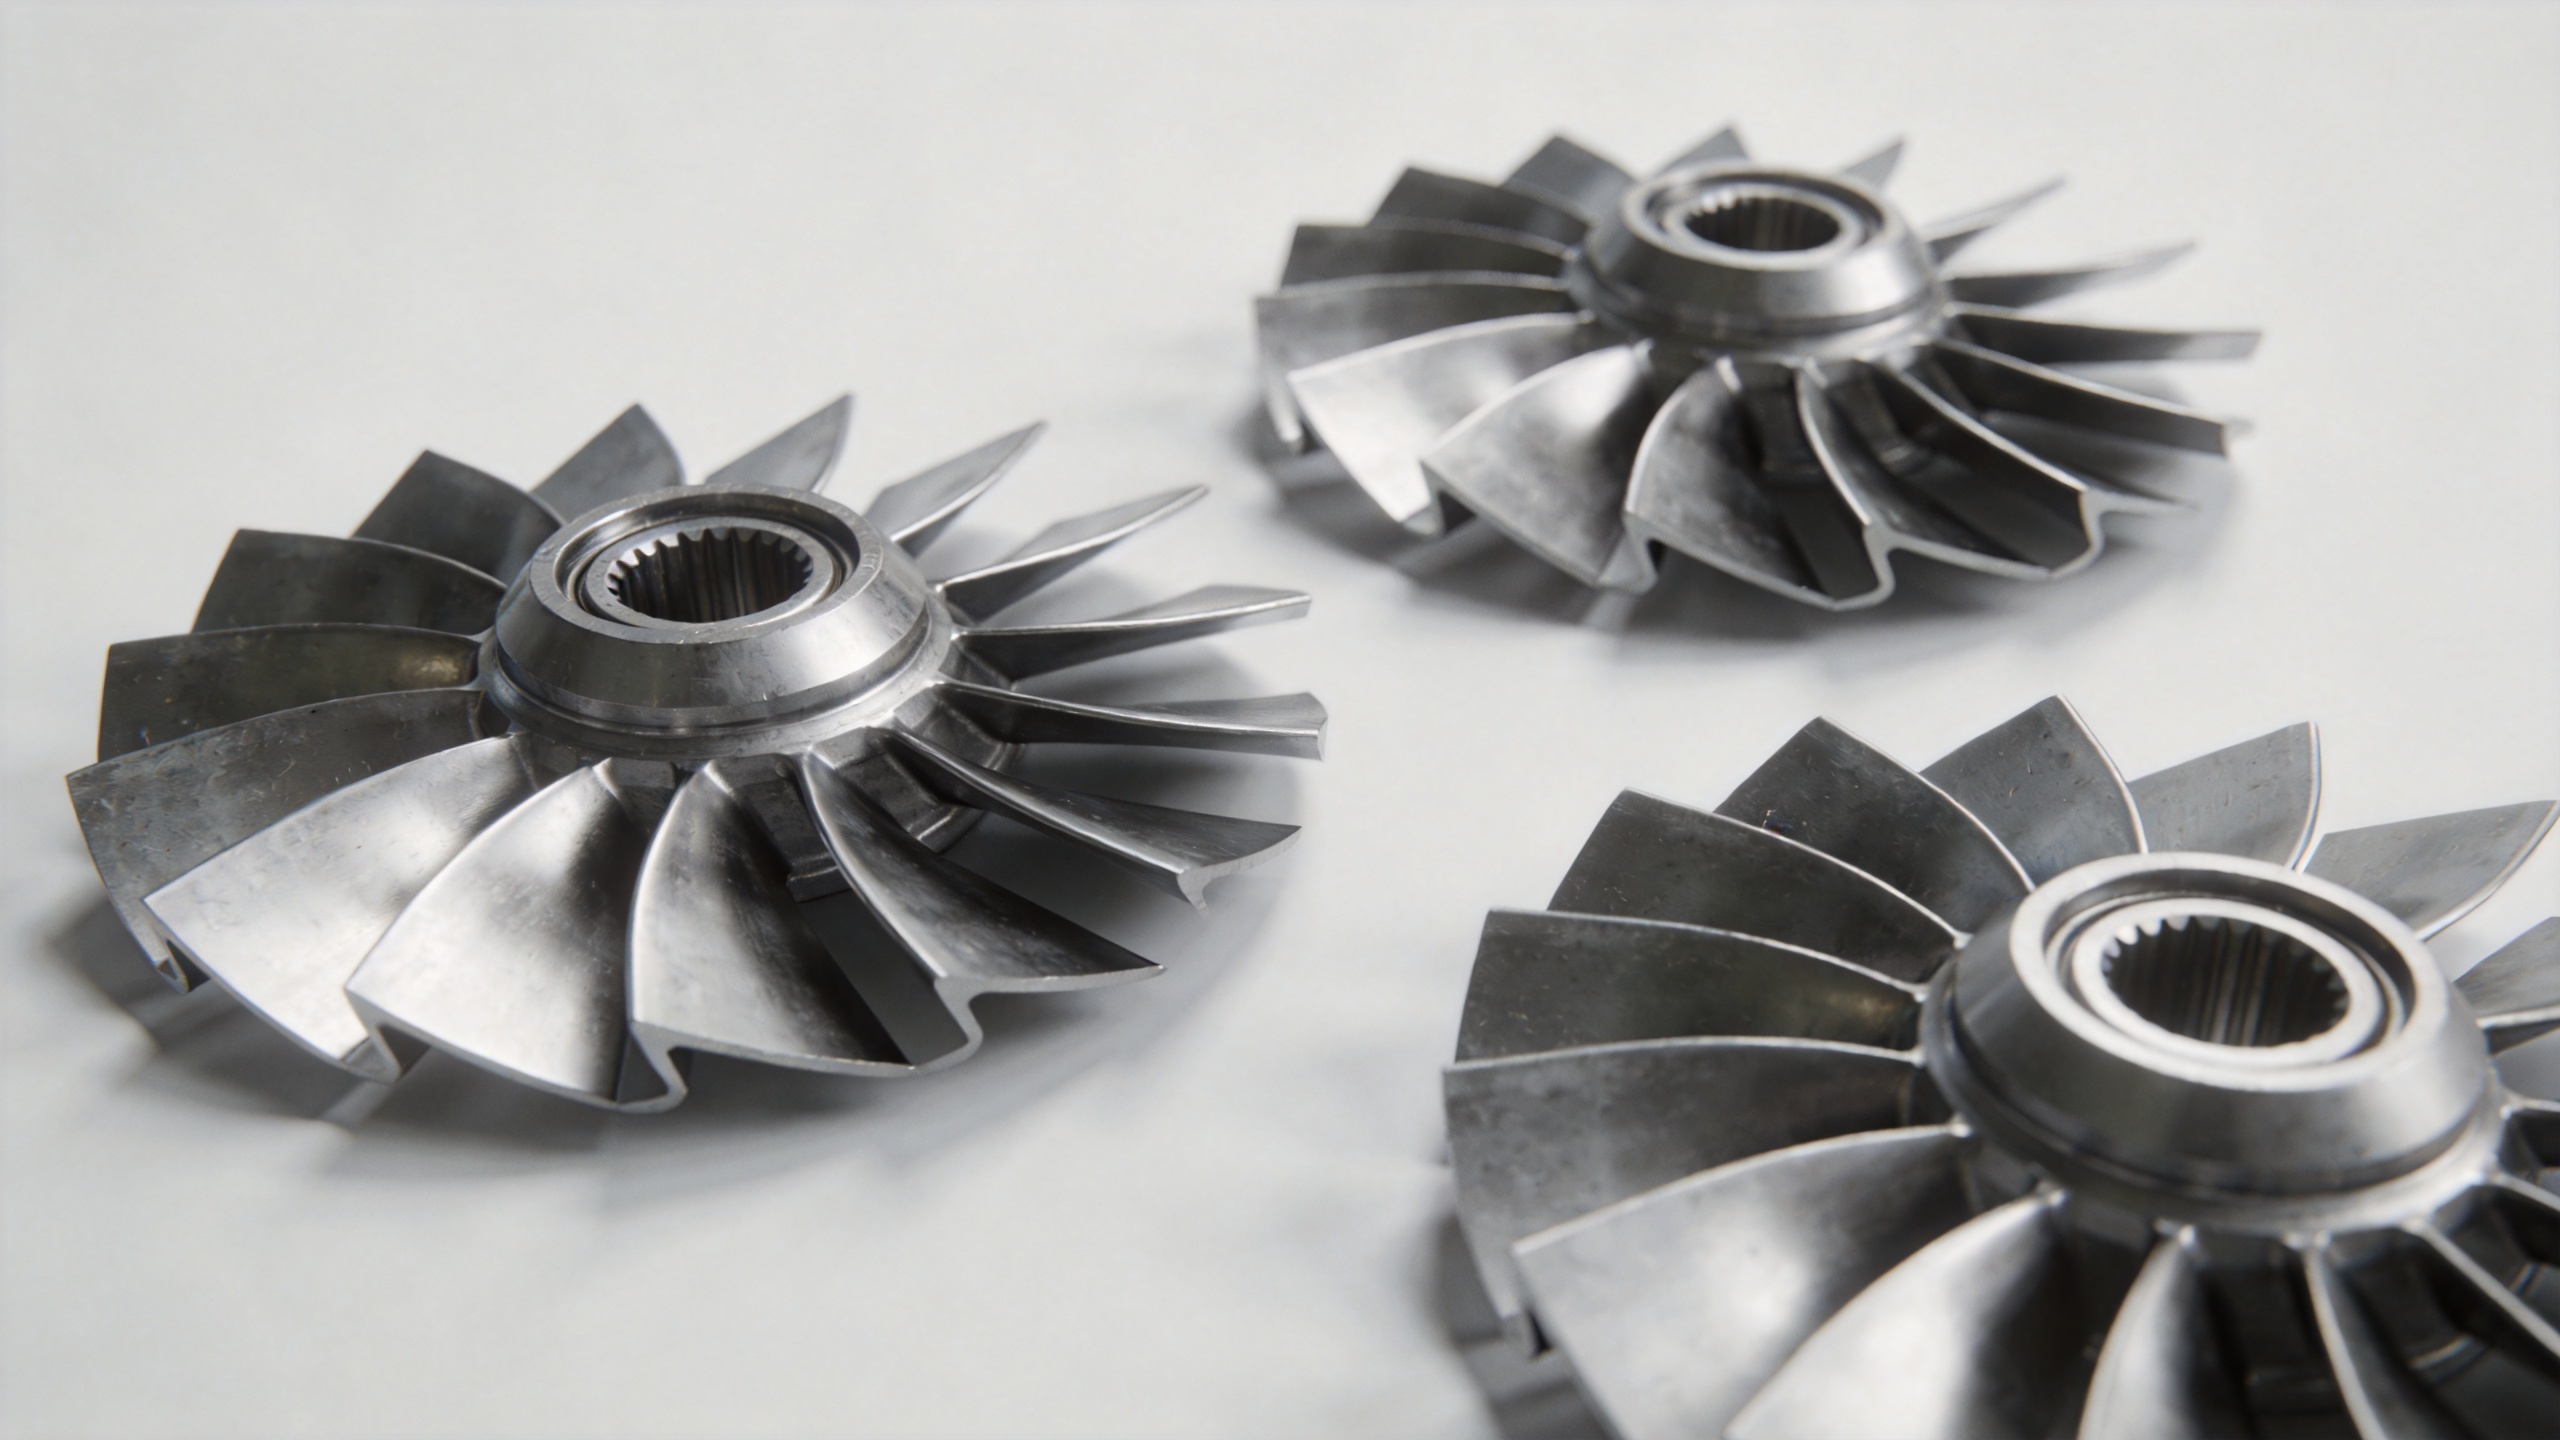
За входящата инспекция на аерокосмическо турбинен профил , двумерното съвпадане на напречното сечение и тримерното сканиране на повърхността са стандартни методи за верификация. Двумерното съвпадане определя съответствието на профилните допуски в конкретни измервателни станции, дефинирани в чертежа. Тримерното сканиране регистрира цялата турбинен профил повърхност и генерира карта на цветовите отклонения спрямо номиналната CAD-геометрия, осигурявайки комплексна точността на профила верификация по цялата аеродинамична повърхност.
И двата метода изискват отчети за размерна инспекция на партидно ниво, които документират действителните измерени стойности спрямо допуските по чертежа за всеки ключов геометричен параметър. За програмите за квалификация в аерокосмическата област отчетът за първия екземпляр (FAIR), който обхваща всички размерни, материали и процесни изисквания, предоставя основата за одобрение на производството. Доставчиците, които предоставят отчети от координатно-измерителни машини (CMM) или 3D сканиране като стандартна документация за всяка доставена партида, демонстрират способност на процеса, а не само съответствие на отделни части, и изпълняват документационните изисквания на повечето аерокосмическия стандарт системи за качество.
Типичен обобщен списък на допуските за аерокосмически турбинни профили
За да обобщим това: няма универсална една стойност на допуска за турбинен профил . Изискванията се различават в зависимост от модела на турбината, позицията на стъпената и спецификацията на чертежа на производителя на оборудването (OEM). Въпреки това типичните размерни диапазони за приложения на компресорни лопатки в аерокосмическата област включват:
- Турбинен профил профил: ±0,1 мм до ±0,5 мм в зависимост от стъпен и степен на налягане
- Геометрия на предния и задния ръб: по-строга от обща профилна форма, отделно специфицирана
- Дължина на хордата: типичен диапазон ±0,5 mm до ±1,0 mm
- Ъгъл на усукване и ъгъл на стъпване: ±0,2° до ±0,5° по размаха
- Шерохавост на повърхността: Ra 0,8–3,2 μm върху аеродинамични повърхности
Избор на доставчик на прецизни ковани изделия с документирана способност да спазва тези турбинен профил допусъчни диапазони, потвърдени чрез отчети от инспекции с КИМ/3D сканиране, проследимост на топлинните партиди и инженерна поддръжка за преглед на спецификациите, е основата за управление на размеровия риск при набавката на турбокомпресорни лопатки за авиационна техника. Navi Power Technology предлага инженерна консултация преди продажба за клиенти, които извършват квалификационни програми за турбокомпресорни лопатки и имат нужда от точността на профила потвърждение на способностите спрямо техните конкретни аерокосмическия стандарт изисквания.