 EN

Jakie poziomy tolerancji wymagane są dla łopatki turbiny lotniczej?
Określenie odpowiedniego poziomu tolerancji w branży lotniczo-kosmicznej profil łopatkowy turbiny jest jednym z najważniejszych decyzji przy zakupie i kwalifikacji łopatek sprężarki. Łopatka profil łopatkowy turbiny działająca w sprężarce turbiny gazowej musi spełniać ścisłe wymagania wymiarowe — nie tylko przechodzić kontrolę jakości, ale także zapewniać wydajność aerodynamiczną niezbędną dla danego stopnia sprężarki. Zrozumienie tych wymagań oraz ram regulacyjnych, które je określają, stanowi punkt wyjścia każdego poważnego programu kwalifikacyjnego. standard lotniczo-kosmiczny ramy regulacyjne, które je określają, jest punktem wyjścia każdego poważnego programu kwalifikacyjnego.
Precyzja profilu ma znaczenie, ponieważ sprawność sprężarki jest wrażliwa na odchylenia geometryczne. Łopatka profil łopatkowy turbiny z błędami kształtu, które wydają się niewielkie w raporcie kontrolnym, może przesunąć zakres kątów natarcia stopnia sprężarki lub zmienić zachowanie warstwy ograniczającej przy krawędzi natarcia w sposób obniżający zapas przeciwko przepływowi zwrotnemu. Wyzwaniem dla inżynierów ds. zakupów jest powiązanie abstrakcyjnych wartości tolerancji podanych na rysunku z ich rzeczywistymi skutkami aerodynamicznymi.
Podstawowe parametry tolerancji wymiarowych dla łopatek turbin lotniczych
Aerokosmonautyka profil łopatkowy turbiny specyfikacje tolerancji określają wymagania w zakresie kilku różnych parametrów geometrycznych. Każdy z nich wykazuje inną wrażliwość aerodynamiczną oraz różne skutki odstępstw od normy. Ocena precyzja profilu łopatki oznacza zrozumienie wszystkich tych parametrów, a nie tylko najbardziej widocznych wymiarów.
1. Tolerancja profilu łopatki
Tolerancja profilu określa stopień zgodności kształtu przekroju poprzecznego profil łopatkowy turbiny z zamierzonym projektem na każdym punkcie pomiarowym. W zastosowaniach lotniczych tolerancje profilu łopatek sprężarek określone są zwykle jako pasmo, którego szerokość wynosi od ±0,1 mm dla stopni wysokiego ciśnienia do ±0,5 mm dla stopni niskiego ciśnienia. Precyzja profilu łopatki na poziomie profilu wpływa bezpośrednio na lokalne zachowanie warstwy przyścienniej i – w warunkach pracy odmiennych od projektowych – może powodować mierzalną utratę sprawności nawet wtedy, gdy odchylenie mieści się w granicach pasma tolerancji. Szczelniejsze precyzja profilu łopatki wymagania są standardowe dla stopni sprężarek silników lotniczych pracujących przy wysokich stosunkach ciśnień.
2. Geometria krawędzi natarcia i krawędzi spływu
Promienie krawędzi natarcia i krawędzi spływu podlegają osobnym, ścislszym tolerancjom w większości standard lotniczo-kosmiczny specyfikacji łopatek turbinowych. Promień krawędzi natarcia profil łopatkowy turbiny określa, jak dobrze łopatka radzi sobie z zmianami kąta natarcia: zaokrąglona krawędź natarcia zmienia zakres kątów natarcia i wpływa na stabilność sprężarki w warunkach pozamacierzowych. Grubość krawędzi spływu profil łopatkowy turbiny wpływa na straty na krawędzi spływu, które kumulują się w wielu stopniach sprężarki i obniżają ogólną sprawność cyklu.
Utrzymanie geometrii krawędzi natarcia i krawędzi spływu jest jednym z najbardziej wymagających precyzja profilu łopatki wymagania w produkcji łopatek wykonywanych metodą kucia. Konwencjonalne procesy kucia pozostawiają znaczne nadmiary materiału w tych strefach, co wymaga obróbki skrawaniem – może ona powodować odchylenia geometryczne. Procesy kucia z niskim nadmiarem materiału, pozwalające na utrzymanie tolerancji w zakresie 0,1–1 mm, takie jak te stosowane przez specjalistycznych producentów łopatek do sprężarek, zmniejszają potrzebę obróbki po kuciu i obniżają ryzyko odchylenia geometrycznego w tych miejscach o dużej wrażliwości aerodynamicznej.
3. Długość cięciwy, rozpiętość i kąt skręcenia
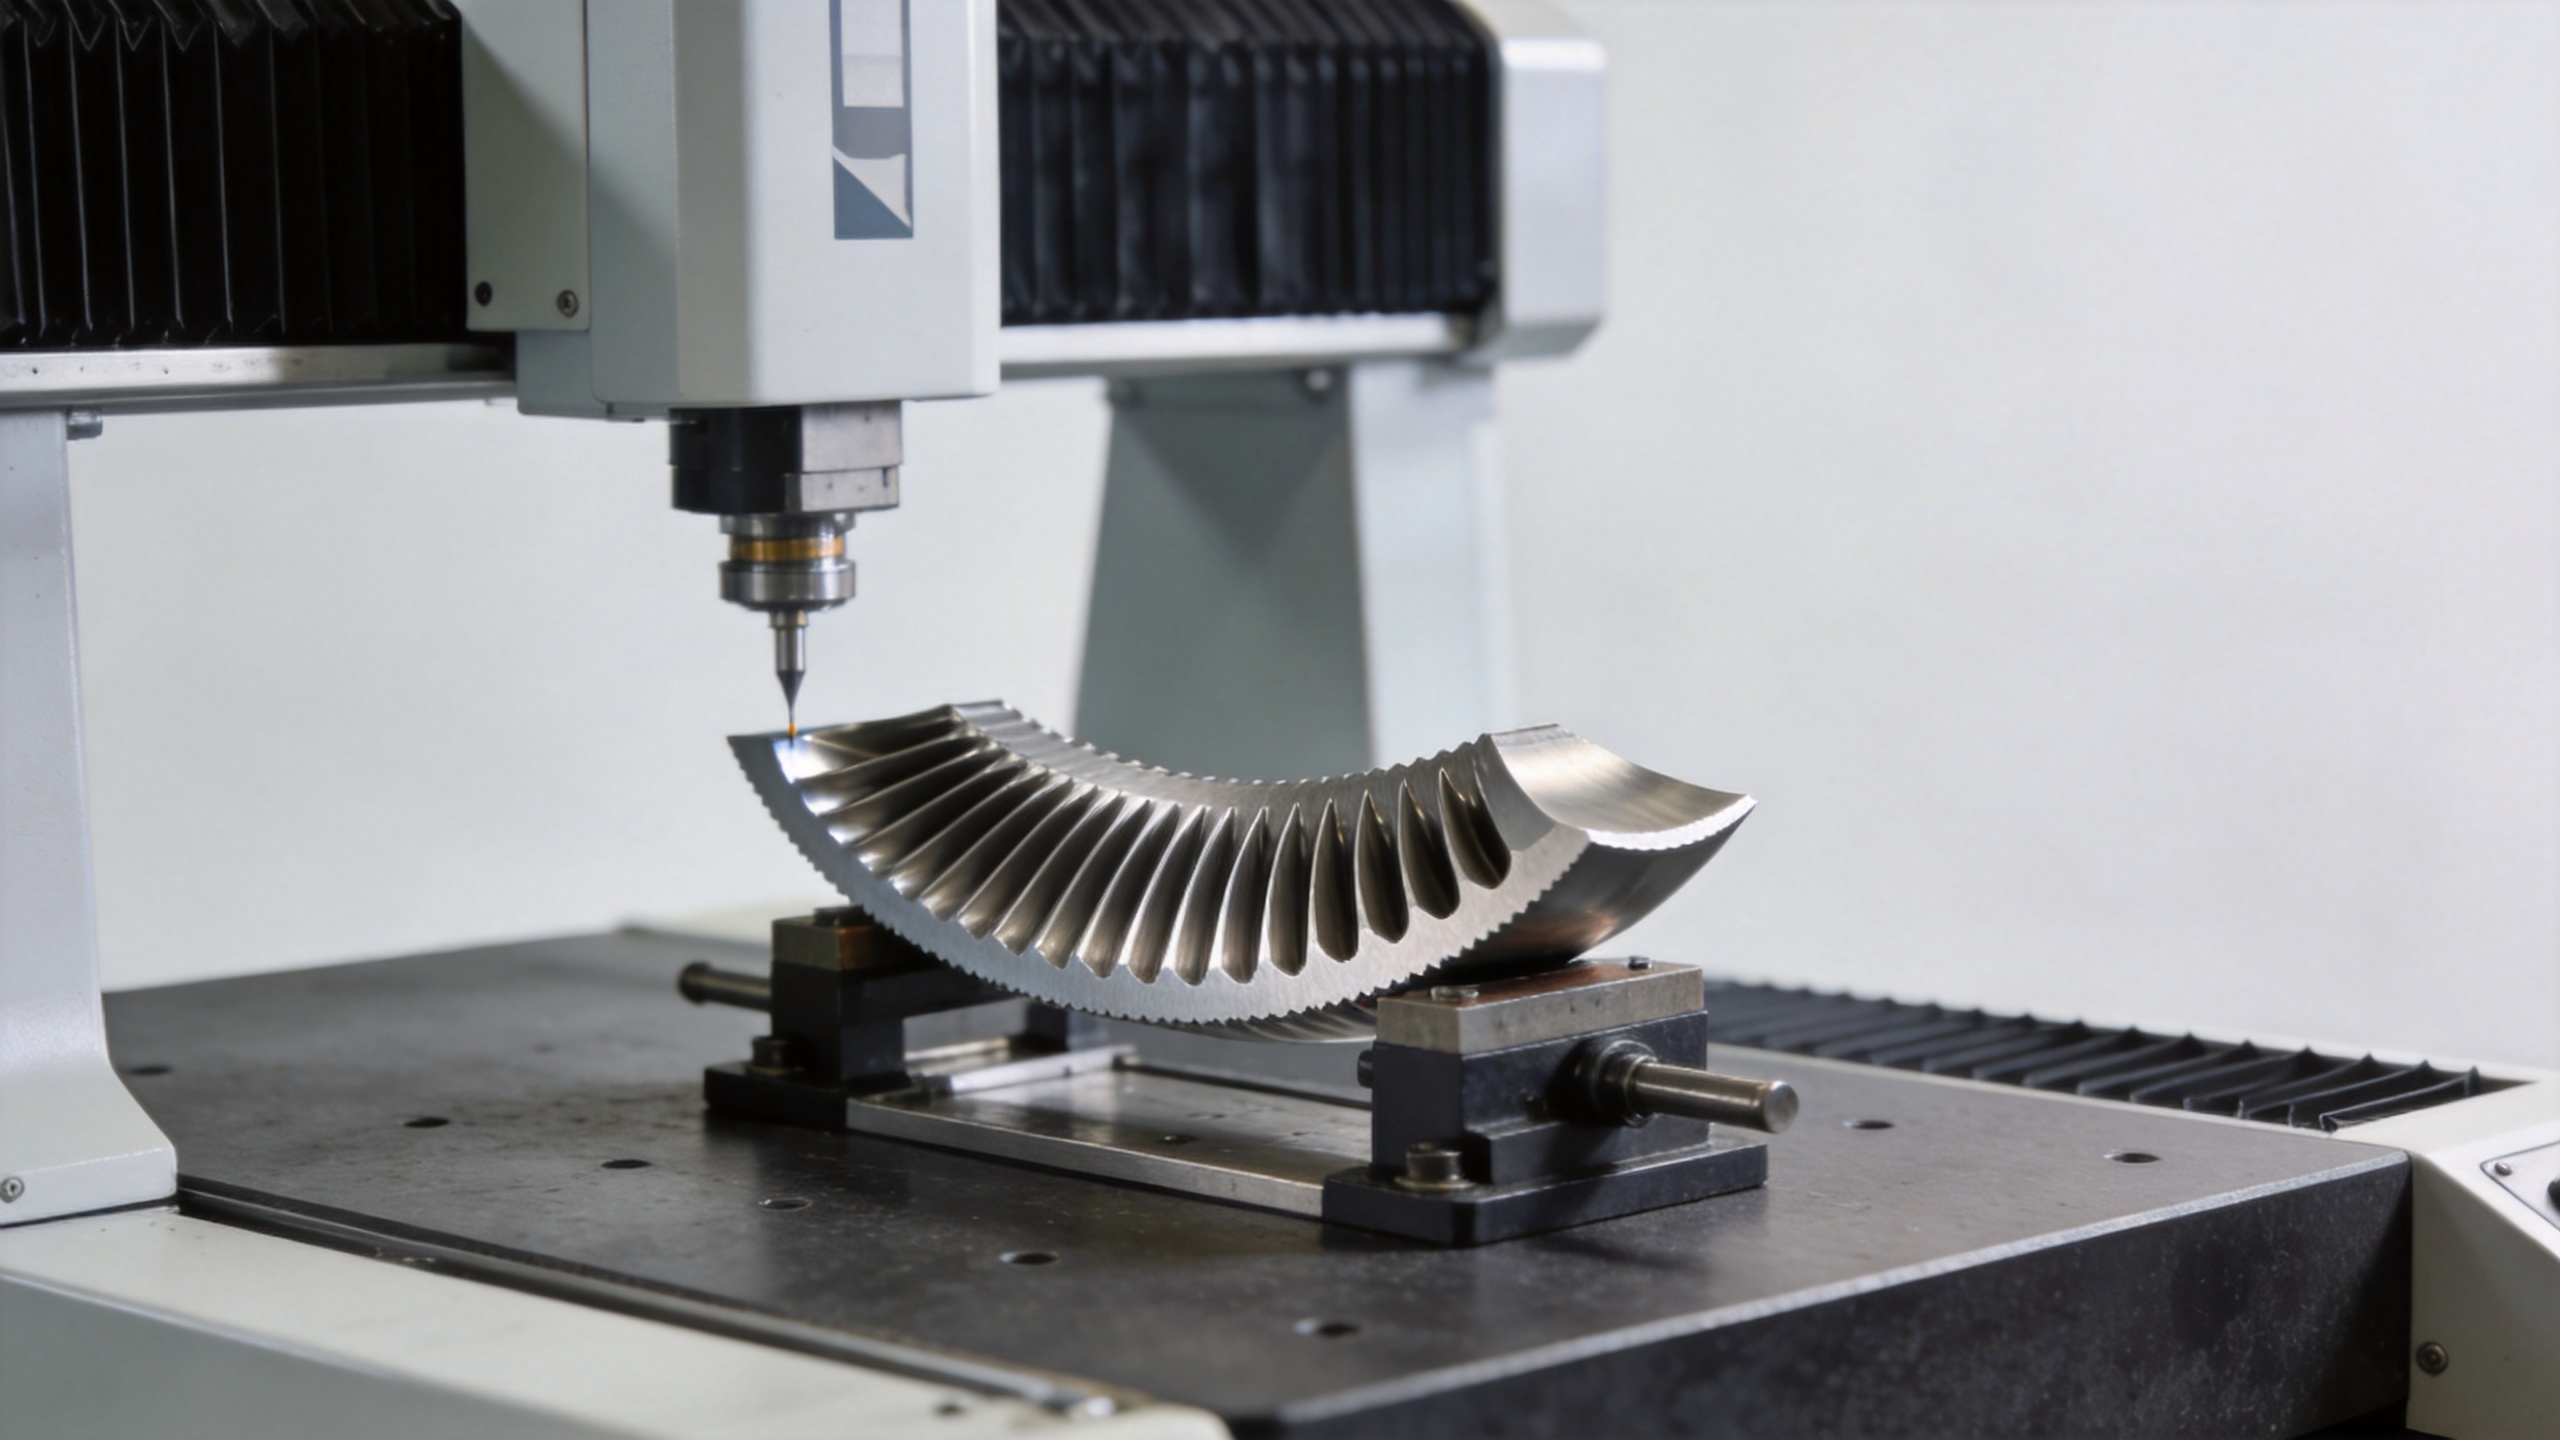
Tolerancja długości cięciwy w przemyśle lotniczym profil łopatkowy turbiny zazwyczaj określa się w zakresie ±0,5 mm do ±1,0 mm. Tolerancja rozpiętości (wysokości łopatki) wpływa na luz między końcówką łopatki a obudową po zmontowaniu, dlatego sprawdza się ją zarówno niezależnie, jak i w kontekście całej konstrukcji stopnia. Skręcenie profilu opisuje, jak kąt przekroju zmienia się od podstawy do końcówki; dla większości łopatek sprężarek tolerancje skręcenia określa się w jednostkach kątowych, najczęściej ±0,2° do ±0,5° wzdłuż rozpiętości. Błędy skręcenia i kąta ustawienia bezpośrednio oddziałują na zaprojektowane kąty natarcia w każdej stacji radialnej, co zmniejsza zapas przeciwko przepływom zwrotnym w sposób, który nie ujawnia się przy indywidualnej kontroli łopatki, lecz staje się widoczny podczas pełnostopniowych badań aerodynamicznych.
4. Chropowatość powierzchni
Chropowatość powierzchni to osobne, ale ściśle powiązane wymaganie w zastosowaniach lotniczych i kosmicznych profil łopatkowy turbiny zastosowania. Większość standard lotniczo-kosmiczny specyfikacje dla łopatek sprężarek wymagają wartości Ra w zakresie 0,83,2 μm na powierzchniach aerodynamicznych, z bardziej rygorystycznymi wymaganiami w strefie przedniej krawędzi. Nierówność powierzchni powyżej specyfikacji zwiększa straty z powodu tarcia skóry i sprzyja wcześniejszemu przejściu warstwy granicznej, co obniża zarówno wydajność sprężarki, jak i margines nadwyżki.
Normy lotnicze regulujące tolerancję folii turbiny
Kilka ram normalizacyjnych określa wymagania jakościowe i pomiarowe dla przemysłu lotniczego i kosmicznego profil łopatkowy turbiny składniki:
- AS9100 Zarządzanie jakością standard lotniczo-kosmiczny dla organizacji produkcyjnych. Wymogi wymiarowe dla każdego profil łopatkowy turbiny są definiowane, kontrolowane i weryfikowane za pośrednictwem udokumentowanych procesów. Każdy wiarygodny dostawca łopatek sprężarkowych do przemysłu lotniczego wymaga systemu zarządzania jakością zgodnego ze standardem AS9100.
- ASME Y14.5 – Standard wymiarowania geometrycznego i tolerancji geometrycznych (GD&T) stosowany na rysunkach łopatek lotniczych. Tolerancje profilu, struktury punktów odniesienia oraz odniesienia pomiarowe dla profil łopatkowy turbiny są wyrażane w notacji ASME Y14.5.
- Specyfikacje materiałowe AMS – Seria specyfikacji materiałowych dla przemysłu lotniczego (AMS) definiuje wymagania dotyczące gatunku materiału, obróbki cieplnej oraz obróbki powierzchniowej łopatek. Choć specyfikacje AMS nie określają bezpośrednio tolerancji geometrycznych, regulują parametry procesu produkcyjnego wpływające na osiąganie i utrzymanie końcowej geometrii. precyzja profilu łopatki i utrzymanie końcowej geometrii.
- Specyfikacje rysunków producenta oryginalnego (OEM) – W praktyce zakupowej decydujące znaczenie ma zestaw rysunków producenta oryginalnego (OEM). Rysunki te określają dokładne wartości tolerancji, metody pomiaru oraz kryteria akceptacji dla każdego modelu turbiny i pozycji stopnia, mając pierwszeństwo przed standardami ogólnymi. standard lotniczo-kosmiczny dla każdego profil łopatkowy turbiny ma pierwszeństwo przed standardami ogólnymi.
Precyzja kontra koszt: zrozumienie kompromisu
Powszechne założenie w zakupach profil łopatkowy turbiny jest takie, że mniejsze tolerancje oznaczają lepszą wydajność, a najmniejsze możliwe tolerancje precyzja profilu łopatki jest automatycznie odpowiednią specyfikacją. W praktyce przydzielanie tolerancji w produkcji łopatek lotniczych wiąże się z rzeczywistym kompromisem między kosztem a terminem dostawy. Badania nad optymalizacją tolerancji łopatek turbinowych dokumentują, jak ściślejsze tolerancje zwiększają zarówno wskaźnik odpadów, jak i nakłady na inspekcję, wpływając na koszty produkcji w sposób, który należy dokładnie ważyć w stosunku do marginalnego korzyści aerodynamicznej.
Konsekwencja praktyczna: profil łopatkowy turbiny wymagania dotyczące tolerancji powinny odpowiadać temu, czego rzeczywiście wymaga analiza aerodynamiczna, a nie aspiracyjnemu precyzja profilu łopatki poziomowi przekraczającemu to, co wymaga projekt danej stacji. Wsparcie inżynieryjne w fazie pre-sales, w ramach którego dostawca przegląda Państwa zestaw rysunków i potwierdza, czy podane tolerancje mieszczą się w jego możliwościach technologicznych, stanowi rzeczywistą dodatkową wartość w procesie standard lotniczo-kosmiczny kwalifikacji, a nie jedynie formalność.
Weryfikacja zgodności z tolerancjami profilu aerodynamicznego łopatki turbiny
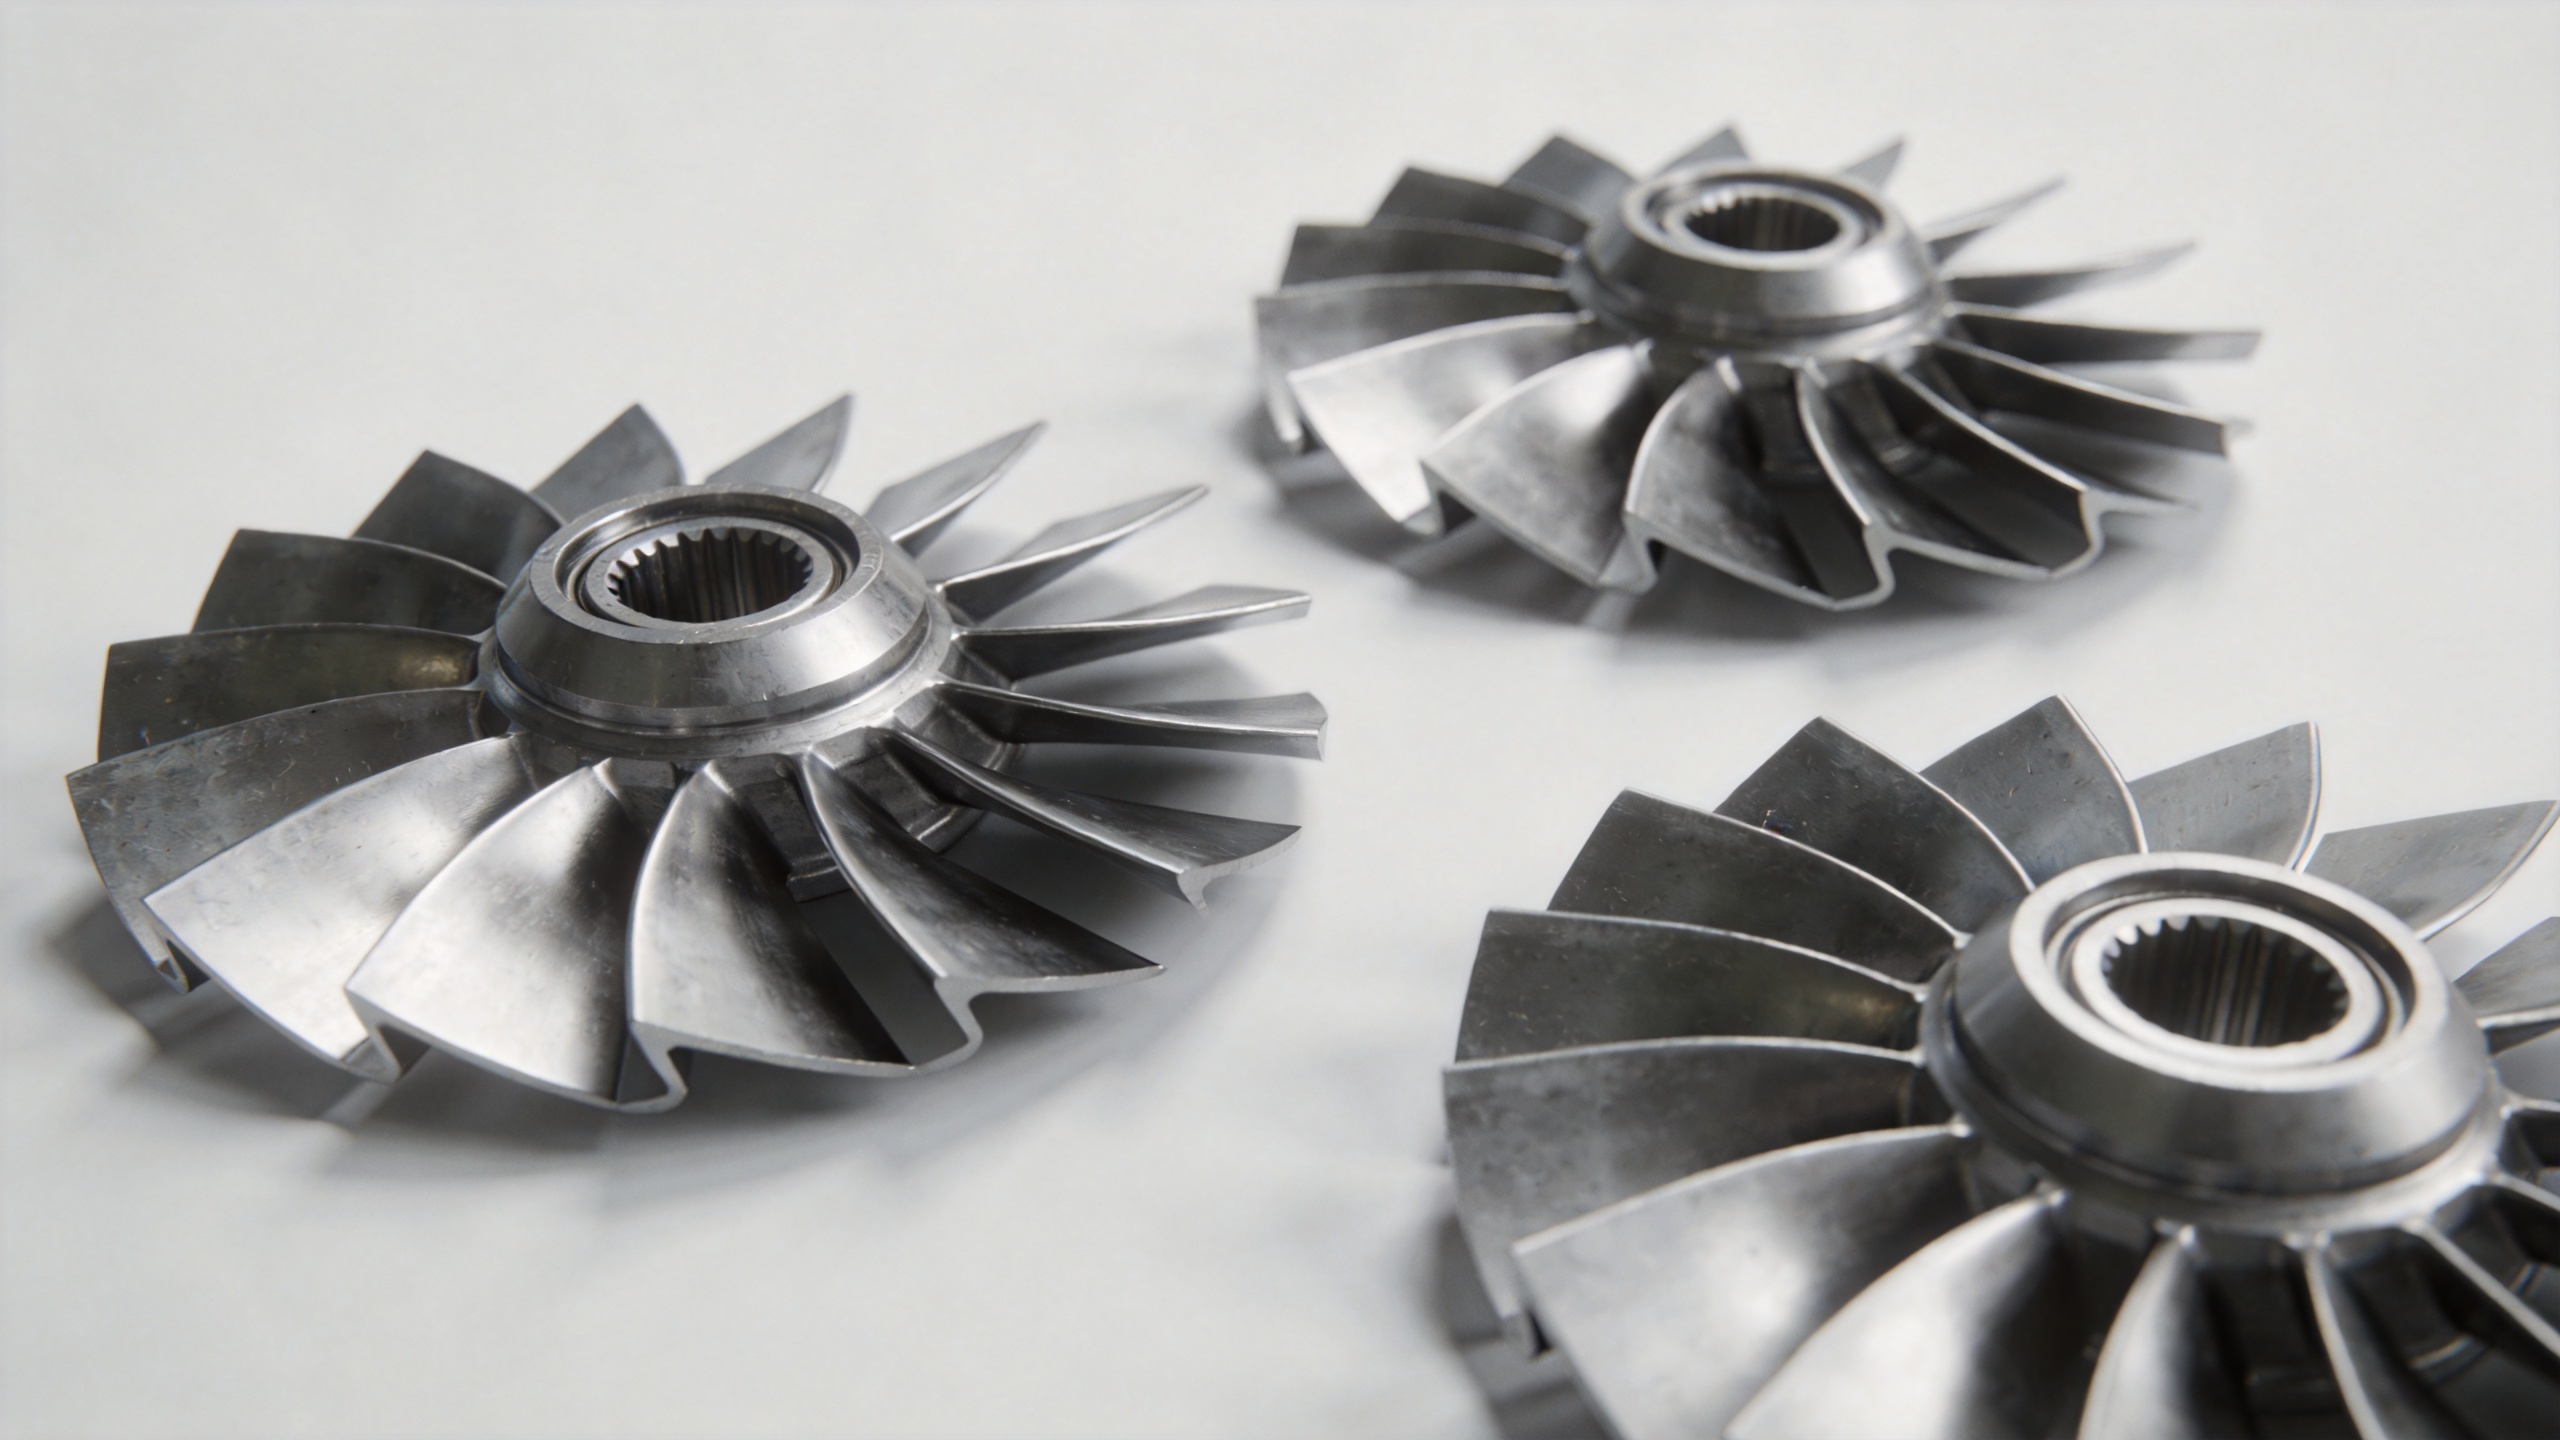
Do kontroli odbiorczej elementów lotniczych profil łopatkowy turbiny , dopasowanie dwuwymiarowego przekroju oraz skanowanie trójwymiarowej powierzchni są standardowymi metodami weryfikacji. Dopasowanie dwuwymiarowe określa zgodność tolerancji profilu w określonych stacjach pomiarowych zdefiniowanych na rysunku. Skanowanie trójwymiarowe rejestruje całą profil łopatkowy turbiny powierzchnię i generuje mapę odchyłek w kolorach względem nominalnej geometrii CAD, zapewniając kompleksową precyzja profilu łopatki weryfikację całej powierzchni aerodynamicznej.
Obie metody wymagają raportów z inspekcji wymiarowej na poziomie partii, dokumentujących rzeczywiste zmierzone wartości w odniesieniu do tolerancji podanych na rysunkach dla każdego kluczowego parametru geometrycznego. W programach kwalifikacyjnych dla przemysłu lotniczego i kosmicznego raport z inspekcji pierwszego egzemplarza (FAIR), obejmujący wszystkie wymagania dotyczące wymiarów, materiałów oraz procesów, stanowi podstawę zatwierdzenia produkcji. Dostawcy udostępniający raporty z pomiarów wykonywanych za pomocą maszyn współrzędnościowych (CMM) lub skanowania 3D jako standardową dokumentację dla każdej partii dostawy wykazują zdolność swojego procesu produkcyjnego, a nie jedynie zgodność poszczególnych elementów, co spełnia wymagania dokumentacyjne większości standard lotniczo-kosmiczny systemy jakości.
Typowy podsumowanie tolerancji dla łopatek turbin lotniczych
Aby to ze sobą połączyć: nie istnieje uniwersalna, pojedyncza wartość tolerancji dla profil łopatkowy turbiny . Wymagania różnią się w zależności od modelu turbiny, pozycji stopnia oraz specyfikacji rysunkowej producenta OEM. Typowe zakresy wymiarowe dla zastosowań łopatek sprężarek lotniczych obejmują:
- Profil łopatkowy turbiny profil: ±0,1 mm do ±0,5 mm w zależności od stopnia oraz stosunku ciśnień
- Geometria krawędzi natarcia i zrzutu: bardziej ścisła niż ogólna profilowa, określona osobno
- Długość cięciwy: typowy zakres od ±0,5 mm do ±1,0 mm
- Kąt skręcenia i kąt ustawienia: od ±0,2° do ±0,5° wzdłuż rozpiętości
- Chropowatość powierzchni: Ra 0,8–3,2 μm na powierzchniach aerodynamicznych
Wybór dostawcy precyzyjnego kucia z udokumentowaną zdolnością utrzymywania tych profil łopatkowy turbiny zakresów tolerancji, potwierdzoną raportami z pomiarów przy użyciu CMM / skanowania 3D, śledzeniem partii cieplnych oraz wsparciem inżynierskim w przeglądzie specyfikacji, stanowi podstawę zarządzania ryzykiem wymiarowym przy zakupie łopatek sprężarek lotniczych. Navi Power Technology oferuje konsultacje inżynierskie przed sprzedażą dla klientów realizujących programy kwalifikacji łopatek sprężarek i potrzebujących precyzja profilu łopatki potwierdzenia zdolności zgodnie ze swoimi konkretnymi standard lotniczo-kosmiczny .