 EN

Mức độ dung sai nào được yêu cầu đối với cánh tuabin hàng không?
Xác định mức dung sai phù hợp cho ứng dụng hàng không cánh tuabin là một trong những quyết định quan trọng nhất trong quá trình mua sắm và đánh giá chất lượng cánh nén. Một cánh tuabin cánh nén hoạt động trong máy nén tuabin khí phải đáp ứng các yêu cầu về kích thước chính xác — vượt xa việc chỉ đạt yêu cầu kiểm tra đơn thuần — để đảm bảo hiệu suất khí động học mà thiết kế cấp nén dựa vào. Việc hiểu rõ những yêu cầu này cũng như các tiêu chuẩn hàng không khung quy định chi phối chúng là bước khởi đầu cho bất kỳ chương trình đánh giá chất lượng nghiêm túc nào.
Độ chính xác của lưỡi cánh rất quan trọng vì hiệu suất của máy nén nhạy cảm với sai lệch hình học. Một cánh tuabin cánh nén có sai số đường bao tuy trông nhỏ trên báo cáo kiểm tra nhưng vẫn có thể làm thay đổi phạm vi góc tấn của cấp nén hoặc làm biến đổi hành vi lớp biên tại mép trước theo cách làm giảm biên an toàn chống hiện tượng surge. Thách thức đối với kỹ sư mua sắm là liên kết các con số dung sai trừu tượng trên bản vẽ với những hệ quả khí động học thực tế của chúng.
Các thông số dung sai kích thước cốt lõi cho cánh tuabin hàng không
Hàng không vũ trụ cánh tuabin các đặc tả dung sai xác định các yêu cầu đối với nhiều thông số hình học riêng biệt. Mỗi thông số có mức độ nhạy cảm khí động học khác nhau và các hệ quả khác nhau khi nằm ngoài phạm vi quy định. Việc đánh giá độ chính xác của cánh có nghĩa là hiểu rõ tất cả các thông số này, chứ không chỉ những kích thước dễ quan sát nhất.
1. Dung sai hình dạng cánh
Dung sai hình dạng quy định mức độ sát khít giữa hình dạng mặt cắt ngang của một cánh tuabin với ý định thiết kế tại mỗi vị trí đo. Trong các ứng dụng hàng không, dung sai hình dạng cho các cánh bánh nén thường được quy định dưới dạng dải dung sai, dao động từ ±0,1 mm ở các cấp áp suất cao đến ±0,5 mm ở các cấp áp suất thấp hơn. Độ chính xác của cánh ở cấp độ hình dạng ảnh hưởng trực tiếp đến hành vi của lớp biên cục bộ và, trong điều kiện làm việc lệch thiết kế, có thể gây ra tổn thất hiệu suất đo được ngay cả khi độ lệch vẫn nằm trong giới hạn dải dung sai. Các giá trị dung sai chặt chẽ hơn độ chính xác của cánh các yêu cầu là tiêu chuẩn đối với các tầng nén động cơ hàng không hoạt động ở tỷ số nén cao.
2. Hình dạng mép dẫn và mép thoát
Bán kính mép dẫn và mép thoát được quy định các dung sai riêng biệt, chặt chẽ hơn trong phần lớn tiêu chuẩn hàng không các đặc tả cánh tuabin. Bán kính mép dẫn của một cánh tuabin xác định khả năng chịu biến thiên góc tấn của cánh: một mép dẫn bị làm tù sẽ thay đổi dải góc tấn và ảnh hưởng đến độ ổn định của máy nén ở các điều kiện ngoài thiết kế. Độ dày mép thoát của một cánh tuabin ảnh hưởng đến tổn thất tại mép thoát, những tổn thất này tích lũy qua nhiều tầng nén và làm giảm hiệu suất chu trình tổng thể.
Duy trì hình dạng mép dẫn và mép thoát là một trong những yêu cầu khắt khe nhất độ chính xác của cánh các yêu cầu trong sản xuất lưỡi dao rèn. Các quy trình rèn thông thường để lại lượng dư vật liệu đáng kể ở những vùng này, đòi hỏi gia công cơ khí có thể gây ra sự thay đổi hình học. Các quy trình rèn lượng dư thấp, có khả năng đạt dung sai trong khoảng 0,1–1 mm — như những quy trình được các nhà sản xuất lưỡi dao máy nén chuyên dụng áp dụng — giúp giảm nhu cầu gia công cơ khí sau khi rèn và hạ thấp nguy cơ sai lệch hình học tại những vị trí nhạy cảm về khí động học này.
3. Chiều dài dây cung, chiều cao và góc xoắn
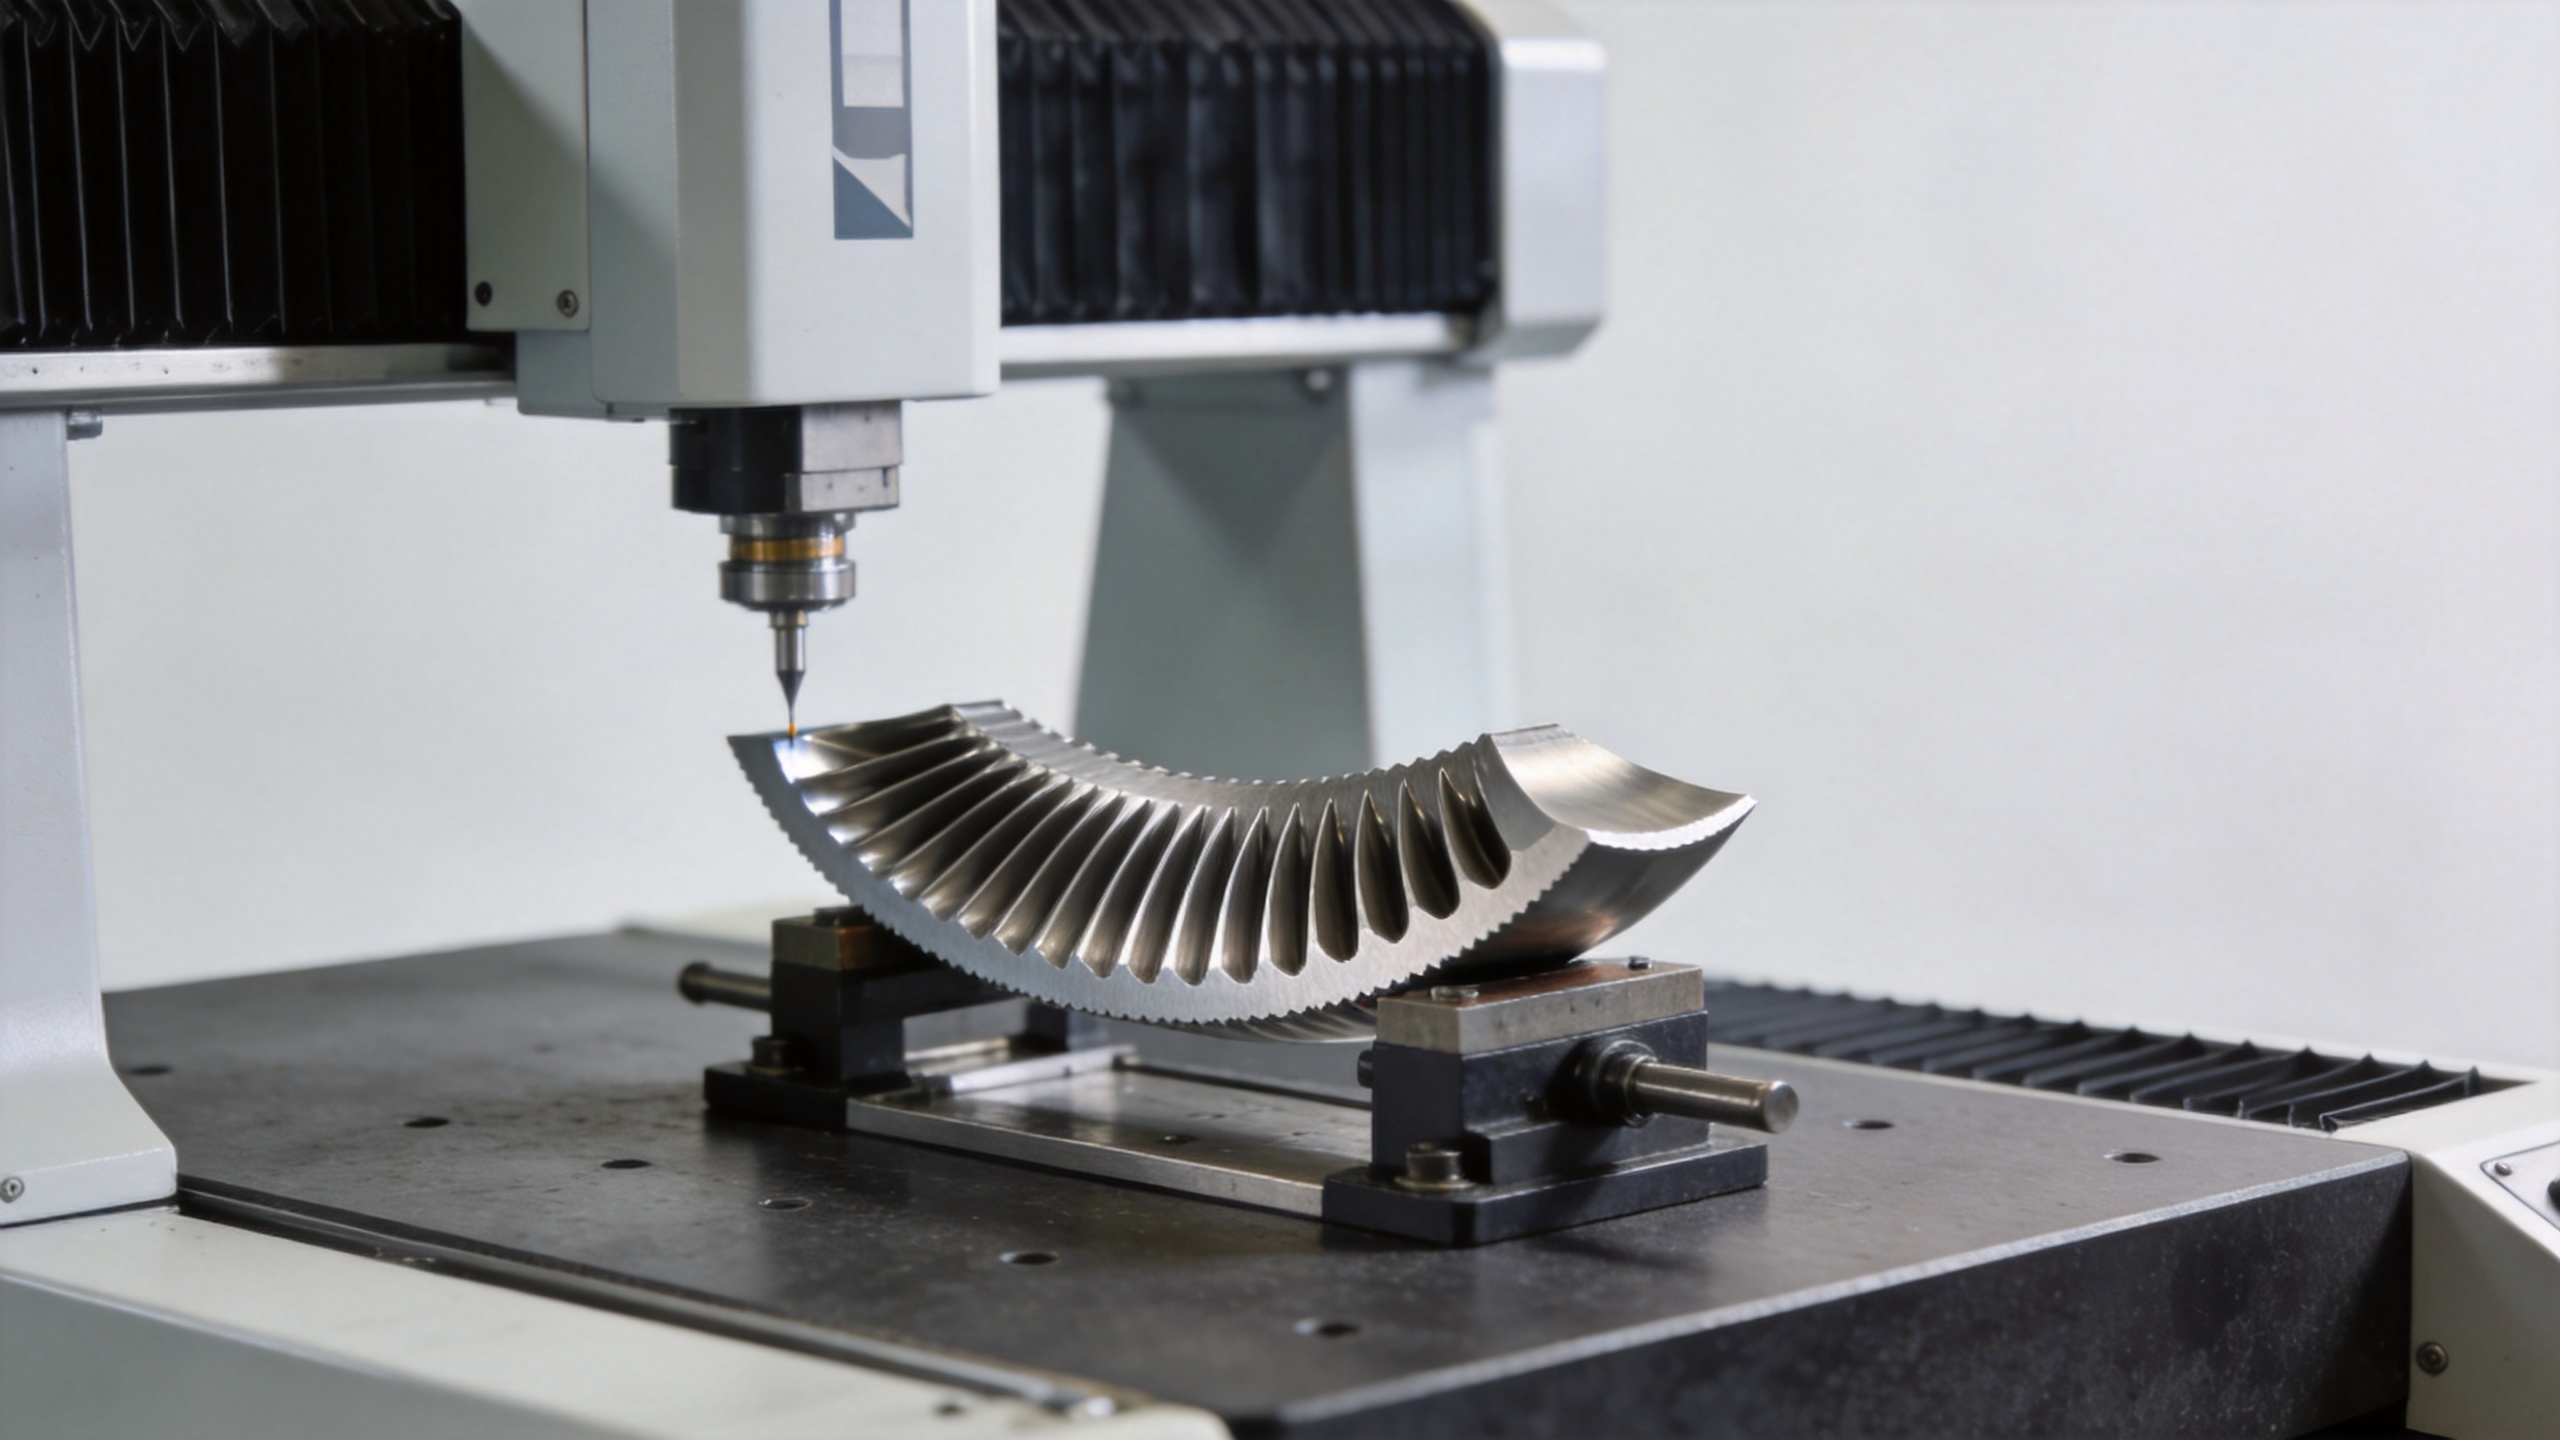
Dung sai chiều dài dây cung cho ứng dụng hàng không cánh tuabin thường được quy định trong khoảng ±0,5 mm đến ±1,0 mm. Độ sai lệch của khẩu độ (chiều cao cánh) ảnh hưởng đến khe hở đầu mút khi lắp ráp, do đó được kiểm tra cả độc lập lẫn trong bối cảnh lắp ráp toàn bộ tầng. Độ xoắn cánh (airfoil twist) mô tả cách góc tiết diện thay đổi từ gốc đến đầu mút; đối với hầu hết các cánh nén, dung sai độ xoắn được quy định theo đơn vị góc, thường là ±0,2° đến ±0,5° dọc theo khẩu độ. Sai số về độ xoắn và góc lệch (stagger angle) tương tác trực tiếp với các góc tới thiết kế tại từng vị trí bán kính, làm giảm biên dự trữ chống hiện tượng surge theo những cách không thể phát hiện trong kiểm tra từng cánh riêng lẻ nhưng lại xuất hiện rõ ràng trong thử nghiệm khí động học toàn tầng.
4. Độ nhám bề mặt
Độ nhám bề mặt là một yêu cầu riêng biệt nhưng có liên hệ mật thiết đối với ngành hàng không vũ trụ cánh tuabin ứng dụng. Phần lớn tiêu chuẩn hàng không các đặc tả cho cánh nén yêu cầu các giá trị Ra trong khoảng 0,8–3,2 μm trên các bề mặt khí động học, với yêu cầu khắt khe hơn ở vùng mép dẫn. Độ nhám bề mặt vượt quá đặc tả sẽ làm tăng tổn thất ma sát bề mặt và thúc đẩy sự chuyển đổi sớm hơn của lớp biên, từ đó làm suy giảm cả hiệu suất nén và biên độ chống xáo trộn.
Các tiêu chuẩn hàng không vũ trụ quy định dung sai cho cánh tuabin
Nhiều khung tiêu chuẩn xác định các yêu cầu về chất lượng và đo lường trong lĩnh vực hàng không vũ trụ cánh tuabin các thành phần:
- AS9100 – Quản lý chất lượng tiêu chuẩn hàng không cho các tổ chức sản xuất. AS9100 quy định rằng các yêu cầu về kích thước cho từng cánh tuabin phải được xác định, kiểm soát và xác minh thông qua các quy trình được tài liệu hóa. Bất kỳ nhà cung cấp cánh nén hàng không vũ trụ đáng tin cậy nào cũng đều phải áp dụng hệ thống quản lý chất lượng phù hợp với AS9100.
- ASME Y14.5 – Tiêu chuẩn về ghi chú hình học và dung sai (GD&T) được sử dụng trên bản vẽ cánh hàng không vũ trụ. Các dung sai dạng bề mặt, cấu trúc điểm chuẩn và các điểm tham chiếu đo lường cho một cánh tuabin được thể hiện theo ký hiệu ASME Y14.5.
- Các đặc tả vật liệu AMS – Loạt đặc tả vật liệu hàng không vũ trụ (Aerospace Material Specifications) xác định các yêu cầu về cấp độ vật liệu, xử lý nhiệt và xử lý bề mặt cho cánh tuabin. Mặc dù các đặc tả AMS không quy định trực tiếp dung sai hình học, chúng lại điều chỉnh các thông số quy trình sản xuất ảnh hưởng đến cách đạt được và duy trì hình học cuối cùng. độ chính xác của cánh và duy trì hình học cuối cùng.
- Đặc tả bản vẽ của nhà sản xuất thiết bị gốc (OEM) – Trong thực tiễn mua sắm, tài liệu có tính ràng buộc cao nhất tiêu chuẩn hàng không cho mỗi cánh tuabin là bộ bản vẽ của nhà sản xuất thiết bị gốc (OEM). Các bản vẽ này nêu rõ giá trị dung sai cụ thể, phương pháp đo lường và tiêu chí chấp nhận đối với từng mô hình tuabin và vị trí tầng, có ưu tiên cao hơn các tiêu chuẩn chung.
Độ chính xác so với chi phí: Hiểu rõ sự đánh đổi
Một giả định phổ biến trong cánh tuabin mua sắm là dung sai chặt hơn đồng nghĩa với hiệu suất tốt hơn, và rằng dung sai chặt nhất có thể đạt được độ chính xác của cánh tự động là thông số kỹ thuật phù hợp. Trong thực tế, việc phân bổ dung sai trong sản xuất cánh tuabin hàng không liên quan đến sự đánh đổi thực tế giữa chi phí và thời gian giao hàng. Các nghiên cứu về tối ưu hóa dung sai cánh tuabin ghi nhận rằng việc áp dụng dung sai chặt chẽ hơn làm tăng cả tỷ lệ phế phẩm lẫn chi phí kiểm tra, ảnh hưởng đến chi phí sản xuất theo những cách cần được cân nhắc kỹ lưỡng so với lợi ích khí động học biên tế đạt được.
Hệ quả thực tiễn: cánh tuabin yêu cầu dung sai cần phù hợp với những gì phân tích khí động học thực sự đòi hỏi, chứ không phải một mức độ lý tưởng độ chính xác của cánh vượt quá yêu cầu thiết kế của cấp tuabin. Hỗ trợ kỹ thuật tiền bán hàng — trong đó nhà cung cấp xem xét gói bản vẽ của quý khách và xác nhận liệu các dung sai nêu ra có nằm trong khả năng quy trình sản xuất của họ hay không — là một giá trị gia tăng thực sự trong quá trình tiêu chuẩn hàng không đánh giá tư cách cung ứng, chứ không chỉ là một thủ tục hình thức.
Xác minh sự tuân thủ dung sai cánh tuabin
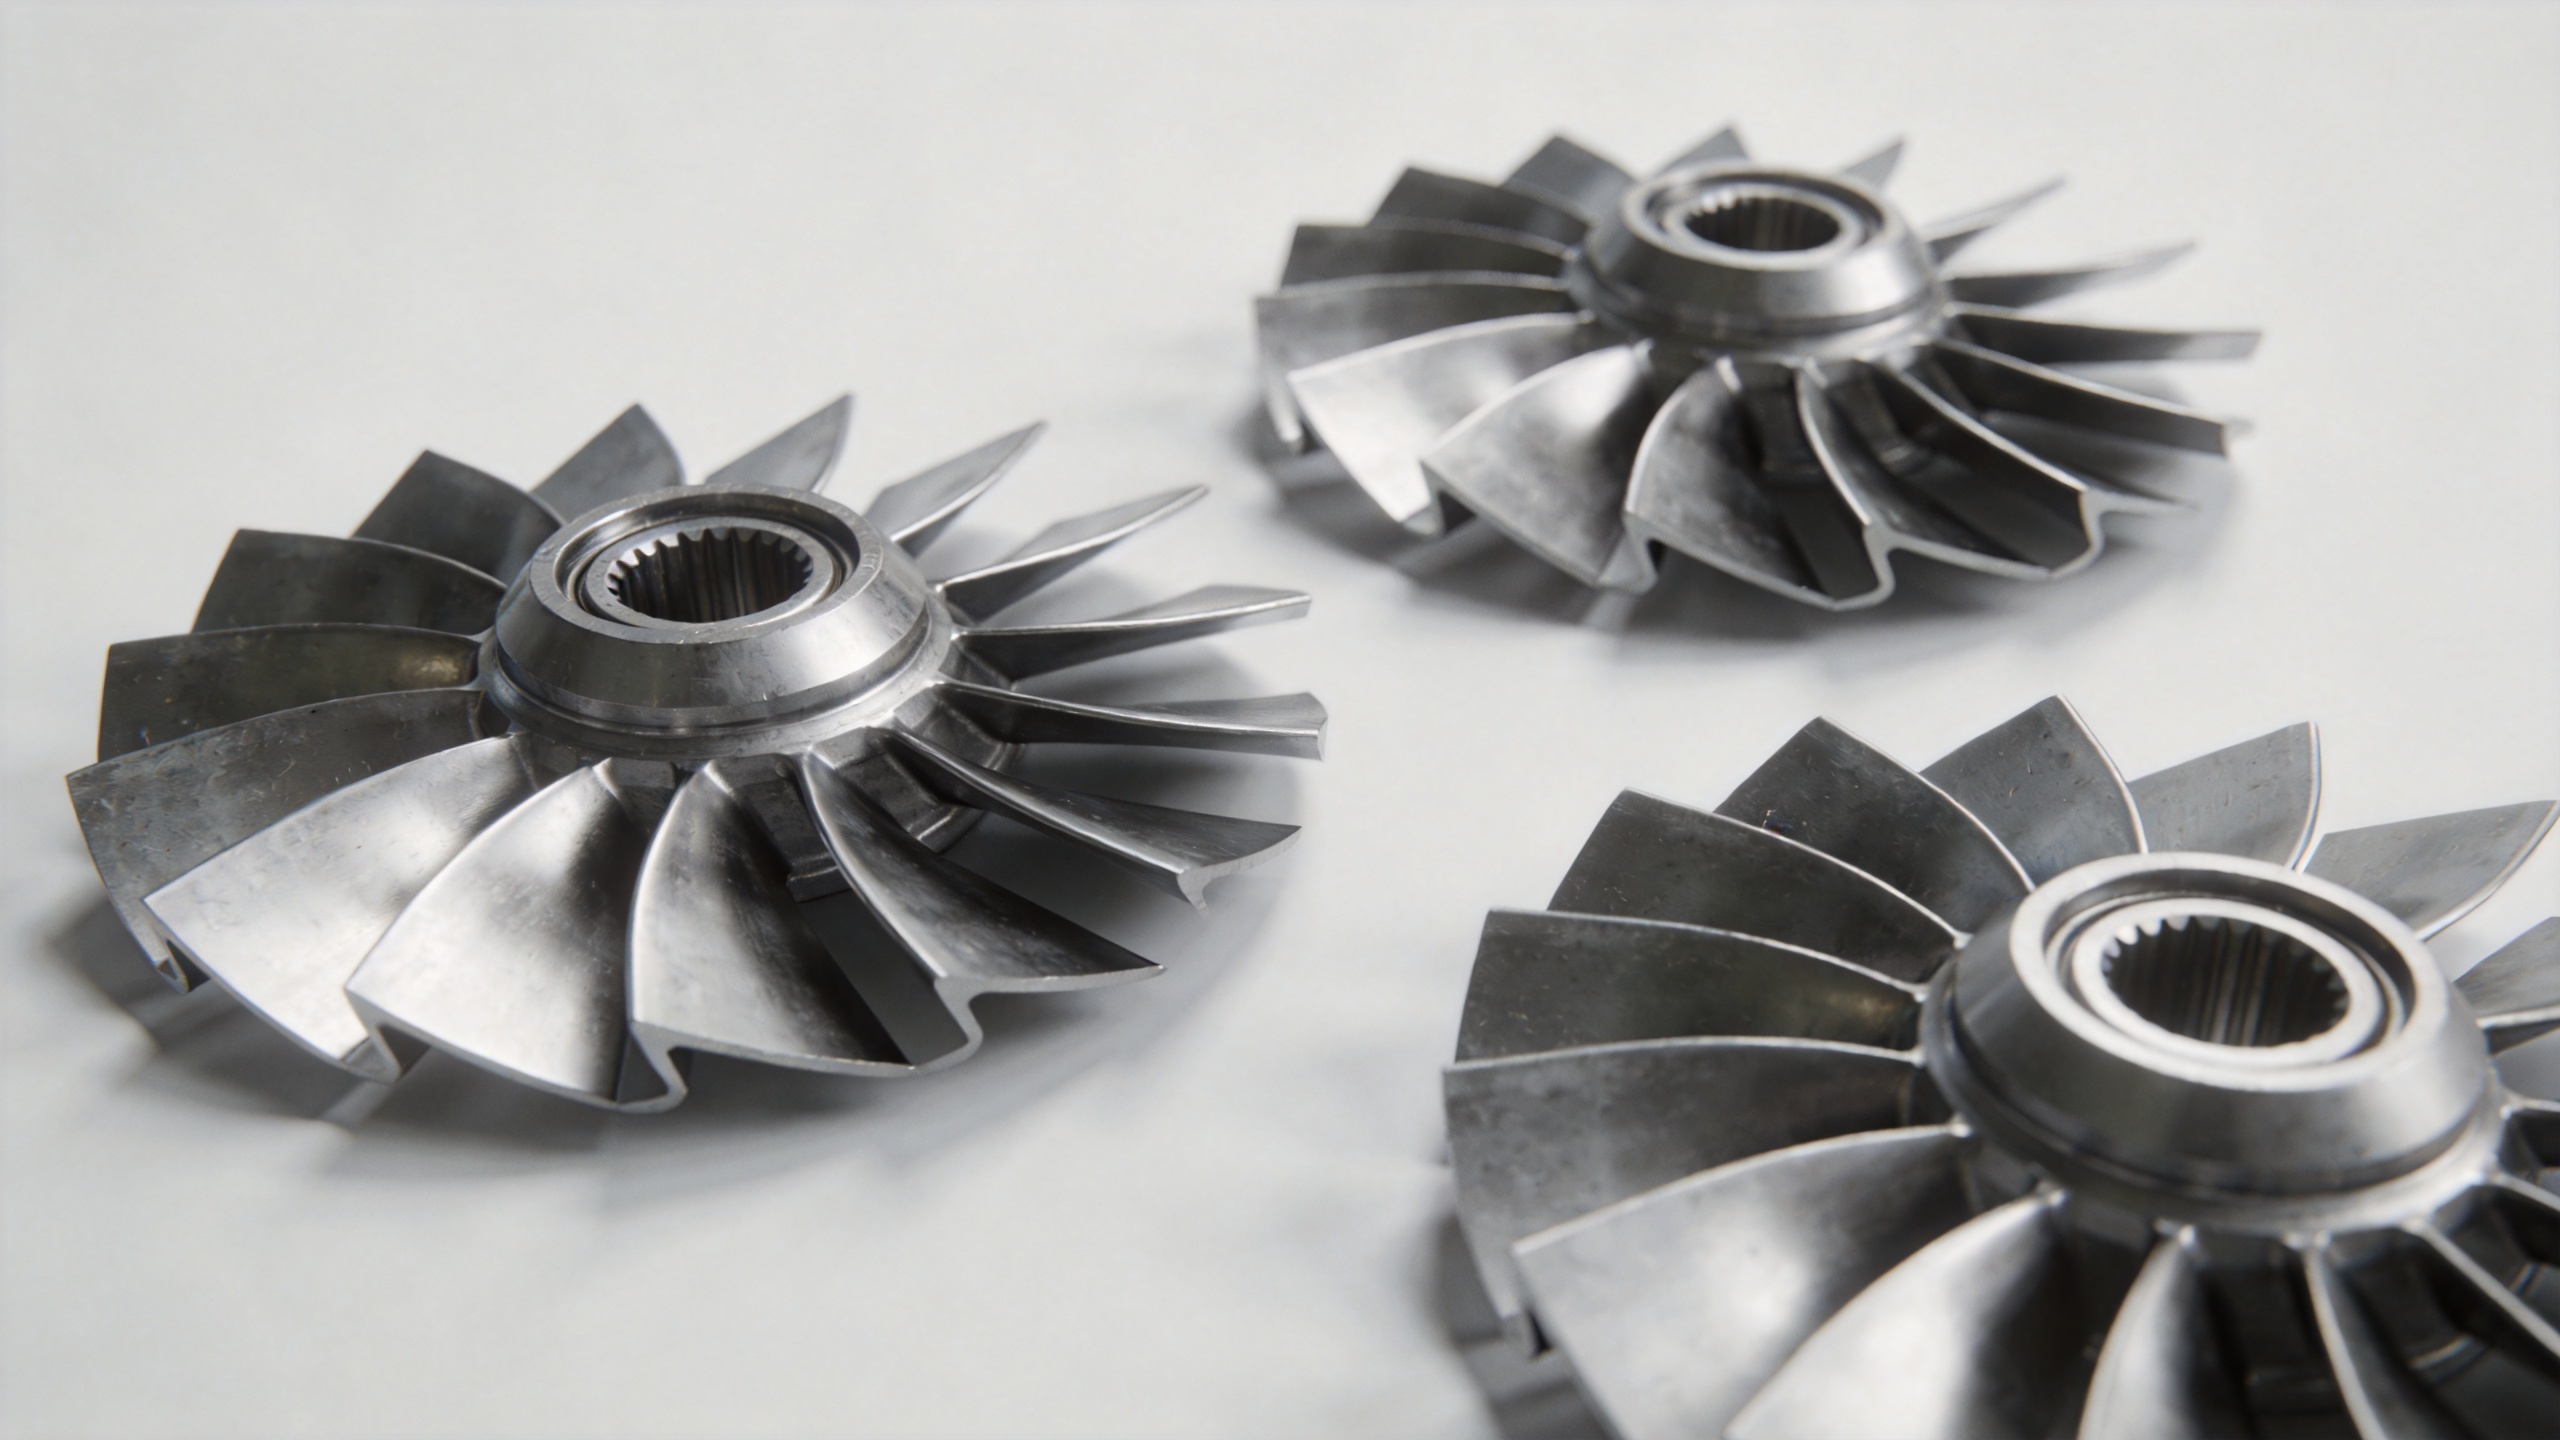
Đối với kiểm tra nhập kho trong ngành hàng không vũ trụ cánh tuabin , việc khớp mặt cắt hai chiều và quét bề mặt ba chiều là các phương pháp xác minh tiêu chuẩn. Việc khớp hai chiều xác định mức độ tuân thủ dung sai hình dạng tại các vị trí đo cụ thể được quy định trên bản vẽ. Việc quét ba chiều ghi lại toàn bộ cánh tuabin bề mặt và tạo ra bản đồ lệch màu so với hình học CAD danh nghĩa, cung cấp khả năng độ chính xác của cánh xác minh toàn diện trên toàn bộ bề mặt khí động học.
Cả hai phương pháp đều yêu cầu báo cáo kiểm tra kích thước ở cấp lô, ghi rõ các giá trị đo thực tế so với dung sai bản vẽ cho từng thông số hình học quan trọng. Đối với các chương trình chứng nhận hàng không, báo cáo kiểm tra mẫu đầu tiên (FAIR) bao quát toàn bộ các yêu cầu về kích thước, vật liệu và quy trình sẽ tạo nền tảng cho việc phê duyệt sản xuất. Các nhà cung cấp cung cấp báo cáo máy đo tọa độ (CMM) hoặc quét 3D như tài liệu tiêu chuẩn cho mỗi lô giao hàng đang thể hiện năng lực quy trình, chứ không chỉ sự phù hợp của từng chi tiết riêng lẻ, đồng thời đáp ứng các yêu cầu tài liệu của phần lớn tiêu chuẩn hàng không hệ thống quản lý chất lượng.
Tóm tắt dung sai điển hình cho cánh tuabin hàng không
Để khái quát lại: không tồn tại một giá trị dung sai duy nhất áp dụng chung cho một cánh tuabin . Các yêu cầu thay đổi tùy theo mô hình tuabin, vị trí tầng và đặc tả bản vẽ của nhà sản xuất thiết bị gốc (OEM). Tuy nhiên, các dải kích thước điển hình cho ứng dụng cánh máy nén hàng không bao gồm:
- Cánh tuabin hình dạng: ±0,1 mm đến ±0,5 mm tùy theo tầng và tỷ số nén
- Hình học mép dẫn và mép thoát: chặt chẽ hơn hồ sơ chung, được quy định riêng biệt
- Chiều dài dây cung: phạm vi điển hình từ ±0,5 mm đến ±1,0 mm
- Góc xoắn và góc lệch: từ ±0,2° đến ±0,5° dọc theo khẩu độ
- Độ nhám bề mặt: Ra từ 0,8–3,2 μm trên các bề mặt khí động học
Lựa chọn nhà cung cấp rèn chính xác có năng lực được chứng minh để đạt được các khoảng dung sai này cánh tuabin các khoảng dung sai, được hỗ trợ bởi báo cáo kiểm tra máy đo tọa độ (CMM)/quét 3D, khả năng truy xuất lô nhiệt luyện và hỗ trợ kỹ thuật cho việc rà soát đặc tả, là nền tảng để quản lý rủi ro về kích thước trong quá trình mua cánh bánh nén hàng không. Công nghệ Navi Power cung cấp tư vấn kỹ thuật trước bán hàng cho khách hàng đang thực hiện các chương trình chứng nhận cánh bánh nén và cần độ chính xác của cánh xác nhận năng lực đối với đặc tả cụ thể của họ tiêu chuẩn hàng không yêu cầu.