 EN

Hvilken nøyaktighetsgrad kreves for luftfartsturbinløpeblad?
Å definere det riktige toleransenivået for en luft- og romfartsapplikasjon turbinluftprofil er en av de viktigste beslutningene i anskaffelsen og kvalifiseringen av kompressorblader. En turbinluftprofil som opererer i en gasturbin-kompressor må oppfylle nøyaktige dimensjonelle krav — langt utover å bare bestå inspeksjon — for å levere den aerodynamiske ytelsen som stagdesignet er avhengig av. Å forstå disse kravene, og de luft- og romfartsstandarder rammeverkene som styrer dem, er utgangspunktet for ethvert seriøst kvalifiseringsprogram.
Profilpresisjon er avgjørende fordi kompressoreffektiviteten er følsom for geometriske avvik. Et turbinluftprofil med profilfeil som virker minimale på en inspeksjonsrapport kan endre innfallsvinkelområdet til et kompressorstadiet eller endre grenselagsoppførselen ved forkanten på en måte som reduserer surgemarginalen. Utfordringen for anskaffingsingeniører er å knytte abstrakte toleransetall på en tegning til deres reelle aerodynamiske konsekvenser.
Kjerne dimensjonelle toleranseparametere for luftfartsturbiners profilblader
Luftfart turbinluftprofil toleransespesifikasjoner definerer krav for flere ulike geometriske parametere. Hver har ulik aerodynamisk følsomhet og ulike konsekvenser ved avvik fra spesifikasjonen. Å vurdere profilbladpresisjon betyr å forstå alle disse parameterne, ikke bare de mest synlige dimensjonene.
1. Profiltoleranse
Profiltoleranse styrer hvor nøyaktig tverrsnittsformen til et turbinluftprofil profilblad samsvarer med designmålet på hver målestasjon. I luftfartsapplikasjoner er profiltoleranser for kompressorblader vanligvis angitt som en toleransebandbredd, fra ±0,1 mm for høytrykksstasjoner til ±0,5 mm for lavtrykksstasjoner. Profilbladpresisjon på profilnivå påvirker direkte lokal grensesjiktatferd og kan, ved drift utenfor designpunkt, føre til målbare effektivitetstap selv om avviket ligger innenfor toleransebandets grenser. Strengere profilbladpresisjon kravene er standard for kompressortrinn i luftmotorer som opererer ved høye trykkforhold.
2. Geometri på forkant og bakre kant
Radius på forkant og bakre kant har separate, strengere toleranser i de fleste luft- og romfartsstandarder turbinprofilspecifikasjoner. Forkantradiusen på en turbinluftprofil bestemmer hvor godt bladet håndterer variasjon i innfallsvinkel: en avrundet forkant endrer innfallsvinkelområdet og påvirker kompressorstabiliteten ved ikke-design-forhold. Tykkelsen på bakre kant av en turbinluftprofil påvirker tap ved bakre kant, som akkumuleres over flere kompressortrinn og reduserer total sykluseffektivitet.
Å opprettholde geometrien på forkant og bakre kant er ett av de mest krevende profilbladpresisjon krav i fremstilling av smidd blad. Konvensjonelle smi-prosesser etterlater betydelig materialtillatelse i disse områdene, noe som krever maskinbearbeiding som kan føre til geometrisk variasjon. Smi-prosesser med lav tillatelse, som kan opprettholde toleranser i området 0,1–1 mm, slik som de som brukes av spesialiserte kompressorbladprodusenter, reduserer behovet for etterfølgende maskinbearbeiding og senker risikoen for geometrisk avvik på disse aerodynamisk følsomme stedene.
3. Spennelengde, spennvidde og vridningsvinkel
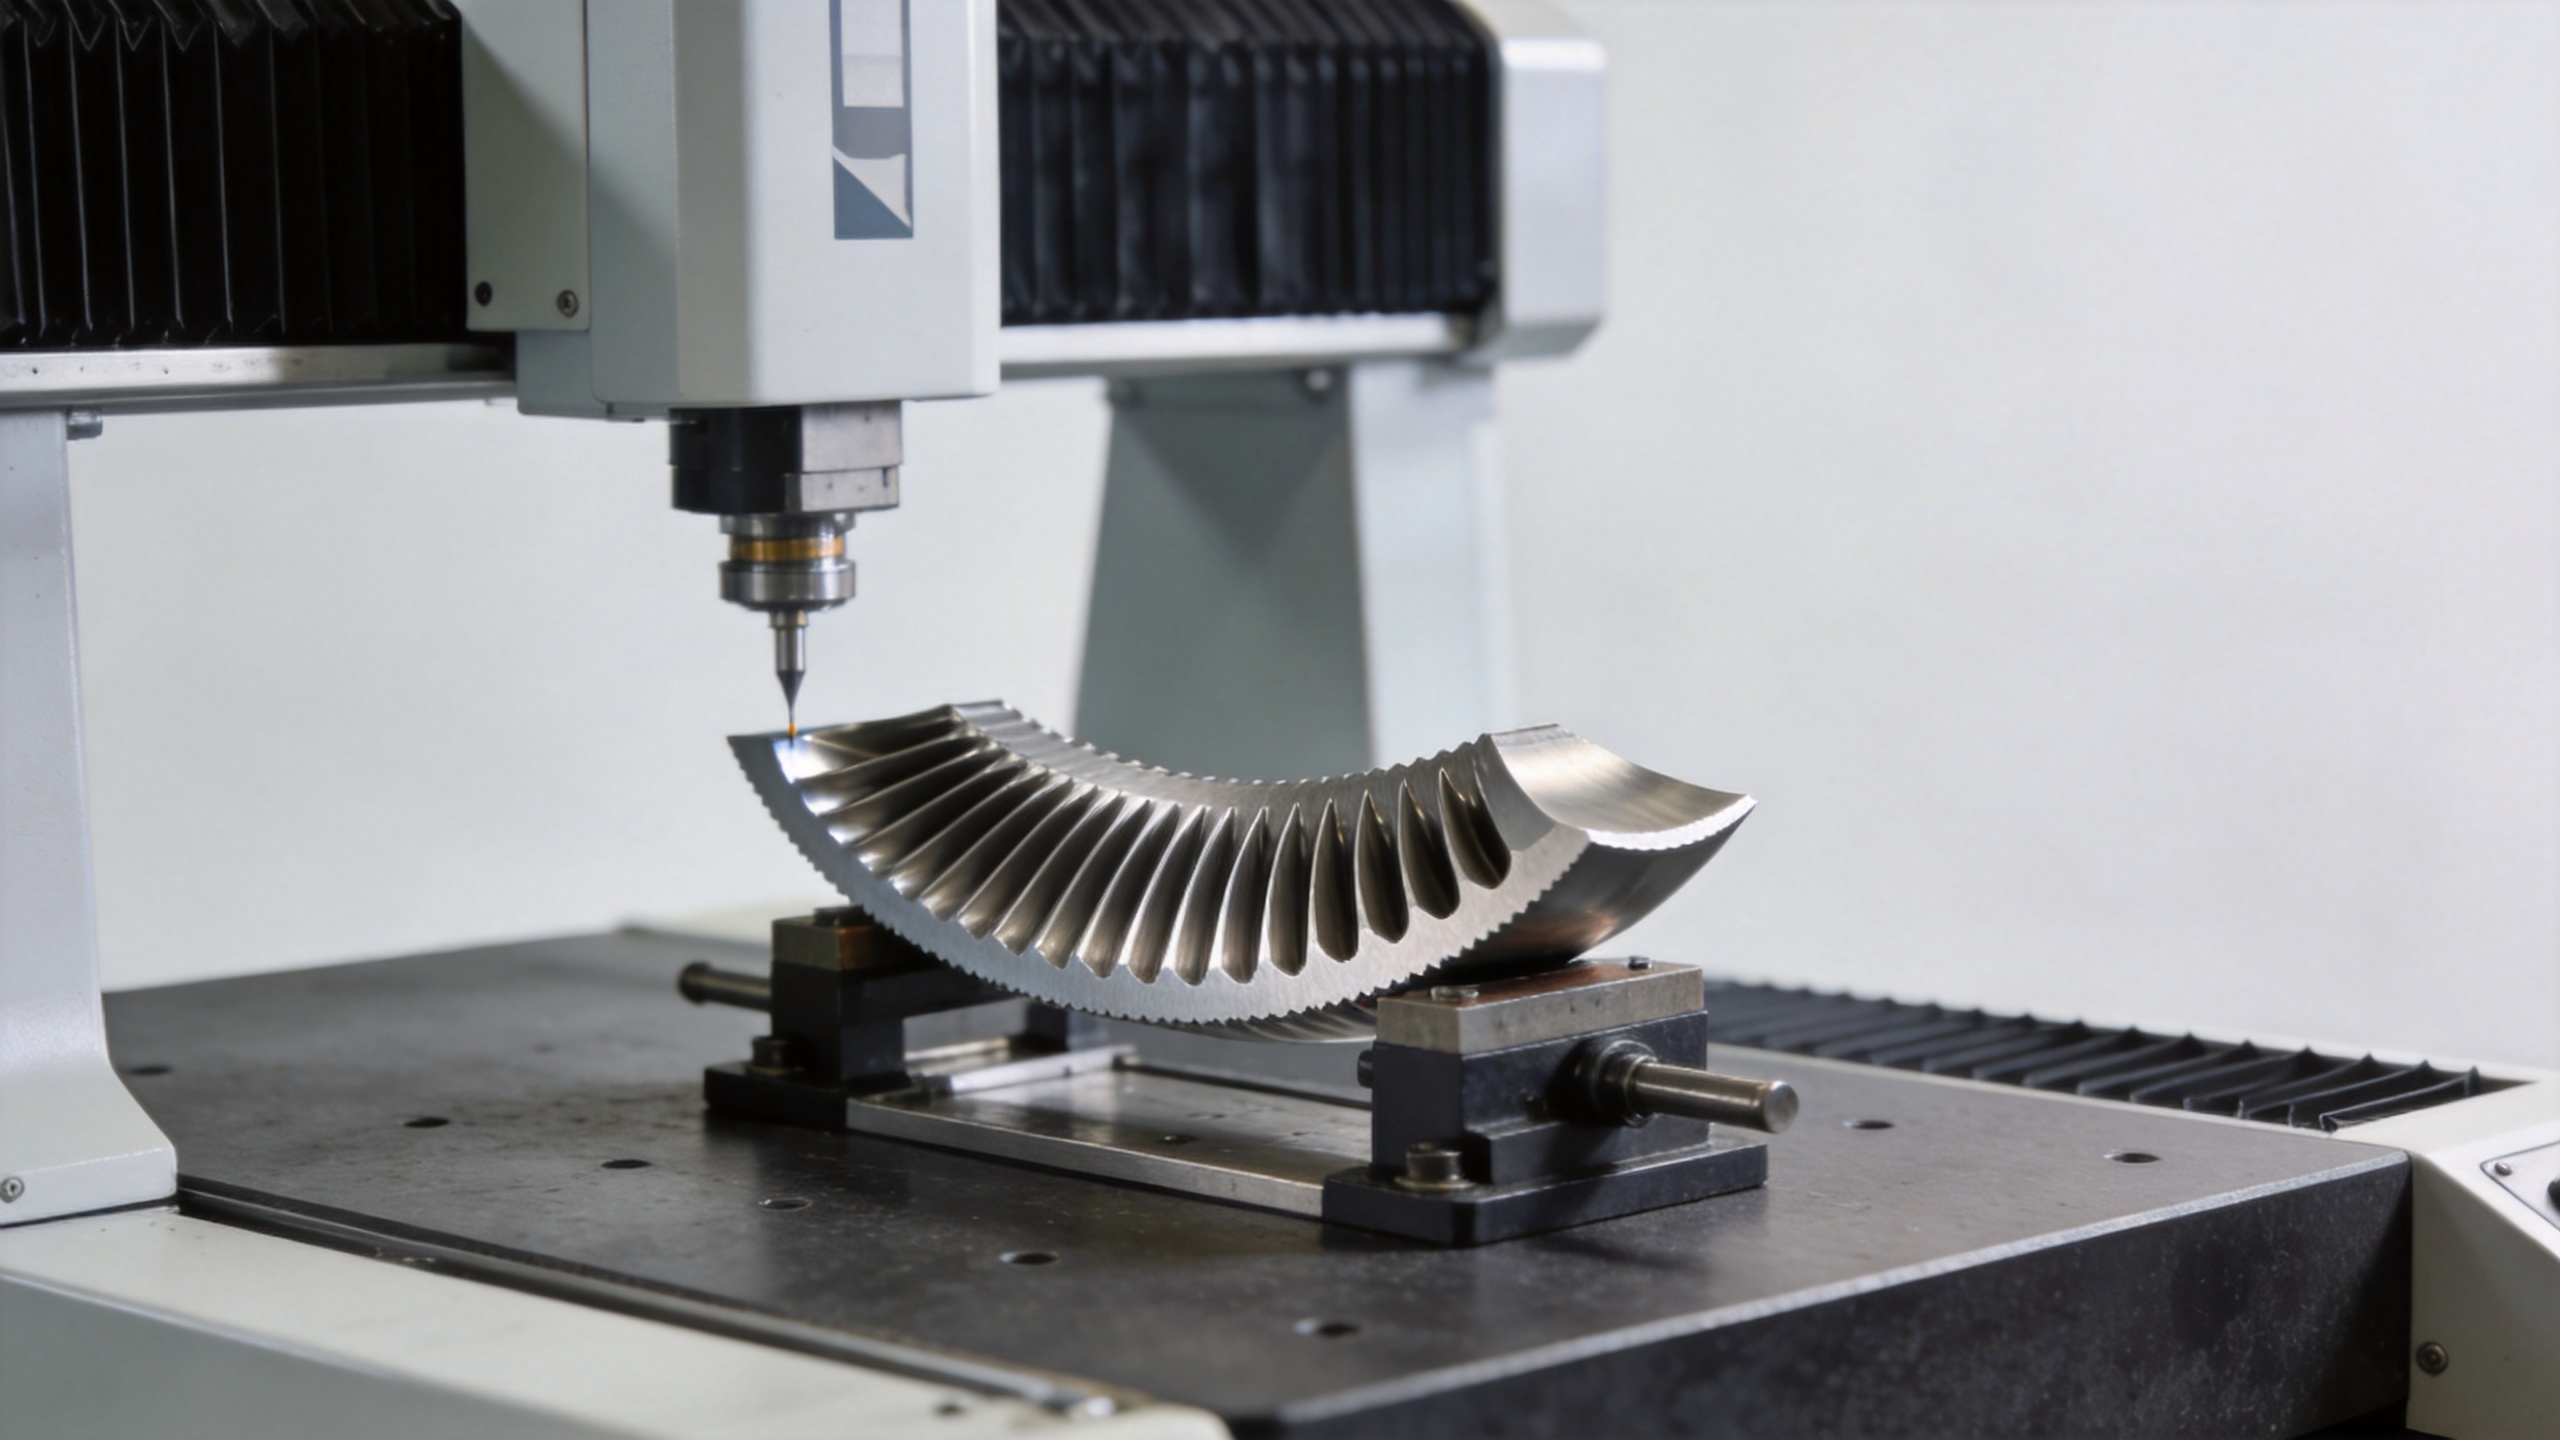
Spennelengdetoleranse for luftfart turbinluftprofil er vanligvis spesifisert innenfor området ±0,5 mm til ±1,0 mm. Spenn (bladets høyde) toleranse påvirker spissklaringen ved montering, så den verifiseres både uavhengig og i sammenheng med hele trinnbygningen. Luftprofilens vridning beskriver hvordan snittvinkelen varierer fra rot til spiss; for de fleste kompressorblader er vridningstoleransene spesifisert i vinkelenheter, vanligvis ±0,2° til ±0,5° over hele spennet. Vridnings- og stagger-vinkelavvik påvirker direkte de beregnede innfallsvinklene ved hver radialstasjon, noe som reduserer surgestabiliteten på måter som ikke vises under enkeltbladinspeksjon, men som avdekkes under aerodynamisk testing av hele trinnet.
4. Overflatens ruhet
Overflatens ruhet er et eget, men nært relatert krav for luft- og romfart turbinluftprofil applikasjoner. De fleste luft- og romfartsstandarder spesifikasjoner for kompressorblader krever Ra-verdier i området 0,8–3,2 μm på aerodynamiske overflater, med strengere krav i forkantsonen. Overflategrovheter som overskrider spesifikasjonen øker skin-friction-tapene og fremmer tidligere overgang av grenselaget, noe som reduserer både kompressoreffektiviteten og surgestabiliteten.
Luft- og romfartstandarder som styrer toleranser for turbinprofiler
Flere standardrammeverk definerer kvalitets- og målekrav for luft- og romfart turbinluftprofil komponenter:
- AS9100 – Kvalitetsstyring luft- og romfartsstandarder for produksjonsorganisasjoner. AS9100 krever at dimensjonelle krav for hver turbinluftprofil defineres, kontrolleres og verifiseres gjennom dokumenterte prosesser. Enhver troverdig leverandør av luft- og romfartskompressorblader må ha en kvalitetsstyringsordning i samsvar med AS9100.
- ASME Y14.5 – Standarden for geometrisk dimensjonering og toleransering (GD&T) som brukes på luft- og romfartsbladtegninger. Profiltoleranser, referansestrukturer og målereferanser for en turbinluftprofil uttrykkes i ASME Y14.5-notasjon.
- AMS-materialspesifikasjoner – Serie Aerospace Material Specifications definer krav til materialekvalitet, varmebehandling og overflatebehandling for blader. Selv om AMS-spesifikasjoner ikke angir geometritoleranser direkte, styrer de prosessparametre for fremstilling som påvirker hvordan den endelige geometrien oppnås og vedlikeholdes. profilbladpresisjon geometritoleranser direkte, styrer de prosessparametre for fremstilling som påvirker hvordan den endelige geometrien oppnås og vedlikeholdes.
- Produsentens tegningsspesifikasjoner – I innkjøpspraksis er det produsentens tegningspakke som er bestemmende. luft- og romfartsstandarder for hver turbinluftprofil disse tegningene angir nøyaktige toleranseverdier, målemetoder og akseptkriterier for hver turbinmodell og hver trinnposisjon, og har høyere prioritet enn generiske standarder.
Presisjon kontra kostnad: Å forstå avveiningen
En vanlig antakelse i turbinluftprofil innkjøpspraksis er at strengere toleranser betyr bedre ytelse, og at den strengeste mulige profilbladpresisjon er automatisk den riktige spesifikasjonen. I praksis innebärer toleranseallokering i produksjonen av luftfartsblader en ekte kostnads- og levertidsavveining. Forskning om optimalisering av turbinbladstoleranser dokumenterer hvordan strengere toleranser øker både utslagsrater og inspeksjonsbelastning, noe som påvirker produktionskostnadene på måter som må vurderes opp mot den marginale aerodynamiske fordelen.
Den praktiske konsekvensen: turbinluftprofil toleransekravene bør tilsvare det som den aerodynamiske analysen faktisk krever, ikke et aspirasjonelt profilbladpresisjon nivå som går utover det som trinnkonstruksjonen krever. Teknisk forsalgsstøtte, der en leverandør gjennomgår ditt tegningssett og bekrefter om de angitte toleransene ligger innenfor deres prosesskapasitet, er en ekte verdiskapende aktivitet i luft- og romfartsstandarder kvalifiseringen, ikke en formalitet.
Verifisering av overholdelse av turbinluftprofilens toleransekrav
For inngående inspeksjon av et luft- og romfartstilfelle turbinluftprofil , er to-dimensjonal tverrsnittsjustering og tre-dimensjonal overflateavlesning standardverifikasjonsmetoder. To-dimensjonal justering identifiserer om profilgrensetoleransene er oppfylt ved spesifikke målesteder som er definert på tegningen. Tre-dimensjonal avlesning fanger inn hele turbinluftprofil overflaten og genererer et fargemapskilt avviksmapp mot den nominelle CAD-geometrien, noe som gir en omfattende profilbladpresisjon verifikasjon over hele den aerodynamiske overflaten.
Begge metodene krever dimensjonsinspeksjonsrapporter på batchnivå som dokumenterer faktiske målte verdier i forhold til tegningsgrenser for hver viktig geometrisk parameter. For luft- og romfartskvalifikasjonsprogrammer gir en første-artikkel-inspeksjonsrapport (FAIR) som dekker alle dimensjonale, materielle og prosesskrav grunnlaget for godkjenning av produksjon. Leverandører som leverer CMM- eller 3D-skannerapporter som standarddokumentasjon for hver leveringsbatch demonstrerer prosesskapabilitet, ikke bare overholdelse for enkeltdele, og oppfyller dokumentasjonskravene til de fleste luft- og romfartsstandarder kvalitetssystemer.
Typisk toleransoppsummering for luft- og romfarts turbinluftprofiler
For å samle dette: Det finnes ingen universell enkelttoleranseverdi for en turbinluftprofil . Kravene varierer etter turbinmodell, trinnposisjon og OEM-tegningspesifikasjon. Dimensjonsområdene som vanligvis gjelder for luft- og romfarts kompressorbladapplikasjoner inkluderer imidlertid:
- Turbinluftprofil profil: ±0,1 mm til ±0,5 mm avhengig av trinn og trykkforhold
- Geometri på ledende og etterfølgende kant: strengere enn vanlig profil, spesifisert separat
- Kordelengde: ±0,5 mm til ±1,0 mm typisk rekkevidde
- Vridnings- og stagger-vinkel: ±0,2° til ±0,5° over spennvidden
- Overflategrovhetsverdi (Ra): 0,8–3,2 μm på aerodynamiske flater
Å velge en leverandør av nøyaktighetsstøpte deler med dokumentert evne til å opprettholde disse turbinluftprofil toleransområdene – støttet av rapporter fra koordinatmålemaskin (CMM) eller 3D-scanning, sporbarhet for varmebehandlingsbatcher og ingeniørstøtte for spesifikasjonsvurdering – er grunnlaget for å håndtere dimensjonell risiko ved innkjøp av kompressorturbinblader til luftfart. Navi Power Technology tilbyr ingeniørrådgivning før salg for kunder som arbeider med kvalifiseringsprogrammer for kompressorturbinblader og som trenger profilbladpresisjon bekreftelse av evne i henhold til deres spesifikke krav luft- og romfartsstandarder krav.