 EN

Quali tolleranze dimensionali sono richieste per le palette aerospaziali delle turbine?
Definire il corretto livello di tolleranza per un'applicazione aerospaziale pala di turbina è una delle decisioni più rilevanti nell’acquisto e nella qualifica di palette di compressore. Una pala di turbina paletta che opera in un compressore di turbina a gas deve soddisfare precisi requisiti dimensionali — oltre al semplice superamento dell’ispezione — per garantire le prestazioni aerodinamiche su cui si basa la progettazione dello stadio. Comprendere tali requisiti e i standard aerospaziali quadri normativi che li disciplinano costituisce il punto di partenza di ogni serio programma di qualifica.
La precisione del profilo è fondamentale perché l’efficienza del compressore è sensibile alle deviazioni geometriche. Una pala di turbina paletta con errori di profilo che appaiono trascurabili su un rapporto di ispezione può spostare la gamma di incidenza di uno stadio di compressore o modificare il comportamento dello strato limite sul bordo d’attacco in modo tale da ridurre il margine di pompaggio. La sfida per gli ingegneri addetti agli acquisti consiste nel collegare i valori astratti delle tolleranze riportati su un disegno tecnico alle loro effettive conseguenze aerodinamiche.
Parametri fondamentali di tolleranza dimensionale per le palette aerodinamiche turbine aeronautiche
Aerospaziale pala di turbina le specifiche di tolleranza definiscono i requisiti relativi a diversi parametri geometrici distinti. Ciascuno di essi presenta una sensibilità aerodinamica differente e conseguenze diverse in caso di non conformità. La valutazione la precisione della pala aerodinamica implica la comprensione di tutti tali parametri, non soltanto delle dimensioni più evidenti.
1. Tolleranza del profilo della pala aerodinamica
La tolleranza del profilo regola quanto strettamente la forma della sezione trasversale di una pala di turbina pala aerodinamica corrisponde all’intento progettuale in ciascun punto di misurazione. Nelle applicazioni aeronautiche, le tolleranze di profilo per le palette dei compressori sono tipicamente indicate come una fascia, con valori compresi tra ±0,1 mm per gli stadi ad alta pressione e ±0,5 mm per gli stadi a pressione inferiore. La precisione della pala aerodinamica a livello di profilo influisce direttamente sul comportamento locale dello strato limite e, in condizioni fuori progetto, può causare una perdita di efficienza misurabile anche quando la deviazione rientra nei limiti della fascia di tolleranza. Tolleranze più stringenti la precisione della pala aerodinamica i requisiti sono standard per gli stadi di compressore di motori aeronautici che operano ad alti rapporti di pressione.
2. Geometria del bordo d’attacco e del bordo d’uscita
I raggi del bordo d’attacco e del bordo d’uscita sono soggetti, nella maggior parte delle standard aerospaziali specifiche per palette di turbina, a tolleranze separate e più stringenti. Il raggio del bordo d’attacco di una pala di turbina pala determina quanto bene la pala gestisce le variazioni di incidenza: un bordo d’attacco arrotondato modifica l’intervallo di incidenza e influisce sulla stabilità del compressore in condizioni fuori progetto. Lo spessore del bordo d’uscita di una pala di turbina pala influenza le perdite al bordo d’uscita, le quali si accumulano attraverso più stadi di compressore e riducono l’efficienza complessiva del ciclo.
Il mantenimento della geometria del bordo d’attacco e del bordo d’uscita è una delle operazioni più impegnative la precisione della pala aerodinamica requisiti nella produzione di pale forgiate. I processi convenzionali di forgiatura lasciano un notevole sovrametallo in queste zone, richiedendo lavorazioni meccaniche che possono introdurre variazioni geometriche. Processi di forgiatura a basso sovrametallo, in grado di rispettare tolleranze comprese tra 0,1 e 1 mm — come quelli impiegati da produttori specializzati di pale per compressori — riducono la necessità di lavorazioni meccaniche post-forgiatura e abbassano il rischio di deviazioni geometriche in queste zone particolarmente sensibili dal punto di vista aerodinamico.
3. Lunghezza della corda, apertura e angolo di torsione
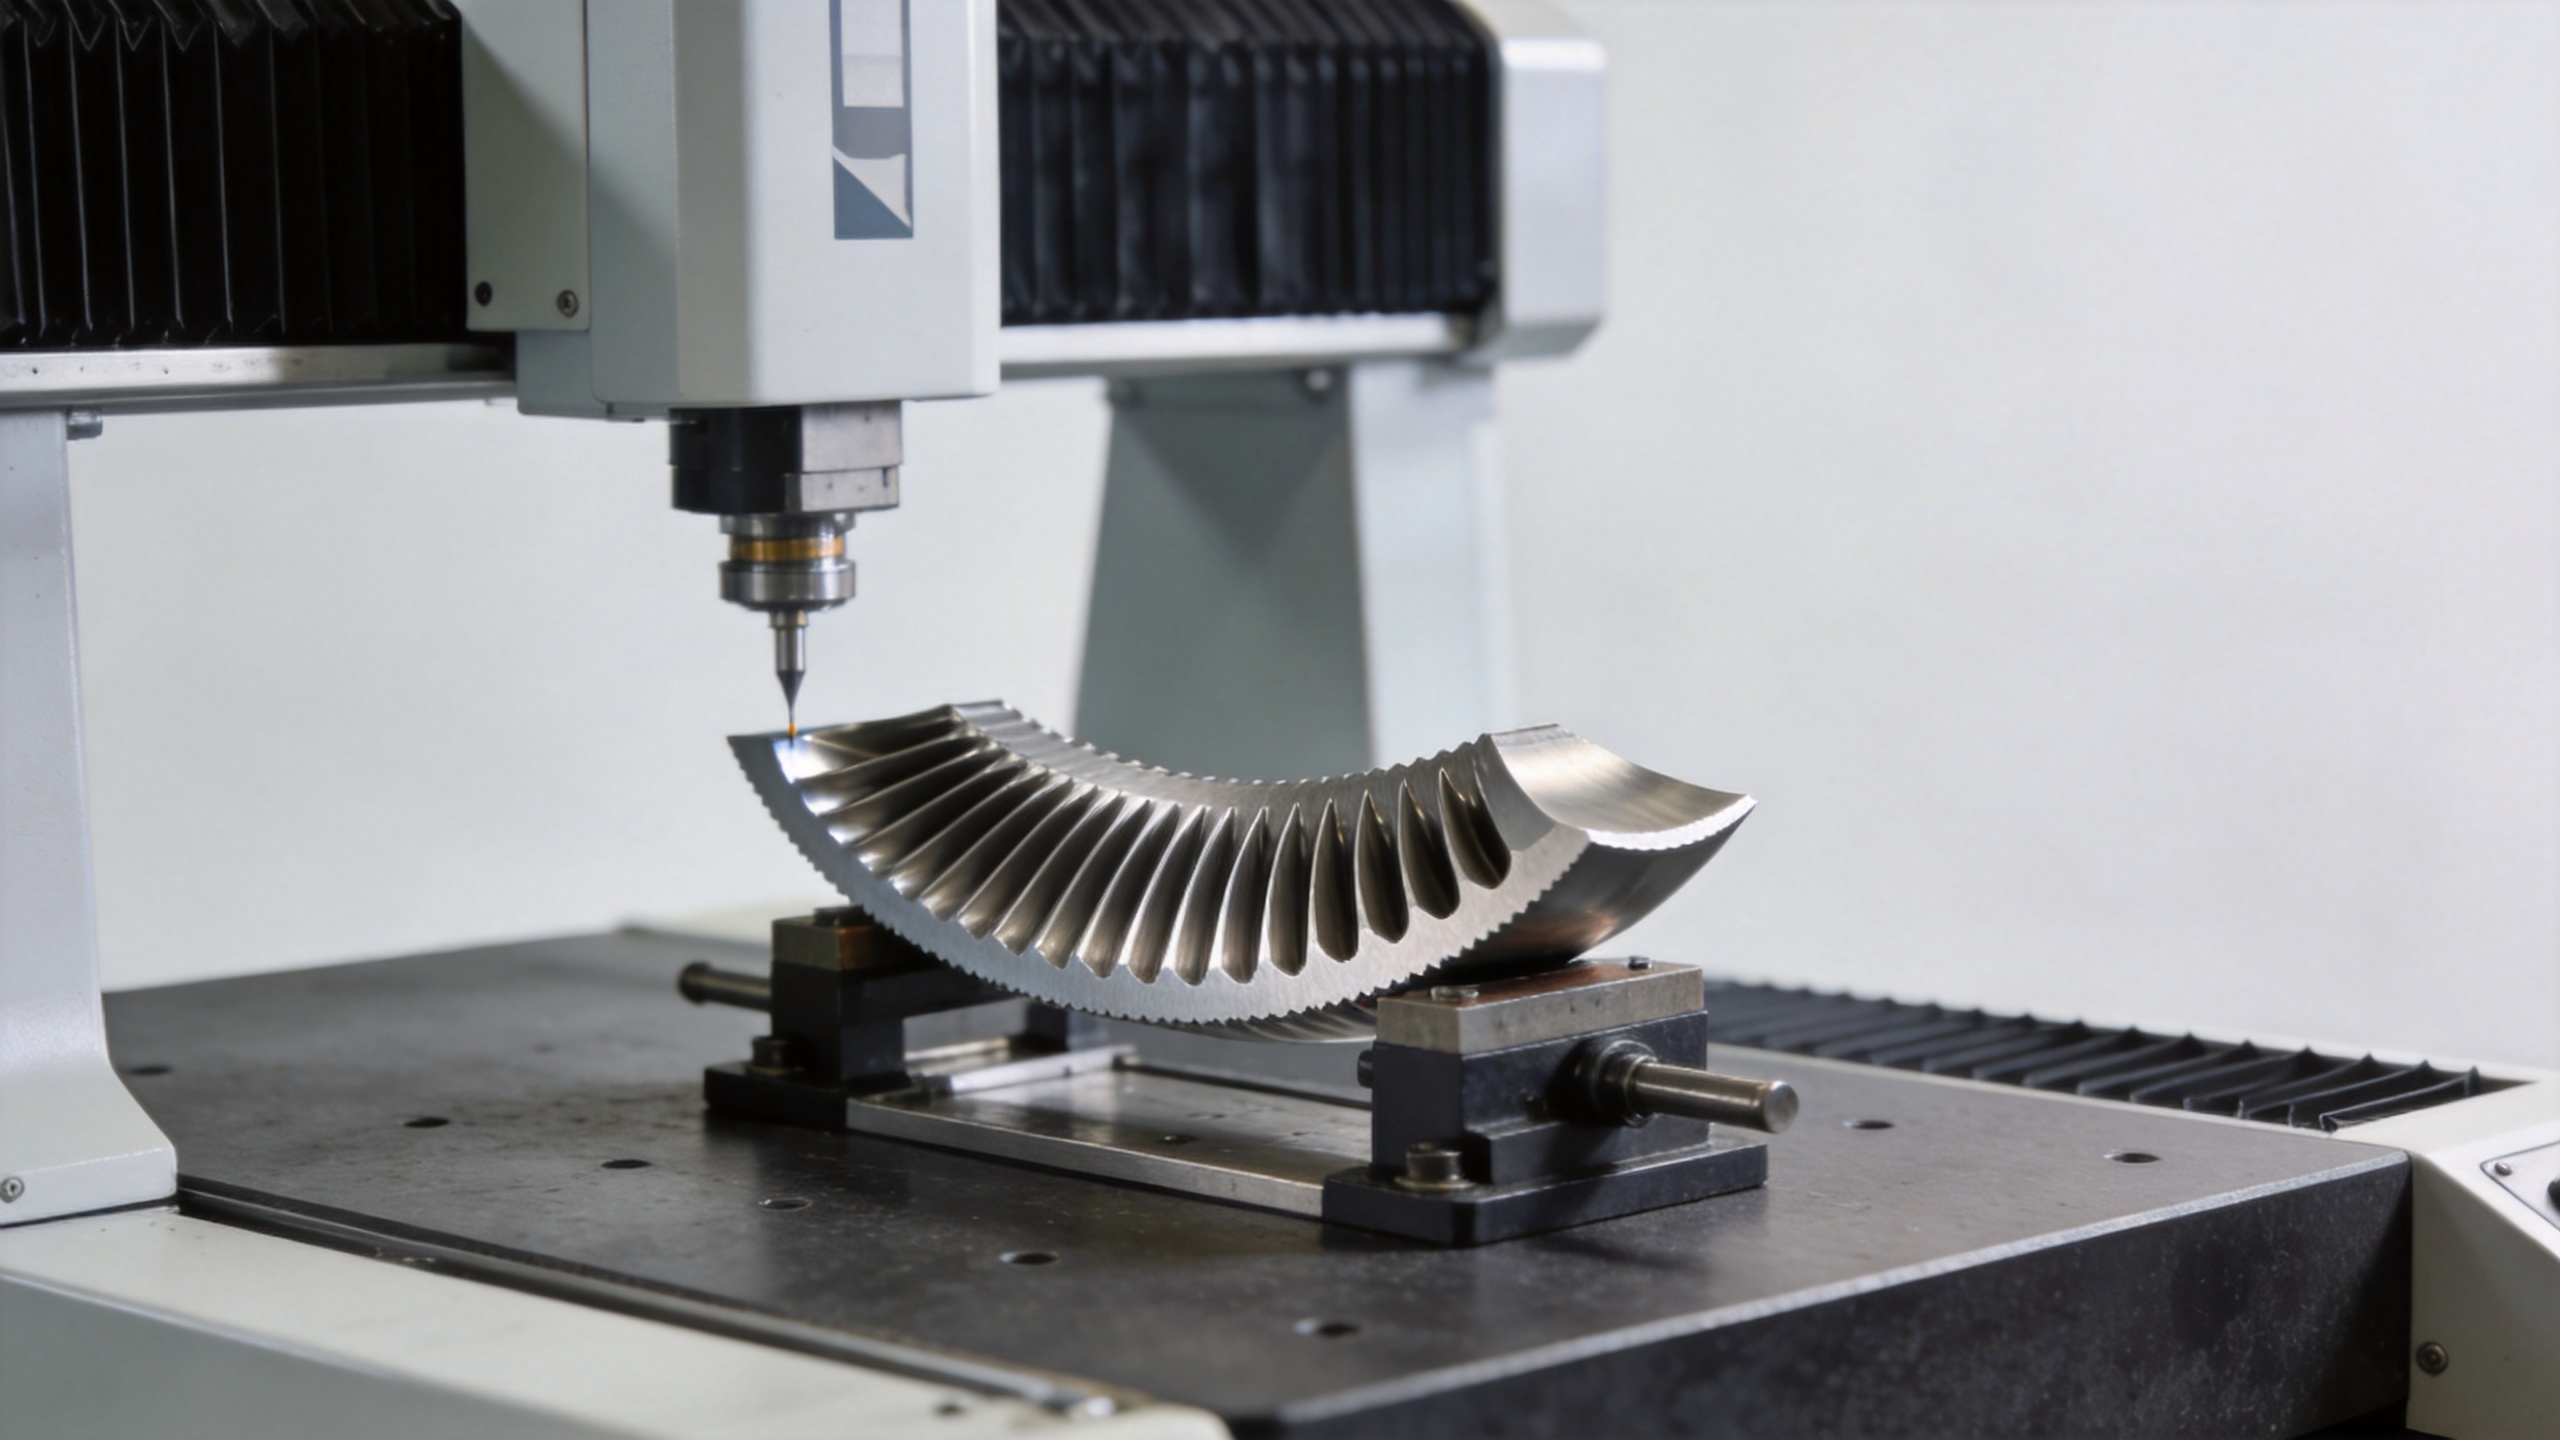
Tolleranza sulla lunghezza della corda per applicazioni aerospaziali pala di turbina è generalmente specificata nell’intervallo di ±0,5 mm a ±1,0 mm. La tolleranza della campata (altezza della paletta) influisce sul gioco di punta in fase di assemblaggio; pertanto viene verificata sia in modo indipendente sia nel contesto dell’intero stadio. La torsione del profilo aerodinamico descrive come l’angolo della sezione varia dalla radice alla punta; per la maggior parte delle palette di compressore, le tolleranze di torsione sono espresse in unità angolari, comunemente da ±0,2° a ±0,5° lungo la campata. Gli errori di torsione e di angolo di passo interagiscono direttamente con gli angoli di incidenza progettuali in ciascuna stazione radiale, riducendo il margine di pompaggio in modi che non emergono durante l’ispezione individuale della pala, ma si rivelano nei test aerodinamici sull’intero stadio.
4. Rugosità superficiale
La rugosità superficiale è un requisito distinto ma strettamente correlato per le applicazioni aerospaziali pala di turbina applicazioni. La maggior parte standard aerospaziali le specifiche per le pale del compressore richiedono valori Ra compresi tra 0,8 e 3,2 μm sulle superfici aerodinamiche, con requisiti più stringenti nella zona del bordo d’attacco. Una rugosità superficiale superiore ai valori specificati aumenta le perdite dovute all’attrito di superficie e favorisce una transizione anticipata dello strato limite, riducendo sia l’efficienza del compressore sia il margine di pompaggio.
Norme aeronautiche che disciplinano le tolleranze delle palette di turbina
Diversi quadri normativi definiscono i requisiti di qualità e misurazione per il settore aerospaziale pala di turbina componenti:
- AS9100 – La gestione della qualità standard aerospaziali per le organizzazioni manifatturiere. AS9100 prescrive che i requisiti dimensionali per ciascun pala di turbina siano definiti, controllati e verificati mediante processi documentati. Qualsiasi fornitore affidabile di pale per compressore aerospaziale deve adottare un sistema di gestione della qualità conforme ad AS9100.
- ASME Y14.5 – Lo standard di quotatura geometrica e tolleranze (GD&T) utilizzato nei disegni delle pale aerospaziali. Le tolleranze di profilo, le strutture di riferimento e i riferimenti per la misurazione di una pala di turbina sono espresse secondo la notazione ASME Y14.5.
- Specifiche materiali AMS – La serie di specifiche dei materiali aerospaziali (Aerospace Material Specifications) definisce i requisiti per le classi di materiale, il trattamento termico e il trattamento superficiale delle pale. Sebbene le specifiche AMS non stabiliscano direttamente le tolleranze geometriche, disciplinano i parametri del processo produttivo che influenzano come la geometria finale viene ottenuta e mantenuta. la precisione della pala aerodinamica tolleranze geometriche direttamente, esse disciplinano i parametri del processo produttivo che influenzano come la geometria finale viene ottenuta e mantenuta.
- Specifiche tecniche dei disegni dell’OEM – Nella prassi di approvvigionamento, la fonte normativa prevalente standard aerospaziali per ogni pala di turbina è il pacchetto di disegni dell’OEM. Tali disegni specificano i valori esatti delle tolleranze, i metodi di misurazione e i criteri di accettazione per ciascun modello di turbina e per ogni posizione di stadio, prevalendo rispetto alle norme generiche.
Precisione contro costo: comprendere il compromesso
Un’assunzione comune nel pala di turbina processo di approvvigionamento è che tolleranze più strette equivalgono a prestazioni migliori, e che le tolleranze più strette raggiungibili la precisione della pala aerodinamica è automaticamente la specifica corretta. Nella pratica, l’allocazione delle tolleranze nella produzione di pale aerospaziali comporta un vero compromesso tra costi e tempi di consegna. La ricerca sull’ottimizzazione delle tolleranze per le pale di turbina documenta come tolleranze più stringenti aumentino sia i tassi di scarto sia il carico di lavoro per le ispezioni, influenzando i costi di produzione in modi che devono essere attentamente bilanciati rispetto al modesto vantaggio aerodinamico ottenibile.
L’implicazione pratica: pala di turbina i requisiti di tolleranza dovrebbero corrispondere esattamente a quanto richiesto dall’analisi aerodinamica, non a un obiettivo ideale la precisione della pala aerodinamica superiore a quanto effettivamente richiesto dalla progettazione del singolo stadio. Il supporto ingegneristico pre-vendita, in cui un fornitore esamina il vostro pacchetto di disegni e conferma se le tolleranze dichiarate rientrano nelle proprie capacità di processo, rappresenta un reale valore aggiunto nella fase di standard aerospaziali qualifica, non una semplice formalità.
Verifica della conformità alle tolleranze delle pale di turbina
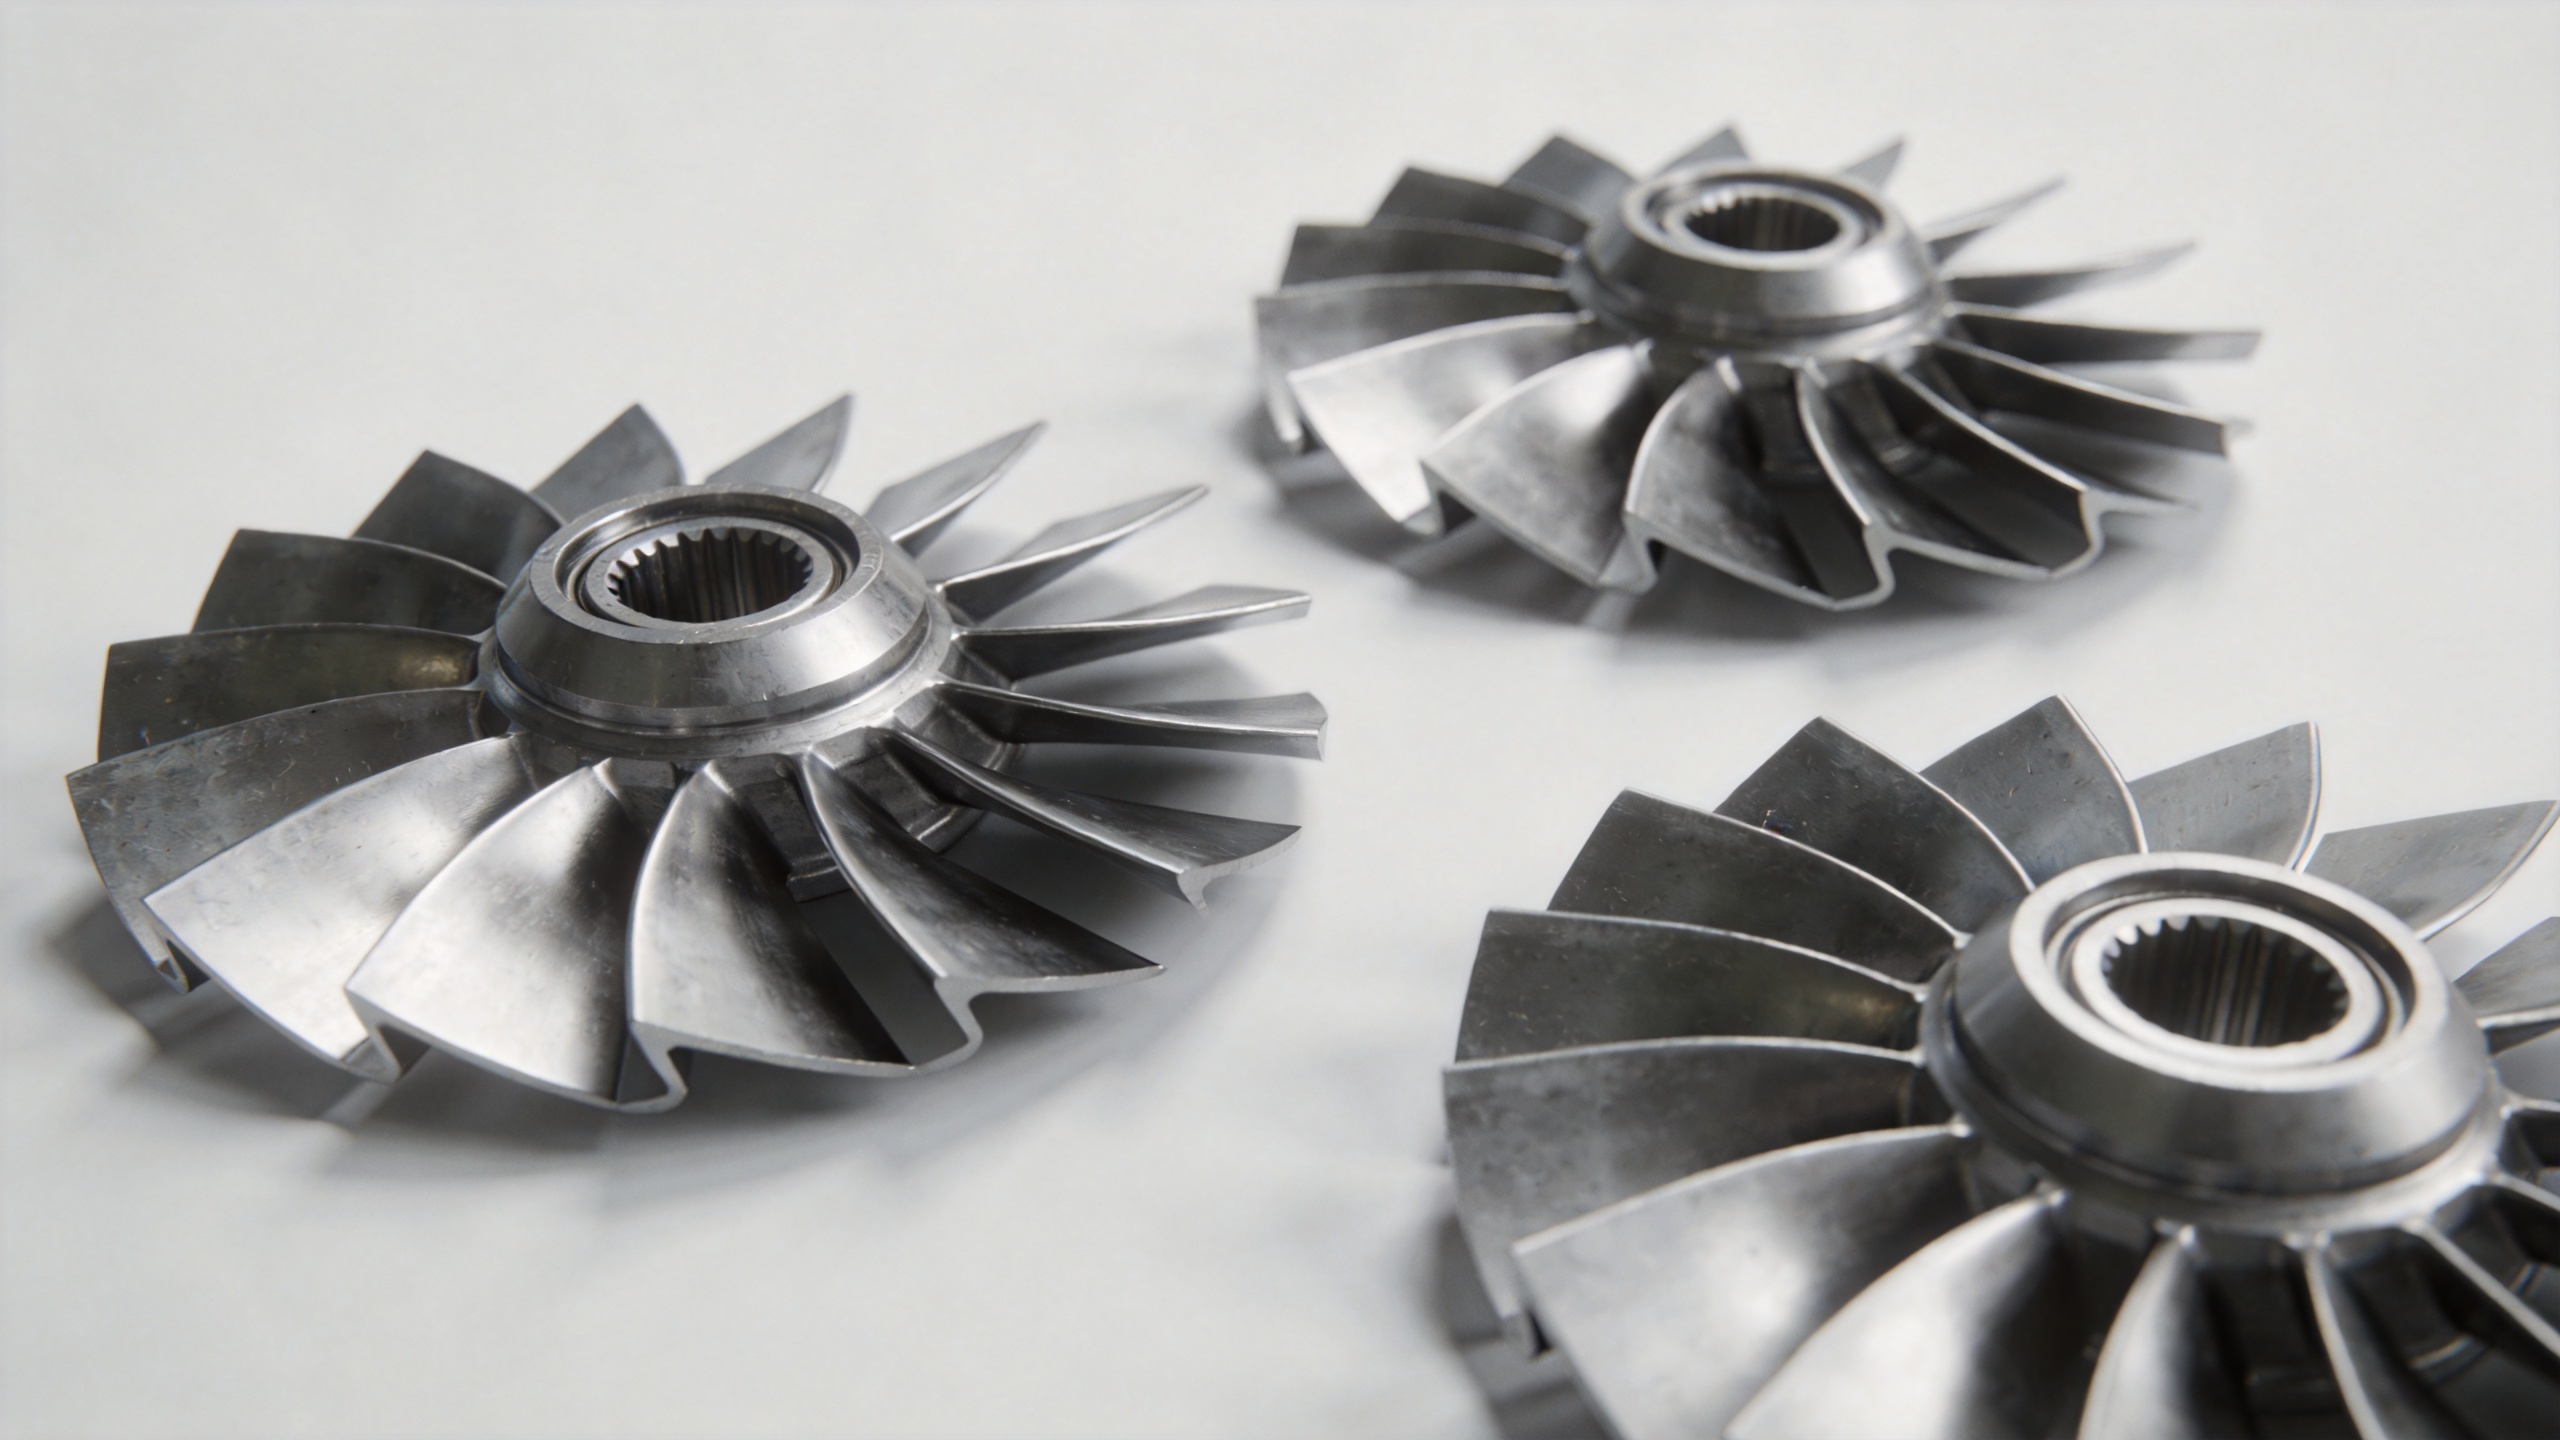
Per l’ispezione in ingresso di un componente aerospaziale pala di turbina , l’adattamento a sezione bidimensionale e la scansione tridimensionale della superficie sono metodi standard di verifica. L’adattamento bidimensionale verifica il rispetto delle tolleranze di profilo in specifiche stazioni di misura definite nel disegno. La scansione tridimensionale acquisisce l’intera pala di turbina superficie e genera una mappa a colori delle deviazioni rispetto alla geometria CAD nominale, fornendo una verifica completa la precisione della pala aerodinamica dell’intera superficie aerodinamica.
Entrambi i metodi richiedono rapporti di ispezione dimensionale a livello di lotto che documentino i valori effettivamente misurati rispetto alle tolleranze indicate nei disegni per ciascun parametro geometrico fondamentale. Per i programmi di qualifica aerospaziale, un rapporto di ispezione del primo articolo (FAIR) che copra tutti i requisiti dimensionali, dei materiali e dei processi costituisce la base per l’approvazione della produzione. I fornitori che forniscono, come documentazione standard per ogni lotto consegnato, rapporti ottenuti con macchine a coordinate misuranti (CMM) o con scansione 3D, dimostrano la capacità del processo, non soltanto la conformità del singolo componente, e soddisfano i requisiti documentali della maggior parte standard aerospaziali sistemi qualitativi.
Sintesi tipica delle tolleranze per pale di turbina aerospaziali
Per riassumere il tutto: non esiste un valore di tolleranza universale e unico per un pala di turbina . I requisiti variano in base al modello di turbina, alla posizione dello stadio e alle specifiche del disegno dell’OEM. Tuttavia, gli intervalli dimensionali tipici per le applicazioni aerospaziali di pale di compressore comprendono:
- Pala di turbina profilo: ±0,1 mm fino a ±0,5 mm, a seconda dello stadio e del rapporto di pressione
- Geometria dei bordi di attacco e di uscita: più stretta rispetto al profilo generale, specificata separatamente
- Lunghezza della corda: tipicamente compresa tra ±0,5 mm e ±1,0 mm
- Angolo di torsione e di scarico: da ±0,2° a ±0,5° lungo l’apertura
- Rugosità superficiale: Ra 0,8–3,2 μm sulle superfici aerodinamiche
La selezione di un fornitore di fucinatura di precisione con capacità documentata nel rispetto di tali pala di turbina campi di tolleranza, supportata da rapporti di ispezione con macchina di misura a coordinate (CMM) o scansione 3D, tracciabilità per lotto termico e assistenza ingegneristica per la revisione delle specifiche, costituisce la base per la gestione del rischio dimensionale nell’approvvigionamento di pale di compressore aerospaziale. Navi Power Technology offre consulenza ingegneristica pre-vendita ai clienti che stanno svolgendo programmi di qualifica delle pale di compressore e necessitano di la precisione della pala aerodinamica conferma della capacità rispetto alle proprie specifiche standard aerospaziali .