 EN

Какой уровень допусков требуется для лопаток турбины в аэрокосмической отрасли?
Определение правильного уровня допусков для авиационной лопатка турбины является одним из наиболее важных решений при закупке и квалификации лопаток компрессора. Лопатка лопатка турбины работающая в компрессоре газовой турбины, должна соответствовать строгим размерным требованиям — выходящим за рамки простого прохождения контроля — для обеспечения аэродинамической эффективности, от которой зависит проектная характеристика ступени. Понимание этих требований и нормативных авиационных стандартов которые их регулируют, составляет отправную точку любой серьёзной программы квалификации.
Точность профиля имеет значение, поскольку КПД компрессора чувствителен к геометрическим отклонениям. Лопатка лопатка турбины с погрешностями профиля, которые кажутся незначительными в отчёте по контролю, может сместить диапазон углов установки ступени компрессора или изменить поведение пограничного слоя у передней кромки таким образом, что снизится запас по помпажу. Задача инженеров по закупкам — связать абстрактные числовые значения допусков на чертеже с их реальными аэродинамическими последствиями.
Основные параметры допусков размеров для аэрокосмических турбинных лопаток
Авиакосмическая промышленность лопатка турбины спецификации допусков определяют требования к нескольким отдельным геометрическим параметрам. Каждый из них обладает различной аэродинамической чувствительностью и влечёт за собой разные последствия при выходе за пределы допуска. Оценка точность лопатки означает понимание всех этих параметров, а не только наиболее наглядных размеров.
1. Допуск профиля лопатки
Допуск профиля определяет, насколько близко поперечная форма сечения лопатка турбины соответствует проектному замыслу в каждой точке измерения. В аэрокосмических применениях допуски профиля для компрессорных лопаток обычно задаются в виде диапазона: от ±0,1 мм для ступеней высокого давления до ±0,5 мм для ступеней низкого давления. Точность лопатки на уровне профиля напрямую влияет на локальное поведение пограничного слоя и при работе вне расчётного режима может вызывать измеримую потерю эффективности даже при отклонениях, укладывающихся в пределы заданного диапазона допуска. Более жёсткие точность лопатки требования являются стандартными для ступеней компрессоров авиационных двигателей, работающих при высоких степенях повышения давления.
2. Геометрия передней и задней кромок
Радиусы передней и задней кромок в большинстве случаев имеют отдельные, более жёсткие допуски авиационных стандартов в спецификациях на турбинные лопатки. Радиус передней кромки лопатка турбины определяет, насколько хорошо лопатка справляется с изменением угла атаки: затупленная передняя кромка изменяет диапазон углов атаки и влияет на устойчивость компрессора при внепроектных режимах работы. Толщина задней кромки лопатка турбины влияет на потери на задней кромке, которые накапливаются на нескольких ступенях компрессора и снижают общую эффективность цикла.
Сохранение геометрии передней и задней кромок является одной из наиболее сложных задач точность лопатки требования к производству лопаток методом ковки. Традиционные процессы ковки оставляют значительный припуск на обработку в этих зонах, что требует механической обработки и может привести к отклонениям геометрии. Процессы ковки с низким припуском, способные обеспечивать допуски в диапазоне 0,1–1 мм, например те, что применяются специализированными производителями компрессорных лопаток, снижают объём последующей механической обработки и уменьшают риск геометрических отклонений в аэродинамически чувствительных зонах.
3. Длина хорды, размах и угол закрутки
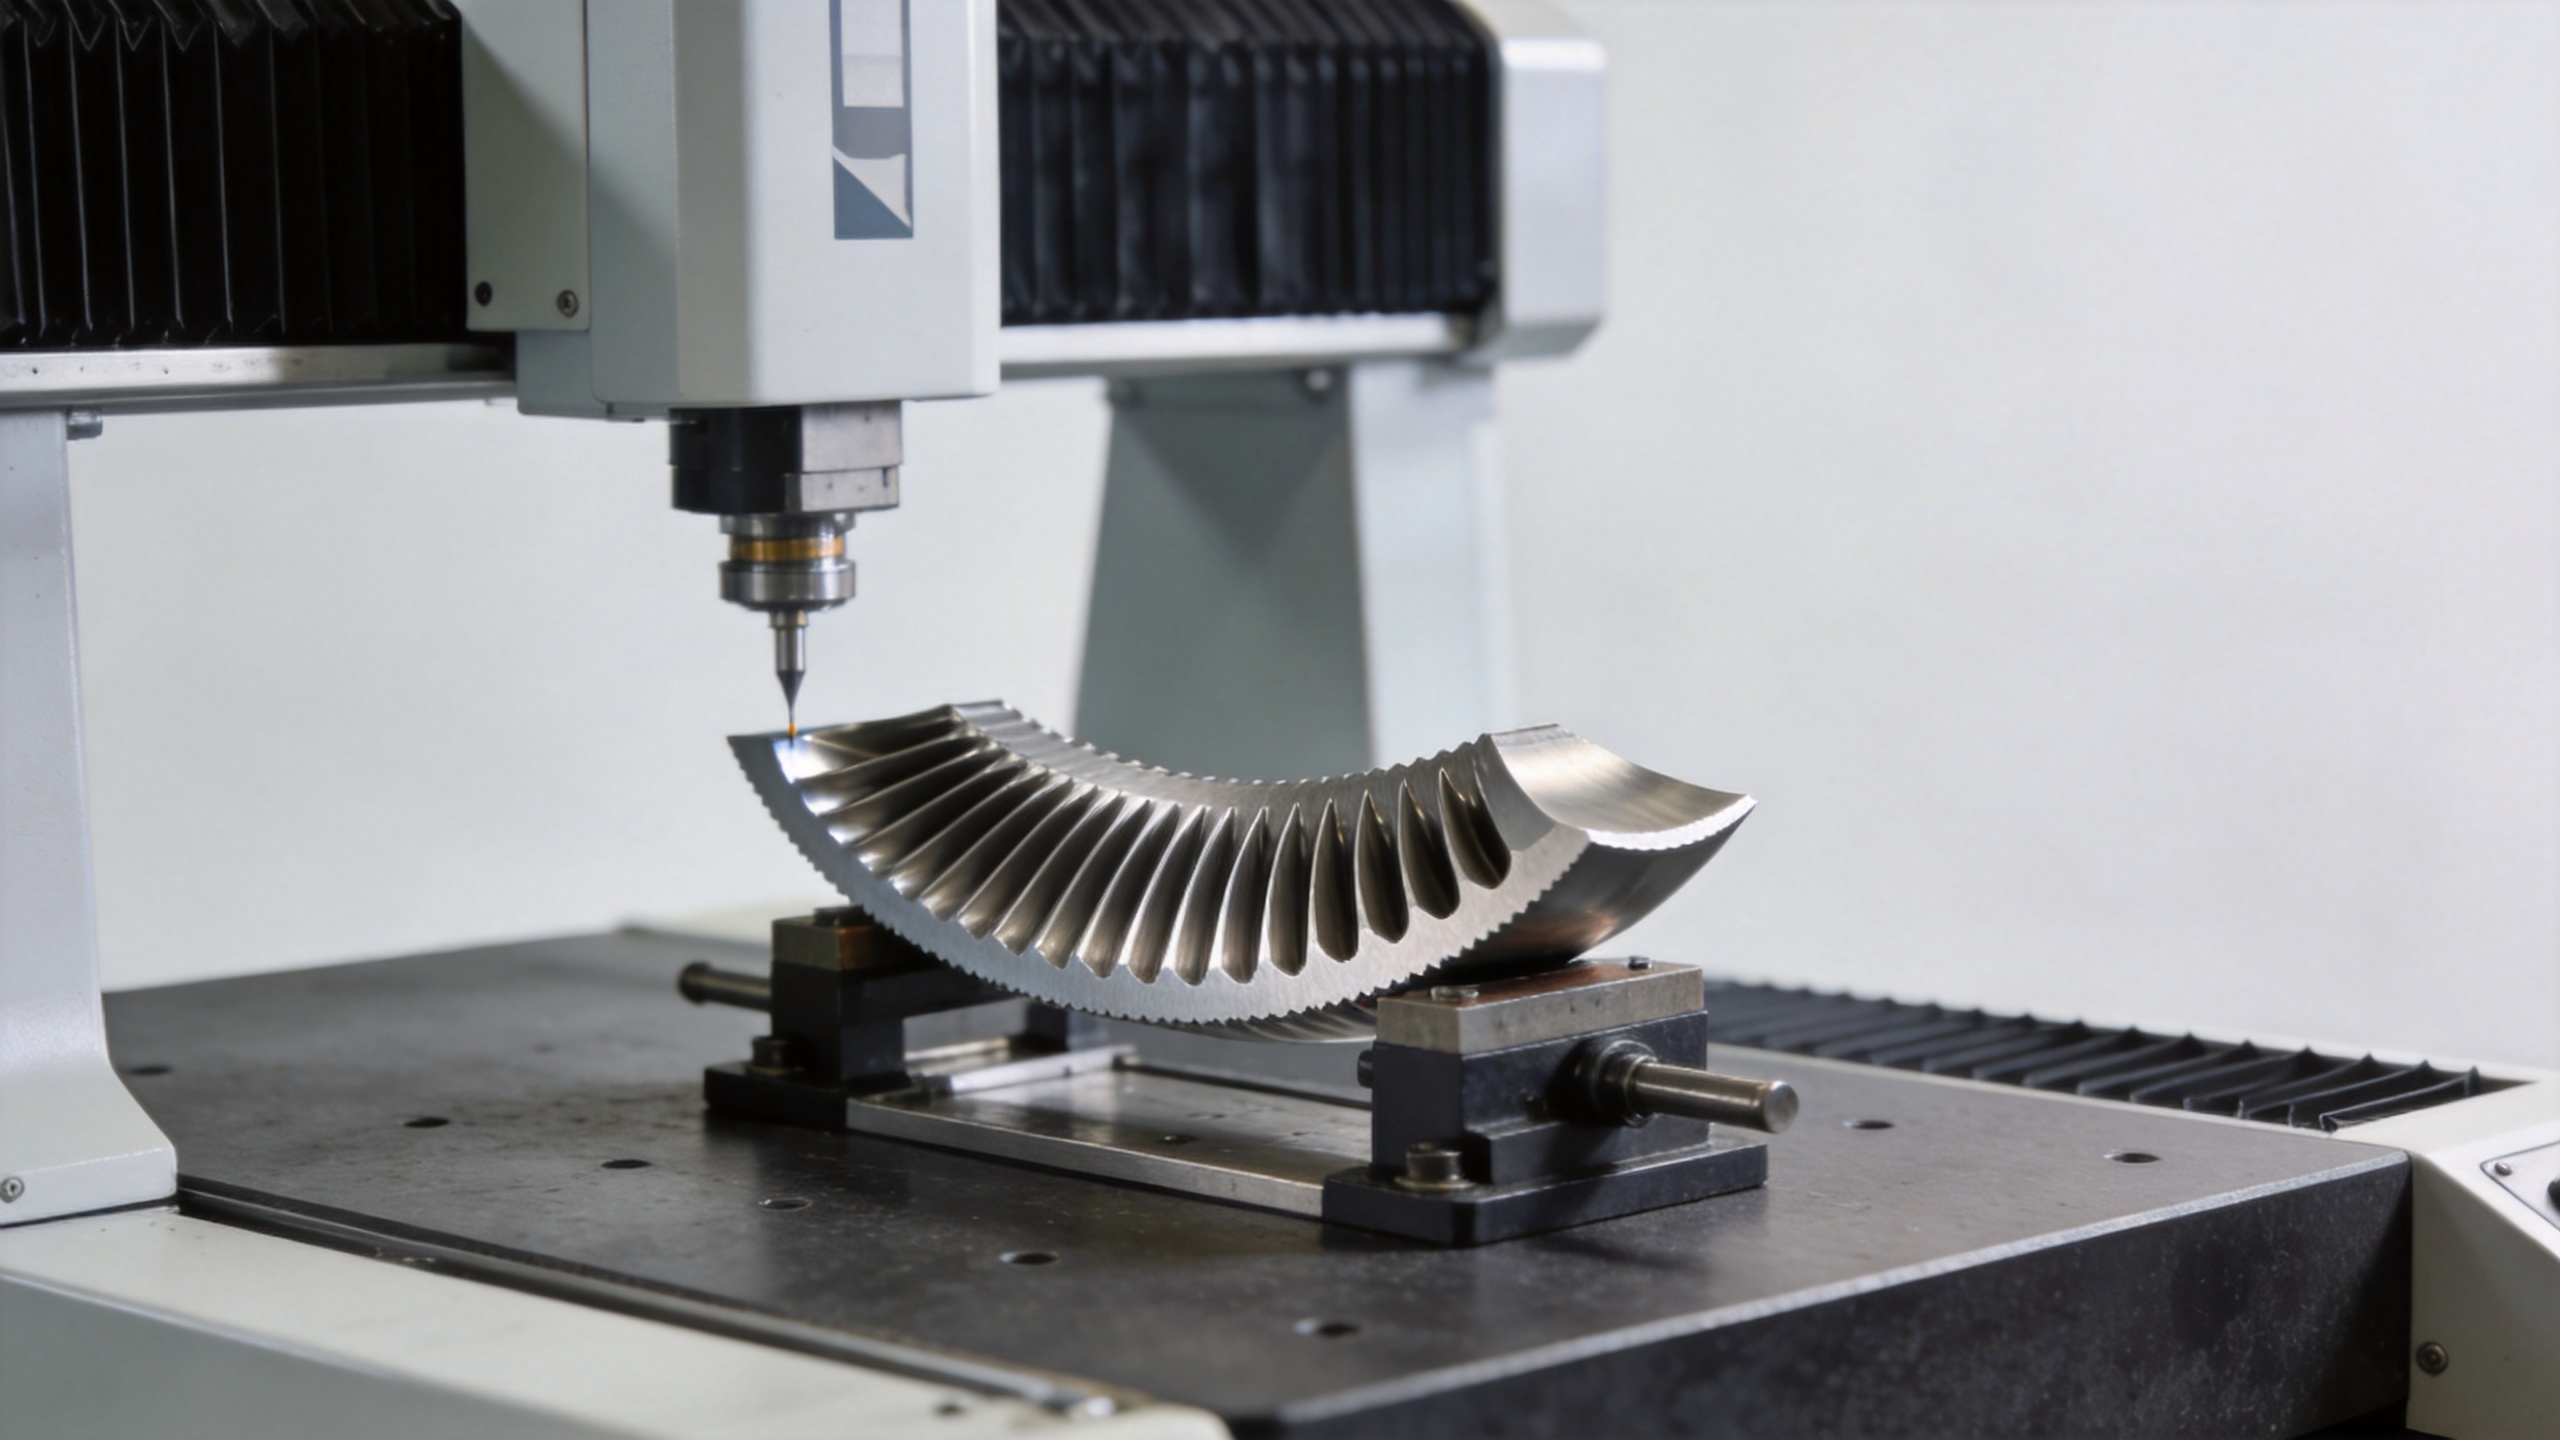
Допуск длины хорды для авиационной техники лопатка турбины обычно задаётся в диапазоне ±0,5 мм – ±1,0 мм. Допуск на пролёт (высоту лопатки) влияет на зазор у пера при сборке, поэтому он проверяется как отдельно, так и в контексте сборки ступени. Закрутка профиля описывает, как угол сечения изменяется от пера к вершине; для большинства компрессорных лопаток допуски на закрутку задаются в угловых единицах, обычно ±0,2° – ±0,5° по высоте лопатки. Ошибки закрутки и угла установки напрямую взаимодействуют с расчётными углами набегания потока на каждой радиальной станции, снижая запас по помпажу — это не выявляется при индивидуальном контроле лопаток, но обнаруживается при аэродинамических испытаниях полной ступени.
4. Шероховатость поверхности
Шероховатость поверхности — это отдельное, но тесно связанное требование для авиационно-космической отрасли лопатка турбины применений. Большинство авиационных стандартов технические требования к лопаткам компрессора предписывают значения параметра шероховатости Ra в диапазоне 0,8–3,2 мкм на аэродинамических поверхностях, с более жёсткими ограничениями в зоне передней кромки. Повышенная шероховатость поверхности по сравнению с заданными значениями увеличивает потери на трение о поверхность и способствует более раннему переходу пограничного слоя, что ухудшает как КПД компрессора, так и запас по помпажу.
Авиакосмические стандарты, регламентирующие допуски для турбинных лопаток
Несколько стандартных систем определяют требования к качеству и измерениям в авиакосмической отрасли лопатка турбины компоненты:
- AS9100 — Система менеджмента качества авиационных стандартов для производственных организаций. Стандарт AS9100 требует, чтобы все размерные требования к каждому лопатка турбины были чётко определены, контролировались и подтверждены с помощью документированных процессов. Любой надёжный поставщик лопаток компрессора для авиакосмической отрасли обязан применять систему менеджмента качества, соответствующую стандарту AS9100.
- ASME Y14.5 — Стандарт геометрических размеров и допусков (GD&T), используемый на чертежах авиакосмических лопаток. Допуски профиля, базовые структуры и измерительные ссылки для лопатка турбины указываются в соответствии с обозначениями стандарта ASME Y14.5.
- Материалы AMS – Серия спецификаций материалов для аэрокосмической промышленности (AMS) определяет требования к маркам материалов, термообработке и поверхностной обработке лопаток. Хотя спецификации AMS не устанавливают точность лопатки геометрические допуски напрямую, они регулируют параметры производственного процесса, влияющие на достижение и поддержание конечной геометрии.
- Спецификации чертежей OEM – На практике закупок решающее значение имеет комплект чертежей OEM. Эти чертежи задают точные значения допусков, методы измерений и критерии приёмки для каждой модели турбины и каждой позиции ступени, имея приоритет над общими стандартами. авиационных стандартов на каждый лопатка турбины геометрические допуски напрямую, они регулируют параметры производственного процесса, влияющие на достижение и поддержание конечной геометрии.
Точность против стоимости: понимание компромисса
Распространённое предположение в лопатка турбины закупочной практике состоит в том, что более жёсткие допуски означают лучшую производительность, а наиболее жёсткие достижимые точность лопатки автоматически является правильной спецификацией. На практике распределение допусков при производстве лопаток для авиакосмической техники связано с реальными компромиссами между стоимостью и сроками поставки. В исследованиях по оптимизации допусков турбинных лопаток документируется, что более жёсткие допуски повышают как процент брака, так и затраты на контроль, влияя на себестоимость производства таким образом, что эти затраты необходимо сопоставлять с незначительным аэродинамическим преимуществом.
Практическое следствие: лопатка турбины требования к допускам должны соответствовать тому, что реально требуется аэродинамическим анализом, а не некоему идеализированному точность лопатки уровню, превышающему требования конструкции ступени. Инженерная предпродажная поддержка — когда поставщик проверяет ваш комплект чертежей и подтверждает, попадают ли заявленные допуски в пределы его технологических возможностей — представляет собой реальную добавленную стоимость на этапе авиационных стандартов квалификации, а не формальность.
Проверка соблюдения допусков лопаток турбин
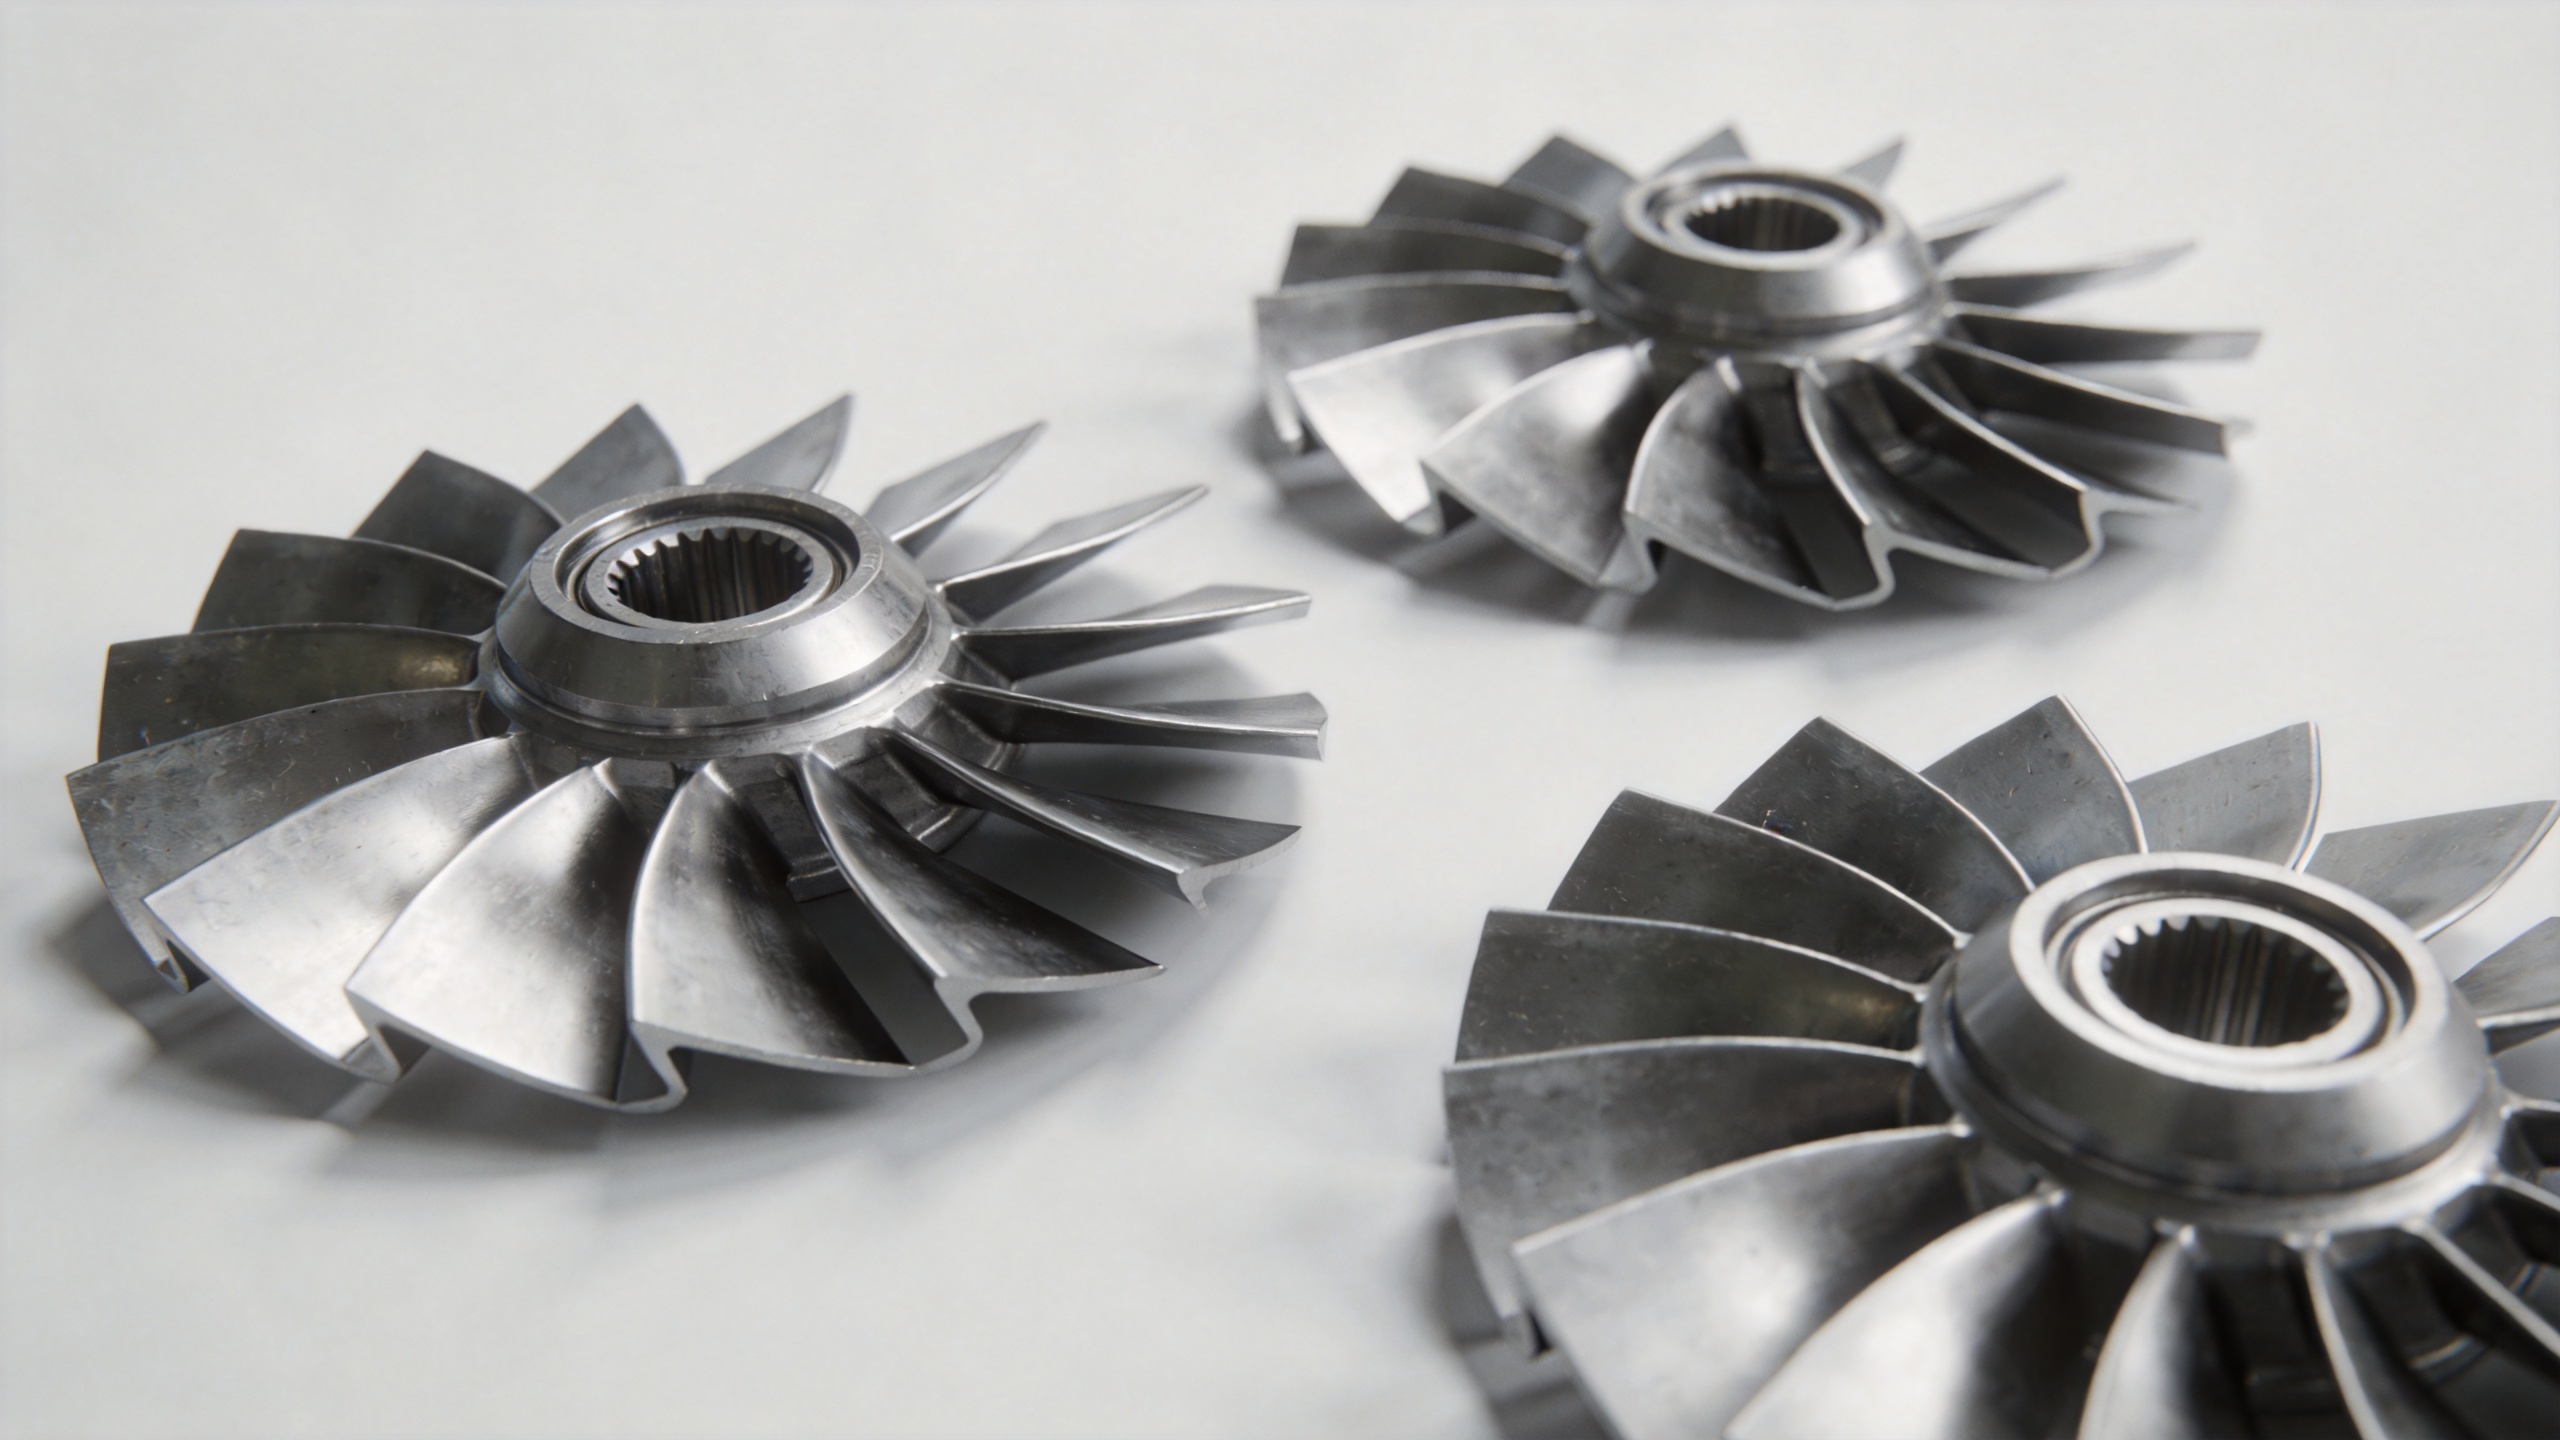
Для входного контроля аэрокосмических лопатка турбины , двухмерное сопоставление поперечных сечений и трёхмерное сканирование поверхности являются стандартными методами проверки. Двухмерное сопоставление определяет соответствие профильных допусков в конкретных точках измерения, заданных на чертеже. Трёхмерное сканирование охватывает всю лопатка турбины поверхность и создаёт цветовую карту отклонений относительно номинальной геометрии CAD, обеспечивая всестороннюю точность лопатки проверку по всей аэродинамической поверхности.
Оба метода требуют отчетов о размерном контроле на уровне партии, в которых документируются фактические измеренные значения по сравнению с допусками чертежа для каждого ключевого геометрического параметра. Для программ квалификации в аэрокосмической отрасли отчет о первом образце (FAIR), охватывающий все размерные, материало- и технологические требования, служит основой для одобрения серийного производства. Поставщики, предоставляющие отчеты КИМ или 3D-сканирования в качестве стандартной документации для каждой поставляемой партии, демонстрируют способность процесса, а не только соответствие отдельных деталей, и выполняют требования к документации большинства авиационных стандартов системы качества.
Типичное резюме допусков для аэрокосмических турбинных лопаток
Чтобы объединить это: универсального единого значения допуска для лопатка турбины не существует. Требования различаются в зависимости от модели турбины, положения ступени и спецификации чертежа OEM. Однако типичные диапазоны размеров для применений компрессорных лопаток в аэрокосмической отрасли включают:
- Лопатка турбины профиль: ±0,1 мм до ±0,5 мм в зависимости от ступени и степени повышения давления
- Геометрия передней и задней кромок: более строгая по сравнению с общей профильной формой, указывается отдельно
- Длина хорды: типичный диапазон от ±0,5 мм до ±1,0 мм
- Угол кручения и угол установки: от ±0,2° до ±0,5° по размаху
- Шероховатость поверхности: Ra от 0,8 до 3,2 мкм на аэродинамических поверхностях
Выбор поставщика прецизионных штамповок с документально подтверждённой способностью выдерживать указанные лопатка турбины допуски, подкреплённой отчётами о проверке координатно-измерительными машинами (CMM) или трёхмерным сканированием, прослеживаемостью термических партий и инженерной поддержкой при анализе технических требований, — это основа управления размерным риском при закупке лопаток компрессоров для авиакосмической отрасли. Компания Navi Power Technology предоставляет инженерные консультации на предпродажном этапе для заказчиков, участвующих в программах квалификации лопаток компрессоров и нуждающихся в точность лопатки подтверждении соответствия их конкретным требованиям авиационных стандартов требования.