 EN

Який рівень точності (допусків) потрібен для лопаток турбіни в авіакосмічній галузі?
Визначення правильного рівня допусків у авіаційній галузі профіль лопатки турбіни є одним із найважливіших рішень під час закупівлі й кваліфікації лопаток компресора. Лопатка профіль лопатки турбіни що працює в компресорі газової турбіни, повинна відповідати точним розмірним вимогам — не просто проходити перевірку, а й забезпечувати аеродинамічну продуктивність, від якої залежить проектування ступеня. Розуміння цих вимог та нормативних авіаційних стандартів які їх регулюють, є початковою точкою будь-якої серйозної програми кваліфікації.
Точність профілю лопатки має значення, оскільки ефективність компресора чутлива до геометричних відхилень. Лопатка профіль лопатки турбіни з похибками профілю, які виглядають незначними в звіті про перевірку, може змістити діапазон кутів нахилу ступеня компресора або змінити поведінку пограничного шару біля переднього краю таким чином, що запас стійкості проти помпажу зменшиться. Завдання інженерів з закупівель полягає в тому, щоб зв’язати абстрактні числові значення допусків на кресленні з їх реальними аеродинамічними наслідками.
Основні параметри допусків розмірів для аерокосмічних турбінних лопаток
Аерокосмічна промисловість профіль лопатки турбіни специфікації допусків визначають вимоги щодо кількох окремих геометричних параметрів. Кожен із них має різну чутливість до аеродинамічних впливів та різні наслідки, якщо вийде за межі встановлених допусків. Оцінка точність лопатки означає розуміння всіх цих параметрів, а не лише найбільш помітних розмірів.
1. Допуск профілю лопатки
Допуск профілю регулює, наскільки точно поперечна форма профіль лопатки турбіни відповідає проектному задуму на кожній точці вимірювання. У аерокосмічних застосуваннях допуски профілю для лопаток компресора зазвичай задаються у вигляді смуги — від ±0,1 мм для ступенів високого тиску до ±0,5 мм для ступенів нижчого тиску. Точність лопатки на рівні профілю безпосередньо впливає на поведінку локального пограничного шару й, за умов відхилення від розрахункового режиму, може призводити до вимірної втрати ефективності навіть тоді, коли відхилення залишається в межах заданої смуги допусків. Суворіші точність лопатки вимоги є стандартними для ступенів компресора авіаційних двигунів, що працюють при високих ступенях стиснення.
2. Геометрія передньої та задньої кромок
Радіуси передньої та задньої кромок мають окремі, жорсткіші допуски у більшості авіаційних стандартів специфікацій на турбінні лопатки. Радіус передньої кромки профіль лопатки турбіни визначає, наскільки добре лопатка витримує зміни кута атаки: затуплена передня кромка змінює діапазон кутів атаки й впливає на стабільність компресора за умов, відмінних від розрахункових. Товщина задньої кромки профіль лопатки турбіни впливає на втрати в зоні задньої кромки, які накопичуються в кількох ступенях компресора й знижують загальну ефективність циклу.
Збереження геометрії передньої та задньої кромок є однією з найбільш складних точність лопатки вимоги до виробництва кованих лопаток. Традиційні процеси кування залишають значний припуск на обробку в цих зонах, що вимагає подальшого фрезерування й може спричинити відхилення геометрії. Процеси кування з малим припуском, які забезпечують точність у діапазоні 0,1–1 мм (наприклад, ті, що застосовують спеціалізовані виробники компресорних лопаток), скорочують обсяг механічної обробки після кування й зменшують ризик відхилень геометрії в аеродинамічно чутливих зонах.
3. Довжина хорди, розмах і кут закрутки
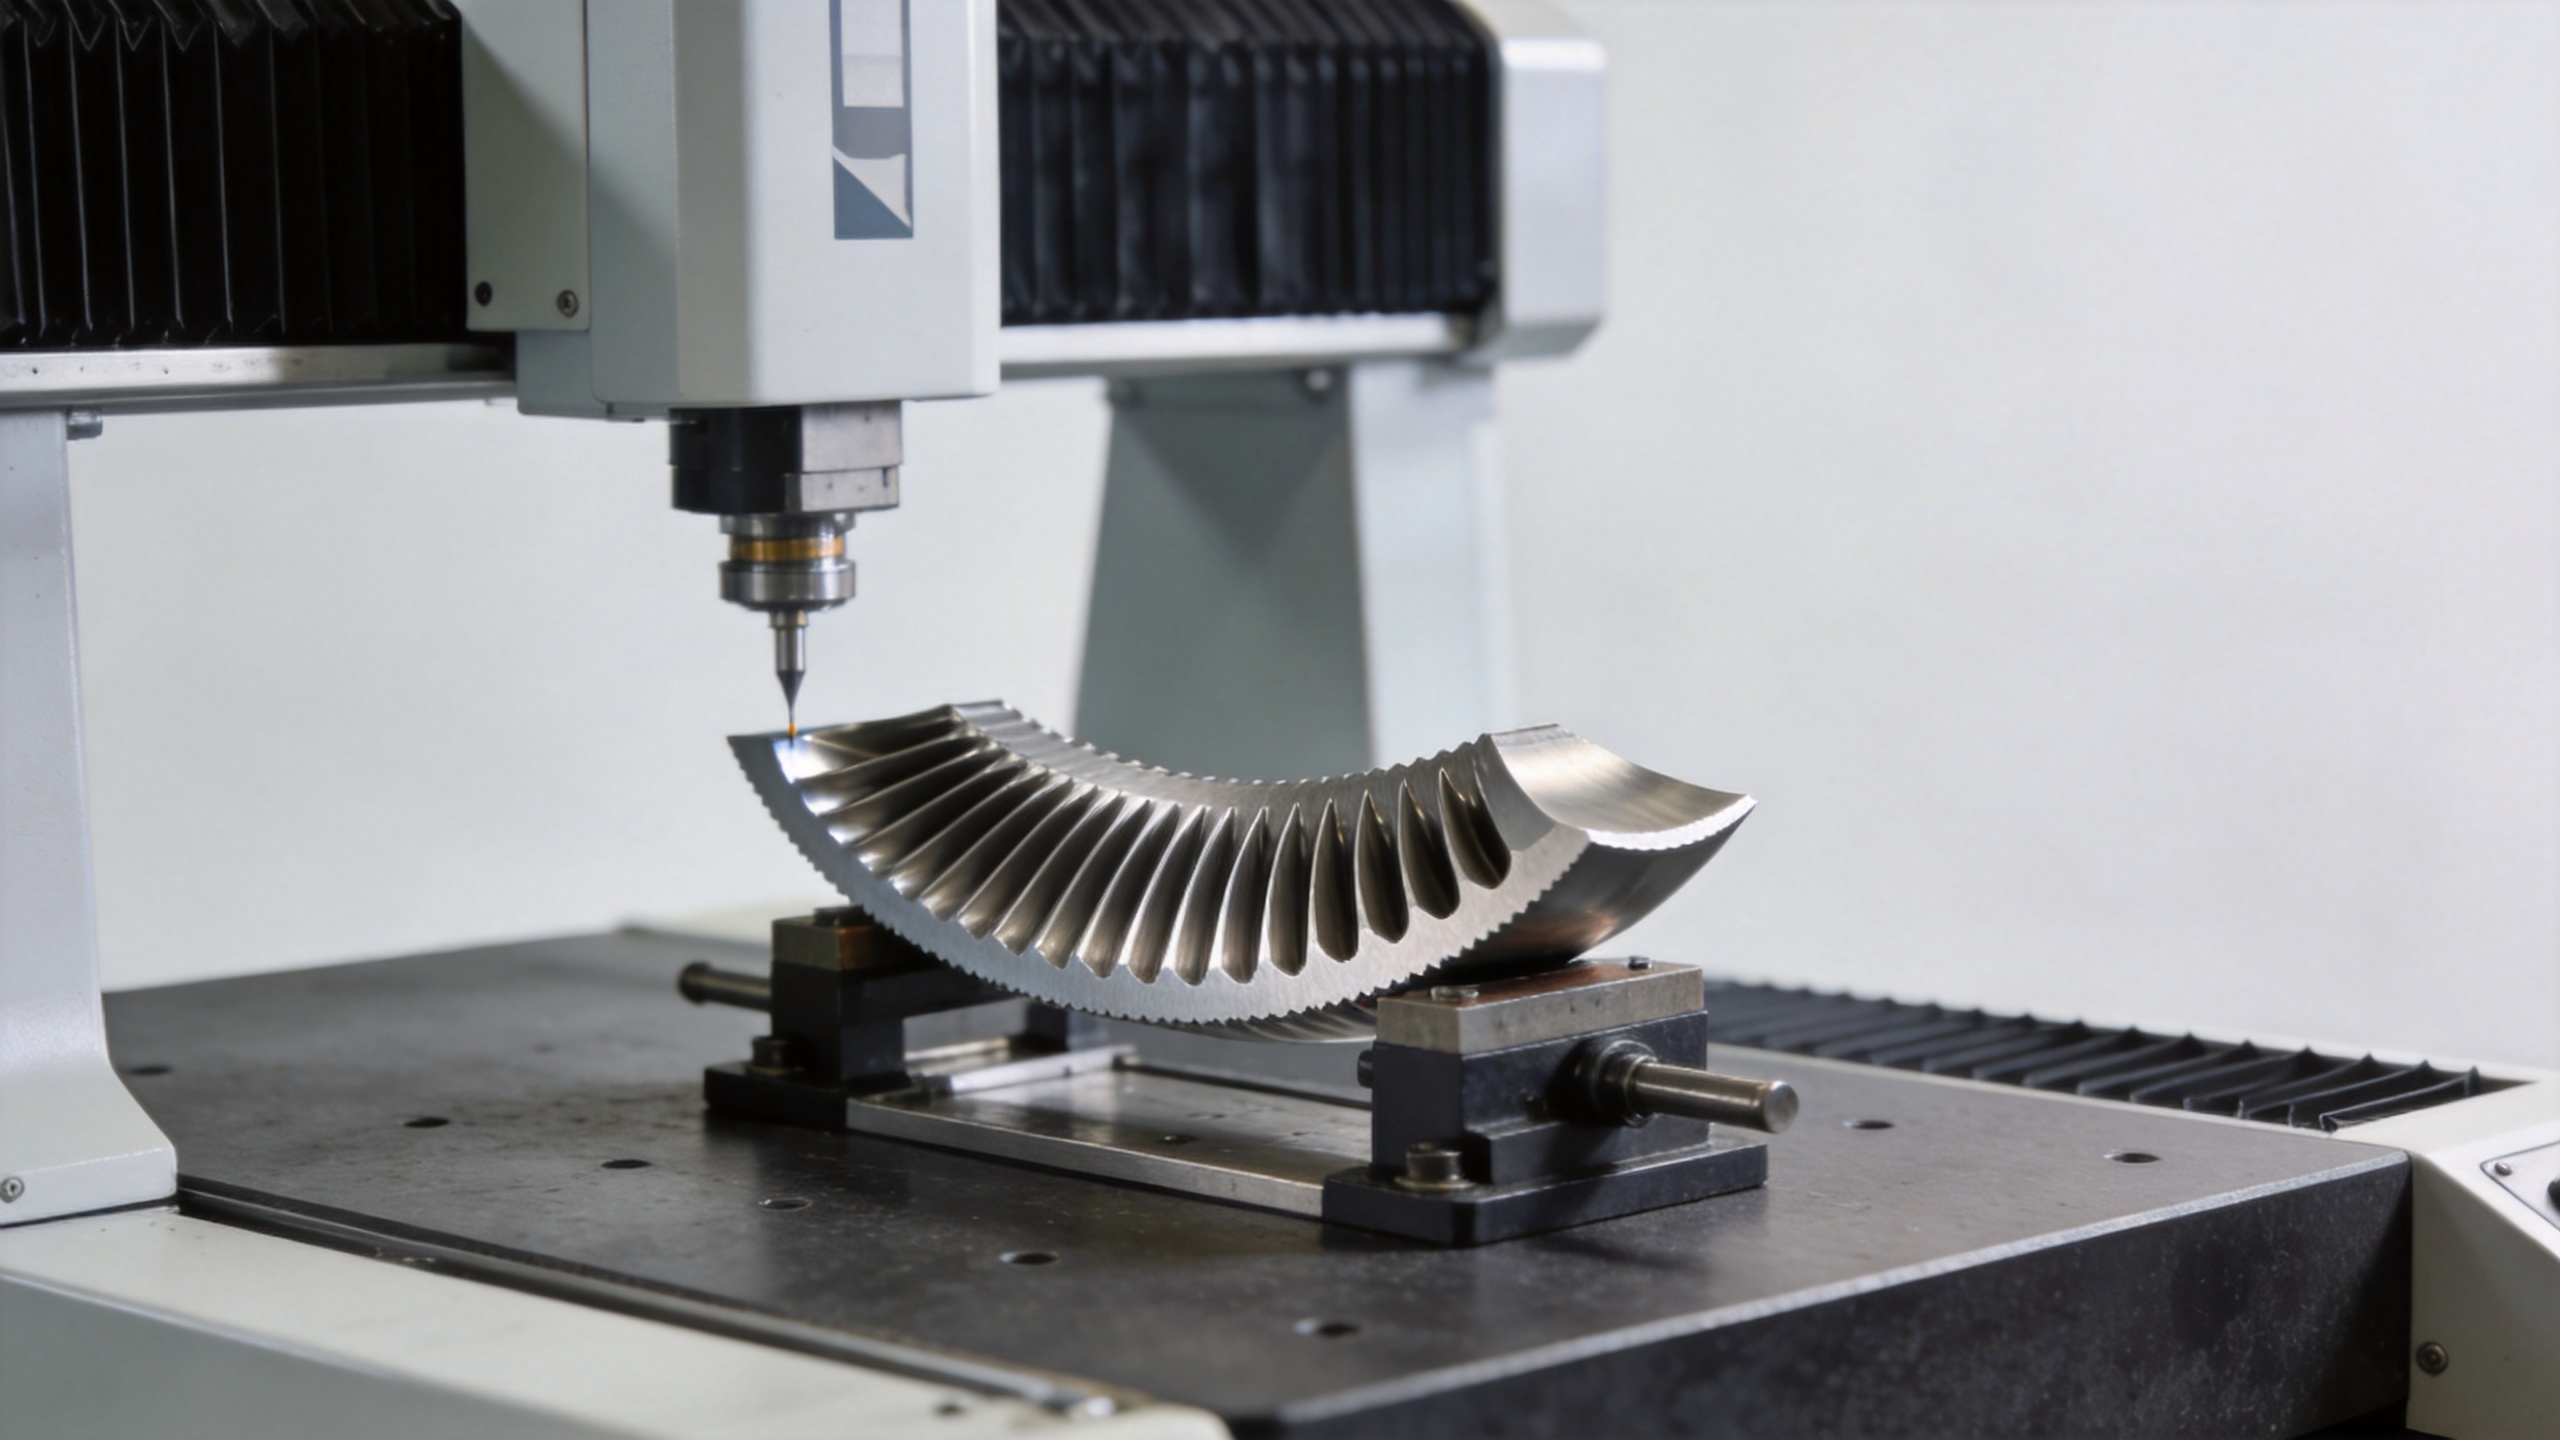
Допуск довжини хорди для авіаційної продукції профіль лопатки турбіни зазвичай вказується в діапазоні ±0,5 мм до ±1,0 мм. Допуск розмаху (висоти лопатки) впливає на зазор у кінцівці після збирання, тому його перевіряють як окремо, так і в контексті збирання ступеня. Закрут профілю описує, як кут перерізу змінюється від основи до кінцівки; для більшості лопаток компресора допуски закруту вказуються в кутових одиницях, зазвичай ±0,2° до ±0,5° по всьому розмаху. Помилки закруту та кута установки безпосередньо взаємодіють із проектними кутами набігання на кожній радіальній станції, що зменшує запас за сривом потоку — цей ефект не проявляється під час індивідуального огляду лопаток, але виявляється під час аеродинамічних випробувань повного ступеня.
4. Шорсткість поверхні
Шорсткість поверхні — це окрема, але тісно пов’язана вимога для авіаційно-космічної галузі профіль лопатки турбіни застосувань. Більшість авіаційних стандартів специфікації для лопаток компресора вимагають значень Ra у діапазоні 0.8–3.2 мкм на аеродинамічних поверхнях, із більш жорсткими вимогами в зоні переднього краю. Надмірна шорсткість поверхні порівняно зі специфікацією збільшує втрати через поверхневе тертя й сприяє ранньому переходу пограничного шару, що погіршує як ефективність компресора, так і запас стійкості проти помпування.
Аерокосмічні стандарти, що регулюють допуски для турбінних лопаток
Кілька стандартних рамок визначають вимоги до якості та вимірювань у галузі аерокосмічної техніки профіль лопатки турбіни компоненти:
- AS9100 — Система управління якістю авіаційних стандартів для виробничих організацій. Стандарт AS9100 вимагає, щоб розмірні вимоги для кожного профіль лопатки турбіни були чітко визначені, контрольовані та підтверджені за допомогою задокументованих процесів. Будь-який надійний постачальник лопаток компресора для аерокосмічної галузі має мати систему управління якістю, сумісну з AS9100.
- ASME Y14.5 — Стандарт геометричного вимірювання та допусків (GD&T), що використовується на кресленнях аерокосмічних лопаток. Допуски профілю, базові структури та вимірювальні посилання для профіль лопатки турбіни позначаються в нотації ASME Y14.5.
- Матеріальні специфікації AMS – Серія специфікацій матеріалів для аерокосмічної галузі (AMS) визначає вимоги до марок матеріалів, термообробки та обробки поверхонь лопаток. Хоча специфікації AMS безпосередньо не встановлюють точність лопатки допуски геометрії, вони регулюють параметри виробничого процесу, що впливають на досягнення й збереження кінцевої геометрії.
- Специфікації креслень OEM – У практиці закупівель головним документом є пакет креслень OEM. Ці креслення вказують точні значення допусків, методи вимірювання та критерії прийняття для кожної моделі турбіни й позиції ступеня, маючи пріоритет над загальними стандартами. авіаційних стандартів на кожен профіль лопатки турбіни є пакет креслень OEM. Ці креслення вказують точні значення допусків, методи вимірювання та критерії прийняття для кожної моделі турбіни й позиції ступеня, маючи пріоритет над загальними стандартами.
Точність проти вартості: розуміння компромісу
Поширене припущення в профіль лопатки турбіни закупівлях полягає в тому, що менші допуски означають кращу продуктивність, а найменші можливі точність лопатки автоматично є правильним технічним завданням. На практиці розподіл допусків у виробництві лопаток для авіаційних двигунів передбачає реальний компроміс між вартістю та термінами поставки. Дослідження щодо оптимізації допусків для турбінних лопаток показують, що жорсткіші допуски збільшують як частку браку, так і накладні витрати на інспекцію, що впливає на виробничу вартість — цей вплив потрібно зважувати щодо незначної аеродинамічної переваги.
Практичне значення: профіль лопатки турбіни вимоги до допусків мають відповідати тому, що дійсно вимагає аеродинамічний аналіз, а не прагматичному точність лопатки рівню, що перевищує вимоги проектування ступеня. Інженерна попередня підтримка продажів — коли постачальник перевіряє ваш пакет креслень і підтверджує, чи вказані допуски відповідають його технологічним можливостям — є справжньою доданою вартістю на етапі кваліфікації, а не формальністю. авіаційних стандартів кваліфікації, а не формальністю.
Перевірка відповідності допусків турбінних лопаток
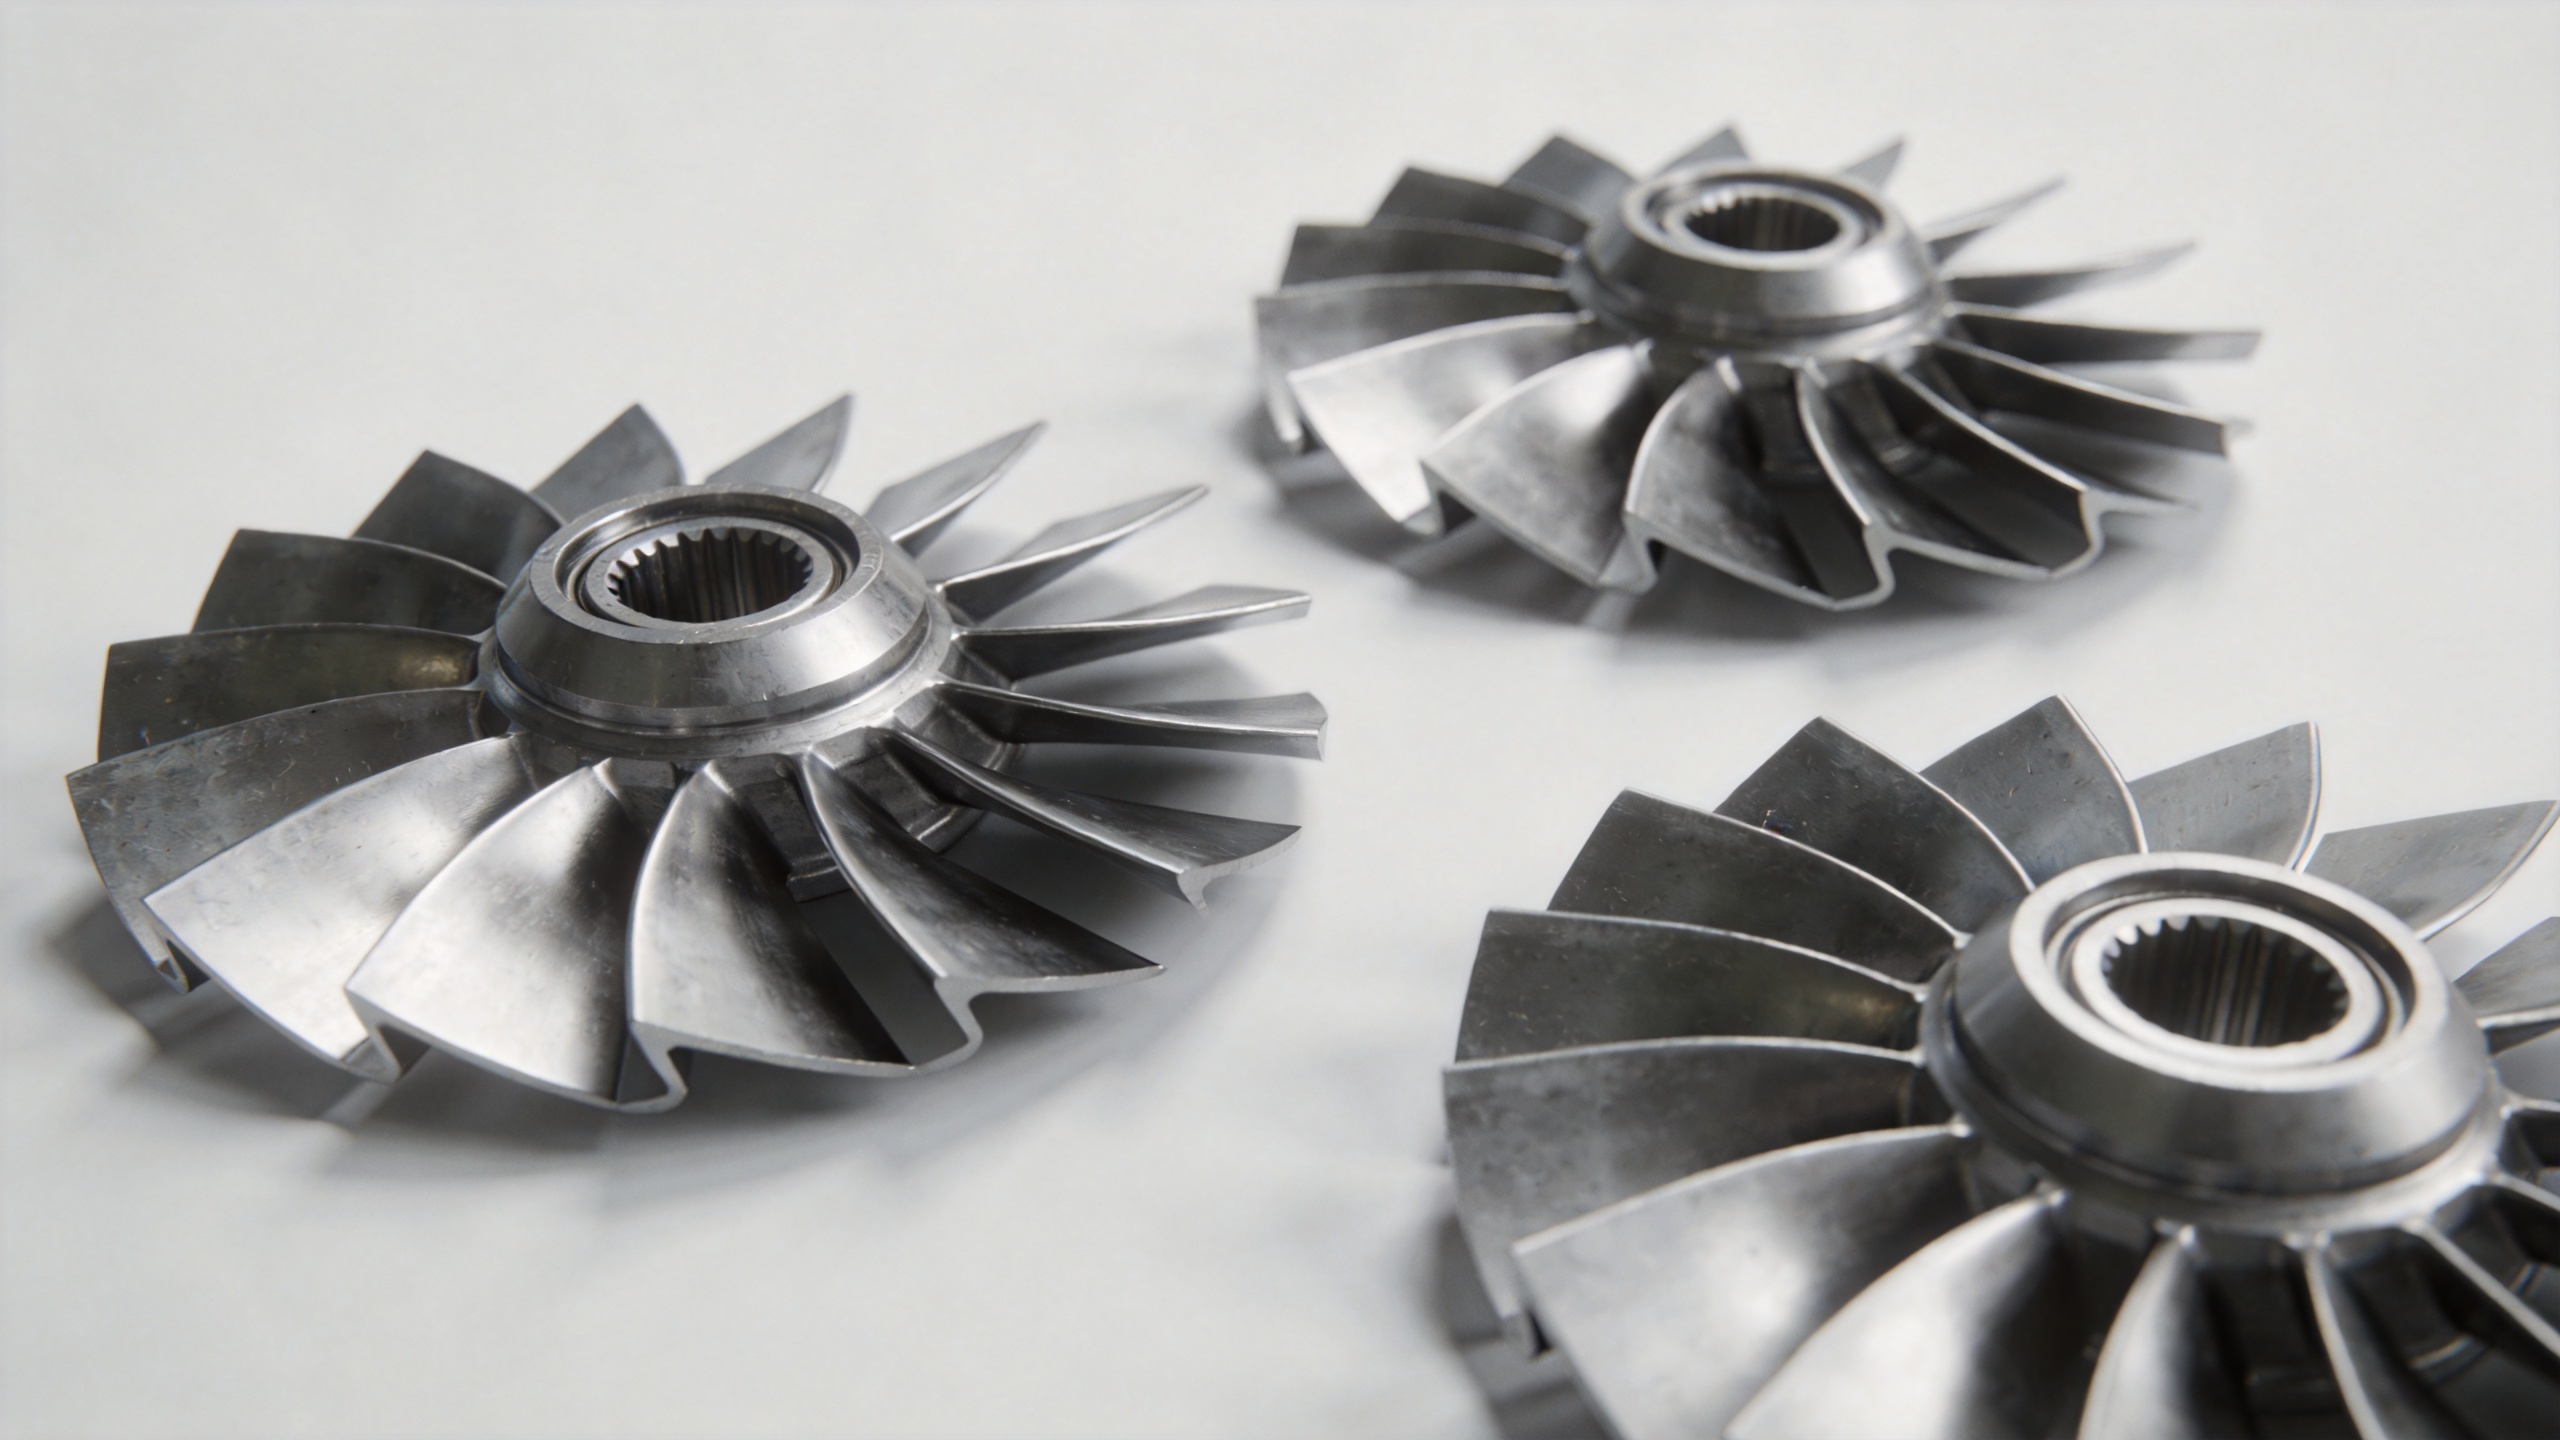
Для вхідного контролю аерокосмічних профіль лопатки турбіни , двовимірне підганяння поперечного перерізу та тривимірне сканування поверхні є стандартними методами верифікації. Двовимірне підганяння визначає відповідність допусків профілю на конкретних контрольних ділянках, визначених у кресленні. Тривимірне сканування охоплює повну профіль лопатки турбіни поверхню й створює кольорову карту відхилень щодо номінальної геометрії CAD, забезпечуючи комплексну точність лопатки верифікацію по всій аеродинамічній поверхні.
Обидва методи вимагають звітів про розмірну інспекцію на рівні партії, у яких документуються фактичні виміряні значення порівняно з допусками креслення для кожного ключового геометричного параметра. Для програм кваліфікації в авіакосмічній галузі звіт про інспекцію першого зразка (FAIR), що охоплює всі вимоги щодо розмірів, матеріалу та технологічних процесів, стає основою для схвалення виробництва. Постачальники, які надають звіти про вимірювання координатно-вимірювальними машинами (CMM) або тривимірним скануванням як стандартну документацію для кожної партії поставки, демонструють здатність процесу, а не лише відповідність окремих деталей, і виконують вимоги до документації більшості авіаційних стандартів системи якості.
Типовий зведений перелік допусків для авіакосмічних турбінних лопаток
Щоб узагальнити це: не існує універсального єдиного значення допуску для профіль лопатки турбіни . Вимоги варіюються залежно від моделі турбіни, позиції ступеня та специфікації креслення виробника обладнання (OEM). Однак типові діапазони розмірів для авіакосмічних застосувань компресорних лопаток включають:
- Профіль лопатки турбіни профіль: ±0,1 мм до ±0,5 мм залежно від ступеня та ступеня стиснення
- Геометрія переднього та заднього країв: строгіша, ніж у загального профілю, вказується окремо
- Довжина хорди: типовий діапазон ±0,5 мм до ±1,0 мм
- Кут закрутки та кут установки: ±0,2° до ±0,5° по розмаху
- Шорсткість поверхні: Ra 0,8–3,2 мкм на аеродинамічних поверхнях
Вибір постачальника прецизійного штампування з документально підтвердженою здатністю витримувати ці профіль лопатки турбіни допуски, що підтверджується звітами про інспекцію за допомогою КВМ/3D-сканування, можливістю відстеження партій термообробки та інженерною підтримкою при перевірці специфікацій, є основою управління ризиками розмірних відхилень при закупівлі лопаток компресора для авіакосмічної галузі. Navi Power Technology надає інженерну консультацію на етапі попередніх продажів для клієнтів, які проходять програми кваліфікації лопаток компресора й потребують точність лопатки підтвердження відповідності їхнім конкретним вимогам авіаційних стандартів вимоги.