 EN

Jaká úroveň tolerance je vyžadována pro lopatku turbíny pro leteckou techniku?
Určení správné úrovně tolerance pro leteckou lopatka turbíny je jedním z nejdůležitějších rozhodnutí při nákupu a kvalifikaci lopatek kompresoru. Lopatka lopatka turbíny provozovaná v kompresoru plynové turbíny musí splňovat přesné rozměrové požadavky – nikoli pouze projít kontrolou – aby zajistila aerodynamický výkon, na němž závisí návrh stupně. Porozumění těmto požadavkům a rámcovým podmínkám, které je řídí, je východiskovým bodem každého vážného programu kvalifikace. letecký standard rámcové podmínky, které je řídí, je východiskovým bodem každého vážného programu kvalifikace.
Přesnost profilu lopatky je důležitá, protože účinnost kompresoru je citlivá na geometrické odchylky. Lopatka lopatka turbíny s chybami profilu, které se v protokolu kontroly jeví jako nepatrné, může posunout rozsah náběhových úhlů stupně kompresoru nebo změnit chování mezní vrstvy na náběžné hraně tak, že se sníží bezpečnostní mez proti proudění. Výzvou pro inženýry odpovědné za nákup je propojit abstraktní číselné hodnoty tolerancí uvedené v výkresu s jejich skutečnými aerodynamickými důsledky.
Základní parametry tolerance rozměrů pro lopatky turbín používané ve výškové technice
Letecký průmysl lopatka turbíny specifikace tolerance definují požadavky na několik různých geometrických parametrů. Každý z nich má jinou citlivost na aerodynamické účinky a jiné důsledky, pokud je mimo specifikaci. Posouzení přesnost lopatky znamená porozumění všem těmto parametrům, nikoli pouze nejviditelnějším rozměrům.
1. Tolerance profilu lopatky
Tolerance profilu určuje, jak přesně se průřezový tvar lopatka turbíny shoduje s návrhovým záměrem v každé měřicí stanici. V aplikacích ve výškové technice jsou tolerance profilu pro kompresorové lopatky obvykle zadávány jako pásmo, jehož šířka se pohybuje od ±0,1 mm pro stupně vysokého tlaku až po ±0,5 mm pro stupně nižšího tlaku. Přesnost lopatky na úrovni profilu má přímý vliv na chování lokální mezní vrstvy a za provozních podmínek mimo návrhový bod může způsobit měřitelnou ztrátu účinnosti i tehdy, je-li odchylka uvnitř hranic tolerančního pásma. Přísnější přesnost lopatky požadavky jsou standardní pro kompresorové stupně leteckých motorů pracující za vysokých tlakových poměrů.
2. Geometrie náběžné a odtokové hrany
Poloměry náběžné a odtokové hrany jsou ve většině specifikací lopatek turbín podrobeny samostatným, přísnějším tolerancím. letecký standard poloměr náběžné hrany lopatka turbíny určuje, jak dobře lopatka zvládá změny náběhu: zaoblená náběžná hrana mění rozsah náběhů a ovlivňuje stabilitu kompresoru v nestacionárních provozních podmínkách. Tloušťka odtokové hrany lopatka turbíny ovlivňuje ztráty na odtokové hraně, které se v průběhu několika kompresorových stupňů kumulují a snižují celkovou účinnost cyklu.
Udržení geometrie náběžné a odtokové hrany patří mezi nejnáročnější požadavky přesnost lopatky požadavky na výrobu kovaných lopatek. Konvenční kovací procesy ponechávají v těchto oblastech významnou přídavek materiálu, který vyžaduje obrábění a může způsobit geometrickou odchylku. Kovací procesy s nízkým přídavkem materiálu, schopné udržet tolerance v rozmezí 0,1–1 mm, jako například ty, které používají specializovaní výrobci kompresorových lopatek, snižují potřebu obrábění po kování a snižují riziko geometrické odchylky v těchto aerodynamicky citlivých místech.
3. Délka tětivy, rozpětí a úhel zkroucení
Tolerance délky tětivy pro leteckou techniku lopatka turbíny se obvykle udává v rozmezí ±0,5 mm až ±1,0 mm. Tolerance rozpětí (výšky lopatky) ovlivňuje vůli špičky po sestavení, proto se ověřuje jak samostatně, tak v kontextu sestavení celého stupně. Zakřivení profilu (airfoil twist) popisuje, jak se úhel průřezu mění od kořene k špičce; u většiny kompresorových lopatek jsou tolerance zakřivení udávány v úhlových jednotkách, obvykle ±0,2° až ±0,5° napříč rozpětím. Chyby zakřivení a úhlu natočení (stagger angle) přímo interagují s navrženými úhly náběhu na každé radiální stanici, čímž snižují mez proudění (surge margin) způsobem, který se neprojeví při individuální kontrolním měření lopatky, ale objeví se až při aerodynamickém testování celého stupně.
4. Drsnost povrchu
Drsnost povrchu je samostatný, avšak úzce související požadavek pro leteckou a kosmickou techniku lopatka turbíny aplikace. Většina letecký standard specifikace pro lopatky kompresoru vyžadují hodnoty Ra v rozmezí 0.8–3.2 μm na aerodynamických površích, s přísnějšími požadavky v oblasti náběžné hrany. Větší drsnost povrchu než je stanoveno zvyšuje ztráty způsobené povrchovým třením a urychluje přechod mezní vrstvy, čímž se snižuje účinnost kompresoru i jeho rezerva proti vzniku turbulencí.
Aerospace Standardy upravující tolerance lopatek turbín
Několik standardních rámců definuje požadavky na kvalitu a měření v leteckém průmyslu lopatka turbíny části:
- AS9100 – Systém řízení kvality letecký standard pro výrobní organizace. Norma AS9100 stanovuje, že rozměrové požadavky pro každou lopatka turbíny musí být definovány, kontrolovány a ověřovány prostřednictvím dokumentovaných postupů. Každý důvěryhodný dodavatel lopatek leteckých kompresorů musí mít systém řízení kvality vyhovující normě AS9100.
- ASME Y14.5 – Standard geometrického rozměrování a tolerování (GD&T), který se používá na výkresech lopatek pro letecký průmysl. Tolerance profilu, referenční systémy a měřicí reference pro lopatka turbíny jsou vyjádřeny v notaci ASME Y14.5.
- Materiálové specifikace AMS – Řada specifikací materiálů pro letecký a kosmický průmysl (Aerospace Material Specifications) stanovuje požadavky na třídu materiálu, tepelné zpracování a povrchové úpravy lopatek. I když specifikace AMS nepředepisují geometrické tolerance přímo, řídí parametry výrobního procesu, které ovlivňují dosažení a udržení konečné geometrie. přesnost lopatky geometrických tolerancí přímo, řídí parametry výrobního procesu, které ovlivňují, jak je konečná geometrie dosažena a udržována.
- Specifikace výkresů výrobce (OEM) – V praxi zakoupení rozhodujícími jsou letecký standard pro každý lopatka turbíny výkresy výrobce (OEM). Tyto výkresy upřesňují přesné hodnoty tolerancí, metody měření a kritéria přijetí pro každý model turbíny a polohu stupně a mají přednost před obecnými normami.
Přesnost versus náklady: pochopení kompromisu
Běžný předpoklad v lopatka turbíny zakoupení je, že užší tolerance znamenají lepší výkon a že nejupřesnější dosažitelné přesnost lopatky je automaticky správnou specifikací. V praxi přidělování tolerance při výrobě lopatek pro letecké motory zahrnuje skutečný kompromis mezi náklady a dodacími lhůtami. Výzkum optimalizace tolerance lopatek turbín popisuje, jak přísnější tolerance zvyšují jak podíl zmetků, tak náklady na kontrolu, čímž ovlivňují výrobní náklady způsobem, který je nutné vyvážit proti malému aerodynamickému přínosu.
Praktický důsledek: lopatka turbíny požadavky na tolerance by měly odpovídat tomu, co skutečně vyžaduje aerodynamická analýza, nikoli ambicióznímu přesnost lopatky úrovni přesahující požadavky návrhu stupně. Technická podpora před prodejem, kdy dodavatel zkontroluje váš soubor výkresů a potvrdí, zda uvedené tolerance spadají do jeho technologických možností, představuje skutečnou přidanou hodnotu v rámci letecký standard kvalifikace, nikoli pouhou formálnost.
Ověření souladu s tolerancemi lopatek turbín
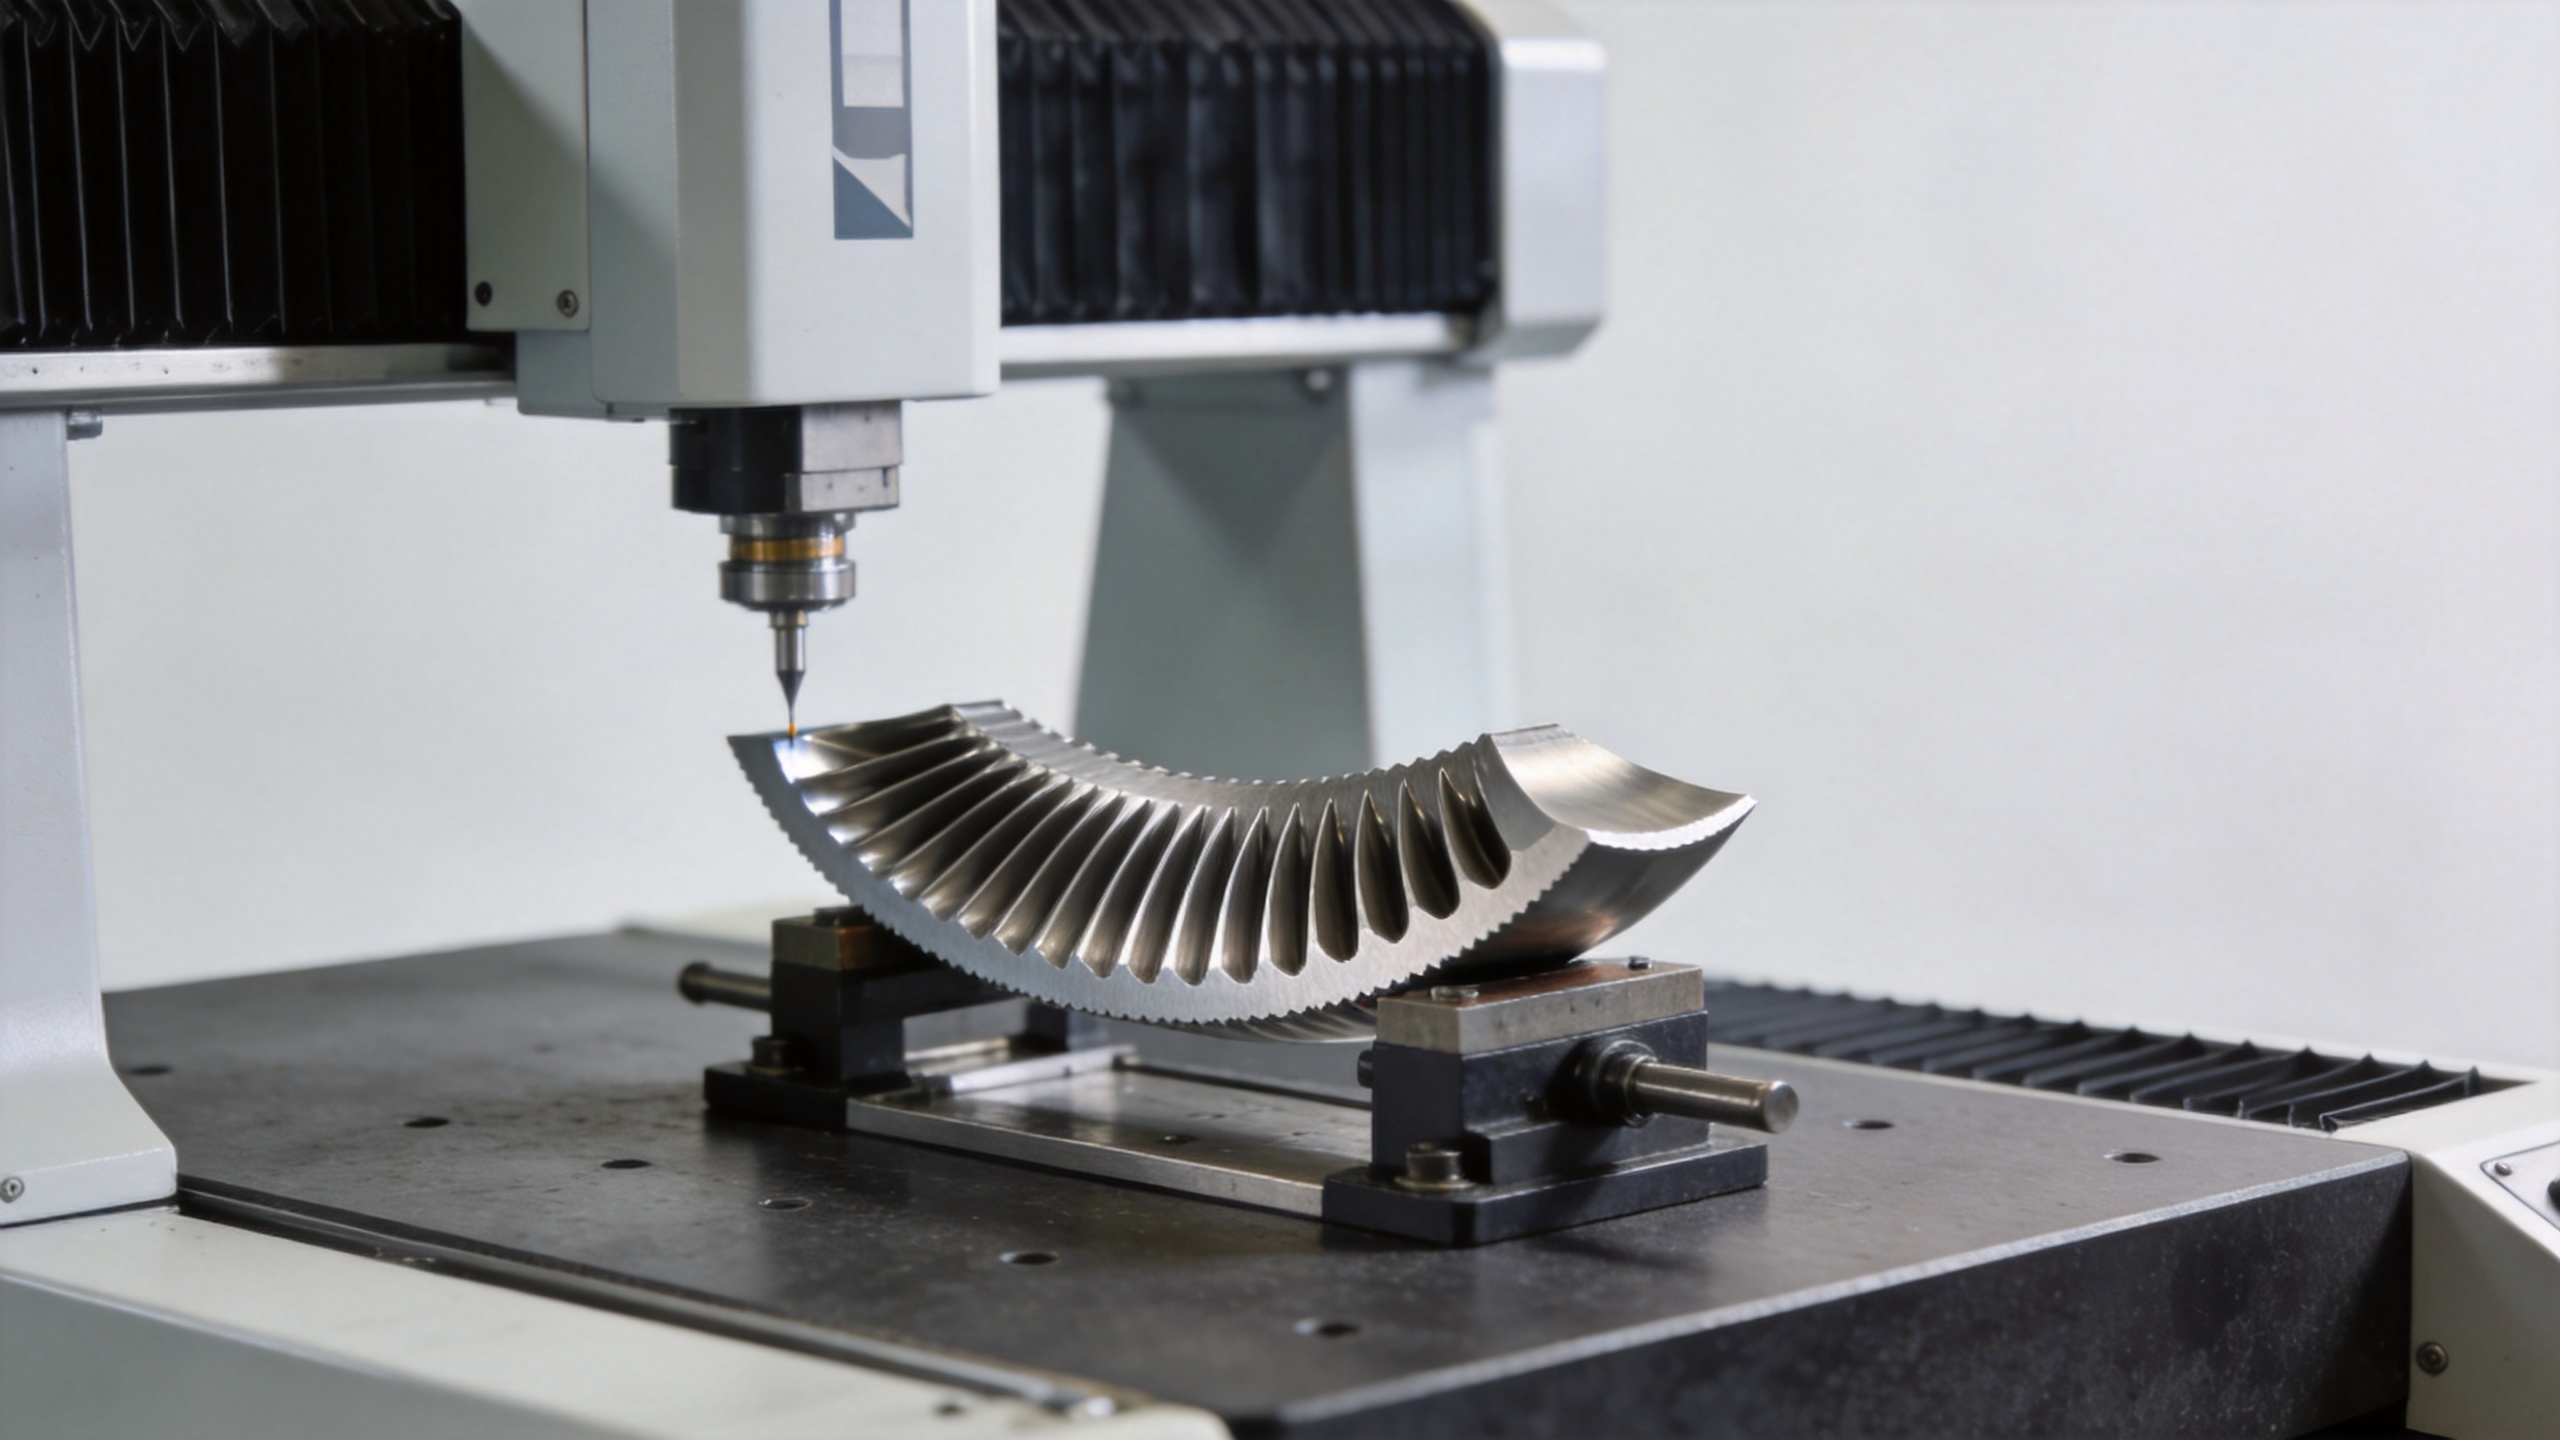
Pro příchozí kontrolu leteckých a kosmických lopatka turbíny , jsou dvourozměrné prořezy a trojrozměrné povrchové skenování standardními metodami ověření. Dvourozměrné prořezy určují soulad s tolerancemi profilu na konkrétních měřicích stanicích stanovených v výkresu. Trojrozměrné skenování zachycuje celý lopatka turbíny povrch a generuje barevnou mapu odchylek vůči nominální geometrii CAD, čímž poskytuje komplexní přesnost lopatky ověření po celém aerodynamickém povrchu.
Obě metody vyžadují zprávy o rozměrové kontrole na úrovni šarže, které dokumentují skutečné naměřené hodnoty vzhledem k tolerancím uvedeným v výkresu pro každý klíčový geometrický parametr. Pro programy kvalifikace v leteckém a kosmickém průmyslu poskytuje zpráva o prvním vzorku (FAIR), která pokrývá všechny rozměrové, materiálové a procesní požadavky, základ pro schválení výroby. Dodavatelé, kteří jako standardní dokumentaci k každé dodací šarži poskytují zprávy z měřicích strojů (CMM) nebo 3D skenování, prokazují schopnost procesu, nikoli pouze shodu jednotlivých dílů, a splňují dokumentační požadavky většiny letecký standard systémů kvality.
Typický přehled tolerancí pro letecké turbínové lopatky
Abychom to shrnuli: neexistuje univerzální jediná hodnota tolerance pro lopatka turbíny . Požadavky se liší podle modelu turbíny, polohy stupně a specifikace výkresu výrobku od výrobce originálního zařízení (OEM). Typické rozsahy rozměrů pro aplikace lopatek kompresoru v leteckém průmyslu však zahrnují:
- Lopatka turbíny profil: ±0,1 mm až ±0,5 mm v závislosti na stupni a tlakovém poměru
- Geometrie předního a zadního okraje: užší než obecný profil, zvlášť specifikovaná
- Délka tětivy: typický rozsah ±0,5 mm až ±1,0 mm
- Úhel zkroucení a úhel posunutí: ±0,2° až ±0,5° po celé rozpětí
- Drsnost povrchu: Ra 0,8–3,2 μm na aerodynamických površích
Výběr dodavatele přesného kování s dokumentovanou schopností dodržet tyto lopatka turbíny toleranční rozsahy, podloženou zprávami o kontrolních měřeních pomocí souřadnicového měřicího stroje (CMM) či 3D skenování, sledovatelností tepelných dávek a technickou podporou při revizi specifikací, je základem pro řízení rozměrových rizik při nákupu lopatek leteckých kompresorů. Společnost Navi Power Technology nabízí předprodejní technické poradenství pro zákazníky, kteří procházejí kvalifikačními programy pro lopatky kompresorů a potřebují přesnost lopatky potvrzení schopností v souladu se svými konkrétními letecký standard požadavky.