 EN

¿Qué nivel de tolerancia dimensional se requiere para los álabes de turbina aeroespacial?
Definir el nivel correcto de tolerancia para una aplicación aeroespacial álabe de turbina es una de las decisiones más trascendentales en la adquisición y cualificación de álabes de compresor. Un álabe de turbina álabe que opera en un compresor de turbina de gas debe cumplir requisitos dimensionales precisos —más allá de simplemente superar la inspección— para garantizar el rendimiento aerodinámico del que depende el diseño de la etapa. Comprender dichos requisitos, así como los normas aeroespaciales marcos normativos que los rigen, constituye el punto de partida de cualquier programa serio de cualificación.
La precisión del perfil aerodinámico es fundamental porque la eficiencia del compresor es sensible a las desviaciones geométricas. Un álabe de turbina álabe con errores de perfil que parecen menores en un informe de inspección puede desplazar el rango de incidencia de una etapa de compresor o modificar el comportamiento de la capa límite en el borde de ataque, reduciendo así el margen de inestabilidad (surge margin). El reto para los ingenieros de adquisición consiste en vincular los valores abstractos de tolerancia indicados en un plano con sus consecuencias aerodinámicas reales.
Parámetros fundamentales de tolerancia dimensional para álabes de turbinas aeroespaciales
Aeroespacial álabe de turbina las especificaciones de tolerancia definen los requisitos en varios parámetros geométricos distintos. Cada uno presenta distinta sensibilidad aerodinámica y distintas consecuencias cuando se sale de la especificación. Evaluar la precisión del álabe significa comprender todos ellos, no solo las dimensiones más visibles.
1. Tolerancia del perfil del álabe
La tolerancia del perfil rige con qué exactitud la forma de la sección transversal de un álabe de turbina álabe coincide con la intención de diseño en cada estación de medición. En aplicaciones aeroespaciales, las tolerancias de perfil para álabes de compresor suelen especificarse como una banda, que varía desde ±0,1 mm para etapas de alta presión hasta ±0,5 mm para etapas de menor presión. La precisión del álabe a nivel de perfil afecta directamente el comportamiento local de la capa límite y, en condiciones fuera del punto de diseño, puede provocar una pérdida de eficiencia cuantificable incluso cuando la desviación se encuentra dentro de los límites de la banda de tolerancia. Una mayor precisión la precisión del álabe los requisitos son estándar para los escalonamientos de compresor de motores aéreos que operan a altas relaciones de presión.
2. Geometría del borde de ataque y del borde de fuga
Los radios del borde de ataque y del borde de fuga reciben tolerancias separadas y más estrictas en la mayoría de normas aeroespaciales las especificaciones de álabes de turbina. El radio del borde de ataque de un álabe de turbina determina qué tan bien la paleta maneja la variación de incidencia: un borde de ataque desafilado modifica el rango de incidencia y afecta la estabilidad del compresor en condiciones fuera del diseño. El espesor del borde de fuga de un álabe de turbina afecta las pérdidas en el borde de fuga, las cuales se acumulan a lo largo de múltiples escalonamientos de compresor y reducen la eficiencia global del ciclo.
Mantener la geometría del borde de ataque y del borde de fuga es uno de los aspectos más exigentes la precisión del álabe requisitos en la fabricación de palas forjadas. Los procesos convencionales de forja dejan una holgura significativa de material en estas zonas, lo que requiere mecanizado que puede introducir variaciones geométricas. Los procesos de forja de baja holgura, capaces de mantener tolerancias en el rango de 0,1–1 mm, como los utilizados por fabricantes especializados de palas de compresor, reducen la necesidad de mecanizado posterior a la forja y disminuyen el riesgo de desviación geométrica en estas ubicaciones críticas desde el punto de vista aerodinámico.
3. Longitud de cuerda, envergadura y ángulo de torsión
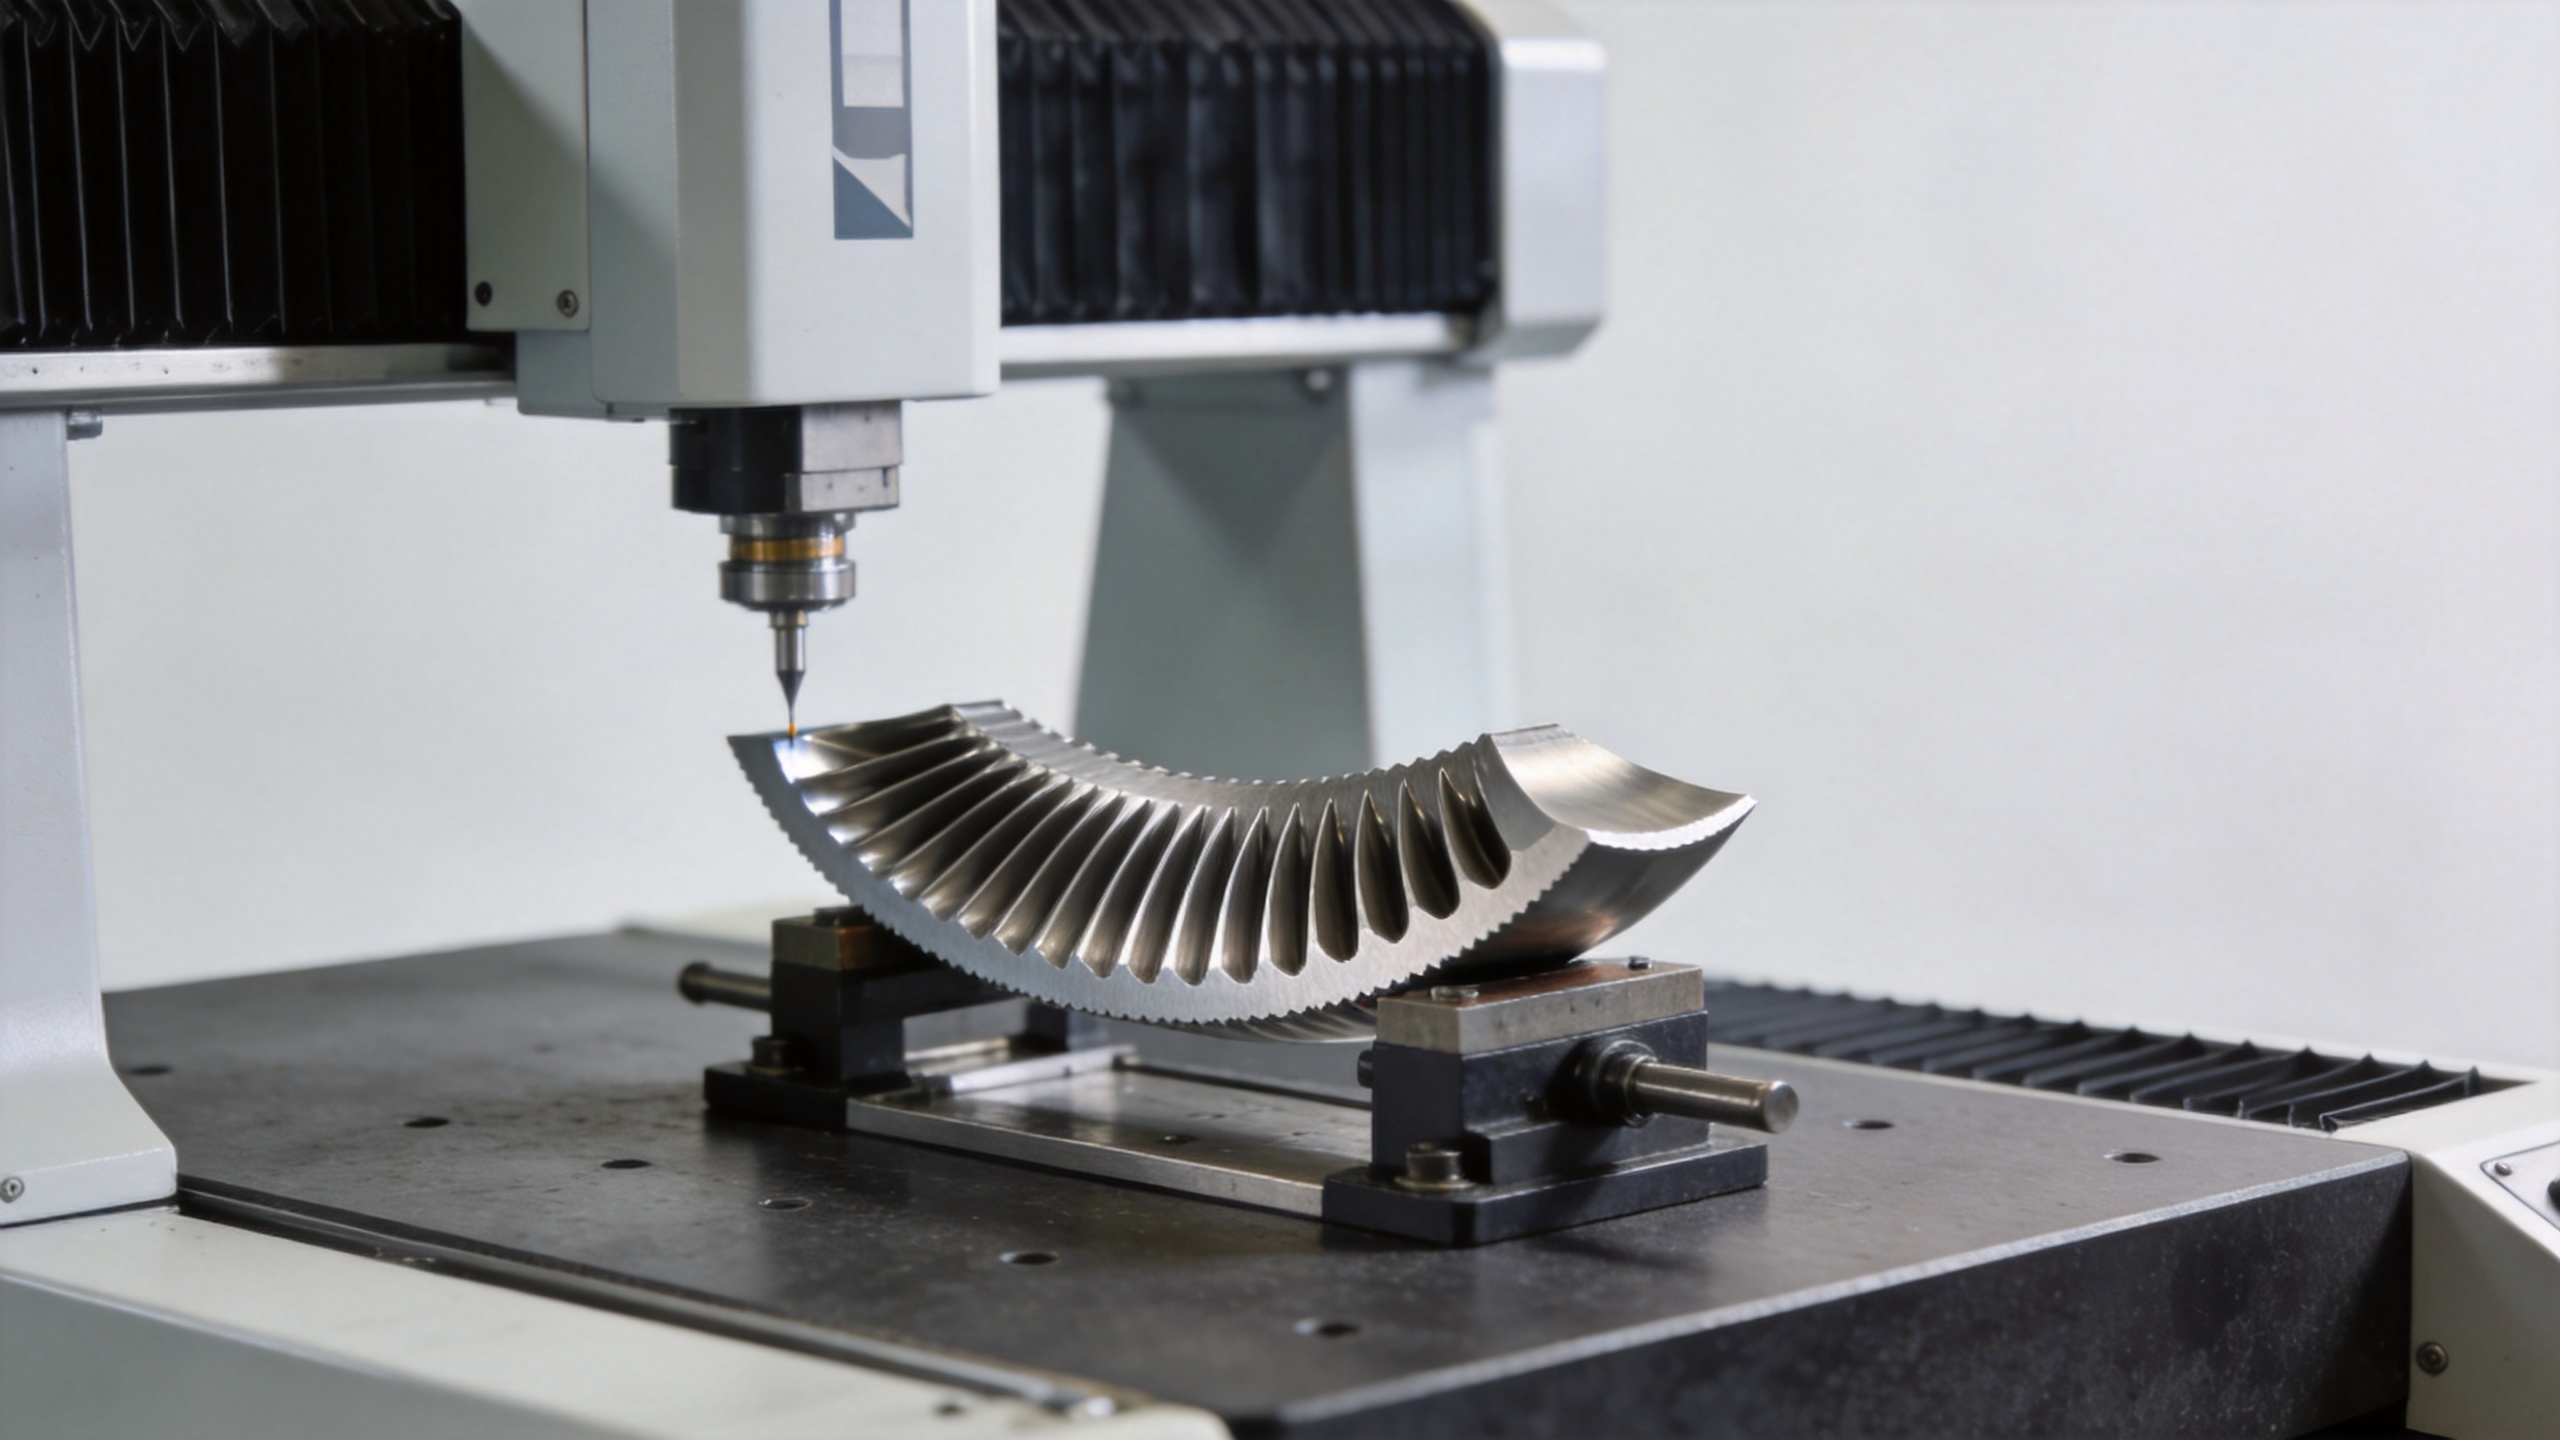
Tolerancia de longitud de cuerda para una aplicación aeroespacial álabe de turbina se especifica generalmente en un rango de ±0,5 mm a ±1,0 mm. La tolerancia de la luz (altura del álabe) afecta el juego de punta cuando se ensambla, por lo que se verifica tanto de forma independiente como en el contexto del ensamblaje del escalón. El giro del perfil aerodinámico describe cómo varía el ángulo de la sección desde la raíz hasta la punta; para la mayoría de los álabes de compresor, las tolerancias de giro se especifican en unidades angulares, comúnmente entre ±0,2° y ±0,5° a lo largo de la luz. Los errores de giro y de ángulo de paso interactúan directamente con los ángulos de incidencia diseñados en cada estación radial, reduciendo el margen de inestabilidad de forma que no aparece durante la inspección individual del álabe, pero sí durante las pruebas aerodinámicas del escalón completo.
4. Rugosidad superficial
La rugosidad superficial es un requisito independiente, aunque estrechamente relacionado, en aplicaciones aeroespaciales álabe de turbina aplicaciones. La mayoría normas aeroespaciales las especificaciones para las palas de compresor exigen valores Ra en el rango de 0,8–3,2 μm en las superficies aerodinámicas, con requisitos más estrictos en la zona del borde de ataque. Una rugosidad superficial superior a la especificada incrementa las pérdidas por fricción superficial y favorece una transición más temprana de la capa límite, lo que degrada tanto la eficiencia del compresor como su margen de inestabilidad (surge).
Normas aeroespaciales que rigen las tolerancias de los álabes de turbina
Varios marcos normativos definen los requisitos de calidad y medición para el sector aeroespacial álabe de turbina componentes:
- AS9100 – La gestión de la calidad normas aeroespaciales de las organizaciones manufactureras. AS9100 exige que los requisitos dimensionales de cada álabe de turbina se definan, controlen y verifiquen mediante procesos documentados. Todo proveedor creíble de palas de compresor aeroespacial debe contar con un sistema de gestión de la calidad alineado con AS9100.
- ASME Y14.5 – El estándar de acotación geométrica y tolerancias (GD&T) empleado en los planos de álabes aeroespaciales. Las tolerancias de perfil, las estructuras de referencia (datums) y las referencias de medición para una álabe de turbina se expresan mediante la notación ASME Y14.5.
- Especificaciones de materiales AMS – La serie de Especificaciones de Materiales Aeroespaciales define los requisitos de grado de material, el tratamiento térmico y el tratamiento superficial para las palas. Aunque las especificaciones AMS no establecen directamente las tolerancias geométricas, sí regulan los parámetros del proceso de fabricación que afectan cómo se logra y mantiene la geometría final. la precisión del álabe geometría final.
- Especificaciones de dibujo del fabricante original de equipo (OEM) – En la práctica de adquisición, el documento rector es el paquete de dibujos del fabricante original de equipo (OEM). Estos dibujos especifican los valores exactos de tolerancia, los métodos de medición y los criterios de aceptación para cada modelo de turbina y posición de etapa, teniendo prioridad sobre las normas genéricas. normas aeroespaciales para cada álabe de turbina paquete de dibujos del fabricante original de equipo (OEM).
Precisión frente a costo: comprensión del compromiso
Un supuesto común en la álabe de turbina adquisición es que una tolerancia más ajustada equivale a un mejor rendimiento y que la tolerancia más ajustada posible la precisión del álabe es automáticamente la especificación correcta. En la práctica, la asignación de tolerancias en la fabricación de álabes aeroespaciales implica un verdadero compromiso entre costos y plazos de entrega. La investigación sobre la optimización de tolerancias en álabes de turbina documenta cómo las tolerancias más ajustadas incrementan tanto las tasas de desecho como la carga de inspección, afectando el costo de producción de maneras que deben evaluarse frente al beneficio aerodinámico marginal.
La implicación práctica es: álabe de turbina los requisitos de tolerancia deben coincidir con lo que realmente exige el análisis aerodinámico, no con un nivel aspiracional la precisión del álabe más allá de lo exigido por el diseño de la etapa. El soporte técnico previo a la venta, en el que un proveedor revisa su paquete de planos y confirma si las tolerancias indicadas se encuentran dentro de su capacidad de proceso, constituye una mejora real de valor en la normas aeroespaciales calificación, no un mero trámite.
Verificación del cumplimiento de las tolerancias en álabes de turbina
Para la inspección de entrada de un componente aeroespacial álabe de turbina , el ajuste de secciones transversales bidimensionales y el escaneo tridimensional de superficies son métodos estándar de verificación. El ajuste bidimensional determina el cumplimiento de las tolerancias de perfil en estaciones de medición específicas definidas en el plano. El escaneo tridimensional captura la superficie completa álabe de turbina y genera un mapa de desviación en color respecto a la geometría nominal CAD, ofreciendo una verificación exhaustiva la precisión del álabe en toda la superficie aerodinámica.
Ambos métodos requieren informes de inspección dimensional a nivel de lote que documenten los valores medidos reales frente a las tolerancias indicadas en los planos para cada parámetro geométrico clave. En los programas de calificación aeroespacial, un informe de inspección del primer artículo (FAIR, por sus siglas en inglés) que cubra todos los requisitos dimensionales, de material y de proceso constituye la base para la aprobación de la producción. Los proveedores que entregan de forma habitual informes de MMC o de escaneo 3D por lote cumplen con los requisitos documentales de la mayoría de los programas y demuestran capacidad de proceso, no solo conformidad de piezas individuales. normas aeroespaciales sistemas de calidad.
Resumen típico de tolerancias para álabes de turbinas aeroespaciales
Para resumirlo: no existe un valor de tolerancia único y universal para un álabe de turbina . Los requisitos varían según el modelo de turbina, la posición de la etapa y la especificación del plano del fabricante original (OEM). Sin embargo, los rangos dimensionales típicos para aplicaciones de álabes de compresor aeroespacial incluyen:
- Álabe de turbina perfil: ±0,1 mm a ±0,5 mm, según la etapa y la relación de presión
- Geometría del borde de ataque y del borde de fuga: más ajustada que el perfil general, especificada por separado
- Longitud de cuerda: rango típico de ±0,5 mm a ±1,0 mm
- Ángulo de torsión y ángulo de escalonamiento: ±0,2° a ±0,5° a lo largo de la envergadura
- Rugosidad superficial: Ra 0,8–3,2 μm en las superficies aerodinámicas
Seleccionar un proveedor de forja de precisión con capacidad documentada para cumplir estos álabe de turbina rangos de tolerancia, respaldada por informes de inspección mediante máquina de medición por coordenadas (CMM) o escaneo 3D, trazabilidad por lote térmico y soporte técnico para la revisión de especificaciones, constituye la base para gestionar el riesgo dimensional en la adquisición de álabes de compresor aeroespacial. Navi Power Technology ofrece consultoría técnica previa a la venta para clientes que participan en programas de cualificación de álabes de compresor y que necesitan la precisión del álabe confirmación de capacidad frente a sus requisitos específicos normas aeroespaciales requisitos.