 EN

Vilken toleransnivå krävs för luftströmsprofiler till flygteknikens turbiner?
Att definiera rätt toleransnivå för en luftfartsapplikation turbinluftfläktprofil är ett av de viktigare besluten vid inköp och kvalificering av kompressorskivor. En turbinluftfläktprofil som opererar i en gasturbin-kompressor måste uppfylla exakta dimensionella krav – utöver att bara klara en inspektion – för att leverera den aerodynamiska prestanda som stegdesignen är beroende av. Att förstå dessa krav samt de luftfartsstandarder ramverk som styr dem är utgångspunkten för varje allvarlig kvalificeringsprogram.
Skivprecision är avgörande eftersom kompressoreffektiviteten är känslig för geometriska avvikelser. En turbinluftfläktprofil med profilfel som verkar marginella i en inspektionsrapport kan förskjuta incidensområdet för ett kompressorsteg eller ändra strömningen vid framkanten på så sätt att tryckstabilitetsmarginalen minskar. Utmaningen för inköpsingenjörer är att koppla samman abstrakta toleransvärden på en ritning till deras verkliga aerodynamiska konsekvenser.
Kärndimensionella toleransparametrar för luftströmsprofiler i luftfartsbranschens turbiner
Luftfart turbinluftfläktprofil toleransspecifikationer definierar krav på flera olika geometriska parametrar. Varje parameter har olika känslighet för aerodynamik och olika konsekvenser om den ligger utanför specifikationen. Att utvärdera luftströmsprofilernas precision innebär att förstå alla dessa parametrar, inte bara de mest synliga dimensionerna.
1. Luftströmsprofilens profil-tolerans
Profil-toleransen styr hur nära tvärsnittsformen hos en turbinluftfläktprofil matchar designmålet vid varje mätpunkt. I luftfartsapplikationer anges profil-toleranser för kompressorblad vanligtvis som ett band, från ±0,1 mm för högtryckssteg till ±0,5 mm för lågtryckssteg. Luftströmsprofilernas precision på profilnivå påverkar direkt det lokala gränsskiktets beteende och kan, vid icke-designdriftsförhållanden, orsaka mätbar verkningsgradsförlust även om avvikelsen ligger inom toleransbandets gränser. Strängare luftströmsprofilernas precision kraven är standard för luftmotorkompressorsteg som arbetar vid höga tryckförhållanden.
2. Geometri för framkant och bakre kant
Framkantens och bakre kantens radier har i de flesta fall separata, striktare toleranser i luftfartsstandarder turbinskivspecifikationer. Framkantens radie på en turbinluftfläktprofil bestämmer hur väl bladet hanterar infallsvinkelvariation: en avrundad framkant ändrar infallsvinkelsintervallet och påverkar kompressorns stabilitet vid icke-optimala driftförhållanden. Bakre kantens tjocklek på en turbinluftfläktprofil påverkar förlusterna vid bakre kanten, vilka ackumuleras över flera kompressorsteg och minskar den totala cykelförbrukningen.
Att bibehålla geometrin för framkant och bakre kant är en av de mest krävande luftströmsprofilernas precision krav på tillverkning av smidda blad. Konventionella smideprocesser lämnar betydande materialtillägg i dessa områden, vilket kräver bearbetning som kan orsaka geometriska variationer. Smideprocesser med lågt materialtillägg som kan hålla toleranser inom intervallet 0,1–1 mm, såsom de som används av specialiserade tillverkare av kompressorblad, minskar behovet av efterföljande bearbetning och sänker risken för geometriska avvikelser i dessa aerodynamiskt känslomässiga områden.
3. Kordlängd, spännvidd och vridvinkel
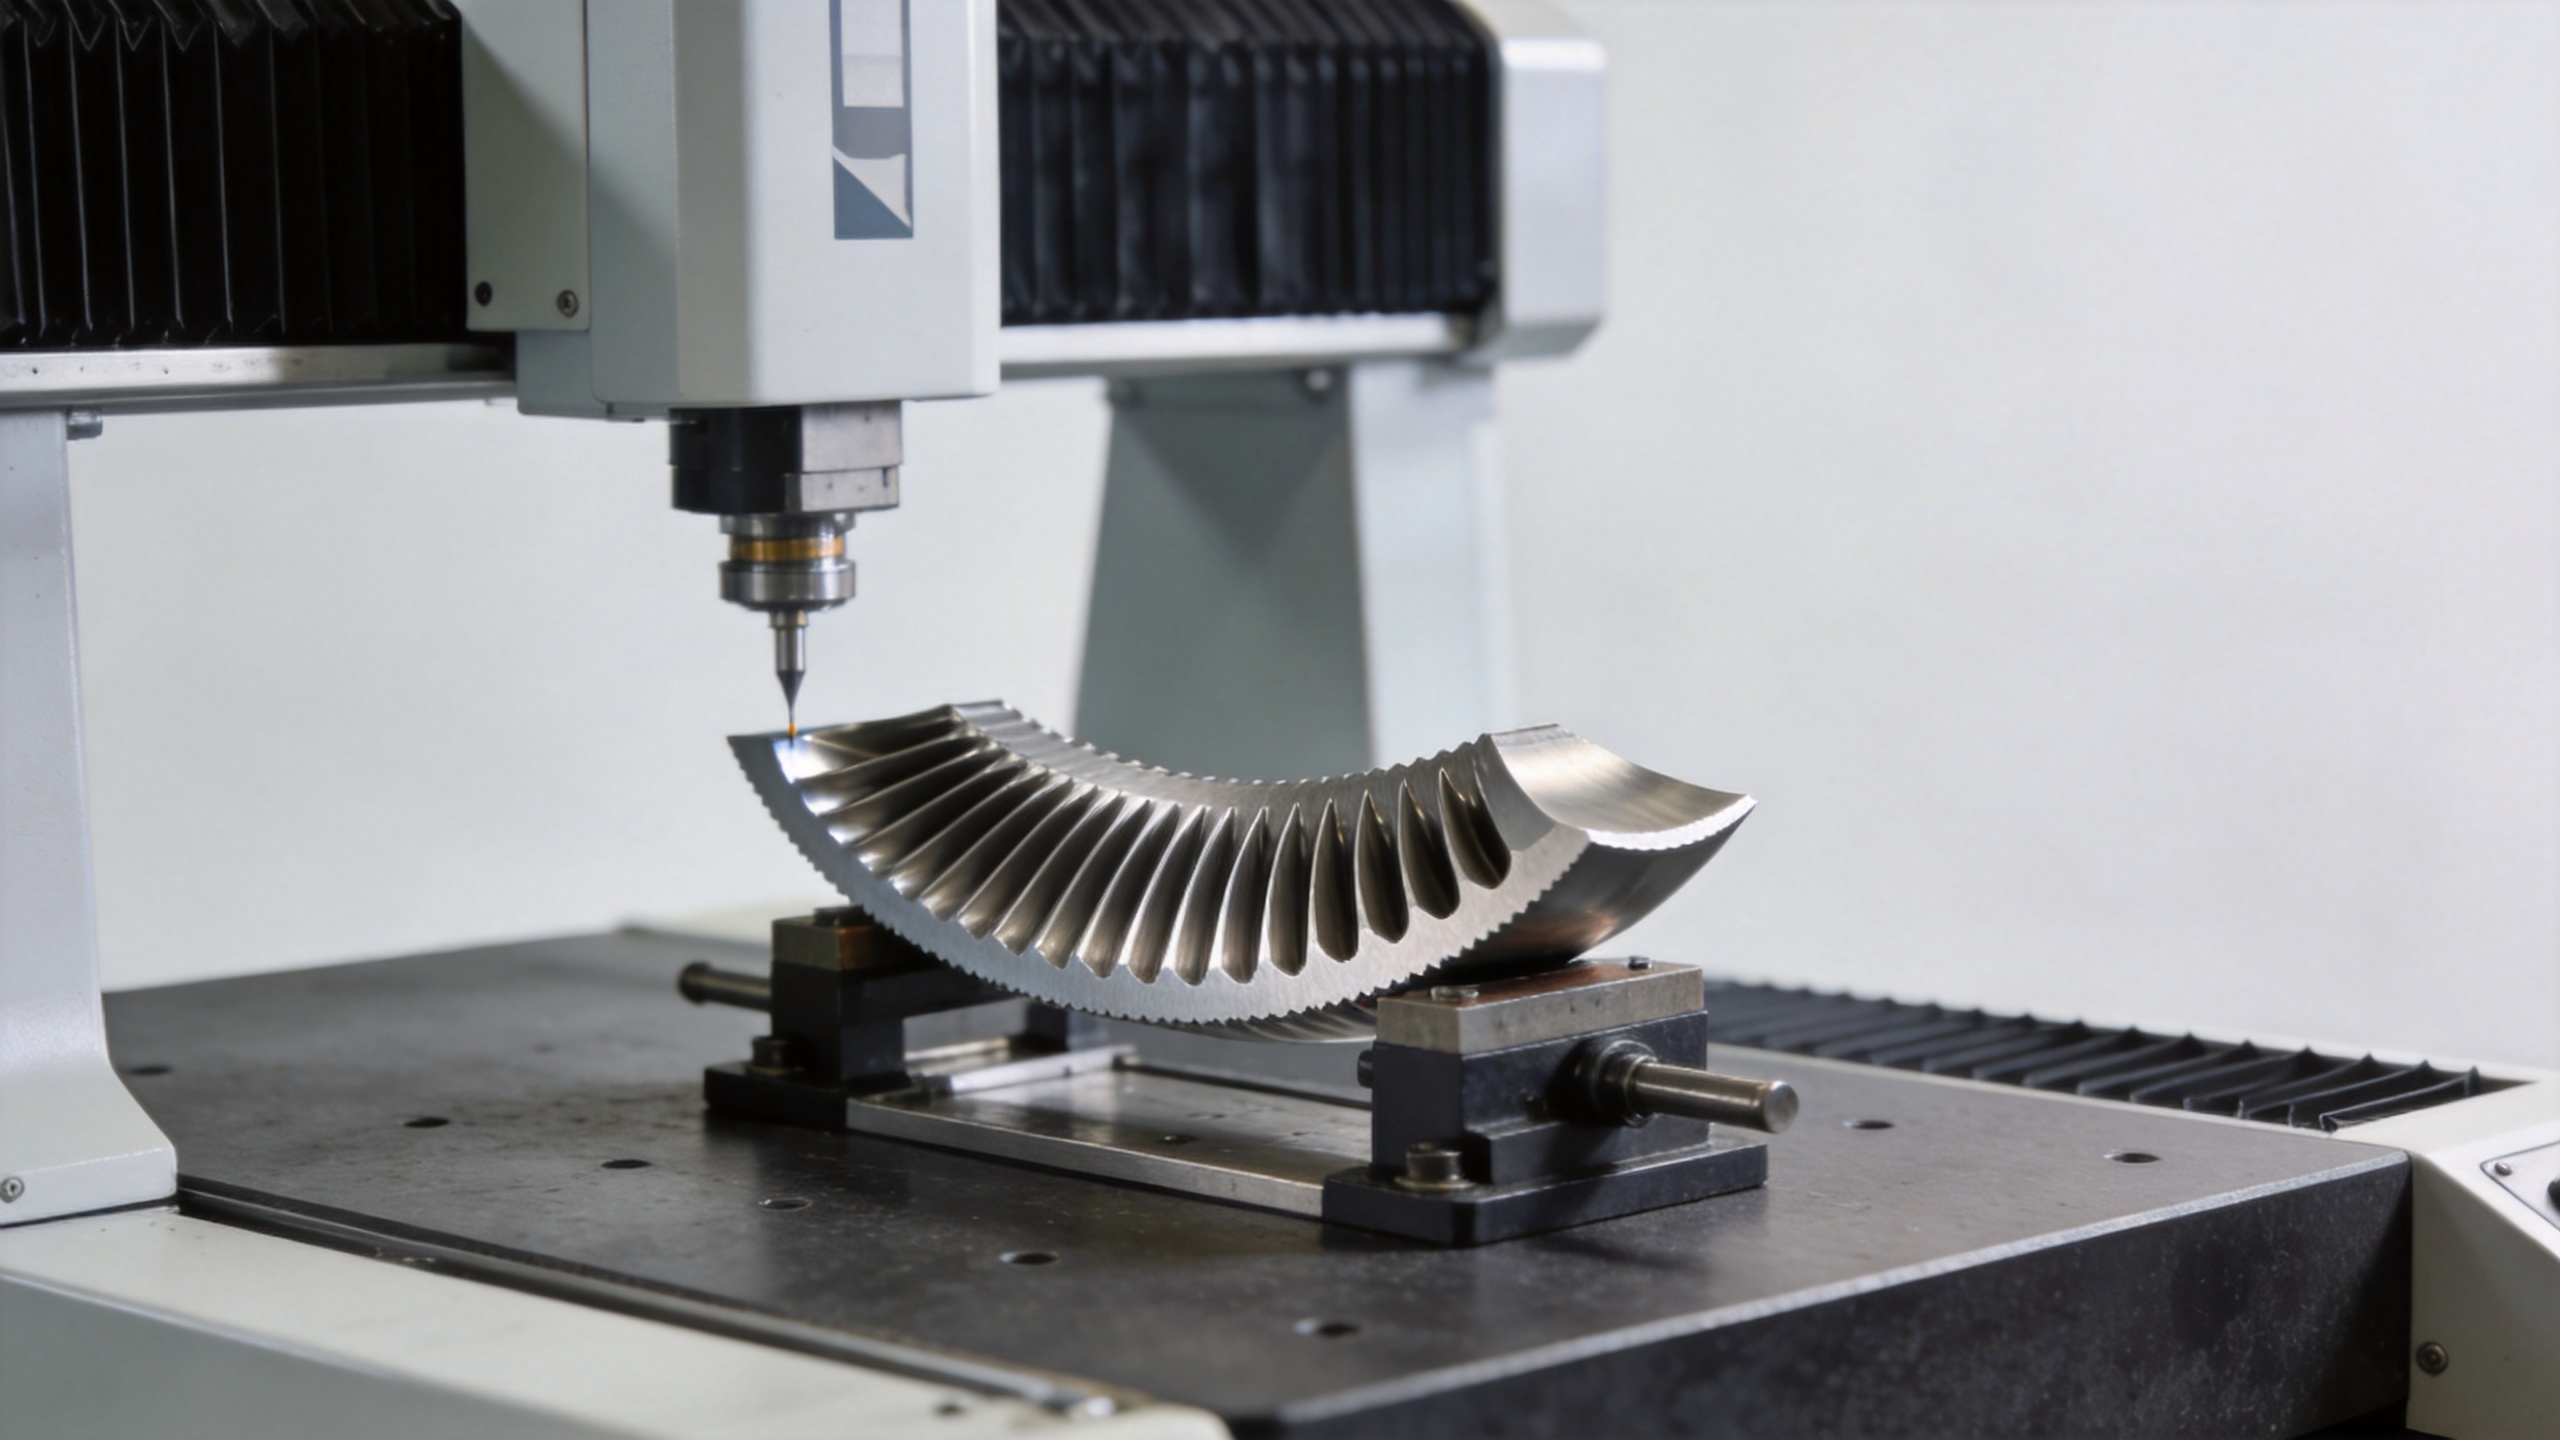
Kordlängdstolerans för en luftfartsapplikation turbinluftfläktprofil anges vanligtvis inom intervallet ±0,5 mm till ±1,0 mm. Spännvidds (bladets höjd) tolerans påverkar spetsavståndet vid montering, så den verifieras både separat och i samband med stegmonteringen. Vingprofilens vridning beskriver hur snittvinkeln varierar från rot till spets; för de flesta kompressorblad anges vridningstoleranser i vinkelenheter, vanligen ±0,2° till ±0,5° över spännvidden. Fel i vridning och i staplingsvinkel påverkar direkt de utformade infallsvinklarna vid varje radialposition, vilket minskar tryckstabilitetsmarginalen på sätt som inte framgår vid enskild bladkontroll men uppenbarar sig under aerodynamisk testning av hela steget.
4. Ytytjänhet
Ytytjänhet är ett separat men nära sammanlänkat krav för luft- och rymdfartsapplikationer turbinluftfläktprofil applikationer. De flesta luftfartsstandarder specifikationer för kompressorskivor kräver Ra-värden i intervallet 0,8–3,2 μm på aerodynamiska ytor, med striktare krav i området kring framkanten. Ytråhet som överstiger specifikationen ökar ytspänningsförlusterna och främjar tidigare övergång av gränsskiktet, vilket försämrar både kompressorns verkningsgrad och surgmarginalen.
Luft- och rymdfartsstandarder som styr toleranser för turbinblad
Flertalet standardramverk definierar kvalitets- och mätkraven för luft- och rymdfart turbinluftfläktprofil komponenter:
- AS9100 – Kvalitetsledningssystemet luftfartsstandarder för tillverkande organisationer. AS9100 kräver att dimensionskraven för varje turbinluftfläktprofil definieras, kontrolleras och verifieras genom dokumenterade processer. Varje trovärdig leverantör av luft- och rymdfartskompressorskivor måste ha ett kvalitetsledningssystem som är anpassat till AS9100.
- ASME Y14.5 – Standarden för geometrisk dimensionering och toleransering (GD&T) som används på luft- och rymdfartsbladsritningar. Profiltoleranser, referenssystem och mätreferenser för en turbinluftfläktprofil anges i ASME Y14.5-notation.
- AMS-materialspecifikationer – Serie Aerospace Material Specifications definierar krav på materialklass, värmebehandling och ytbearbetning för blad. Även om AMS-specifikationer inte direkt anger geometriska toleranser styr de tillverkningsprocessparametrar som påverkar hur den slutgiltiga geometrin uppnås och bibehålls. luftströmsprofilernas precision geometriska toleranser direkt, styr de tillverkningsprocessparametrar som påverkar hur den slutgiltiga geometrin uppnås och bibehålls.
- OEM-ritningsspecifikationer – I inköpspraxis är det OEM-ritningspaketet som är avgörande. luftfartsstandarder för varje turbinluftfläktprofil dessa ritningar specificerar exakta toleransvärden, mätmetoder och godkännandekriterier för varje turbinmodell och varje ställning i flödesriktningen, och har företräde framför generiska standarder.
Precision kontra kostnad: Förstå avvägningen
Ett vanligt antagande i turbinluftfläktprofil inköpspraxis är att striktare tolerans innebär bättre prestanda, och att den striktaste möjliga luftströmsprofilernas precision är automatiskt den rätta specifikationen. I praktiken innebär toleransallokering vid tillverkning av flygplansblad en verklig kostnads- och leveranstvång. Forskning om optimering av turbinbladstoleranser visar hur striktare toleranser ökar både utslagsgraden och inspektionsarbetsbelastningen, vilket påverkar produktionskostnaden på sätt som måste vägas mot den marginella aerodynamiska fördelen.
Den praktiska innebörden är: turbinluftfläktprofil toleranskrav bör motsvara det som den aerodynamiska analysen faktiskt kräver, inte ett idealiskt luftströmsprofilernas precision nivå som går utöver vad stegdesignen kräver. Tekniskt förförsäljningsstöd, där en leverantör granskar ditt ritningspaket och bekräftar om de angivna toleranserna ligger inom deras processkapacitet, är en verklig värdetillskott i luftfartsstandarder kvalificeringsprocessen, inte en formalitet.
Verifiering av överensstämmelse med toleranskrav för turbinluftfoilsblad
För inkommande inspektion av en luft- och rymdfarkost turbinluftfläktprofil , är tvådimensionell tvärsnittsanpassning och tredimensionell ytskanning standardverifieringsmetoder. Tvådimensionell anpassning identifierar överensstämmelse med profilens tolerans vid specifika mätstationer som definieras i ritningen. Tredimensionell skanning fångar hela turbinluftfläktprofil ytan och genererar en färgkodad avvikelsekarta jämfört med den nominella CAD-geometrin, vilket ger omfattande luftströmsprofilernas precision verifiering över hela den aerodynamiska ytan.
Båda metoderna kräver batchnivådimensionella inspektionsrapporter som dokumenterar de faktiskt uppmätta värdena i förhållande till ritningstoleranserna för varje nyckelgeometrisk parameter. För luft- och rymdfartskvalificeringsprogram utgör en första-artikelinspektionsrapport (FAIR) som täcker alla dimensionella, material- och processkrav grunden för godkännande av produktionen. Leverantörer som som standard tillhandahåller CMM- eller 3D-scanningsrapporter per leveransbatch visar processkapacitet, inte bara överensstämmelse för enskilda delar, och uppfyller dokumentationskraven för de flesta luftfartsstandarder kvalitetssystem.
Typisk sammanfattning av toleranser för luft- och rymdfartsturbinluftfläktblad
För att sammanfatta detta: det finns inget universellt enskilt toleransvärde för en turbinluftfläktprofil . Kraven varierar beroende på turbinmodell, ställning i turbinen och OEM:s ritningsspecifikation. Typiska dimensionsområden för luft- och rymdfartskompressorblad omfattar dock:
- Turbinluftfläktprofil profil: ±0,1 mm till ±0,5 mm beroende på ställning och tryckförhållande
- Geometri för fram- och bakkanter: smalare än allmän profil, separat specificerad
- Kordlängd: ±0,5 mm till ±1,0 mm i typiskt intervall
- Vrid- och stegvinkel: ±0,2° till ±0,5° över spannet
- Ytytjämhet: Ra 0,8–3,2 μm på aerodynamiska ytor
Att välja en leverantör av precisionssmidesdelar med dokumenterad förmåga att upprätthålla dessa turbinluftfläktprofil tolleransintervall, stödd av CMM-/3D-scanningskontrollrapporter, spårbarhet för värmebatcher samt teknisk support för specifikationsgranskning, är grunden för hantering av dimensionsrisker vid inköp av kompressorskovelblad inom luftfartsindustrin. Navi Power Technology erbjuder teknisk konsultation före försäljning för kunder som arbetar med kvalificeringsprogram för kompressorskovelblad och behöver luftströmsprofilernas precision bekräftelse av förmåga enligt deras specifika luftfartsstandarder krav.